

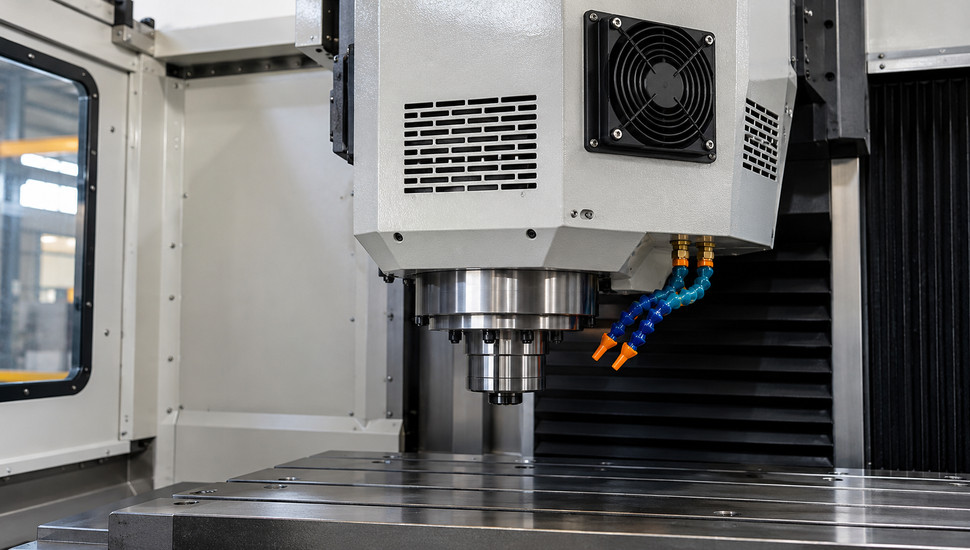
Станок греется: перегрев узлов и что с этим делать
Тёплый станок — рабочий станок: шпиндель в норме выходит на 40–55 °C, корпусные подшипники — до 60–65 °C, корпус сервопривода — 80–85 °C, и только цифры выше этих уровней означают проблему, которую нужно искать до остановки производства. Перегрев — самый ранний и самый честный симптом: узел «болит» задолго до биения, брака и клина, а температура растёт раньше всех остальных признаков.
Вспомните типовую сценку: два часа работы — и греется шпиндель так, что наладчик зовёт механика, едва приложив ладонь. Что произошло за эти секунды? Никакого измерения — только субъективное «горячо». Между тем разница между «нормой» и «тревогой» на ладони — это 10–15 °C, и в такую разницу легко ошибиться.
Ниже — перевод тактильной шкалы в цифры по каждому узлу: шпиндель, приводы осей, гидростанция, электрошкаф, механизм оси. Плюс причины перегрева в порядке вероятности, приборы и порядок действий. Если мерить и разбираться некогда, закажите диагностику станка на производстве — инженер приедет с пирометром и тепловизором, замерит узлы и выдаст заключение с дефектовкой.
Ключевое
- Нормы на установившемся режиме: корпус шпинделя 40–55 °C, корпусные подшипники до 60–65 °C (кратковременно до 90–95 °C), корпус сервопривода 80–85 °C, масло гидростанции 30–50 °C, внутри электрошкафа до +25…+30 °C. Цифра выше «тревожного» уровня два дня подряд — повод для диагностики, а не ожидания.
- Рука — неточный прибор: 40 °C ладонь держит спокойно, 50 °C терпит с неприязнью, 55–60 °C дёргается рефлекторно. Всё, что «рука не терпит», меряют пирометром и сравнивают с таблицей.
- Перегрев привода оси чаще начинается не в приводе: подшипник ШВП, перетянутая гайка, неотпускающий тормоз, упавшее давление гидроуравновешивания заставляют двигатель работать за двоих. Порядок проверки — механика, настройки, питание, охлаждение.
- Гидростанция греет сама себя: горячее масло теряет вязкость, растут утечки через зазоры, КПД падает — температура растёт снова. Порог 80 °C — точка невозврата, когда смазка «исчезает» из нагруженных пар.
- Каждый градус сверх нормы стоит денег: примерно каждые +10 °C укорачивают срок службы смазки и изоляции обмоток примерно вдвое. А тепловое удлинение шпинделя даёт уходы размера на десятки микрометров — раньше любого брака.
Нагрев — это язык станка: что норма, а что авария
Любой узел станка греется по одной и той же физике: трение в подшипниках и передачах плюс потери тока в обмотках и электронике. Ни один КПД в мире не равен единице — вся «недостающая» энергия превращается в тепло, и вопрос лишь в том, сколько тепла узел успевает отдать корпусу, воздуху и смазке. Пока приток и отдача равны, температура стоит на равновесном уровне — это и есть штатный нагрев.
Норма — это не «одна цифра на всю жизнь», а плато: узел выходит на равновесную температуру и держит её часами. Шпиндель обрабатывающего центра выходит на плато за 1–2 часа работы, универсальные станки с коробками передач — за 4–8 часов, такие данные давала ещё школа ЭНИМС. Поэтому первый замер через десять минут работы не говорит о состоянии узла ничего: он всегда ниже плато.
Авария — это когда плато выше нормы или когда температура ползёт от часа к часу без остановки. Ползущий нагрев означает, что в узле появляется дополнительный источник: растущее трение изношенного подшипника, деградирующая смазка, забивающийся радиатор, растущие утечки гидростанции. Станок в этом состоянии ещё работает, но уже тратит ресурс ускоренно.
У цеха есть и быстрый фильтр — ладонь. Тыльная сторона кисти чувствительнее ладони: примерно 40 °C она держит спокойно, при 45–50 °C уже неприятно, при 55–60 °C рука отдёргивается рефлекторно, раньше решения мозга. Правило простое: «рука терпит» — меряйте дальше и сравнивайте с таблицей ниже, «рука не терпит» — меряйте немедленно, потому что вы на границе 55–60 °C, а большинство узлов хотите держать ниже.
Нормы нагрева узлов станка: таблица для цеха
Единого стандарта «температура станка» не существует — норму задают производитель узла, класс изоляции обмоток, тип смазки и класс точности станка. Но десятилетия эксплуатации сложились в рабочие ориентиры, по которым наладчики и сервисные инженеры принимают решения ежедневно. Таблица ниже собрана из паспортных данных производителей, каталожных норм подшипниковых заводов и практики профильных форумов.
| Узел, точка замера | Норма (плато) | Тревога | Стоп и диагностика |
|---|---|---|---|
| Шпиндельный узел, корпус передней опоры | 40–45 °C | 50–55 °C | выше 60 °C |
| Шпиндель лёгкий воздушного охлаждения (мотор-шпиндель) | 50–60 °C | 65–70 °C | выше 75 °C |
| Корпусные подшипники (опоры валов, ШВП, редукторы) | до 60–65 °C | 70–80 °C | 90 °C и выше |
| Сервопривод, корпус | 80–85 °C | 90–100 °C | 100–110 °C |
| Обмотки двигателей (внутри) | ниже класса изоляции | B: 130 °C / F: 155 °C | H: 180 °C — предел по ГОСТ 8865-93 |
| Гидростанция, масло в баке | 30–50 °C | 60–70 °C | 80 °C и выше |
| Электрошкаф, воздух внутри | +25…+30 °C | +35…+40 °C | выше +45 °C |
| Редуктор, коробка передач, корпус | до 60–70 °C | 75–80 °C | выше 85 °C и рост |
Три оговорки к таблице. Первая: цифры — для установившегося режима, а не для первых минут работы; сравнивать станок с таблицей можно, когда плато достигнуто. Вторая: лёгкие мотор-шпиндели воздушного охлаждения на ЧПУ-фрезерах штатно горячее «серьёзных» шпинделей — на форумах владельцы фиксируют 50–52 °C через полчаса и около 65 °C после десяти часов работы, и это для них норма. Третья: тревога — это не «сейчас же выключать», а «искать причину в ближайшие дни»; стоп — это остановка, потому что дальше узел уже тратит не ресурс, а остаток жизни.
Отдельно про класс изоляции: буква на шильдике двигателя — это предельная температура обмоток, при которой изоляция отрабатывает расчётный срок. Классы по ГОСТ 8865-93: B — 130 °C, F — 155 °C, H — 180 °C. Корпус при этом всегда холоднее обмоток на 20–40 °C, поэтому «горячий как утюг» корпус синхронного сервомотора при 85 °C — это обмотка в районе 110–120 °C, ещё в пределах класса F. Тревожиться нужно не за сам нагрев, а за его рост от смены к смене.
Чем мерить: рука, пирометр, тепловизор и датчики стойки
Главное правило измерения: замер делают на установившемся режиме, в одной и той же точке, при одинаковой загрузке. Температура «через полчаса работы» в понедельник и «после шести часов» в пятницу — это два разных измерения, из которых нельзя сделать вывод. Для сравнения от недели к неделе фиксируйте условия: режим оборотов, время работы, точку замера.
| Инструмент | Точность | Время | Когда брать |
|---|---|---|---|
| Тыльная сторона кисти | ±5–10 °C | 2 секунды | экспресс-фильтр «норма/измеряй дальше» |
| Пирометр (инфракрасный термометр) | ±2 °C при верной излучательности | 5 секунд | ежедневные обходы, все точки |
| Тепловизор | ±1 °C | 1 минута на узел | поиск первоисточника тепла, спорные случаи |
| Контактная термопара | ±1,5 °C | 30 секунд | контрольные точки, поверка пирометра |
| Датчики стойки ЧПУ | паспортные ±3 °C | онлайн | моторы осей, нагрузка привода, шкафа |
Пирометр — рабочий инструмент цеха, но у него три ловушки. Первая: полированный металл отражает, как зеркало, — сталь шпинделя даёт показания с ошибкой до десятков градусов, поэтому меряйте через малярный скотч или матовую краску (у скотча излучательность около 0,95, у полированной стали — 0,1–0,3). Вторая: пятно измерения растёт с расстоянием — прибор с оптикой 10:1 на дистанции 30 см собирает температуру с круга диаметром 3 см, и мимоходом «с расстояния вытянутой руки» вы меряете полшкафа. Третья: замеряйте всегда одни и те же точки — корпус передней опоры шпинделя, фланец гайки ШВП, рёбра радиатора привода, стенка бака гидростанции у уровня масла.
Тепловизор стоит брать, когда нужно найти, где именно узел греется, а не сколько. Кадр тепловизора сразу показывает: горячий передний подшипник шпинделя или задний, греется гайка ШВП или опорные подшипники винта, тёплый предохранительный клапан гидростанции или сам насос. Это экономит часы локализации, когда причина не на поверхности.
И не пренебрегайте тем, что уже стоит на станке: стойка ЧПУ показывает нагрузку привода в процентах, температуру моторов (там, где есть датчики), а журнал аварий — события перегрева с датой и временем. Настройте страницы диагностики на главном экране пульта, чтобы наладчик видел их каждым глазом. Заведите журнал из трёх колонок — дата, узел, температура — и через месяц у вас будет тренд, который дороже любого разового замера.
Греется шпиндель: причины по частоте и чек-лист за 15 минут
Норма для корпуса шпиндельного узла на установившемся режиме — 40–45 °C, рабочий потолок — 55 °C. Дальше начинают сгорать деньги: при 60 °C и выше подшипниковая смазка теряет свойства за недели, преднатяг «плывёт», и узел проходит путь от «горячего» до «гудящего и бьющего» за месяцы. Считать температуру и биение нужно вместе: биение диагностирует точность, температура — скорость старения (подробный протокол замера биения — в статье о биении шпинделя, здесь же — про тепло).
Причины нагрева делятся на три группы, и порядок проверки — от частой к редкой. Сначала охлаждение и перегруз, потом подшипники, и только затем электрическая часть. Такая последовательность не случайна: восемь из десяти случаев на практике закрываются первой группой.
| Признак | Вероятная причина | Проверка | Действие |
|---|---|---|---|
| Водяное охлаждение: корпус горячий, оба шланга лишь тёплые | Забита рубашка, ослаб насос, отказ охладителя | Пощупать подающий и обратный шланг: температура и напор | Промывка и чистка систем охлаждения, замена жидкости |
| Воздушное охлаждение: гудит, горячий верх | Крыльчатка и рёбра в стружке и пыли | Осмотр и фонарик: налёт на рёбрах | Чистка кистью и сжатым воздухом при выключенном станке |
| Нормален на холостых, греется под резанием | Перегруз режимами, затупившийся инструмент | Сравнить нагрузку шпинделя в % с прошлыми сменами | Пересчитать режимы, заменить инструмент |
| Греется на холостых, локально у передней опоры | Износ или перетянутый преднатяг подшипников | Выбег после остановки, замер биения, пирометр по контуру корпуса | Диагностика, переборка узла |
| Греется на холостых равномерно, звук ровный | Неверные параметры частотного преобразователя, просадка напряжения | Автонастройка преобразователя на мотор, замер трёх фаз сети | Перенастройка, стабилизация питания |
| Горячий и растёт температура от недели к неделе | Деградация смазки, начало разрушения дорожек | Журнал температур | Плановая переборка, не ждать клина |
Водяная рубашка — типовая дыра в обслуживании лёгких станков: жидкость в контуре не меняют годами, каналы зарастают, и «охлаждение» превращается в термос. Проверка занимает минуту: подающий и обратный шланг должны быть почти одинаковыми на ощупь, а течение в прозрачной трубке — видимым. Если обратный шланг горячее подающего — тепло не уносится, узел варится в собственном тепле.
Электрические причины маскируются под механические: мотор-шпиндель на неверной автонастройке преобразователя греется даже на холостом ходу, при пониженном напряжении в цехе — тем более. На профильных форумах это массовый случай: владелец меняет подшипники, а виновником оказывается автоподбор параметров обмоток, сделанный «на глаз». Прежде чем заказывать переборку, убедитесь, что преобразователь настроен под конкретный мотор, а в розетке — паспортные вольты по всем трём фазам.
И про смазку: и недосмазка, и перезаправка греют узел. Недостаток смазки оставляет металл на металле, избыток заставляет тела качения её перемешивать — эффект тот же, плюс выдавленные уплотнения. Смазку закладывают по норме производителя узла и по графику, а не «на глаз от души».
Греется сервопривод или двигатель оси: сначала механика, потом электрика
Синхронные сервомоторы горячие по конструкции: корпус 80–85 °C для них рабочая температура, и бирки «Не прикасаться» на моторах Fanuc — не шутка производителя. Тревожиться нужно, когда мотор греется сильнее обычного, когда стойка фиксирует перегрев в журнале аварий или когда привод уходит в ошибку по температуре на нормальных режимах. Показательным был случай с фрезерным центром на стойке Siemens 810D: двигатель вертикальной оси показывал 22 °C при включении, 75 °C через полтора часа работы и периодически дотягивал до срабатывания датчика при 135 °C — при том, что станок стоял новый и перегрузки «по ощущениям» не было.
Разбор этого случая — готовый алгоритм для любого станка. Ток удержания вертикальной оси в простое 20–35% от номинала — это норма: мотор всё время держит вес узла. Дальше проверяют механику: у вертикальной оси — давление гидроуравновешивания (упавший противовес заставляет мотор тянуть вес самостоятельно), опорный подшипник ШВП, преднатяг гайки. Советы участников того обсуждения звучат как рецепт: «первым делом заменил бы опорный подшипник ШВП, вторым — чуть ослабил преднатяг гайки».
Механика, а не электрика — потому что привод греется током, а ток растёт от сопротивления оси. Поэтому порядок проверки всегда один: нагрузка, механика, настройки, питание, охлаждение.
Полный порядок проверки нагретого привода:
- Нагрузка. Откройте страницу диагностики стойки: ток (нагрузка) привода на холостом ходу, при рабочем ходе и под резанием. Холостой ход выше 40–50% — ось «тяжёлая», ищите механику.
- Механика оси. Тормоз мотора (не отпускает полностью), давление уравновешивания у вертикальных осей, люфт и нагрев гайки ШВП, опорные подшипники, ход каретки рукой при отсоединённом моторе (только на обесточенном станке).
- Настройки. Завышенная жёсткость контура позиции заставляет привод постоянно подёргиваться и греться даже без резания; частота широтно-импульсной модуляции выше типовых 8–16 кГц добавляет потерь. Сверяйте с параметрами завода-изготовителя станка.
- Питание. Перекос фаз более 5% и просадка напряжения заставляют привод брать тот же момент большим током. Замер трёх фаз под нагрузкой — десять минут работы электрика.
- Охлаждение. Вентилятор на корпусе привода, рёбра радиатора, температура внутри шкафа (см. ниже). Забитый пылью радиатор добавляет мотору и плате по десятку градусов.
Язык ошибок привода — отдельная большая тема: когда стойка пишет о перегрузе или рассогласовании по оси, за кодом может стоять и механика, и электрика. Здесь важно другое: температура мотора — это интеграл его работы. Привод, который греется «внезапно», на самом деле работал за двоих неделями, и журнал нагрузки покажет это раньше термодатчика. Настройка контуров и замену датчиков делают не «по совету с форума», а с приборами: настройка сервоприводов и энкодеров снимает вопросы и параметров, и обратной связи.
Гидростанция: перегрев, который разогревает сам себя
Норма для гидромасла в баке — 30–50 °C. С 60–70 °C начинается ускоренное старение: масло окисляется, вязкость падает, и наступает тот самый замкнутый круг, о котором инженеры говорят словами «смазка может исчезнуть»: горячее масло тоньше, тонкое масло течёт через зазоры насосов и распределителей, утечки съедают давление, регулятор гонит насос сильнее — масло становится ещё горячее. Порог 80 °C — это уже не «тревога», а «остановить и разбираться»: при такой температуре уплотнения и рукава старяют за дни.
Вся потерянная в гидросистеме энергия превращается в тепло, поэтому искать нужно, где энергия теряется впустую. Пальма первенства — предохранительный (переливной) клапан: если гидростанция качает полный поток, а зажиму нужен эпизодический, лишнее давление целиком сбрасывается через клапан в тепло. Касание трубопровода до и после клапана даёт мгновенный диагноз: после — обжигает, до — тёплое, значит клапан работает «обогревателем». Лечение — разгрузочный клапан, реле давления или насос переменной производительности, а не более мощный теплообменник поверх неправильно собранной схемы.
Дальше по списку:
- забитый фильтр или теплообменник: перепад давления и падение отдачи тепла; чистка радиатора и замена фильтроэлементов — первый шаг обслуживания;
- внутренние утечки: изношенный насос или цилиндр греет масло сам, без пользы — признаки: падение давления с прогревом, «мягкий» зажим на горячем станке при нормальном на холодном;
- уровень и вязкость: низкий уровень не даёт баку времени на отдачу тепла, масло не той вязкости ломает весь тепловой баланс — заливать нужно то, что указано в паспорте станка;
- пониженная производительность охлаждения: отказавший вентилятор маслоохладителя, забитые рёбра, выключенный на зиму контур.
Диагностический обход гидростанции занимает пять минут и делается рукой или пирометром по тракту: бак → всасывающий фильтр → насос → клапанная плита → теплообменник → слив в бак. Первая резко горячая точка и есть место потерь. Если горячая точка — сам насос, а схема собрана правильно, готовьтесь к дефектовке: ремонт гидросистем начинается с замера утечек и давления, а не с замены масла.
Электрошкаф: вентиляторы, фильтры и сорок градусов
Компоненты стойки ЧПУ рассчитаны на температуру до +40 °C вокруг — это типовая граница для промышленной электроники, на которую ориентируются и производители шкафов. Норма внутри шкафа — +25…+30 °C, при +35…+40 °C компоненты работают на пределе, выше +45 °C начинается «жаркая» деградация: конденсаторы теряют ёмкость, приводы уходят в оттайку, стойка сыплет случайными ошибками. Летом в цехе без кондиционирования шкаф легко дотягивает до тревожной зоны, даже будучи исправным.
Главный механизм поломки — тихая потеря охлаждения. Вентиляторы с фильтрующими шторками забиваются пылью и стружечным ворсом, и за месяц-другой поток воздуха падает вдвое — по термометру это незаметно, по датчикам привода — заметно. Особенно коварны чугунная и абразивная пыль от шлифовки: она проводящая, липнет к платам и забивает фильтры быстрее любой деревянной. Признаки налицо: тёмные полосы на решётках, горячий верх шкафа, гул подшипников вентиляторов, ошибки приводов в жаркие дни и чистая работа в прохладу.
Что делать в рамках температурного раздела: раз в месяц — чистка фильтров и решёток, проверка каждого вентилятора (крутится ли, не гудит ли), замер температуры внутри шкафа пирометром по стенке у приводов. Для запылённых цехов ставят теплообменники с замкнутым контуром вместо сквозных вентиляторов — пыль остаётся снаружи. Полный разбор обслуживания шкафа — чистка, клеммы, источники отказов — это тема отдельной статьи цикла; здесь фиксируем главное: перегрев шкафа — это перегрев приводов, а перегрев приводов — это перегрев моторов осей.
Тепло в станке передаётся по цепочке, и внутренняя температура шкафа — верхнее звено этой цепи. При систематической жаре в шкафу проверяют и питание: ремонт систем электроснабжения включает проверку перекоса фаз, который греет и привод, и шину, и всё вокруг.
Перегрев и точность: тепловое удлинение шпинделя
Связь температуры с деньгами видна не только в ресурсе, но и в размерах детали. Сталь расширяется примерно на 12 мкм на метр на каждый градус: шпиндель с вылетом 300 мм, нагретый на 30 °C относительно станины, «вырастает» на порядка 0,1 мм. В реальном узле часть тепла уходит в корпус и часть расширения компенсируется, поэтому измеренные смещения скромнее, но всё равно на порядок выше допусков: испытания школы ЭНИМС на токарном станке 1А62 показывали смещение шпинделя около 20 мкм по горизонтали и до 80 мкм по вертикали за пять часов работы на холостом ходу. Современные обрабатывающие центры стабильнее, но и там тепловой дрейф до выхода на плато измеряется десятками микрометров — при допуске детали в 20–30 мкм это разница между годной деталью и браком.
Типовая картина, знакомая каждому, кто гонит прогонные партии: первые детали после пуска — в допуске, к десятой детали размер уполз на +0,02–0,03 мм, после обеда — стабилизировался. Это не «станок сходит с ума», это шпиндель и станина вышли на тепловое равновесие с разными скоростями. Стойки с ЧПУ умеют компенсировать этот дрейф таблицами теплового смещения, но компенсация работает, только если температурный режим воспроизводим от смены к смене.
Отсюда практика, которую мировое сообщество наладчиков считает обязательной: прогрев перед первой деталью. Типовые схемы — ступенчатый подъём оборотов: по 15 минут на 1200, 3000 и 6000 об/мин для среднеоборотных шпинделей или программа от 500 до 10 000 об/мин за 20 минут для высокоскоростных. Прогрев выполняет двойную работу: выводит узел на рабочую температуру (стабильный размер) и мягко распределяет смазку по дорожкам подшипников без термошока. Зимой время прогрева удваивают — холодный цех добавляет узлу 15–20 градусов разницы.
Методика проверки теплового дрейфа своими силами проста. Обработайте контрольную деталь сразу после прогрева, вторую — через два часа работы, третью — после четырёх; измеряйте один и тот же размер. Разброс покажет ваш реальный тепловой дрейф и время выхода в стабильную зону.
Дальше два решения: либо встраиваете подстрагивание на этот размер в цикл, либо заказываете испытание на термическое воздействие по ГОСТ ISO 230-3-2025 — стандарт описывает испытания теплового смещения шпинделя и погрешности от изменения температуры среды. Растущий из месяца в месяц дрейф — признак деградирующего узла: восстановление геометрии и теплового режима силами сервисной организации возвращает паспортные микрометры.
Почему перегрев убивает ресурс: экономия на градусах
Зависимость «температура — срок службы» нелинейная: примерно каждые +10 °C сверх рабочей точки удваивают скорость старения. Для пластичной смазки это каталожная норма производителей подшипников, для изоляции обмоток — правило Монтзингера, известное каждому электрику: превышение расчётной температуры изоляции на 8–10 °C сокращает её ресурс примерно вдвое. Узел, который годами работает «чуть горячее нормы», живёт не «чуть меньше» — он живёт вдвое-вчетверо меньше.
Механизм лавины одинаков везде. Перегретая смазка густеет и теряет плёнку → тела качения касаются дорожек → трение и температура растут → смазка деградирует быстрее. Перегретая изоляция теряет эластичность → вибрация растрескивает её → межвитковое замыкание → новый мотор. Перегретое масло теряет вязкость → утечки растут → насос работает больше → масло горячее.
Все три сценария проходят через фазу «просто теплее обычного», когда ремонт ещё стоит копейки, — именно на этой фазе вас и ловит регулярный замер температур.
Прибавьте сюда точность. Станок, который каждое утро полчаса-час выдаёт детали с тепловым уводом, требует подстраивок и контрольных деталей — это труд, время и брак на первых деталях. Стоимость часа простоя и расчёт «ремонт или новый станок» — отдельные темы цикла, здесь достаточно цифры: плановая переборка шпинделя стоит в 2–3 раза дешевле нового узла, а замена подшипников, пойманных по температуре до разрушения, — в разы дешевле восстановления разбитых посадок. Температурный журнал — самый дешёвый страховой полис в цехе.
План действий при перегреве: от экспресс-проверки до сервиса
| Шаг | Действие | Критерий |
|---|---|---|
| Сегодня | Замерить пирометром шесть точек на установившемся режиме: корпус шпинделя у передней опоры, фланец гайки ШВП, корпуса моторов осей, стенка бака гидростанции, стенка шкафа у приводов, воздух на выходе вентилятора шкафа | Цифры против таблицы норм; всё выше «тревоги» — в список на проверку |
| Сегодня | Проверить очевидное: вентиляторы шкафа крутятся, рёбра охладителей не в пыли, фильтры гидростанции свежие, уровень масла в норме | Два из трёх пунктов в запущенном цехе находятся «виновными» |
| На этой неделе | Почистить фильтры, радиаторы, крыльчатки; проверить шланги жидкостного охлаждения шпинделя; замерить три фазы питания под нагрузкой | Повторный замер после чистки: падение на 5–10 °C — система просто задыхалась |
| На этой неделе | Вести журнал: дата, узел, температура, режим. Повторять замер на одинаковом режиме два-три раза в неделю | Тренд вместо разовых цифр; рост от недели к неделе — сигнал |
| В этом месяце | Сверить тренды с нормами; узлы в «тревожной» зоне — в план ТО, узлы у «стопа» — на диагностику | Решение по каждому узлу: наблюдать, обслуживать, ремонтировать |
| По результату | Если узел у «стопа» или тренд растёт два месяца подряд — вызывать сервис с приборами | Заключение с дефектовкой вместо внезапной поломки посменно |
Два правила поверх таблицы. Первое: перегретый узел не охлаждают форсированно — мокрая тряпка на горячий шпиндель даёт перекос колец быстрее, чем вся эксплуатация; останавливают и дают остыть естественно, а причину ищут до нового пуска. Второе: повторный перегрев после ремонта — это всегда повод вернуться к первоисточнику: два раза подряд «перегрев привода» почти никогда не бывает случайностью.
Частые вопросы с форумов и от наладчиков
Какая температура шпинделя считается нормальной и когда останавливать станок?
На установившемся режиме корпус шпиндельного узла в норме держит 40–45 °C, рабочий потолок — 55 °C, выше 60 °C станок останавливают и ищут причину. Лёгкие мотор-шпиндели воздушного охлаждения штатно горячее — до 60–65 °C в долгой работе. Ориентируйтесь на плато и тренд: температура, которая стоит, — режим, температура, которая ползёт, — развивающаяся неисправность.
Стойка пишет перегрев двигателя оси. Менять привод?
Почти всегда нет: перегрев мотора — следствие его работы, а не поломка самого мотора. Сначала проверьте нагрузку в диагностике стойки, механику оси (тормоз, уравновешивание вертикали, опорные подшипники ШВП, преднатяг гайки), настройки контура и перекос фаз питания — так было и на центре с Sinumerik 810D, где мотор вертикальной оси грелся из-за механики и режима, а не из-за электроники. Привод меняют после дефектовки, а не по коду аварии.
Сколько градусов допускается в гидростанции?
Оптимум 30–50 °C, до 60–70 °C масло ещё работает, но стареет ускоренно, 80 °C — стоп: вязкость падает настолько, что смазка «исчезает» из нагруженных пар, а уплотнения старяют за дни. Быстрая диагностика — рукой по тракту: первая резко горячая точка после клапана означает сброс давления в тепло.
Шпиндель горячий даже на холостом ходу — это подшипники?
Не факт: равномерный нагрев на холостых с ровным звуком чаще указывает на электрику — неверную автонастройку частотного преобразователя или пониженное напряжение. Локальный нагрев у передней опоры, рост температуры со временем и короткий выбег после остановки — признаки подшипников. Разделяет версии замер биения и тест выбега.
Чем лучше мерить температуру — рукой, пирометром или тепловизором?
Рукой — фильтровать (40 °C держит спокойно, 55–60 °C отдёргивается), пирометром — мерить ежедневно, тепловизором — искать, где именно узел греется. Пирометром по полированной стали меряйте через малярный скотч и с паспортного расстояния: отражающий металл и растущее с дистанцией пятно дают ошибки в десятки градусов. Контактную термопару используйте для поверки пирометра.
Правда ли, что станок нужно прогревать перед первой деталью?
Да: до выхода шпинделя на тепловое равновесие размер «плывёт» на десятки микрометров — испытания показывали смещения шпинделя до 20–80 мкм за часы работы. Ступенчатый прогрев 10–20 минут (подъём оборотов ступенями без резания) стабилизирует размер и бережёт подшипники от термошока, зимой время удваивают. Первую контрольную деталь меряйте после прогрева, а не до него.
Что делать дальше
Перегрев — единственная неисправность, которую станок сообщает сам, бесплатно и заранее. План на три горизонта.
Сегодня: возьмите пирометр (или малярный скотч и ладонь) и пройдите шесть точек из таблицы выше на разогретом станке. Запишите цифры с указанием режима и времени работы — это ваша точка отсчёта.
На этой неделе: почистите фильтры и радиаторы, проверьте вентиляторы шкафа и жидкостное охлаждение шпинделя, замерьте фазы питания. Повторите замер тех же точек — разница до и после чистки сама покажет, сколько градусов цех терял по глупости.
В этом месяце: заведите температурный журнал и сверьте тренды с таблицей норм. Узлы в тревожной зоне выводите в плановое обслуживание до поломки: переборка по графику в 2–3 раза дешевле аварийной, а простой цеха не закладывают в смету вообще. Если узел у «стопа», тренд растёт или непонятно, что греется, — закажите диагностику неисправностей станков или выездную диагностику на производстве: мы обслуживаем и ремонтируем станки с ЧПУ по всей России, работаем со стойками Fanuc, Siemens, Heidenhain, Syntec и Mitsubishi, и инженер приедет с пирометром, тепловизором и методикой из этой статьи.
Источники
- ГОСТ ISO 230-3-2025 «Нормы и правила испытаний металлорежущих станков. Часть 3. Определение термического воздействия» (испытания теплового смещения шпинделя и погрешности от изменения температуры среды)
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (классы точности Н, П, В, А, С)
- ГОСТ 8865-93 «Системы электрической изоляции. Оценка нагревостойкости и классификация» (классы B — 130 °C, F — 155 °C, H — 180 °C)
- Липов А. В. «Модель тепловых деформаций шпиндельного узла сверлильного станка» (влияние тепловых деформаций шпинделя на точность обработки)
- «Температурные деформации станков» (данные ЭНИМС о тепловых смещениях шпинделя токарного станка 1А62: 20 мкм горизонтально, 80 мкм вертикально; время разогрева 4–8 часов)
- «Рабочая температура подшипников: нормы, влияние и способы контроля» (рабочие диапазоны и предельные температуры корпуса подшипников)
- «Самый простой расчёт охлаждения электрошкафа» (техническая статья Siemens: типовая граница рабочих температур компонентов +40 °C, методика расчёта)
- Справочник технолога-машиностроителя в 2 т. / под ред. А. Г. Косиловой и Р. К. Мещерякова. — М.: Машиностроение (тепловые деформации и погрешности обработки; печатное издание).