

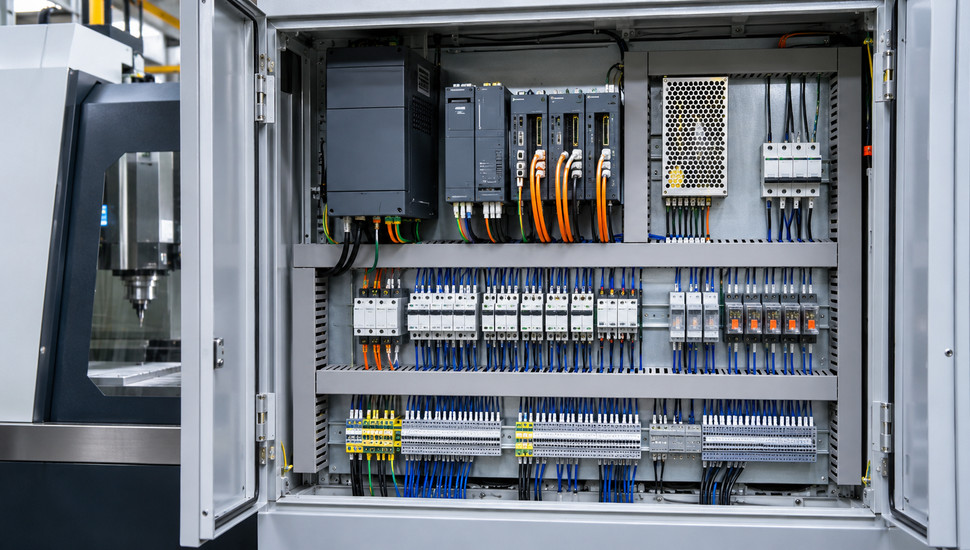
Станок останавливается сам без ошибки: как поймать плавающую неисправность
Если станок останавливается сам и без кода аварии, виноват в девяти случаях из десяти не контроллер, а контакт, кабель, наводка или температура. Стойка ЧПУ честно отрабатывает разрыв цепи, который ей подсовывает «уставшая» электрика, и останавливает станок без объяснений: сбрасывать нечего, аварии формально не было. По ГОСТ 27.002-2015 такой отказ называется перемежающимся — он многократно возникает и сам же устраняется, поэтому приезжаешь с мультиметром — а станок работает как новый.
Эта ситуация ломает привычную логику ремонта: кода нет — точку отсчёта нет. Оператор виноват в «кривых руках», наладчик не может воспроизвести сбой, владелец платит за три выезда сервиса, а причина остаётся. В этой статье собран способ выйти из тупика: классификация пяти источников остановок без ошибки, дневник наблюдений с готовым шаблоном, метод ступеней для локализации невоспроизводимых отказов и чек-лист того, что рассказать сервисному инженеру. А если разбираться некогда, начните с удалённой диагностики — по фото экрана, модели стойки и дневнику инженер отсекает половину версий ещё до выезда. Всё это применяется и на стойках Fanuc и Siemens, и на отечественных НЦ-31, и на бюджетных системах — разница только в том, где смотреть события.
Ключевое:
- Плавающая неисправность — это «перемежающийся отказ» по ГОСТ 27.002-2015: многократно возникающий самоустраняющийся отказ одного и того же характера. Раз он самоустраняется, ловить нужно не сбой, а условия, при которых он появляется.
- Основные виновники остановок без кода — окислившиеся контакты, изломанные жилы кабелей, наводки от частотных преобразователей, просадки питания и температурные зависимости. Стойка ЧПУ — самая редкая причина.
- Работает правило времени: сбой через одинаковый интервал от пуска — ищите нагрев; после пуска шпинделя или соседнего станка — ищите наводки и просадки; при трогании жгута — ищите излом жилы.
- Дневник наблюдений сокращает поиск в разы: дата, время, программа, условия в цеху, что горело, как восстановили. Без него сервис ищет «призрака» за ваш счёт.
- Ремонт считается завершённым не когда «сейчас работает», а после стресс-прогона: тестовая программа на 2–4 часа работы, несколько циклов подряд, проверка на холодном и прогретом станке.
Что такое плавающая неисправность и почему она не воспроизводится при мастере
Термин из стандарта снимает мистику. ГОСТ 27.002-2015 определяет перемежающийся отказ как «многократно возникающий самоустраняющийся отказ одного и того же характера». Ключевые слова здесь — «многократно» и «одного и того же характера»: это не случайность и не «глюк», а конкретный дефект с конкретной физикой, который то проявляется, то нет. Стойка Fanuc или Siemens при этом может не выдать код: она не видит причину, она видит только следствие — пропавший сигнал готовности, разомкнувшуюся цепь аварийного останова, исчезнувшие импульсы датчика.
Кодовые и бескодовые отказы — разные миры, и смешивать их методы нельзя. Если привод выдаёт перегруз или рассогласование по оси — есть код, есть журнал, есть точка входа (мы разбирали это в материале про аварии перегруза и рассогласования). Если станок останавливается без ошибки — стартовая информация отсутствует, и её нужно создать самому: этим и заняты дневник наблюдений и метод ступеней ниже. Журнал аварий стойки при этом всё равно проверьте — иногда система фиксировала событие, которое оператор не заметил.
Почему мастер приезжает — и всё работает. Причин три, и все они воспроизводимы в буквальном смысле. Первая: ваш визит меняет условия — открытый шкаф нарушает тепловой режим, отключённая для осмотра линия меняет наведённые токи, лишнее прикосновение к разъёму временно «оживляет» контакт. Вторая: событие привязано к режиму — сбой случается на третьем часу работы, при резании на определённой подаче, при работе соседнего станка; в режиме «пришли посмотреть» эти условия не наступают.
Третья — статистика: если останов случается раз в неделю, вероятность увидеть его за два часа осмотра около двух процентов. Отсюда главное правило: не воспроизводится — не значит «прошло», значит «недостаточно данных».
Пять источников остановок без ошибки: классификация
Чтобы не бегать по станку наугад, разделите все плавающие остановки на пять классов. У каждого — характерные признаки, своя физика «плавания» и свой первый шаг проверки. Порядок в таблице — по частоте встречаемости: с контактов и кабелей начинают всегда.
| Класс | Типовые признаки | Почему «плавает» | Где искать первым |
|---|---|---|---|
| Контакты и разъёмы | Останов в случайные моменты; после встряхивания или прикосновения «сам прошёл»; следы нагара или потемнения на клеммах | Оксидная плёнка и ослабший зажим греются при токе и то контактируют, то нет | Реле и контакторы в цепи готовности, клеммники ввода, разъёмы плат |
| Кабели и жгуты | Останов при движении оси или открытии крышки; след вдоль станка: работает до определённого положения и встаёт | Излом жилы внутри изоляции: на одном положении замкнута, на другом — разорвана | Подвижные жгуты гермовводов, кабель-каналы, места перегибов у дверей |
| Наводки и заземление | Останов в момент пуска или торможения шпинделя, включения сварки на соседнем посту | Импульс помехи «нажимает» вход аварийного останова или срывает сигнал датчика | Моторный кабель частотника, цепи концевиков и датчиков, шина земли |
| Питание | Остановы группами: утром, в час пик цеха, при пуске мощного соседа; лампы мигают | Просадка или перекос фаз опускает напряжение ниже порога срабатывания защиты | Ввод шкафа, реле контроля фаз, контакты главного выключателя |
| Температура | Глохнет после часа-двух работы или только в холодном цеху по утрам | Металл расширяется: холодный контакт замкнут, горячий разомкнут (или наоборот); электроника уходит в защиту | Реле в горячей зоне шкафа, платы у нагревающихся узлов, блок питания |
Отдельно объясним, почему любая мелочь в этих цепях останавливает станок целиком. Цепь аварийного останова строится по отказобезопасному принципу: она нормально замкнута, и любой разрыв — «грибок», концевик двери, реле давления, контакт в клеммнике — немедленно снимает разрешение работы. ГОСТ Р МЭК 60204-1-2007 требует именно такую логику: лучше ложная остановка, чем станок, который не остановится.
Следствие для диагностики: станок «встал сам» — где-то в этой замкнутой цепи на миг пропал контакт или прилетел импульс, и искать нужно не в стойке, а по контуру. Сами кнопки и концевики при этом должны быть настроены и проверены — этим занимается отдельная работа по настройке аварийной остановки, у нас для неё есть отдельная услуга.
Пятый класс требует оговорки. Смазка и механика «в моменте» — закусывание направляющей, подсевший ремень, густеющее масло на холоде — тоже дают остановки, но обычно сопровождаются хотя бы косвенными признаками: ростом нагрузки, звуком, кодом перегруза по оси. Если код появляется — это история из материала про перегруз и рассогласование. Здесь мы работаем с «немыми» остановками: механика входит в наш список только когда остальное исключено.
Дневник наблюдений: главный инструмент против «призрака»
Кодовые аварии документирует стойка, бескодовые — только человек. Пока каждый останов фиксируется фразой «опять встал» в курилке, вы ищете причину по воспоминаниям. Дневник превращает разрозненные случаи в таблицу, из которой закономерность часто видна невооружённым глазом: все остановы — по вторникам утром, или при программе с длинными ходами по оси Z, или в течение получаса после включения сварочного поста.
Заведите обычную тетрадь или файл прямо у станка и требуйте заполнять строку после каждого случая, пока память свежая. Семь колонок закрывают девять десятых сценариев:
| Колонка | Что записывать | Зачем |
|---|---|---|
| Дата и время | С точностью до минут | Связь со сменами, прогревом, часами пик цеха |
| Температура в цеху | Хотя бы «холодно/норма/жарко», утром и в момент сбоя | Отделение термозависимых отказов |
| Что делал станок | Номер программы, операция, ось под движением, шпиндель на оборотах | Привязка к режиму и нагрузке |
| Что происходило вокруг | Пуски соседних станков, сварка, коммутации, гроза | Выход наводок и просадок на чистую воду |
| Что показывала стойка | Горящие лампы, сообщения, экран — сфотографируйте | Отличие «немого» останова от незаметного кода |
| Как восстановили | Перезапуск, пауза, шевеление разъёма, само прошло | Само прошло = перемежающийся, перезапуск = защита |
| Кто записал | Имя | Кто может уточнить детали через месяц |
Правила ведения просты, но их нарушают чаще всего. Писать сразу, а не «в конце смены» — через четыре часа события сливаются. Фиксировать и те случаи, когда «само прошло», — это ценнейший признак перемежающегося отказа. Не сбрасывать сообщения стойки до фото: за минуту до перезапуска экран мог показать то, что кодовой истории не попадёт.
Хранить дневник рядом со станком, а не в кабинете начальника — строка, заполненная через день, стоит ноль.
Через две-три недели у вас на руках либо закономерность (и тогда метод ступеней ниже стартует сразу с нужного класса), либо честный ответ «закономерности нет» — это тоже результат, он отсекает половину версий. Если вести журнал станочного парка системно — с картами обслуживания, историями ремонтов и измерениями — этим занимается ведение сервисной документации, но против одного «призрака» хватит и тетради.
Метод ступеней: как локализовать отказ, который не воспроизводится
Метод ступеней — это жёсткий порядок исключения версий, где каждый шаг либо сужает круг, либо даёт материал для сервисного инженера. Логика простая: плавающий отказ обязан подчиняться какому-то условию — времени, температуре, движению, внешнему событию. Задача — найти это условие раньше, чем закончится терпение директора.
Шаг 1. Что менялось перед первым сбоем
Плавающий отказ редко рождается на пустом месте. Поднимите: что ремонтировали за месяц до первого случая, не меняли ли оснастку, не подключали ли новый потребитель в цеховую сеть, не переносили ли станок, не начался ли отопительный сезон. Практика сервисов даёт неприятную пропорцию: примерно каждый четвёртый «призрак» появляется после стороннего вмешательства — подтянули кабель, переставили шкаф, поставили «временный» удлинитель. Ответ «ничего не меняли» уточняйте через вопросы: кто подходил к станку, что крутили, куда заходили новые провода.
Шаг 2. Правило времени и прогревный тест
Посмотрите в дневник: сбой случается через одинаковое время от пуска? На профильных форумах это первый фильтр, и он точен: если плата управления или привод «встаёт» стабильно через 40–60 минут — это почти всегда нагрев, а не кабель, потому что дефектный контакт срабатывает от вибрации и положения, а не от секундомера. Классический случай с форума cnc3018.ru: плата переставала отвечать примерно через час работы; владелец менял кабели и ставил экранированный — без результата, а обычный вентилятор на обдув платы снял проблему полностью: станок отработал несколько смен по 4–5 часов без единого сбоя.
Прогревный тест проводят так: холодный станок — старт сразу; следующий день — прогрев 30–60 минут в холостом режиме, затем работа. Разное поведение — температурная зависимость подтверждена, круг подозреваемых сужается до узлов, которые греются: реле, блок питания, платы привода. Ускоренный вариант для опытных: локальный нагрев феном подозреваемого узла (осторожно, без перегрева) — если сбой удаётся вызвать по желанию, виновник найден. Обратный тест тоже работает: на горячем станке направьте холодный воздух на узел — если сбой «отпустило», вы его нащупали.
Шаг 3. Тест на наводки и питание
Если остановы группируются вокруг пуска шпинделя, торможений, работы соседнего оборудования — это наводки или просадки. Проверка без приборов: поработайте в момент, когда соседний мощный потребитель выключен, и в момент его работы — разница в поведении станка скажет о многом. Проверка с прибором: вольтметр или регистратор на вводе шкафа, замер в момент сбоя — если в этот миг напряжение проседает ниже минус 10% от номинала, вопрос закрыт, дальше это история про качество сети. Сюда же — осмотр цепи заземления: плохая земля усиливает помехи в разы, и её проверяют до того, как грешить на стойку; отдельный материал у нас посвящён проверке заземления станков.
Шаг 4. Шевеление жгутов и прозвонка под движением
Излом жилы внутри изоляции не виден снаружи, но у него есть характерная подпись: сбой при определённом положении оси, двери или кабель-канала. Откройте защитные крышки настолько, чтобы получить доступ к подвижным участкам, и на работающем или во включённом состоянии (безопасно, вторичные цепи) аккуратно шевелите жгуты участок за участком, наблюдая за станком. Где «дёрнулось» — там и копайте. Затем прозвоните подозрительный кабель мультиметром, одновременно шевеля его у разъёмов: целая жила держит ноль ом без скачков, надломанная — «мигает».
Этому же приёму учит электротехническая школа в бытовой проводке: «шевелишь — появляется» почти всегда означает излом жилы, и в станочном жгуте физика та же (о типовых местах излома написано в справочном материале про поиск неисправностей проводки — см. источники).
Шаг 5. Замена на заведомо исправное — с правилом одного изменения
Когда подозреваемых два-три (реле, датчик, кабель), меняйте их по одному, и после каждой замены — прогон, фиксирующий отсутствие или появление сбоя. Правило одного изменения священно: если заменить реле и кабель одновременно, а сбой пропал, вы не узнаете, что именно было виновато, и через полгода повторите историю на другом станке. Каждую замену помечайте — бирка, запись в дневнике — чтобы через месяц по журналу видеть, что менялось и что это дало.
Отдельный запрет: не меняйте вслепую стойку ЧПУ. На форумах это классика: владелец месяцами лечит «глюки» заменой электроники, а причина — подгоревший контакт в вилке питания или окисленный разъём датчика.
Шаг 6. Стресс-прогон как критерий завершённости
После любой замены плавающий отказ проверяют работой, а не «встал — покрутил — работает». Готовят тестовую программу, которая проходит станком весь профиль движений, при которых случались остановы: длинные ходы, частые реверсы, полные обороты шпинделя. Прогоняют её минимум 2–4 часа, лучше несколько циклов подряд, и хотя бы один раз на холодном станке, один — на прогретом.
Устойчивые несколько прогонов без единого останова — версия снята. Такой же критерий выставляйте сервису при приёмке: на форуме cccp3d.ru при запуске станка после ремонта участники прямо советуют принимать оборудование только в устойчиво работающем состоянии, а не по принципу «завёлся — забирай».
Реальная история, показывающая всю длину этого пути. Токарный станок с отечественной стойкой НЦ-31: шпиндель останавливается сам, без единого сообщения, сначала раз в смену, потом чаще (тема на chipmaker.ru). Хозяева по очереди подозревали программу, стойку, привод.
По методу ступеней круг сузили до цепи готовности шпинделя: останов пропадал и появлялся при трогании блока реле. Виновником оказалось реле с подгоревшими контактами — копеечная деталь, которой «лечили» и стойку, и привод. Частота остановок при этом росла, и это типично: контакт деградирует, интервалы между отказами сокращаются — сам этот рост темпа диагностический признак.
Чего делать нельзя
Три действия превращают плавающий отказ в дорогой ремонт. Первое — измерения под напряжением в силовом шкафу без допуска и прибора: цепи станка убивают не только током, но и случайным коротким замыканием от щупа. Второе — одновременная замена нескольких узлов «чтобы уж точно»: вы теряете информацию и деньги. Третье — повторные включения после срабатывания защиты: если автомат или УЗО выбивает снова, в цепи есть повреждение, и каждый повторный пуск — испытание изоляции на пробой.
Дальше этих границ — территория сервисного инженера.
Контакты и кабели: первые кандидаты в виновники
Почему именно контакт возглавляет список? Потому что он единственный деградирует сам, без внешних событий. Пружина клеммы со временем ослабевает, металл в месте зажима окисляется, переходное сопротивление растёт, растущий ток греет стык, нагрев ускоряет окисление — круг замыкается, и однажды контакт начинает то замыкаться, то разрываться. Реле в этом смысле — расходник: миллионы циклов вырабатывают пружины и обгорают напыления на контактах, и первым симптомом становятся именно «случайные» пропадания сигнала до того, как реле откажет окончательно.
Кабельная деградация живёт по другому сценарию, но с тем же финалом. Жила ломается не посередине, а там, где её гнут: у гермоввода, у разъёма, в кабель-канале на входе в подвижную балку. Сначала ломаются отдельные проволочки: контакт держится, но при определённом изгибе разрывается. Станок останавливается на конкретном участке программы, а при следующем ходе «само проходит».
Вибрация от шпинделя и перепады температуры в цехе ускоряют усталость металла. На старых станках изломы жилы — штатная находка, а не экзотика.
| Место контакта | Типовой дефект | Как проверить | Чем лечить |
|---|---|---|---|
| Клеммники ввода и цепей управления | Недотянуть после ремонта; ослабнуть от циклов нагрев-охлаждение | Визуально: потемнение, оплавленная изоляция; протяжка с усилием по регламенту | Протяжка, зачистка, замена клеммы; термоусадка на повреждённую изоляцию |
| Контакты реле и контакторов | Обгорание, оксидная плёнка, залипание | Тест: постучать по корпусу при работающем станке — реакция выдаёт контакт; замер падения напряжения | Замена реле; на ответственные цепи — реле с запасом по току |
| Разъёмы плат и датчиков | Окисление, разбалтывание, усталость лепестков | Переподключение с осмотром; шевеление при работающей системе | Очистка контактов, фиксация, замена разъёма |
| Подвижные жгуты и гермовводы | Излом жилы внутри изоляции | Прозвонка под шевелением; тест «останов на определённом положении оси» | Замена участка или целого кабеля; укладка без натяга и острых перегибов |
| Контакты кнопок и концевиков аварийной цепи | Окисление, грязь, ослабшая пружина | Прозвонка цепи аварийного останова при медленном нажатии/наклоне | Замена кнопки/концевика — эти цепи не «реанимируют» |
Два практических замечания. Первое: обслуживание электрошкафа — протяжка клемм, ревизия реле, чистка — это отдельный регламент с периодичностью (мы разбирали его в материале про электрошкаф); против плавающих отказов работает именно плановая ревизия, а не «когда встал». Второе: любые работы в шкафу — при снятом напряжении и проверенном отсутствии питания; самостоятельная ревизия ограничивается визуальным осмотром и протяжкой обесточенных клемм, всё глубже — электрику.
Наводки и заземление: невидимая причина остановок
Наводка — самый коварный класс, потому что её не видно, не слышно и не потрогаешь. Частотный преобразователь на выходе формирует импульсное напряжение с крутыми фронтами; моторный кабель работает как антенна и излучает, а соседние слаботочные жгуты — цепи датчиков, концевиков, аварийного останова — эту помеху принимают. Для стойки пришедший импульс неотличим от настоящего сигнала: вход аварийной цепи «дёргается», контроллер честно выполняет останов. Ни кода, ни повода — станок встал, через секунду всё чисто.
Узнаваемый почерк наводок: остановы привязаны к событиям, а не ко времени. Встал в момент пуска шпинделя — помеха от частотника. Встал, когда рядом начали варить — помеха по сети или по земле. Встали два станка одновременно — общая шина заземления или просадка (граница с классом питания).
Опытные наладчики на форумах рекомендуют начинать именно с карты совпадений из дневника: если восемь остановов из десяти — при работе шпинделя, дальше можно не прозванивать жгуты, а браться за экраны и землю.
Лечение ставится по списку от частого к редкому. Моторный кабель частотника — экранированный, экран заземлён по обеим сторонам либо по схеме производителя преобразователя. Силовые и сигнальные жгуты разводятся в разные трассы, пересечение — только под прямым углом; цепи концевиков и датчиков — в экране или отдельной гофре.
На входе преобразователя — сетевой фильтр, на выходе при необходимости — моторный дроссель; ферритовые кольца на выходной кабель (все жилы через кольцо) — копеечная мера, которая на практике гасит заметную долю излучения. Всё это — стандартные рекомендации производителей приводов, собранные в отраслевых материалах о борьбе с помехами частотных преобразователей (см. источники).
Проверьте и фундамент — заземление. Плохая земля или её отсутствие превращает любой импульс в проблему: токам помехи некуда уйти, и они растекаются по сигнальным цепям.
Норма для станочного контура — сопротивление в единицы ом, целостность шины PE без разрывов и окислов, отдельный заземляющий проводник к каждому станку, а не «перекинутый» с соседа. Если цех старый, а земля — стальная полоса, прикрученная к водопроводу, плавающие остановы почти гарантированы. Проверку и восстановление заземления делают приборами с протоколом — у нас это отдельная услуга проверки заземления станков, и по опыту инженеров в старых цехах она закрывает заметную долю «призраков» без единой замены платы.
Температура и питание: ловим на холодную и на горячую
Термозависимость у отказов двух сортов, и дневник их разделяет. Сорт первый — «встаёт после прогрева»: контакт или плата работает холодным и отказывает горячим; классика — реле возле блока питания, платы привода, подсевшие конденсаторы. Сорт второй — «не заводится на холоде»: густая смазка перегружает привод, холодный контакт разомкнут, электроника не стартует до прогрева цеха; типичен для неотапливаемых помещений и понедельников. У обоих сортов лечение разное, поэтому сначала определите свой — по записям утро/вечер и холодный/прогретый станок.
Прогревный тест из метода ступеней в температурном классе становится главным инструментом. Старт на холодную без паузы — фиксируем поведение; на следующий день старт с 40–60 минутами холостого прогрева — сравниваем. Разница есть — температурный класс подтверждён, и дальше локальный нагрев феном или обдув холодным воздухом подозреваемого узла выведет на виновника за одну-две попытки. Помните кейс с форума cnc3018.ru: час до сбоя, обдув платы вентилятором — и сбой исчез полностью; тепловой режим электроники — не эзотерика, а первая проверяемая гипотеза.
Питание даёт «плавание» по своим законам: просадка случается, когда сеть нагружена. Отсюда расписание сбоев — утром при пусках, днём в час пик, при включении соседнего станка с тяжёлым пуском, компрессора или сварочного поста. Стойка с её допусками плюс-минус 10% обычно молчит, а вот цепи управления и привода на просевшем напряжении уже «дёргаются» — реле отпускают, защиты срабатывают, станок встаёт.
Вольтметр на вводе в момент сбоя расставляет всё по местам: ниже минус 10% — работайте с сетью, а не со станком. Разбор ситуации от вводного автомата до стойки мы делали в отдельном материале про станок, который не включается, — здесь та же цепочка, только рвётся она эпизодически.
С перекосом фаз сценарий хитрее: две фазы в норме, третья просела — двигатели греются, защиты периодически отключают оборудование без видимых причин. Диагностируется измерением всех трёх фаз под нагрузкой. Лечится на стороне электроснабжения: контакты ввода, кабельные линии, распределение нагрузки по фазам — это работа электриков по ремонту систем электроснабжения станков, и затягивать её нельзя: перекос добивает и приводы, и механику.
Когда звать сервис и что ему рассказать
Самостоятельная диагностика имеет естественную границу. Зовите инженера, если остановы участились до нескольких за смену; если появился запах гари или следы нагрева на шкафе; если станок останавливается под нагрузкой каждый день и вы теряете детали; если вы дошли до конца метода ступеней, а круг подозреваемых не сузился. Ещё один честный триггер — экономика: час простоя вашего станка дороже часа работы инженера, и самостоятельный поиск «ради интереса» превращается в скрытый убыток.
Плавающий отказ — тот случай, где качество заявки определяет цену ремонта. Инженер без данных приезжает «постоять рядом» и уезжает ни с чем; с данными — везёт нужные приборы и вероятные запчасти. Соберите пакет: дневник наблюдений целиком; видео останова с экраном стойки в кадре; фото шильдика станка, модели стойки и электрошкафа в целом; список того, что уже меняли и что это дало; условия в цеху — отопление, соседи по сети, недавние ремонты. Такой пакет за один визит экономит и выезд, и простой.
Как сервис ловит «призрака», когда вы всё сделали и не нашли. Инструменты профессионала — регистраторы напряжения на ввод с записью в момент события, тепловизор для поиска греющихся контактов в шкафу, осциллограф для съёма помех на сигнальных линиях, прогон станка под мониторингом сигналов цепи готовности. Начинается работа часто вовсе без выезда: по фото экрана, модели стойки и описанию симптомов инженер отсекает половину версий за полчаса — у нас это организовано как удалённая диагностика и телесервис, а при необходимости выезда на место проводит диагностику неисправностей станков с приборами и последующим отчётом. Требуйте по итогам не «посмотрели», а заключение: гипотеза, подтверждение, что заменено, критерий проверки — и применяйте стресс-прогон из шестого шага.
Частые вопросы наладчиков с профильных форумов
Станок останавливается сам раз в неделю, остальное время работает идеально. С чего начать?
С дневника наблюдений: семь колонок из нашей таблицы, заполняйте каждый случай — через три-четыре недели увидите привязку ко времени, температуре или внешним событиям. Параллельно проверьте журнал событий стойки — иногда код всё же фиксируется. Если закономерности нет, пройдите метод ступеней: что менялось перед первым сбоем, прогревный тест, шевеление подвижных жгутов. Частота «раз в неделю» означает, что приборы подключают на длительный срок — регистратор на вводе и мониторинг цепи аварийного останова, этим оснащён сервисный инженер.
Почему при мастере неисправность не воспроизводится и что с этим делать?
Потому что визит меняет условия: открытый шкаф ломает тепловой режим, осмотр разъёмов временно оживляет контакт, а событие редкое — раз в неделю его вероятность за два часа осмотра около двух процентов. Это свойство класса, а не признак «выдумок» оператора. Делайте так: не вызывайте сервис наугад, а соберите дневник, видео сбоя и условия появления — тогда инженер приезжает не «посмотреть», а проверять конкретную гипотезу с приборами. Договоритесь о выезде в момент, когда станок «встал», — событие в горячей фазе стоит десяти осмотров.
Может ли частотный преобразователь останавливать станок без аварии?
Да, и это один из четырёх самых частых сценариев. Импульсные помехи с выходного кабеля частотника наводятся на слаботочные цепи — аварийного останова, концевиков, датчиков — и контроллер видит их как реальный сигнал: станок останавливается без кода, часто в момент пуска или торможения шпинделя. Диагностический маркер — привязка остановов к работе шпинделя и к соседнему оборудованию. Лечится экранированным моторным кабелем с заземлённым экраном, разносом силовых и сигнальных трасс, сетевым фильтром и ферритами; перед этим проверьте заземление — плохая земля усиливает наводки в разы.
Станок глохнет только по утрам в холодном цеху — это контакт или электроника?
Начните с формулировки: «только поутру, пока холодно» — почерк температурного класса, и не обязательно электроники. Холодный цех влияет тремя путями: загустевшая смазка перегружает приводы, контакты сжимаются и размыкаются, электроника с подсевшими элементами не стартует до прогрева. Проверьте сначала простое: прогрейте цех или дайте станку час холостого хода — если сбои исчезают, ведите записи температур и подтвердите зависимость. Затем локальный нагрев феном подозреваемых узлов — реле, разъёмы, платы у источника тепла.
Электроника — последний подозреваемый, контакт — первый.
Нужно ли сразу менять стойку ЧПУ, если во всём подозревают её?
Нет, и это самое дорогое заблуждение в теме. Стойка — самый надёжный узел станка и самая дорогая замена; остановки без кода почти никогда не рождаются в ней, а рождаются в контактах, кабелях, земле и питании. На форумах регулярно описывают станки, месяцами «леченные» заменой электроники, у которых причина была в подгоревшем контакте вилки или окисленном разъёме датчика. Стойку рассматривайте, только когда исключены все пять классов, есть приборные подтверждения и заключение сервисного инженера — при плавающих отказах ретрофит стойки оправдан стратегией модернизации, а не паникой от «глюков».
Заключение: план на смену, неделю и месяц
Плавающая неисправность — не мистика, а дефект с условиями появления, и вся методика сводится к тому, чтобы эти условия поймать. У вас есть всё, чтобы начать без бюджетов и согласований: классификация из пяти классов, дневник наблюдений, метод ступеней и правила безопасности.
Сегодня: положите к станку тетрадь с семью колонками и объясните смене правило «остановился — запиши, сфотографируй экран, не сбрасывай». Найдите дневник событий в стойке и пролистайте задним числом — там могут лежать свидетельства, которые никто не читал.
На этой неделе: пройдите первые ступени — что менялось перед первым сбоем, прогревный тест с секундомером, осмотр и шевеление подвижных жгутов с прозвонкой подозрительных участков. Замерьте напряжение на вводе утром и в час пик: цифры ниже минус 10% от номинала переводят историю из станка в цеховую сеть.
В этом месяце: проверьте заземление, проведите стресс-прогон тестовой программой после каждой замены, а если круг не сузился — соберите пакет для сервиса (дневник, видео, фото, история замен) и вызывайте инженера. Если хотите отсечь половину версий без выезда — начните с удалённой диагностики: по модели стойки, фото шкафа и дневнику наблюдений инженер скажет, куда идти первым, — а выездная диагностика неисправностей станков доведёт «призрака» до виновника с приборами в руках. Станок, который останавливается сам, — это обратимая ситуация: метод работает даже тогда, когда работает сам станок.
Источники
- ГОСТ 27.002-2015 «Надежность в технике. Термины и определения» (п. 3.4.15 — перемежающийся отказ)
- ГОСТ Р МЭК 60204-1-2007 «Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования» (цепи аварийного останова, защитное заземление)
- FANUC Series 0i/0i Mate — Connection Manual (Hardware), B-64113EN (перевод: руководство по подключению, разделы диагностики питания и аварий шпинделя)
- Siemens SINUMERIK 828D — Commissioning Manual (перевод: руководство по вводу в эксплуатацию, разделы диагностики и аварийных сообщений)
- «Как бороться с помехами от частотного преобразователя» — технический материал поставщика электроприводов (экранирование, фильтры, заземление)
- «Как найти и устранить неисправности в скрытой проводке» — Электрошкола (поиск излома жилы: метод шевеления и прозвонки)
- Форум CNC 3018: «Во время работы разрывается связь со станком» — кейс термозависимого отказа и обдува платы
- Форум ChipMaker: «Выключается шпиндель» (стойка НЦ-31) — остановка шпинделя без ошибок
- Форум mir-cnc.ru: «Внезапная остановка во время работы, хотя программа продолжает работать»