

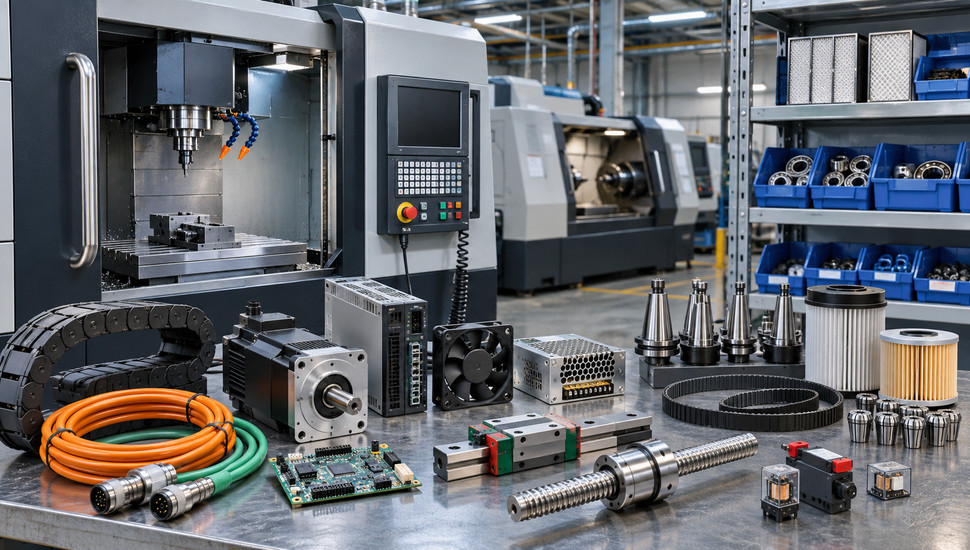
ЗИП для станка: какие запчасти держать на складе
В складской набор ЗИП для станка с ЧПУ входят расходники и «частые отказники»: батарейки стойки и сервоприводов, вентиляторы, фильтры, предохранители, реле и контакторы, концевые датчики, уплотнения, приводные ремни и смазочные материалы. Дорогие узлы — шпиндель в сборе, ШВП, стойку ЧПУ, платы управления — на склад не держат: их закупают под заказ или заранее договариваются с сервисной организацией об обменном фонде.
Июнь 2022 года, наладчик с chipmaker.ru пишет в раздел «Электропривод»: один привод на станке ещё работает, второй замер, батарейки сели, и вопрос ставится ребром — как менять, чтобы не потерять нулевые позиции станка. Коллеги отвечают коротко: «Меняйте при включённом питании». Простой смены из-за элемента за 300 рублей — типовая история, и она полностью управляема складом.
ЗИП станка — это баланс. Хранить «половину станка» — заморозить деньги на полке и всё равно не застраховаться от реальных отказов. Хранить ничего — отдать график производства поставщикам: электронику брендов, ушедших с рынка, ждут недели и месяцы. Ниже — методика, по которой склад собирается за месяц: три класса запчастей, таблица базового набора с количествами, анти-список «что не хранить», экономика и система учёта.
Ключевое
- Склад ЗИП собирают по трём классам: расходники — по норме расхода за цикл ТО, частые отказники — по статистике отказов своего парка за 12 месяцев, дорогие узлы — по согласованию с сервисной организацией
- Базовый набор типового станка с ЧПУ — это батарейки, вентиляторы, фильтры, предохранители, реле, концевые датчики, уплотнения, ремни, смазка: 10–12 позиций, суммарно дешевле одного часа простоя обрабатывающего центра
- Fanuc прямо рекомендует менять батарейки стойки и приводов раз в год, не дожидаясь аварий, а замену проводить при включённом станке — иначе теряются абсолютные нули и параметры
- Шпиндель, ШВП и стойку ЧПУ в сборе хранить невыгодно: цена, срок годности узлов и привязка электроники к данным станка делают складскую позицию мёртвым грузом — для редкого работают обменные фонды и договор с сервисом
- Количество позиции считают по ГОСТ 27.507-2015: ожидаемое число отказов m = λ·N·T, а запас — минимальное число, при котором вероятность не остаться без детали не ниже 90–95%
Философия склада: три класса запчастей
ЗИП — «запасные части, инструменты и принадлежности» — понятие из эксплуатационной документации по ГОСТ Р 2.601-2019. По ГОСТ 18322-2016 комплекты ЗИП делят на одиночные (для одного изделия), групповые (для парка однотипных машин) и ремонтные (для проведения ремонта). Цеху со станками одной модели нужен групповой набор: одна запасная деталь обслуживает десять одинаковых приводов, а не каждый отдельно.
Проблема в том, что формальные комплекты ЗИП из спецификации поставщика рассчитаны на гарантийный срок и почти никогда не совпадают с реальной статистикой отказов. Поэтому рабочий склад собирают самостоятельно, разделив всё многообразие запчастей на три класса. У каждого класса — свой принцип формирования и свой ответ на вопрос «сколько».
Класс 1. Расходники. Детали и материалы с предсказуемым ресурсом: фильтры, смазка, масла, уплотнения, ремни, предохранители, батарейки. Их заменяют по графику обслуживания, а не по отказу.
Количество считают от нормы расхода за межсервисный интервал плюс покрытие срока поставки. Расходники составляют до 80% позиций склада, но лишь 10–20% его стоимости.
Класс 2. Частые отказники. Недорогие элементы, которые отказывают внезапно и останавливают станок: вентиляторы, реле и контакторы, концевые датчики, соленоидные клапаны, кнопки, блоки питания 24 В. Количество берут из статистики отказов своего парка — из журнала аварий станков за последние 12 месяцев.
Нет собственной статистики — берут типовые списки из руководства по эксплуатации и опыт сервисной организации.
Класс 3. Дорогие узлы. Шпиндели, ШВП, редукторы, платы, стойки. Цена позиции от сотен тысяч рублей, срок поставки — недели и месяцы, часть узлов требует привязки к конкретному станку.
Их на склад не ставят — вместо этого работают договорённости с сервисом, обменные фонды и контроль состояния узла (раздел ниже).
Класс определяет и место хранения. Расходники живут в кладовой мастера и списываются по факту. Отказники — в запираемом шкафу рядом с цехом, с учётом по карточкам.
А «третий класс» вообще не занимает полку: его место — в договоре с сервисной организацией и в телефоне инженера, который приедет с нужным узлом. Отдельный вопрос — как вообще понять, что сломалось и какую деталь заказывать: здесь помогает штатная диагностика неисправностей станков, а склад лишь сокращает путь от диагноза до замены.
Таблица базового набора ЗИП для типового станка с ЧПУ
Ниже — стартовый состав для парка из 5–10 станков с ЧПУ (токарных, фрезерных, обрабатывающих центров) со стойками Fanuc, Siemens, Heidenhain или Syntec. Таблица отвечает на три вопроса: что держать, сколько и почему именно эта позиция. Под свой парк список корректируют по журналам аварий — об этом следующий раздел.
| Позиция | Класс | Сколько держать | Срок поставки | Что закрывает |
|---|---|---|---|---|
| Батарейки стойки ЧПУ и сервоприводов | 1 | по комплекту на станок + 1 запасной | со склада, дни | параметры, PMC, абсолютные нули |
| Вентиляторы стойки, сервоприводов, шпиндельного двигателя, электрошкафа | 2 | 1–2 шт каждого типоразмера на парк | 1–7 дней | перегрев, ошибки осей, авария FAN |
| Предохранители всех номиналов из электросхемы | 1 | 3–5 шт каждого номинала | есть везде | каскадные отказы питания |
| Фильтры: панель стойки, электрошкаф, маслостанция, СОЖ | 1 | норма на 2 цикла ТО | 1–7 дней | пыль, перегрев, грязное масло |
| Реле и контакторы ходовых номиналов (24 В, 110/220 В) | 2 | 1–2 шт каждого типоразмера | 1–3 дня | пускатели насосов, узлы зажима |
| Концевые выключатели и датчики положения установленных типов | 2 | 1 шт на каждый тип | 3–14 дней | референты, перебеги, блокировки |
| Уплотнения, манжеты, кольца гидро- и пневмоцилиндров, патрона | 1 | комплект на 2 цикла ТО | 3–14 дней | утечки масла и воздуха |
| Приводные ремни: главный привод, транспортер, насос СОЖ | 1 | 1 комплект на станок | 3–14 дней | приводы вращения |
| Смазка направляющих, масло гидравлики и редукторов | 1 | норма на 1–2 месяца | есть везде | обслуживание по графику |
| Пневмошланги, фитинги, краны, блок питания 24 В | 1–2 | метраж шланга + 1 БП | 1–7 дней | пневмозажимы, продувка |
| Элементы кнопок, переключатели, подсветка зоны обработки | 1 | 1–2 шт каждого типа | есть везде | эргономика, безопасность |
| Запасной модуль памяти/карта памяти стойки | 3 | только по согласованию с сервисом | недели–месяцы | восстановление после отказа памяти |
Два уточнения к таблице. Первое: по батарейкам номинал берут из руководства на конкретную стойку — например, в стойках Fanuc 0i/0i Mate серии C это две щелочные батарейки размера D в сменном кожухе, а в сервоприводах — литиевые элементы 6 В; универсального «станочного» типоразмера нет. Второе: вентиляторы и предохранители — самые недооценённые позиции. Вентилятор шпиндельного двигателя, забитый стружечной пылью, даёт не «аварию вентилятора», а ошибку перегрева или рассогласование по оси — без статистики отказов вы его в списке не увидите.
Расходники: норма на цикл ТО
Принцип первого класса прост: количество на складе равно расходу за межсервисный интервал плюс время, пока едет новая партия. Если фильтр маслостанции меняют каждые 500 моточасов, а станок нарабатывает их за два месяца, и фильтр едет неделю — держите две-три штуки, не одну.
Стартовую норму берут не с потолка, а из трёх источников. Первый — руководство по эксплуатации станка: раздел «перечень быстроизнашиваемых деталей» там существует с советских времён, когда каталог запасных частей шёл приложением к паспорту. Второй — регламент ТО производителя стойки и механики: там заданы интервалы замены фильтров, масла и смазки. Третий — фактический расход за последние полгода: если по факту уходит больше нормы, норму пересматривают, а не переписывают в отчёт.
Три практических правила для расходников:
- Закупайте упаковкой, а не штуками. Фильтры, уплотнения и предохранители стоят копейки в коробке и неудобны поштучно; срок годности у большинства — годы.
- Привязывайте дозаказ к циклу ТО, а не к полке. Мастер увидел остаток ниже минимума — заявка уходит в тот же день, не дожидаясь планового ТО.
- Храните по условиям. Резиновые уплотнения — в темноте и без контакта с озоном (электрощит рядом — плохой сосед), смазки — по сроку годности на таре, картриджи фильтров — в сухом помещении.
Пример расчёта нормы для типового фрезерного центра. Смазка направляющих: расход по счётчику маслостанции — около 0,5 литра в неделю при двух сменах, значит на складе должно быть минимум 25–30 литров на месяц плюс одна бочка (200 л) или согласованный интервал поставки. Фильтр СОЖ: промывка раз в квартал, замена картриджа — через одну промывку, то есть 2 картриджа в год на станок; для парка из восьми машин — 16 картриджей в год, и держать разумно не больше половины годовой потребности, чтобы не копить лежалый товар. Уплотнения патрона: ресурс зависит от режима, поэтому ориентируются на фактический расход — сколько манжет ушло за прошлый год, столько и заказывают с поправкой на рост загрузки.
Норма — не догма, а стартовая точка. Квартальная ревизия склада показывает отклонения: расход вырос — ищите утечку или износ раньше планового срока, а не просто доливайте склад.
Плановая замена расходников — это та часть ТО, которая стоит дешевле всех остальных ремонтов вместе взятых: типовые работы перечислены в прайс-листе на техническое обслуживание, а механика замены — в материале о замене фильтров, шлангов и уплотнений. Складские остатки нужны ровно для того, чтобы плановая замена не превращалась в экспедицию по поставщикам.
Частые отказники: как журнал аварий формирует склад
Второй класс собирают не из справочников, а из собственной статистики. Алгоритм — пять шагов, и занимает он один рабочий день при доступе к журналам аварий станков.
- Выгрузите журнал аварий каждой стойки за 12 месяцев (у Fanuc — через экран диагностики, у Siemens и Heidenhain — через журнал сообщений).
- Сгруппируйте аварии по узлам: приводы, шпиндель, пневматика, гидравлика, питание, датчики. Вам нужен не код, а узел.
- Посчитайте повторы. Позиция с двумя и более отказами за год — кандидат на склад автоматически.
- Добавьте к списку срок поставки каждой позиции. Частый отказ плюс долгая поставка — это приоритет номер один.
- Назначьте количество: один отказ за год — держать одну запасную деталь; два-три отказа — две; дороже согласованной суммы — решать с сервисной организацией, а не хранить.
Пример, как это работает, в начале 2026 года разбирал участник mir-cnc.ru на станке 2А622Ф4 со стойкой NC-310: станок выдавал ошибку «Ось не в допуске Х: 1», и диагностика привела к неисправному вентилятору охлаждения на двигателе — «заменил», и тема закрыта. Вентилятор стоит сотни рублей, а симптом выглядит как механическая проблема оси. Если такой случай в журнале был два раза — две-три запасные крыльчатки нужного типоразмера обязательны.
Отдельная врезка — батарейки. Они садятся без предупреждения: участник r/CNC рассказывал, как Robodrill выдал загадочную ошибку, и служба поддержки Fanuc посоветовала заменить «зелёную батарейку» за дверцей стойки — автора удивило отсутствие любого предупреждения о разряде.
Поэтому батарейки меняют по графику, а не по факту: Fanuc в руководстве по обслуживанию серии 0i прямо пишет, что батарейку заменяют раз в год независимо от того, выдавались ли аварии. Наладчики на chipmaker.ru добавляют технику безопасности: менять батарейки сервоприводов — при включённом станке, иначе слетают абсолютные нули.
После замены придётся делать возврат референтных точек: у Fanuc — параметр 1815, при смещённых точках смены инструмента — 1841, ограничения хода — с параметра 1320; слетевший нуль сопровождается аварией 300. Батарейка — позиция класса 1, но её последствия относятся к классу 3, и это лучший аргумент завести её на складе сегодня, а не «когда слетит».
Результат шагов 1–5 — короткий список из 10–15 позиций, покрывающий большинство незапланированных остановок парка. Ведите его не в блокноте наладчика, а в общем документе: как структурировать журнал аварий и сервисные записи, описано в материале о ведении сервисной документации.
Что НЕ хранить и почему
Анти-список важнее списка: именно на нём цеха теряют деньги. Четыре категории, которые на складе не живут.
ШВП и тяговые узлы в сборе. Цена винта с гайкой под конкретную длину и преднатяг — от сотен тысяч рублей, позиция длинномерная, требования к хранению жёсткие: горизонтально, в смазке, без ударов. При этом отказ ШВП редко бывает мгновенным: люфт и шум нарастают неделями, и время на заказ есть.
Хранить ШВП «на всякий случай» — значит заморозить сотни тысяч ради события с вероятностью в единицы процентов в год. Разумнее контролировать состояние по люфту и шуму и знать срок поставки под заказ.
Шпиндель в сборе. Аналогичная логика плюс физика: прецизионные подшипники имеют срок службы на полке, посадочные размеры индивидуальны, а после простоя в 2–3 года запасной шпиндель превращается в объект переборки. Для шпинделей работает обменный фонд сервисных организаций: ваш узел уходит на восстановление, вам ставят готовый. Как устроен узел и когда ремонт выгоднее замены — отдельная тема, здесь важен вывод: полка — не место для шпинделя.
Стойка ЧПУ «про запас». Запрос «работодатель хочет иметь в ЗИПе на случай поломки данную ЧПУ» — дословная цитата с cccp3d.ru из темы по Fanuc 0i-TF Plus на станке PUMA 4100C. Идея понятная, но не рабочая.
Во-первых, цена сопоставима с ценой станка-донора. Во-вторых, стойка без образа данных станка — коробка: параметры, лестница PMC, опции привязаны к комплекту. Показательный случай из той же ветки форума, октябрь 2024 года: завод в Китае прислал карту памяти с опцией, её поставили — «и станок после этого перестал работать».
Хранить нужно не железо стойки, а два независимых образа данных каждой стойки и контакт сервисного инженера. Модуль памяти с предустановленными опциями — позиция третьего класса, и только по согласованию с сервисом, который проведёт восстановление.
Платы «на всякий случай» и запчасти к списанному. Плата хранения не любит: антистатика, влажность, батарейки часов, контакты. А главное — модернизация парка обесценивает запасы быстрее, чем их успевают ставить.
Правило: запчасть без перспективы установки в течение двух лет списывают или продают. Вопрос, что именно ставить — оригинал или аналог, — отдельная тема выбора по качеству и цене; здесь важен факт: даже правильно выбранную деталь нельзя оживить станок без файлов и наладки.
Для электроники стоек это делает сервисная организация, выполняющая ремонт электронных блоков ЧПУ, — и это тоже аргумент против стихийного склада плат.
Где держать редкое: сервисные склады и обменные фонды
Если позицию нельзя держать на своей полке, это не значит, что её нельзя иметь. У заводских механиков есть три инструмента, которые заменяют склад.
Договор с сервисной организацией. Сервисное сопровождение оборудования — это в том числе доступ к складу подрядчика: типовые приводы, платы и узлы в наличии, а по редким позициям — резервирование под ваш парк. В договоре фиксируют перечень резервируемых позиций и время реакции. Стоимость такого резервирования на порядок ниже хранения собственного узла.
Обменный фонд. Механизм для шпинделей, приводов, насосов: вам ставят восстановленный узел из фонда, ваш забирают в ремонт, после чего узел возвращается в фонд или остаётся у вас. Простой измеряется днями подмены, а не неделями ремонта. Спрашивайте у сервиса о фонде заранее, до отказа — после отказа выбирать не из чего.
Рынок б/у и разборки. Для станков, снятых с производства, донорский станок или агрегат на разборке — легальный способ обеспечить парк деталями на годы.
Наладчики mir-cnc.ru формулируют боль прямо: купить «не предзаказ, а типа пришёл, выбрал и купил» почти невозможно — наличия у продавцов нет, всё под заказ. Именно поэтому отношения с сервисной организацией и поставщиком работают как виртуальный склад: договорённость с человеком, у которого есть доступ к складу, дешевле метража собственных площадей.
Четвёртый вариант — консорциум с соседним цехом, у которого такой же станок: парные машины страхуют друг друга, а минимальный набор отказников вы можете держать вдвоём.
Экономика: когда склад дешевле простоя
Решение «хранить или не хранить» — это сравнение двух чисел. Первое — цена владения позицией: закупка плюс хранение (для производственного склада обычно берут 2–3% цены позиции в год) плюс риск списания. Второе — ожидаемый ущерб без позиции: вероятность отказа за период, умноженная на время поставки и на стоимость часа простоя станка.
Пример первый: батарейка. Цена владения — сотни рублей в год. Ущерб при отказе — потеря параметров и нулей, простой смены на 4 часа при 5 000–15 000 рублей за час станка, плюс час работы наладчика на восстановление. Сравнение не в пользу «не хранить» — разница на три порядка.
Пример второй: ШВП. Цена владения — 250 000 рублей разово плюс проценты за годы на полке. Вероятность внезапного отказа у контролируемого узла за год — единицы процентов, а отказ редко мгновенный: от появления люфта до замены проходят недели. Ожидаемый ущерб ниже цены владения — склад не нужен, нужен контроль состояния и понятный срок поставки.
Когда позиций много, а статистика есть, количество считают формально. ГОСТ 27.507-2015 задаёт пуассоновскую модель: ожидаемое число отказов m = λ·N·T, где λ — интенсивность отказов элемента, N — число однотипных элементов в парке, T — период пополнения запаса.
Запас — минимальное число n, при котором вероятность, что отказов за период окажется не больше n, не ниже заданного уровня достаточности (90%, 95% или 99%). Пример из инженерного калькулятора по этому стандарту: при λ = 10×10⁻⁶ 1/ч, N = 20 шт и периоде один год ожидается m ≈ 1,75 отказа, и трёх запчастей мало (вероятность 89,9%), а четырёх достаточно (96,7%) — берём четыре.
Цеху не нужен расчёт по каждой позиции — достаточно таблицы-шпаргалки:
| Ситуация | Решение |
|---|---|
| Деталь дешевле часа простоя, ставится за минуты | держать минимум 1–2 шт (класс 1–2) |
| Деталь дорогая, отказ предсказуем по состоянию | не хранить, контролировать узел и знать срок поставки |
| Деталь дорогая, отказ мгновенный, узел один в парке | обменный фонд или резервирование у сервиса |
| Деталь дешёвая, но срок поставки месяцы | держать 2–3 шт вне зависимости от «вероятности» |
| Деталь дешёвая, срок поставки дни, отказов годами не было | докупать по факту первого отказа |
Отдельный эффект даёт групповой ЗИП из ГОСТ 18322-2016. Если в парке десять машин с одинаковыми приводами, одна запасная плата покрывает весь парк, и количество в расчёте m = λ·N·T растёт вместе с N — но не так быстро, как стоимость хранения десяти отдельных наборов. На практике это означает: унификация парка по стойкам и приводам — самый дешёвый способ «купить» надёжный склад без лишних денег.
Учёт ЗИП: минимум, точка дозаказа, ревизия
Склад, который нельзя пересчитать за десять минут, — это не склад, а клад. Система учёта для станочного ЗИП помещается в одну таблицу и три правила.
Карточка позиции — одна строка таблицы: наименование, артикул и номинал (для предохранителей и реле — обязательно), где установлено, минимальный остаток, поставщик, срок поставки, дата последней закупки. Участник r/IndustrialMaintenance формулировал задачу точно: нужна система, где видно, сколько чего лежит и когда докупать, — и для парка до двадцати станков файл или учётная программа решают это без спецсофта.
Три правила поверх карточек:
- Точка дозаказа. Минимальный остаток = средний расход в месяц × срок поставки в месяцах + резерв на один отказ. Остаток ниже точки — заявка уходит сегодня, без «соберём на следующей неделе».
- Ревизия раз в квартал. Сверка остатков с таблицей занимает час. Заодно проверяют сроки годности батареек и смазки, целость упаковки уплотнений и работоспособность резервного блока питания.
- Один ответственный. Запас без владельца деградирует в гарантийный год. Мастер цеха или механик с правом подписи заявок — обязательная роль, иначе карточки мгновенно отстанут от реальности.
Условия хранения — отдельная строка той же ревизии. Батарейки — при 10–25 °C, закупленные под годовой цикл замены, а не «впрок на пять лет»: свежесть элемента напрямую определяет, доживёт ли он в стойке до плановой замены. Резиновые уплотнения и ремни — без солнечного света и отопительных приборов рядом.
Платы и модули, если они всё-таки есть, — в антистатических пакетах с силикагелем, и раз в год — на стол с проверкой внешнего вида контактов. Складской шкаф ставят рядом с цехом: запчасть, до которой идти через весь завод, в аварийной ситуации никто не ищет.
Как собрать склад за месяц: пошаговый план
Методика выше сворачивается в месячный план из шести шагов. Времени на каждый — несколько часов, без остановки производства.
- Неделя 1. Инвентаризация. Составьте список станков с моделями стоек и приводов, выгрузите журналы аварий за 12 месяцев, соберите требования из руководств по эксплуатации — производители сами формируют перечни рекомендуемых запчастей, и у некоторых есть готовые фирменные аварийные наборы, с которых удобно копировать логику отбора.
- Неделя 1. Разбивка по классам. Присвойте каждой позиции класс 1–3 и занесите в таблицу учёта. Отдельно выпишите номиналы предохранителей, типоразмеры вентиляторов и батареек — прямо с шильдиков и из электросхем.
- Неделя 2. Закупка классов 1–2. Расходники — по нормам из раздела выше, отказники — по журналу аварий. Для позиций со сроком поставки больше двух недель решите: держать или резервировать у сервиса.
- Неделя 3. Договорённости по классу 3. Свяжитесь с сервисной организацией: перечень резервируемых позиций, условия обменного фонда, время реакции на вызов. Заодно зафиксируйте ответственного за склад и включите склад в регламент квартальной ревизии.
- Неделя 4. Бэкапы. Проверьте, что у каждой стойки есть свежий образ данных и лестница PMC, хранящиеся в двух независимых местах. Склад без бэкапов не восстанавливает станок — проверено чужими историями с картами памяти.
- Точка старта. Проведите стартовую ревизию и поставьте дату следующей. Дальше система живёт на ревизиях и точках дозаказа.
Если списка отказников «не хватает» или непонятно, с чего начать по конкретному станку, — входная точка это технический аудит: обследование парка выявит узлы в зоне риска, и первые деньги уйдут не на случайные полки, а на позиции под ваши машины.
FAQ
Какой минимальный набор запчастей держать для одного станка с ЧПУ?
Батарейки стойки и приводов, вентиляторы всех типоразмеров станка, предохранители по номиналам электросхемы, фильтры, запас концевых датчиков, реле и контакторы ходовых номиналов, уплотнения и ремни, смазка и масла. Это 10–12 позиций класса 1–2. Для одиночного станка минимальный набор шире, чем для парка однотипных машин, — группового ЗИП у вас нет.
Стоит ли держать запасную стойку ЧПУ?
Нет. Стойка без образа данных станка неработоспособна, цена позиции сопоставима со стоимостью станка, а опции привязаны к комплекту памяти — известны случаи, когда станок после установки присланной запасной платы переставал работать. Вместо стойки держите два независимых бэкапа данных и договор с сервисной организацией на восстановление.
Какие батарейки держать для станка с Fanuc и как часто менять?
Номинал берут из руководства: для стойки 0i/0i Mate серии C это две щелочные батарейки размера D, для сервоприводов — литиевые элементы 6 В. Fanuc рекомендует замену раз в год независимо от наличия аварий, а саму замену выполнять при включённом станке — при выключенном питании абсолютные позиции теряются, и после замены требуется возврат референтных точек.
Как понять, какие запчасти покупать первыми, если бюджет ограничен?
Разложите позиции по матрице «цена × срок поставки × последствия отказа». Первые деньги — на дешёвые детали с мгновенными последствиями и долгой поставкой: батарейки, вентиляторы, предохранители, датчики. Вторые — на расходники по нормам ТО. Дорогие узлы заменяются договором с сервисом, а не покупкой.
Что делать с запчастями к станку, которого больше нет в продаже?
Три пути: рынок б/у и разборки (вплоть до покупки станка-донора), изготовление деталей по чертежам у подрядчика и переход на современные аналоги через модернизацию привода или стойки. Хранить аварийный запас по такому станку — только если он зарабатывает и в горизонте двух лет будет востребован.
Можно ли хранить платы ЧПУ в обычном отапливаемом складе?
Краткосрочно — да, при 15–25 °C и влажности до 60%. Долгосрочно плата без профилактики деградирует: батарейки часов, окисление контактов, статика. Плату хранят в антистатическом пакете с силикагелем и, главное, вместе с комплектом данных для привязки — без него плата не оживит станок.
Где взять список запчастей, если руководство по станку потеряно?
Три источника. Во-первых, шильдики и маркировка на самих деталях: номинал предохранителя переписывают прямо в электрощите, типоразмер вентилятора — с его корпуса. Во-вторых, аналогичные станки того же модельного ряда — руководства соседей по цеху или темы на профильных форумах, где документы выкладывают годами. В-третьих, сервисная организация: по модели стойки и привода перечень типовых отказников и расходников восстанавливается за один визит инженера.
Заключение
Склад ЗИП — не вопрос «хранить всё или ничего», а три разных стратегии для трёх классов запчастей. Расходники держат по норме цикла ТО, отказники — по журналу аварий за год, дорогие узлы — по договору с сервисом и обменному фонду. Числа в этой статье — ориентиры: ваш журнал аварий важнее любой типовой таблицы, и первый шаг плана всегда один — выгрузить статистику отказов.
Что сделать на этой неделе:
- Выгрузите журналы аварий всех стоек за 12 месяцев и посчитайте повторы по узлам.
- Проверьте дату последней замены батареек на каждой стойке и в приводах — Fanuc рекомендует годовой цикл, и если станку больше года без замены, батарейки идут в ближайший заказ.
- Пересчитайте вентиляторы: типоразмеры, где стоят, у кого покупать.
В течение месяца:
- Соберите склад классов 1–2 по таблице базового набора и нормам ТО, с карточками учёта и точками дозаказа.
- Свяжитесь с сервисной организацией по редким позициям: резервирование, обменный фонд, время реакции.
- Убедитесь, что бэкапы каждой стойки свежие и хранятся в двух местах.
Эти шаги занимают суммарно меньше трёх рабочих дней и снимают с повестки самую обидную категорию простоя — остановку из-за детали за сотни рублей. Если нужен внешний ориентир по состоянию парка и списку под ваш склад, начните с диагностики неисправностей станков или сервисного сопровождения оборудования: обследование покажет, какие узлы уже в зоне риска, и склад соберётся под факты, а не под предположения.
Источники
- ГОСТ 27.507-2015 «Надежность в технике. Запасные части, инструменты и принадлежности. Оценка и расчёт запасов»
- ГОСТ Р 2.601-2019 «ЕСКД. Эксплуатационные документы»
- «Комплект ЗИП» — Портал ТОиР и Надежность (определения по ГОСТ 18322-2016 и ГОСТ Р 27.102-2021)
- «Расчёт комплекта ЗИП — пуассоновская модель, ГОСТ 27.507-2015» — ТЗ Лаб
- FANUC Series 0i / 0i Mate-Model C Maintenance Manual (руководство по обслуживанию систем ЧПУ FANUC серии 0i), FANUC
- PRO CNC Machine Spare Parts Bundle (фирменный аварийный набор запасных частей станка с ЧПУ), Avid CNC