

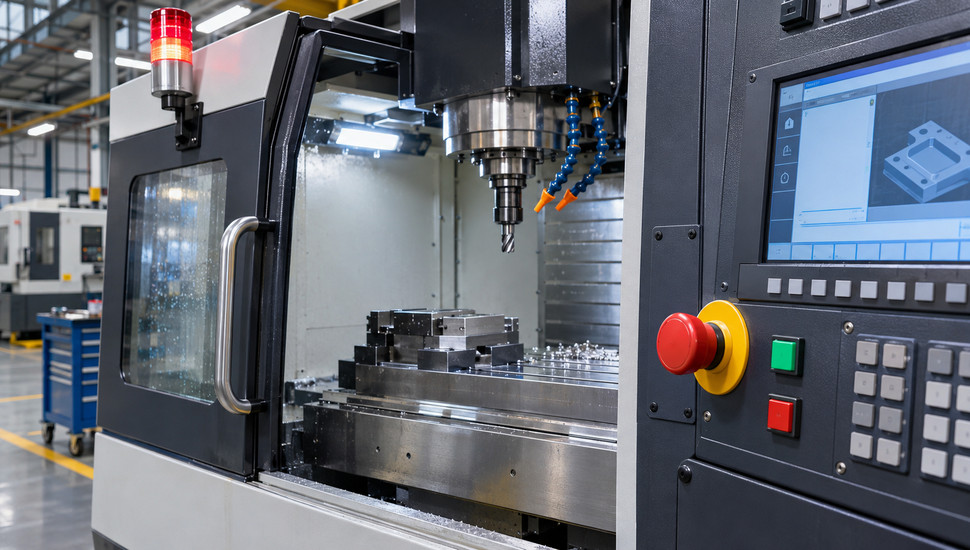
Аварийная остановка станка с ЧПУ: как проверять и настраивать
Кнопка аварийной остановки — не самостоятельная деталь, а замыкающий элемент цепи безопасности: грибки по периметру станка, проводка, реле безопасности, силовые контакторы и вход стойки ЧПУ. Не срабатывает она почти никогда «сама по себе» — вина обычно на деградировавшем контакте, обрыве, сварившемся контакторе или обходе цепи в логике ПЛК. Поэтому проверяют не кнопку, а всю цепь: нажатием при работающем станке с контролем остановки шпинделя, осей и насосов.
Типовой сценарий из практики наладчиков: вертикальный обрабатывающий центр со стойкой Fanuc встал посреди цикла, на экране статус EMG, кнопки отжаты. Перезагрузка стойки не помогает — и не должна: цепь безопасности физически разомкнута где-то между грибком и входом ПЛК. Такой случай наладчики называют дежурным: без регламента проверки цех узнаёт о неработающей цепи только в момент аварии или ложной остановки.
Грибок выглядит простейшей деталью станка, и именно поэтому его выводят из проверки: «красная кнопка, чего там ломаться». Ломается почти всё остальное — контакты, проводка в кабель-канале, реле, контакторы, питание 24 В. Плюс цепь могут «временно» обойти при наладке и забыть об этом на годы. В этом разборе: из чего состоит цепь аварийного останова, что она обязана сделать со станком (категории останова 0, 1, 2), семь причин, по которым кнопка не работает, цеховой регламент проверки и порядок настройки после замены кнопки.
Если нужен аудит «как есть» по всем системам безопасности станка, это отдельная услуга — проверка систем безопасности станков. Отметим сразу: обрыв цепи аварийного стопа — одна из типовых причин, по которым станок вообще не выходит в готовность; пошаговая диагностика невключения разобрана в отдельной статье.
Ключевое
- Аварийный стоп — это цепь из кнопок, реле безопасности и силовых контакторов. Кнопка — только вход в неё; проверять нужно всю цепь, а не грибок.
- Для стойки обрыв в цепи неотличим от нажатия: «станок сам встал по аварийному останову» почти всегда означает потерю контакта — кнопку, замок двери, клемму или питание 24 В.
- Сигнал, заведённый только в ПЛК или по промышленной сети, не останавливает станок мгновенно: буфер и сеть добавляют задержку. Обязателен аппаратный разрыв силовой цепи нормально закрытым контактом.
- Категория останова (0, 1 или 2 по ГОСТ Р МЭК 60204-1-2007) определяет, что кнопка должна сделать: снять питание сразу или затормозить управляемо и потом обесточить. Категорию своего станка берут из электросхемы изготовителя.
- Минимальный регламент: осмотр постов ежесменно, функциональный тест каждого грибка ежемесячно, полная проверка цепи ежегодно и после любого вмешательства. Сброс кнопки не должен сам запускать станок — это прямое требование ГОСТ 12.2.009-99.
Из чего состоит цепь аварийного останова станка
Аварийный останов построен по принципу «нормально замкнуто»: контакты всех кнопочных постов разомкнуты только при нажатии и соединены последовательно (в двухканальных схемах — в две параллельные ветви). Пока цепь цела, реле безопасности удерживает замкнутыми свои выходные контакты и разрешает работу приводов. Нажатие любого грибка, обрыв любого провода или просадка питания разрывают цепь — реле снимает разрешение, силовые контакторы отключают приводы, а стойка фиксирует аварийный останов.
Состав типовой цепи станка с ЧПУ:
- кнопочные посты «грибок»: на пульте оператора, на корпусе станка, у зоны загрузки и у протяжённых участков — тросовые выключатели;
- концевики электрозамков дверей и кожухов — часто в той же цепи безопасности;
- реле безопасности: контролирует целостность и одновременность двух каналов, обнаруживает залипание контактов;
- силовые контакторы приводов подачи и шпинделя — исполнительная часть останова;
- вход стойки ЧПУ и питание 24 В цепи управления.
У стойки Fanuc 0i-D сигнал аварийного останова — *ESP: вход X0008.4 со станочной стороны и выход G0008.4 из программы ПЛК в ЧПУ; при разрыве в строке состояния горит EMG, проверка сигнала — через экран диагностики PMCDGN (руководство по обслуживанию B-64305EN/03). У Siemens Sinumerik разрыв цепи безопасности даёт тревогу 3000 Emergency stop; квитирование — через интерфейс ПЛК/NCK (биты DB2600 DBX0.1/0.2) и клавишу RESET. Связка тревог 3000 и 700000 (нет 24 В станочной платы) указывает на питание цепи безопасности — реальный случай с Sinumerik 840Di разбирался на форуме cccp3d.ru.
| Элемент цепи | Что делает | Типовая слабость |
|---|---|---|
| Грибок (кнопочный пост) | размыкает цепь при нажатии, фиксируется | окисление и износ контактов, залипание от СОЖ и стружки |
| Проводка и разъёмы | соединяет посты последовательно | перетирание в кабель-канале, клеммы, разбалтывающиеся от вибрации |
| Реле безопасности | контролирует цепь и каналы, выдаёт разрешение | обход при наладке перемычками, отказ одного канала |
| Силовые контакторы | отключают приводы от сети | сваривание главных контактов — привод вращается дальше |
| Вход стойки (*ESP, тревога 3000) | останавливает интерпретатор и приводы по сигналу ПЛК | неверная полярность входа после замены кнопки |
| Питание 24 В цепи | питает реле, кнопочные цепи, замки | просадка под нагрузкой, окисленные клеммы |
Полный аудит этой цепи вместе с ограждениями, замками и блокировками входит в проверку систем безопасности станков: удобный способ получить базовую линию состояния, прежде чем строить собственный регламент.
Категории останова 0, 1 и 2: что кнопка обязана сделать со станком
ГОСТ Р МЭК 60204-1-2007 (п. 9.2.2) определяет три категории останова. Категория 0 — останов путём немедленного снятия питания с исполнительных механизмов, неуправляемый. Категория 1 — управляемая остановка с сохранением питания, затем снятие питания после остановки. Категория 2 — управляемая остановка с сохранением подвода питания. Категорию 2 оставляют для отложенных остановов в специальных случаях; рабочим остановом аварийную функцию выполнять нельзя.
| Категория | Что происходит при нажатии | Где применяется на станках |
|---|---|---|
| 0 | питание приводов снимается немедленно, движение по инерции | простые станки с малой инерцией; прямое отключение контакторов |
| 1 | управляемое быстрое торможение (команда OFF3 преобразователя), затем снятие питания | станки с частотниками и сервоприводами; шлифовальные, тяжёлые токарные |
| 2 | контролируемая остановка с сохранением питания | рабочий останов, не аварийный режим |
Категория зависит от механизма, и «самое жёсткое» решение не всегда лучшее. Обсуждение на chipmaker.ru по токарному станку ТВ-320 с частотником свелось к развилке: рвать питание контактором или давать быстрый стоп через вход преобразователя. Сторонник разрыва питания резонно отвечал: «если рвать сеть, то мотор и шпиндель с патроном по инерции ещё будут вращаться, а быстрый стоп — это быстрый стоп». Возражение встречное: частые отключения питания изнашивают сам преобразователь.
На шлифовальном станке дилемма ещё острее: «схема обесточивается, камень продолжает вращаться по инерции при отсутствии тормозной муфты — с вероятностью раскола». Для такого механизма категория 0 формально «жёстче», но безопаснее управляемое торможение.
Функция безопасного снятия момента (на приводах обозначается STO) убирает вращающий момент, сохраняя питание электроники привода, — быстрый и щадящий вариант для преобразователей и сервоприводов. После снятия питания оси удерживает механический тормоз; как он устроен и что с ним происходит со временем — отдельная тема про тормоз вертикальной оси.
Категорию останова своего станка берите из электросхемы изготовителя — по ней видно, что именно размыкает грибок: катушки контакторов, входы преобразователей или входы STO. От ответа зависит вся дальнейшая проверка: где-то контролируют факт разрыва питания, а где-то — факт торможения и время до полной остановки.
Определить категорию самостоятельно можно за три шага:
- Найдите в схеме цепь аварийного останова и её выходы: катушки контакторов, входы преобразователей, реле безопасности.
- Проверьте, есть ли между нажатием кнопки и снятием питания цепь управляемого торможения (команда OFF3, вход быстрого стопа, STO).
- Посмотрите в паспорте станка нормируемое время останова — оно понадобится при ежегодном замере.
Почему кнопка аварийной остановки может не сработать: 7 причин
Сначала принцип, из которого растут все причины. Цепь аварийного останова нормально замкнута, и стойка не различает нажатие и повреждение: разомкнутая цепь выглядит как нажатая кнопка. Это сбивает с толку в обратную сторону («станок сам встал») и прямо опасно в прямую: если цепь «заглушили» или контакт залип, нажатие ничего не разомкнёт.
1. Деградация контактов внутри грибка. Влага, СОЖ, стружечная пыль и вибрация окисляют и изнашивают контактные пары; пружины теряют усилие. Кнопка нажимается, шток ходит, а контактная группа не размыкает цепь — на вид всё работает, по факту останова нет. Влажные и запылённые зоны требуют кнопок со степенью защиты IP65 и выше и периодической ревизии контактных групп.
2. Обрыв провода или разъёма в кабель-канале. Проводка постов ходит вместе с подвижными узлами и перетирается; клеммы в коробках разбалтываются от вибрации. Внешне станок исправен, но цепь уже разомкнута — или наоборот: скрутка, замотанная изолентой «на время», псевдокомпенсирует обрыв и превращает безопасность в фикцию.
3. Сваренные контакты контактора. Кнопка честно разомкнула цепь управления, а главные контакты контактора спеклись — привод продолжает вращаться. Именно поэтому реле безопасности контролируют обратные (зеркальные) контакты контакторов: расхождение между командой и фактическим состоянием силового аппарата реле фиксирует как неисправность.
4. Обход цепи «мастерами». Перемычка вместо неисправного поста, заглушка в клеммнике, забытое после наладки принудительное значение в программе ПЛК. Отдельный вид обхода — постоянное квитирование аварий вместо ремонта: «датчик давно сломан, работал станок без него и с этой ошибкой, просто квитируешь её» — реальный комментарий с форума cccp3d.ru. Такая практика означает, что цепь безопасности уже не работает, а цех живёт на её остатках.
5. Программный аварийный стоп. Сигнал заводится только в софт или в ПЛК, без аппаратного разрыва силовой цепи. Владелец компактного станка с контроллером GRBL описал результат на форуме cnc3018.ru: «нажал на аварийку, но фрезер всё равно выполнял задание по УП» — система «вырабатывает и дорабатывает команды из буфера». Пока буфер не опустеет, движение продолжается. Программная остановка — это сервисная функция, а не аварийная.
6. Сигнал по промышленной сети. Кнопка → ПЛК → ProfiNet → привод: три звена, каждое с задержкой и вероятностью отказа. Обсуждение на asutpforum.ru закончилось однозначным вердиктом администратора: «аварийный останов никак не должен идти той дорогой, которую вы предусмотрели. Либо уберите слово "аварийный", либо делайте как предложили… Сигнал, я надеюсь, нормально закрытым контактом, на разрыв?». Сети и программная логика — не место для аварийных функций.
7. Пропадание питания 24 В цепи безопасности. Реле безопасности, кнопочные цепи и замки питаются от 24 В; просадка или плохая клемма рвут цепь так же надёжно, как нажатие. У Sinumerik это проявляется связкой тревог 3000 и 700000, у Fanuc — EMG без видимой причины. Проверка напряжения под нагрузкой в начале и в конце цепи входит в ежегодную проверку.
| Симптом | Вероятная причина | Первая проверка |
|---|---|---|
| Станок не сбрасывает аварийный стоп, кнопки отжаты | обрыв, окисление контактов, недожатый грибок | обход всех постов, прозвонка цепи |
| Грибок не останавливает работающую УП | программный стоп, сигнал только в ПЛК/софт | проверить, рвёт ли кнопка силовые контакторы |
| Кнопка нажалась, привод вращается | сварены контакты контактора | обесточить вручную, проверить обратные контакты |
| Станок встал сам посреди цикла | обрыв, просадка 24 В, замок двери | диагностика входа цепи в ПЛК, питание под нагрузкой |
| Авария при включении, до пуска | цепь разомкнута где-то в начале | обход постов и замков, полярность входа |
| Останов с заметной задержкой | сигнал через сеть или программную логику | проверить наличие аппаратного разрыва |
| После замены кнопки авария не сбрасывается | перепутаны нормально закрытый/открытый контакты, полярность входа | прозвонка контактной группы, настройка входа стойки |
Проверка аварийного стопа: цеховой регламент
Проверять систему нужно заранее и в контролируемых условиях — когда из зоны обработки убрано всё лишнее и остановка ничем не грозит, а не в момент, когда фреза уже пошла не туда. Ниже регламент, сведённый из требований МЭК 60204-1 и ГОСТ ISO 13850, методики проверки систем аварийного останова (Douglas Nix, Machinery Safety 101) и цеховой практики российских форумов.
| Периодичность | Что делается |
|---|---|
| Ежесменно | осмотр: посты доступны, грибки целы и не заклеены, ничего не прижато и не заварено; на станках с высоким риском — контрольное нажатие одного поста на холостом ходу |
| Ежемесячно | функциональный тест каждого поста при работающем шпинделе и подаче (процедура ниже) |
| Ежегодно | полная проверка: каждый грибок прозвонкой, реле безопасности (двухканальность, обратные контакты контакторов), замер времени останова, тест обрыва одного канала |
| После любого вмешательства | замена кнопки, ремонт проводки, правка программы ПЛК — полный тест всей цепи, а не только заменённого элемента |
Ежемесячный функциональный тест: 10 шагов
- Освободите зону обработки: уберите заготовку, приспособления, инструмент. Предупредите смену.
- Включите станок в контролируемый режим: ручной или MDI — шпиндель на умеренных оборотах, оси в движении на рабочей подаче.
- Нажмите конкретный пост — начните с пульта оператора.
- Зафиксируйте результат: шпиндель остановился, оси остановились, насосы СОЖ и гидростанция отключились. На станках с инерционным шпинделем засеките время до полной остановки.
- Проверьте индикацию стойки: статус EMG у Fanuc, тревога 3000 у Sinumerik или собственное сообщение изготовителя.
- Отожмите кнопку: поворотом по стрелке или оттяжкой — способ разблокировки должен совпадать с заводским.
- Сбросьте аварию кнопкой сброса. Убедитесь, что станок не запустился сам: возврат кнопки в исходное положение не должен приводить к пуску — это требование п. 5.3.2 ГОСТ 12.2.009-99.
- Запустите станок только осознанным пуском кнопкой «Пуск».
- Запишите в журнал: дата, пост, время останова, замечания. Без записи теста не было.
- Повторите для каждого поста: пульт, панель на корпусе, посты у зоны загрузки, тросовые выключатели.
На шлифовальных станках контрольный ритуал перед работой — давняя практика: станочники перепроверяли концевик ограждения перед сменой, потому что цена отказа там измеряется расколотым кругом. Тот же ритуал стоит закрепить ежесменным шагом на любом станке с тяжёлыми заготовками или высокими скоростями: одно контрольное нажатие на холостом ходу, запись в журнал — двадцать секунд.
Распространённый страх: «надоедим кнопками — износим». Контактные группы грибков рассчитаны производителями на десятки тысяч циклов; ежемесячный тест — двенадцать нажатий в год на пост, за десять лет — 120. Износ от проверок на порядки меньше износа от среды, если кнопку годами не трогают вовсе. Рост времени останова между замерами — рабочий признак деградации тормозов или контакторов, который без регламента не проявится до аварии.
В журнал по каждому тесту записывают пять полей: дату и смену, номер поста, факт остановки шпинделя, осей и насосов, время останова, замечания и подпись проверявшего. Через год журнал превращается в историю деградации: рост времени останова на конкретном посте указывает на контактор, повторяющиеся сбои после мойки станка — на влагу в разъёме. Такой журнал весит ничего, а спор «кто виноват» после простоя закрывает за минуты.
Ежегодная проверка глубже: каждый грибок прозванивается отдельно, цепь делится на участки, реле безопасности проверяется на двухканальность и на реакцию на залипание контакторов, замеряется время останова каждого узла. Такой объём на своём производстве закрывает диагностика станков на производстве — инженер приедет со своими приборами и протоколом.
Станок встал по аварийному стопу сам: где искать причину
Исходная логика уже известна: для стойки обрыв неотличим от нажатия. Реальный кейс с mir-cnc.ru: токарный станок с Fanuc встал посреди цикла, перезагрузка и сброс не помогают, кнопки отжаты. Первый ответ опытных наладчиков: «даже если кнопки отжаты — надо проверить их. Может, просто кнопка не отрабатывает. Дежурный случай».
Дальше предлагают идти в программу ПЛК и смотреть, какой сигнал цепи безопасности потерялся. Ниже порядок, который работает на большинстве стоек.
- Обход всех грибков: каждый отжат до конца? Кнопки с тягой и тросовые — проверить ход и натяжение.
- Замки и концевики дверей, кожухов, ограждений — они в той же цепи безопасности.
- Питание 24 В цепи безопасности: напряжение на клеммах блока и в конце цепи под нагрузкой.
- Вход состояния цепи в ПЛК. На листогибе Durma TP9 форумчане ориентировали ищущего на вход I32.0 «Emergency stop OK»: по этому входу видно, в порядке ли цепь, а по логике программы — на каком участке она потерялась.
- Fanuc: экран PMCDGN, таблица сигналов — X0008.4 и G0008.4 (*ESP). Если G0008.4 = 0 при отжатых кнопках, цепь разомкнута между постами и ПЛК; если X0008.4 = 1, а G0008.4 = 0 — проблема в логике программы ПЛК.
- Электросхема изготовителя: перечислить всё, что размыкает цепь, — замки, тросовые выключатели, термостаты, реле давления пневматики. Пропущенный элемент — самый частый источник «необъяснимых» остановов.
- Перебор постов по участкам: разъединять цепь в промежуточных клеммниках и прозванивать; заодно смотреть, нет ли перемычек, оставленных при наладке.
Отдельный случай — «кнопка не отпускает станок»: отжали, а авария висит. Тема с mir-cnc.ru на станке возрастом месяц: перенастройка не помогала, диагноз нашли методом исключения — проверить полярность входа (у многих контроллеров вход активен при нуле), вручную замыкать и размыкать контакты на клеммах, отключить цепь от платы и смотреть, в ком дело — в кнопке, в проводке или в настройке.
Коды и время каждого останова фиксируйте в журнале — как читать журнал аварий и что извлекать из повторов, разобрано в отдельной статье. Один случай — ищите внешнюю причину; повторяющаяся серия по времени смены, температуре или конкретной операции — повод прозвонить конкретный участок цепи.
Замена кнопки аварийной остановки и настройка после ремонта
Выбор кнопки. Только нормально закрытый контакт с принудительным (прямым) размыканием: такой контакт разрывается механикой привода, а не силой пружины контакта, и не «залипает» спёкшимся мостиком. Требование описано в МЭК 60947-5-1 (приложение K). Грибок — красный, на жёлтом фоне, фиксируемый; способ разблокировки (поворот или оттяжка) — как у прежней кнопки, чтобы не переучивать смену.
Степень защиты в зонах с СОЖ и пылью — IP65 и выше. Требования к цвету и фиксации задают ГОСТ Р МЭК 60204-1-2007 (п. 10.7) и ГОСТ 12.2.009-99: красный цвет, отличие по форме и размерам от других органов управления, возврат в исходное положение — намеренным действием.
Порядок замены:
- Обесточьте цепь управления и убедитесь в отсутствии напряжения.
- Сфотографируйте подключение старой контактной группы и маркировку клемм.
- Замените кнопку и контактную группу; сверьте обозначения: клеммы 1–2 — нормально закрытый контакт, 3–4 — нормально открытый.
- Прозвоните: при отжатой кнопке цепь 1–2 замкнута, при нажатии — разомкнута.
- Подключите «на разрыв» — в разрыв последовательной цепи безопасности, не параллельно ей.
- Подайте питание; авария в цепи может остаться активной — сбросьте штатным сбросом.
- Проведите тест: нажатие в ручном режиме → отжатие → сброс → пуск. Затем — тест всех остальных постов: любое вмешательство в последовательную цепь затрагивает всю цепь, а не один пост.
Настройка входа стойки после замены или ремонта цепи — то, что чаще всего пропускают. Полярность входа контроллера (активен при нуле или при единице) должна соответствовать новой контактной группе. У Fanuc после замены проверяют в PMCDGN, что нажатие поста рвёт сигнал: G0008.4 (*ESP) = 0 при нажатии, 1 при отжатой кнопке. У Sinumerik после устранения причины тревогу 3000 квитируют через RESET по всем каналам.
Дальше — тест в каждом режиме работы: ручной, MDI, автоматический, с работающим шпинделем и подачей. Затем контроль отсутствия самопроизвольного пуска после сброса. Всё — с записью в журнал.
Каждый пост в последовательной цепи проверяется после любых работ: заменить один грибок и проверить только его — типовая ошибка, из-за которой в цепи остаётся второй перекошенный контакт, и станок встаёт через неделю. Если после замены или вмешательства станок не выходит в готовность или цепь ведёт себя нелогично, это профильная работа — настройка аварийной остановки станков; комплексный запуск после ремонта ведут в рамках пусконаладочных работ.
Обходы и заглушки: как убивают цепь безопасности
Правильно построенная цепь не оставляет ПЛК шанса обойти безопасность. Питание ведут так: силовая сеть → трансформатор управления → 24 В → цепи аварийного останова и дверей → главное реле управления → и только потом питание ПЛК. Американские инженеры формулируют тот же принцип схемой 480 → 120 → 24 → аварийный стоп и двери → главное реле → ПЛК: «такая проводка не позволяет обходить безопасность через ПЛК». Программист физически не может написать обход цепи, которая питает его же контроллер.
Отсюда три практических правила:
- аварийный сигнал идёт проводом на разрыв, нормально закрытым контактом, через реле безопасности — не через сеть связи и не через программную логику;
- виртуальная кнопка на панели оператора — не аварийный останов: у неё нет аппаратного разрыва силовой цепи, а её «нажатие» обрабатывается с задержкой;
- вспомогательные контакты каждого поста заводятся в ПЛК только для индикации: оператор видит, какой пост сработал, поиск занимает минуты вместо обхода линии — но безопасность держит сама последовательная цепь, а не экран.
Маркеры обхода, которые стоит искать при приёмке станка и при «плавающих» неисправностях: перемычки в клеммниках цепи безопасности, грибки без подключённых проводов, принудительные значения в программе ПЛК, регулярно квитируемые аварии без устранения причины. Каждый из них означает, что реальной защиты на станке нет, независимо от количества красных кнопок на корпусе. Проверка этих признаков входит в диагностику неисправностей станков — тем более когда станок ведёт себя нелогично: «сам» останавливается, «сам» не сбрасывается.
Частые вопросы
Почему станок встал по аварийному останову, хотя кнопки никто не нажимал?
Для стойки обрыв в цепи неотличим от нажатия. Ищите потерю контакта: недожатый или окислившийся грибок, концевик двери, разболтавшуюся клемму, просадку 24 В. На Fanuc смотрите сигналы X0008.4/G0008.4 (*ESP) в PMCDGN, на Sinumerik — обстоятельства тревоги 3000. Перезагрузки не помогают, пока цепь физически разомкнута.
Почему грибок не останавливает станок во время выполнения программы?
Сигнал заведён только в софт или ПЛК без аппаратного разрыва силовой цепи: интерпретатор дорабатывает команды из буфера, и движение продолжается. Рабочий аварийный останов обязан разрывать питание приводов нормально закрытым контактом; программная остановка — лишь вспомогательная функция.
Можно ли завести аварийные кнопки через ПЛК по промышленной сети?
Нет. Сеть добавляет задержку и новую точку отказа, а программная обработка не гарантирует немедленный останов. Правильная схема: нормально закрытый контакт «на разрыв» → реле безопасности → силовые контакторы, и только состояние цепи — в ПЛК для индикации и диагностики.
Куда подключать грибок на станке с частотником: рвать питание или вход преобразователя?
Определяется категорией останова из электросхемы изготовителя. Рвать питание (категория 0) — просто, но инерционный механизм продолжает вращаться, а частые отключения изнашивают преобразователь. Управляемое торможение с последующим снятием питания (категория 1) или вход безопасного снятия момента — для станков с заметной инерцией.
Как часто нужно проверять цепь аварийного останова?
Ежесменно — осмотр постов и доступности. Ежемесячно — функциональный тест каждого поста при работающем шпинделе и подаче. Ежегодно — полная проверка с прозвонкой, проверкой реле безопасности и замером времени останова. После любой замены или правки программы ПЛК — тест всей цепи.
Кнопку заменили, а станок не сбрасывает аварийный стоп — что делать?
Проверить контактную группу прозвонкой: часто путают нормально закрытые и нормально открытые клеммы. Затем полярность входа стойки (активен при нуле или единице) и целостность всей цепи. Замена в последовательной цепи требует теста всех постов, а не только нового.
Выводы и что делать
Аварийная остановка — система из цепи нормально закрытых контактов, реле безопасности и силовых контакторов, и работает она ровно настолько, насколько её проверяют. Стойке всё равно, нажата кнопка или оборван провод; цеху — нет: разница между ними в часах простоя и в травмах.
Три шага, которые можно начать сегодня:
- Сегодня: контрольный тест — шпиндель на холостом ходу, нажатие пультового грибка, фиксация остановки шпинделя и осей, отжатие, сброс, проверка отсутствия самопроизвольного пуска. Результат — в журнал.
- В течение недели: внести проверки в регламент ТО (осмотр ежесменно, тест постов ежемесячно, полная проверка ежегодно), назначить ответственного, повесить таблицу периодичности у станка.
- При любом отказе или замене: тест всей цепи, а не одного поста, плюс настройка входа стойки и проверка в каждом режиме работы.
Если цепь уже даёт поводы для недоверия — станок «сам» встаёт, аварии не сбрасываются, кнопки «нажимаются вхолостую» — закажите диагностику и настройку аварийной остановки: инженер проверит цепь от грибков до контакторов, настроит входы стойки и передаст протокол. После капремонта или модернизации полная наладка станков после ремонта включает тест всех систем безопасности в конце, перед сдачей станка в работу. Выезд — по России.
Источники
- ГОСТ Р МЭК 60204-1-2007 «Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования»
- ГОСТ ISO 13850-2016 «Безопасность машин. Аварийная остановка. Принципы конструирования»
- ГОСТ 12.2.009-99 «ССБТ. Станки металлообрабатывающие. Общие требования безопасности»
- Fanuc Series 0i/0i Mate-Model D. Maintenance Manual (B-64305EN/03) — руководство по обслуживанию стойки Fanuc 0i-D
- SINUMERIK 840D sl/SINAMICS S120 Diagnostics Manual — справочник аварий и диагностики стойки Siemens 840D sl
- Douglas Nix. Checking Emergency Stop Systems (Проверка систем аварийного останова) — Machinery Safety 101
- Принцип работы и схемы реле безопасности — СамЭлектрик.ру
- Сосонкин В. Л., Мартинов Г. М. Системы ЧПУ станков с компьютерным управлением. — М.: учебное издание (печатное)