

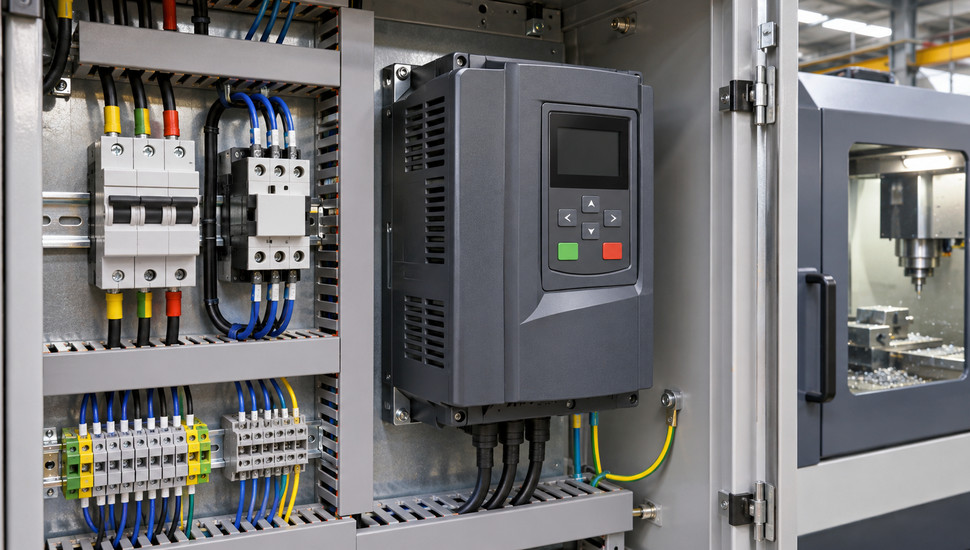
Частотный преобразователь в станке: роль, неисправности, замена
Частотный преобразователь в станке — это электронный блок, который превращает сетевое питание 380 В и 50 Гц в трёхфазное напряжение с регулируемой частотой от нуля до сотен герц и тем самым задаёт обороты главного привода — шпинделя. Он же остаётся самым нагруженным электронным узлом станка: через него проходит вся мощность резания, а живут рядом с ним стружка, пыль и жаркий цех. Шпиндель, который «не разгоняется», теряет мощность под нагрузкой или умирает за минуту, в большинстве случаев упирается именно в частотник — не в стойку и не в механику.
Разберём, как частотник устроен и что он делает в приводе главного движения, какие коды и симптомы выдают его отказы, что реально сокращает срок его службы и как заменить умерший преобразователь на аналог так, чтобы станок поехал в тот же день. Материал собран на документации Siemens и ОВЕН, ГОСТах по электроприводам и разборах реальных случаев с профильных форумов — от дешёвых «китайцев» на ТВ6 до шпиндельных приводов Fanuc.
Ключевое
- Частотник — три силовых узла подряд: выпрямитель, звено постоянного тока с банкой конденсаторов (500–700 В) и инвертор на силовых ключах. Симптом почти всегда указывает на конкретный узел: перегруз по току — инвертор и механика, перенапряжение — конденсаторы и торможение, перегрев — вентилятор и радиатор.
- Главные убийцы частотника — пыль на радиаторе, температура в шкафу выше 40 °C, старение конденсаторов (ресурс 5–7 лет, каждые +10 °C режут его примерно вдвое) и скачки сети. Все четыре прогрессируют месяцами и ловятся плановой проверкой.
- При замене ключевой параметр — номинальный ток выхода преобразователя, а не киловатты: шпиндель 3,5 кВт на 220 В потребляет 8,6 А, и сверять нужно именно ток, перегрузочную способность (150% на 60 секунд) и диапазон частоты до 400 Гц.
- Для шпиндельных моторов на 24 000 об/мин нужна выходная частота 400 Гц. Преобразователь, настроенный на заводские 50 Гц, — самая массовая причина сгоревших шпинделей на любительских станках.
- После замены станок запускают в два шага: сначала вращение и разгон с панели самого преобразователя, потом управление от стойки по аналоговой ссылке 0–10 В. Обкатка — ступенями по 250–300 об/мин каждые 10–15 минут с контролем температуры.
Что делает частотный преобразователь в приводе главного движения
Задача главного привода — крутить шпиндель с нужными оборотами и достаточным моментом. В классической схеме за это отвечает асинхронный двигатель, и единственный способ плавно менять его обороты — менять частоту питания. Частотный преобразователь делает именно это: выпрямляет сеть, сглаживает её в звене постоянного тока и заново собирает трёхфазное напряжение нужной частоты и амплитуды силовыми ключами, коммутирующими его тысячи раз в секунду.
Внутри у него три силовых ступени. Входной выпрямитель превращает переменную сеть в постоянное напряжение — для сети 380 В это около 540 В на звене. Банка электролитических конденсаторов сглаживает пульсации и отдаёт большие токи в моменты резания. Выходной инвертор из этого постоянного напряжения формирует три фазы с частотой от долей герца до 400 и выше.
Плата управления следит за током, напряжением и температурой, ограничивает пусковой ток и держит связь со стойкой ЧПУ.
Понимание этой цепочки сразу упрощает диагностику. Перегрузка по току рождается на выходе — в инверторе, моторе или механике. Перенапряжение и пониженное напряжение живут в звене постоянного тока. Перегрев — это радиатор и вентилятор.
Ни один код преобразователя не указывает на стойку ЧПУ, и это полезный фильтр: если авария воспроизводится при вращении с панели самого частотника, стойка ни при чём.
Важно не путать частотник главного привода с приводами подач. Сервопривод оси — замкнутая система «усилитель + мотор + датчик положения», мы разбирали её устройство отдельно; там счёт идёт на доли градуса. Главный привод живёт в режиме скорости: стойка приказывает обороты, а точность положения резца при нарезании резьбы держит отдельный датчик на шпинделе. На большинстве станков эти два мира не пересекаются — и умирают от разных болезней.
| Узел преобразователя | Задача | Что при отказе |
|---|---|---|
| Входной выпрямитель | Превращает сеть в постоянное напряжение | Пониженное напряжение на звене, отказ после скачка сети |
| Конденсаторы звена | Сглаживают пульсации, отдают ток при резании | Пульсации и перенапряжения, аварии «из ниоткуда», вздутие |
| Инвертор (силовые ключи) | Формирует три фазы для мотора | Перегруз по току, короткое замыкание, тишина на выходе |
| Плата управления | Защита, параметры, связь со стойкой | Слетевшие параметры, ошибки, отказ запуска |
| Вентилятор и радиатор | Отводят тепло от ключей | Перегрев, срабатывание термозащиты через минуты после пуска |
| Клеммы и разъёмы | Коммутация силовых и сигнальных линий | Подгар, плавающие отказы «через день» |
Цифры, на которые стоит опираться. Типичный станочный частотник — от 1,5 до 22 кВт с выходным током от 4 до 50 А. Шпиндель на 24 000 об/мин — это двухполюсный асинхронный мотор, которому нужна частота 400 Гц: обычная сеть даёт лишь 3000 оборотов в минуту. Преобразователь ограничивает пусковой ток уровнем около 150% от номинала на 60 секунд — этого хватает на разгон шпинделя, но не на «раскрутку» заклинившего патрона.
Типовые силовые схемы для разных приводов, включая замену моторов, мы описывали в разделе про замену и ремонт электроприводов.
Отсюда и хрестоматийный случай с форума Chipmaker в теме «Горят шпинделя»: у владельцев массово горели высокооборотные шпиндели, пока выяснилось, что в преобразователях не были заданы параметры двигателя — напряжение 220 В и рабочая частота 400 Гц. Частотник честно держал заводские 50 Гц, мотор уходил в зону недопустимых токов, и обмотки не выдерживали. Никакой мистики — просто пустые ячейки настроек.
Симптомы и коды: как частотник сообщает об отказе
Современный преобразователь почти никогда не молчит: он пишет код аварии в журнал и мигает индикацией. Логика у всех производителей похожая, различаются буквы. У распространённого Siemens MICROMASTER 440 (инструкция по эксплуатации) это F0002 — перенапряжение звена, F0003 — пониженное напряжение, F0004 — перегрев инвертора; у российских ПЧВ и китайских моделей — короткие OC, OU, LU, OH. Код называет физику процесса, а дальше по таблице видно, какой узел проверять первым.
| Код / симптом | Что происходит | Вероятный узел | Первое действие |
|---|---|---|---|
| OC — перегрузка по току при разгоне | Ток выше уставки, мотор не успевает разогнаться | Инвертор, мотор, механика; короткое время разгона | Увеличить время разгона, проверить вращение вала вручную |
| OC — перегрузка на установившейся скорости | Ток растёт под нагрузкой и не возвращается | Затупивший инструмент, перекос заготовки, заниженный ПЧ | Сравнить ток с номиналом мотора, снять стружку поменьше |
| OU, F0002 — перенапряжение звена | Напряжение выше ~800 В при торможении | Конденсаторы; энергия торможения без резистора | Поставить тормозной резистор, увеличить время торможения |
| LU, F0003 — пониженное напряжение | Звено просело ниже порога | Сеть, клеммы, выпрямитель | Замерить сеть под нагрузкой, протянуть клеммы |
| OH, F0004 — перегрев радиатора | Датчик температуры превысил порог | Вентилятор, радиатор в пыли, жара в шкафу | Продуть радиатор, проверить вентилятор, замерить температуру шкафа |
| OL — перегруз двигателя по тепловой модели | Расчётный нагрев обмоток выше нормы | Режимы резания, паспорт мотора не введён | Сверить ток и номинал, ввести данные мотора |
| Ошибка связи со стойкой | Нет обмена или нет реакции на команды | Кабель управления, аналоговая линия, плата | Прозвонить 0–10 В и дискретные линии, проверить землю |
Каждый код имеет и «полевую» проверку, которая занимает минуты. При перегрузе по току прокрутите шпиндель рукой при снятом ремне — заклинивший подшипник виден сразу. При перенапряжении посмотрите, после чего падает авария: если на торможении — дело в энергии возврата, а не в плате. При перегреве поднесите руку к выходу воздуха: дует слабо и горячо — вентилятор или радиатор, дует сильно и горячо — превышена нагрузка или температура цеха.
Помимо кодов, у частотника есть три «немых» симптома, на которые жалуются чаще, чем на аварии. Первый — шпиндель не выходит на заданные обороты: классика — несогласованный аналоговый вход, когда стойка выдаёт 0–10 В, а вход преобразователя ждёт 0–5 В, либо в параметрах не задана верхняя частота 400 Гц. Второй — падение мощности под нагрузкой: мотор не в номинале по току или напряжению, либо конденсаторы звена потеряли ёмкость и просаживаются при резании. Третий — гул и вой: несинусоидальный ток от коммутаций силовых ключей шумит в железе мотора, а усиливается он при завышенной несущей частоте или расшатанных креплениях.
Тот случай с форума ОВЕН — «ПЧВ не разгоняет двигатель выше определённой частоты» — выглядит одинаково и на насосе, и на шпинделе: разгон доходит до 45 Гц, ток вырастает до 40–45 А, привод падает в аварию по току. Причина не в приводе, а в завышенной нагрузке против короткого времени разгона: преобразователь честно отрабатывает защиту. Правило простое: код по току на разгоне — сначала время разгона и механика, и только потом плата.
Когда симптом плавающий — «через день», «на холодную», «после обеда» — подозревайте контакты и кабели: подгоревшие клеммы силовых линий, трещины пайки от вибрации, помехи на аналоговой линии управления. Если же после проверки преобразователя вопросов осталось больше, чем ответов, виновником может оказаться плата управления или силовая часть стойки — устройство электронных блоков ЧПУ и их ремонт заслуживают отдельного подхода, и мы разбирали их в материале про ремонт электронных блоков ЧПУ. А если авария всплыла в журнале стойки, а не на индикаторе частотника, начинайте с расшифровки кодов самой стойки Fanuc — там своя логика.
Диагностику лучше начинать с полного осмотра станка, а не с вскрытия преобразователя: наша выездная диагностика неисправностей станков в Москве и по России как раз строится на этом принципе — сначала внешние признаки, потом узел. Так вы не потратите день на плату, когда всему виной забитый радиатор.
Убийцы частотника: пыль, жара, конденсаторы, сеть
Частотник не отказывает «просто со временем» — у каждого отказа есть конкретный механизм, и почти все они медленные. Знать четыре главных убийцы полезнее, чем заучивать коды: они объясняют и внезапные аварии, и тихую деградацию, которую замечают по косвенным признакам.
Первый убийца — пыль и стружка. Металлическая и графитовая пыль проводящая: она оседает на плате и мостит дорожки утечки, а на рёбрах радиатора превращается в войлок, который перекрывает воздух. Вентилятор охлаждения забивается первым и умирает тихо — без всякой аварии, просто радиатор греется быстрее.
Проверка занимает минуту: подсветите фонариком рёбра радиатора и крыльчатку. Если между рёбрами войлок, а на плате серый налёт — это и есть причина половины «загадочных» перегревов. Общая гигиена шкафа — отдельная тема, мы разбирали её в статье про чистку и охлаждение электрошкафа; здесь важно одно: частотник чистят продувкой сухим воздухом при снятом питании не реже раза в полгода, а в деревообработке и чугуне — ежемесячно.
Второй убийца — температура. Типичный максимум окружающей среды для преобразователя — 40–50 °C, выше начинается принудительное снижение выходного тока. Электролитические конденсаторы стареют по химическому закону: каждые +10 °C сокращают срок службы примерно вдвое.
Шкаф у станка с гидравликой летом легко уходит за 45 °C, и банка, рассчитанная на 7 лет, живёт три. Симптом старения — рост пульсаций напряжения на звене, приводы начинают падать в перенапряжение и пониженное напряжение «на ровном месте».
Замер прост: термометр или пирометр на стенку шкафа летом и зимой, разница бывает по 15–20 °C.
Третий убийца — сами конденсаторы. Электролит теряет ёмкость со временем даже в идеальной температуре: типичный ресурс — 5–7 лет или 10 000–15 000 часов наработки. Вздутая крышка, следы электролита на плате, дисбаланс напряжений между последовательно соединёнными банками — признаки конца. Лечатся только заменой, причём банку меняют целиком: подмешивание одной новой к старым даёт неравномерное деление напряжения и повторный отказ через месяцы.
Четвёртый убийца — питающая сеть. Скачки и грозовые импульсы бьют по выпрямителю и конденсаторам, перекос фаз греет звено, а просадка сети при пуске соседнего мощного станка роняет частотник в аварию пониженного напряжения. Проверка — замер сети под нагрузкой на клеммах преобразователя: просадка больше 10–15% от номинала или перекос фаз выше 2–3% требуют разбираться с щитом, а не с приводом.
Качество питания в цехе — самостоятельная дисциплина: ремонт и модернизация систем электроснабжения оборудования часто даёт больше для живучести частотников, чем любые настройки.
| Убийца | Механизм | Ранний симптом | Защита |
|---|---|---|---|
| Проводящая пыль | Мосты утечки на плате, забитый радиатор | Жаркий корпус, шум вентилятора | Продувка раз в 1–6 месяцев, фильтры на жалюзи |
| Температура шкафа | Каждые +10 °C — вдвое меньше ресурс конденсаторов | Автоматика перегрева «через 10 минут» | Термометр в шкафу, принудительная вентиляция, кондиционер |
| Старение конденсаторов | Потеря ёмкости, рост пульсаций звена | Аварии OU и LU «на ровном месте» | Замена банки целиком на 5–7 году службы |
| Скачки и просадки сети | Перегрузка выпрямителя, аварии по напряжению | LU при пуске соседнего станка | Контроль сети под нагрузкой, отдельный ввод, защита |
| Влага и туман СОЖ | Коррозия, утечки по плате | Плавающие ошибки при смене сезона | Герметичный шкаф, обогрев шкафа, порядок с СОЖ |
| Вибрация | Трещины пайки, ослабшие клеммы | Отказы «от удара», плавающий контакт | Протяжка клемм, демпфирование, крепёж корпуса |
Порядок в этом списке не случайный: на обычном производстве пыль и жара дают больше отказов, чем электрика. Именно поэтому плановая продувка и контроль температуры шкафа — самые дешёвые меры, которые реально продлевают жизнь преобразователю на годы.
Диагностика по шагам: от кода до узла
Прежде чем откручивать крышку, одно правило безопасности. Звено постоянного тока остаётся заряженным до 500–700 В минутами, а иногда и дольше после снятия питания — разряд идёт через резисторы, и никаких сигналов об опасности корпус не подаёт. Ждите минимум 5–15 минут после обесточивания и проверяйте напряжение на силовых клеммах мультиметром: работать можно только при напряжении ниже 36 В. Держаться за плату одной рукой, стоять на сухом полу — базовая гигиена работы с силовой электроникой, как и положено по правилам устройства электроустановок.
Дальше — восемь шагов от внешних признаков к вердикту.
- Зафиксируйте код и условия. Что горело на индикаторе, при каком режиме (пуск, разгон, резание, торможение), воспроизводится ли. Фото индикатора и журнала экономят час догадок.
- Исключите механику. Прокрутите шпиндель вручную со снятым ремнем: тугой ход и заедания указывают на подшипники. Сравните рабочий ток с номиналом мотора по паспортной табличке — ток выше номинала означает, что привод защищает мотор, а не глючит.
- Проверьте силовые клеммы. Протяните вход и выход, осмотрите на подгар и следы нагрева. Ослабшая клемма даёт пониженное напряжение и плавающие отказы.
- Проверьте сеть. Замерьте три фазы под нагрузкой: просадка ниже 380–360 В и перекос выше 2–3% — повод идти в щит, а не в преобразователь.
- Осмотрите охлаждение. Вентилятор должен крутиться свободно, рёбра радиатора — просвечивать насквозь. Забитый радиатор чистят сухим воздухом, умирающий вентилятор меняют: он стоит копейки против нового инвертора.
- Осмотрите плату и банку конденсаторов. Вздутые крышки, следы электролита, потемнения текстолита у силовых цепей, трещины пайки у тяжёлых элементов — всё это снимает вопросы о «слетевших настройках».
- Замерьте питание и выход. При наличии знаний и инструмента проверяют напряжения на звене, ёмкость и эквивалентное последовательное сопротивление конденсаторов, целостность силовых ключей. Без опыта этот шаг лучше отдать сервису — ошибки при прозвонке силовой части стоят нового инвертора.
- Вынесите вердикт. Пыль, вентилятор, клеммы, сеть — лечится на месте за час. Вздутая банка и пробитые ключи — ремонт блока или замена целиком, о выборе ниже.
Критерий целесообразности простой. У недорогого распространённого преобразователя ремонт обычно проигрывает замене: диагностика плюс плата стоят как новый аппарат, а повторный отказ после ремонта никто не гарантирует. У мощных и фирменных моделей (от 15 кВт, шпиндельные приводы Fanuc и Siemens) наоборот — замена новой платой силовой части неоправданно дорога, и компонентный ремонт выгоден. Время тоже различается: аналог ставят за день, компонентный ремонт идёт от трёх дней до двух недель.
Наша мастерская ремонтирует и меняет электроприводы с выездом по России — включает и замену плат, и подбор аналога.
Замена частотного преобразователя: подбор аналога без ошибок
Замена — операция не «открутить-прикрутить», а подбор пары «преобразователь — двигатель — стойка». Ошибки на этом этапе всплывают не сразу: станок крутится на холостых, а падает под нагрузкой через неделю. Разберём, что сверять в паспортах, как устроен интерфейс со стойкой и где теряются новички.
Что сверять в паспортах
Главный параметр замены — номинальный выходной ток преобразователя, а не киловатты. Шпиндель 3,5 кВт на 220 В потребляет 8,6 А — именно ток с таблички двигателя сверяют с током выхода аналога, с запасом 10–20%. Мощности в киловаттах обманчивы: преобразователь «на 4 кВт» при 380 В и «на 2,2 кВт» при 220 В могут выдавать один и тот же ток.
Второй параметр — перегрузочная способность: для разгона шпинделя и врезания нужно 150% от номинального тока на 60 секунд. Дешёвые модели для вентиляторов дают 120% — под станок их брать нельзя, будьте внимательны.
Третий — частотный диапазон. Верхняя выходная частота обязана покрывать паспорт мотора: для шпинделей 18 000–24 000 об/мин это 300–400 Гц. Преобразователь с потолком 50–120 Гц шпиндель не убьёт, но полных оборотов не даст — и это самая частая ошибка при покупке «такого же, но дешевле».
Четвёртый — схемы питания. Вход бывает однофазный 220 В, трёхфазный 380 В; выход — трёхфазный 220 В или 380 В. Шпиндельные моторы любительских станков обычно «треугольник на 220 В» — им нужен преобразователь с однофазным входом и трёхфазным выходом 220 В. Путаница фаз здесь стоит обмотки.
Пятый — закон управления. Скалярное управление с постоянным отношением напряжения к частоте достаточно для фрезерного шпинделя с широким диапазоном оборотов. Для токарного главного привода с черновыми проходами на низких оборотах лучше векторное управление: оно держит момент на малой частоте. Замена векторного преобразователя на скалярный заметна сразу — станок «сдыхает» на первых оборотах.
| Параметр | Что проверить | Что будет при игноре |
|---|---|---|
| Номинальный ток выхода | ≥ тока мотора +10–20% | Аварии по току, недогон под нагрузкой |
| Перегрузочная способность | 150% / 60 с | Падение при врезании и разгоне |
| Верхняя частота | ≥ 400 Гц для шпинделей | Максимум 3000 об/мин вместо 24 000 |
| Вход / выход | 1ф 220 или 3ф 380 → 3ф 220 или 3ф 380 | Сгоревшая обмотка при неверной схеме |
| Закон управления | Скалярное / векторное | Потеря момента на низких оборотах |
| Интерфейс | 0–10 В, дискретный пуск, реле аварии | Стойка не управляет оборотами |
| Тормозной резистор | Нужен ли при частых остановках | Аварии перенапряжения при торможении |
| Кабель мотора | Длиннее 30–50 м — выходной фильтр | Пробой изоляции, помехи на станке |
Интерфейс со стойкой ЧПУ
Стойка управляет частотником тремя линиями. Задание оборотов идёт по аналоговой ссылке: выход стойки 0–10 В подключают на аналоговый вход преобразователя, и 10 В соответствует верхней частоте. Пуск и останов передаются дискретными входами (сухой контакт или 24 В), реверс — отдельным дискретным сигналом. Обратно частотник отдаёт статус: реле «готовность/авария» и, если используется, аналоговый выход частоты для индикации на стойке.
При замене сверяют три вещи. Тип аналогового входа: 0–10 В против 0–5 В и против токовой петли 4–20 мА — несовпадение диапазонов лечится одним параметром входа, но о нём надо помнить. Активность дискретных входов: у одних моделей пуск замыканием на общую клемму, у других — подачей напряжения. И полярность/общий провод аналоговой линии: «висящая» земля оборотов даёт плывущие обороты без всяких аварий.
Датчик ориентации шпинделя и нарезания резьбы остаётся на шпинделе и подключён к стойке напрямую — замена преобразователя его не касается. Но если стойка ожидала от родного шпиндельного привода подтверждения скорости по своей шине, «аналоговый двойник» её не обманет.
Отсюда жёсткая граница. Фирменные шпиндельные приводы Fanuc, Siemens, Mitsubishi общаются со стойкой по цифровой шине: параметры передаются стойкой, аварии интегрированы в журнал ЧПУ, ориентация завязана на привод. Обычным частотником такой привод не заменить без переделки электрики и потери функций — их либо ремонтируют компонентно, либо меняют на тот же модельный ряд. Как выглядит корректная замена привода на реальном станке, мы показали в инструкции по замене сервопривода Inovance на станке Swift — последовательность та же, что и для частотника главного привода.
Пошаговая инструкция замены
Работа занимает 3–6 часов при наличии аналога под рукой.
- До демонтажа сфотографируйте монтаж и панель преобразователя, перепишите все параметры или выгрузите их по инструкции модели. Выпишите с таблички двигателя: мощность, ток, напряжение, частоту, число полюсов.
- Подберите аналог по таблице выше: ток, перегрузка, частота, схема входа/выхода, закон управления, интерфейс.
- Обесточьте станок и дождитесь разряда звена — 5–15 минут, затем проверьте клеммы мультиметром (ниже 36 В).
- Подключите силовые линии: сеть на вход, мотор на выход. Классическая ошибка — перепутать местами: подача сети на выход инвертора убивает силовые ключи мгновенно.
- Заземлите корпус преобразователя и экран кабеля мотора; экран заземляют со стороны станка по кольцу. Сигнальные линии проложите отдельно от силовых — так вы избежите помех, на которые жалуется половина форумов: «уберите преобразователь в металлический бокс» — это оно и есть.
- Введите паспортные данные двигателя: мощность, номинальный ток, напряжение, частота (для шпинделей — 400 Гц!), полюсы, время разгона и торможения (обычно 5–10 секунд на шпинделе).
- Испытайте вращение с панели преобразователя: разгон, торможение, реверс, ток без нагрузки. Сравните с номиналом мотора.
- Подключите управление от стойки: аналоговая ссылка 0–10 В, дискретный пуск, реле аварии. Откалибруйте шкалу: максимальные обороты на стойке должны давать паспортную частоту, знак направления — совпадать.
- Прогоните программу под нагрузкой: вся палитра оборотов, торможения, резьба и ориентация, если они нужны на этом станке.
- Проведите обкатку и сохраните параметры. Выход на рабочие режимы — ступенями по 250–300 об/мин каждые 10–15 минут с контролем температуры и шума — так рекомендуют обкатывать шпиндели на CCCP3D. Финальный шаг — резервная копия параметров: следующий ремонт пройдёт вдвое быстрее.
Если сомневаетесь в шагах 6–9, дешевле заказать пусконаладку у сервисной организации: цена ошибки на силовой части выше любой наладки. Наша мастерская выполняет установку и настройку частотных преобразователей на станках с выездом по России — включая подбор аналога под умершую модель.
Типовые ошибки подбора
Сводка того, что мы видим в обращениях чаще всего.
- Подбор по киловаттам вместо тока. «4 кВт значит 4 кВт» — нет: сверяют выходной ток и перегрузку.
- Частота 50 Гц вместо 400 Гц. Преобразователь «универсальный» без широкого диапазона не даёт оборотов; либо у модели диапазон есть, но не введён в параметрах.
- Путаница однофазного и трёхфазного. Однофазный вход 220 В — норма для малых станков, но выход обязан быть трёхфазным; мотор «треугольник на 220 В» подключают именно так.
- Экономия на тормозном резисторе. Токарный цикл с частыми остановами без резистора роняет привод в перенапряжение и сжигает банку конденсаторов.
- Длинный кабель мотора без выходного фильтра. От 30–50 метров фронты импульсов бьют по изоляции обмоток — фильтр обязателен.
- Игнорирование электромагнитной совместимости. Несэкранированный кабель управления рядом с силовым даёт плавающие сбои стойки; требования по помехам и заземлению нормирует ГОСТ IEC 61800-3-2022.
- Замена «вслепую» без выгрузки параметров. Каждый повторный запуск превращается в недельную отладку.
Ремонт или замена: что выгоднее
Решение сводится к трём числам: цена компонентного ремонта, цена аналога и стоимость часа простоя станка. Ремонт выгоден у мощных и фирменных преобразователей: банка конденсаторов, вентиляторы и даже плата управления стоят заметно дешевле нового аппарата того же класса, а параметры сохраняются. Замена выгодна у недорогих массовых моделей: диагностика с платой сопоставима с ценой нового «китайца», а гарантия на новый аппарат идёт со склада за день.
Учитывайте и скрытые издержки ремонта: срок от трёх дней до двух недель без гарантии от повторного отказа у аппарата старше 7–8 лет. Если станок кормит цех, час простоя легко съедает разницу в цене — мы считали это подробно в материале о стоимости часа простоя станка. Для аппаратов на грани (возраст больше 7 лет, конденсаторы на исходе) правильная формула — замена на аналог с переносом логики управления, а старый блок оставить в шкаф как аварийный запас.
Частые вопросы
Можно ли ставить частотник мощнее двигателя? Можно и иногда нужно — запас по току даёт спокойный разгон. Но токоограничение обязательно настраивают под номинал мотора, иначе защита не заметит перегрузку и обмотки сгорят раньше предохранителей. Разумный запас — 10–30% по току, не «на порядок больше».
Почему шпиндель не развивает полные обороты? Три причины по частоте: в параметрах не задана верхняя частота (для шпинделей — 400 Гц), аналоговый вход не откалиброван (0–5 В против 0–10 В), либо сам преобразователь имеет узкий диапазон. Проверяйте в этом порядке — от параметра к железу.
Почему выбивает по току при разгоне? Мотору не хватает времени: увеличьте время разгона до 5–10 секунд. Если не помогает — механика (подшипники, ремень, зажатый патрон) или заниженный преобразователь. Ток при разгоне, превышающий 150% номинала дольше пары секунд, говорит о механической проблеме.
Опасно ли открывать частотник сразу после выключения? Опасно: звено постоянного тока держит 500–700 В минутами после снятия сети. Ждите 5–15 минут и меряйте напряжение на силовых клеммах — работать можно ниже 36 В. Ни один индикатор на корпусе эту опасность не показывает.
Нужен ли тормозной резистор? Если привод часто тормозит под нагрузкой (токарный цикл, короткие такты) — обязателен: без него энергия торможения заряжает банку до порога перенапряжения, и привод падает в аварию, а конденсаторы стареют втрое быстрее. При редких плавных остановках достаточно увеличить время торможения.
Можно ли заменить шпиндельный привод Fanuc обычным частотником? На стойках с шинным обменом — нет без переделки: потеряются ориентация, резьба и интеграция аварий, стойка потребует подтверждения скорости по своей шине. На старых станках, где главный привод — асинхронный мотор, а задание — аналоговое, замена на частотник общего назначения реальна и применяется постоянно.
Заключение
Частотный преобразователь — расходный узел станка с ясной физикой старения, и почти каждый его отказ подаёт признаки заранее. Код на индикаторе указывает узел, «немые» симптомы — на настройку, а медленная деградация ловится плановым осмотром. Замена на аналог — рутинная работа, если сверять ток, частоту и интерфейс, и недельная отладка, если подбирать по киловаттам.
Что сделать прямо сейчас:
- сегодня — сфотографируйте индикатор и журнал аварий, запишите, при каком режиме падает привод;
- на этой неделе — продуйте радиатор и проверьте вентилятор, замерьте температуру в шкафу, выгрузите параметры преобразователя в резервную копию;
- в этом месяце — если частотнику больше пяти лет, запланируйте проверку банки конденсаторов и составьте запасной сценарий замены: модель аналога, время, ответственный.
Если привод уже падает в аварии или нужен подбор и установка аналога — наша мастерская делает диагностику, ремонт электронных блоков и пусконаладку с выездом по Москве и России. Начните с заявки на диагностику: большинство частотников мы возвращаем в строй в тот же день.
Источники
- ГОСТ IEC 61800-3-2022 «Системы силовых электрических приводов с регулируемой скоростью. Часть 3. Требования к электромагнитной совместимости и специальные методы испытаний»
- Правила устройства электроустановок, 7-е издание
- Инструкция по эксплуатации преобразователя Siemens MICROMASTER 440 (Micromaster 440 Operating Instructions)
- Руководства по эксплуатации преобразователей частоты ПЧВ3, компания ОВЕН
- Схема подключения преобразователя частоты — портал Drives.ru
- Выбор инвертора для высокооборотного шпинделя фрезерного станка с ЧПУ — портал Infofrezer.ru
- Москаленко В. В. Электрический привод: учебник для студ. высш. учеб. заведений. — Москва: Издательский центр «Академия» (печатное издание)