

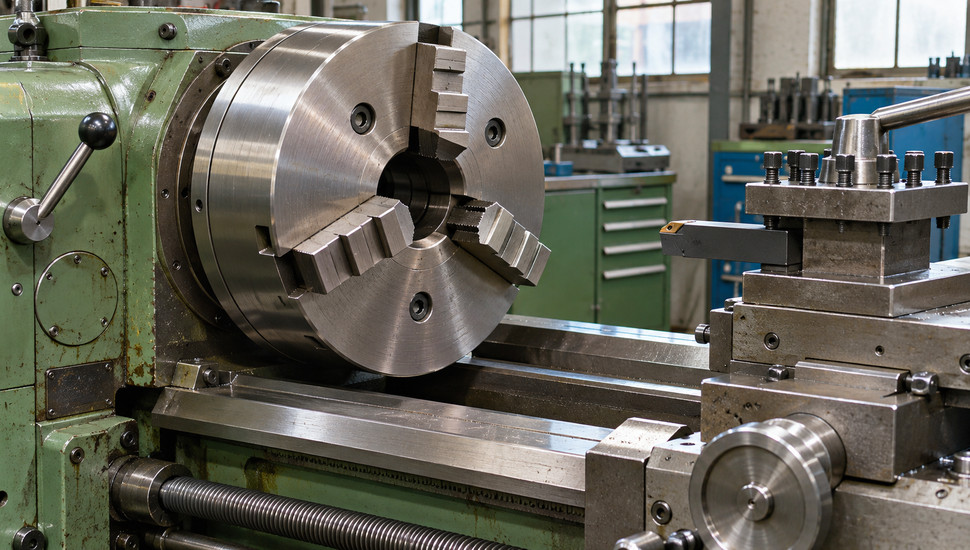
Патрон токарного станка: обслуживание и ремонт
Патрон — расходный узел токарного станка: он не ломается в один день, а месяцами теряет усилие зажима и повторяемость, пока однажды не провернёт деталь на черновом проходе или не уведёт размер на чистовой. Почти вся эта деградация предотвращается обслуживанием патрона: смазкой механизма каждые 8 часов работы, чисткой посадочных поверхностей при каждой переналадке и плановым контролем усилия зажима раз в месяц.
Сценарий, который сервисники видят постоянно. Станок годами точил без вопросов, потом на новом режиме заготовку вырвало из кулачков — а причина не в «поломке»: выработка спирали и стружка в пазах копились годами, и новый режим просто показал реальное состояние узла. На профильных форумах токари описывают это одними словами: «проворачивает», «патрон отпускает на оборотах», «зажимает неровно».
Разберём патрон как узел целиком: устройство и слабые места каждого типа, чем и как часто смазывать, как измерить усилие зажима без промышленного динамометра, когда кулачки достаточно проточить в сборе, а когда патрон ждёт переборка или замена. Цифры взяты из документации производителей (Kitagawa), ГОСТ 24351-80 и практики профильных форумов.
Ключевое
- Смазка патрона — каждые 8 часов работы, при высоких оборотах, коротких циклах и агрессивной СОЖ — каждые 4 часа. Полная разборка с ревизией — раз в 6 месяцев. Это не перестраховка, а требование документации Kitagawa, распространяющееся на любой клиновой патрон.
- Смазывают механизм — клин, базовые кулачки, направляющие корпуса — молибденовой смазкой с содержанием дисульфида молибдена 20–25 %. Бюджетная замена — Литол-24 по ГОСТ 21150-2017. Посадочные поверхности накладных кулачков держат чистыми, без смазки.
- Усилие зажима контролируют прибором, а не на глаз: манометр CHUCK PRESSURE, динамометр зажима раз в месяц, тест повторяемости после каждой переналадки. Падение усилия больше чем на 30 % от паспортного — повод для переборки.
- На высоких оборотах патрон теряет зажим физически: центробежные силы раскрывают кулачки. То, что держало на 800 об/мин, может ползти на 2500. Паспортные максимальные обороты — предел безопасности, а не рекомендация «до которой можно иногда шуршать».
- Брак от патрона узнаётся по почерку: биение — грязная посадка или перепутанные кулачки, трёхгранник на тонкой детали — перетяг изношенными «сырыми» кулачками, отстрел — потеря усилия на оборотах. Расточка кулачков в сборе лечит часть случаев, но не выработанную спираль или клин.
Патрон — расходник: почему он первым теряет точность
Цепочка зажима на станке с ЧПУ выглядит так: гидроцилиндр за шпинделем → тяга через полость шпинделя → механизм патрона → базовые и накладные кулачки → заготовка. Патрон стоит в самом конце цепочки и работает в худших условиях: стружка сыплется прямо в пазы, СОЖ смывает смазку, тепло от резания и центробежные нагрузки достаются кулачкам каждый цикл.
При этом именно от патрона зависит два параметра, за которые держится вся токарная обработка: повторяемость установки детали и усилие, которое не даст заготовке провернуться. Подшипники шпинделя служат годами, шарико-винтовая передача (ШВП) — десятки тысяч часов, а кулачки «плывут» за месяцы, потому что трутся по заготовке с абразивом из стружечной пыли.
Типовая проблема — операторы вообще не знают паспортного усилия зажима своего станка. На профильных форумах вопрос звучит буквально так: «Как определить, хорошо ли зажата деталь в патроне? На станке только табличка про обороты и в каких пределах должны быть цифры кг». Без паспортной цифры невозможно понять, что зажим просел: «держит» — понятие растяжимое, пока деталь не провернуло.
История для наглядности. Цех точит фланцы из стали 40Х, станок работал на 1200 об/мин годами. Запустили новую партию с прерывистым резанием на 1800 — и на второй детали заготовку провернуло, три накладных кулачка ушли в брак. Дефектовка показала: стружка в пазах, смазка высохла, усилие зажима было вдвое ниже паспортного.
Никакой «поломки» не было — только пропущенное обслуживание, которое на новом режиме стало стоить кулачков и простоя. Для понимания контекста: такие узлы стоят на любом токарном станке, от универсального до многошпиндельного автомата.
Устройство патрона: что именно изнашивается
На станках с ЧПУ стоят самоцентрирующие клиновые и рычажно-клиновые патроны — их основные размеры нормирует ГОСТ 24351-80 (классы точности Н, П, В, А). На универсальных станках до сих пор работают спиральные (самоцентрирующие с «улиткой») и четырёхкулачковые с независимыми кулачками. Механизмы разные, а болезнь одна: пары трения металл-по-металлу в стружке и СОЖ.
Клиновой патрон устроен так. Корпус с конусным или фланцевым креплением к шпинделю, внутри — клиновая втулка, которая при движении тяги раздвигает базовые (встроенные) кулачки через наклонные пазы. На базовые кулачки винтами крепятся накладные — они и обжимают деталь, их протачивают и меняют, не трогая механизм.
Ход кулачков у клиновой схемы небольшой, зато зажим жёсткий и повторяемый. В рычажно-клиновой схеме между втулкой и кулачками стоит двухплечий рычаг — ход больше, усилие на кулачках выше, но добавляется ось рычага как ещё одна пара трения.
Спиральный патрон устроен иначе: ключ через конические сателлиты вращает спиральный диск («улитку»), витки которой двигают три кулачка с гребёнкой. Он самоцентрирует хуже (паспортное биение новых спиральных патронов — 0,02–0,036 мм, у удачных экземпляров 0,016 мм), но не требует гидравлики. Именно поэтому спорить «какой лучше» бессмысленно — они живут в разных весовых категориях.
| Тип патрона | Механизм | Где применяют | Слабое место |
|---|---|---|---|
| Клиновой | Клин в наклонных пазах втулки | Токарные станки с ЧПУ, гидрозажим | Выработка пазов втулки и базовых кулачков, стружка в пазах |
| Рычажно-клиновой | Клин + двухплечий рычаг | Станки с ЧПУ, где нужен большой ход кулачков | Ось рычага, выработка ползунов, просадка усилия |
| Спиральный («улитка») | Спиральный диск + сателлиты с ключом | Универсальные станки, ручной зажим | Износ витков улитки и гребёнки, биение 0,02–0,036 мм |
| Четырёхкулачковый | Независимые винты | Несимметричные детали, штучное производство | Затяжка «на ощущение», зависимость от рук наладчика |
Что изнашивается первым. У работающего патрона — гребёнка и базовые поверхности накладных кулачков: они сминаются заготовкой и забиваются стружечной пылью. У забытого патрона — механизм: смазка вымывается СОЖ, смешивается с абразивом и превращается в притирочную пасту, которая съедает клин, пазы и ось рычага. Отсюда два разных раздела ниже: смазка механизма и контроль состояния кулачков.
Отдельный нюанс — датчики «зажат/разжат» и M-коды зажима: они отвечают за команду, а не за силу. Стойка честно сообщает «зажато» даже тогда, когда усилие упало втрое, — датчик видит положение, а не килоньютоны. Поэтому контроль усилия всегда физический.
Смазка: чем, куда и как часто
Производители патронов сходятся в цифрах. Kitagawa в руководстве по эксплуатации требует смазывать патрон минимум каждые 8 часов работы, а при высоких оборотах, коротких циклах или агрессивной СОЖ — каждые 4 часа. Раз в 6 месяцев — полная разборка, промывка и ревизия. Инструкция прямо предупреждает: недостаточная смазка снижает усилие зажима, и проверять его нужно прибором.
Куда наносить смазку. В клиновом патроне — на клиновую втулку и наклонные пазы, на базовые кулачки по направляющим корпуса, в резьбу и шляпки винтов накладных кулачков. В спиральном — на витки улитки и сателлиты изнутри. Нагрузка на этих поверхностях огромная: по расчётам Kitagawa, трение в клиновом механизме может достигать 8 тонн, и без плёнки смазки металл буквально выглаживается и задирается.
Чем смазывать. Норма для патронов с ЧПУ — консистентная смазка с дисульфидом молибдена 20–25 %: молибден держит несущий слой под ударной нагрузкой, где литиевые смазки выдавливаются. Бюджетная рабочая замена для универсальных станков — Литол-24 (ГОСТ 21150-2017), для морозных цехов — Циатим-201 (ГОСТ 6267-2021). Моторным маслом заливают только в поле «чтобы доехало до конца смены»: жидкое масло стекает с клина за часы.
Смазка смазкой, а кулачки — отдельно. Посадочные поверхности накладных кулачков и их винты держат чистыми и сухими: масляная плёнка на губках работает как клей для стружечной пыли. Этот конфликт «смазывать или нет» стар как сами патроны — на форумах он звучит так: «Смазал солидолом 20 лет назад — плохой результат, теперь промываю бензином и ставлю сухим» и тут же ответ: «Смазывать надо обязательно, в паспортах так и написано». Правильный ответ — обе стороны правы, но про разные поверхности: механизм смазываем, посадочные базы кулачков и конус шпинделя протираем насухо.
| Режим работы | Смазка механизма | Дополнительно |
|---|---|---|
| Универсальный станок, 1–2 смены, чёрные металлы | Каждые 40 часов (раз в неделю) | Продувка пазов в конце смены |
| Станок с ЧПУ, 2 смены, обороты выше 2000 | Каждые 8 часов | Еженедельный контроль давления по манометру |
| Высокие обороты, короткие циклы, агрессивная СОЖ | Каждые 4 часа | Разборка не реже раза в 6 месяцев |
| Чугун, шлифзерно, абразивная пыль | Каждые 4–8 часов | Сухие губки, промывка механизма чаще |
Пара практических мелочей, которые экономят патрон. Смазку накладывают тонко: избыток выдавливается в пазы и лепит стружку, поэтому «как можно больше» — неверная стратегия. После смазки прогоните кулачки полный цикл «зажал-разжал» пару раз, чтобы состав разошёлся по пазам.
И держите один тюбик под конкретный патрон: смешивание смазок с разными загустителями — это расслоение, а не смазка. Регулярное обслуживание любого узла станка стоит на порядок дешевле его ремонта: см. прайс на техническое обслуживание станков — и это касается патрона в первую очередь.
Чистка и регламент обслуживания патрона: смена, неделя, месяц, полгода
Смазка без чистки ускоряет износ: масляная плёнка связывает стружечную пыль и работает как притирочная паста. Поэтому регламент строится парами «почистил — смазал». Универсальный ориентир по срокам полной разборки совпадает и у производителей, и у практиков: примерно раз в полгода, при абразивных материалах — чаще.
Таблица регламента для патрона станка с ЧПУ:
| Период | Операция | Кто выполняет |
|---|---|---|
| Конец смены | Смахивание и продувка пазов и губок (сдувать от механизма, не внутрь), осмотр губок на забоины и налипшую стружку | Оператор |
| Еженедельно | Проверка давления по манометру гидростанции до и во время зажима, протирка посадочных поверхностей, смазка механизма | Оператор или наладчик |
| Ежемесячно | Контроль усилия зажима динамометром, тест повторяемости на эталонном прутке, протяжка кулачков полным циклом, ревизия винтов накладных кулачков | Наладчик |
| Каждые 6 месяцев | Полная разборка, промывка механизма, ревизия клина и базовых кулачков, замена смазки, проверка биения на контрольной оправке | Наладчик или сервис |
Три детали, которые в регламенте забывают. Первая — продувка: стружку выдувают от патрона наружу, а не вдоль его пазов, иначе сжатый воздух забьёт абразив в механизм глубже, чем он попал бы сам. Вторая — винты накладных кулачков: их протяжка с нормированным моментом входит в ежемесячный минимум, ослабший винт даёт внезапное биение и люфт кулачка. Третья — метки: кулачки и пазы нумеруют краской или кернером при первой установке.
Миниатюра из практики — она же самая частая причина «биения из ниоткуда». После планового обслуживания станок начал бить деталь на 0,08 мм. Наладчик искал удары, проверял шпиндель, полдня потратил на перенастройку — а кулачки при сборке вставили не в свои пазы: патрон разбирали, и нумерации не было. Смета простоя цеха за полдня перекрыла бы стоимость меток на десятилетие вперёд.
Контроль усилия зажима: три способа от простого к точному
Способ первый, ежедневный — манометр гидростанции. Давление зажима смотрят на манометре CHUCK PRESSURE до команды зажима и во время неё: проседание стрелки под нагрузкой говорит о перетечках в цилиндре или насосе. Регулируют давление предохранительным клапаном на гидростанции: по часовой — выше, против — ниже.
Типовой диапазон на токарных станках с ЧПУ — 10–25 бар, но рабочая цифра всегда своя: сверяйтесь с табличкой на станке. Пошаговый порядок настройки показан в нашей инструкции по регулировке давления кулачков патрона на токарных центрах SKM NL — порядок действий для большинства станков с гидрозажимом одинаков.
Способ второй, ежемесячный — динамометр зажима. Прибор ставится в патрон вместо заготовки, три сектора обжимаются кулачками, и на индикаторе — реальное усилие в килоньютонах. Его сравнивают с паспортным для данной модели патрона при текущем давлении. Порог для тревоги — минус 30 %: дальше патрон перебирают, а не «дотягивают».
Заодно динамометр покажет перекос. Разброс по трём секторам больше 10 % означает, что один кулачок зажимает слабее — ищите стружку в пазу или выработку.
Способ третий, бюджетный — из практики форумов, когда динамометра в цехе нет. Возьмите три стальные проволоки одного диаметра, закрепите их вдоль эталонного прутка через 120 градусов, зажмите и сравните отпечатки: равномерные следы на всех трёх — зажим распределён, отпечаток пропал на одной — есть проблема с этим кулачком. Метод косвенный, но он честно ловит перекос и грубую потерю усилия, чего не делает ни один манометр.
Отдельный пласт — повторяемость. После переналадки зажмите эталонный пруток трижды с полным разжимом и снимите биение индикатором на одном сечении: разброс в пределах 0,01–0,03 мм — норма, больше — патрон ставит деталь по-разному, и каждая деталь обрабатывается в новой системе координат. Тест занимает пять минут и ловит неповторяемость раньше, чем она доедет до ОТК.
И последний пункт, о котором операторы узнают постфактум. На высоких оборотах центробежные силы раскрывают кулачки и механизм наружу: у стандартного патрона без компенсации эффективный зажим на максимальных паспортных оборотах падает на десятки процентов относительно статики.
Производители поэтому публикуют для каждой модели график «усилие — обороты»: цифра зажима на табличке станка — это про гидравлику, а не про то, что реально держит деталь на 3000 об/мин. Практическое правило: чем выше обороты и тяжелее заготовка, тем ниже должен быть вылет и тем строже — паспортный предел оборотов. Если зажим просел, а манометр в норме, локализовать причину поможет диагностика неисправностей станков — патрон проверяют вместе с тягой и гидроцилиндром, а не по отдельности.
Кулачки: накладные и встроенные, сырые и калёные
Кулачковая система двухуровневая. Базовые (встроенные) кулачки — часть механизма: они ходят в пазах корпуса и передают усилие от клина. Накладные кулачки крепятся к базовым винтами: их растачивают под конкретную деталь, переставляют, меняют. Правило первое: кулачки и пазы нумеруются, и каждая пара «кулачок — паз» живёт только в своей сборке — базовые кулачки одного паза другого не взаимозаменяют без проточки, иначе сюрприз в виде биения гарантирован.
По твёрдости кулачки делятся на калёные и «сырые». Калёные идут с патроном как штатные: их не берёт обычный резец, они держат форму годами, но боятся забоин — удар ключа по калёной базе потом проявляется биением на каждой детали. «Сырые» (незакалённые) кулачки покупают для конкретной операции: их растачивают прямо на станке под диаметр детали, и зажим получается идеально соосный оси шпинделя. Минус — мягкая поверхность: абразив и перетяги съедают её быстро.
Диагностика износа кулачков — таблица:
| Симптом на кулачках | Диагноз | Решение |
|---|---|---|
| Смятая, «размазанная» гребёнка на «сыром» кулачке | Износ профиля, деталь зажимает неровно | Проточка в сборе или замена комплекта |
| Синие пятна, задиры на губках | Проворот детали под нагрузкой | Искать причину потери зажима, потом кулачки |
| Забоины на посадочных базах накладных кулачков | Монтаж молотком, грязь при установке | Зачистка камнем, при глубине — замена; базу не подпиливать «на глаз» |
| Стружка, спрессованная в пазах механизма | Пропущенная чистка | Продувка ежесменно; кулачки ходят туго — разборка и промывка |
| Люфт накладного кулачка на базовом при затянутых винтах | Разбитая резьба или опорная плоскость | Замена винтов, ревизия базовых кулачков |
Проточка (расточка) кулачков в сборе — штатная операция для «сырых» кулачков и способ вернуть соосность калёным накладным после перестановки. Порядок такой. Сначала устраняют всё, что портит базу: люфт шпинделя, биение посадки патрона на фланце, грязь на сопрягаемых поверхностях — иначе расточка «запишет» все ошибки в кулачки, и после следующей переустановки они снова будут бить.
Затем в кулачки зажимают кольцо-мишень с лёгким натягом (или упирают кольцо в уступ) — это имитирует рабочее состояние механизма с правильным зазором в паре клин-кулачок. Растачивают на рабочей скорости шпинделя с малыми подачами: калёные поверхности берут эльборовым резцом, «сырые» — твёрдосплавным. После расточки кулачки не переставляют и патрон не снимают, пока не выточат партию: каждая разборка сбивает проточку.
Когда проточка бессмысленна. Если выработана спираль или клин — механизм уже не сводит кулачки равномерно, и новая проточка проживёт дни. Косвенный признак: кулачки ходят с разным усилием, патрон «туго крутится» ключом в одних положениях и свободно в других. Тогда — переборка механизма (об этом ниже), и только потом кулачки.
Практика точных цехов, которую стоит перенять. Для чистовых работ держат отдельный патрон со «своими» расточенными кулачками: им не точат черновое, его не роняют, в него не зажимают заготовки с окалиной и коркой. Результат из обсуждений на форумах — стабильные 0,01–0,02 мм без «шаманства» с выставкой. Второй патрон окупается за одну спасённую партию.
Брак из-за патрона: биение, конусность, трёхгранник, отстрел
У брака, за который отвечает патрон, есть почерк — важно лишь различать, что именно патрон испортил, а что он только транслирует. Диагностику ведут от базы к вершине: посадка патрона на шпинделе → фланец и промежуточные поверхности → кулачки → заготовка. Порядок из форумной практики звучит жёстко: «Начинаем с посадки на шпинделе и постепенно навешиваем весь пирог» — до тех пор, пока не проверена чистая посадка на конусе или фланце, трогать кулачки рано.
Таблица «симптом — причина — проверка»:
| Симптом брака | Вероятная причина от патрона | Проверка | Лечение |
|---|---|---|---|
| Постоянное радиальное биение детали | Грязь или забоина на посадке патрона, кулачки не в своих пазах | Индикатор на контрольную оправку, разборка посадки | Чистка и зачистка посадки, сборка по меткам |
| Биение «плавает» от детали к детали | Неповторяемость зажима: выработанные губки, перетянутые винты | Тест на 3 переустановках эталонного прутка | Проточка кулачков в сборе, протяжка винтов |
| Трёхгранник: диаметр «гуляет» по микрометру при повороте детали | Перетяг тонкостенной детали изношенными «сырыми» кулачками | Обмер в двух плоскостях после разжатия | Проточка кулачков, разрезные втулки, снижение усилия |
| Конусность на тонкой детали при чистовой точке | Неравномерный зажим изгибает заготовку | Проверка зажимных отпечатков (проволока), снижение усилия на чистовой | Больше площадь контакта (специальные губки), двухкулачковая схема усилий, люнет |
| «Отстрел» детали на высоких оборотах | Центробежная потеря зажима + вылет заготовки | Сверка с графиком «усилие — обороты» паспорта | Ниже обороты, меньше вылет, поджим центром |
| Рябь и сетка на поверхности | Вибрация из-за слабого или перекошенного зажима | Отпечатки по проволокам, осмотр губок | Чистка, равномерный зажим, проточка |
Про биение — цифра для калибровки ожиданий. У нового спирального патрона паспорт допускает биение до 0,02–0,036 мм, и даже удачный экземпляр показывает 0,016 мм. Ждать от исправного патрона «сотку» (0,01 мм) по умолчанию — ошибка: на чистовых операциях деталь выставляют и растачивают кулачки под неё, а патрон обеспечивает базу, а не чудо. Если же биение выросло втрое от привычного без видимых причин — возвращайтесь к строке 1 таблицы.
Про трёхгранник — типовая ловушка тонкостенных деталей. Изношенные «сырые» кулачки контактируют с деталью двумя краями, и при перетяге стенка складывается треугольником: микрометр показывает разный диаметр при повороте детали, хотя станок не ошибся ни на микрон. Лечение — проточка кулачков под реальный диаметр, разрезные втулки или оправки и снижение усилия на чистовых проходах. Сюда же правило: усилие зажима на черновой и чистовой — разные настройки, и гидрозажим для этого переключают клапаном двухступенчатого давления.
Про конусность — честно: патрон виноват редко. Конусность в первую очередь приходит от геометрии станка — износа направляющих, задней бабки, разладки осей; этот разбор выходит за рамку темы о патроне. Патронная доля — тонкая деталь, изогнутая неравномерным зажимом: тогда конус «плывёт» вместе с изменением усилия, и это лечится контактом губок, а не правкой геометрии. Если после исключения патрона конус остался — работаете уже с геометрией станка: повышение точности станков как раз про восстановление этих параметров.
Переборка или замена: дефектовка и экономика
Переборка — это полная разборка, промывка и ревизия всех пар трения. Что смотрят: витки спирали или клиновую втулку (выработка, облом витка, задиры), сателлиты и их оси, базовые кулачки по высоте гребёнки и состоянию пазов, накладные кулачки по посадочным базам, корпус по трещинам и планкам, винты и резьбы. Нормальный сервис по итогам дефектовки выдаёт список: что меняется, что протачивается, что живёт дальше.
Экзотика, которая иногда спасает спиральный патрон с разбитой улиткой: переборка порядка запуска кулачков (например, запуск по схеме 2-3-1 вместо 1-2-3) меняет зону контакта витков и гребёнок. Приём из арсенала ремонтников, работает не всегда — решение принимает дефектовка, а не энтузиазм.
Ориентиры ресурса, чтобы планировать бюджет. При чистовой работе на станке с ЧПУ кулачки протачивают ориентировочно каждые 2000–3000 часов, полный ресурс клинового патрона при нормальном обслуживании — порядка 15 000–25 000 часов. Это рыночные ориентиры, а не нормы ГОСТ: реальные цифры зависят от материала, стружки и дисциплины смазки. Паспорт вашей модели важнее любой таблицы из интернета.
| Состояние патрона | Решение | Комментарий |
|---|---|---|
| Стружка в пазах, смазка сухая, усилие в норме | Чистка + смазка по регламенту | Возврат к жизни за одну смену |
| Усилие просело на 20–30 %, кулачки живые | Ревизия гидроцилиндра и тяги, замена смазки, регулировка клапанов | Часто дело не в патроне, а в приводе зажима |
| Усилие просело, механизм туго ходит, клин с задирами | Переборка с заменой клина/базовых кулачков | Комплект деталей дешевле нового патрона в разы |
| Выработана спираль, облом витка, трещина корпуса | Замена патрона | Переборка экономически бессмысленна |
| Биение после каждой переустановки, проточка не держится | Замена базовых кулачков или патрона | Механизм не сводит кулачки равномерно |
Экономика простая и редко учитываемая. Плановая переборка — это одна смена и комплект деталей; аварийный отказ — провернутая партия, сломанные кулачки, иногда удар по резцу и суппорту, плюс простой в дни. Пропущенная смазка при работе по чугуну убивает пару «клин — базовый кулачок» за считанные месяцы: разница в цене между тюбиком молибденовой смазки и этим комплектом измеряется десятками раз. Кейс из практики производителей оснастки формулируется одной строкой: патрон без обслуживания умер за 8 месяцев, а обслуживаемый живёт годы.
Переборку и дефектовку механизма с тягой и цилиндром выполняет сервис: у гидроцилиндра за шпинделем свои манжеты и своя геометрия, и разбирать его «на коленке» — плохая идея. Восстановление узлов и агрегатов станков — штатная работа сервисной организации: дефектовка, замена пар трения, сборка и контроль усилия по протоколу.
Пять ошибок, которые убивают патрон
Первая — продувать пазы вдоль механизма: сжатый воздух забивает стружечную пыль внутрь, и чистка превращается в засыпку. Дуют от патрона наружу, а раз в полгода механизм всё равно моют.
Вторая — щедро мазать губки и посадочные базы «для верности». Масло на губках лепит стружку к поверхности зажима и снижает трение там, где оно нужно. Смазка — в механизм, базы — насухо.
Третья — собирать кулачки без меток и «на какой паз влезет». Пара «кулачок — паз» вырабатывается вместе; перепутанные места сборки дают биение, которое потом ищут неделю. Метки краской ставят в первый день эксплуатации.
Четвёртая — протачивать кулачки до устранения люфта шпинделя и грязной посадки. Расточка копирует все ошибки цепочки, и после следующей переустановки патрона кулачки снова «уезжают». Сначала база — потом резец.
Пятая — эксплуатация выше паспортных оборотов и перетяг тонкостенных деталей. Первое съедает зажим центробежными силами, второе — складывает деталь трёхгранником. Обе ошибки дешевле одной партии брака — вопрос лишь, заметит ли их ОТК до отгрузки.
Частые вопросы
Чем смазывать патрон: маслом, солидолом или вообще не надо?
Механизм — консистентной смазкой: для станков с ЧПУ норма — молибденовая (20–25 % дисульфида молибдена), для универсальных станков допустим Литол-24. Жидкое станочное масло стекает с клина за часы. А вот посадочные поверхности губок и конус шпинделя держат чистыми и сухими: смазка на базах работает клеем для стружки. Именно поэтому в цехах вечный спор «смазывать или нет» — обе стороны говорят о разных поверхностях.
Как измерить усилие зажима без динамометра?
Косвенно — проволоками: три стальные проволоки равного диаметра крепят вдоль эталонного прутка через 120 градусов, зажимают и сравнивают отпечатки. Равномерные следы — зажим распределён по всем кулачкам; пропавший отпечаток — проблемный кулачок. Точнее только динамометр зажима: раз в месяц он покажет килоньютоны против паспортных, а разброс по секторам выше 10 % укажет на перекос. Манометр гидростанции проверяет гидравлику, но не фактическое усилие на губках.
Нужно ли протачивать кулачки нового патрона?
Калёные штатные — нет: они проточены изготовителем, и лишняя расточка лишь снимает закалённый слой. Протачивают «сырые» (незакалённые) кулачки под конкретную деталь и накладные после перестановки — в сборе с патроном, на том же станке, с кольцом-мишенью и лёгким натягом. Обязательное условие: до расточки устраняют люфт шпинделя и грязь на посадке патрона, иначе проточка зафиксирует все ошибки базы.
Почему на высоких оборотах патрон проворачивает деталь, а на низких держит?
Работают центробежные силы: массы кулачков и механизма раскрываются от оси вращения, и фактическое усилие зажима падает с ростом оборотов — на паспортном максимуме у стандартного патрона на десятки процентов от статики. Производители публикуют графики «усилие — обороты» для каждой модели. Лечение: не превышать паспортный предел, снижать вылет заготовки, поджимать центром, для скоростных работ — патроны с компенсацией центробежных сил.
После съёма патрона выросло биение — что проверять первым?
Порядок всегда один: посадка патрона на конусе или фланце, затем промежуточные поверхности, затем кулачки. Очистите конус и посадку, снимите заусенцы камнем, протрите насухо и затяните с нормированным моментом — половина «выросших биений» лечится чистой посадкой. Если посадка чистая, а биение осталось — проверяйте, вернулись ли кулачки в свои пазы по меткам, и только потом смотрите шпиндель индикатором по контрольной оправке.
Как часто разбирать патрон полностью?
Ориентир производителей — каждые 6 месяцев или 2000–3000 часов работы: разборка, промывка механизма, ревизия клина и базовых кулачков, свежая смазка, проверка биения на контрольной оправке. При работе по чугуну и абразиву интервал укорачивают. Ежесменная продувка и еженедельная смазка не отменяют разборку: часть загрязнений удаляется только промывкой механизма в сборе.
Что делать дальше
Патрон не требует героизма — он требует графика. Неделя-две дисциплины ставят узел на рельсы, а дальше он работает годами предсказуемо.
На этой неделе: продуйте пазы и осмотрите губки на каждом станке; сверьте давление зажима по манометру с табличкой станка и отметьте кулачки с пазами, если меток нет. Это полчаса на станок и нулевой бюджет.
В этом месяце: замерьте усилие зажима динамометром (или проволоками, если его нет) и запишите цифры как точку отсчёта; прогоните тест повторяемости на эталонном прутке; заведите журнал смазки — каждые 8 часов работы, разборка раз в полгода.
Если усилие просело больше чем на 30 %, механизм ходит туго или биение не уходит после чистой посадки — не тяните до проворота детали: переборка по плану стоит на порядок дешевле аварийного простоя. Сервисная команда заберёт патрон на дефектовку, переберёт механизм с тягой и цилиндром, проточит кулачки в сборе и вернёт узел с протоколом замеров — регламент работ и порядок вызова описаны на странице технического обслуживания. Работающий регламент дешевле одного счёта за бракованную партию — и патрон как раз тот узел, где это видно быстрее всего.
Источники
- ГОСТ 24351-80 «Патроны токарные самоцентрирующие трех- и двухкулачковые клиновые и рычажно-клиновые. Основные размеры»
- Руководство по эксплуатации патронов Kitagawa (Kitagawa Chuck Instruction Manual, PDF)
- Техническая документация и руководства по эксплуатации кулачковых патронов Kitagawa (Kitagawa Instruction Manuals)
- Обслуживание патрона станка с ЧПУ: гостевой материал Kitagawa (CNC Chuck Maintenance: A Kitagawa Guest Post, CNCCookbook)
- Справочник технолога-машиностроителя. В 2 т. Т. 2 / под ред. А. Г. Косиловой, Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение, 1985.