

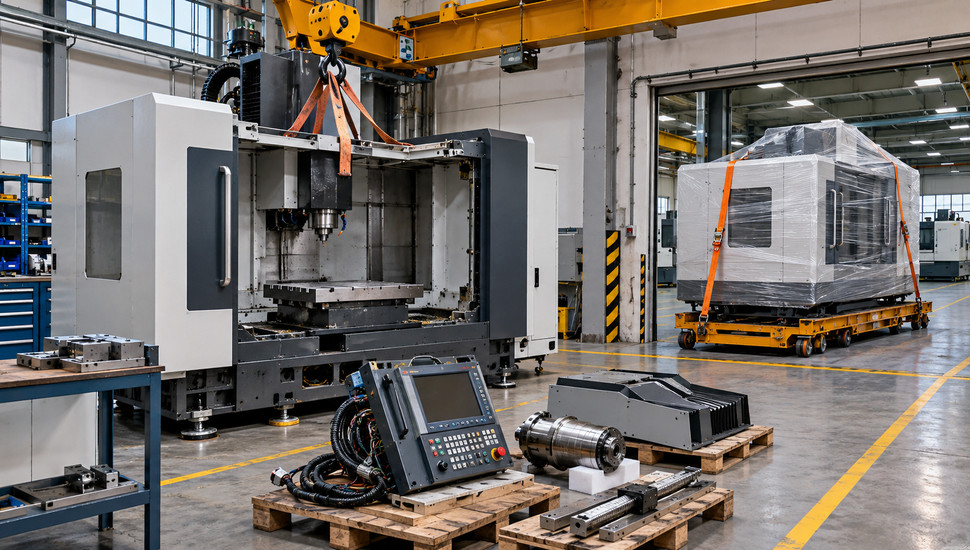
Демонтаж и перевозка станка в другой цех: правила
Перевозка станка проходит четыре обязательных этапа: подготовка с отсоединением коммуникаций и фиксацией подвижных узлов, такелаж по точкам строповки из паспорта, транспортировка с креплением груза и переустановка с проверкой уровня, геометрии и контрольной детали. Механика станка переживёт почти любую дорогу, если его правильно подготовили. Ломается он от трёх вещей: подъёма не за те точки, незакреплённых узлов и пропущенной приёмки после монтажа.
Переезды случаются раз в несколько лет, и выполняют их обычно силы самого цеха — механики, наладчики, бригада подрядчика. Опыт каждого переезда теряется между двумя следующими. Отсюда типовые сюжеты форумов: транспортная компания «заваливает станок на морду» при разгрузке, кранчик выгибает рукоятку поперечной подачи, после монтажа «заломан концевик выхода в ноль». Каждый из этих случаев стоит дороже, чем день правильной подготовки.
Ниже — регламент по этапам: что отсоединить и в каком порядке (с таблицей последствий для каждой системы), как застопорить узлы по типам станков, за что можно поднимать и за что нельзя (с анти-листом строповки), как крепить станок в транспорте и что проверять на новом месте до первой рабочей детали. Нормативные ссылки — на ГОСТы и правила Ростехнадзора, практические примеры — с профильных форумов и из сервисной практики.
Если времени на самостоятельную подготовку нет, перевозку станков в другой цех выполняет та же команда, которая потом выставляет станок по уровню и подписывает протокол замеров — это снимает спор «кто сломал» между перевозчиком и монтажником.
Ключевое
- Переезд — четыре этапа, и самый дорогой из них — пропущенная подготовка. После перевозки токарного 1К62 (2,8 т) заднюю бабку увело на 0,15 мм; фрезерный 6Р82 после переезда встал на замену амортизаторов фундаментной плиты — 150 000 рублей и месяц простоя.
- Бэкап параметров стойки, фотофиксация подключений и маркировка каждой жилы и шланга делаются до обесточивания, а не «потом, когда соберём».
- Строповка — только за паспортные точки: рым-болты и такелажные отверстия. За шпиндель, стойку ЧПУ, кожухи и рукоятки — нельзя.
- Противовес шпиндельной головки, салазки и стол фиксируют обязательно: при наклоне станка на 15° незастопоренный противовес срывается вниз и дёргает тросами.
- Приёмка после монтажа: уровень 0,02–0,05 мм на 1000 мм, осмотр концевиков, геометрия по ГОСТ ISO 230-1, тест-деталь — до первой рабочей программы.
Почему переезд ломает станки: три механизма и цена ошибки
Станина станка — длинная чугунная балка, у которой прямолинейность и параллельность выдержаны в сотых долях миллиметра. В работе она стоит на всех опорах и разгружена так, как задумал завод. Подъём в двух точках вместо четырёх опор заставляет станину работать на изгиб — тяжёлые концы «висят», и геометрия частично «стекает». После такого переезда станок внешне цел, но конусность и увод возвращаются, сколько ни правь компенсации.
Второй механизм — удар и опрокидывание. У станка высокий центр тяжести и узкая база: ширина станины в разы меньше высоты со стойкой. Автор темы о перевозке токарного ИТ-1М на chipmaker.ru формулирует это так: «Грузить и вести станок в собранном состоянии не вариант. Транспортная компания не имеет опыта перевозки таких вещей. Центр тяжести станка находится высоко, поэтому шанс, что станок завалят на морду при погрузке/разгрузке, очень высок. А после этого они обычно не выживают». В его истории станок ТВ6 всё же пострадал уже по прибытии: «вдарили от злости по нему чем-то сверху и выгнули ручку поперечной подачи» — рукоятку оставили чуть загнутой, чтобы не ломать вал выпрямлением.
Третий механизм — тряска и наклон в пути. Всё, что имеет свободу хода, начинает её реализовывать: салазки едут по направляющим, стол играет на винте, незастопоренный противовес фрезерного или расточного станка при наклоне уже на 15° срывается вниз и дёргает тросами — так описывали перевозку координатно-расточного КРС 2А450 на chipmaker.ru. Плещущаяся в баке СОЖ заливает электрику, а кабели, не закреплённые в лотках, цепляются за проёмы при крановке.
Цена этих механизмов измеряется конкретно. Смещение задней бабки на 0,15 мм у токарного 1К62 после переезда внутри одного производственного комплекса нашла контрольная проверка при монтаже — и была устранена на месте. У фрезерного 6Р82 после переезда пошли вибрации: причина — амортизаторы фундаментной плиты, итог — 150 000 рублей и месяц простоя. Для точных станков класса координатно-расточных восстановление потерянной при переезде точности оценивают до 500 000 рублей. Против этой арифметики один-два дня подготовки выглядят как самое дешёвое вложение всего проекта.
Подготовка станка: регламент отсоединения за один-два дня
Порядок подготовки — «от данных к жидкостям»: сначала сохраняем информацию, потом обесточиваем, потом сливаем и консервируем. Обратная последовательность — классическая ошибка: станок уже обесточен, а бэкапа параметров нет. Полный цикл по станку среднего класса занимает один-два дня вдвоём.
Шаг 1. Сохранить данные. Слейте на внешний носитель параметры стойки, макропрограммы, данные PMC/PLC, корректоры и рабочие программы — для Fanuc, Siemens, Syntec и Heidenhain процедуры свои, но принцип один: копия до отключения питания. Проверьте батарею памяти: если станок в дороге без питания простоя больше пары недель, севшая батарея обнулит параметры прямо в кузове. Полные процедуры резервного копирования Fanuc и роль батареи мы разбирали отдельно — здесь просто сделайте копию и замените батарею «на всякий случай».
Шаг 2. Зафиксировать состояние. Сфотографируйте электрошкаф открытым, клеммы каждого кабеля до отсоединения, положение переключателей, подключение пневматики и гидравлики. На каждую жилу и шланг — бирка с номером, каждому соединению — номер в тетради или в телефоне. Электрические и пневматические схемы из комплекта документов положите в одну папку с крепежом — их отсутствие на сборке удлиняет работу в разы.
Шаг 3. Обесточить. Отключите вводной автомат, заприте рубильник и повесьте табличку «Не включать — работают люди». Снимите напряжение с цепей, проверьте индикатором. Заземляющий проводник не трогайте до конца демонтажа. Крышки и клеммные коробки возвращайте на место с тем же крепежом.
Шаг 4. Пневматика. Закройте кран подачи воздуха, сбросьте давление в ресивере и линиях через слив, отсоедините шланги, продуйте линии сжатым воздухом от конденсата. Открытые штуцеры заглушите пробками или изолентой — стружка в пневмоцилиндре после переезда стоит дороже пробки.
Шаг 5. СОЖ. Слейте всю жидкость — в баке станка среднего класса 100–300 литров, и при наклоне в 20–30° при погрузке они окажутся на полу кузова. Бак вычистите от шлама, насос снимите и упакуйте отдельно, патрубки заглушите. Зимой слив обязателен вдвойне: замёрзшая эмульсия разрывает трубопроводы и насос. Бочку с жидкостью перевозите отдельно или заведите свежую на новом месте.
Шаг 6. Масло и гидравлика. Гидробак при возможности либо сливайте, либо убедитесь, что крышки герметичны — при тряске масло уходит через любое неплотное соединение и сальник. Масло из редукторов и коробок оставляйте, только если картеры заведомо герметичны; под сомнением — сливайте. Открытые шестерни, шлицевые соединения и направляющие покройте консистентной смазкой или техническим вазелином — так делали при подготовке КРС 2А450, и открытый металл приехал без задиров. Это кратковременная защита на дни дороги; правила длительной консервации при простое — отдельная тема, там другие материалы и контроль.
Шаг 7. Разобрать съёмное. Снимите всё, что держится на болтах и не является точкообразующим: съёмные кожухи, щитки, поддон, монитор на кронштейне (зафиксируйте отдельно), выносные пульты, патрон и люнет у токарных — по решению ответственного. Каждый узел — на отдельный подписанный поддон. Крепёж рассортируйте по подписанным пакетам и ящикам: «пакетики для крепежа и бумажки для подписывания» — дословная рекомендация участников перевозки КРС, и она экономит недели. Болты, которые выкрутили из «своих» отверстий, наживите обратно — так они не потеряются точно.
Шаг 8. Инструмент и оснастка. Выньте инструмент из магазина автосмены и резцедержателей — кассеты и гнёзда под тряску разбалтываются, а тяжёлые оправки выпадают. Приспособления, тиски, делительные головки перевозите отдельной партией с той же маркировкой.
Таблица 1. Что делаем при подготовке и чем заканчивается пропуск
| Система | Что сделать | Что будет, если не сделать |
|---|---|---|
| Стойка ЧПУ | Бэкап параметров, программ, PMC до обесточивания; свежая батарея | Параметры слетают в дороге — перенастройка осей с нуля, дни работы |
| Электрика | Обесточить, сфотографировать, промаркировать жилы | «Угадайка» по схеме на сборке — от суток до недели |
| СОЖ (100–300 л) | Слить, бак вычистить, патрубки заглушить | Разлитие при погрузке, лёд зимой, грибок в баке |
| Пневматика | Сбросить давление, продуть, заглушить штуцеры | Срыв шланга, конденсат и коррозия в цилиндрах |
| Гидравлика и масло | Слить или герметизировать; проверить сальники | Масло в кузове, голодный насос при первом пуске |
| Крепёж | Подписанные пакеты, болты на свои места | Станок стоит неделями в ожидании пары винтов |
| Направляющие и шлицы | Смазка, обёртка открытого металла | Задиры от «дороги» — шабрение или замена |
Фиксация подвижных узлов перед такелажем
Принцип простой: ни один узел не должен иметь свободу хода. Проверка делается рукой — толкните стол, салазки, бабку; всё, что сдвинулось, требует стопора. Участники перевозки КРС 2А450 формулировали требование коротко: «Нужно сделать зажим по обеим координатам, чтобы при перевозке не уехали. И без ударов при погрузке и транспортировке».
Токарный станок. Салазки и суппорт — в среднее положение, так ходовой винт разгружен по всей длине. Пиноль задней бабки втяните до упора, бабку притяните к станине штатными болтами или стяжными ремнями. Револьверную головку — в фиксированную позицию с штатным замком. Патрон, если его снимали, верните на место и застопорите — пустой шпиндель с ослабшим конусом при тряске выбирает люфты.
Фрезерный станок и обрабатывающий центр. Стол — в среднее положение на подкладки-бруски, чтобы он не играл на винте. Консоль у консольных станков — в нижнее транспортное положение. Шпиндельную бабку опустите в крайнее нижнее или транспортное положение и зафиксируйте. Противовес — главная забота: у расточных и фрезерных с противовесом его стопорят болтами в штатные отверстия колонны (на КРС — четыре болта); деревянные клинья — крайний случай, допустимый на короткую дорогу. Инструмент из магазина снимите, каретку автосмены зафиксируйте штатным транспортировочным кронштейном.
Шлифовальный и точные станки. Круглый стол и поворотные части — в нейтраль, бабки изделия закреплены. Оптику, шкалы и линейные датчики — закрыть штатными крышками; линейки и энкодеры не трогать и не переставлять — их положение завязано на точность. У станков, где паспорт требует транспортировочных скоб или болтов (они снимаются при пуске), верните их на место: например, в руководствах по монтажу станков Haas установка транспортировочных фиксаторов головки — обязательный шаг перед любым перемещением.
Универсальная проверка. Пройдите по станку с тетрадью: каждая рукоятка — в нейтраль, каждый маховик — не вращается свободно, каждый узел — на бруске или в зажиме. Салазки на КРС подкладывали брусками 200×200 мм и притягивали стяжными ремнями через редуктор — рабочая схема для любого тяжёлого суппорта.
Такелаж: за что поднимать можно, за что нельзя
Точки строповки и центр тяжести — паспортные данные, а не мнение крановщика. В паспорте станка указаны такелажные отверстия, положение рым-болтов и обычно метка центра тяжести. На КРС 2А450 это отверстия в колонне диаметром 60 мм и в станине диаметром 90 мм, куда по паспорту вставляют прутки диаметром 50–55 мм и длиной около 2 м — станок вешают на них за четыре точки. Рым-болты заворачивают до упора и нагружают по оси; участники форумов называют штатные подъёмные точки «за два карандаша» — и это не метафора, а нормальная схема для токарного со станиной средней длины.
Центр тяжести определяет поведение станка на стропах. У фрезерных он высокий — стоит сместиться на полсантиметра, и многотонная бабка кренит корпус. У токарных он смещён к передней бабке: если стропить по середине станины, задняя часть кренится вниз. Стропы при подъёме без обвязки сползают внутрь, к центру тяжести, — об этом прямо предупреждают в обсуждениях подъёма токарных на r/Machinists: нужны дополнительные обвязки или распорки, фиксирующие стропы от схождения.
Способы подъёма и перемещения по возрастанию цены: перекат (домкратом приподняли, подложили катки или скаты, толкаем), вилы (вилочный погрузчик заводит вилы под раму или через подкладки), портальная рама (подъём вертикально вверх без качания — так рекомендуют делать при погрузке на прицеп вместо вытягивания лебёдкой по наклонным трапам), автокран с траверсой за паспортные точки. При перекате работает «правило трёх опор»: на неровном полу одна из четырёх скатов обязательно «выходит из игры», и станок заваливается — подставьте две опоры под тяжёлый конец и одну под лёгкий, «треножник не качается». Под каждый ход подкладывайте страховочные бруски под корпус — на форумах это называют «дешёвой страховкой».
Таблица 2. Что нельзя при такелаже и как правильно
| Нельзя | Почему | Как правильно |
|---|---|---|
| Стропить за шпиндель, хобот, консоль краном | Изгиб и потеря точности узла | Траверса за паспортные точки, консоль — транспортное положение |
| Цеплять за стойку ЧПУ, кожухи, рукоятки | Срыв крепежа, трещины литья, гнутые валы | Только станина, рама, такелажные отверстия, рым-болты |
| Подъём на двух стропах без фиксации от сползания | Стропы сходятся к центру, станок кренится | Обвязки и распорки, траверса, угол между ветвями до 90° |
| Четыре ската под длинную станину | Одна опора «играет» — станок заваливается | Три опоры + страховочные бруски под корпус |
| Тянуть лебёдкой под углом/по трапу | Опрокидывание «на морду» | Портальная рама, подъём вертикально, перекат по прямой |
| Поднимать вилами за кожух/щитки | Смятые кожухи, сорванные болты, падение | Вилы под раму через подкладки, груз прижат к спинке вил |
К правовой части относитесь так же приземлённо, как к технической. Строповку выполняет аттестованный стропальщик по типовой инструкции РД 10-107-96, подъёмные работы идут по схеме (проекту производства работ), требования безопасности погрузочно-разгрузочных работ — по ГОСТ 12.3.009-76, а машины и механизмы для подъёма — по федеральным нормам для подъёмных сооружений (приказ Ростехнадзора № 461). Это не формальность: неаттестованный «кранчик с базы» — главный источник историй про гнутые рукоятки и заваленные на морду станки.
Если берёте подрядчика, проверьте у него три вещи: аттестованных стропальщиков и крановщика, страхование груза и готовность работать по паспорту станка (запросить паспорт и прочитать раздел «Транспортирование» — вежливый маркер профессионализма). Перенос и установка станков силами инженеров, которые работают с этими станками каждый день, закрывает и такелаж, и монтаж одной ответственной стороной.
Транспорт и крепление: как станок едет
Транспорт выбирают по массе и габаритам станка. До 1–1,5 т — прицеп за автомобилем или бортовая машина с манипулятором; 1,5–10 т — манипулятор или низкорамный трал с гидрострелой; свыше 10–15 т — низкорамник плюс автокран. Для координатно-расточных и крупных обрабатывающих центров закладывайте низкорамную платформу сразу: у них высокая стойка, и обычный бортовой кузов не проходит по высоте.
Крепление груза в кузове делают за станину или раму — ремнями или цепями через деревянные прокладки, чтобы сталь не резала ремень и не крошила кромку литья. Под колёса катков и под углы станины — упорные бруски от продольного смещения. Цель — чтобы станок стал частью кузова: покачайте его после крепления рукой, люфт в любую сторону означает недокреплено. Ехать нужно 50–60 км/ч, без резких торможений и перестроений — участник chipmaker.ru, перекативший за месяц два станка, формулирует: «будешь ехать 50 км в час, не залаживать на поворотах — никуда он не денется».
Перевозка «лёжа на боку» — допустимый приём для лёгких универсальных станков, если полости осушены и съёмное снято. Реальный пример с chipmaker.ru: фрезерный 676П (~800 кг) проехал 200 км в прицепе лёжа на боку — перед этим сняли стол и всё съёмное (штурвалы, крышки), слили масло, под станину подложили круглые брёвна диаметром 35–40 см, «иначе будет переваливаться», а снятые детали положили в багажник легковушки для противовеса. Обрабатывающий центр или станок с заполненными маслом картерами так возить нельзя: плескание жидкости и перевёрнутая стойка ЧПУ стоят дороже любого сэкономленного часа.
Таблица 3. Масса станка — транспорт — что проверить перед выездом
| Масса станка | Транспорт | Что проверить |
|---|---|---|
| До 1,5 т | Прицеп, борт + манипулятор | Крепление ремнями через прокладки, брусья под станину |
| 1,5–10 т | Манипулятор, низкорамник | Точки строповки, упоры от скольжения, люфт после крепления |
| 10–15 т | Низкорамник + автокран | Схема строповки, паспорт, страховка груза |
| Свыше 15 т | Низкорамник + кран 25 т и выше | Разрешение на негабарит, маршрут, сопровождение |
Негабарит — это цифры, а не ощущение. Без специального разрешения нельзя ехать шире 2,55 м, выше 4 м от полотна, длиной автопоезда более 20 м и с полной массой свыше 38 т — при превышении оформляют разрешение по правилам движения тяжеловесных и крупногабаритных транспортных средств (постановление Правительства № 2060), а общие правила перевозки грузов автотранспортом установлены постановлением № 2200. Сопровождение и согласование маршрута обязательны при превышении 3,5 м по ширине или 4,5 м по высоте. В кабину возите документы на груз: паспорт станка и договор — у ГИБДД есть право спросить, что везут, и истории о «задержанных станках» на форумах начинались именно с отсутствия бумаг. Груз застрахуйте: страховка стоит доли процента от цены станка.
Переустановка: что подготовить на новом месте
Новое место готовят до приезда машины, а не после. Измерьте маршрут внутри цеха: ширину и высоту дверных проёмов, повороты, перепады полов, положение лестниц и трубопроводов — портальные подъёмники, которыми двигают станки внутри цеха, проходят в проём от 2,2 м, а длинная станина требует радиуса разворота. Освободите площадку с запасом по периметру не менее метра.
Проверьте основание. Для точных станков паспорт требует отдельного фундамента, изолированного от остального пола: тот же КРС 2А450 по паспорту ставят на три точки опоры — одна неподвижная и две регулируемые, и «на анкера нельзя». Лёгким станкам достаточно ровного бетонного пола с допустимой нагрузкой; сомнения в несущей способности решаются обследованием, а не «поставим и посмотрим». Требования к фундаменту, виброизоляции и анкерению — это отдельная большая тема установки станка, здесь берём главное: основание готово и прочное до разгрузки.
Разгружайте станок на подготовленные башмаки, а не «куда встал». Сразу после установки — выставка по уровню: брусковый уровень с ценой деления 0,02 мм/м кладут по продольным направляющим станины, вторым уровнем контролируют разворот. Типовая цель — 0,02–0,05 мм на 1000 мм в продольной и поперечной плоскостях (точное значение ищите в паспорте своего станка). Станок поднимают клиньями и башмаками, выравнивают, дают выстояться под нагрузкой, затем делают контрольную затяжку — клинья «садятся» и геометрия уходит, если затянуть один раз и забыть. Затем возвращают на место то, что сняли: кожухи, мониторы, патрон — по маркировке и фотографиям из этапа подготовки. Подключение электрики, пневматики и гидравлики — строго по биркам; до включения проверяют заземление.
На выравнивание и фиксацию станков имеет смысл приглашать специалиста, если станок точный или основание вызывает вопросы: переп выставка после первых деталей стоит дороже, чем контроль сразу. Подробный порядок установки — от фундамента до анкеров — выходит отдельным материалом, здесь ограничились переездной частью.
Приёмка после переезда: чек-лист из восьми пунктов
Приёмку делают до первой рабочей детали, и последовательность в ней принципиальна: электрика — механика — геометрия — деталь. Пропуск пунктов на этом этапе дороже всего проекта переезда.
1. Осмотр. Пройдите по станку: трещины литья и следы ударов на кожухах, целостность стекол, состояние концевиков и датчиков. Заломанный при перевозке концевик выхода в ноль — реальный случай с форумов: станок «глючит» по оси, а причина видна только глазами. Проверьте, что противовес на месте и тросы в ручьях.
2. Электрика. Подтвердите заземление, измерьте напряжение по фазам, проверьте чередование. Прозвоните цепь аварийного останова и концевые выключатели ограждений — до первого включения приводов.
3. Ручные прогоны. Прокрутите каждую ось в ручном режиме на 25–30% скорости с короткими ходами: посторонний шум ШВП, подёргивания, разница хода вправо-влево — повод остановиться и искать причину, а не «прожимать дальше».
4. Параметры и нули. Загрузите бэкап параметров, проверьте дату/счётчики, восстановите нули по процедуре вашей стойки. Батарею памяти замените, если меняли её давно: станок снова будет жить без питания при следующем переезде.
5. Уровень. Повторите нивелирование после суток работы или прогрева: 0,02–0,05 мм/1000 мм по паспорту. Ушло — переустановите башмаки и затяните заново, не боритесь компенсациями.
6. Геометрия. Проверьте по ГОСТ ISO 230-1 то, что определяет качество детали: прямолинейность и перпендикулярность осей, биение шпинделя, параллельность стола — по схемам измерений ГОСТ 22267-76. Для станков с ЧПУ быстрый инструмент — прогон контрольной окружности и замер позиционирования; глубокие проверки делаются лазерным измерителем.
7. Тест-деталь. Обработайте контрольную деталь по своей программе и измерьте её: размеры, конусность, шероховатость. Идеально — сравнить с деталью, сделанной до переезда: это честный ответ на вопрос «доедет ли станок в размере».
8. Акт. Зафиксируйте результаты замеров письменно — уровень, геометрия, тест-деталь. Акт с цифрами — ваша защита в споре с перевозчиком и точка отсчёта на будущее.
Таблица 4. Чек-лист приёмки: пункт — метод — критерий
| Пункт | Метод | Критерий |
|---|---|---|
| Осмотр узлов | Визуально, рукой | Нет трещин, концевики целы, противовес застопорен |
| Электрика | Мультиметр, прозвонка | Заземление есть, фазы по порядку, аварийная цепь работает |
| Ручные прогоны | Оси на 25–30% скорости | Ровный ход, без шума и рывков |
| Параметры | Загрузка бэкапа, нули осей | Аварий нет, счётчики на месте |
| Уровень | Брусковый уровень 0,02 мм/м | 0,02–0,05 мм/1000 мм по паспорту |
| Геометрия | ГОСТ ISO 230-1, схемы ГОСТ 22267-76 | В пределах допусков паспорта |
| Тест-деталь | Контрольная обработка и измерение | В допуске чертежа, сравнение с «до переезда» |
| Документы | Акт с замерами | Подписан обеими сторонами |
История из практики показывает, зачем нужен именно этот порядок: токарный 1К62 массой 2,8 т приехал внутри одного комплекса без видимых повреждений, но контроль при монтаже показал смещение задней бабки на 0,15 мм — причина в крановке. Найденная при приёмке, проблема закрылась за час; обнаруженная через месяц «кривых» деталей — через претензии и споры. Детальный протокол приёмки станка после ремонта мы разбирали отдельно — после переезда работает тот же принцип «письменно и с цифрами», только перечень проверок шире. Если свои руки заняты производством, наладку станков после переезда и восстановление геометрии делают инженеры с измерительным оборудованием — от лазерного измерителя до шабрящих работ.
Частые вопросы
Перевозить станок в сборе или разбирать?
Съёмное — снимайте, точкообразующее — не трогайте. Кожухи, стол-надстройки, мониторы и оснастку разбирают всегда; головы координатных и расточных станков — никогда: как предупреждали в теме про КРС 2А450, «если вы снимете голову, то ни о какой точности можете даже и не мечтать». Спор «разбирать до станины или везти в сборе» на форумах решается так: разборка оправдана, когда станок не проходит в проём или его везёт компания без опыта тяжёлых грузов; если есть паспортные точки и грамотные такелажники — в сборе безопаснее.
Можно ли везти станок лёжа на боку?
Лёгкий универсальный станок (~800–1000 кг) с осушенными полостями и снятым столом — можно: случай 676П и 200 км в прицепе это подтверждает. Обрабатывающие центры, станки с масляными ваннами и заполненной гидравликой — нет: жидкость зальёт электрику, а стойка не рассчитана на переворот.
За что нельзя цеплять стропы?
За шпиндель, хобот, консоль, стойку ЧПУ, кожухи и рукоятки — нельзя: это узлы точности и тонкостенные кожухи. Только станина, рама, паспортные рым-болты и такелажные отверстия, при подъёме вилами — под раму через подкладки.
Как не потерять крепёж и кабели при разборке?
Пакеты с подписями под каждый узел, болты наживлять обратно в свои отверстия, фото каждого подключения до отсоединения, бирки на жилах и шлангах. Съёмные кожухи — на отдельный поддон с бортами, как делали при подготовке КРС 2А450.
Нужно ли сливать СОЖ перед перевозкой?
Да. В баке 100–300 литров, которые при наклоне окажутся в кузове, зимой — лёд в трубопроводах, а через неделю стояния — гниющая эмульсия. Бак вычистить, патрубки заглушить, насос упаковать отдельно.
Станок после переезда не выходит в ноль и режет криво. Что проверять первым?
По порядку: концевики и датчики (заломан при перевозке — типовой случай), уровень (0,02–0,05 мм/1000 мм), затем геометрия по ГОСТ ISO 230-1 и параметры стойки с бэкапом. Не «лечите» увод компенсациями — сначала найдите механическую причину: башмаки, противовес, сместившийся узел.
Заключение
Перевозка станка — проект из четырёх этапов, и экономика у него асимметричная: подготовка стоит один-два дня работы и пару сотен рублей расходников, а её пропуск — от 150 000 рублей за амортизаторы до 500 000 рублей за восстановление точности точного станка, не считая месяцев простоя. Всё, что ломается при переезде, ломается по трём причинам: подъём не за те точки, незакреплённые узлы, отсутствие приёмки. Все три причины устраняются бумагой и днём работы — паспортом, тетрадью с бирками и чек-листом.
На этой неделе: найдите паспорт станка и выпишите точки строповки, центр тяжести и транспортировочные стопоры; сделайте бэкап параметров стойки; составьте список коммуникаций с указанием, что сливаем и что заглушаем; измерьте проёмы обоих цехов.
В день переезда: пройдите регламент подготовки из таблицы 1, проверьте фиксацию узлов рукой, убедитесь, что стропят за паспортные точки, и крепите станок в кузове до отсутствия люфта. После монтажа — чек-лист из таблицы 4 до первой рабочей детали, с актом и цифрами. Если подрядчика по такелажу и монтажу надо искать под этот проект, посмотрите состав работ и порядок оплаты в прайс-листе на запуск и пусконаладку — и берите того, кто подписывает протокол замеров, а не «привезли и поставили».
Источники
- ГОСТ 12.3.009-76 «Система стандартов безопасности труда. Работы погрузочно-разгрузочные. Общие требования безопасности»
- Федеральные нормы и правила «Правила безопасности опасных производственных объектов, на которых используются подъемные сооружения» (приказ Ростехнадзора от 26.11.2020 № 461)
- РД 10-107-96 «Типовая инструкция для стропальщиков по безопасному производству работ грузоподъёмными машинами»
- Правила перевозок грузов автомобильным транспортом (постановление Правительства РФ от 21.12.2020 № 2200)
- Правила движения тяжеловесного и (или) крупногабаритного транспортного средства (постановление Правительства РФ от 01.12.2023 № 2060)
- ГОСТ 22267-76 «Станки металлорежущие. Схемы и способы измерений геометрических параметров»
- ГОСТ ISO 230-1-2018 «Материалообрабатывающие станки. Методы испытаний. Часть 1. Оценка геометрической точности станков, работающих в ненагруженном или условиях чистового режима»
- Haas Automation: руководства по монтажу, эксплуатации и обслуживанию станков (раздел «Installation», транспортировочные фиксаторы и выставка по уровню)
- Fanuc Series 0i/0i Mate-Model D. Maintenance Manual B-64305EN (обслуживание батарей и датчиков положения при отключении питания)