

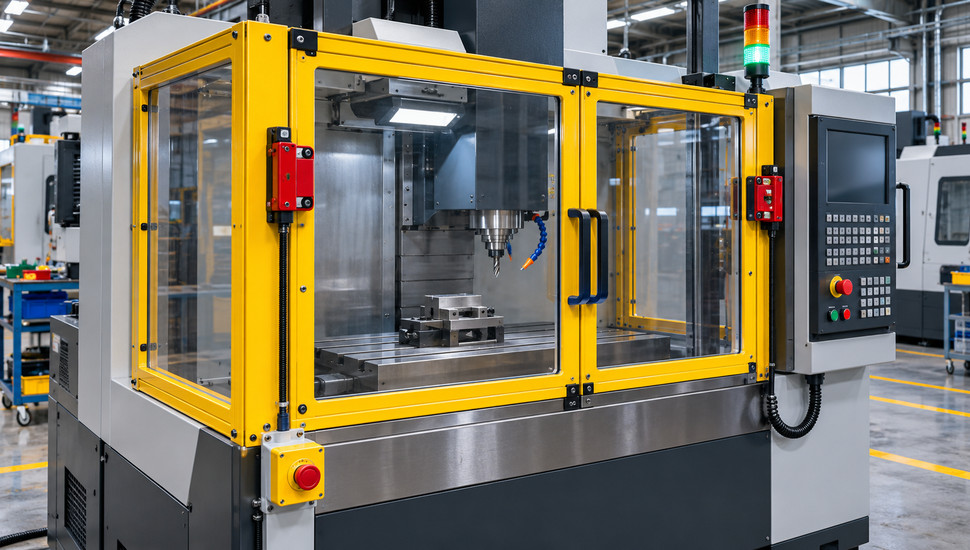
Дооснащение станка безопасностью: ограждения, блокировки и датчики
Старый станок без ограждения зоны резания, с заблокированными на словах, но шунтированными на деле концевиками двери и грибком, рвущим «в никуда» цепь катушки, можно довести до современных требований безопасности за 2–6 недель. Дооснащение станка безопасностью — это проект из пяти шагов: аудит опасностей, ограждение зоны резания, блокировки дверей, корректная цепь аварийного останова, при необходимости — световая завеса и датчики, затем испытания и документация. Ниже — состав работ, нормативная база, порядок внедрения, типовые ошибки и приёмка.
Сразу оговорка о границах статьи: здесь речь о комплексном проекте безопасного дооснащения действующего парка — что требует охрана труда, из чего состоит система, в каком порядке внедрять и сколько это стоит. Нормы к конструкции ограждений, детальная проверка кнопки аварийной остановки, устройство ШВП или коды аварий стойки — темы отдельных материалов, на них дам отсылки по ходу.
Ключевое
- Дооснащение начинается с аудита опасностей и замера времени останова приводов, а не с покупки световой завесы. Завеса, поставленная «на глазок» в 300 мм от инструмента при останове за 300 мс, не защищает: рука доходит быстрее.
- Минимальный состав для станка без защит: ограждение зоны резания, блокировки дверей с безопасным реле, цепь аварийного останова как минимум из одного грибка на каждом рабочем месте. Световые завесы и сканеры — следующий уровень.
- Нормативная база действующего парка: правила по охране труда при обработке металлов (приказ Минтруда № 887н, ред. 2025 года), ГОСТ 12.2.009-99, ГОСТ ИСО 13855-2006, ГОСТ IEC 61496-1-2016, ГОСТ ЕН 1088-2002, ГОСТ Р МЭК 60204-1-2007.
- Главный враг системы безопасности — шунтирование. Если наладка с открытой дверью нужна ежедневно, проект должен включать легальные обходные режимы (ключ-селектор, ограничение скоростей), иначе цех замкнёт концевики перемычкой за неделю.
- Приёмка после монтажа — это испытания: открытие двери в автоматическом режиме, срабатывание завесы и грибка из каждой точки, замер времени останова. Результат фиксируется протоколом.
Зачем дооснащать старый станок: три причины и нормативная база
Причин три, и они упорядочиваются по цене просрочки. Первая — предписание инспектора ГИТ или расследование несчастного случая: тогда дооснащение происходит под давлением сроков, без выбора подрядчика и часто с времянками. Вторая — требования страховщика, арендодателя или заказчика: аудиты безопасности и страховые скидки всё чаще проверяют наличие работающих блокировок. Третья — расчётная: выплата по травме, простой и репутация стоят на порядок дороже ограждения с блокировкой; на форумах несложно найти инженера, который пишет о шлифовальном станке без кожуха: «если что-то случится — разрыв круга, „полёт“ детали при размагничивании стола — большая вероятность, что пострадает оператор».
Нормативные документы для действующего парка станков в России и ЕАЭС сводятся в таблицу.
| Документ | Что требует | Когда применяется |
|---|---|---|
| Правила по охране труда при обработке металлов (приказ Минтруда России от 11.12.2020 № 887н, ред. от 29.04.2025, действует до 01.09.2027) | Ограждения опасных зон, исправные защитные устройства, безопасные режимы наладки; работодатель обязан проверять исправность защит | Любые работы на металлорежущих станках в организации |
| ГОСТ 12.2.009-99 «Станки металлообрабатывающие. Общие требования безопасности» | Ограждения и блокировки, аварийный останов, места наладки и обслуживания — вне зон опасности | Станки, вводимые в эксплуатацию; ориентир для модернизации |
| ТР ТС 010/2011 «О безопасности машин и оборудования» | Обоснование безопасности, защитные устройства, оценка соответствия | Машины, выпускаемые в обращение; после глубокой модернизации с изменением конструкции |
| ГОСТ ИСО 13855-2006 | Расчёт минимального расстояния между защитным устройством (завесой) и опасной зоной по времени останова | Установка световых завес, сканеров, ковриков |
| ГОСТ IEC 61496-1-2016 | Требования к электрочувствительной защитной аппаратуре: типы 2 и 4, испытания | Выбор и приёмка световых завес |
| ГОСТ ЕН 1088-2002 | Принципы конструирования и выбора блокировочных устройств, связанных с ограждениями | Проектирование блокировок дверей и кожухов |
| ГОСТ Р МЭК 60204-1-2007 | Цепи безопасности, категории останова 0 и 1, электрика станка | Модернизация электрооборудования, подключение защит |
Что это значит для станка 1985 года выпуска? Формально новый ГОСТ к нему не применяется — станок уже введён в эксплуатацию. Но правила по охране труда действуют на работодателя независимо от года выпуска: опасные зоны должны быть ограждены, защитные устройства — исправны. Практический вывод: обязанность дооснастить вытекает из правил охраны труда, а ГОСТы служат готовым техническим решением «как». Если же после дооснащения станок передаётся другому владельцу или глубоко перестраивается (новая стойка, новая компоновка), вступает ТР ТС 010/2011 с оформлением обоснования безопасности.
Проверка систем безопасности станков на действующем парке обычно и есть первый этап: аудит показывает, какие защиты есть, какие удалены и что требуется по нормам.
Аудит опасностей: с чего начинается проект
Типовая ошибка — начинать с каталога датчиков. Правильный порядок обратный: сначала сценарии, по которым человек встречается с движущимися частями, потом устройства. Работу делайте в шесть шагов.
- Составьте карту опасных зон. Зона резания, сменщик инструмента, патрон и его захваты, вылет заготовки, зоны зажима, электрический шкаф, приводы подач. На токарном станке отдельная строка — вылет детали из патрона, на шлифовальном — разрыв круга и выбег.
- Опишите сценарии доступа. Кто, куда и зачем залезает: загрузка заготовки, наладка, смена инструмента, уборка стружки, обслуживание. Для каждого сценария — частота и положение тела.
- Разделите режимы. Автоматическая работа, наладка, обслуживание. В каждом режиме свой набор защит: в автомате двери закрываются и блокируются, в наладке движение разрешено с открытой дверью на пониженных скоростях и от отдельного органа управления.
- Замерьте время останова приводов. Шпиндель с инерционным ротором и шлифовальный круг имеют большой выбег; это число входит в расчёт безопасного расстояния завесы и определяет, нужна ли блокировка «до полной остановки».
- Расставьте приоритеты. Сначала закрывают сценарии с частым доступом и тяжёлыми последствиями (зона резания в автомате, сменщик инструмента), потом редкие (панель, шкаф).
- Составьте спецификацию. Перечень устройств с привязкой к стандартам: ограждение, блокировка, грибок, завеса, сигнализация. Спецификация становится основой сметы и задания наладчику.
Результат удобно фиксировать таблицей «опасность → защита».
| Опасность | Типовое защитное решение |
|---|---|
| Зона резания в автоматическом режиме | Закрытое ограждение с окнами, блокировка дверей со стопом подач и шпинделя |
| Смена инструмента, вылет деталеодержателя | Блокировка двери до окончания цикла смены; контроль готовности инструмента |
| Загрузка крупногабаритных заготовок руками | Световая завеса на проёме загрузки с расчётом по ГОСТ ИСО 13855 |
| Разрыв круга, брызги СОЖ, стружка | Противоударные окна, закрытый кожух, направленный отвод стружки |
| Шлифовальный станок: размагничивание плиты | Электрическая блокировка подач при невключённой электромагнитной плите (требование правил ТБ к шлифовальным станкам) |
| Случайный пуск при обслуживании | Грибки аварийного останова, режим наладки с отключением приводов, замки-блокираторы на рубильнике |
| Электрическая часть | Шкаф с замком, заземление, защита от косвенного прикосновения по ГОСТ Р МЭК 60204-1 |
На этом этапе полезно смотреть на станок глазами аудитора. Инженер с форумного треда о модернизации шлифовального станка честно описал исходную точку: рабочее пространство не закрыто кожухом, магнитная плита не связана с подачами, при разрыве камня оператор открыт. Его же тред подсказывает дешёвые приёмы: контакт датчика плиты включают последовательно в цепь вместе с грибком, и станок физически не начинает подачу на размагниченном столе.
Ограждение зоны резания: конструктив
Ограждение — несущая часть всего проекта, и проектируют его от процесса, а не от листа металла. Что станок выбрасывает наружу — стружку, туман СОЖ, осколки круга, шум — определяет конструкцию. Токарному станку важен контроль вылета заготовки и брызг, фрезерному с СОЖ — герметичность и отвод тумана, шлифовальному — противоударные свойства окон.
Базовый конструктив для модернизации: каркас из профильной стали, панели из листа 2–3 мм, окна из ударопрочного поликарбоната 4–6 мм в алюминиевом или стальном обрамлении. Стекло в зоне резания не ставят: абразив и стружка быстро его убивают, а осколки при разрушении опасны. Окна располагают на уровне глаз сидящего и стоящего оператора, обзорность — принципиальное требование: оператор должен видеть первую деталь, зону резца, выход сверла. Плохо видно — оператор открывает дверь или наклоняется в проём, и смысл ограждения исчезает.
Двери и проёмы проектируют под реальную работу. Для загрузки заготовок нужен проём по размеру детали с завесой или быстрая дверь; для смены инструмента — доступ с шагом открывания, удобным наладчику; для чистки — возможность полностью обмыть и вымести зону. Если ограждение мешает обычным операциям, его обходят: подпирают двери, снимают концевики, работают «через окно». Этот тезис подтверждает и практика: работник дистрибьютора станков на форуме r/Machinists пишет, что «видит много клиентов, которые шунтируют блокировки дверей — больше, чем хотелось бы».
Три обязательных пункта монтажа ограждения:
- Жёсткость и крепление к станине. Панель, которая гудит и шатается от вибрации, разбалтывается за месяц. Крепление — к станине или отдельному фундаментному каркасу, не к коробке СОЖ.
- Заземление металлических частей ограждения и контроль, что ограждение не стало ловушкой для СОЖ: нижняя кромка, уклоны, дренаж.
- Сохранение доступа для обслуживания. Места смазки, регулировки и замены фильтров — снаружи опасной зоны, как того требует ГОСТ 12.2.009-99; иначе каждое ТО будет начинаться со снятия половины кожуха.
Монтаж ограждений — отдельная услуга, установка защитных кожухов и ограждений включает изготовление по замерам станка и согласование проёмов под конкретную технологию. Нормы к самим ограждениям (классы, толщины, испытания) — тема отдельной статьи о требованиях к ограждениям станков; здесь же важен проектный контур: ограждение + двери + блокировки работают как единая система.
Блокировки дверей и ограждений
Блокировка — это связка «датчик двери + безопасное реле + приводы станка». Датчик фиксирует положение двери или съёмного кожуха, безопасное реле контролирует цепь на обрывы и залипания, а логика станка при открытии двери снимает подачи, останавливает шпиндель и запрещает смену инструмента. Принципы конструирования таких устройств описаны в ГОСТ ЕН 1088-2002: блокировка должна срабатывать при любом положении двери, а обход должен требовать отдельного намерения и органа управления, а не изоленты.
Состав минимальной блокировки на модернизируемом станке:
- два концевика или магнитных/кодовых датчика на дверь (разомкнутый и замкнутый контакты — чтобы обрыв провода выглядел как «дверь открыта», а не «всё хорошо»);
- безопасное реле или модуль безопасных входов в стойке, который собирает концевики, грибки и завесу в одну цепь;
- ключ-селектор режима наладки: в этом режиме движения с открытой дверью разрешены только от органа управления на пульте и на пониженных скоростях;
- сигнализация состояния на двери — не работает станок или просто открыта дверь.
Как это выглядит в жизни, хорошо показывает реальный кейс с форума chipmaker. На купленном б/у фрезерном станке SVM-40 со стойкой Fanuc блокировка двери не работала: предыдущий владелец снял флажки концевиков. Новые флажки вернули — станок по-прежнему не реагировал, хотя в лестограмме сработка была видна. Причина нашлась в релейной диаграмме: там стояли «лишние связи», шунтирующие концевик двери. После их удаления дверь заработала как положено: при открытии выключаются подачи, шпиндель и сменщик, при закрытии цикл продолжается, а наладка с открытой дверью возможна только от пульта. Мораль двоякая: покупая станок с рук, проверяйте цепи защиты и лестограмму; восстанавливая — ищите вырезанные связи, а не только датчики.
Второй урок кейса — наладке нужен легальный обход. На более новом станке той же серии на пульте есть две кнопки, разрешающие движение с открытой дверью в режиме наладки. Это правильное решение: обход существует, но он (1) явный, (2) ограничен режимом, (3) ограничен скоростью и (4) требует удержания кнопки. Если проект не предусматривает такого режима, цех сделает свой: перемычка на клеммнике. Сервис-техники это подтверждают: производители специально усложняют обход датчиков, а новые станки ставят логику, проверяющую, что ключ обхода вставлялся и вынимался в правильные моменты, и размещают его высоко — «чтобы не жить» в режиме обхода.
Отдельно про культуру: чаще всего обходят защиты не новички, а руководители. Классическая цитата с форума: «Когда я вижу, как начальник сует руки и голову в станок с фрезой на 8000 об/мин и говорит „всё нормально, я знаю, что делаю“, — я думаю о том, чтобы вернуть дверные замки». После травмы такая фраза становится материалом расследования, а шунтированный концевик — его главным доказательством.
Аварийный останов в составе дооснащения
Грибок — единственный элемент защиты, который обязан дублироваться: у пульта и в каждой точке, где оператор вмешивается руками в зону обработки. При дооснащении важна не кнопка, а цепь за ней. Требования к электрике станка задаёт ГОСТ Р МЭК 60204-1-2007: аварийный останов имеет приоритет над всеми остальными функциями и реализуется остановом категории 0 (энергия снимается немедленно) или категории 1 (управляемое торможение, затем снятие энергии). Выбор категории — инженерное решение, зависящее от станка.
Минимальная корректная схема на модернизируемом станке:
- грибки с фиксацией (нажал — повернул — разблокировал) подключаются через безопасное реле или реверсивные контакторы с механической блокировкой;
- безопасное реле снимает катушки силовых пускателей приводов подач, шпинделя и СОЖ;
- для приводов с преобразователями частоты и сервоприводами сигнал дополнительно подаётся на вход STO (обозначение функции «безопасное отключение момента» на корпусе преобразователя): привод теряет возможность создавать момент, но остаётся запитанным, поэтому логика и датчики продолжают работать;
- разблокировка грибка сама по себе не запускает станок: требуется подтверждение (кнопка сброса), иначе станок взлетит сам.
Частая ошибка самодельных схем — «подключить грибок на вход частотника и настроить быстрый стоп» или наоборот «рвать общий контактор, и всё обесточится». Оба варианта в чистом виде неверны. Обесточенный преобразователь не может затормозить двигатель: шпиндель и шлифовальный круг продолжают выбег, и для станочника разница между «остановлено» и «безопасно» может оказаться травмирующей. Спор о том, тормозит ли двигатель частотник после снятия питания, занимает шесть страниц форумного треда — а ответ помещается в одно правило: торможение требует энергии в приводе, значит для станков с большим выбегом выбирают категорию 1, а цепь строят так, чтобы торможение шло контролируемо, и только потом снималась энергия.
Для шлифовальных станков к цепи добавляют контроль останова: подача и включение связываются с датчиком вращения круга, чтобы станок не мог начать новый цикл на ещё вращающемся камне. Детальная проверка самого грибка, его цепей и периодичность контроля — тема отдельного материала об аварийной остановке; в рамках проекта важно, что грибки закладываются в схему первыми, а не «потом, если останутся входы». Если цепь нужно настроить или переработать, отдельная услуга — настройка аварийной остановки станков.
Световые завесы и датчики безопасности
Завеса нужна там, где дверь мешает циклу: оператор регулярно подаёт деталь, снимает готовое, меняет приспособление. Оптическая пара «передатчик — приёмник» создаёт поле лучей; пересечение поля даёт команду останова. Требования к такой аппаратуре задаёт ГОСТ IEC 61496-1-2016, разделяющий устройства на типы:
| Устройство | Что контролирует | Когда ставить | Стандарт |
|---|---|---|---|
| Световая завеса типа 2 | Плоскость проёма, присутствие тела/руки | Проёмы загрузки с умеренным риском | ГОСТ IEC 61496-1 |
| Световая завеса типа 4 | Плоскость проёма с высоким разрешением (обнаружение пальца — 14 мм, руки — 30 мм) | Проёмы с быстрым доступом рук к опасной зоне | ГОСТ IEC 61496-1 |
| Безопасный лазерный сканер | Площадь вокруг станка, настраиваемые поля | Роботизированные ячейки, подход с разных сторон | IEC 61496-3 |
| Датчики положения двери (кодовые, магнитные) | Положение ограждения | Двери и съёмные кожухи | ГОСТ ЕН 1088-2002 |
| Светофор (сигнальная вышка) | Состояние станка для окружающих | Любой станок у прохода; ставится и на б/у станки, если заводом не был предусмотрен | документация производителя |
| Датчики мониторинга (вибрация, температура, потребление) | Состояние узлов | Снижение риска внезапных отказов | документация производителя |
Главный расчёт завесы — расстояние до опасной зоны. ГОСТ ИСО 13855-2006 даёт формулу S = K × T + C, где K — скорость приближения тела (2000 мм/с для рук, 1600 мм/с для ходьбы), T — полное время останова от пересечения луча до остановки опасного движения, C — дополнительное приращение. Пример: привод останавливается за 0,3 с, руки — S = 2000 × 0,3 + 850 = 1450 мм. Завесу ставят не ближе этого расстояния к режущей кромке. Поэтому перед покупкой замеряют фактическое время останова, а после любой замены привода или тормоза расчёт повторяют: поставили новый преобразователь, изменилось торможение — изменилась дистанция.
Три типовые ошибки монтажа завес:
- завеса стоит слишком близко, останов не успевает — защита формально есть, физически бесполезна;
- завеса перекрывает проём, но её можно перешагнуть или обойти сбоку — поле не охватывает весь путь доступа, нужен второй ряд лучей или сканер;
- сигнал завесы заведён в обычный вход ПЛК, а не в безопасную цепь — сбой датчика или обрыв провода не остановит станок.
Для наладки завесу дополняют режимом мьютирования (временного отключения поля при проходе детали) — на конвейерах и прессах это решается пересечением двух пар лучей в заданном порядке. И последнее: сигнализация и датчики состояния — самая дешёвая часть проекта. Светофор на токарный станок, у которого заводом он не предусмотрен, добавляют силами наладчика за один день; датчики вибрации и температуры помогают ловить отказы до травмоопасной ситуации. Подключение датчиков для мониторинга состояния делается на той же инфраструктуре вводов-выводов, что и цепи безопасности.
Порядок внедрения: этапы, сроки, бюджет
Проект дооснащения укладывается в семь этапов. Последовательность принципиальна: деньги, потраченные на завесу без аудита, — самый дорогой способ узнать, что станку была нужна дверь с блокировкой.
- Аудит безопасности (1–3 дня). Карта опасностей, состояние существующих защит, замер времени останова приводов, проверка лестограммы и цепей на следы шунтирования.
- Техническое задание и спецификация (3–10 дней). Перечень защит по каждой опасности, привязка к стандартам, компоновка ограждения, режимы наладки.
- Цепь безопасности (2–5 дней работы). Безопасное реле, грибки, концевики дверей, разводка по ГОСТ Р МЭК 60204-1. Это скелет: всё остальное подключается сюда.
- Ограждение зоны резания (1–3 недели с изготовлением). Каркас, панели, окна, двери с посадочными местами под датчики.
- Блокировки и оптическая защита (2–5 дней). Монтаж датчиков, завесы с расчётом расстояния, режимов наладки.
- Наладка и испытания (2–4 дня). Проверка всех сценариев, замеры времени останова, тесты обхода.
- Документация и обучение (1–2 дня). Протокол испытаний, запись в паспорт станка, обновление инструкции по охране труда, инструктаж операторов и наладчиков.
Сроки в скобках — реальные длительности работ, без ожидания поставок. Суммарно типовой станок дооснащается за 2–6 недель; задержки почти всегда дают заказы панелей и датчиков.
Бюджетные ориентиры по практике сервиса (Москва и регионы, 2026 год, «под ключ» с работой; точная смета — только по станку):
| Работы | Ориентир стоимости |
|---|---|
| Концевики дверей, безопасное реле, монтаж цепи | 25–70 тыс. руб. |
| Грибки с интеграцией в цепь (2–3 точки) | 15–45 тыс. руб. |
| Ограждение зоны резания с окнами и дверью (токарный, малый фрезерный) | 120–350 тыс. руб. |
| Блокировка двери под ключ (датчики + реле + логика) | 30–80 тыс. руб. |
| Световая завеса типа 2 с расчётом и монтажом | 60–150 тыс. руб. |
| Световая завеса типа 4 с расчётом и монтажом | 120–320 тыс. руб. |
| Сигнальная вышка (светофор) | 10–35 тыс. руб. |
| Полный проект «аудит → приёмка» на один станок | 250–600 тыс. руб. |
Диапазоны широкие, потому что цена зависит от габаритов станка, герметичности под СОЖ и того, что уже есть в электрике. Смету на установку дополнительных опций и модернизацию удобнее смотреть по прайсу на установку доп. опций и модернизацию станков. Если дооснащение идёт в связке со сменой стойки или приводов, работы объединяют с ретрофитом станков с ЧПУ — цепи безопасности тогда проектируются сразу под новую схему, и это дешевле, чем дважды вскрывать электрошкаф.
Кто выполняет: аудит и спецификацию — сервисный инженер вместе с механиком и электриком заказчика; изготовление ограждений — специализированный цех; монтаж, наладку и испытания — наладчик ЧПУ с опытом работы по системам безопасности. Обучение операторов после проекта обязательно: защита, о которой не знают, выглядит как неисправность.
Типовые ошибки и как их избежать
Ошибка 1. Шунтирование концевиков как «временное решение». Временный обход живёт годами: сменщик уволился, история потерялась, перемычка стала нормой. Лечится легальным режимом наладки и контролем целостности цепи безопасным реле — обрыв или перемычка на входе останавливают станок.
Ошибка 2. Завеса без расчёта расстояния. Купили по ширине проёма, поставили впритык, время останова 400 мс — рука добирается до инструмента раньше останова. Лечится замером времени останова до покупки и формулой ГОСТ ИСО 13855.
Ошибка 3. Ограждение без обзорности и доступа. Не видно резца, не подлезть к приспособлению — оператор работает «через окно» или держит дверь на магнитах. Лечится проектированием от сценариев: окна по уровню глаз, проёмы под реальные операции.
Ошибка 4. Грибок, гасящий катушку пускателя при свободном выбеге шпинделя. Схема формально есть, защиты фактически нет: круг вращается ещё минуту после нажатия. Лечится выбором категории останова и, для шлифовальных станков, контролем фактической остановки.
Ошибка 5. Сигналы защиты в обычных входах ПЛК. Обрыв провода на концевике выглядит как «дверь закрыта». Лечится безопасной архитектурой: разомкнутый/замкнутый контакты, контроль расхождений, безопасное реле.
Ошибка 6. Обходные режимы без фиксации в документации. Ключ от режима наладки лежит в ящике у всех. Лечится журналом: кто, когда, зачем включал обход, ключ — у наладчика.
Ошибка 7. Проект без протокола испытаний. Смонтировали, «вроде работает», разъехались. Через полгода выясняется, что дверь в автоматическом режиме останавливает подачи, но не сменщика. Лечится приёмкой по чек-листу с протоколом — об этом следующий раздел.
Приёмка: что проверить после монтажа
Приёмка — это испытания по чек-листу, с результатами в протоколе. Без протокола дооснащение формально не существует: ни инспектору, ни страховщику, ни новому наладчику предъявить нечего. Проверку проводят в присутствии представителя заказчика, до подписания станок считается не сданным.
Чек-лист приёмки:
- Открытие двери в автоматическом режиме. Дверь открывается — подачи, шпиндель и сменщик останавливаются; цикл продолжается с места останова после закрытия. Отдельно проверяют дверь сменщика инструмента.
- Срабатывание завесы. Пересечение поля тестовым предметом (для типа 4 — предметом под разрешение 14 мм) даёт останов; замеряют фактическое время останова и сверяют с расчётом расстояния.
- Грибок из каждой точки. Нажатие в любой точке останавливает все опасные движения; после разблокировки станок не запускается без подтверждения. Проверяют каждый грибок, а не один.
- Выбег. Для шпинделя и круга фиксируют время выбега после команды стоп; если это часть защитной функции (шлифовальный станок) — новый цикл блокируется до фактической остановки.
- Режим наладки. С открытой дверью движение возможно только от пульта, на ограниченной скорости; из режима наладки станок не стартует в автомат.
- Целостность цепи. Отключение любого датчика двери или завесы (имитация обрыва) воспринимается как отказ защиты: станок не запускается.
- Документация. Протокол испытаний с замерами, схема цепи безопасности, запись в паспорт станка, обновлённая инструкция по охране труда, назначенный приказом ответственный за исправность защит.
После приёмки защиты живут по графику: проверка срабатывания дверей и грибка — перед сменой, полная проверка цепей — в регламент техобслуживания, замер времени останова — после каждой замены приводов. Шум и вибрация после дооснащения тоже попадают под охрану труда: если ограждение изменило акустику цеха, замеры на рабочих местах подтвердят соответствие нормам.
Часто задаваемые вопросы
Можно ли временно замкнуть концевик двери, пока ждём замену?
Нет. Замкнутый концевик делает неработоспособной всю цепь: станок не заметит ни отказа, ни открытия двери. На форумах это формулируют коротко: «раз датчик не работает, не должен работать и станок». Временный обход — постоянный обход. Пока датчик не заменён, станок эксплуатируют в ручном режиме с ограничением, либо останавливают. Замену датчика и проверку цепи после — работа на один день.
Достаточно ли подключить грибок к входу частотника?
Недостаточно и не всегда корректно. Грибок должен работать через безопасное реле или контакторы с контролем цепи, а для приводов — с учётом категории останова. Вход STO на преобразователе снимает момент, но не даёт гарантий по всей цепи; обесточенный контактором привод тормозить не может и остановится выбегом. Правильная схема выбирается по инерции приводов и риску, а не по удобству клеммника.
Обязан ли владелец старого станка доводить его до действующих ГОСТов?
К действующему парку применяются правила по охране труда при обработке металлов: опасные зоны должны быть ограждены, защитные устройства — исправны, независимо от года выпуска станка. ГОСТы (12.2.009-99, ИСО 13855, IEC 61496) служат техническим эталоном «как это сделать». Если станок после модернизации выпускается в обращение — продаётся или глубоко перестраивается, — включается ТР ТС 010/2011 с оценкой соответствия.
Когда достаточно блокировки двери, а когда нужна световая завеса?
Если доступ к опасной зоне закрыт дверью и происходит редко (смена инструмента, чистка) — достаточно блокировки двери. Если оператор регулярно подаёт заготовки в зону обработки и дверь ломает цикл — ставят завесу на проём с расчётом расстояния по времени останова. Для подхода к станку с разных сторон (роботизированные ячейки) применяют безопасный лазерный сканер, контролирующий площадь.
Какое расстояние выдержать между завесой и зоной резания?
По ГОСТ ИСО 13855-2006: S = K × T + C, где K — скорость приближения (2000 мм/с для рук), T — полное время останова, C — приращение. Пример: останов за 0,3 с даёт S = 2000 × 0,3 + 850 = 1450 мм. Время останова измеряют на реальном станке, а не берут из паспорта; после замены привода или тормоза расчёт повторяют.
Что делать, если блокировка двери вырезана в лестограмме б/у станка?
Восстанавливать правкой релейной диаграммы: убрать шунтирующие связи, вернуть флажки и концевики, настроить реакцию на открытие двери (стоп подач, шпинделя, сменщика) и легальный режим наладки от пульта. Наладчик с опытом по вашей стойке (Fanuc, Siemens, Heidenhain) делает это за один-два дня. Не запускайте станок до восстановления: вырезанная блокировка означает, что предыдущий владелец мог отключить и другое.
Заключение: план на неделю и на месяц
Дооснащение станка безопасностью — управляемый проект с понятной последовательностью: аудит опасностей и время останова → цепь безопасности с безопасным реле → ограждение зоны резания → блокировки дверей с легальным режимом наладки → при необходимости завеса с расчётом по ГОСТ ИСО 13855 → испытания с протоколом и обучение. Стоимость полного цикла на один станок стартует от 250 тысяч рублей и окупается первой предотвращённой травмой; сроки — 2–6 недель.
Что сделать на этой неделе:
- обойдите парк и зафиксируйте, у каких станков сняты концевики, отсутствуют кожухи и шунтированы цепи — этот список уже приоритезированный план;
- замерьте время выбега шпинделей и кругов — без этого числа нельзя ни выбрать категорию останова, ни рассчитать завесу;
- заберите ключи обходных режимов у всех, у кого они «на всякий случай».
Что сделать в этом месяце:
- проведите аудит безопасности одного самого проблемного станка с составлением карты опасностей;
- закройте минимум: ограждение зоны резания, блокировки дверей, корректная цепь грибков;
- оформите протокол испытаний и обновите инструкции по охране труда.
Если нужен внешний взгляд на состояние защит, начните с технического аудита оборудования: по его результатам дооснащение превращается из «страшной статьи расходов» в смету из десяти позиций с приоритетами и сроками.
Источники
- ГОСТ 12.2.009-99 «Станки металлообрабатывающие. Общие требования безопасности»
- ТР ТС 010/2011 «О безопасности машин и оборудования» (Евразийская экономическая комиссия)
- Правила по охране труда при обработке металлов. Приказ Минтруда России от 11.12.2020 № 887н (ред. от 29.04.2025)
- ГОСТ ИСО 13855-2006 «Безопасность оборудования. Расположение защитных устройств с учётом скоростей приближения частей тела человека»
- ГОСТ IEC 61496-1-2016 «Безопасность механизмов. Защитная электрочувствительная аппаратура. Часть 1. Общие требования и испытания»
- ГОСТ ЕН 1088-2002 «Безопасность машин. Блокировочные устройства, связанные с защитными устройствами. Принципы конструирования и выбора»
- ГОСТ Р МЭК 60204-1-2007 «Безопасность машин. Электрооборудование машин и механизмов. Часть 1. Общие требования»
- Leuze. Световые завесы безопасности: виды, принцип работы, область применения (документация производителя)
- ТЕКО. Руководство по эксплуатации защитной световой завесы ESE (документация производителя)
- Ловыгин А. А., Васильев А. В., Кривцов С. Ю. «Современные станки с ЧПУ и их наладка» (печатное издание, без ссылки)