

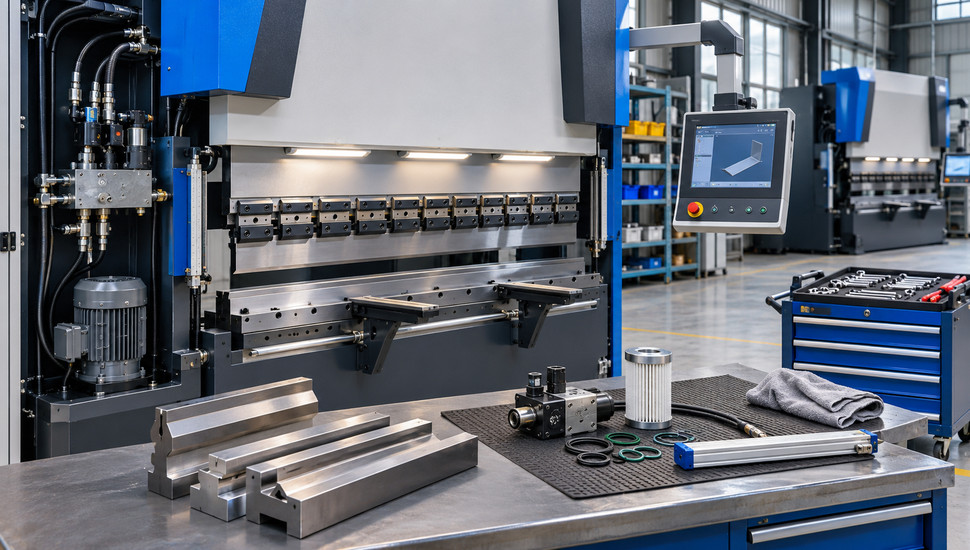
Листогибочные прессы: типовые поломки и обслуживание
Если листогиб гнёт «в розницу» — слева один угол, справа другой, в середине деталь недогнута — в девяти случаях из десяти причина сидит в гидравлике, системе синхронизации траверсы Y1/Y2 или изношенной оснастке. Типовые поломки листогибочного пресса повторяются из цеха в цех, и почти все они ловятся плановым обслуживанием, а не аварийной разборкой станка. Точность гиба «уходит» не внезапно: сначала появляется разброс в полградуса, потом брак партии, и только затем — стоящий пресс.
Разбор начнём с устройства листогиба и карты отказов, затем пройдём по трём главным узлам — гидравлике, синхронизации и инструменту. Дальше — дерево причин потери точности гиба, регламент ТО с конкретными цифрами и ответы на вопросы, которые наладчики реально задают на форумах. Материал собран из паспортов станков, руководств производителей (ADH, Shen-Chong, Harsle) и живого опыта эксплуатации с проффорумов; если ваш парк — это листогибочные станки разных поколений и возрастов, всё описанное ниже применимо к каждому из них. Полный список источников — в конце статьи.
Ключевое
- Рабочая температура масла в гидросистеме листогиба — 35–55 °C, максимум 60 °C. Перегрев на 10–15 °C ускоряет старение уплотнений в разы и «уплывает» угол за счёт меняющейся вязкости.
- Первую замену гидравлического масла делают примерно после 2000 часов наработки, дальше — каждые 4000–6000 часов или не реже раза в год, одновременно с фильтроэлементами. Чистота масла — не грубее кода 18/16/13 по ISO 4406.
- Если на холостом ходу траверса идёт ровно, а под рабочим давлением заваливается — ищите причину в следящей системе и клапанах, а не в «общем износе станка».
- Разброс угла от детали к детали чаще объясняется разнотолщинностью проката (0,05–0,1 мм уже заметно) и пружинением материала, чем поломкой пресса. Материал проверяют до разборки гидравлики.
- Исправный листогиб с ЧПУ держит позиционирование траверсы в пределах ±0,01 мм. Всё, что стабильно хуже, — повод для диагностики линеек и пропорциональных клапанов.
Как устроен листогиб и где он ломается
Листогибочный пресс усилием от 25 до нескольких тысяч тонн-сил — это сварная станина из двух стоек, ползун (траверса) с пуансоном, стол с матрицей и два главных гидроцилиндра, поднимающих и опускающих траверсу. Гидростанция с насосом, распределителями и клапанами задаёт давление и скорость; стойка ЧПУ следит за положением траверсы по осям Y1/Y2 и управляет задним упором (оси X, R, Z). У старых советских машин — ИБ1430, ИА1430 и их родни — вместо электроники между цилиндрами работает механика: торсионный вал или тросовая следящая система. В отличие от станков резания, где счёт идёт на микроны снимаемого припуска, листогиб давит усилием в сотни килоньютонов, и его «больные» места другие: уплотнения, синхронизация двух цилиндров и упругие деформации всей станины.
Электрические (сервоприводные) листогибы, где траверсу двигают два синхронных электропривода через винтовые пары, ломаются по другой части списка: у них нет масла и манжет, но есть свои слабые места — приводы осей, датчики положения и механика винтов. Гидравлический парк в России пока преобладает, поэтому основное внимание — ему.
| Узел | Типовой отказ | Ранний симптом |
|---|---|---|
| Главные цилиндры | Износ манжет и колец, задиры зеркала | Масло на штоках, траверса «ведёт» в сторону, цилиндр греется |
| Насос и распределители | Износ пар трения, зависание золотников | Падение скорости рабочего хода, дребезг, скачки давления |
| Фильтры | Забит фильтроэлемент | Индикатор перепада, мутное масло, пена в баке |
| Синхронизация Y1/Y2 | Грязь на линейках, растяжение троса, отказ конечника | Перекос траверсы, аварии рассогласования, «плывущий» угол |
| Направляющие траверсы | Износ накладок, потеря зазоров | Гиб «винтом», непараллельность линии гиба столу |
| Гибочный инструмент | Износ ручья матрицы, притупление кромки пуансона | Разброс угла от детали к детали, следы на полках |
| Компенсация прогиба | Клинья без смазки, цилиндры бомбирования без давления | «Не догибает середину» длинной детали |
| Стойка ЧПУ и датчики | Потеря параметров, севшая батарейка | Срыв опорной точки, случайные аварии после выходных |
Гидравлика листогиба: утечки, манжеты, масло
Гидросистема — главный источник и главных поломок, и главных недоразумений. Классический случай с Chipmaker: цех купил пресс ИБ1430Б, который зиму простоял на улице.
«Пока стоял на улице в мороз, явных утечек масла через гидроцилиндры не было. Ну а в тепле... Требуется замена манжет правого цилиндра» — манжеты задубели на холоде, и после отогрева масло пошло по штокам. Любой пресс после сезонного простоя, переезда или хранения в неотапливаемом помещении проверяют на утечки до того, как гнать серию. Одна смена работы с порванной манжетой превращает замену уплотнений в переборку цилиндра с полировкой зеркала.
Второй классический симптом — перекос под нагрузкой при чистом холостом ходе. Участник форума описывал его так: «на свободном падении идеально работает, ровно, падение параллельно столу, но при нагнетании рабочего давления идёт перекос. Левый цилиндр быстрее и сильнее давит, а правый просто идёт следом. Ставишь металл — одна сторона давит, другая подымается».
Опытные механики в той же теме разложили диагностику по шагам паспорта: равномерность рабочего хода на ИБ1430 регулируется тросом следящей системы, скорость свободного падения — дросселем ДК01, рабочего хода левого цилиндра — дросселем ДК02, а подача на правый цилиндр идёт через клапан Г384 с реле давления на выходе. Если манжета порвана, масло циркулирует внутри цилиндра на слив — цилиндр греется до собственной температуры.
Это дешёвый тест без приборов. Приложите ладонь или пирометр к обоим цилиндрам после получаса работы — цилиндр, который ощутимо горячее, почти всегда и есть утечка.
| Симптом | Вероятная причина | Как проверить | Что делать |
|---|---|---|---|
| Масло течёт по штокам после простоя, оттепели | Манжеты задубели или порваны | Осмотр штоков, следы капели под цилиндрами | Замена комплекта манжет и грязесъёмников, полировка зеркала штока |
| Один цилиндр «идёт следом» под давлением | Внутренняя утечка (манжеты) или не открывается клапан линии цилиндра | Термометр: утечка греет цилиндр; замер давления на воздушнике и у реле давления | Переборка цилиндра; проверка клапана (на ИБ1430 — Г384) и его катушек |
| Перекос только под нагрузкой | Следящая система: трос, ролики, конечник, дроссели | Осмотр троса и распределителя на тросике; пружины натяжения | Регулировка троса по паспорту, замена конечника, настройка ДК01/ДК02 |
| Скорость рабочего хода упала | Забит фильтр, износ насоса, настройка переливного клапана | Индикатор перепада фильтра, давление по манометру | Замена фильтроэлементов, проверка насоса, перенастройка клапанов |
| Масло горячее, выше 60 °C | Внутренние утечки, забит теплообменник, перегруз по давлению | Пирометр на баке и цилиндрах, осмотр радиатора | Устранить утечки, промыть теплообменник, проверить настройку предохранительного клапана |
| Пена и мутность в баке | Подсос воздуха, вода в масле | Отстой пробы в прозрачной таре | Найти подсос (сапун, уплотнения всасывающей линии), заменить масло |
| Угол «плавает» в течение смены | Холодное масло утром, перегрев к вечеру | Замер температуры в начале и конце смены | Прогрев 15–20 минут на холостом ходу, контроль температуры по датчику |
С маслом работает простая арифметика. Рабочая температура — 35–55 °C, выше 60 °C подниматься не должно: при перегреве вязкость падает, внутренние утечки растут, а уплотнения стареют лавинообразно.
Руководства производителей сходятся в интервалах замены: первая — после ~2000 часов (за это время из системы вымывается заводская грязь), дальше каждые 4000–6000 часов, при одно-двухсменной работе это примерно раз в год. При замене смешивать разные марки масел запрещено, свежее масло желательно заливать через фильтрацию, а бак — промывать. Одновременно меняют фильтроэлементы. Целевая чистота масла для гидравлики с пропорциональными клапанами — код 18/16/13 по ISO 4406; в отечественной терминологии классы чистоты задаются ГОСТ 17216-2001, а правила контроля промышленной чистоты гидропривода — ГОСТ 28028-89. Для листогиба с пропорциональной гидравликой грязное масло — это не «в перспективе плохо», а зависшие золотники уже в этом месяце: зазоры в золотниковых парах измеряются единицами микрон, и частица крупнее его перекашивает угол гиба раньше, чем проявляется в анализе масла.
Дешёвую гидравлику листогиба отличает один признак: утечка «наружу» видна сразу, а утечка «внутрь» — только по поведению траверсы и температуре. Поэтому ежемесячный осмотр под станком и еженедельная проверка уровня масла по смотровому стеклу — не формальность, а самый быстрый способ поймать проблему до брака партии. Если состояние гидравлики ушло из зоны самостоятельного ремонта, дальше работают профильные специалисты — типовой объём работ по восстановлению гидросистем станка описан на странице ремонта гидросистем, и первичная выездная диагностика обычно стоит дешевле одной забракованной партии.
Синхронизация Y1/Y2: почему траверса заваливается
Траверса листогиба опирается на два цилиндра — левый и правый. Если они проходят путь не синхронно, пуансон входит в матрицу под углом, и по длине гиба получается «веер»: у одного края 90°, у другого 89°.
В современных станках это оси Y1 и Y2: каждая сторона траверсы имеет свой датчик положения (линейную линейку-энкодер) и свой канал управления — пропорциональные или сервоклапаны. Стойка ЧПУ сравнивает показания Y1 и Y2 сотни раз в секунду и подправляет поток масла; паспортная точность позиционирования таких машин — порядка ±0,01 мм, повторяемость — в тех же пределах. Пока линейки чистые, клапаны держат ноль, а масло соответствует чистоте по классу, перекос физически не успевает вырасти до видимого глазу.
В советском парке синхронизация сделана иначе, и знать эту разницу полезно любому, кто обслуживает старый парк. На лёгких прессах стоит торсион — стальной вал, связывающий цилиндры механически: перекос невозможен, пока вал цел, зато сам вал страдает от перегрузок.
На машинах серии ИБ1430/ИА1430 работает следящая система: трос, натянутый через ролики на балке, при малейшем перекосе сдвигает планку, а планка нажимает на клапаны сброса давления в «убегающем» цилиндре. Это работает, пока трос натянут, ролики крутятся и конечники живы.
Владельцы таких машин формулируют это без иллюзий: «самый геморрой у них с позиционированием балки. Дебильный тросовый механизм даёт погрешность». А участник с многолетним стажем добавляет про диагностику: «Распределитель на тросике смотрели? У меня там ролик западал и конечник был неисправен. Крови попил...». Гидравлическую синхронизацию (один насос на оба цилиндра через делитель потока) в новых конструкциях практически не применяют — она не держит нагрузку на конце хода.
| Поколение | Где встречается | Что ломается | Как проявляется |
|---|---|---|---|
| Торсионный вал | Лёгкие прессы 25–100 тс, старый парк | Скручивание и изгиб вала при перегрузе, износ опор | Постоянный перекос после удара/перегруза, «ведёт» одну сторону |
| Следящий трос + планка на клапаны | ИБ1430, ИА1430, ИБ1429 и родня | Растяжение троса, западание роликов, отказ конечников, дроссели ДК01/ДК02, клапан Г384 | Ровный холостой ход и перекос под давлением; угол «гуляет» по длине |
| Гидравлический делитель потока | Отдельные серии, сейчас не применяется | Разброс утечек делителя | Медленный «дрейф» перекоса в течение смены |
| Линейки-энкодеры + пропорциональные клапаны + ЧПУ | Современные гидравлические прессы | Загрязнение/сбой линеек, дрейф нуля клапанов, потеря параметров | Аварии рассогласования Y1/Y2, срыв калибровки, «плывущий» угол по длине |
Диагностика рассинхрона на прессе с ЧПУ идёт от дешёвого к дорогому. Сначала — сервисный экран стойки: выводите текущие значения Y1 и Y2 и гоняете траверсу по всему ходу на холостом ходу; расхождение должно оставаться в пределах сотых миллиметра, скачки и «залипания» одной оси выдают грязную или умирающую линейку.
Второй шаг — чистка линеек и проверка крепления читающих головок: вибрация и масляная пыль делают с точностью то же, что износ. Третий — калибровка осей по паспорту стойки и проверка на пониженном давлении без металла.
И только затем — пропорциональные клапаны: их нулевую точку проверяют и настраивают при работающей гидравлике. Если после чистки и калибровки рассогласование возвращается — причина в клапанах или в механике (разные зазоры направляющих). Это уже работа для наладчика по приводам и датчикам; профиль таких работ — настройка сервоприводов и энкодеров.
Отдельный узел — сами аварийные сообщения. Современная стойка честно пишет «рассогласование Y1/Y2» или «перегруз синхронизации» задолго до видимого брака, и эти записи — половина диагноза. Как систематизировать работу с кодами и не пропустить повторяющиеся ошибки, мы разбирали в отдельной статье о журнале аварий ЧПУ — здесь же запомните правило: повторяющееся рассогласование одной и той же стороны за месяц — это не «глюк», а развивающийся дефект линейки, клапана или направляющей.
Траверса, стол и прогиб: зачем нужно бомбирование
Под рабочим усилием стол и траверса пружинят как балки: у пресса средней длины без компенсации прогиб съедает угол в центре гиба на 2–3°, при этом края гнутся по номиналу. Отсюда вечная жалоба: «края держат, середина не догибает» — та же физика, что и на ручном листогибе ЛГС-26, владельцы которого на mir-cnc отмечают «недогиб середины» на длинных отливах; просто у пресса эта проблема масштабируется до метра гиба и решается не «перемещением детали», а системой компенсации прогиба — бомбированием.
Компенсация бывает двух типов. Механическая — клиновые подушки на столе: набор клиньев раздвигается вручную, мотором или автоматически по данным стойки, поднимая середину стола навстречу прогибу. Гидравлическая — отдельные цилиндры в столе, на которые подаётся расчётное давление во время гиба.
Ломается и то и другое прозаично. Клинья без смазки и с абразивом перестают двигаться и заклинивают в одном положении, гидроцилиндры бомбирования теряют давление через те же уплотнения, а датчик положения компенсации (если он есть) сбивается. Признак неработающей компенсации — стабильный, повторяемый недогиб центра при исправных краях. Признак сбитой настройки — «горб» или «прогиб» угла посреди детали, который меняется от длины детали.
Проверка занимает полчаса и не требует разборки. Гнётся тестовая полоса (желательно из того металла, на котором ловят брак) по всей длине стола с шагом 100–150 мм, угол замеряется в пяти точках. Карта углов сама показывает, где проблема: симметричное «блюдце» — компенсация; перекос «ступенькой» слева направо — синхронизация Y1/Y2; локальные отклонения в одной зоне — износ ручья матрицы в этом месте или вмятина на столе.
Параллельность траверсы столу в двух крайних положениях проверяют индикатором на стойках — это паспортная проверка геометрии, и её же делают при подозрении на износ направляющих. Зазоры в направляющих старых машин регулируются прижимными планками (на ИБ1430А — прямоугольные направляющие с текстолитовыми накладками). Потеря этих зазоров проявляется как раз в «гибе винтом» — деталь получается скрученной относительно линии гиба.
Восстановление геометрии — операция не для «на глаз»: непараллельность и неперпендикулярность траверсы к столу выправляются по протоколу с поверочным инструментом, и это типовая работа при капитальном восстановлении пресса. Что входит в такой объём, описано на странице восстановления геометрии станков.
Гибочный инструмент: износ, риски и следы на детали
Инструмент листогиба — сегментный пуансон и матрица с V-образным ручьём. Базовое правило подбора: ширина ручья V равна 6–8 толщинам листа (для тонкого листа чаще берут 6, для толстого — ближе к 8–12), внутренний радиус гиба при воздушной гибке получается около 0,16 ширины ручья. Слишком узкий ручей — перегруз пресса, трещины у линии гиба и всплеск пружинения; слишком широкий — «заглянцованная» полка с большим радиусом и разброс угла из-за слабого контакта.
Угол инструмента — не 90°: ручьи матриц и носки пуансонов делают на 87–88°, чтобы компенсировать пружинение перегибом. Острая на вид матрица на 87° — это норма, а не брак поставщика.
Пружинение зависит от материала. Мягкая сталь отгибается обратно на доли градуса, высокопрочные стали и нержавейка — на 1–2° и больше, алюминиевые сплавы ведут себя по-своему, и каждый материал на конкретной оснастке требует своего перегиба.
Износ ручья — главный инструментальный вор точности. Центр сегмента на длинных деталях работает чаще краёв, ручей «разнашивается» серединой, и угол в центральной зоне уходит — внешне это выглядит как отказ компенсации. Притупление кромок пуансона проявляется иначе: чтобы продавить гиб, оператор поднимает давление или уходит в калибровку, отчего растёт нагрузка на цилиндры и станину, а пружинение становится непредсказуемым. Следы (риски) на полках детали — отдельный диагностический язык:
| След на детали | Причина | Действие |
|---|---|---|
| Продольные царапины вдоль гиба | Стружка, песок, заусенец на гранях ручья или на подкладке | Очистить оснастку и заготовку, притереть грани камнем |
| Блестящие полосы на обеих полках | Задиры на рабочих гранях матрицы | Полировка граней или перестановка/замена вставки |
| Угол «веером» по длине на одной матрице | Разнобой ручья: центр изношен | Повернуть сегмент на 180°, заменить изношенную вставку, проверить компенсацию |
| Локальные вмятины на полке | Мусор под заготовкой, налипание металла на кромку | Чистка, антиадгезионная смазка, проверка кромки |
| Трещины у линии гиба | Ручей уже нормы (V меньше 6 толщин) или хрупкий материал/изгиб поперёк волокон | Пересчитать оснастку, гнуть вдоль волокон, подогреть для толстого листа |
Обслуживание инструмента сводится к четырём привычкам. Держать посадочные пазы пуансона и стола чистыми — пыль в пазу наклоняет сегмент на доли градуса, и по длине гиба это заметный веер. Центровать инструмент после каждой переустановки по тестовому гибу, а не «по меткам».
Смазывать рабочие грани при гибке алюминия и нержавейки — меньше задиров и меньше нагрузки. И хранить сегменты в стеллажах с прокладками: сколотая кромка одной матрицы портит партию быстрее, чем любой износ гидравлики.
Почему «уходит» точность гиба: дерево причин
Точность гиба — это интеграл: материал, станок, инструмент и настройка вносят вклад каждый, и искать «ту самую поломку» бессмысленно, пока не проверены все четыре группы. Для станков резания мы отдельно разбирали случай «станок не держит размер» — у гибки та же логика, но свой список подозреваемых. Сводное дерево выглядит так:
- Материал. Разнотолщинность проката 0,05–0,1 мм в пределах листа и партии — норма по допускам прокатного производства, но для гиба это заметный уход угла: толще лист — глубже входит пуансон — острее угол. Добавьте сюда направление проката (гиб поперёк волокон пружинит иначе), остаточные напряжения после лазерного раскроя и разброс сплавов «в пределах марки».
- Станок. Рассинхрон Y1/Y2 (линейки, клапаны), внутренние утечки в цилиндрах, потеря зазоров направляющих, просевшая компенсация прогиба, температура масла — всё из разделов выше.
- Инструмент. Износ ручья в центре, притупление кромок, грязь в посадочных пазах, неверный подбор V.
- Настройка. Сбита опорная точка осей Y, калибровка компенсации, неверные параметры материала в программе стойки, выдержка под нагрузкой (0,5–1 секунда при калибровке меняет угол на заметную величину).
Порядок проверки — от бесплатного к дорогому, и он же работает как чек-лист для наладчика:
- Замерьте бракованную деталь в трёх точках по длине гиба (лево, центр, право) и запишите углы. Форма ошибки — половина диагноза: «блюдце», «ступенька» или локальный скачок.
- Промерьте толщину заготовки микрометром в зоне гиба в нескольких местах и на детали из другой партии. Разброс больше 0,05 мм — дальше можно не лезть в гидравлику.
- Погоняйте траверсу на холостом ходу и посмотрите Y1/Y2 в сервисном экране стойки. Расхождение в сотые миллиметра — норма; скачки одной оси — к линейкам.
- Проверьте температуру и уровень масла, потрогайте оба цилиндра после 20–30 минут работы. Горячий цилиндр = внутренняя утечка.
- Согните тестовую полосу по всей длине стола и постройте карту углов. Симметричный недогиб центра — компенсация; перекос — синхронизация; локальный дефект — инструмент или стол.
- Осмотрите ручей матрицы и кромки пуансона, проверьте чистоту посадочных пазов и центровку.
- Проверьте ноль и ход компенсации: клинья должны двигаться свободно, цилиндры бомбирования — держать давление.
- Сделайте калибровку осей и компенсации по паспорту стойки. Не помогло — переходите к пропорциональным клапанам, направляющим и вызову сервиса.
Ориентир исправного станка: позиционирование траверсы ±0,01 мм, повторяемость угла на одном материале и оснастке в пределах 15–20 угловых минут, стабильность в течение смены после прогрева. Всё, что хуже стабильно, диагностика находит причину за 2–4 часа; всё, что «плавает» случайным образом, чаще всего оказывается материалом или грязью на оснастке.
Электрика и стойка ЧПУ листогиба
Электрическая часть листогиба проще станочной, но своя специфика есть. У машин со следящим тросом «электроника» — это конечные выключатели и концевики, которые следят за положением распределителя: западающий ролик или подгоревший контакт имитируют гидравлическую неисправность, и об этом стоит помнить до заказа уплотнений. У прессов с ЧПУ под подозрением — датчики положения осей, концевые выключатели безопасности и сама стойка. Шкаф держат чистым, фильтры вентиляторов — обслуженными: перегретая стойка «глючит» по датчикам так же, как грязная линейка.
Параметры стойки и опорные точки осей живут от батареи — севшая батарейка после выходных дарит «случайные» срывы опорной точки, и это отдельная большая тема, мы разбирали её в отдельной статье о батарейке ЧПУ. Логическое продолжение — резервные копии: программы гибки, параметры осей и компенсации должны храниться вне стойки, порядок резервного копирования описан в отдельной статье о резервном копировании данных Fanuc — принцип тот же для любой стойки, включая специализированные гибочные контроллеры Delem, Cybelec и ESA. И последнее: любые повторяющиеся аварийные сообщения фиксируйте в журнале — без истории кодов наладчик будет находить то, что вы уже находили.
Регламент ТО листогиба: таблица
Универсальный регламент технического обслуживания станка с ЧПУ мы давали отдельно — листогибу он подходит на две трети, а вся специфика сосредоточена в гидравлике, синхронизации и инструменте. Ниже — сводная таблица для гидравлического пресса с ЧПУ; для электромеханического вычеркните масляные пункты и добавьте ревизию винтовых пар и сервоприводов осей Y1/Y2.
| Периодичность | Работы |
|---|---|
| Ежедневно (10–15 минут) | Уровень масла по смотровому стеклу при остановленном насосе; осмотр пола под станком на капель; чистота стола и оснастки; проверка срабатывания световой завесы и педали; слив конденсата с блока подготовки воздуха (если есть пневматика) |
| Еженедельно | Смазка направляющих траверсы и винтов заднего упора по смазочной карте; проверка синхронности на холостом ходу (Y1 против Y2); осмотр шлангов и соединений гидравлики; контроль шума насоса |
| Ежемесячно | Температура масла в работе (35–55 °C); состояние фильтра по индикатору; тестовая гибка эталонной детали с записью углов; чистка линеек Y1/Y2; проверка давления по манометру против уставки; смазка клиньев бомбирования |
| Каждые 500 часов | Замена или промывка всасывающего фильтра по регламенту производителя; протяжка крепежа цилиндров, траверсы и инструмента; проверка натяжения троса следящей системы (на старых прессах) |
| 2000 часов (первая), далее 4000–6000 часов | Полная замена масла с фильтрацией при заправке, чистка бака, замена фильтроэлементов, ревизия уплотнений по состоянию, проверка настройки предохранительного клапана |
| Ежегодно | Проверка геометрии: параллельность траверсы и стола, неперпендикулярность хода, тестовая полоса по всей длине; проверка бомбирования по всей длине; ревизия электрошкафа, протяжка клемм, чистка; резервное копирование параметров стойки и программ; поверка манометров и реле давления |
Два правила, которые экономят деньги. Первое: каждый замер — в журнал (угол эталонной детали, температура, давление). Тренд за три месяца показывает деградацию раньше первого брака. Второе: любое «небольшое подтекание» устраняется в ближайшее окно обслуживания — масло, вышедшее наружу, уже не в системе, а насос качает воздух вместо него.
Стоимость регламента копеечная по меркам цеха: смазка, фильтры, час на тестовую гибку. Полный прайс на периодическое техническое обслуживание оборудования позволяет считать это в явных рублях и закладывать в себестоимость.
Безопасность при обслуживании
Листогиб — машина с запасом энергии, который никуда не девается при выключенном двигателе: траверса поднята давлением, а под ней — рабочая зона. Перед любой работой под траверсой станок обесточивают, давление в гидросистеме сбрасывают, а ползун опускают на механический стопор или опорные колодки. У многих прессов для этого есть штатный механизм: в паспорте ИБ1430А он так и назван — «механизм стопорения ползуна, предназначенный для удержания ползуна в верхнем положении при ремонтах подвижных узлов пресса и гидросистемы». Общие требования безопасности к производственному оборудованию задаёт ГОСТ 12.2.003-91, а пресс как машина повышенной опасности подпадает под технический регламент ТР ТС 010/2011 «О безопасности машин и оборудования» — оба документа полезно держать под рукой при спорах о том, «можно ли так работать».
Три табу. Не работайте под траверсой старого тросового пресса, опираясь только на гидравлику: отказ уплотнения опускает тонны металла без предупреждения. Не отпускайте крепёж цилиндров под давлением — сначала сброс. И не отключайте световую завесу «на время отладки»: именно отладочные режимы по статистике дают большинство травм на прессах.
Когда звать сервис — и когда это выгодно
Пороги, за которыми самостоятельная работа кончается: капель по штоку в смену (вопрос недели до переборки); стабильный перекос по линейкам больше 0,03–0,05 мм после чистки и калибровки; температура масла выше 60 °C в штатной работе; разброс угла по длине больше 30′ при исправной оснастке и проверенном материале; любые аварии рассогласования Y1/Y2 чаще раза в месяц. Дальше — специализированная диагностика: без индикаторов, поверочных угломеров и опыта с пропорциональной гидравликой легко заменить три исправных узла вместо одного неисправного.
Экономика простая. Час простоя листогиба стоит как несколько часов работы сервисного инженера, а переборка цилиндра — несопоставимо дешевле замены партии брака или нового пресса. Форумная иллюстрация: восстановленный ИА1430 «просили всего 75 тысяч», новый импортный аналог — около 3 миллионов, и даже такой ветеран после модернизации синхронизации на линейки с разрешением 0,005 мм гнёт в четвёртом десятке лет. Что выгоднее для конкретной машины — ремонт, модернизация или замена, мы разбирали в статьях «ремонт или новый станок» и «час простоя станка»; стартовая точка при сомнениях — выездная диагностика с протоколом замеров.
FAQ
Почему по краям гиба угол один, а в центре деталь недогнута? Это классика неработающей компенсации прогиба: стол и траверса под усилием пружинят, середина «уходит». Проверьте ход и смазку клиньев или давление цилиндров бомбирования, затем калибровку компенсации тестовой полосой по всей длине. Если карта углов несимметрична — добавьте в подозреваемые синхронизацию Y1/Y2 и износ центра ручья матрицы.
Можно ли заменить манжеты гидроцилиндра своими силами? На старых прессах — да, при наличии съёмного инструмента, стопора ползуна и чистой площадки. Нюансы: на ИБ1430 верхняя часть цилиндра — червячный редуктор регулировки высоты, разбирать нужно по паспорту; уплотнения ставить комплектом (манжеты, кольца, грязесъёмник), зеркало штока осмотреть и отполировать. После сборки — прогон на пониженном давлении и проверка синхронности.
Как часто менять гидравлическое масло в листогибе? Первая замена — примерно после 2000 часов, дальше — каждые 4000–6000 часов или не реже раза в год, вместе с фильтроэлементами и промывкой бака. Смешивать марки нельзя. Индикатор состояния — температура: стабильные 35–55 °C говорят, что масло и система здоровы.
Почему угол «плывёт» от детали к детали при неизменной программе? В порядке вероятности: разнотолщинность и разброс свойств проката, пружинение материала другой плавки, температура масла в течение смены, износ ручья, и только затем — станок. Промерьте толщину, дайте станку прогреться, зафиксируйте выдержку под нагрузкой; если и после этого разброс есть — к линейкам Y1/Y2.
Что такое бомбирование и как понять, что оно работает? Бомбирование — это компенсация упругого прогиба стола и траверсы: клиновые подушки или гидроцилиндры приподнимают середину навстречу прогибу. Работоспособность проверяется тестовой полосой: угол по длине гиба должен отличаться от номинала не больше, чем на 15–20′ при правильной настройке.
Что чаще ломается у электрического листогиба вместо гидравлики? Приводы осей Y1/Y2: синхронные сервомоторы, ремни и винтовые пары, датчики положения. Симптомы те же — рассинхрон и «плывущий» угол, диагностика аналогичная по логике: сравнение осей в стойке, осмотр механики, калибровка. Плюс электроника безопасности — завеса, педаль, концевики.
Заключение: что сделать на этой неделе
Типовые поломки листогиба предсказуемы, и это хорошая новость: гидравлика, синхронизация Y1/Y2 и инструмент деградируют по видимым симптомам — утечки, перегрев, перекос, разброс угла. Ловить их дешевле на стадии «полградуса разброса», чем на стадии стоящего пресса.
На этой неделе: замерьте температуру и уровень масла, погонайте траверсу на холостом ходу с записью Y1/Y2, согните тестовую полосу по всей длине стола и постройте карту углов. В этом месяце: заведите журнал замеров (угол эталона, температура, давление), проверьте компенсацию и чистоту линеек, протяните крепёж цилиндров и инструмента. Раз в квартал: эталонная деталь, ревизия фильтров, смазка по карте, ревизия уплотнений по следам масла.
Если диагноз требует рук и приборов больше, чем есть в цехе, — сервисное сопровождение оборудования берёт регламент на себя: от периодических замеров до переборки цилиндров и калибровки синхронизации, с выездом по Москве и России. Листогиб прощает многое — но только тому, кто проверяет его регулярно.
Источники
- ГОСТ 17216-2001 «Чистота промышленная. Классы чистоты жидкостей»
- ГОСТ 28028-89 «Промышленная чистота. Гидропривод. Общие требования и правила»
- Паспорт листогибочного гидравлического пресса ИБ1430А (справочный каталог паспортов станков)
- ADH Machine Tool. Техническое обслуживание листогибочного пресса (руководство производителя)
- ADH Machine Tool. Конфигурации осей листогибочного пресса с ЧПУ
- Shen-Chong. Руководство по техническому обслуживанию гидравлического листогибочного пресса с ЧПУ
- Harsle. Оси Y1 и Y2 для листогибочных прессов с ЧПУ
- Интервесп. Управляемые оси листогибочного пресса с ЧПУ
- Chipmaker.ru. Ремонт гидравлического цилиндра листогибочного пресса ИБ1430Б (тема форума)
- Chipmaker.ru. Перекос по ИБ1430 (тема форума)
- Chipmaker.ru. Пресс листогибочный ИА1430 — вопросы по восстановлению (тема форума)
- Chipmaker.ru. ИБ1430 — новая жизнь листогиба (тема форума)
- Reddit r/metalworking. Actual angle of brake die to achieve 90° bend (Фактический угол матрицы для гиба на 90°)
- PracticalMachinist. Cincinnati Press Brake — Cylinder repair AF135 (Ремонт цилиндра листогиба Cincinnati AF135)