

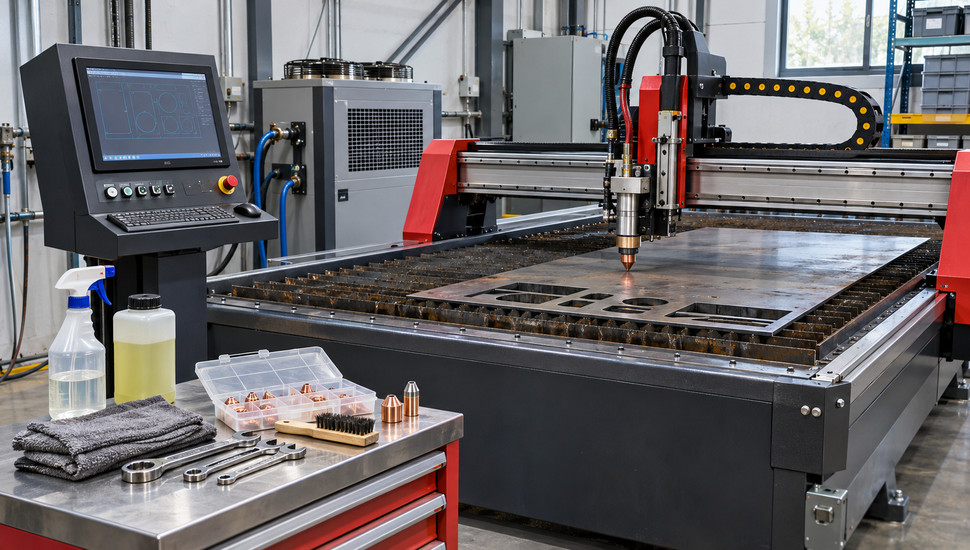
Обслуживание станков плазменной резки: плазмотрон и расходники, портал, заземление
Обслуживание станка плазменной резки держится на четырёх точках: плазмотрон с расходниками, сухой и чистый сжатый воздух, чистые направляющие портала, надёжное заземление. Рез «поплыл», сопло прожигается за смену, портал уезжает при поджиге дуги — в девяти случаях из десяти виноват один из этих узлов, а не «плохой станок».
Типовая сцена: цех режет нержавейку 3 мм, станок месяц работал нормально, а теперь оставляет грат, который не отбивается. Оператор перекручивает скорость и ток, но причина лежит ниже — конденсат из компрессора доходит до плазмотрона и поджигает дугу «вразнос». Такие истории каждый день разбирают на профессиональных форумах, и почти всегда решение стоит копейки, если поймать его вовремя.
В этом материале — ресурс электрода и сопла в цифрах, признаки износа по виду меди, регламент ухода за порталом, схема заземления и таблица «дефект реза — виноватый узел». Всё, что нужно, чтобы станок резал без сюрпризов, а ремонт не превращался в лотерею. Полный цикл работ по этому оборудованию мы ведём в рамках направления ремонта и обслуживания станков плазменной резки.
Ключевое
- Электрод и сопло — расходники с ресурсом 1–2 часа чистого горения дуги и нескольких сотен прожигов; их меняют парой, не дожидаясь разрушения, потому что погибший электрод уничтожает сопло изнутри.
- Расходники чаще всего «выгорают» не из-за качества, а из-за недодавления воздуха, влажной смеси и заниженной высоты врезки — всё это проверяется за минуты без разборки станка.
- Металлическая пыль и копоть — главный враг портала: без ежедневной чистки и еженедельной смазки износ направляющих и датчиков ускоряется в разы, а замена направляющих стоит 80–200 тысяч рублей.
- Заземление стола и стойки ЧПУ выполняют раздельными контурами (для сети 380 В — сопротивление до 4 Ом); плохая масса гасит дугу и «вешает» электронику при каждом поджиге.
- Влагу в воздухе видно по чёрному налёту на электроде; тест бумажным полотенцем под струёй газа занимает 30 секунд и экономит комплект расходников.
Из чего состоит плазменный комплекс и что в нём обслуживать
Плазменный комплекс — это не один аппарат, а связка из пяти узлов, и у каждого свой срок жизни. Резак (плазмотрон) с расходниками работает часами и меняется комплектами. Источник плазмы живёт годами, если следить за охлаждением и реле поджига. Портал с направляющими и рейками стареет от пыли, стол с решёткой — от окалины, а стойка ЧПУ — от помех и перегрева.
Ни один узел не выходит из строя «вдруг»: деградация идёт недели, и её видно на плановом осмотре. Задача обслуживания — ловить эти стадии. Ниже — базовая сетка, дальше каждый узел разобран отдельно.
| Узел | Что делает | Интервал внимания | Главная угроза |
|---|---|---|---|
| Плазмотрон и расходники | Держит и формирует дугу | Ежедневный осмотр, замена по износу | Влага, недодавление воздуха, прожиг |
| Источник плазмы | Питает дугу током 20–200 А | Еженедельно + раз в полгода | Пыль, перегрев, отказ реле поджига |
| Портал, направляющие, рейки | Ведёт резак по контуру | Ежедневно чистка, еженедельно смазка | Копоть, окалина, люфт |
| Стол и вытяжка | Держит лист, убирает дым | Ежедневно | Забитая решётка, дым в цех |
| Компрессор, ресивер, осушитель | Кормит плазму воздухом | Ежедневно слив конденсата | Влага в воздухе |
| Стойка ЧПУ, датчики | Считает программу, следит за высотой | Ежемесячно чистка, раз в полгода бэкап | Помехи поджига, пыль |
Регламент по каждому узлу — это не бюрократия, а страховка. Полный список регламентных работ с ценами мы выложили на странице ремонта и обслуживания станков плазменной резки, ниже — практическая версия с пояснениями.
Плазмотрон и расходники: ресурс и момент замены
Расходники плазмотрона — электрод (катод), сопло, завихритель, защитный кожух. Электрод сделан из медного корпуса с вставкой из гафния: именно она испаряется под дугой. Сопло формирует струю, завихритель закручивает газ и охлаждает зону дуги.
У современных механизированных систем ресурс комплекта — 1–2 часа чистого горения дуги и несколько сотен прожигов, у лучших систем — до 1000 стартов. Таковы данные документации Hypertherm, и они совпадают с практикой форумов: «сопло выдохлось к 300–350 врезкам».
Эти цифры — ориентир, а не гарантия. Ресурс сжимается в разы, если резать на завышенном токе, врезать на заниженной высоте или подавать влажный воздух. Расшифровка износа — самый дешёвый инструмент диагностики: достаточно выкрутить расходники и посмотреть на них.
Нормальный износ и признаки «перезрева»
Новый электрод сначала изнашивается быстро, затем стабильно и медленно, а в последние 10 % ресурса — снова быстро. Нормальный износ — это небольшой концентрический кратер на вставке: у аппаратов типового ряда допустимая глубина порядка 1–3 мм. Пока кратер ровный и неглубокий, расходник жив; как только ямка разрослась или стенки кратера оплавились — меняем, не откладывая.
По виду меди и сопла читается конкретная причина смерти:
| Признак | Что означает | Что делать |
|---|---|---|
| Ровный кратер до 1–3 мм на электроде | Нормальный износ | Работать дальше, держать запасной комплект |
| Кратер глубокий, медь цвета соломы, синевы или чёрная | Перегрев из-за слабого охлаждения или завышенного тока | Проверить подачу охлаждения и воздуха, снизить ток к номиналу режима |
| Чёрный налёт на электроде | Грязный или влажный воздух | Тест бумажным полотенцем, ревизия осушителя и фильтров |
| Мелкие оспины по всему торцу электрода + задиры внутри сопла | Мало плазмообразующего газа | Проверить фильтры, шланги, давление в камере |
| Щель-«замочная скважина» внутри сопла, электрод цел | Низкое давление в плазменной камере, двойная дуга | Мыльной водой пройтись по фитингам, найти утечку |
| Оплавления снаружи сопла | Врезка на заниженной высоте | Поднять высоту врезки — она должна быть вдвое больше высоты реза |
Отдельное правило: электрод меняют до отказа. Разрушившийся электрод выбрасывает расплавленную медь внутрь сопла и убивает его за один проход. Пара «электрод + сопло» — единый механизм: сопло иногда переживает два электрода, электрод почти никогда не доживает до второго сопла, поэтому на практике их меняют вместе, а завихритель при каждой сборке проверяют — его отверстия должны быть чистыми, без смазки и копоти.
Почему расходники выгорают даже при верных настройках
Самая частая жалоба на форумах: «настройки не трогали, а расходники стали жить в два раза меньше». Причин обычно три, и все они касаются воздуха и геометрии. Первый кандидат — недодавление: оператор жалуется, что при 4 атм дуга не зажигается, при 3,5 работает, но электрод и сопло быстро выгорают. Для аппаратов на 60 А рабочее давление на входе — не ниже 5 атм, и каждый ампер «на пределе» съедает ресурс.
Второй кандидат — конденсат: влага в смеси даёт чёрный налёт на электроде и нестабильный поджиг. Третий — заниженная высота врезки: прокол «вплотную» к листу бьёт отражённой дугой по соплу. По данным Hypertherm это причина номер один преждевременной гибели сопел.
Отдельная история — «расходники-подделки». В теме про расходники РТ-31 пользователь купил дорогой комплект на маркетплейсе, и рез не пошёл: у родного сопла отверстие 0,8–0,9 мм, у покупного — 1,2 мм, внутренняя расточка с 5,5 мм ушла на конус с 7 мм. Внешне детали неотличимы, и «один и тот же продавец может три раза продать хорошее, а потом за те же деньги — брак». Поэтому новую партию проверяют по геометрии штангенциркулем и пробным резом, а не по цене.
Как тянуть ресурс и не платить дважды
Рабочие приёмы, подтверждённые и документацией, и форумной практикой:
- Держите две пары расходников: рабочую и резервную прямо у станка. Замена на лету — пять минут, простой в ожидании курьера — часы.
- На врезки ставьте б/у сопла: прокол бьёт по соплу сильнее всего, а чистовой контур режет лучше свежим комплектом. Отдельная программа для врезок + сниженная скорость на входе.
- Не гоняйте ток выше 90–95 % номинала режима: сопло на 100 А не должно резать на 100 А при толщине «впритык».
- Перед каждой сборкой сдувайте пыль с посадки, смазывайте уплотнительные кольца тонким слоем и не мазком — избыток смазки забивает отверстия завихрителя.
- После сборки продуйте 2–3 минуты и проверьте поток газа листом бумаги или бумажным полотенцем: влага и масло на бумаге — стоп-сигнал.
- Записывайте наработку комплекта в часах горения дуги или врезках: счётчик в стойке или простой журнал на планшете снимают вопрос «когда менять».
Система контроля высоты резака тоже расходник, о котором забывают: щуп контактного датчика стирается, а зазор бесконтактного датчика сбивается после удара. Проверяйте калибровку высоты раз в неделю на тестовом прожиге — от неё зависит и качество реза, и жизнь сопел.
Источник плазмы: часовые, недельные и полугодовые проверки
Источник живёт дольше всего, но именно его ремонт самый дорогой. В базовый уход входят три вещи: охлаждение, чистота, поджиг. Охлаждение — это чистые решётки и работающий вентилятор: слой пыли на радиаторе поднимает температуру силовых модулей, и они уходят в защиту посреди смены. Поджиг — это реле и разрядник осциллятора: контакты подгорают, и дуга начинает ловиться «через раз»; разрядник меняют планово раз в полгода, не дожидаясь отказов.
Еженедельно полезно проходить по воздушному тракту источника: фитинги, манометр, шланг к плазмотрону. Утечка, которую слышно только в тихом цеху, на рабочем ходу съедает давление и заставляет дугу гаснуть на углах контура. Раз в месяц протяните клеммы силовых подключений — циклы нагрева ослабляют затяжку, а подгоревший контакт на входе имитирует «плохую сеть».
Язык аварий источника и привода — отдельная большая тема: там своя расшифровка кодов и порядок поиска, поэтому здесь мы её не дублируем. Если источник уходит в ошибку повторно после сброса — это повод вызвать диагностику, а не «сбрасывать и работать дальше»: повторная авария на токе 100 А всегда дороже часа простоя.
Портал и направляющие: пыль и копоть
Портал — единственный узел, который «ест» пыль со всех сторон: металлическая пыль от реза, окалина от прожигов, копоть от дыма. Песчинка на направляющей под кареткой работает как абразив, и через пару месяцев вместо плавного хода получаем рывки, а значит — волнистую кромку и разброс размеров деталей. Второй удар пыль наносит по датчикам: концевые выключатели и датчик высоты теряют контакт или «видят» несуществующие препятствия.
Ежедневные 10 минут
Смена заканчивается не выключением, а чисткой. Сметите окалину со стола и решётки, пройдите щёткой по направляющим и рейкам, проверьте «дворники» — скребки, которые чистят рельсы на ходу: сломанный скребок оставляет направляющую беззащитной до следующего ремонта. Слейте конденсат из ресивера и фильтров, стравите остаток воздуха из магистрали и обесточьте станок. Десять минут в конце смены экономят сотни тысяч на преждевременной замене направляющих — по нашей статистике это 80–200 тысяч рублей за узел.
Люфты, рейки, датчик высоты
Раз в неделю — смазка направляющих, реек и шестерен приводов после чистки: масло, нанесённое поверх копоти, превращается в ту же пасту, поэтому порядок всегда «сначала щётка, потом маслёнка». Раз в месяц проверяйте люфты: возьмите каретку руками и покачайте поперёк хода, осмотрите зацепление шестерни с рейкой, подтяните крепёж портала и проверьте диагонали стола. Просевший или перекошенный портал проявляется на деталях: один и тот же контур режется с разной шириной реза на разных участках листа.
Датчик высоты заслуживает отдельного ритуала. Раз в неделю очищайте его от копоти и проверяйте на тестовом листе: резак должен опускаться, находить лист и подниматься на рабочую высоту без «думания». Затупленный щуп или сбитый зазор бесконтактного датчика заставляет дугу гореть на неправильной высоте — это и скос кромки, и прожжённое сопло одновременно.
Вытяжка — часть ТО, а не комфорт
Дым, который не убрали, оседает на портале, направляющих и в электрошкафу. На форумах владельцы столов 1,5×1 м ставят вытяжку 6000 м³/ч с рукавом 350 мм, для стола 3×1,5 м счёт идёт от 10 000 м³/ч, и обязательно с приточной вентиляцией — без притока разрежение падает, и дым всё равно выходит в цех. Владелец со слабой вытяжкой описывает результат коротко: дым оседал вокруг и «лезло в аппаратуру». Помните и об обратном эффекте: давление струи у резака выше разрежения под листом, поэтому вытяжка не заменяет чистку, а только дополняет её.
Заземление и помехи поджига
Заземление на плазменном станке работает в двух ролях: защита людей от поражения током и обратный провод дуги. В роли защиты оно регулируется ГОСТ 12.3.039-85 «Плазменная обработка металлов. Требования безопасности», который требует заземлять корпуса оборудования и стол. Для сети 380 В сопротивление заземляющего устройства по ПУЭ держат в пределах 4 Ом, а состояние контактов проверяют при каждом плановом осмотре — окисленный болт на контуре делает «заземление» декорацией.
Два контура: стол и стойка раздельно
Частая ошибка — посадить стол, портал и стойку на одну шину «чтобы не путаться». На постоянном токе это работает, но поджиг дуги — это высокочастотный импульс в тысячи вольт, и на высокой частоте сопротивление даже короткой шины становится заметным. Практика наладчиков из обсуждений помех однозначна: заземление стола делают отдельным от заземления стойки ЧПУ, а обратный кабель массы источника крепят к столу или к листу как можно ближе к зоне реза. Ржавый стол и покрашенный лист — это сопротивление в цепи дуги: точки контакта зачищают до металла.
Вторая роль массы видна по симптомам. Дуга зажигается и сразу гаснет, резак «щёлкает» на врезках, а на кромке появляются непровары — сначала проверяют массу, потом расходники, и только потом источник. Дублирующий медный кабель от источника прямо к столу стоит копейки и снимает целый класс проблем, особенно на самодельных и сильно поживших станках.
Помехи высокочастотного поджига: почему портал «уезжает сам»
Классическая история с форумов: станок работает нормально, но при поджиге дуги портал дёргается, а компьютер стойки уходит в ошибку. Причина — высокочастотный импульс поджига: конденсатор разряжается в колебательный контур, и все металлические предметы вокруг «работают как антенна». Главный излучатель — не сам источник, а шланг плазмотрона, поэтому длинные незакреплённые петли шланга и сигнальных кабелей разводят по разным сторонам станка.
Что помогает в порядке затрат:
- Развести питание источника и стойки по разным линиям, а лучше — по разным фазам; на питание стойки поставить сетевой фильтр: известен случай, когда дешёвый однофазный фильтр за 400 рублей убрал зависания компьютера.
- Сигнальные линии (датчики, шаг/направление на приводах) вести экранированным кабелем или витой парой; экран заземлять с одной стороны — со стороны стойки, иначе экран превращается в земляную петлю.
- Ферритовые кольца на питающих проводах электроники и конденсаторы по входам оптопар — по одной штуке на линию, это третий эшелон, к которому приходят, если не помогло первое.
- При выборе нового источника смотреть на аппараты с бесконтактным поджигом без искрового генератора: наладчики прямо советуют такой вариант, когда станок чувствителен к помехам.
Раз в полгода ревизия «электрической гигиены» входит в плановое ТО: протяжка контура заземления, осмотр экранов, чистка пыли в шкафу стойки. Пыль на плате при влажном цехе проводит ток — и вот уже датчик, которого нет, «нажался» сам.
Сжатый воздух: компрессор, ресивер, осушитель
Плазма — это воздух под давлением, поэтому компрессорная группа — полноценный узел станка, а не подсобка. Давление на входе держат по мануалу источника: для аппаратов на 60 А это не ниже 5 атм на входе, для больших токов — больше. Недодавление не только портит рез: дуга «толстеет», уходит в двойную, и расходники выгорают как раз в тех случаях, когда «аппарату вроде бы хватает».
Осушку форумная практика считает обязательной, и штатный фильтр-осушитель на корпусе аппарата ею не исчерпывается. Рабочая схема — ресивер, установленный вертикально с входом по касательной внизу и выходом вверху: воздух закручивается, капли воды отбрасывает к стенкам, и в плазмотрон идёт верхний, более сухой слой. Перед станком ставят фильтр-влагоотделитель, а при больших объёмах реза — рефрижераторный осушитель; по отзывам, влагоотделитель даёт разницу, которую видно уже на ресурсе электрода.
Влажный воздух узнают по трём признакам: чёрный налёт на электроде, «плюющиеся» нестабильные старты и лёгкий белый дымок из зоны реза на сухом металле. Экспресс-тест занимает полминуты: под струю газа из плазмотрона подставляют лист бумаги или чистое зеркало — след влаги или масла виден сразу. Конденсат из ресивера и фильтров сливают ежедневно, картриджи фильтров меняют по помутнению индикатора, а полная ревизия компрессора и осушителя — отдельная процедура: мы разобрали её пошагово в инструкции по проверке компрессора-осушителя.
Типовые дефекты реза и узел, который в них виноват
Качество реза — самый честный диагностический стенд: каждый дефект указывает на конкретный узел. Классификацию резов и допуски по качеству задают ГОСТ Р ИСО 9013-2022 и ГОСТ 14792-80: по ним же ориентируются, когда заказчик принимает деталь с чертежом. Таблица ниже собрана из документации производителей и разборов на форумах — держите её у станка и читайте сверху вниз по своему симптому.
| Дефект реза | Типовая причина | Что проверить в первую очередь |
|---|---|---|
| Скос кромки: с одной стороны вогнутый, с другой выпуклый | Изношенный электрод или несовпадение осей электрода и сопла; люфт в креплении резака | Выкрутить пару, осмотреть кратер; проверить затяжку резака и посадку расходников |
| Грат снизу, отбивается легко | Скорость на верхней границе режима, чуть завышенный пробег пары | Работать, но замерить наработку; притормаживать на углах |
| Грат снизу, сплавлен с кромкой, не отбивается | Заниженная скорость, изношенные расходники, низкое давление воздуха | Заменить пару, поднять давление, вывести скорость по таблице режима |
| Грат сверху | Большая высота реза, заниженный ток | Калибровка датчика высоты, сверка режима с таблицей |
| Закруглённая верхняя кромка, оплавленные углы | Слишком высокая высота реза, завышенный ток | Проверить высоту реза и наработку сопла |
| Выбоины и пережог в точке входа дуги | Режим врезки: задержка прожига, вход не из центра, высокая скорость на входе | Отдельная программа врезок, вход из центра контура, скорость ниже на 50–70 % |
| Широкий рез, детали «уходят» в размер | Разросшееся отверстие изношенного сопла | Замерить сопло штангенциркулем, заменить; скорректировать компенсацию реза |
| Недорез в конце контура, дуга гаснет на углах | Падение давления воздуха, просадка сети, плохая масса | Манометр под нагрузкой, напряжение сети при работающем компрессоре, зачистка контакта массы |
| Дуга «щёлкает» на старте, стартует через раз | Влага в воздухе, подгоревшее реле поджига, окисленная масса | Тест бумагой на влагу, ревизия реле и разрядника, дублирующий кабель массы |
| Тёмная окалина и копоть по кромке | Ржавый или грязный лист, забитая решётка стола, слабая вытяжка | Зачистить лист, почистить стол, проверить вытяжку |
Правило чтения симптомов простое: сначала расходники и воздух, потом масса и высота, и только после этого — электроника. На форуме есть показательная тема: у оператора на металле 20 мм рез шёл со скосом «вогнутый с одной стороны, выпуклый с другой» при новых расходниках и отрегулированной скорости — ответов в теме нет, потому что автор не проверил соосность пары и люфт резака. Большинство «загадок» плазмы решаются на первых двух ступенях.
График обслуживания плазменного станка
Собранный из документации, практики сервисных инженеров и форумных обсуждений график выглядит так. Периодичность сдвигают по факту: пыльный цех, работа на улице или ржавый прокат добавляют одну еженедельную ревизию в месяц.
| Период | Работы |
|---|---|
| Каждый день | Сметать окалину и пыль со стола, направляющих и реек; проверить «дворники» и концевые выключатели; осмотреть расходники после последнего реза; слить конденсат из ресивера и фильтров; стравить воздух из магистрали и обесточить станок |
| Каждую неделю | Чистить и смазывать направляющие, рейки, шестерни; чистить фильтр компрессорной группы; тест датчика высоты на листе; проверка утечек воздуха по магистрали; тест на влагу бумажным полотенцем |
| Каждый месяц | Проверить люфты кареток и зацепление шестерни с рейкой; протянуть крепёж портала и диагонали; смазать подшипниковые узлы; пропылесосить шкаф стойки и источник; осмотреть кабель-цепь и шланги на потёртости |
| Каждые 3–6 месяцев | Протянуть силовые клеммы; заменить разрядник и реле поджига; промыть систему охлаждения (если есть); сделать резервную копию программ стойки; ревизия контура заземления и экранов кабелей |
| Раз в год | Проверить геометрию: диагонали стола, вертикаль портала, люфты приводов по всей длине хода; замер сопротивления заземляющего устройства; полный сервис источника силами специалистов |
К графику полезно прикладывать журнал наработки: часы горения дуги, врезки, заменённые комплекты расходников. Через два-три месяца записи покажут реальный ресурс пары на вашем металле и вашем воздухе — цифры из мануала станут личными.
Экономика обслуживания: расходники против простоя
Считать обслуживание в рублях проще, чем кажется. Комплект «электрод + сопло» для типовых аппаратов стоит от нескольких сотен рублей за совместимые детали до пары тысяч за оригинал, а замена по регламенту съедает минуты. Цена промедления измеряется иначе: по нашей статистике, несвоевременное ТО приводит к отказу источника с ремонтом в 150–500 тысяч рублей, износу направляющих с заменой в 80–200 тысяч и проблемам стойки ЧПУ на 50–150 тысяч.
Расходники дают 80 % всех замен по станку — и ровно поэтому экономить на них бессмысленно: их цена копеечна на фоне любого из этих ремонтов. Рабочая политика выглядит так: запасной комплект расходников всегда у станка; замена — по признакам износа, а не «пока не развалилось»; еженедельный час на портал и воздух; полугодовая ревизия электрики. Если систематизировать уход некому, дешевле передать регламент на аутсорс: посмотрите прайс-лист на техническое обслуживание станков — плановый визит инженера стоит на порядок дешевле аварийного.
Частые вопросы
Как часто менять электрод и сопло плазмотрона?
Ориентир — 1–2 часа чистого горения дуги или несколько сотен врезок на комплект; у мощных систем ресурс доходит до 1000 стартов. Электрод меняют, когда кратер на вставке углубился и стенки оплавились, сопло — когда разрослось отверстие или появилась щель внутри. На практике пару меняют одновременно и записывают наработку, чтобы знать личный ресурс на своём металле и воздухе.
Почему расходники выгорают, хотя настройки не меняли?
Три типовые причины: упало давление воздуха (для аппаратов на 60 А нужно не менее 5 атм на входе), в магистраль пошёл конденсат после смены погоды или ремонта компрессора, сбилась высота врезки после удара резака. Проверяют в том же порядке: манометр под нагрузкой, тест на влагу бумагой, контрольная врезка с замером высоты.
Нужен ли осушитель, если аппарат со штатным фильтром?
Нужен, если станок работает больше пары часов в день. Штатный фильтр ловит крупные капли, но не держит постоянную точку росы: по длинной магистрали от компрессора вода доходит до плазмотрона почти всегда. Минимальная схема — вертикальный ресивер с тангенциальным входом плюс фильтр-влагоотделитель перед станком, ежедневный слив конденсата обязателен.
Почему при поджиге дуги портал дёргается или стойка зависает?
Высокочастотный импульс поджига наводится на сигнальные линии, и главный излучатель — шланг плазмотрона, работающий как антенна. Помогают раздельные контуры заземления стола и стойки, экранированные сигнальные кабели с заземлением экрана со стороны стойки и сетевой фильтр на питание электроники. Радикальный вариант — источник с бесконтактным поджигом без искрового генератора.
Откуда скос реза, если расходники новые?
Скос при новых расходниках — почти всегда геометрия: несовпадение осей электрода и сопла в паре (особенно у совместимых деталей с «плавающей» геометрией), перекошенная посадка резака или люфт каретки. Проверяют соосность пары на просвет, затяжку крепления резака, покачивают каретку поперёк хода, затем калибруют датчик высоты.
Что чаще всего выходит из строя в плазменном станке?
Расходники плазмотрона — 80 % всех замен, дальше фильтры подготовки воздуха и датчики высоты. Серьёзные отказы — силовые модули источника и изношенные направляющие — почти всегда следствие запущенного ТО, а не заводского брака.
Заключение
Плазменный станок прощает многое, но не запущенность: его узлы деградируют неделями и предупреждают об этом каждым резом. Четыре точки внимания из начала статьи закрывают большинство отказов, а ежедневный ритуал занимает меньше времени, чем один аварийный звонок.
Что сделать прямо сегодня: слить конденсат, пройтись щёткой по направляющим, выкрутить и осмотреть пару расходников, подставить бумагу под струю газа. На этой неделе: смазать рейки после чистки, проверить датчик высоты, зачистить контакт массы на столе. В этом месяце: замерить люфты, пропылесосить шкафы, завести журнал наработки расходников.
Если рез уже портит детали, а времени разбираться нет — вызовите инженера: диагностика станков на производстве занимает одну смену и заканчивается понятным списком работ с ценами. Часть вопросов решается без выезда — через удалённую диагностику, а для запущенных случаев есть полный цикл ремонта станков с заменой узлов и приёмкой по протоколу. Плазменный комплекс, который обслуживают по графику, режет годами; комплекс, который обслуживают по настроению, живёт до первого крупного счёта за ремонт.
Источники
- ГОСТ 12.3.039-85. Система стандартов безопасности труда. Плазменная обработка металлов. Требования безопасности
- ГОСТ 12221-79. Аппаратура для плазменно-дуговой резки металлов. Типы и основные параметры
- ГОСТ 14792-80. Детали и заготовки, вырезаемые кислородной и плазменно-дуговой резкой. Точность, качество поверхности реза
- ГОСТ Р ИСО 9013-2022. Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству
- Hypertherm. Consumable care and optimization (Уход за расходными материалами и оптимизация их ресурса)
- Hypertherm. Extending parts and consumables life (Продление срока службы расходных материалов)
- Hypertherm. Consumable care guide (Руководство по уходу за расходными материалами)