

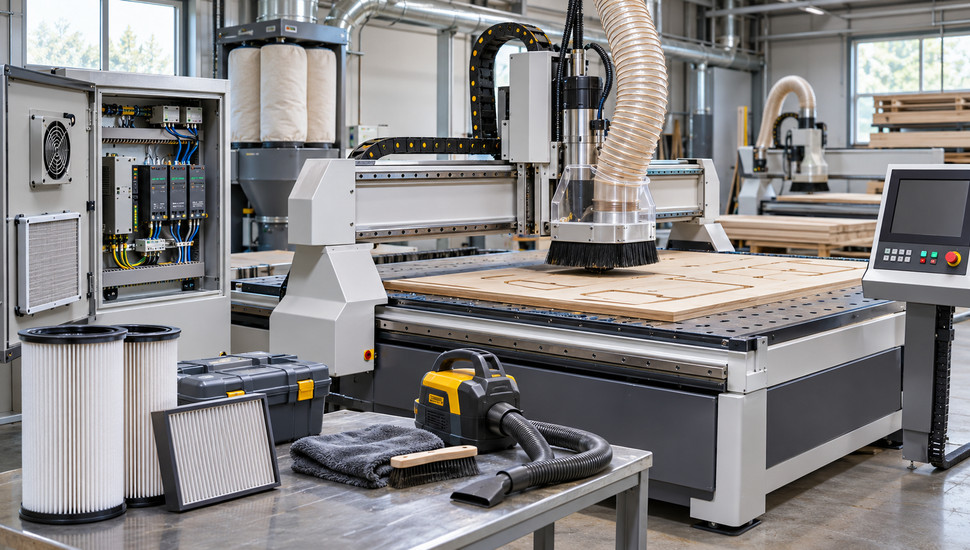
Обслуживание деревообрабатывающих станков с ЧПУ: как защитить станок от древесной пыли
Главный враг деревообрабатывающего станка с ЧПУ — древесная пыль. Она впитывает смазку направляющих, оседает на контактах электрошкафа и забивает пневматические фильтры. Поэтому обслуживание деревообрабатывающих станков с ЧПУ строится в трёх контурах: не пустить пыль к узлам (аспирация и пылезаборный кожух), регулярно убирать осевшую (чистка и смазка по сокращённому графику) и контролировать то, что просочилось всё равно (электрошкаф, пневматика, шпиндель).
Вторая особенность — сухая обработка. У металлообработчиков смазочно-охлаждающая жидкость моет зону реза и охлаждает инструмент, у деревообработчиков её нет: фреза работает насухо, при 18 000–24 000 об/мин, и весь продукт резания разлетается горячей взвесью. Станок по дереву нельзя обслуживать «как металлорез», скопировав чек-лист из паспорта металлообрабатывающего центра.
Ниже — регламент, собранный из руководств производителей (HIWIN, HSD), норм ГОСТ и опыта наладчиков мебельных цехов: какие узлы страдают от пыли первыми, какой должна быть аспирация, чем и как часто смазывать и почему древесная пыль — это ещё и пожарный вопрос. Все эти правила применимы к любым деревообрабатывающим станкам с ЧПУ — от настольных фрезеров до пятиосевых центров.
Ключевое
- Древесная пыль агрессивнее металлической стружки: она гигроскопична, впитывает смазку и превращается в абразивную пасту, из-за которой каретки и передачи теряют ресурс в разы быстрее, чем при металлообработке.
- Предельно допустимая концентрация древесной пыли в воздухе рабочей зоны — 6 мг/м³ (ГН 2.2.5.3532-18), а взрывоопасной аэровзвесь становится при концентрации в десятки граммов на кубометр. Аспирация — это и ресурс станка, и безопасность людей.
- Рабочая схема для фрезера со шпинделем 2,2–4,5 кВт — двухступенчатая очистка «циклон + рукавный фильтр»; скорость воздуха в воздуховоде держат в пределах 18–25 м/с, иначе пыль оседает в магистрали.
- Смазку при работе по дереву обновляют в 2–3 раза чаще базового интервала HIWIN (100 км пути или 6 месяцев): старую смазку вымывают вместе с пылью и только потом закладывают новую.
- Пневмофильтры шпинделя с воздушным дутьём чистят каждую смену (требование руководств HSD), электрошкаф продувают раз в месяц при снятом напряжении. Подшипники шпинделя смазывать запрещено — смазка заложена на весь срок службы.
Чем деревообработка бьёт по станку сильнее металла
На первый взгляд дерево мягче стали — значит, и станок изнашивается медленнее. Практика показывает обратное: по среде резания деревообработка жёстче для механики и электроники. У металлообработки стружка в основном крупная (десятые доли миллиметра и больше), она падает вниз, смывается СОЖ и уходит в транспорёр. При фрезеровке МДФ, фанеры и массива в продукте резания много частиц мельче 100 мкм — именно эта фракция стандартизируется как горючая пыль; она не падает, а висит в воздухе и разлетается по цеху.
Мелкая фракция ведёт себя не как стружка, а как аэрозоль. Она заряжается статикой и липнет к экранированным кабелям, платам и радиаторам частотных преобразователей. Она впитывает пластичную смазку: у каретки, обкатанной по запылённому рельсу, смазка через месяц превращается в пасту с консистенцией пластилина. На форумах наладчики формулируют это жёстко: "опилки жёстче к линейным подшипникам, чем металлическая стружка" — и это подтверждается тем, как быстро у мебельщиков «сыпятся» каретки по сравнению с цехами металлообработки.
Наконец, древесная пыль горит. Слой на кожухе двигателя — топливо, взвесь в воздуховоде — уже потенциальный взрыв (подробно — в разделе о пожарной безопасности). Три отличия — сухой рез, аэрозоль вместо стружки, горючесть — определяют весь регламент.
| Параметр | Металлообработка | Деревообработка |
|---|---|---|
| Среда в зоне реза | СОЖ: охлаждает, моет, смазывает | Сухой рез, пыль и смола спекаются на конусе фрезы |
| Продукт резания | Стружка 0,1–5 мм, падает вниз | Пыль до 100 мкм и опилки, часть висит в воздухе |
| Влияние на смазку | Смывается СОЖ, восполняется системой | Пыль впитывает смазку, образует абразивную пасту |
| Электрошкаф | Пары и брызги эмульсии | Мелкая сухая пыль + статическое притяжение |
| Охлаждение шпинделя | Вокруг СОЖ, обдув чистым воздухом | Обдув цеховым воздухом с пылью (или водяной контур) |
| Главный риск | Коррозия, эмульсия в масле | Абразив, перегрев, пожар и взрыв пыли |
Что древесная пыль делает с узлами станка
Пыль поражает станок не «вообще», а по конкретным механизмам. Таблица ниже — карта поражений: первый симптом подсказывает, какой узел проверять первым.
| Узел | Механизм поражения | Первый симптом |
|---|---|---|
| Направляющие и каретки | Пыль + смазка = абразивная паста, уплотнения пропускают фракции до микрон | Визг, рывки при ручном прогоне каретки |
| ШВП и зубчатые рейки | Частицы врезаются в дорожки качения и зубья, смазка выдавливается | Люфт, рост нагрузки на сервопривод, «пила» на поверхности |
| Электрошкаф | Слой пыли греет компоненты, впитывая влагу, ведёт токи утечки | Перегрев привода, ложные срабатывания, привкус гари |
| Пневматика | Влага + пыль = шлам в клапанах и цилиндрах | Вялый зажим, дренаж не спасает, падение давления |
| Шпиндель | Пыль летит в верхний подшипник при осевом отсосе, смола налипает на конус | Гул, рост температуры корпуса, биение инструмента |
| Кабель-канал | Пыль работает как абразив между оболочками и роликами | Перетёртая изоляция, потери связи с приводами |
Направляющие и каретки: абразивная паста
Каретка линейного рельса катится по закалённой дорожке через шарики с зазором в единицы микрон. Уплотнения каретки рассчитаны на обычную пыль, но не на постоянный поток древесной микрофракции: частицы проходят по кромке уплотнения и остаются в смазке. Дальше работает механика абразива — каждый ход каретки резцами из пыли снимает металл с дорожки.
Проверка занимает минуту: снимите питание осей и прокатите каретку рукой по всей длине рельса. Ровный ход — узел жив, рывки и хруст — внутри паста. Визг при работе — уже поздняя стадия: смазка высохла или выдавлена, и шарики идут по насечкам.
Профилактика двойная. Первое — не пускать пыль: рабочая зона под кожухом, аспирация у конуса фрезы. Второе — не давать пасте стареть: еженедельная протирка рельсов безворсовой тканью и обновление смазки по графику из раздела о смазке. Запускать каретку по сухому или запылённому рельсу нельзя ни при каких условиях — производитель направляющих HIWIN прямо пишет: не вводить направляющие в работу без базовой смазки.
ШВП и зубчатые рейки: микрорезание по виткам
Шарико-винтовая передача (ШВП) закрывает гайку кожухом, но пыль на мебельном производстве пробирается и под него. Частицы врезаются в винтовой канал, повреждают дорожки качения и сами шарики — износ идёт по нарезке, как наждачка по резьбе. У портальных фрезеров по дереву чаще стоит рейка-шестерня: передача открытая, её пыль накрывает целиком.
Практики смазывают рейки консистентной смазкой повышенной липкости — в цехах прижилась обычная смазка шарниров равных угловых скоростей (ШРУС): она держится на зубьях и не стекает в вертикальном положении. Фетровые уплотнители перед шестернёй пропитывают жидким маслом — сухой войлок превращается в наждачный круг и сам обрабатывает рейку.
Диагностика простая: люфт на длинном рычаге у нижнего положения шпинделя, следы серебристой пыли под рейкой (это срезанный металл, а не дерево), рост осевой нагрузки на привод. Устройство и ремонт шарико-винтовых передач — тема отдельной статьи, здесь важен другой вывод: интервал смазки реек при деревообработке короче металлорежущего в 2–3 раза.
Электрошкаф и кабели: слой, который греет
Вентилятор охлаждения шкафа работает как непрерывно действующий пылесос наоборот: он гонит цеховой воздух внутрь, и вся взвесь оседает на частотных преобразователях, контакторах и трансформаторах. Миллиметровый слой пыли работает как шуба — теплоотвод падает, силовые компоненты работают на предельной температуре. Влажным летом слой впитывает влагу, и на платах появляются токи утечки: станок начинает «глючить» без видимой причины.
Второе место поражения — кабель-канал. Пыль смешивается с остатками смазки и работает абразивом между оболочками кабелей и разделительными пластинами. Мебельщики регулярно находят перетёртую изоляцию цепей энкодеров именно в канале, а не на трассе. Осмотр канала — ежемесячная операция: кабели должны лежать свободно, без налипшей массы, ролики канала — крутиться.
Электрошкаф станка как узел целиком (подбор автоматов, схемы, диагностика питания) — тема отдельной статьи. Здесь — только пылевой контур: фильтр на вентиляторе шкафа чистить ежемесячно, сам шкаф продувать сухим воздухом при снятом напряжении (порядок — в разделе о регламенте).
Пневматика и вакуумный прижим: влага плюс пыль
Сжатый воздух на деревообрабатывающем центре питает зажимы, цилиндры смены инструмента и обдув конуса. В магистрали всегда есть влага: даже исправный осушитель не убирает её на сто процентов, а пыль цеха попадает в магистраль на каждом соединении. Влага плюс пыль дают шлам, который оседает в золотниках электромагнитных клапанов и манжетах цилиндров — зажим становится вялым, датчики «врут».
Обслуживание пневматики — это в первую очередь регулярность: дренаж ресивера ежедневно (автослив проверяют вручную раз в неделю), картридж фильтра-влагоотделителя у станка — по графику производителя, обычно раз в квартал. Отдельного внимания требует компрессор-осушитель: работоспособность его компрессора проверяют по инструкции — последовательность шагов приведена в заметке о проверке компрессора осушителя.
Вакуумный прижим — вторая пневматическая система. Насос с графитовыми пластинами боится пыли на входе: забитый входной фильтр снижает подачу, и присад стола падает незаметно. Стол с канавками забивается смолой и пылью в углах — присад теряется по краям заготовок. Проверка присада с бумажным листом по углам стола — еженедельная операция, чистка канавок — ежемесячная.
Шпиндель: куда дует и что засасывает
Дереворежущий шпиндель — самое нагруженное место по пыли. При воздушном охлаждении вентилятор гонит цеховой воздух сквозь двигатель: пыль оседает на лобовых витках обмотки и работает теплоизоляцией. При пневматическом обдуве конуса (воздушное дутьё, которое защищает цангу от стружки) воздух летит в зону реза — но если пневмофильтры грязные, вместе с ним летят влага и шлам прямо на хвостовик.
Подшипники шпинделя — отдельная история. На форумах долго спорят, как строить отсос: при осевом отборе (вдоль корпуса вверх) поток проходит мимо верхнего подшипника, и часть пыли засасывается в него; при боковом отборе у самого конуса подшипник остаётся чистым. Опыт наладчиков однозначен: "она тянет мелкую опилку вдоль оси шпинделя... подшипники будут забиваться быстрее, чем при боковом отсосе".
Симптомы поражения: гул, который меняется с оборотами, температура корпуса выше 60–70 °C, рост биения инструмента. Как замерять биение по протоколу и на каком пределе останавливать эксплуатацию — тема отдельной статьи о шпинделе; здесь фиксируем главное: пыль в подшипнике не лечится смазкой, только заменой или переборкой узла.
Аспирация: система выживания, а не уборка цеха
У мебельщиков аспирация делится на две разные задачи: убрать отходы из цеха и спасти станок. Первая — объёмы опилок от циркулярок и калибровок. Вторая — тонкий поток пыли из зоны реза ЧПУ-фрезера, который без отсоса оседает на направляющих, юбке кожуха и в шкафу. Обслуживание станка начинается с правильной аспирации: все регламенты из этой статьи предполагают, что основной поток пыли уходит в магистраль, а не в каретки.
Что считать при выборе
Три параметра: расход (м³/ч), разрежение (Па) и скорость воздуха в воздуховоде. На один портальный фрезер с пылезаборным кожухом закладывают расход от 350 до 1000 м³/ч в зависимости от диаметра фрезы и скорости подачи. Скорость в магистрали держат в пределах 18–25 м/с: медленнее — пыль оседает в горизонтальных участках и магистраль зарастает, быстрее — растёт сопротивление и износ поворотов.
Разрежение важнее расхода там, где есть кожух с юбкой: юбка прижимает поток к столу, и именно разрежение поднимает пыль из щели. Типичные ошибки из практики: канальный вентилятор с большим расходом, но слабым напором тянет только опилки, а микрофракцию — нет; бытовой пылесос даёт нужное разрежение, но перегревается за полчаса непрерывной работы. Про промышленные стружкоотсосы на форумах отзываются трезво: "цена кусается, и мощность нам не нужная, ватт 600 нам за глаза", а кто-то собирает самодельный вентилятор с колесом 300 мм и мотором 800 Вт — по отзыву автора конструкции, "тянет восхитительно".
Отдельный ограничитель — энергия. Готовые централизованные системы на мебельном производстве расходуют десятки киловатт-часов, и владельцы малых цехов справедливо опасаются счетов. Практический компромисс: локальный стружкоотсос на 550–750 Вт на один станок с короткой магистралью, включение аспирации одновременно со шпинделем (через тот же пускатель или реле задержки), полный останов потока на паузах длиннее получаса.
Ступени очистки: от циклона до тонкого фильтра
Одноступенчатая схема «всё в мешок» на дереве не работает — это подтверждает любой, кто чистил цех после недели фрезеровки фанеры. Воздух, прошедший через тканевый мешок, несёт мелкую фракцию: "микроскопическая пыль всё равно проходит через материал мешка и равномерным слоем оседает по всему помещению. Дышать этой мелкодисперсной взвесью для здоровья катастрофически плохо" — типовой отзыв мебельщика со стажем.
Рабочая схема — три ступени:
- Циклон или гравитационная ступень: снимает основную массу стружки и крупной пыли. Геометрию циклона берут по классическим «Указаниям по расчёту циклонов», а не «на глаз» — самодельный корпус из трубы со смещённым врезанием работает заметно хуже.
- Рукавный или картриджный фильтр: ловит среднюю фракцию. Площадь фильтрации считают с запасом; признак забитого фильтра — падение тяги при пустом бункере.
- Тонкая очистка или вывод наружу. Если очищенный воздух возвращают в цех, на выходе ставят фильтр тонкой очистки (практики приспосабливают фильтры грузовых автомобилей). Дешевле и проще второй путь: вывести трубу за стену — тогда мелкая фракция уходит с территории, и цех остаётся чистым.
Концентрацию пыли в магистрали проектируют ниже половины нижнего концентрационного предела распространения пламени — для древесной пыли это примерно 20 г/м³ (подробнее о пределах — в разделе о пожарной безопасности). На бытовых скоростях удаления этот запас соблюдается автоматически, но при забитом фильтре и осевших отложениях в горизонтальных трубах концентрация растёт — ещё одна причина чистить магистраль по графику.
Пылезаборный кожух: боковой отбор и юбка
Кожух (на жаргоне — «пыльник», «пылеулавливающий колпак») решает больше, чем мощность аспирации. Конструкция из трёх элементов: корпус вокруг конуса фрезы, боковой патрубок отбора у самой зоны реза и юбка по контуру из неопрена или лент ПВХ длиной 10–15 мм в два слоя. Юбка не пропускает фонтан стружки (без неё при фрезеровке акрила или алюминия стружка летит на 2–2,5 метра) и одновременно пропускает стол — заготовка свободно движется.
Патрубок отбора ставят сбоку, у конуса, а не сверху по оси: осевой поток тянет пыль через верхний подшипник (см. раздел о шпинделе). Диаметр подводящего шланга не сужают относительно патрубка: каждое сужение — потеря скорости в магистрали и новое место зарастания. Проверка тяги занимает десять секунд: лист бумаги под юбкой должен прилипать по всему контуру.
Обслуживание самой аспирации
Аспирация — тоже станочный узел со своим регламентом. Ежесменно: осмотреть бункер и мешок, не допускать заполнения «под крышку» — переполненный бункер разворачивает поток и сбрасывает пыль обратно. Еженедельно: встряхнуть (или продуть в обратном направлении) рукавный фильтр, проверить герметичность хомутов — подсос воздуха после циклона сбивает скорость в магистрали. Ежеквартально: ревизия крыльчатки и поворотов воздуховода, где пыль спекается со смолой в твёрдые наросты.
Два требования из пожарного раздела, которые ставят на этапе монтажа: заземление воздуховодов и кожуха (электростатика на сухой пыли даёт искры при энергии зажигания древесной пыли от 20 мДж) и улавливание искр от металла в зоне реза — гвоздь или саморез в фанере зажигает пыль в магистрали надёжнее любого другого источника. Расчёт и монтаж системы с искрогашением — профильная работа, например установка систем аспирации и удаления стружки силами сервисной бригады занимает один-два дня вместе с настройкой автоматики включения.
Смазка при абразивной пыли: сначала вымыть, потом смазать
Главная ошибка при обслуживании по дереву — шприцевать «сверху, не разбирая»: свежая смазка смешивается с пылью и получается та же паста, только новая. Правильный порядок всегда один: удалить старую смазку вместе с пылью, потом заложить свежую.
Технология шприцевания каретки: два-три качка шприца в каждое отверстие, прогон каретки по всей длине рельса 5–10 циклов, стирание выдавленной массы безворсовой тканью, повтор. Закачивать «до отказа» нельзя — избыток выдавливает уплотнения, и каретка открывается пыли насовсем. Рейки смазывают тонким слоем по всей длине с протиркой: толстый слой на открытой передаче — это контейнер для пыли.
Базовый интервал для линейных направляющих по документации HIWIN — пополнение смазки каждые 100 км пути или раз в 6 месяцев, и категорический запрет работы без базовой смазки. Смазка — консистентная на литиевом мыле по DIN 51825, консистенции NLGI 1–2 (проверенный вариант — Mobilux EP 1/EP 2); нельзя смешивать разные типы смазок в одном узле. Это интервал для чистой среды. При деревообработке его сокращают в 2–3 раза: при двухсменной работе — ежемесячное шприцевание, при односменной — раз в 1–2 месяца.
| Узел | Чем смазывать | Интервал при деревообработке |
|---|---|---|
| Каретки линейных рельсов | Консистентная NLGI 1–2 (например, Mobilux EP 1) | 1–2 месяца, перед закладкой — вымыть старую |
| ШВП | Та же консистентная через маслёнку гайки | 1–2 месяца |
| Зубчатая рейка | Липкая консистентная (в практике — смазка ШРУС) | 2–4 недели тонким слоем с протиркой |
| Фетровые уплотнители | Жидкое индустриальное масло пропиткой | 2–4 недели |
| Редукторы осей | По паспорту станка, замена раз в год | Ежегодно, с ревизией на наличие пыли |
| Вакуумный насос | Без смазки (пластины графитовые) или по паспорту | Контроль по шуму и присаду |
Ориентир для контроля без графика: цвет. Свежая смазка в узле полупрозрачная; серая или коричневая масса означает, что абразив уже внутри — узел моют и наполняют заново, не дожидаясь планового срока. Как выглядит сервис систем смазки под ключ — на странице ремонта систем смазки станков.
Типовой кейс из практики: мебельный цех после месяца резания фанеры получил визг направляющих. Ни люфта, ни рывков — только звук. Пасту вымыли, каретки прошли 5–10 циклов с новой смазкой, и узел отработал ещё три года без замены. Цена вопроса — час работы и тюбик смазки; цена игнорирования — замена каретки и рельса с простоя.
Пневматика и воздушное дутьё шпинделя: требования производителей
Воздушное охлаждение шпинделя на деревообрабатывающих станках популярнее водяного: нет контура, насоса и радиатора, меньше точек отказа. Оборотная сторона — двигатель дышит цеховым воздухом. Водяной шпиндель в этом смысле чище, но требует ухода за контуром (уровень, антифриз зимой, чистка радиатора). Выбор не меняет регламент пневматики: обдув конуса и цилиндры смены инструмента питаются от общей магистрали в любом случае.
Руководства производителя электрошпинделей HSD формулируют требования жёстко, и все они про чистоту:
- воздух, подводимый к шпинделю, должен быть фильтрованным и сухим — грязный или влажный воздух выводит шпиндель из строя;
- пневматические фильтры чистят в конце каждой смены;
- подшипники смазаны на весь срок службы, внешняя смазка им противопоказана.
Отсюда состав пневмоподготовки у станка: ресивер с ежедневным сливом конденсата, осушитель, фильтр с ячейкой 5 мкм и регулятор давления (обдуву конуса обычно хватает 6 бар). Маслораспылитель в линию обдува шпинделя не ставят: заводской смазке подшипников лишнее масло только вредит — оно вымывается и лепит пыль на дорожки. Линии зажима и цилиндров — отдельный вопрос, их смазывают по паспорту станка.
Конус цангового патрона (ER 20, ER 25, ER 32 — самые ходовые размеры) протирают каждую смену вместе с хвостовиком фрезы. Спёкшаяся смола в конусе — первый источник биения: инструмент встаёт с перекосом, и износ подшипников ускоряется. Грязный конус чистят латунной щёткой и салфеткой со смывкой; абразивом (наждачной бумагой) конус не трогают — нарушение геометрии не восстанавливается. Схемы пневмоузлов и их ремонт — в разделе ремонта пневмосистем.
Электрошкаф: месячная продувка при снятом напряжении
Продувка электроники — операция, которую наладчики упоминают в каждой второй теме об обслуживании, и не зря: шкаф — накопитель, который копирует пыль месяцами. Порядок продувки:
- Остановить программу и снять напряжение со шкафа рубильником, повесить предупреждающую табличку.
- Подождать минимум 5 минут: в звене постоянного тока частотных преобразователей остаётся заряд.
- Продувать компоненты сухим сжатым воздухом при давлении не выше 0,4–0,5 МПа с расстояния 20–30 см, держа сопло под углом, чтобы не задувать пыль под платы.
- Особое внимание — радиаторам частотников, реле и низу шкафа, куда пыль сползает с вибрацией.
- Осмотреть и при необходимости заменить фильтрующий элемент вентилятора шкафа.
Пылевой контур шкафа усиливают пассивно: герметичные кабельные вводы вместо «дырок в листе», фильтрующая панель на входе вентилятора, монтаж шкафа не в зоне прямого потока аспирации. Типовой сценарий отказа из практики: понедельник, утренний пуск, станок не проходит самотест — в шкафу после выходных осел слой, и контактор пускателя главного двигателя не замыкается из-за пыли в подвижной части.
Продувка на десять минут — и линия работает. Стоимость этого простоя легко посчитать, а можно было просто придерживаться месячного графика. Полная карта проверок шкафа (затяжка клемм, состояние контакторов, диагностика питания по звеньям) — тема отдельной статьи об электрошкафе станка.
Регламент обслуживания: смена, неделя, месяц, квартал
Базовый порядок технического обслуживания станков с ЧПУ не зависит от материала — он есть в каждом руководстве. Ниже — версия именно для деревообработки: точки, где пыль диктует свою периодичность.
| Период | Операции | Зачем |
|---|---|---|
| Каждая смена | Убрать стружку из зоны реза и с юбки кожуха; протереть конус и хвостовик; слить конденсат из ресивера; осмотреть фильтр аспирации; чистить пневмофильтры шпинделя (требование HSD) | Чистый конус — нет биения; сухая пневматика — нет шлама |
| Ежедневно | Протереть направляющие безворсовой тканью; проверить уровень в резервуаре автосмазки; осмотреть стол и канавки вакуума | Пыль не втирается в смазку за ночь |
| Еженедельно | Смазать рейки тонким слоем с протиркой; пропитать фетровые уплотнители; встряхнуть рукавный фильтр; проверить присад стола листом по углам; проверить герметичность хомутов аспирации | Липкая смазка на зубьях, стабильный присад, скорость в магистрали |
| Ежемесячно | Шприцевание кареток с промывкой; продувка электрошкафа при снятом напряжении; чистка фильтра вентилятора шкафа; осмотр кабель-канала; чистка канавок стола от смолы | Паста не стареет, электроника не греется, кабели не перетираются |
| Ежеквартально | Ревизия пневмофильтров и картриджей аспирации; чистка поворотов воздуховода; проверка заземления воздуховодов; смазка ШВП с промывкой | Магистраль проходим, статика отведена |
| Ежегодно | Полная чистка аспирации изнутри; ревизия пластин вакуумного насоса; замена смазки редукторов; проверка геометрии станка | Возврат ресурса узлов, контроль накопленного износа |
Два правила исполнения. Первое: журнал обслуживания ведут письменно — дата, операция, замечание; без журнала регламент через месяц превращается в «как-нибудь». Второе: любые операции на движущихся узлах — только при заблокированном пуске (табличка на рубильнике, ключ у исполнителя): цеховое «я на секунду подую» — классическая травма.
Пожарная безопасность: пыль горит и взрывается
Металлическая стружка не горит; древесная — да, и это главное отличие, которое читается не в регламенте обслуживания, а в правилах пожарной безопасности цеха. Цифры для древесной пыли: температура самовоспламенения осевшего слоя 385–395 °C, минимальная энергия зажигания не выше 20 мДж (искра статического разряда легко перекрывает этот порог), давление взрыва аэровзвеси достигает 500–770 кПа с нарастанием около 17 000 кПа/с. Пыль со частицами мельче 850 мкм считается горючей; взрывоопасной — с нижним пределом распространения пламени 65 г/м³ и менее (у древесной пыли этот предел лежит в диапазоне 32,5–57,5 г/м³). Данные — из инженерной публикации по пожарной безопасности древесных производств [4].
Для станочника эти цифры переводятся в четыре практических правила:
- Не копить слои. Слой пыли от 3 мм (1/8 дюйма) на горизонтальных поверхностях считается опасным накоплением по американскому стандарту NFPA 664 для деревообработки; российская практика та же — пыль собирают ежедневно, а не «на субботнике».
- Ограничивать температуру поверхностей. По ГОСТ 12.1.041-83 безопасная температура нагрева оборудования для пылей, склонных к самовозгоранию, не превышает 80 % температуры самонагревания. Практический вывод: слой пыли на кожухе перегретого двигателя или на воздуховоде возле него — это не грязь, а фитиль.
- Отводить статику. Энергия зажигания пыли меньше, чем у искры от незаземлённого шланга. Заземляют воздуховоды, кожух, аспирационную установку; гибкие рукава — с заземляющей оплёткой или проводом-перемычкой.
- Гасить искры в магистрали. Металл в заготовке (саморез в фанере, скоба в паллете) даёт сноп искр прямо в поток. Ставят искроуловители у входа в магистраль и следят, чтобы в заготовках не оставался крепёж; магнитные ловушки — дешёвая страховка.
Системы аспирации деревообрабатывающих производств проектируют с учётом противопожарных требований свода правил СП 7.13130.2013: огнестойкие материалы магистралей, правильные пересечения противопожарных преград, аварийные режимы. Если аспирация в цехе собиралась «из того, что было», её схему стоит показать инженеру по пожарной безопасности до первой проверки, а не после.
Пять ошибок, которые убивают станок по дереву
- Сдувать пыль в сторону шкафа. Продувка зоны реза «в цех» гонит взвесь прямо в вентилятор электрошкафа и лёгкие оператора. Продувать — с отсосом или на вытяжке.
- Смазывать поверх пыли. Новая смазка на серой массе — это изготовление абразивной пасты за свой счёт. Сначала вымыть, потом смазать.
- Игнорировать пневмофильтры. Грязный фильтр обдува конуса пропускает шлам на хвостовик и в цангу — биение и износ конуса растут незаметно, неделя за неделей.
- Экономить на ступенях очистки. Один мешок вместо «циклон + рукав + тонкий фильтр» возвращает мелкую фракцию в цех — на направляющие, в шкаф и в лёгкие.
- Убирать цех сухой щёткой и бытовым пылесосом. Оба поднимают взвесь; бытовой пылесос вдобавок не держит горючую пыль в мешке. Нужна техника с фильтрацией, а лучше — центральная аспирация с выводом наружу.
Частые вопросы
Какая аспирация нужна фрезеру со шпинделем 2,2 кВт?
Локальный стружкоотсос или канальная система на 350–600 м³/ч с пылезаборным кожухом и юбкой. Ключевой параметр — не мощность мотора, а скорость в воздуховоде 18–25 м/с и герметичность кожуха. Схема «циклон + рукавный фильтр» с выводом очищенного воздуха наружу закрывает и чистоту цеха, и ресурс станка.
Чем и как часто смазывать направляющие при работе по дереву?
Консистентной смазкой на литиевом мыле консистенции NLGI 1–2 (например, Mobilux EP 1), рейки — липкой смазкой (в практике — для ШРУСов). Базовый интервал HIWIN — 100 км пути или 6 месяцев, при деревообработке его сокращают до 1–2 месяцев: старую смазку вымывают, потом закладывают новую. Серый или коричневый цвет смазки — сигнал к внеплановому обслуживанию.
Почему направляющие визжат и что делать?
Визг — это шарики, идущие по высохшей смазке, перемешанной с пылью. Каретки снимают с рельса, узел промывают, закладывают свежую смазку, прогоняют 5–10 циклов по всей длине и стирают выдавленное. Если после чистки рывки остались — дорожки уже нарезаны, каретка под замену; тянуть нельзя, изношенная каретка портит рельс.
Как часто чистить электрошкаф станка?
Раз в месяц: снять напряжение, подождать 5 минут (конденсаторы частотных преобразователей держат заряд), продуть сухим воздухом 0,4–0,5 МПа радиаторы, реле и низ шкафа, промыть или заменить фильтр вентилятора. При двухсменной работе в запылённом цехе — раз в две недели. Признак пропущенной чистки — перегрев привода и ложные ошибки по периметру.
Воздушное или водяное охлаждение шпинделя выбрать?
Для дерева чаще берут воздушное: нет контура, насоса и заливки, проще обслуживание. Разница в уходе: у воздушного чистят пневмофильтры и вентилятор каждую смену, у водяного контролируют уровень и чистят радиатор контура. Оба типа требуют чистого конуса: смола на хвостовике даёт биение и убивает подшипники независимо от охлаждения.
Опасна ли древесная пыль для пожара и взрыва?
Да. Слой от 3 мм считается опасным накоплением, температура самовоспламенения слоя 385–395 °C, зажигание возможно от искры статического разряда (энергия зажигания — от 20 мДж), а взвесь в закрытой магистрали взрывается с давлением до 770 кПа. Минимум защиты: ежедневная уборка, заземление воздуховодов и кожуха, искроуловители в магистрали, чистка отложений в горизонтальных трубах.
Заключение: с чего начать на этой неделе
Обслуживание деревообрабатывающего станка с ЧПУ — это не список «раз в год позвать мастера», а три контура, которые работают каждый день: аспирация не пускает пыль к узлам, график чистки и смазки не даёт ей стать абразивом, продувка шкафа и ревизия пневматики ловят то, что просочилось. Пыль бьёт по кареткам, рейкам, подшипникам шпинделя и электронике одновременно — и защищаться приходится так же системно.
На этой неделе: протрите направляющие и оцените цвет смазки в каретках, проверьте тягу аспирации листом бумаги по контуру кожуха, слейте конденсат из ресивера и загляните в электрошкаф — по слою пыли на частотнике сразу видно, сколько месяцев станок обслуживает «сам себя».
В этом месяце: заведите письменный журнал и прогоните таблицу регламента целиком — шприцевание, продувка шкафа, ревизия пневмофильтров, чистка канавок вакуумного стола. Если график не помещается в рабочую смену, его передают на аутсорс: плановое техническое обслуживание станков по фиксированному регламенту дешевле одной замены каретки или шпинделя. А когда встанет вопрос глубокого ремонта узла — от переборки шпинделя до восстановления геометрии — начинайте с инструментальной диагностики с выездом: она стоит на порядок меньше ошибочного ремонта «наугад».
Источники
- ГН 2.2.5.3532-18 «Предельно допустимые концентрации (ПДК) вредных веществ в воздухе рабочей зоны» (текст норматива; ПДК древесной пыли — 6 мг/м³)
- ГОСТ 12.1.005-88 «ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны» (текст стандарта)
- ГОСТ 12.1.041-83 «ССБТ. Пожаровзрывоопасность горючих пылей. Общие требования» (текст стандарта)
- Пучков В., Щедро Д. «Проектные и инженерные решения по обеспечению пожарной безопасности при производстве древесных плит. Часть 1» // ЛеспромИнформ. — 2013. — № 7 (97). Статья в архиве журнала
- СП 7.13130.2013 «Отопление, вентиляция и кондиционирование. Требования пожарной безопасности» (текст свода правил)
- HIWIN. Linear Guideways: инструкции по смазке и техническому обслуживанию линейных направляющих (Lubricating Instructions, технический каталог)
- HSD. Электрошпиндели для деревообработки: руководство по эксплуатации и обслуживанию (User's Manual, официальная документация производителя)
- NFPA 664 «Standard for the Prevention of Fires and Explosions in Wood Processing and Woodworking Facilities» (Стандарт по предотвращению пожаров и взрывов на предприятиях деревообработки)
- «Указания по расчёту циклонов» / НИИОГАЗ. — Москва, 1970 (печатное издание)
- Амалицкий В. В. «Оборудование деревообрабатывающих производств (станки и инструменты)»: учебник. — Москва: Академия (печатное издание)