

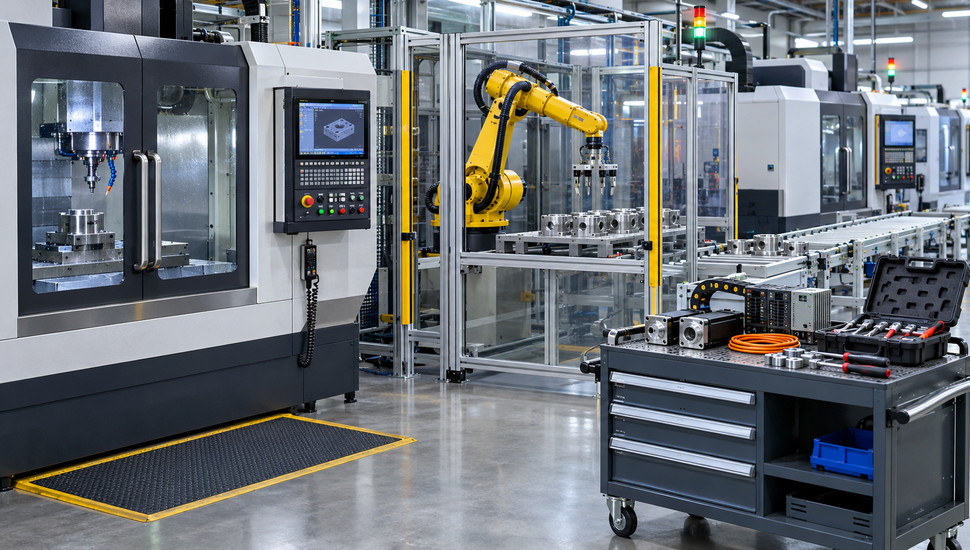
Обслуживание автоматической линии и роботизированных ячеек: сервисные особенности
Обслуживание автоматической линии — это сервис не станков, а связей между ними: межузловой синхронизации, накопителей, транспорта, промышленного робота и систем безопасности. Одиночный станок ломается сам по себе; в линии отказ любого звена — вплоть до датчика на конвейере — останавливает всю цепочку, поэтому проверять приходится не только механику и электрику, но и обмен сигналами между узлами, программы контроллеров и блокировки зон.
Материал отвечает на практический вопрос начальника цеха: чем отличается сервис линии от сервиса одиночного станка и что добавить в регламент, когда станков стало несколько и они связаны транспортом, роботом и общим контроллером. Разбор построен от структуры линии к конкретным проверкам: синхронизация и ПЛК, накопители и конвейеры, робот как компонент, безопасность, организация работ при простое. Базовые работы по самому станку — шпиндель, ШВП, приводы, СОЖ — здесь не повторяются, для них есть отдельные статьи блога. Если линия уже работает и нужен подрядчик под неё — на странице ремонта и обслуживания автоматических линий станков описан полный цикл: диагностика, ТО, ремонт и пусконаладка.
Ключевое
- В последовательной линии из десяти узлов с готовностью 0,98 у каждого общая готовность падает до примерно 0,82: линия не может быть надёжнее своего худшего звена, поэтому ТО планируют по узлам с худшей статистикой простоев, а не «в среднем по цеху».
- Большинство «замираний» роботизированной ячейки без аварийного сообщения дают периферийные датчики и залипшие обменные сигналы, а не робот и не стойки ЧПУ: начинать поиск стоит с концевиков, датчиков наличия детали и журнала обмена сигналами.
- Робота обслуживают по наработке: осмотр кабелей и шлангов ежесменно, замена смазки в редукторах примерно раз в 6 000 часов работы или 365 дней (что наступит раньше), батарейки датчиков положения — строго по расписанию.
- Программы ПЛК, контроллера робота и стоек ЧПУ — такой же актив, как механика: без архивов с версиями ПО восстановление линии после сбоя занимает дни вместо часов, а «перекинуть бэкап» с одного робота на другой нельзя — контроллер привязан к серийному номеру.
- Проверку аварийного останова и блокировок зон ведут ежесменно: обход блокировки в наладочном режиме — главный источник тяжёлых травм на автоматических линиях, и восстанавливать отключённые защиты после ремонта нужно в письменной процедуре.
Чем сервис линии отличается от сервиса станка
Автоматическая линия — комплекс позиций, связанных общим транспортным потоком и общим циклом управления. В линии с жёсткой связью заготовка передаётся с позиции на позицию без промежуточного хранения, и останов любой позиции гасит всю цепочку. В линии с гибкой связью между участками стоят накопители: они сглаживают локальные паузы, но не отменяют общей зависимости — при переполнении накопителя вышестоящий участок всё равно останавливается (определение и классификация линий закреплены ещё в энциклопедических справочниках — статья «Автоматическая линия» в Большой советской энциклопедии).
Из этой структуры следуют три сервисных отличия от одиночного станка.
Первое — масштаб простоя. У одиночного станка отказ останавливает одну рабочую позицию; у линии тот же отказ останавливает поток деталей за ней. Цена минуты простоя та же, что у станка, но умножается на число связанных позиций, поэтому и приоритет реагирования выше (из чего складывается цена часа простоя — отдельная статья блога).
Второе — состав объектов сервиса. К станкам добавляются узлы, которых у одиночного станка нет: транспорт, накопители, подъёмники, робот, общий контроллер с программируемой логикой (ПЛК), датчики и блокировки безопасности. Каждый узел требует своих проверок и расходников.
Третье — надёжность считается по-другому. Для линии работают законы последовательного соединения: готовность цепочки равна произведению готовностей узлов. Если каждый из десяти узлов готов на 98 %, линия готова в среднем лишь на 82 % (0,98 в десятой степени — примерно 0,817).
Показатели готовности и восстановления нормируются ГОСТ 27.002-2015 «Надежность в технике. Термины и определения», а коэффициент готовности считается по формуле Кг = Т0/(Т0+Тв), где Т0 — средняя наработка на отказ, Тв — среднее время восстановления (разбор расчёта коэффициента готовности на Хабре). Практический вывод для цеха: увеличивать «среднюю» надёжность бессмысленно — надо находить узел с худшей статистикой и работать с ним.
Таблица сводит отличия в одной плоскости.
| Параметр | Одиночный станок | Автоматическая линия / ячейка |
|---|---|---|
| Объект сервиса | станок | станки + транспорт, накопители, робот, ПЛК, блокировки |
| Последствия отказа | останов одной позиции | останов всей цепочки за отказавшим узлом |
| Диагностика | по стойке ЧПУ и механике | плюс журнал обмена сигналами между узлами |
| ПО, требующее архива | стойка ЧПУ | стойки + ПЛК + контроллер робота, с версиями |
| Безопасность | ограждение станка | зоны, блокировки, световые барьеры, режимы наладки |
| Ответственный | оператор станка / наладчик | назначенный «владелец» линии |
| Подрядчик | сервис по станкам | сервис, способный работать с интеграцией и ПЛК |
Отдельный момент — балансировка цикла. В линии с общим тактом самая долгая позиция задаёт производительность всей цепочки. Если после ремонта одна позиция стала дольше на 10–15 %, линию это «вытягивает» вниз без всяких аварий: просто цикл вырос. Поэтому после каждого вмешательства в механику или инструментальную наладку замеряют фактическое время цикла по позициям и сравнивают с паспортом линии.
Межузловая синхронизация: где линия «замирает»
Управление в линии многоуровневое. Нижний уровень — стойки ЧПУ станков, каждая ведёт свои оси и программу. Над ними — контроллер робота, если ячейка роботизирована. Верхний уровень — ПЛК ячейки: он собирает сигналы от всех узлов, управляет транспортом, накопителями и безопасностью, а при наличии диспетчеризации отдаёт данные наверх.
Ремонт каждого уровня описан в профильных статьях, но линия ломается чаще всего на стыках — в обмене сигналами.
Синхронизация узлов построена на квитировании: ни один узел не начинает движение, пока не получит подтверждения от соседнего. Типовой минимальный набор сигналов между ПЛК и роботом:
| Сигнал | Кто отдаёт | Что происходит при потере или «залипании» |
|---|---|---|
| «Заготовка на месте» | датчик ПЛК | робот ждёт, ячейка стоит без аварий |
| «Старт цикла» | ПЛК | робот не начинает программу |
| «Подтверждение старта» | робот | ПЛК не отпускает станок, цикл висит |
| «Цикл завершён, деталь снята» | робот | станок ждёт разрешения на следующий цикл |
| «Авария» | любой узел | общая остановка линии |
Типовая иллюстрация из практики наладчиков: ячейка загрузки двух прессов промышленным роботом, где положение поддонов отслеживали простыми оптическими датчиками. Автор проекта на профильном форуме объяснял выбор сознательно: «чем проще, тем надежнее, и обслуживать его тут некому будет после меня» — вместо распознавания изображением поставили рефлекторные датчики, а ввод вели «последовательно, на малых скоростях, фиксируя то, что не смогли предусмотреть». Именно так и вводятся линии: паспортный цикл включают только после того, как все нештатные ситуации отработаны на пониженных скоростях.
«Замирание» без аварийного сообщения — фирменный сбой линий. Причина почти всегда в периферии: оптический датчик подплыл стружкой и плёнкой СОЖ и перестал видеть деталь, индуктивный концевик залип от удара, разъём окислился и сигнал приходит рывками. Робот и стойки при этом исправны — ждут разрешения.
Диагностика занимает минуты, если знать порядок: открыть журнал обмена сигналами в проекте ПЛК, найти сигнал, который не меняется в момент паузы, и пойти по его цепочке — датчик, кабель, входной модуль. Без журнала обмена ту же паузу ищут часами, перебирая узлы наугад.
Второй обязательный пункт синхронизации — архивы программ и версий. Программа ПЛК, конфигурация робота, параметры стоек — это три независимых хранилища, и восстанавливать их после отказа носителя «по памяти» не получится.
Правило простое: после каждого изменения — новая копия с датой и комментарием, хранение минимум в двух местах, включая место вне цеха. Для стоек Fanuc полный архив параметров, программ и регистров делается штатными средствами — у нас есть отдельная статья о полном бэкапе Fanuc. У роботов полный образ мастеринга осей хранится в системном файле контроллера (у Fanuc это SYSMAST.SV): его снимают после каждой успешной калибровки.
Отдельная ловушка — перенос программ между однотипными роботами. Бэкап привязан к серийному номеру конкретной машины: при восстановлении архива от другого робота контроллер выдаёт ошибки системы (на Fanuc это коды 1034/203 в связке с неправильным мастерингом), и без калибровки осей машина не поедет. Копия программы траекторий переносится, а системные данные — только от своего серийного номера.
Для линий с самодельной или сильно модифицированной автоматизацией актуальна обратная задача — восстановить документацию по обмену сигналами, если её никто не вёл. Здесь помогает специализация по автоматизации узлов и линий: инвентаризация сигналов, восстановление алгоритма, нормализация схемы и дальнейшее обслуживание по документу, а не «по интуиции последнего наладчика».
Накопители и транспорт: узлы, которых нет у одиночного станка
Транспортная группа — шаговые конвейеры, цепные транспортёры, подъёмники-опускатели, поворотные столы, лотки и бункерные накопители — даёт больше мелких остановов, чем всё технологическое оборудование вместе взятое. Механика у неё простая, но она работает в стружке, СОЖ и грязи, а датчики положения тары и заготовок живут в самой жёсткой среде ячейки. На форумах наладчиков типовая картина повторяется: поддоны и крышки «ни к чему не привязаны», застревают на цепных транспортёрах, перекашиваются в стопках — и каждый такой случай останавливает линию.
Распределение причин мелких остановов по опыту выездов выглядит так: датчики наличия и положения — около половины случаев; застревание заготовок и тары, перекосы в стопках — ещё треть; остальное — механика привода (натяжение цепи, износ роликов, люфты редукторов) и электрика разъёмов. Отсюда и приоритет еженедельных проверок.
| Узел | Что изнашивается | Что проверять и когда |
|---|---|---|
| Датчики наличия детали (оптические, индуктивные) | загрязнение линзы, сдвиг настройки, окисление разъёмов | чистка и контроль срабатывания — еженедельно; после каждой «замирающей» паузы — немедленно |
| Цепной / шаговый конвейер | вытяжка и износ цепи, ролики, зубья звёздочек, направляющие | натяжение и зазоры — ежемесячно; смазка по карте — еженедельно |
| Подъёмники и опускатели | люфт направляющих, износ тросов/цепей, концевики крайних положений | концевики и упоры — еженедельно; тросы и цепи — ежемесячно |
| Накопители и бункеры | залипание заслонок, переполнение, износ отсекателей | работа датчиков верхнего/нижнего уровня — еженедельно; тест «переполнения» — ежемесячно |
| Упоры и фиксаторы | износ рабочих поверхностей, ослабление крепежа | визуальный контроль — еженедельно; протяжка — ежемесячно |
| Пневматика толкателей и захватов | утечки, износ манжет, дребезг клапанов | давление и утечки — еженедельно; манжеты — ежемесячно |
Еженедельный протокол проверки транспорта занимает 30–40 минут на ячейку и строится от датчиков к механике:
- Протереть и осмотреть датчики наличия детали: линзы, зазоры до металла, состояние разъёмов. Проверить срабатывание на реальной детали и на её отсутствии.
- Прогнать линию в ручном режиме один пустой цикл: смотреть, где тара цепляется, где слышны удары.
- Проверить работу датчиков накопителей на уровнях: искусственно создать переполнение и опустошение, убедиться, что сигналы приходят в ПЛК.
- Осмотреть упоры, фиксаторы и отсекатели: износ рабочих поверхностей, крепёж.
- Контроль натяжения цепей и состояния роликов на конвейерах (на ощупь и по звуку на малой скорости).
- Слить конденсат с блоков подготовки воздуха, послушать пневматику на утечки.
Отдельное правило для тары и заготовок: у каждой позиции должна быть письменная норма «какая деталь в каком положении допустима». Половина застреваний происходит не из-за транспорта, а из-за кривой тары и непроектных заготовок с заусенцами после предыдущей операции. Линия — плохой детектор качества заготовки; она просто встаёт.
Среда эксплуатации диктует тип датчиков, и здесь полезно правило наладчиков «чем проще, тем надёжнее». Оптические датчики в зоне обработки видят масляную плёнку и стружку как помеху; индуктивные на металлическую тару переносят грязь лучше, но не видят пластик и картон. Рабочая связка для загрузочных зон: индуктивный датчик на металлическом поддоне плюс простой механический упор-фиксатор как резерв. А вот распознавание изображением в цеху со стружкой и СОЖ оправдывает себя редко: сложность решения должна соответствовать доступности сервиса — если обслуживать систему смогут только интеграторы, каждая мелочь превращается в заявку на выезд.
Промышленный робот как компонент ячейки
Робот в линии — один из узлов, и его сервис подчиняется той же логике, что и у остальных: плановость, наработка, архивы. Глубокий разбор ремонтов роботов — редукторов, приводов, системы управления — это тема отдельной статьи, здесь — объём, который нужен ответственному за линию.
Базовый график обслуживания робота задают производители, и у разных брендов он совпадает по структуре. Ежедневно (оператором): осмотр кабелей и шлангов на потёртости и следы касаний, чистота зоны, отсутствие утечек.
По наработке Kawasaki нормирует виды ТО номерами: ТО-5000 часов — ревизия и проверки, не реже раза в год; ТО-10 000 — полная замена смазки в редукторах; ТО-20 000 — анализ проб смазки на металлическую стружку, замена элементов питания памяти, ревизия кабелей (график технического обслуживания Kawasaki Robotics). Yaskawa нормирует то же самое интервалами: дозаправка смазки редукторов по процедуре производителя примерно раз в 6 000 часов или 365 дней, с конкретным типом и количеством смазки под каждую ось (процедура смазки редукторов в базе знаний Yaskawa Motoman, график инспекций в базе знаний Yaskawa). При двухсменной работе 6 000 часов набегают за полтора-два года, и это надо закладывать в бюджет заранее.
Кабели и энергоподводы — статистически главная «плавающая» неисправность роботизированных ячеек. Жила в многожильном кабеле ломается не сразу: контакт то есть, то нет, и ячейка живёт случайными сбоями обмена. Признаки: ошибки связи, возникающие «на бегу» и исчезающие после перезапуска, самопроизвольные остановы в одной и той же зоне траектории (кабель натягивается именно там). Диагностика — прозвонка с прерыванием и осмотр рукавов на переломы; профилактика — контроль радиусов изгиба и креплений рукавов при каждом ТО.
Наработка робота учитывается по счётчику часов контроллера, а не по календарю: при двухсменной работе интервалы смазки приходят в полтора-два раза чаще, чем при односменной. Счётчик списывают в журнал ТО линии ежемесячно — иначе график «раз в 6 000 часов» живёт только в голове наладчика, который может уволиться.
Батарейки датчиков положения осей — предмет, который останавливает линию в самый неудобный момент. Типовой сценарий из практики: аккумулятор сел за выходные, в понедельник контроллер встречает персонал аварией BZAL — нули осей потеряны, робот «не знает», где находится. Восстановление — мастеринг: совмещение осей по заводским меткам или по записанной референсной позиции, затем калибровка и проверка программ. Процедура занимает от получаса до нескольких часов в зависимости от подготовленности.
Отсюда два правила: менять батарейки по расписанию при включённом питании контроллера (у большинства брендов — раз в один-два года), и после каждой успешной калибровки снимать полный архив мастеринга в системный файл. Наладчики крупных парков делают это автоматически: «выставить по меткам, откалибровать, поправить программы и сделать бэкап контроллера» — стандартная последовательность после любой замены мотора или кабеля.
Что можно обслуживать своими силами, а что нет:
- своими силами: осмотр и чистка, замена батарейки по инструкции производителя, замена датчиков и кабелей по схеме, дозаправка смазки по процедуре с точным типом и объёмом, бэкапы;
- силами сервиса: разборка редукторов, замена моторов с последующим мастерингом и калибровкой, работы внутри контроллера, восстановление после глубоких сбоев системы.
Диагностика и обслуживание роботов как отдельного класса оборудования описаны на странице ремонта и обслуживания промышленных роботов.
Безопасность линии: зоны, блокировки, что нельзя отключать
Если одиночный станок ограждают сам по себе, то линия требует зонирования. Опасные зоны — рабочие области роботов, зоны движущегося транспорта, зоны подъёмников — отделяют ограждениями с блокируемыми дверями, световыми барьерами и датчиками присутствия. Контроллер безопасности собирает все эти устройства: открытие двери, пересечение светового барьера или нажатие любой кнопки аварийного останова снимает разрешения с узлов, и линия останавливается управляемо, а не падением.
Требования к безопасности роботов закреплены ГОСТ Р 60.1.2.1-2016/ИСО 10218-1:2011 «Роботы и робототехнические устройства. Требования по безопасности для промышленных роботов. Часть 1. Роботы»: среди обязательных мер — средства останова, ограничение рабочих зон и режимы наладки с пониженной скоростью. Для станков действует ГОСТ Р 59209-2020 «Металлорежущие станки. Безопасность. Станки токарные», который распространяется в том числе на станки, встроенные в автоматические производственные линии. Организационные требования к персоналу установлены Правилами по охране труда при обработке металлов (приказ Минтруда России № 887н).
На практике безопасность линии проверяют тремя пунктами, и все три — ежесменные.
Первый — кнопки аварийного останова: каждая кнопка линии должна реально снимать разрешения и останавливать движение, а не только гасить лампу. Проверка — на плановом останове, по очереди, с фиксацией результата в журнале. Регулировка и настройка цепей аварийной остановки — отдельная сервисная работа, при которой проверяется и время выбега, и схема восстановления (настройка аварийной остановки станков).
Второй — блокировки доступа: открытие двери зоны в автоматическом режиме обязано останавливать движение. Самый опасный сценарий на линиях — обход блокировки: заклеенный магнит, заблокированный в нажатом состоянии концевик, перемычка вместо датчика. Причина почти всегда «ускорить наладку». Правило для руководителя: любая обнаруженная перемычка — внеплановый инструктаж и разбор, потому что именно так происходят самые тяжёлые травмы.
Третий — режимы работы. Переключатель «автомат / наладка» должен быть один и физически доступен одному человеку; в наладочном режиме робот и транспорт движутся на пониженной скорости с удержанием разрешающей кнопки. Если наладчик просит «поднять скорость в наладке» — это не оптимизация, а статистика будущей травмы.
После любого вмешательства в электрику (замена модуля безопасности, ремонт ПЛК) цепи безопасности проверяются полностью, по протоколу: каждая кнопка, каждая дверь, каждый барьер. Доверять «по памяти» здесь нельзя: ошибка в конфигурации безопасности не проявляется до первого реального случая.
Организационная сторона безопасности — люди. Правила по охране труда требуют не только исправных защит, но и инструктажа: оператор линии должен знать, какие зоны обслуживаются на работающей линии, а какие — только после останова и блокировки запуска. Письменная карта зон с указанием «можно при работе / только при останове / только электромонтёром» висит у входа в ячейку и обновляется при каждом изменении компоновки. Это же карта для нового наладчика: линия отличается от станка тем, что опасные движения приходят из зон, где человека не видно.
Сервисная организация: кто главный при простое
На одиночном станке вопрос «кто чинит» решается по умолчанию: оператор звонит наладчику. На линии без назначенной ответственности пауза превращается в совещание у конвейера, пока цех не выпускает детали. Работающая схема такая.
У линии есть «владелец» — сотрудник (обычно старший наладчик или мастер), который отвечает за готовность и ведёт журнал. При останове действует эскалация с таймером: оператор действует по инструкции первых минут (застревание — убрать, датчик — протереть, останов — зафиксировать время) и зовёт наладчика линии; наладчик работает 15–30 минут по чек-листу типовых сбоев; если не восстановили — подключается инженер по электронике/АСУ и, параллельно, внешний сервис. Таймер важен: без него «сами разберёмся» длится сменами.
Журнал простоев — главный инструмент, который превращает сервис из угадывания в планирование. В строке: дата-время останова и запуска, узел, симптом, причина, что сделали, какие детали потратили. Через два-три месяца статистика сама показывает слабое звено, и именно оно получает приоритет ТО.
По журналу считаются и метрики: наработка на отказ по узлам и среднее время восстановления — те самые Т0 и Тв из коэффициента готовности. Спор «электрик или механик виноват» журнал закрывает за минуту: видно, что пауза совпала с потерей сигнала «деталь на месте», а не с механическим отказом.
Мини-кейс из практики. Линия из трёх станков с роботизированной загрузкой стала «замирать» по несколько раз в смену без аварий. Три дня искали в роботе и стойках, пока в журнале ПЛК не увидели: сигнал «заготовка в позиции» от одного оптического датчика плавал в момент пауз.
Причина оказалась бытовой: датчик стоял над зоной обдува, покрывался масляной плёнкой за смену и «слеп». Чистка, перенос точки забора воздуха и еженедельный пункт в регламенте закрыли проблему; до этого за месяц набежало полторы смены суммарных пауз.
С внешним подрядчиком линия меняет и формат работы. Договор на «ремонт станков» для линии малоценен, если в нём нет интеграции: обязанность исполнителя — работать со стыками, с ПЛК и роботом, а не только со стойками. В договоре фиксируются время реакции, время прибытия, целевое время восстановления по классам сбоев и доступ к удалённой диагностике: половина «замираний» разбирается дистанционно по журналам за час вместо дороги. Требования к договору и уровню сервиса разобраны в отдельной статье о сервисном договоре на обслуживание станков, а формат первой работы по линии — диагностика на производстве: инвентаризация узлов, архивы программ, журнал обменных сигналов, протокол безопасности и план ТО с приоритетами.
Регламент обслуживания линии: таблица по периодичности
Регламент линии складывается из регламента станков (он разобран отдельно в статье о регламенте ТО станка с ЧПУ) плюс всё, что добавляет связка. Ниже — линия-специфика, рассчитанная на двухсменную работу роботизированной ячейки или участка-линии с общим ПЛК.
| Периодичность | Работы |
|---|---|
| Каждая смена | осмотр кабелей и шлангов робота; визуальный контроль датчиков зоны загрузки; проверка кнопок аварийного останова по чек-листу; уборка стружки у транспорта; запись остановов в журнал |
| Ежедневно | контроль уровней накопителей и работы заслонок; прослушивание конвейеров и подъёмников на посторонние звуки; проверка давления воздуха; просмотр журнала ошибок ПЛК и стоек |
| Еженедельно | чистка датчиков наличия и положения; пустой прогон цикла в ручном режиме; смазка цепей транспорта по карте; осмотр упоров и фиксаторов; проверка датчиков накопителей на уровнях; слив конденсата блоков подготовки воздуха |
| Ежемесячно | натяжение и износ цепей, ролики, направляющие; протяжка крепежа упоров и ограждений; проверка блокировок дверей и световых барьеров по протоколу; ревизия разъёмов обменных линий; сравнение времени цикла по позициям с паспортом |
| Ежеквартально | контроль износа кабелей в энергоподводах (робот, транспорт); тест восстановления из архива ПЛК на резервном носителе; ревизия элементов питания по графику производителя; анализ журнала простоев: пересчёт наработки на отказ и времени восстановления по узлам |
| Ежегодно / по наработке | замена смазки в редукторах робота по часам наработки; анализ проб смазки на стружку; замена батареек датчиков положения при выключенном производстве; полная проверка цепей безопасности с протоколом; ревизия версии ПО всех контроллеров и плановых обновлений |
Две практики, без которых таблица работает вполсилы. Первая — неснижаемый запас: датчики наличия и положения (по два каждого типа), батарейки по списку контроллеров, предохранители, смазка робота по паспорту, пара цепей/ремней транспорта. Стоит это заметно меньше одной смены простоя. Вторая — дисциплина бэкапов: копия программ ПЛК, робота и стоек после каждого изменения, с датой; раз в квартал — тестовое восстановление, потому что архив, который ни разу не разворачивали, при реальном сбое обычно оказывается неполным.
После крупных вмешательств — ремонта редуктора робота, замены ПЛК, перекоммутации зоны — линия вводится по программе пусконаладки: малые скорости, отработка нештатных ветвей, только потом паспортный цикл (пусконаладочные работы). «Включили и поехали» после вмешательства в синхронизацию — способ познакомиться с аварийной остановкой изнутри.
Когда останавливать линию немедленно: красные флаги
Часть симптомов не терпит «до планового ТО» — линия останавливается, узел отсекается, вызывается сервис:
- следы перемычек, заклеенных магнитов или заблокированных концевиков в цепях безопасности — до разбора линия не запускается;
- потеря нулей робота (авария типа BZAL) — движение без калибровки по меткам запрещено;
- запах гари, следы дыма или оплавления в шкафу управления, на кабелях энергоподвода;
- повторяющиеся срывы синхронизации с одной и той же точке траектории — типовой признак перелома жилы кабеля;
- металлическая стружка в пробе смазки редуктора робота — работа «до отказа» превращает замену смазки в замену редуктора;
- отказ или шатание любого устройства безопасности (барьер, замок двери, датчик присутствия);
- повторяющиеся застревания с ударами по упорам и фиксаторам — износ уже идёт, следующее застревание может быть с разрушением.
По этим признакам работает диагностический выезд: журнал обменных сигналов, прозвонка кабелей, протокол безопасности, пробы смазки, план работ с приоритетами. Дешевле он или дороже «пока погоняем» — показывает любой журнал простоев за квартал.
Часто задаваемые вопросы
Чем обслуживание автоматической линии отличается от обслуживания одиночного станка?
Объектом становится связка: синхронизация узлов, транспорт, накопители, робот, ПЛК и блокировки безопасности. Надёжность линии считается как произведение готовностей узлов, поэтому ищут и обслуживают худшее звено, а не «средний» станок. Добавляются проверки обмена сигналами, архивы программ всех контроллеров и протоколы безопасности, которых у одиночного станка нет.
Почему роботизированная ячейка замирает без аварийного сообщения?
Так устроено квитирование: робот, станок и транспорт ждут подтверждений друг от друга, и при пропавшем сигнале честно стоят, не фиксируя свою аварию. В девяти случаях из десяти виноват периферийный датчик — загрязнённый, сдвинутый или залипший. Поиск идёт по журналу обмена сигналами ПЛК: находят сигнал, который не меняется в момент паузы, и проверяют его цепочку.
Что делать, если у робота сел аккумулятор датчиков положения?
Контроллер встретит аварией типа BZAL: нули осей потеряны. Робот выставляется по заводским меткам или сохранённой референсной позиции, выполняется мастеринг и калибровка, затем проверка программ и новый полный бэкап мастеринга. Чтобы этого не случалось, батарейки меняют по расписанию производителя при включённом питании, а архив мастеринга снимают после каждой успешной калибровки.
Как часто обслуживать промышленного робота в ячейке?
Осмотр кабелей, шлангов и зоны — ежедневно силами оператора. По наработке: у Kawasaki ТО-5000 часов (не реже раза в год), ТО-10 000 — замена смазки редукторов, ТО-20 000 — анализ смазки на стружку и ревизия питания памяти; у Yaskawa дозаправка смазки — примерно раз в 6 000 часов или 365 дней. Точные типы и объёмы смазки берутся из руководства по конкретной модели.
Можно ли перенести программу с одного робота на другой?
Программы траекторий переносятся, но системный бэкап привязан к серийному номеру конкретной машины: архив от «донора» контроллер не принимает, а без калибровки осей робот не поедет. При переносе мастерят оси заново по меткам, калибруют и лишь затем восстанавливают пользовательские программы, после чего снимают новый полный бэкап.
Кто должен отвечать за линию при простое?
Назначенный «владелец» линии — обычно старший наладчик или мастер, с журналом простоев и правом эскалации. Схема: оператор действует по инструкции первых минут, наладчик линии работает по чек-листу 15–30 минут, далее инженер по электронике и внешний сервис, параллельно. Без назначенной ответственности и таймера эскалации простой линии длится в разы дольше технически необходимого.
Заключение: что сделать с линией прямо сейчас
Сервис автоматической линии сводится к четырём контурам — синхронизация, транспорт, робот, безопасность — и одному организационному решению: назначить ответственного. Механика станков при этом не отменяется, но добавляется слой, которого у одиночного станка нет: обмен сигналами, накопители и общие защиты. Проверять этот слой дешевле по расписанию, чем по факту останова всей цепочки.
На этой неделе:
- Назначьте владельца линии и заведите журнал простоев: дата-время, узел, симптом, причина, восстановление.
- Проверьте кнопки аварийного останова и блокировки дверей поочерёдно, с записью результата.
- Соберите в одном месте архивы программ ПЛК, робота и стоек; отметьте, где копий нет вовсе.
В этом месяце:
- Внесите линию-специфику в регламент ТО: датчики и транспорт еженедельно, блокировки и время цикла ежемесячно, смазка робота по часам наработки.
- Прогоните один «пустой» цикл в ручном режиме и запишите нештатные ветви: застревания, цепляния, паузы — это карта будущих простоев.
- Согласуйте с подрядчиком формат работы по линии: диагностика на производстве, уровень сервиса по времени реакции и восстановлению, удалённая диагностика по журналам.
Линия окупает эти работы одной предотвращённой сменой простоя. Если нужны исполнители — обслуживание автоматических линий станков с диагностикой, ТО и пусконаладкой описано на странице ремонта и обслуживания автоматических линий.
Источники
- ГОСТ Р 60.1.2.1-2016/ИСО 10218-1:2011 «Роботы и робототехнические устройства. Требования по безопасности для промышленных роботов. Часть 1. Роботы»
- ГОСТ 27.002-2015 «Надежность в технике. Термины и определения»
- ГОСТ Р 59209-2020 (ИСО 23125:2015) «Металлорежущие станки. Безопасность. Станки токарные»
- Правила по охране труда при обработке металлов (утверждены приказом Минтруда России от 11.12.2020 № 887н)
- Автоматическая линия // Большая советская энциклопедия
- Пример расчёта коэффициента готовности технической системы (инженерный блог Хабра)
- Yaskawa Motoman. Maintenance Inspection Schedule (График инспекций и технического обслуживания робота)
- Yaskawa Motoman. Grease Replenishment (PM) GP7 (Дозаправка смазки редукторов робота)
- Kawasaki Robotics. Техническое обслуживание промышленных роботов