

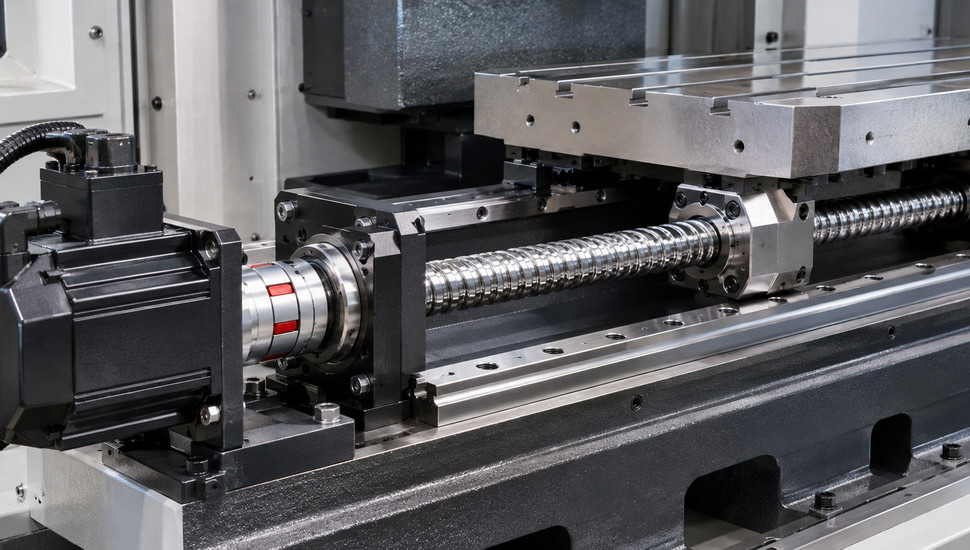
Ошибка по оси «перегруз» или «рассогласование»: что это значит
На экране стойки горит «ошибка перегруз», ось стоит, смена ждёт — знакомо? Слово «перегруз» означает, что двигателю оси не хватает момента: ток привода ушёл за допустимый порог, и стойка ЧПУ остановила ось, пока не сгорели двигатель, усилитель или механика. Авария «рассогласование» означает, что ось не успевает за заданием: разница между командной позицией и фактической по данным энкодера превысила разрешённый лимит. Обе аварии — защитные: стойка не «глючит» и не мешает работать, а сообщает о проблеме, которую дальше игнорировать дороже, чем разобраться.
Сценарий знаком каждому наладчику. Вечер, второй сменой идёт партия, и фрезерный станок с Fanuc 0i-MD встаёт с аварией 411 по оси X — полчаса назад он чиркнул по приспособлению. Наладчик сбрасывает аварию и запускает программу, потому что «вечером сдавать». На пятом запуске ось идёт с воем, и станок встаёт окончательно: за четыре сброса задиры на ШВП превратили ремонт муфты на 5 тысяч рублей в переборку винта и замену гайки.
Правило, которое стоит усвоить с первой аварии: сбросить и запустить можно один раз — как пробу. Второй раз та же авария уже не вопрос режимов, а вопрос механики или привода, и каждый новый пуск добивает узел. В этой статье разберём, что именно стойка измеряет и о чём она «говорит» каждой из двух аварий, как по обстоятельствам отличить механику от электрики, что означают типовые коды Fanuc и их аналоги в Sinumerik и Syntec, и какие первые действия безопасны, а какие превращают мелкий ремонт в капитальный. Если хочется проверить диагноз силами специалиста прямо у станка — у нас есть выездная диагностика на производстве, с неё обычно и начинают.
Ключевое
- «Перегруз» — двигателю не хватает момента: ток привода превысил порог. «Рассогласование» — ось отстаёт от задания: следящая ошибка превысила лимит (у Fanuc — параметры 1828 при движении и 1829 в покое).
- Однократный сброс после явной причины (задело, затупилась пластина) — допустимая проба. Серия сбросов подряд при повторяющейся аварии — прямой путь к задирам ШВП и сгоревшему силовому модулю.
- Обстоятельства — половина диагноза: авария под резанием указывает на механику и режимы, на холостом перегоне — на привод, кабели и помехи, сразу после включения — на питание и усилитель.
- Аварии по нескольким осям одновременно — почти всегда питание, а не механика. По одной оси — её механика, её усилитель или её энкодер с кабелем.
- Главный быстрый тест — свободный ход оси рукой на обесточенном станке. Вертикальную ось до обесточивания не трогать: без питания тормоз зажат, а при неисправном тормозе траверса может опускаться.
Что стойка на самом деле сообщает: физика простыми словами
У каждой оси станка два «голоса». Первый — задание: стойка каждые единицы миллисекунд считает, где ось должна быть прямо сейчас. Второй — отчёт: энкодер на двигателе (или линейка на станине) каждую долю секунды докладывает, где ось оказалась на самом деле. Разницу между «должна быть» и «оказалась» инженеры называют следящей ошибкой, а наладчики — рассогласованием.
Пока привод здоров, эта разница мала и живёт в пределах единиц-десятков тысячных миллиметра: двигатель мгновенно догоняет задание. Когда механике становится тяжело, сигнал с энкодера начинает отставать всё сильнее, и в какой-то момент разница пересекает лимит, записанный в параметре. У Fanuc это параметр 1828 для движения и 1829 для покоя; увидеть саму разницу в числах можно на странице диагностики № 300. Стойка объявляет аварию 411 (при движении) или 410 (в покое) — это не «сбой», а честный отчёт: ось не успевает.
Перегруз — второй язык, и говорит он о токе. Ток сервопривода — это буквально «мышцы»: сколько усилия двигатель прикладывает прямо сейчас. Кратковременный бросок в 200–300 % — норма: так выглядит разгон, врезание в металл, торможение. Но если нагрузка держится выше длительного предела (условные 100 % номинала) секундами и минутами, обмотки греются, и защита отсекает питание: сначала по тепловой модели, потом жёстко.
У этих аварий есть общая черта, которую редко упоминают: обе почти никогда не случаются «внезапно». На наладчиковских форумах об этом говорят одной фразой: «ошибка накапливается сначала медленно, потом лавинообразно», и серводвигатели перед срывом «начинают выть». Растущая цифра на диагностике № 300 и нарастающий гул под нагрузкой — это предупреждение за секунды и даже минуты до аварии. Кто привык поглядывать на экран нагрузки осей, ловит проблему до того, как она поймает его.
Сопоставьте свою картину: таблица первой диагностики
Наладчики описывают аварии «почерком»: «встала под резанием», «выкидывает на перегонах», «после включения сразу». Этот «почерк» — готовая диагностика, потому что каждая ситуация сужает круг причин в два-три раза. Сопоставьте свою картину со строками таблицы, а расшифровку кодов смотрите в разделе ниже.
| Что происходит | Вероятная причина | Первая проверка |
|---|---|---|
| «Перегруз» или «рассогласование» только под резанием, на холостом ходу всё чисто | Механика под нагрузкой: задевание, затупившийся инструмент, завышенная подача | Проверить свободный ход оси на обесточенном станке, осмотреть следы касаний |
| Авария на холостом перегоне или в быстром позиционировании | Привод не тянет без нагрузки: слабеющий усилитель, кабель энкодера, помехи | Прогнать тот же перегон на 25 % скорости: если чисто — ищите привод/кабель |
| Авария сразу после включения, ось даже не тронулась | Питание, усилитель, тормоз оси, обрыв связи с энкодером | Слушать/щупать тормоз вертикальной оси, смотреть код на индикаторе усилителя |
| Аварии по двум-трём осям одновременно или по очереди | Входное питание: просадки, перекос фаз, плохие клеммы | Замерить напряжение по фазам под нагрузкой, осмотреть вводной шкаф |
| Одна и та же ось, авария плавающая — то за смену раз, то десять | Кабель энкодера в гнутом месте, оплётка без заземления, помехи от сварки/плазмы | Осмотреть и пошевелить кабель по трассе, проверить заземление экрана |
| Началось после столкновения или врезания | Сместившаяся муфта, погнутый винт, сбитая геометрия узла | Ручной прогон оси на 5–10 % скорости с контролем звука и тока |
| Началось после разборки/ремонта узла | Несовмещённая метка энкодера, перетянутая или перекошенная муфта, лишнее трение | Пересобрать узел по меткам, проверить затяжку муфты |
| Вертикальная ось: перегруз при опускании или простое | Тормоз не отпускает полностью — двигатель тянет против тормоза | На обесточенном станке проверить, свободна ли ось; слушать щелчки тормоза |
| «Рассогласование» с воем двигателя, ошибка растёт постепенно | Изношенная ШВП или направляющие, редуктор с выкрошенным зубом | Пощупать редуктор и подшипники винта (осторожно, горячо), гнать на малой скорости |
| Авария привода с кодом на самом усилителе | Отказ силовой электроники усилителя | Переписать код с индикатора, дальше — сервис: вскрытие под напряжением запрещено |
Рассогласование: почему ось «не успевает»
Первая группа причин — механика встала поперёк движения. Задевание за приспособление, намотавшаяся стружка, сухие направляющие, задиры на гайке ШВП, заклинивший подшипник опоры винта — всё это превращает лёгкий ход в тяжёлый. Двигатель честно тянет, но с каждым отрезком пути отставание растёт, и следящая ошибка выходит за лимит. Отличительный признак — авария привязана к зоне: ось «спотыкается» на одном и том же участке.
Вторая причина коварнее: задание есть, а движения нет. Сорванная или провернувшаяся муфта между двигателем и винтом разъединяет «мышцы» и «кость»: двигатель крутится, ось стоит. Стойка видит ровно ту же картину, что и при заклинивании, — растущее рассогласование.
Наладчики на форумах описывают такой случай коротко и точно: «умерла силовая часть, нет выхода на двигатель, задание есть, движения нет — рассогласование достигается, ошибка появляется». Сюда же относится и умерший редуктор с выкрошенным зубом, и провернувшееся шпоночное соединение.
Третья группа — обратная связь врёт или дёргается. Энкодер докладывает позицию по кабелю, и этот кабель — вечная головная боль российских цехов: он гнётся при каждом ходе оси, его давит стружка, его экран оставляют незаземлённым. Помехи от работающей рядом плазмы или сварки прилетают прямо в линию связи, и стойка видит «дёргающуюся» позицию, которой не было. Реальная история с chipmaker.ru: станок с ЧПУ-плазморезом годами летал с рассогласованиями, пока не обнаружили незаземлённую оплётку экрана кабеля энкодера — после заземления аварии ушли насовсем.
Четвёртая группа — сам привод ослаб. Силовой модуль усилителя с подохшими ключами уже не выдаёт полное напряжение и ток, двигатель отстаёт от задания в момент максимального спроса — на разгоне.
И пятая группа — параметры: после замены двигателя, усилителя или вмешательства в параметры коэффициент позиции может не соответствовать новой паре «двигатель-винт», и ось официально «не успевает» даже исправной. Но помните кейс с форума cccp3d: станок после ремонта сыпал авариями 411, параметр 1828 стоял заводской на всех осях — причина оказалась в сборке узла, а не в числах. Параметры — последнее, куда лезут при аварии, а не первое.
Перегруз: почему двигателю «тяжело»
Самая частая причина банальна: оси что-то мешает ехать. Задевание за упор или прижим, который забыли снять, стружечная пробка в кожухе винта, прикипевшие направляющие без смазки, задетая заготовка. Двигатель упирается в препятствие, ток уходит в потолок, отсечка срабатывает за доли секунды. Если авария случилась «на ровном месте» — сначала осмотрите траекторию глазами, а потом уже лезьте в электрику.
Вторая причина — сам узел стал тяжелее. Редуктор с выкрошенным зубом или подсохшим маслом, подшипник опоры ШВП, который начал «бочониться», уплотнения, задирающие по штоку, — всё это добавляет постоянное сопротивление. Такой перегруз не отсекается мгновенно, а «тлеет»: двигатель греется, тепловая модель копирует превышение, и через минуты работы стойка выдаёт аварию перегруза или тепловой защиты. У Fanuc это, например, код 430 (перегрев двигателя) или 436 (превышение тепловой модели OVC).
Третья причина — фирменная ловушка вертикальных осей. У суппорта или траверсы стоит электромагнитный тормоз: питание есть — тормоз разомкнут, питания нет — пружины зажимают вал. Если катушка тормоза подохла, разъём окислился или зазор уплыл, двигатель оси тянет против полузажатого тормоза. Снаружи картина ничем не выдаётся: ось едет, но медленнее и с током за красной чертой — до первой аварии перегруза.
Четвёртая причина — режимы и инструмент. Затупившаяся пластина, заниженные обороты на тяжёлом резании, задаваемая подача «по максимуму» — это мягкий перегруз, который проявляется только под резанием. Пятая причина — сам усилитель: пробитый силовой ключ или датчик тока показывает стойке «перегруз» даже на стоячем двигателе. Наконец, не забывайте про механический клин после удара: столкновение гнёт винт и ломает смазку, и перегруз становится «памятью» об аварии недельной давности.
Механика или электрика: как разделить по признакам
Вопрос, который решает всё: где искать — под кожухом или в шкафу. Полной гарантии не даст никто, но четыре признака дают уверенный ответ в большинстве случаев. Первый — охват: аварии по нескольким осям сразу или по очереди указывают на общее — питание, охлаждение шкафа, помехи. Одна упорно болеющая ось — её механика, её усилитель или её кабель энкодера.
Второй признак — обстоятельства. Под резанием и на разгоне «сыпется» уставшая механика и слабый привод; на холостом перегоне — кабели, энкодер, помехи; сразу после включения — питание, тормоз, усилитель. Если авария гуляет по времени суток, вспомните, что включается рядом: сварочный пост и плазма — классические источники помех, а станочная вилка с подгоревшими клеммами — классический источник просадок.
Третий признак — «поведение» оси руками. На обесточенном станке исправная ось катится плавно, с равномерным лёгким сопротивлением по всему ходу. Тугое место, ступенька, хруст — вердикт: механика, и дальше можно не гадать с усилителями. Именно этот тест первым советуют на форумах: «попробуйте резко и сильно подвигать ось по и против движения — бывает на станках с жёстким креплением ШВП».
Четвёртый признак — связь с событиями. Столкновение, разборка узла, гроза с просадкой сети, перенос станка — у каждой аварии была «вчера», и она сильнее любых догадок. Помните при этом, что электрическая причина может прятаться за «механической» картиной: история с Sinumerik 810D, где при ошибке 25050 «задание было, а движения не было», закончилась заменой силового модуля привода, а не переборкой винта.
Пять вопросов себе до звонка в сервис
Ответы на пять вопросов сужают поиск до одного-двух узлов ещё до того, как кто-то возьмёт мультиметр. Запишите ответы кратко — они же станут вступлением для мастера.
- Какая ось и какой код — точно, с буквой-префиксом, как в журнале аварий?
- В какой момент: под резанием, на перегоне, при смене инструмента или сразу после включения?
- Одна ось болеет или несколько — и меняется ли «болевшая» ось от случая к случаю?
- Что предшествовало: столкновение, ремонт, гроза, замена инструмента, новая программа?
- Что показывает ход оси рукой на обесточенном станке — равномерный ход, тугой участок или свободное вращение винта?
Типовые коды: Fanuc и аналоги в Sinumerik, Syntec, Mitsubishi
Семейство кодов у Fanuc логичное: 4xx — аварии сервоприводов осей, и в новой записи те же коды пишутся с префиксом SV (411 на экране и SV0411 в журнале — одна и та же авария). Число перед описанием — номер оси. Ниже — коды, которые встречаются чаще всего, с переводом на «наладчицкий» язык.
| Код Fanuc | Что стойка сообщает | Что смотреть в первую очередь |
|---|---|---|
| 400 (SV0400) | Сигнал перегрузки оси от усилителя: перегрев двигателя или усилителя | Свободный ход оси, тормоз (вертикальная ось), вентиляторы шкафа, диагностику 720–727 |
| 401 (SV0401) | Усилитель не выдал или уронил сигнал готовности: привод «выключился» | Питание силовой цепи, вводные автоматы, разъёмы усилителя; часто вместе с 400/414 |
| 410 (SV0410) | Превышено рассогласование в покое (параметр 1829) | Ось «уползает» стоя: муфта, тормоз, вес вертикальной оси |
| 411 (SV0411) | Превышено рассогласование при движении (параметр 1828) | Свободный ход, задевание, привод и кабель энкодера; диагностика № 300 |
| 414 (SV0414) | Авария цифровой серво-системы: детали аварии в диагностике 200–204 | Расшифровать биты диагностики: чаще энкодер, кабель, токовые защиты усилителя |
| 421 (SV0421) | Разошлись показания двух контуров: энкодер двигателя против линейки | Проверить связь с линейкой, муфту, люфт «винт-гайка»; параметры не трогать |
| 430 (SV0430) | Перегрев серводвигателя | Нагрузка оси, тормоз, загрязнение двигателя, цикл работы |
| 431–435 | Ток или напряжение силовой цепи вне нормы (ток, низкое/высокое напряжение) | Входное питание по фазам, силовые разъёмы, усилитель |
| 436 (SV0436) | Тепловая модель двигателя превышена (накопленная перегрузка) | То, что заставляет двигатель долго работать на повышенном токе: механика, тормоз, режимы |
| 447 (SV0447) | Обрыв фазы двигателя: ток не соответствует заданию | Силовой кабель двигателя, разъёмы, сам двигатель |
| 462–465 | Сбои передачи данных между стойкой, усилителем и энкодером | Кабель связи, разъёмы, экран и его заземление |
| SV0368 | Неисправность энкодера: погас светодиод передатчика | Энкодер под замену/ремонт — самостоятельно не лечится |
Самостоятельному чтению аварий помогают страницы диагностики Fanuc: № 300 показывает текущее рассогласование по каждой оси (растёт под нагрузкой — вы видите причину в числах), № 200–204 расшифровывают детали аварии 414 по битам, № 720–727 показывают сигналы перегрузки OV1/OV2/OVC по осям. Полные списки кодов для 0i и родственных серий собраны в справочнике аварий Fanuc, а разбор отдельных кодов с параметрами есть в базе по документации Beijing-FANUC — например, описание SV0421 с параметром 2118.
В Sinumerik та же физика говорит другими номерами. 25050 — контроль контура: рассогласование при движении превысило допуск (машинные данные MD36400); типовые причины — механика, привод без выхода, датчики и их кабели, помехи. 25040 — статическое рассогласование: ось не вошла в поле допуска за время позиционирования.
25080 — мониторинг позиционирования: ось не попала в зону точного останова за отведённое время; при разборе смотрят окна точного останова (MD36000/36010), время позиционирования (MD36020) и коэффициент позиционного регулятора Kv (MD32200). Аварии привода 300504 и 300505 — «отклонение тока» и «превышен предел тока» — это прямой аналог перегруза на уровне силового модуля.
У Syntec авария привода выводится на индикатор усилителя как ALM с номером: 1 — превышение скорости двигателя, 2 — перегрузка главной цепи; коды энкодера и перегрева ищите в руководстве конкретной серии привода. У Mitsubishi перегруз и рассогласование — соседи по списку: AL50 и AL51 — перегруз двигателя и усилителя, AL52 — превышение допустимого рассогласования. У Haas аналог перегруза — коды 109 и 110 (перегрузка сервоприводов осей Y и Z) и 111 для четвёртой оси. Логика везде одна: номер меняется, язык — нет.
Если вашей стойки нет в этом списке, не угадывайте по номеру — один и тот же номер на разных стойках означает разное. Перепишите код целиком, с буквой-префиксом и номером оси, и ищите расшифровку в руководстве по диагностике именно своей системы. Это пять минут против часов перебора «похожих» кодов с чужих форумов.
Безопасные первые действия: семь шагов
Шаг 1. Зафиксируйте всё, что видите, до первого касания. Сфотографируйте экран с кодом, откройте журнал аварий и запишите: какая ось, какой код, в какой момент — под резанием, на перегоне, при смене инструмента. Запишите, что делал станок за минуту до аварии и что менялось в последние дни (инструмент, программа, гроза, ремонт). Эти три строчки потом сэкономят сервису и вам час-другой диагностики.
Шаг 2. Один сброс — как проба, не как план. Сбросить аварию и повторить движение на пониженной скорости можно один раз, чтобы понять: случайность или закономерность. Повторная та же авария — стоп: дальше каждый пуск протачивает металл, греет двигатель и добивает усилитель. «Пять сбросов до задира ШВП» из начала статьи — не гипербола, а типовая последовательность.
Шаг 3. Осмотрите путь оси глазами. Снимите кожухи там, где это предусмотрено, и ищите очевидное: стружка на винте и направляющих, задетый упор, след касания на детали и приспособлении, лужа под станком там, где должна быть маслёнка. Проверьте уровень смазки направляющих и работу смазочного насоса — сухие направляющие дают и перегруз, и рассогласование.
Шаг 4. Проверьте свободный ход оси рукой — правильно. Полностью обесточьте станок, дождитесь остановки шкафа и только потом пробуйте двигать ось: усилие должно быть равномерным по всему ходу. Вертикальную ось так не проверяют «на отработку»: без питания тормоз зажат, а если тормоз неисправен, суппорт может опускаться — зафиксируйте траверсу балкой или упором и не стоять под ней. Сопротивление с «ступенькой», хруст или мёртвая зона — вердикт «механика» без всяких приборов.
Шаг 5. Осмотрите кабели энкодера и двигателя по всей трассе. Ищите передавленные гофры, заломы в подвижных местах, стружку, следы масла, окисленные разъёмы. Пошевелите кабель в подозрительном месте при работающей оси на малой скорости (если авария плавающая) — воспроизводимость «на пошевел» укажет на кабель мгновенно. Проверьте, что оплётка экрана заземлена с одной стороны, как положено.
Шаг 6. Посмотрите на питание, если аварии множатся. Несколько осей, аварии «стаями», станок на длинном удлинителе или рядом со сварочным постом — это питание и помехи. Замер по фазам под нагрузкой, подтяжка клемм вводного шкафа, проверка заземления — работа электрика, а не наладчика, но проверить нужно именно сегодня.
Шаг 7. Знайте границу. Дальше перечисленного — территория сервиса: замер тока по осям на экране стойки, расшифровка битов диагностики, проверка усилителя под нагрузкой, обмен модулями между осями для локализации. Вскрывать усилитель под напряжением нельзя ни при каких обстоятельствах: внутри звено постоянного тока с опасным напряжением минутами после выключения. Если времени нет, а станок стоит, начните с удалённой диагностики: по фото экрана, журналу и вашим шагам 1–6 часто удаётся поставить предварительный диагноз за один звонок.
Из этого списка чаще всего нарушают два пункта: сбрасывают аварию многократно и крутят параметры. Параметр 1828 (лимит рассогласования) выглядит как «кнопка убрать аварию»: поднять лимит — и стойка молчит. Физически вы просто разрешаете оси отставать сильнее: деталь получает брак, а винт — задиры, зато без аварии. Лимит поднимает инженер после устранения причины, никогда до неё.
Когда можно продолжить работу, а когда нельзя
Работать нельзя, если хотя бы одно из этого правда: авария повторяется даже на холостом ходу; ось тугая или с «ступенькой» рукой; авария началась после столкновения; двигатель воет или пахнет изоляцией; в журнале аварии энкодера (462–465, SV0368); вертикальная ось проседает при подъёме. Каждая из этих ситуаций — не «глюк», а отчёт о разрушении, которое идёт прямо сейчас, и цена его растёт с каждым пуском.
Условно продолжить можно в одном сценарии: однократная авария перегруза под резанием при свободном ходе оси, свежем инструменте и понятной причине (пережали подачу). Сбросьте, снизьте подачу на 20–30 %, запустите и минут десять поглядывайте на экран нагрузки осей: ток в норме — работайте дальше, ток у красной зоны — остановитесь сами, не дожидаясь аварии. Это не «терпеть через аварию», а управляемая проверка режима резания.
Считать стоит честно: замена ШВП с работой на станке среднего класса — порядка 180 тысяч рублей, энкодер серводвигателя — около 85 тысяч, силовые транзисторы усилителя — от 200 тысяч. Час остановки на диагностику против недели простоя с заказом узлов — арифметика, которая не требует директора, чтобы её посчитать. Авария — это оплаченная информация: она уже сказала, где болит, осталось не убить пациента до приезда врача.
Частые вопросы
Можно ли просто сбросить аварию и работать дальше? Один сброс после явной причины (задело приспособление, затупилась пластина) — допустимая проба на пониженной подаче. Повторная авария — запрет на дальнейшие пуски до выяснения: каждый запуск при заклинивании или сорванной муфте углубляет повреждение. Сброс не лечит, он только снимает сообщение.
Почему авария вылетает только под резанием, а на перегонах всё чисто? Потому что резание добавляет нагрузку: тупой инструмент, завышенная подача или тяжелеющая механика проявляются только под током. На холостом перегоне двигатель справляется, под резанием — нет. Ищите в порядке: инструмент и режимы, свободный ход оси, смазка, затем привод.
Что означает авария 411 на Fanuc? Это превышение рассогласования при движении: разница между заданной и фактической позицией оси превысила лимит параметра 1828. Причины в порядке вероятности: механика (заклинивание, задевание), привод без выхода, энкодер или его кабель, параметры после замены узлов. Текущее рассогласование видно в диагностике № 300.
Авария «перегруз» по вертикальной оси Z — с чего начать? С тормоза: двигатель вертикальной оси постоянно борется с весом, и полузажатый тормоз даёт классический перегруз. Обесточьте станок, зафиксируйте суппорт от опускания и проверьте, слышен ли щелчок тормоза при подаче питания. Затем — свободный ход и смазка, и только потом усилитель.
Может ли рассогласование быть из-за помех и заземления? Да, и это классика российских цехов: плазма, сварка и плохая земля прилетают в кабель энкодера, и стойка видит «дрожащую» позицию. Признак — плавающие аварии без привязки к месту траектории. Проверьте заземление экрана кабеля энкодера и разносите силовые и слаботочные трассы.
Что ломается при повторных запусках под аварией? При заклинивании — задиры гайки ШВП и направляющих; при срыве муфты — риск изгиба винта; при проблемном приводе — силовой модуль усилителя. Каждый из этих ремонтов на порядок дороже первопричины. Один пуск — проба, второй — уже осознанный риск чужих денег.
Заключение
Аварии «перегруз» и «рассогласование» — не помеха работе, а её охрана: первая говорит «двигателю тяжело», вторая — «ось не успевает». Вы теперь знаете, что за каждым словом стоит конкретная измеряемая величина — ток привода и следящая ошибка, а за каждой типовой ситуацией — короткий список причин и одна-две проверки.
Вечером того же дня, когда станок встанет с такой аварией: сфотографируйте экран и журнал, запишите обстоятельства, обесточьте станок и проверьте ход оси рукой, осмотрите кабель энкодера и смазку. Этого хватит, чтобы в восьми случаях из десяти назвать виновника до приезда сервиса — и ни разу не сбивать аварию «пока работает».
Если же авария повторяется, ось тугая или станок простой стоит дороже диагностики — мы чиним именно такие случаи: настройка и ремонт сервоприводов и энкодеров, диагностика неисправностей станков, замена и ремонт электроприводов с выездом по России, а после ремонта узлов — наладка станков и возврат точности. Позвоните и опишите код и обстоятельства — чаще всего предварительный диагноз ставится по телефону.
Источники
- Список аварийных кодов систем Fanuc серий 0i / 0i Mate — раздел сервоаварий 400–468 (FANUC Alarm Codes List). Helman CNC.
- Описание аварии FANUC SV0421 «Превышение рассогласования в полузамкнутом контуре» по документации Beijing-FANUC (FANUC SV0421 Alarm: Excess Error in Semi-Closed Loop Control). ReacoCNC.
- Руководство по диагностике Sinumerik 840D sl / SINAMICS S120, список аварий NCK и приводов, включая 25040, 25050, 25080, 300504, 300505 (SINUMERIK 840D sl / SINAMICS S120 Diagnostics Manual). Siemens Industry Online Support.
- Описание аварии Sinumerik 25080 «Мониторинг позиционирования оси» с машинными данными MD36000/36010/36020 и MD32200 (Sinumerik Alarm 25080 Axis Positioning Monitoring). Helman CNC.