

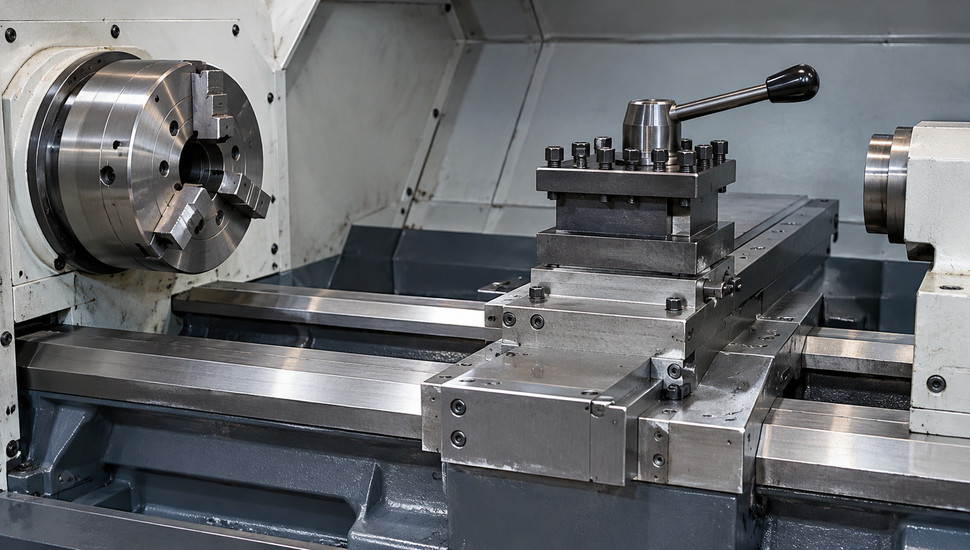
Люфт стола или суппорта: причины и способы устранения
Люфт стола станка или его суппорта — это зазор в цепи подачи, который станок выбирает при каждой смене направления движения: каретка сначала «глотает» зазор и лишь потом сдвигает заготовку. Примерно в восьми случаях из десяти виноват не изношенный винт, а ослабший крепёж гайки, недотянутый клин или осевой упор винта — такой люфт убирается подтяжкой за час и без единой новой детали. Досрочно заказанная пара «винт — гайка» здесь — самая частая ошибка и самая дорогая.
Случай из цеха. Токарь нашёл на ТВ-4 люфт поперечного суппорта около 2 мм: «беру за резцедержку и толкаю от себя к себе — и суппорт ходит». В цехе уже готовились заказывать новую пару, пока на форуме chipmaker.ru не прозвучало трезвое замечание: «Да не может гайка люфтить на 2 мм, там шаг резьбы 2 мм или меньше. Гайка скорее всего болтается в креплении к суппорту». Так и вышло: подтяжка крепежа закрыла вопрос без деталей и без денег.
Разберём по порядку: что люфт делает с деталью и чем он отличается от биения и упругого отжатия; полная карта источников — от шарико-винтовой передачи (ШВП) до клиновых планок и крепежа; протокол замера индикатором за 20 минут; нормы в микронах и точная граница между «подтянуть самому» и «разобрать узел». Если разбираться некогда, закажите диагностику неисправностей станков — инженер приедет с приборами и найдёт источник за один выезд.
Ключевое
- Новый станок с ЧПУ нормального класса держит люфт оси в пределах 0,005–0,01 мм; эксплуатационная норма — до 0,02–0,03 мм; от 0,05 мм страдает любая чистовая работа, а растущий люфт 0,03–0,05 мм — сигнал к подтяжке и дефектовке.
- Люфт в 0,5–2 мм почти никогда не резьба: шаг винта физически ограничивает ход гайки. Ищите крепёж гайки, осевой упор винта и клин. Классический пример: 2 мм люфта на ТВ-4 вылечились подтяжкой крепления гайки.
- Замер делайте при выключенной компенсации люфта в стойке: у Sinumerik это машинное данное 32450 ($MA_BACKLASH), у Fanuc — параметры 1851 и 1852. Включённая компенсация прячет реальный зазор от индикатора.
- Клин тянут по четверти оборота за подход, предварительно ослабив противоположный винт. Критерий один: равномерно лёгкий ход по всей длине без тугих зон у краёв. Перетянутый клин рвёт масляную плёнку и рождает задиры за одну смену.
- Программная компенсация — кредит, а не ремонт: она платит скоростью реверса (до 50 %, при встречном резании до 30 %) и не останавливает износ. Оправдание ей — свежая пара с люфтом в единицы микрон или мост до ближайшей переборки.
Что такое люфт и чем он грозит детали
У люфта простая механика. В цепи подачи всегда есть зазоры: между резьбой винта и гайкой, между кареткой и направляющими, между валом и его опорами. Пока ось движется в одну сторону, зазор «заперт» с одной стороны и на точность не влияет. Брак рождается в момент реверса: стол доходит до координаты, меняет направление, и первая часть хода уходит на выборку зазора. Заготовка за это время стоит, а инструмент врезается в уже новую точку — так на детали появляются ступеньки, овалы и разброс размеров.
От биения люфт отличается природой. Биение — это геометрия вращения: шпиндель или оправка описывают овал даже без нагрузки, на холостом ходу. Люфт — это зазор, который проявляется только при смене направления усилия. Путать их дорого: переборка шпинделя не уберёт зазор в гайке оси. Как измерять биение и что считать нормой — мы разобрали в отдельной статье о биении шпинделя, здесь сосредоточимся на зазорах.
Второй «двойник» — упругое отжатие. Под силой резания узел пружинит: винт скручивается, каретка отжимается от направляющих, и инструмент уходит на 0,01–0,05 мм. Отжатие, в отличие от люфта, выбирается усилием и исчезает вместе с ним, а не с реверсом. На практике они действуют вместе, но лечатся по-разному: отжатие — жёсткостью и режимами, люфт — подтяжкой и заменой изношенных деталей.
Как люфт выглядит на детали:
| Картина на детали | Что происходит | Где искать в первую очередь |
|---|---|---|
| Ступенька или рябь в месте смены направления (паз, карман, уступ) | Зазор выбирается при реверсе, первый участок прохода режет со смещением | Гайка, её крепёж, потеря преднатяга |
| Круг выходит с «срезами» по осям, квадрат со скруглениями | На каждом реверсе по X и Y контур отстаёт на величину люфта | Гайки и клинья обеих осей |
| Разброс размеров от детали к детали в пределах 0,02–0,1 мм | Подача в резание каждый раз приходит с другой стороны зазора | Осевой упор винта, гайка |
| Увод размера при встречном резании и расточке | Врезание меняет сторону контакта винта, зазор «выстреливает» под нагрузкой | Гайка, клин, местный износ в зоне обработки |
| «Мёртвый ход» лимба или маховика на универсале | Резьба и гайка не касаются друг друга до полной выборки зазора | Разрезная (маточная) гайка |
| Рябь на чистовой только на вертикальных стенках | На смене направления ось на мгновение «висит» в зазоре и трясётся | Клин, преднатяг гайки |
Перенос в погрешность почти прямой: зазор 0,04 мм даёт «срез» на контуре той же величины. Поэтому чистовой контур страдает первым, а черновые проходы живут с люфтом годами. Отсюда и правило раннего вмешательства: зазор 0,03 мм — это час подтяжки, зазор 0,08 мм — это уже изношенная пара и переборка.
Откуда берётся люфт: карта узлов подачи
Цепочка подачи коротка: двигатель — муфта — винт — опоры — гайка — каретка — направляющие. Зазор может жить в каждом звене, и проверять звенья выгодно от самого дешёвого в проверке к самому дорогому в замене. Ниже — все источники с опознавательными признаками.
Гайка винтовой пары: износ и потеря преднатяга
Винт и гайка изнашиваются парой: дорожки и резьба выбираются одновременно, и замена одной гайки на равномерно разбитом винте даёт половину результата. У ШВП износ проявляется одновременно люфтом и рябью на чистовой, а преднатяг двойной гайки «плывёт» от тысяч циклов реверса. Фирменный признак — местная выработка: в зоне, где станок обрабатывает 90 % деталей, зазор вдвое-втрое больше, чем у краёв хода. Отсюда же оговорка: если разброс люфта по длине больше 0,02 мм, подтягивать и компенсировать бессмысленно — нужна переборка с дефектовкой.
Устройство самой передачи, типы преднатяга и технология замены — это тема отдельного разбора ШВП; для диагноза люфта достаточно границы: равномерный износ — менять пару, местный — вести переборку узла. Под замену обычно идёт и гайка, и сопутствующие детали узла — типовой объём работ описан в разделе замены изношенных деталей.
На универсальных станках зазор держит разрезная (маточная) гайка: её половины стягивают клином или винтом. Подтяжка работает, пока износ резьбы не перевалил примерно за пятую часть высоты профиля — дальше половинки гайки упираются в вершинки витков, ход становится тугим, а люфт всё равно остаётся. Это сигнал точить новую гайку из бронзы.
Опорные подшипники и осевой упор винта
Винт должен стоять вдоль оси как вкопанный, и за это отвечают его опоры. У ШВП это пары упорно-радиальных подшипников с преднатягом (типовые серии 7602, 7603, ZKLF) на обоих концах винта; у универсалов — упорные гайки, шайбы и буртик ходового винта. Когда преднатяг опоры теряется, винт начинает «дышать» вдоль оси: люфт на индикаторе то появляется, то исчезает в зависимости от направления вращения и нагрузки. Проверка занимает минуту: на обесточенном станке, на горизонтальной оси, покачайте винт рукой вдоль оси у опоры — ход в десятки микрон виден пальцем, а на индикаторе читается точно.
Направляющие и клиновые планки
Зазор между кареткой и направляющими выбирают клиновые планки на скользящих направляющих и преднатяг кареток на рельсовых. Планка — расходная деталь регулировки: её подтягивают винтами по мере износа полос и баббита, и это штатная процедура. Проблемы начинаются, когда клин упирается в конец своей резьбы или на полосах появились задиры: подтяжка больше не держит. Опознавательный признак «направляющего» люфта — зависимость от положения: у краёв хода зазор один, в середине другой, потому что износ направляющих и планки распределён неравномерно.
Ловушка, в которую попадаются даже опытные наладчики, описана на chipmaker.ru: на ТВ-6 люфт поперечной подачи 0,7–0,8 мм при полностью затянутом клине. Клин уже выбран до отказа — значит, зазор живёт выше по цепочке: в паре «винт — гайка» или в осевом упоре винта. Дальнейшая затяжка клина не лечит ни то, ни другое, зато гарантирует тугой ход, задиры планки и сорванную резьбу регулировочных винтов.
Муфта, редуктор, ремень
Между двигателем и винтом зазор тоже бывает. Провёрнутая на валу муфта с разбитой шпонкой или шлицами даёт люфт сразу большого угла: ось «просыпается» на заметное смещение при каждом реверсе. Зубчатая пара редуктора с изношенными зубьями даёт люфт «порциями», а ремённая передача — мягкий, «резиновый» ход при реверсе.
Признак-маркер: метка на муфте. Поставьте риску на муфте и ступице, прогоните ось туда-обратно — если метки разъезжаются, зазор найден. Это самый дешёвый из «винтовых» диагнозов.
Крепёж: гайка в кронштейне, упоры, концевики
Гайка, болтающаяся в кронштейне, даёт люфт больше любого износа — и именно поэтому история с двумя миллиметрами на ТВ-4 так показательна. Проверка та же, что и везде: индикатор на неподвижный узел, ножка в кронштейн гайки, покачать каретку рукой. Отдача в десятки и сотни микрон означает ослабший крепёж.
Сюда же — винты кронштейнов упоров, датчиков референтных точек, кожухов винта: всё, что вибрирует и отходит за годы работы. Ключ на пятнадцать минут решает то, на что иначе готовы потратить сотни тысяч рублей.
Сводная таблица для быстрого поиска:
| Симптом | Вероятный узел | Первая проверка за 5 минут |
|---|---|---|
| Люфт «ходит руками», 0,5–2 мм | Крепёж гайки или клин | Индикатор на кронштейн гайки, покачать каретку |
| Клин затянут, люфт остался | Гайка или осевой упор винта | Покачать винт вдоль оси, проверить упорные гайки |
| Люфт только в середине хода | Местная выработка винта или направляющих | Замер в трёх точках по длине |
| Люфт плюс рябь на чистовой | ШВП: износ дорожек, потеря преднатяга гайки | Осмотр смазки, замер в зоне обработки |
| Люфт «порциями», щелчки при реверсе | Муфта, шпонка, редуктор | Риска на муфте: проверить проворот |
| Разброс размеров 0,02–0,05 мм без явного люфта | Осевой упор, подшипники опоры винта | Индикатор на торец винта, осевая проверка |
| Люфт у краёв хода, в середине чисто | Клин или износ направляющих у краёв | Щуп 0,03–0,05 мм между кареткой и направляющей |
| «Мёртвый ход» лимба на универсале | Маточная гайка | Подтянуть разрезную гайку на четверть оборота |
Как замерить люфт оси: протокол за 20 минут
Первое и обязательное условие — выключить компенсацию люфта в стойке. Sinumerik держит её в машинном данном 32450 ($MA_BACKLASH) по каждой оси, Fanuc — в параметрах 1851 (быстрый ход) и 1852 (резание, включается битом RBK в параметре 1800); аналогичные настройки есть у Syntec и Heidenhain. Без этого настоящий зазор не увидит даже точный индикатор: стойка сама доворачивает ось на зашитую в параметры величину. Характерный вопрос с cccp3d.ru: после замены ШВП по всем осям люфты вышли порядка 5 мкм, и мастер спрашивал, каким параметром компенсировать остаток. Ответ зависит от стойки, а порядок — нет: сначала замер с выключенной компенсацией, потом решение.
Инструменты: индикатор часового типа с ценой деления 0,01 мм — для универсалов и первичной оценки; цифровая или рычажно-зубчатая головка с отсчётом 0,001–0,002 мм — когда работаете с микронами новой пары. Магнитная стойка на неподвижный узел. Из расходников — салфетка и пятнадцать минут времени.
| Шаг | Действие | Что фиксировать |
|---|---|---|
| 1 | Обесточить станок (горизонтальные оси; вертикальную ось без исправного тормоза не трогать), закрепить индикатор на станине, ножку — в торец стола или суппорта вдоль оси | Преднатяг ножки 2–3 деления |
| 2 | Шаговой подачей с пульта (0,01 мм за шаг) подвести ось до первого отклика ножки | Отметить координату на стойке |
| 3 | Подать ось в обратную сторону теми же шагами до следующего отклика | Разность координат — люфт в этой точке |
| 4 | Повторить замер в середине хода и у обоих краёв (по 5–10 % длины) | Три значения; разброс — карта выработки |
| 5 | Проверка рукой «на отрыв»: покачать стол или суппорт вдоль и поперёк хода при упёртой ножке | Направление и величина максимальной отдачи |
| 6 | Проверить винт вдоль оси и кронштейн гайки (горизонтальные оси) | Отдача крепежа или опоры — причина найдена |
| 7 | Вернуть компенсацию в стойке, записать значения в журнал станка | Дата, точки, значения, обстоятельства |
Два пояснения. Замер в трёх точках — не перестраховка: в зоне, где станок фрезерует и точит годами, люфт бывает вдвое выше, чем у краёв хода, и одноточечный замер этот факт прячет. А проверка «на отрыв» повторяет приём с форумов: «упереться индикатором в один край суппорта и попытаться пошатать его поперёк станины — люфт меньше сотки; на отрыв вообще ничего» — так отделяют зазор каретки в направляющих от зазора в резьбе.
Косвенная проверка без индикатора — пробная деталь. Обкатайте в заготовке квадрат 100×100 мм и померьте «срезы» на углах в местах реверсов, затем круг диаметром 50–100 мм с врезанием по каждой оси. Способ ловит люфт от 0,02 мм и годится для контроля «стало/не стало лучше», но индикатор честнее: он видит от 0,005 мм и показывает, в какой точке хода зазор живёт.
Какой люфт считать нормой
Единой цифры не существует: допустимый зазор привязан к классу точности станка — по ГОСТ 8-82 их пять (Н, П, В, А, С) — и к типу узла. Новая ШВП с преднатягом на станке нормального класса укладывается в 0,005–0,01 мм; передача без преднатяга класса C7 конструктивно допускает 0,02–0,05 мм, и это не брак, а её класс. Для повседневной работы удобна следующая сетка:
| Узел, состояние | Ориентир | Что делать |
|---|---|---|
| Новая ШВП с преднатягом, станок класса Н | 0,005–0,01 мм | Ничего; зафиксировать в журнале станка |
| Станок с ЧПУ в эксплуатации | до 0,02–0,03 мм | Контроль раз в квартал |
| Порог вмешательства | 0,03–0,05 мм и растёт | Подтяжка крепежа и клина; компенсация — как временная мера |
| Чистовая обработка | от 0,05 мм брак виден на детали | Дефектовка и переборка узла |
| Универсальный суппорт с маточной гайкой | 0,05–0,15 мм на винте | Подтяжка разрезной гайки; износ резьбы более 20 % — новая гайка |
| Клин каретки или салазок (щупом) | 0,03–0,05 мм равномерно по длине | Подтяжка по четверти оборота |
| Опорные подшипники ШВП (осевой ход винта) | до 0,005–0,01 мм | Восстановление преднатяга, замена пары подшипников |
Три оговорки к цифрам. Первая: сравнивайте с паспортом вашего станка — нормы точности для классов П и В ужесточают эти ориентиры в полтора-два раза, и приёмка после ремонта идёт именно по паспорту и нормам точности. Вторая: цифры справедливы для прогретого станка в штатной смазке; на сухих направляющих «норма» уплывает за смену. Третья: динамика важнее абсолютной цифры — люфт 0,02 мм, выросший с 0,008 за полгода, хуже, чем стабильные 0,03. Как выжать из станка максимум точности после регулировок — отдельная услуга, повышение точности станков, там же считают компенсации по осям.
Что можно подтянуть самостоятельно
Граница простая: всё, что крутится ключом без разборки узла, — зона наладчика. Разборка каретки, снятие гайки, вмешательство в преднатяг ШВП — зона сервиса. Ниже — три подтяжки, которые закрывают большинство случаев, и один программный приём.
Клиновые планки: четверть оборота и честный критерий
Порядок, отработанный на форумах и в цехах:
- Очистите и смажьте направляющие. Регулировка по сухому металлу даст ложные тугие зоны.
- Ослабьте контргайку и противоположный регулировочный винт планки. Правило из обсуждений на Reddit: «ослабь задний — подтяни передний»: затяжка одной стороной заклинивает каретку клином.
- Подтягивайте регулировочный винт по четверти оборота за подход. После каждого подхода прогоняйте каретку по всей длине рукой.
- Критерий — «регулировка по лёгкости перемещения, на границе тугого хода в крайних положениях», как сформулировали итог на chipmaker.ru: ход равномерно лёгкий по всей длине, тугих зон у краёв нет.
- Проконтролируйте щупом 0,03–0,05 мм между кареткой и направляющей в трёх точках и индикатором — покачиванием «на отрыв».
- Зафиксируйте контргайками, прогоните час под лёгкой нагрузкой, повторите контроль. Смазку — обновить.
Крепление гайки и осевые упоры винта
Пятнадцать минут и три проверки. Первая — индикатор на неподвижный узел, ножка в кронштейн гайки, покачивание каретки: отдача в десятки микрон означает ослабшие винты крепежа, подтяните и законтрите. Вторая — осевая проверка винта у опор: ход в десятки микрон означает просевший преднатяг упорных подшипников или ослабшие упорные гайки — восстановите затяжку по паспорту, не «от души». Третья — риски на муфте: разъехались при реверсе — тяните шпонку и винты муфты.
Помните пример ТВ-4: два миллиметра люфта сошли на нет от подтяжки крепежа гайки. С таких проверок начинается любая работа с люфтом, прежде чем разговор дойдёт до запчастей.
Преднатяг двойной гайки ШВП: что регулируемо, а что нет
Двойная гайка выбирает зазор тремя способами: распорной втулкой фиксированной толщины, пакетом регулировочных шайб, парой зубчатых секторов с разным шагом зубьев. Самому доступны два из трёх: пакет шайб меняют на более толстый (шаг — десятые доли миллиметра толщины, эффект — сотые доли зазора), секторы поворачивают на один зуб. Втулку не регулируют вовсе — она рассчитана на переборку с дефектовкой.
Что не работает никогда: пересыпка шариков «побольше диаметром». Разбег диаметра в один микрон уже заклинивает гайку или выбирает дорожки — «народный» ремонт заканчивается заменой пары в сборе. Типы преднатяга, выбор пары и замена — в отдельном разборе ШВП; здесь зафиксируем правило: преднатяг восстанавливает тот, кто умеет мерить микроны и считать проставки.
Программная компенсация: когда да, когда нет
Компенсация — это параметр стойки, при каждом реверсе добавляющий ход на величину зазора. У Fanuc это параметры 1851 и 1852 плюс бит RBK (разделение быстрого хода и резания), у Sinumerik — машинное данное 32450, аналоги есть у Syntec и Heidenhain. Инструмент бесплатный и быстрый, но у него есть цена, и её хорошо сформулировали на mir-cnc.ru: при реверсе движение идёт на 50 % скорости, а при встречном резании — до 30 %. Цикл растёт, и на чистовых контурах компенсация всё равно оставляет след.
Работает компенсация в двух ситуациях. Первая — свежая пара: те самые 5 мкм после замены ШВП с cccp3d.ru — ровно случай, когда остаточный зазор убирают параметром. Вторая — мост до переборки: зазор 0,03 мм, деталь пока держится, переборка запланирована на смену сезона.
Не работает компенсация при люфте 0,05 мм и больше, растущем от недели к неделе: стойка компенсирует цифру, износ тем временем идёт своим чередом. И главное правило гигиены: после переборки узла старую компенсацию пересчитывают, иначе ось получает двойную выборку и начинает дёргаться при реверсе.
Пять ошибок самостоятельной подтяжки:
- тянуть клин, не ослабив противоположный винт, — заклинивание и задиры за один прогон;
- регулировать на сухих или грязных направляющих — «вылеченный» люфт вернётся через смену;
- перетягивать маточную гайку на изношенной резьбе — тугие зоны, срыв витков, люфт на месте;
- компенсировать в стойке вместо подтяжки — цифры красивые, износ продолжается;
- забыть старую компенсацию после переборки — двойной выбор зазора и рывки при реверсе.
Если после подтяжки люфт возвращается за считаные недели — узел просит дефектовки. Разбирать наугад дорого: начните с диагностики на производстве, чтобы вскрыть именно то звено, которое изношено.
Когда без разбора узла не обойтись
Подтяжка имеет предел. Разбор узла нужен, когда выполняется хотя бы одно из условий:
- люфт выше эксплуатационной нормы и растёт от недели к неделе;
- разброс люфта по длине хода больше 0,02 мм — винт или направляющие изношены местами;
- подтяжка и компенсация держат недели, а не месяцы;
- к люфту добавились шум, рывки, нагрев гайки — дорожки качения уже сыплются;
- брак повторяется на чистовых и расточке после всех регулировок и чистой смазки.
Экономика решений выглядит так:
| Решение | Когда оправдано | Ориентир затрат |
|---|---|---|
| Подтяжка крепежа, клина, маточной гайки | Люфт до 0,03–0,05 мм, крепёж ослаблен | Свои руки, 0 рублей |
| Компенсация в стойке | Остаток 0,01–0,03 мм после замены пары; мост до переборки | 0 рублей, но минус скорость реверса |
| Замена маточной гайки | Изношена гайка при живом винте | Бронза и токарные работы |
| Переборка оси с заменой гайки ШВП | Местная выработка, потерянный преднатяг | Гайка плюс работа — десятки тысяч рублей |
| Новая ШВП в сборе | Равномерный износ винта, погнутый после удара винт | Сотни тысяч рублей для среднегабарита плюс простой |
Разбор узла — работа для сервиса с дефектовкой: замер зазоров, износа винта и полос, решение «гайка или пара». Переборка всегда завершается восстановлением узла: восстановление геометрии станков включает и выборку люфтов, и приёмочные замеры по нормам точности. Типовые работы, от замены изношенных деталей до переборки осей, заранее планируйте по прайсу на ремонт станков — в дефектовке каждая позиция привязана к строке сметы.
Частые вопросы
Какой люфт допустим на станке с ЧПУ?
Новый станок нормального класса — 0,005–0,01 мм по осям. Рабочий диапазон — до 0,02–0,03 мм. Растущий люфт 0,03–0,05 мм — сигнал к подтяжке и дефектовке, от 0,05 мм страдает чистовая работа. Сверяйтесь с паспортом: классы точности по ГОСТ 8-82 ужесточают цифры в полтора-два раза.
Клин затянул, а люфт остался — куда смотреть дальше?
Клин выбирает только зазор между кареткой и направляющими. Если он затянут до тугого хода, а зазор остался, ищите в паре «винт — гайка» и в осевом упоре винта. Пример с ТВ-6: 0,7–0,8 мм люфта при затянутом клине жили в упоре винта, а не в направляющих.
Можно ли убрать люфт программно, через стойку?
Компенсировать — да, убрать — нет. Стойка добавляет ход при реверсе (Fanuc — параметры 1851/1852, Sinumerik — машинное данное 32450), но зазор остаётся и износ продолжается. Цена — скорость реверса до 50 %. Оправдание — свежая пара с единицами микрон или мост до переборки.
Почему брак появляется только при встречном резании и расточке?
При движении без смены стороны нагрузки зазор заперт и на размер не влияет. Встречное резание и расточка меняют сторону контакта винта: зазор выбирается прямо в момент резания, и инструмент уводит на его величину. Классическая картина «идеальных проходов и бракованной расточки» — это почти всегда люфт, а не программа.
Люфт 2 миллиметра — менять винт с гайкой?
Сначала проверьте крепёж. Шаг резьбы ограничивает ход гайки за оборот: на два миллиметра резьба не виновата почти наверняка. Пример ТВ-4: гайка болталась в креплении к суппорту, подтяжка сняла весь люфт. Только после проверки крепежа, клина и упоров разговаривайте о замене пары.
Как часто проверять люфт осей?
Ориентир — раз в 200–300 часов работы или раз в квартал, плюс всегда после столкновений, переборки узла и резкого ухудшения чистоты поверхности. Замер занимает 20 минут при выключенной компенсации; записывайте значения по трём точкам в журнал станка — динамика скажет о состоянии больше, чем одна цифра.
Заключение: план на неделю
Люфт — самый честный из дефектов станка: он всегда измеряется, всегда локализуется и в большинстве случаев дешевле в лечении, чем кажется в первый день паники. Порядок действий:
- Сегодня. Выключите компенсацию в стойке, пройдитесь индикатором по трём точкам каждой оси, запишите цифры. Замер покажет и величину, и карту выработки.
- Эта неделя. Проверьте крепёж гайки, осевые упоры винта и муфту; подтяните клиновые планки по четверти оборота с критерием равномерно лёгкого хода. Восьмая часть часа с ключом против сотен тысяч за новую пару.
- Этот месяц. Повторите замер, сравните с первым. Люфт стабилен — работайте и контролируйте раз в квартал. Люфт растёт или разброс по длине больше 0,02 мм — закладывайте дефектовку узла, компенсацию используйте только как мост.
Если цифры вышли за 0,05 мм или люфт возвращается после каждой подтяжки — не вскрывайте узел наугад. Закажите выездную диагностику на производстве: инженер замерит по протоколу, локализует звено и выдаст дефектовку с ценами до начала работ. Станок скажет спасибо партиями без брака.
Источники
- ГОСТ 8-82. Станки металлорежущие. Общие требования к испытаниям на точность (классы точности Н, П, В, А, С). — files.stroyinf.ru.
- ГОСТ ISO 13041-1-2017. Станки токарные с числовым программным управлением и токарные обрабатывающие центры. Условия испытаний. Часть 1. Геометрические испытания. — files.stroyinf.ru.
- ГОСТ ISO 230-2-2016. Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением. — files.stroyinf.ru.
- ГОСТ 25329-82. Станки металлорежущие. Передачи винт-гайка качения. Основные размеры. — files.stroyinf.ru.
- Siemens. SINUMERIK 828D, SINAMICS S120. Список машинных данных: MD 32450 BACKLASH — компенсация люфта по оси. — Siemens Industry Online Support.
- Fanuc Series 0i-MODEL F Plus. Parameter Manual (Параметрический справочник, B-64610EN): компенсация люфта — параметры 1851, 1852, бит RBK параметра 1800. (документация производителя, печатное издание)
- Справочник технолога-машиностроителя: в 2 т. Т. 1 / под ред. А. Г. Косиловой, Р. К. Мещерякова. — 6-е изд. — М.: Машиностроение, 2005. (печатное издание)