

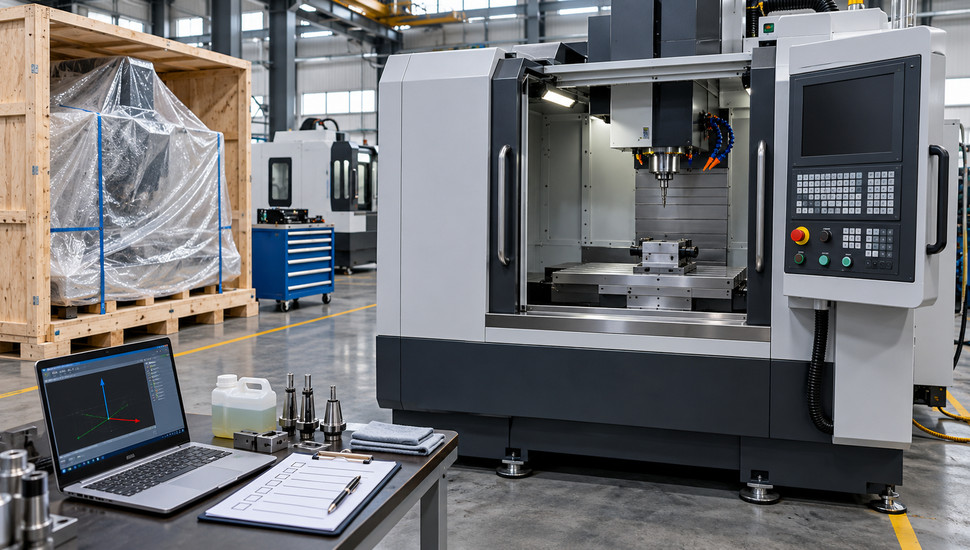
Первый запуск станка с ЧПУ после доставки: пошаговая инструкция
Первый запуск нового станка с ЧПУ — это десять этапов в строгом порядке: приёмка от перевозчика, разгрузка, распаковка и расконсервация, выдержка в цехе, подключение к сетям, заливка масла и СОЖ, уровневание, первые пуски без нагрузки, обкатка шпинделя ступенями и тестовая деталь. Пропуск любого шага заканчивается либо потерей гарантии, либо ремонтом узла, который ещё ни дня не работал. Ниже — каждый этап с чек-листами, таблицами и цифрами: что смотреть до подписи в накладной, чем отмыть консервационную смазку, на каких оборотах обкатывать шпиндель и когда можно резать «в полную силу».
Типовая сцена: машина поставщика у ворот, водитель ждёт, начальник цеха подписывает накладную «не глядя», потому что смена. Через неделю выясняется, что стекло стойки в трещинах, а ящик с ЗИП пуст наполовину. Перевозчик развёл руками — подпись стоит, груз принят без замечаний. Вся дальнейшая переписка с поставщиком идёт вокруг одного вопроса: кто повредил станок — дорога или цех.
Что важно запомнить
Ключевое
- Подпись в транспортной накладной — точка невозврата претензий к перевозчику: все повреждения фиксируйте актом до подписи, с фото и указанием упаковочных листов.
- После зимней доставки станку нужно 12–24 часа постоять в тёплом цехе: конденсат на платах убивает электронику быстрее, чем любой механический дефект.
- Смазку прогоняйте вручную до первого движения осей: центральная маслостанция должна выдать масло во все точки, иначе сухая гайка ШВП набирает износ за один рабочий день.
- Шпиндель обкатывайте ступенями: 25 % → 50 % → 75 % → 100 % от максимальных оборотов, по 20–30 минут на ступень, с контролем нагрева корпуса — предел для нового узла примерно 45–50 °C.
- Первая приёмочная партия — минимум 10 тестовых деталей с протоколом замеров: без неё спор с поставщиком о точности через полгода не выиграть.
Этап 1. Приёмка от перевозчика: что смотреть до подписи
Приёмка начинается не в цеху, а у борта машины, пока водитель не уехал. Осмотрите упаковку по кругу: порезы стрейч-плёнки, вмятины на обрешётке, свежие следы вскрытия, потёртости на углах — признаки падения или «работы» погрузчиком. На ящиках часто стоят индикаторы удара — наклейки, которые краснеют при толчке выше заданной перегрузки. Покраснел индикатор — требуйте вскрытия и осмотра прямо сейчас, в присутствии водителя.
Фото- и видеосъёмка идёт до и во время вскрытия: общий план, крупным планом каждый угол, маркировка, пломбы. Эти файлы — ваши доказательства в споре, и делайте их с запасом. Только после этого режьте обрешётку и сверяйте содержимое с упаковочным листом.
Отдельное внимание — ящикам с ЗИП. На форумах это описано точно: перечень ЗИП в формуляре «имеет свойство не совпадать с ящиками» — инструмент, цанги, ключи, резервные предохранители кладут не всегда и не в полном составе. Считайте комплект по описи при водителе: чего нет — в акт.
Чек-лист приёмки до подписи:
| Что смотреть | Признак проблемы | Что делать |
|---|---|---|
| Обрешётка, плёнка, углы | Вмятины, порезы, свежие следы вскрытия | Фото, вскрытие при водителе |
| Индикаторы удара (если есть) | Сработавший (красный) индикатор | Осмотр станка до подписи, запись в акт |
| Упаковочный лист | Расхождение с фактом | Незаписанное в накладную считается «поставлено и принято» |
| Ящики ЗИП | Комплект не совпадает с формуляром | Акт о недостаче при водителе |
| Сам станок | Трещины, деформации, подтёки масла | Не подписывать до осмотра, звонок поставщику |
| Документы: паспорт, формуляр, руководства, схемы | Пакет неполный | Фиксация в акте, запрос копий письменно |
Подпись ставьте только с оговоркой: «принято с замечаниями, акт № … от …». Голая подпись без оговорок лишает права требовать с перевозчика что-либо — потом останется спор с поставщиком о том, кто виноват, и он почти всегда длиннее и дороже.
Этап 2. Разгрузка и перемещение станка в цех
Массу станка и схему строповки берите из паспорта — там нарисованы точки захвата и допустимые углы. Крюки цепляют только за рым-болты или штатные вилки, если они предусмотрены. Строповка «за хобот», кожух, шпиндель или стол — типовая ошибка самоуверенных грузчиков: изгиб корпуса кожуха кажется мелочью, а вот сдвинутая геометрия станины — уже спор с гарантией.
Центр тяжести у станков смещён: у токарных — в сторону передней бабки, у фрезерных — к колонне. Производитель клеит таблички со схемой центра тяжести, ищите их на упаковке и на корпусе. Подъём — плавно, без рывков, на высоту 20–30 сантиметров с остановкой и осмотром: если станок завалился на нос, опускайте и перевешивайте, а не «дотягивайте» манёвром.
Внутри цеха катайте станок на роликах или гидротележке под станину, а не толкая за шпиндельную бабку и не цепляя за подвижные узлы. Наклон при перевозке держите в пределах, указанных в руководстве: у станков с залитым маслом или с горизонтальным шпинделем допустимый крен ограничен. Если разгрузка и перебазировка — разовая задача, отдайте её монтажникам: перенос и установка станков — отдельная работа со своей техникой и страховкой, и дешевле заказать её, чем перекладывать деформированную станину.
Этап 3. Распаковка и расконсервация
Порядок распаковки читайте в руководстве до того, как возьмёте ключ: у большинства станков оси и шпиндель зафиксированы транспортными скобами, болтами или деревянными упорами. Пуск осей с невыкрученным стопором — верный способ получить аварийное сообщение о перегрузе оси в первый же референтный ход. Выкрученные крепления помечайте и складывайте в пакет с подписью: при гарантийном споре «верните как было» — стандартное требование производителя, и хранить их нужно до конца гарантийного срока.
Консервационную смазку смывают керосином или уайт-спиритом, ветошью без ворса, до чистой поверхности. После смывки рабочие точки сразу смазывают штатным маслом по карте смазки — голый металл за сутки в цеховой влажности покрывается первичной коррозией. Практики форумчан это подтверждают: новые станки приходят «в консервационной смазке, в процессе расконсервации разбираешь до винтика и отмываешь».
Параллельно с отмывкой идёт дефектовка: направляющие и винты — на риски, забоины и ржавые пятна; краска — на сколы, которые говорят о жёстком обращении в дороге; кожухи — на вмятины; патрон, люнет, инструментальная оснастка — на комплектность по упаковочному листу. Всё, что нашли, фотографируйте и вносите в акт расконсервации с датой — это ваш щит в гарантийном споре.
Типовые находки при распаковке и реакция на них:
| Находка | Что это значит | Что делать |
|---|---|---|
| Ржавые точки на направляющих | Конденсат в дороге или нарушенная упаковка | Фото, акт, оценка глубины коррозии с поставщиком |
| Сколы краски, вмятины кожухов | Удары при погрузке/перевозке | Акт при водителе или письменно в 24–48 часов |
| Сухие точки смазки | Завод не законсервировал или частично смыто | Смазать по карте до первого движения |
| Полный ящик «всё вперемешку» | Комплектация «на глазок» | Сверка с формуляром, акт о недостаче |
| Отсутствие паспорта или схем | Потерян при пересылке | Письменный запрос копий поставщику |
Документы — та же комплектация, что и ЗИП: паспорт, формуляр, руководства по эксплуатации и обслуживанию, электрические и гидравлические схемы, каталог запчастей. Электрик и механик цеха должны получить свои схемы на руки до первого пуска, а не после первого отказа.
Этап 4. Выдержка станка в цехе после доставки
Станок, приехавший с мороза, в тёплый цех не включают. При минусовой уличной температуре на платах, приводах и внутри шпинделя конденсируется влага — включение в этот момент даёт короткое замыкание или плавающую неисправность электроники, которую потом ищут неделями. Стандартная выдержка — 12–24 часа в отапливаемом помещении: за это время металл и электроника выходят на температуру цеха, конденсат испаряется.
Температурные рамки эксплуатации берите из паспорта: для большинства стоек и приводов это диапазон от +5 до +35–40 °C с влажностью до 75–80 % без конденсата. Цех ниже +5 °C зимой — это не «закалка персонала», это гарантированные сбои электроники и загустевшая СОЖ.
За время выдержки как раз доделывают подготовку: подводят питание, воздух, проверяют уровни, убирают упаковку. Отдельно дождитесь, если станок ехал лежа: корпус должен отстояться в рабочем положении минимум сутки до уровневания — геометрию меряют на «успокоившемся» станке.
Этап 5. Подключение к сетям: электрика и пневматика
Питание подводят отдельной линией с сечением по паспорту: для станков 10–15 кВт это обычно медь 6–10 мм², для тяжёлых — больше, по проекту. Напряжение держат в допуске производителя — как правило, 380 В ± 10 %. При просадках ниже 190–200 В приводы уходят в аварии недозаряда шины, а стойка перезагружается — если в сети просадки, ставьте стабилизатор до того, как начнёте списывать это на «заводской брак».
Чередование и правильность фаз проверяют до первого пуска шпинделя: реверс шпинделя «не в ту сторону» или отказ от запуска — чаще всего перепутанные фазы, а не дефект. Реле контроля фаз на вводе стоит копейки и отсекает опасные режимы — перекос, обрыв, неверное чередование. Заземление делайте по проекту: для сети 380 В ориентир сопротивления заземляющего устройства — не более 4 Ом, и это вопрос безопасности, а не формальность.
Пневматику подключают после монтажа фильтра-влагоотделителя с регулятором давления: рабочее давление для пневмоузлов станка — обычно 6–8 бар, точное значение смотрите в паспорте. Конденсат из ресивера и фильтров сливайте наладчику в видимое место — влажный воздух убивает пневмоцилиндры смены инструмента и зажимы. Перед пуском продуйте линию без станка: стружка и окалина из новой магистрали — классическая причина заклинившего клапана в первый день.
Проверка перед подачей питания на стойку:
| Проверка | Норма (ориентир) | Чем проверить |
|---|---|---|
| Напряжение по фазам | 380 В ± 10 % | Мультиметр между всеми парами фаз |
| Чередование фаз | По паспорту | Прибор контроля чередования |
| Заземление | ≤ 4 Ом (по проекту) | Замер заземляющего устройства |
| Сопротивление изоляции | Норма по ПУЭ | Мегаомметр, электрик цеха |
| Давление воздуха | 6–8 бар по паспорту | Манометр блока подготовки |
| Чистота линии воздуха | Без конденсата и окалины | Продувка до подключения |
Если электрическая часть вызывает сомнения, не геройствуйте на «первом разе»: выезд сервисной инженерной службы на подключение и пусконаладочные работы стоит несравнимо меньше сгоревшего привода подачи.
Этап 6. Заливка масла и СОЖ: работаем по карте смазки
Карту смазки берите из руководства: там перечислены все точки, тип масла и периодичность. Разные узлы требуют разных масел, и смешивать их нельзя: гидростанция, направляющие, редуктор и шпиндельная бабка живут на маслах разной вязкости. Заливка «того, что было на складе» — короткая дорога к замене пары ШВП или гидронасоса через полгода.
Ориентиры по точкам (точные марки — только из паспорта вашего станка):
| Точка | Что заливать (тип) | Как проверить |
|---|---|---|
| Центральная смазка направляющих и ШВП | Индустриальное масло класса по паспорту (часто ISO VG 32–68) | Уровень на бачке маслостанции, выход масла во всех точках |
| Гидростанция (зажим, уравновешивание) | Гидравлическое масло ISO HM 32/46 или зимнее по паспорту | Щуп/глазок бака, манометр |
| Шпиндельная бабка | Шпиндельное масло малой вязкости (ISO VG 2–10 по паспорту) | Глазок уровня картера |
| Редукторы, коробки передач | Трансмиссионное масло по паспорту | Пробка контроля уровня |
| Бачок СОЖ | Эмульсия 5–10 % (концентрацию даёт производитель СОЖ) | Рефрактометр |
Заправка идёт до пуска, а не после: первые же движения осей должны идти под смазкой. Централизованную систему прогоняют вручную (кнопкой или рычагом маслостанции) и обходят станок, проверяя, что масло вышло из каждого дозатора к своей точке: у новых станков бывает воздушная пробка в трубках или негерметичный фитинг. Один упущенный дозатор — и суточная работа по сухой гайке ШВП сведёт ресурс узла к нулю, дальше восстановление геометрии и ремонт системы смазки вместо запуска.
СОЖ готовят по инструкции производителя концентрата: типовая эмульсия — 5–10 % концентрата в воде, причём концентрат льют в воду, а не наоборот. Проверяйте концентрацию рефрактометром, а не «на глаз по цвету»: жирная эмульсия раздражает кожу и пенится, жидкая — вызывает коррозию и плохо смазывает. Про выбор и уход за СОЖ у нас есть отдельный разбор, на первом запуске достаточно залить правильную концентрацию и убедиться, что помпа качает.
После заправки обойдите станок с фонарём: подтёки на подошве, мокрые фитинги, уровень, «уехавший» за ночь, — всё это находят до первого пуска, а не после лужи под станком.
Этап 7. Уровневание и закрепление
Новый станок ставят на штатные опоры и выравнивают по уровню до закрепления: рамный или клиновой уровень с ценой деления 0,02 мм/м, у мобильных бригад — электронный. Порядок и контрольные точки описаны в руководстве: обычно сначала продольный наклон станины, затем поперечный, с равномерной затяжкой опор по схеме «крест-накрест». После затяжки анкеров или посадки на клинья уровень проверяют повторно — крепление тянет станину и «съедает» выверку.
Дальше — контрольный замер геометрии: параллельность перемещений, соосность шпинделя, биение в конусе. Именно на новом станке эти замеры становятся базовыми: сохраните протокол, чтобы через год сравнить с ним и понять, как станок стареет.
К чему приводит перекос, объяснять долго не нужно: закрученная станина работает как гаечный ключ на изгиб — направляющие и винты изнашиваются неравномерно, точность уплывает через месяцы, а геометрия корпуса уже не восстанавливается регулировкой. Практика форумов сходится с сервисной: неуровневый станок «ест» направляющие и ШВП, сокращая ресурс машины в целом.
Уровневание — не разовая процедура первого дня. Повторно проверяйте уровень через одну-две недели работы (станок «усядется» на опоры и фундамент) и через месяц — после первой сотни часов. Фундаменты, анкерование и схемы установки — отдельная большая тема, мы разобрали её в материале про установку станка: фундамент, выравнивание и крепление. Выездное выравнивание и фиксация станков — стандартная услуга, и на тяжёлых станках её заказывают сразу с монтажом.
Этап 8. Первое включение: питание, нули, холостой ход
Первое включение делают при снятых транспортных креплениях, залитых маслах и выверенном станке. Порядок такой:
- Обход и осмотр: электрический шкаф закрыт, вентиляторы не заблокированы упаковочным пенопластом, провода не пережаты, ничего не осталось от упаковки.
- Подача силового питания: включаются шкафы, стартуют вентиляторы охлаждения, стойка грузится. Слушайте: гул, щелчки контакторов — норма; треск и запах — немедленное отключение.
- Проверка напряжений и сигналов: питание стоек, приводов, 24 В цепей управления — по схеме из руководства.
- Проверка аварийной цепи: кнопка аварийного останова, концевые выключатели дверей и ограждения — нажать, сбросить, убедиться, что всё отсекает и восстанавливается.
- Загрузка параметров: если поставщик не залил машинные данные — грузите из комплекта (у Fanuc это параметры, PMC-программа, данные осей; бэкап делайте сразу, до экспериментов).
- Возврат в референтные точки: медленно, по одной оси, начиная с оси, указанной в руководстве (для фрезерных обычно Z — вверх, от концевика). Сбой референта на новой машине чаще всего лечится проверкой датчиков нуля и их кронштейнов — их сбивает даже транспортировка.
- Медленные перемещения: по каждой оси на 10–25 % скорости быстрых ходов, рукой на ручном генераторе или кнопке. Проверяйте направление (плюс/минус совпадает с маркировкой), плавность, отсутствие заклиниваний и посторонних звуков.
- Контроль концевиков и мягких лимитов: подходите к краям хода на минимальной скорости и убеждайтесь, что торможение срабатывает там, где должно.
- Первые холостые прогоны: короткая программа с перемещениями по всем осям на средних подачах — час-полтора, с паузами и контролем нагрева.
Вопросы на этом этапе у наладчиков типовые: «в паспорте вроде всё написано, но много нюансов» — где последовательность референтов, что делать при первом же сообщении привода, как отличить незалитые параметры от аппаратной неисправности. Ответ простой: любое сообщение стойки на новом станке сначала сверяйте с журналом аварий и документацией, а не лечите «перезагрузкой до победного» — у нового станка права на эксперименты нет, есть гарантия.
Этап 9. Обкатка шпинделя ступенями
Зачем обкатка: у нового шпиндельного узла подшипники прирабатываются — микронеровности дорожек и тел качения сглаживаются, смазка распределяется, посадка стабилизируется. Прогревочные программы в стойках появились не для галочки: холодный шпиндель, сразу получивший максимальные обороты, набирает остаточный износ, который потом выходит боком в виде роста биения.
Обкатку ведут на холостом ходу при работающем охлаждении — воздушном или через чиллер. Сухая обкатка без СОЖ и чиллера запрещена: тепловая защита есть не у всех шпинделей, а подшипники «сгорают» за минуты.
Три рабочие схемы обкатки:
| Схема | Режим | Когда применима |
|---|---|---|
| Ступени по процентам | 25 % → 50 % → 75 % → 100 % от максимальных оборотов, по 20–30 минут на ступень, пауза 10–20 минут | Универсальная, для любого станка |
| Плавная | От низших оборотов по 15–20 минут, далее прибавка 250–300 об/мин каждые 10–15 минут до максимума | Высокооборотистые шпиндели |
| Циклическая | Половинная скорость 20 секунд работы / 2 минуты паузы, 8 циклов; повтор на 3/4 и на полной скорости | По регламентам производителей прецизионных подшипников |
Пример ступенчатой обкатки шпинделя на 24 000 об/мин: 6000 → 12 000 → 18 000 → 24 000 об/мин, по 20–30 минут, суммарно 2–4 часа. Для станка на 8000 об/мин логика та же: 2000 → 4000 → 6000 → 8000. Начинайте с четверти максимума — не с «нуля и сразу в потолок».
Контроль во время обкатки:
- Нагрев корпуса: до 45–50 °C — рабочая зона притирки; горячее — пауза. Держите руку на корпусе шпиндельной бабки или меряйте пирометром. Температура, которая не падает после остывания и растёт от цикла к циклу, — повод для обращения к поставщику, это не «нормальная притирка».
- Звук: ровный, без свиста, стуков и «оваций» на росте оборотов. Стук — стоп.
- Плавность набора оборотов: рывки и провалы — разбираться с настройками привода или частотного преобразователя, а не «докручивать» обороты.
- Останов и выбег: шпиндель должен выбегать свободно, без заклинивания и грохота.
После обкатки первые рабочие дни держите режим щадящим: нагрузки и подачи — в половину паспортных, наработка — по нарастающей. Сервисная практика сходится на цифре около 80 часов работы на пониженной мощности после запуска как разумном минимуме для нового узла.
Этап 10. Холостые прогоны и первые детали
Когда оси и шпиндель обкатаны, гоните прогонные программы: прямоугольник со скруглёнными углами, круг, восьмиугольник — стандартный набор холостых траекторий на подачах выше рабочих. Прогон проверяет связку «стойка — приводы — механика» на стыках и разворотах: там, где рывок или вибрация видны сразу. Час-два прогонов без аварий — разрешение на первый рез.
Первую деталь выбирайте не «для красоты», а под свою технологию — форумная практика сходится: проверка станка осмысленна, когда контрольная деталь близка к той номенклатуре, на которой он будет работать. Для токарного это ступенчатый вал с точными диаметрами и контролем торцевого биения, для фрезерного — контур с карманом и соосными отверстиями.
Замеры оформляйте как приёмочный протокол: приёмочная партия — минимум 10 деталей, каждая замерена по ключевым размерам, протокол подписан обеими сторонами, если пусконаладку вёл поставщик. Без протокола спор о точности через полгода превращается в обмен мнениями. Формулировка с форумов — рабочая: «замеры делаются в присутствии представителей заказчика и подписываются».
Реальная история: наладчики поставщика выточили две тестовые детали, показали, уехали. Через месяц цех привёл станок контрольным замером по формуляру — геометрия вне норм. Поставщик развёл руками: «принято без замечаний». Приёмочная партия с протоколом в тот же день отдала бы спор в пользу цеха — «пускачи уезжают, а станок оказывается кривым» — это не анекдот, а типовой сценарий.
Критерии готовности к рабочим режимам:
| Критерий | Норма |
|---|---|
| Размеры тестовой партии | В поле допуска, разброс внутри партии стабилен |
| Шероховатость контрольной поверхности | По проекту детали, без «лесенки» и вибрационных следов |
| Геометрия (конусность, цилиндричность) | В нормах формуляра станка |
| Нагрев шпинделя и опор после смены режимов | Стабильный, без прогрессирующего роста |
| Журнал аварий | Чистый, без повторяющихся предупреждений приводов |
После первой недели работы повторите контрольные замеры: усадка станка на опорах и температурный режим дают первую поправку на реальную точность — её и вносите в коррекции.
Типовые косяки доставки и первых дней
Большинство проблем первого месяца — не «заводской брак», а следы дороги и ошибки запуска. Сводная таблица того, что реально встречается:
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Авария перегруза оси на первом референтном ходе | Не сняты транспортные болты/скобы | Отключить, снять крепления по руководству, повторить |
| Течь масла из картера после пуска | Транспортировочные пробки не заменены штатными сапунами | Проверить схему заглушек в руководстве, заменить |
| Стойка перезагружается под нагрузкой | Просадка напряжения, слабый ввод, перекос фаз | Замер питания, реле контроля фаз, стабилизатор |
| Шпиндель греется выше 50 °C на холостых | Перетянутые подшипники, работает без охлаждения | Стоп, проверка чиллера/обдува, заявка поставщику |
| Рывки и визг при разгоне осей | Воздух в системе смазки, незатянутые транспортные упоры | Прогнать смазку до точек, осмотр креплений |
| «Плавающая» точность в первую неделю | Уровень ушёл после усадки на опорах | Повторное уровневание, повторные замеры |
| Ошибки чиллера или насоса СОЖ | Сработавший датчик потока, воздушная пробка | Прокачка, проверка датчиков и уровня |
| Ржавые пятна на направляющих | Конденсат в дороге | Фото, акт, оценка с поставщиком до пуска |
Правило простое: любая повторяющаяся ошибка на новом станке — это заявка поставщику, а не «эксплуатационная особенность». Сроки заявки фиксируйте письменно с первого дня: гарантия отсчитывается от подписания акта, и накопленные за месяц письма решают судьбу бесплатного выезда.
Что делать самому, а что — только с инженером поставщика
Гарантия — договор, и в нём разделено, что разрешено заказчику. Типовая граница выглядит так.
Можно и нужно делать самим:
- расконсервацию по инструкции руководства, с фотофиксацией;
- заливку масел и СОЖ по карте смазки;
- уровневание по методике паспорта, с сохранением протокола;
- проверку уровней, давлений, концевиков и аварийной цепи;
- холостые прогоны и обкатку по регламенту.
Нельзя — сразу потеря гарантии:
- вскрывать электрический шкаф и менять заводские параметры приводов;
- запускать станок с невыкрученными транспортными креплениями;
- работать на станке с выявленными повреждениями «пока под акт»;
- разбирать шпиндельную группу и вмешиваться в механику.
Между этими списками — пусконаладка под ключ: инженер делает ввод в эксплуатацию, а ваши наладчики проходят обучение рядом, так передаются и знания, и ответственность. Кто должен платить за ПНР, «под ключ» это или почасовка — контрактные вопросы, мы разбираем их отдельно в материале о пусконаладочных работах. Здесь важно одно: всё, что сделано инженером, должно лечь в акт с перечнем проверок и замеров — этот документ потом работает на вас.
Если в первые недели появляется то, что не описано в таблицах выше, — вызывайте диагностику неисправностей: на новом станке ранняя диагностика почти всегда дешевле, чем три месяца переписки о гарантии с полуразобранным узлом.
Частые вопросы
Можно ли запустить станок самому и не потерять гарантию?
Можно, если руководство допускает самостоятельный монтаж: расконсервация, заливка масел по карте, уровневание по методике паспорта и холостые прогоны — стандартный набор самостоятельного запуска. Запрещено вскрытие шкафа, правка параметров приводов и работа с невыкрученными транспортными креплениями. Всё делайте с фотофиксацией и в порядке, который прописан в руководстве — это и есть доказательство правильного запуска.
Сколько станок должен постоять в цехе после доставки зимой?
12–24 часа в отапливаемом помещении перед первым включением питания. За это время металл и электроника выходят на температуру цеха, конденсат с плат испаряется. Включение «с мороза» даёт короткие замыкания и плавающие сбои стойки, которые потом ищут неделями.
Чем отмыть консервационную смазку и чем потом смазать?
Керосином или уайт-спиритом, ветошью без ворса. После смывки сразу смажьте рабочие точки штатным маслом по карте смазки: голый металл за сутки покрывается первичной коррозией. Не оставляйте консервант на направляющих — он мешает маслу центральной смазки доходить до трущихся поверхностей.
Какая концентрация СОЖ нужна при первом запуске?
Типовая эмульсия — 5–10 % концентрата в воде, точную цифру даёт производитель выбранной СОЖ. Концентрат льют в воду, а не наоборот, концентрацию проверяют рефрактометром. Слишком жирная смесь пенится и раздражает кожу, слишком жидкая — вызывает коррозию и плохо смазывает.
Сколько обкатывать шпиндель и на каких оборотах?
Ориентир — ступени 25 %, 50 %, 75 % и 100 % от максимальных оборотов по 20–30 минут с паузами, суммарно 2–4 часа. Для шпинделя на 24 000 об/мин это 6000 → 12 000 → 18 000 → 24 000. Нагрев корпуса держите в пределах 45–50 °C, охлаждение должно работать всю обкатку. Точный режим всегда проверяйте по паспорту вашего станка.
Какую первую деталь сделать и когда можно работать на полную?
Первую — контрольную, близкую к вашей номенклатуре: ступенчатый вал для токарного, контур с карманом для фрезерного. Партия — минимум 10 штук с протоколом замеров. Щадящий режим (половина паспортных нагрузок и подач) держите первые 60–80 часов наработки, затем выходите на полные режимы, сверяя размеры с приёмочным протоколом.
Заключение: порядок действий
Первый запуск станка с ЧПУ укладывается в короткий список. Распечатайте его и держите под рукой при получении:
- Приёмка у машины: осмотр упаковки, датчики удара, фото, ЗИП по описи, акт до подписи.
- Разгрузка по схеме строповки из паспорта, без строповки «за хобот».
- Распаковка: транспортные крепления выкрутить и сохранить, консервацию отмыть, дефектовка с фото.
- Выдержка в цехе 12–24 часа после доставки с мороза.
- Электрика и воздух: напряжение в допуске, чередование фаз, заземление, чистый воздух 6–8 бар.
- Заливка масел и СОЖ по карте, прогон смазки во все точки до первого движения.
- Уровневание с протоколом, повторный уровень через неделю и через месяц.
- Первый пуск: аварийная цепь, референты, медленные перемещения, холостые прогоны.
- Обкатка шпинделя ступенями 25→50→75→100 % по 20–30 минут, нагрев — не выше 45–50 °C.
- Прогонные программы и приёмочная партия из 10 деталей с подписанным протоколом замеров.
Эти десять шагов — разница между станком, который через год держит паспортную точность, и станком, у которого к этому моменту перебраны ШВП и шпиндель. Если поставщик не берёт пусконаладку на себя, если станок уже привезён и непонятно, с чего начать, или первые пуски пошли не по таблице — закажите выезд инженера: первый запуск станка под ключ, с протоколами и обучением наладчиков, проходит за один-два дня и снимает вопросы гарантии на годы.
Источники
- ГОСТ 8-82. Станки металлорежущие. Общие требования к испытаниям на точность
- ГОСТ 12.2.009-99. Станки металлообрабатывающие. Общие требования безопасности. Введён 01.01.2001 (печатное издание)
- Siemens. SINUMERIK 808D. Руководство по вводу в эксплуатацию
- Форум Practical Machinist. Процедура обкатки новых шпиндельных подшипников (Break-in procedure for new spindle bearings)
- Металлический форум Chipmaker. Приёмка станка у производителя
- Металлорежущие станки: учебник для машиностроительных вузов / под ред. В. Э. Пуша. — М.: Машиностроение (печатное издание)