

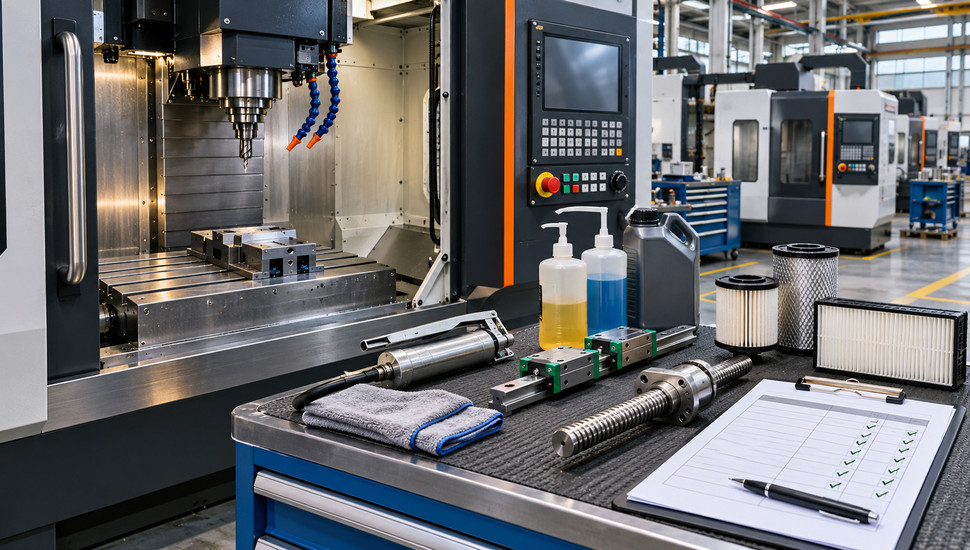
Регламент ТО станка с ЧПУ: ежедневное, недельное, месячное, годовое
Регламент ТО станка с ЧПУ — это таблица, в которой для каждой работы указаны периодичность, исполнитель, материал и ориентир времени. Ниже — готовый регламент в пяти горизонтах: смена, неделя, месяц, квартал, год. Таблицы рассчитаны на распечатку: повесьте их у станка, и вопрос «что сегодня обслуживать» исчезнет.
Типовая сценка из цеха: обрабатывающий центр простаивает три дня, наладчик ищет причину скачков позиционирования по осям. Открывают маслостанцию — бачок сухой, насос хрустит воздухом уже неделю, потому что уровень никто не проверял со времён прошлого наладчика. Гайка ШВП работала всухую, дорожки выкрошились — дальше либо замена пары, либо перешлифовка. Проблема не в станке и не в людях: у цеха не было документа, где написано, кто и когда подходит к станку с лейкой и тряпкой.
Регламент закрывает именно это. Формат такой: пять таблиц по периодичности с колонками «работа — узел — инструмент и материал — время», затем разбор по системам (смазка, гидравлика, пневматика, электрика, геометрия), форма журнала ТО и разбор того, к каким отказам приводит пропуск каждого пункта. Интервалы даны для двухсменной загрузки металлорежущего станка — в тексте есть правила пересчёта под односменный цех и жёсткие условия.
Ключевое
- Регламент строится на пяти горизонтах: каждый день (оператор, 20–25 минут), каждую неделю (оператор с наладчиком, около часа), каждый месяц (наладчик), каждый квартал и каждый год (наладчик вместе с сервисным инженером). У каждого пункта — исполнитель, материал и время.
- Календарные интервалы привязываются к наработке: 100 моточасов — это 2–3 недели односменной работы и одна неделя двухсменной. При пыли, обильной эмульсии или тяжёлом резании интервалы сокращают на треть.
- Смазочный материал берётся из паспорта узла, а не «по опыту»: направляющим — слайдовое масло с маслянистостью, ШВП — жидкая дозированная подача, а густую смазку на винт наносят только с промывкой и прогоном гайки.
- Самый дорогой отказ начинается с самого дешёвого пропуска: сухой бачок маслостанции стоит копейки, замена ШВП после клина — сотни тысяч и недели простоя. Журнал ТО с подписью исполнителя — та страховка, которая делает регламент работающим документом.
Как устроен регламент: пять горизонтов и три роли
Техническое обслуживание станка делится не по «хотелке» сервиса, а по скорости деградации узлов. Стружку и уровень масла проверяют в смене — они меняются за часы. Смазку винтов и фильтры — в неделю-месяц — износ идёт днями. Геометрию и масла — в квартал-год — тот уход, где без приборов и паспорта узла не обойтись.
Ту же логику используют и стандарт, и производители: ГОСТ 18322-2016 делит обслуживание на ежедневное, периодическое и сезонное, а карта ТО в паспорте станка расписывает это по узлам. Регламент ниже — практическая версия этой карты для цеха.
Исполнители распределяются по компетенции. Оператор отвечает за чистку, уровни, осмотры и запись отклонений — всё, что делается глазами и руками за 20 минут. Наладчик берёт работы с инструментом: натяжение ремней, контроль люфта, замена фильтров, проверка геометрии тестом. Сервисный инженер нужен там, где нужны приборы и право вмешаться в параметры: лазерная калибровка, компенсации, замена ресурсных частей привода, вскрытие редукторов.
Календарь пересчитывается в наработку так:
| Режим работы | 100 моточасов = | Месячная наработка |
|---|---|---|
| Одна смена (8 ч, 5 дней) | 2–3 недели | 160–180 часов |
| Две смены | около 1 недели | 320–350 часов |
| Три смены + суббота | 3–4 дня | 450+ часов |
Практическое правило: если станок режет абразив, гранулы, нержавейку на высоких подачах или дышит цеховой пылью — делите недельные и месячные интервалы на 1,5. Производители ШВП и направляющих прямо пишут в документации, что при загрязнении и температуре выше 40 °C периодичность смазки сокращается.
Теперь сами таблицы. Напечатайте каждую на отдельном листе: сменная — у пульта, недельная и месячная — на дверце шкафа, квартальная и годовая — в папке главного механика.
Ежедневное ТО — оператор (20–25 минут на смену)
Сменный минимум — это гигиена и контроль, а не ремонт. Его смысл: станок встречает новую смену чистым, с уровнями в норме и без «сюрпризов» в виде луж и тресков. Все отклонения — в журнал, даже если станок «и так работает».
| Работа | Узел | Инструмент / материал | Ориентир времени |
|---|---|---|---|
| Убрать стружку из рабочей зоны, с транспортёра и лотков | Стол, приспособление, транспортёр | Крюк, щётка, скребок | 5–7 мин |
| Очистить направляющие и винты от стружки и налипшей эмульсии | Оси X, Y, Z | Щётка, ветошь; при засохшей корке — смывка старой смазки | 3–5 мин |
| Проверить уровень масла станции смазки | Маслостанция | Масло по паспорту узла (обычно слайдовое, класс вязкости по каталогу производителя) | 1 мин |
| Проверить уровень масла в гидробаке | Гидростанция | То же — марка из паспорта | 1 мин |
| Проверить уровень и концентрацию СОЖ | Бак СОЖ | Рефрактометр: капля раствора, сверка с паспортной концентрацией | 3 мин |
| Слить конденсат | Блок подготовки воздуха (влагомаслоотделитель) | Дренажный краник или кнопка автослива | 1 мин |
| Проверить давление воздуха по манометру | Блок подготовки воздуха | Манометр; норма обычно 0,6–0,7 МПа — сверяйте с паспортом станка | 1 мин |
| Осмотреть станок на утечки и посторонний шум | Гидравлика, смазка, пневматика, редукторы | Фонарь; лужа под станком = запись в журнал в тот же день | 2 мин |
| Проверить масляную плёнку на поверхности эмульсии | Бак СОЖ | Визуально; радужная плёнка — признак ухода смазки в СОЖ | 1 мин |
| Протереть пульт, экран, проверить кнопку аварийного останова | Пульт управления | Сухая ветошь | 1 мин |
| Прогнать все оси по полному ходу после чистки и смазки | Оси X, Y, Z | Ручной режим или короткая программа | 2 мин |
| Записать отклонения в журнал ТО | Журнал у станка | Ручка, форма из этой статьи | 1 мин |
Два примечания к сменному листу. Первое: чистку направляющих делают щёткой и ветошью, а не струёй воздуха — так стружку загоняют в каретки и сальники. Второе: прогон осей после смазки — не ритуал, а техническое требование: смазка должна разойтись по всей длине винта, иначе первая же тяжёлая подача пойдёт по сухому участку.
Еженедельное ТО — оператор с наладчиком (около часа)
Недельный горизонт — работы, которые нельзя делать в потоке смены: снять пыльник, промыть сетку, залезть под транспортёр. На многих заводах это ставят в пятницу на последнем часе — станок уходит в выходные чистым.
| Работа | Узел | Инструмент / материал | Ориентир времени |
|---|---|---|---|
| Прочистить решётки и фильтр кондиционера электрошкафа (полный разбор ухода за шкафом — в отдельной статье об электрошкафе) | Электрошкаф, кондиционер | Пылесос, мягкая щётка; мойка кассеты фильтра | 10–15 мин |
| Смазать ШВП вручную (если нет станции автоматической подачи): нанести смазку на винт и прогнать гайку до равномерной плёнки | ШВП осей | Смазка из паспорта; жидкая — дозой в гайку, густая — тонким слоем с промывкой старой | 10–15 мин на ось |
| Проверить и смазать цепь и подшипники транспортёра стружки | Транспортёр | Щётка, шприц-пресс, смазка по карте | 10 мин |
| Промыть или заменить фильтр-мешок насоса СОЖ | Бак СОЖ | Съёмный мешок, сетка, промывка водой | 10 мин |
| Осмотреть подвижные кабели и гофры: перегибы, потёртости, следы эмульсии | Кабель-каналы, подводки | Визуально; подозрительный участок — маркировать и показать наладчику | 5 мин |
| Проверить обдув конуса шпинделя | Конус шпинделя | Лист бумаги у торца: факел воздуха должен быть ровным | 5 мин |
| Осмотреть зажимную оснастку: губки, прижимы, крепёж | Патрон, тиски, прижимы | Ключи, визуально; трещина или слизанный профиль — под замену | 10 мин |
| Проверить уровень масла в редукторах осей и стола (по щупам и глазкам) | Редукторы | Масло по паспорту на долив | 5 мин |
Здесь же еженедельно смотрят результат недельной статистики: журнал ошибок стойки за 7 дней. Это две минуты в меню диагностики, но именно там видно, что станок трижды останавливался по давлению смазки — до того, как это превратилось в клин.
Ежемесячное ТО — наладчик (2–3 часа)
Месячный горизонт — первый, где нужны приборы и право подкрутить. Отсюда и правило: делается в окно между сменами или в субботу, с записью в журнале и подписью.
| Работа | Узел | Инструмент / материал | Ориентир времени |
|---|---|---|---|
| Проверить давление гидравлики и температуру масла (нормы — из паспорта станка) | Гидростанция | Манометр, термометр или пирометр | 10 мин |
| Промыть или заменить фильтр гидростанции по состоянию | Гидравлика | Фильтр-элемент, чистая ветошь | 30 мин |
| Проверить натяжение и состояние зубчатых ремней осей | Ремни осей | Отгиб рукой по паспорту, стробоскоп — на вращение | 20 мин |
| Осмотреть электрошкаф: пыль на платах, температура силовых клемм (детальный регламент — в статье об электрошкафе) | Электрошкаф | ИК-пирометр: клеммы горячее 60 °C — тревожный признак | 20 мин |
| Заменить картридж фильтра блока подготовки воздуха | Пневматика | Картридж 5–20 мкм, дренаж | 15 мин |
| Прогнать отделитель масляной плёнки на баке СОЖ, снять постороннее масло | Бак СОЖ | Отделитель плёнки или абсорбирующая подушка | 15 мин |
| Проверить люфт осей индикатором и сверить с прошлой записью | Оси X, Y, Z | Индикатор часового типа на магнитной стойке | 20 мин |
| Обработать контрольную деталь или окружность по эталонной программе | Геометрия в целом | Тест-заготовка, микрометр, программа-эталон | 30–40 мин |
| Осмотреть и смазать механизм инструментального магазина и сменодержателя | Магазин инструментов | Смазка по карте, щётка | 20 мин |
| Проверить состояние и натяжение ремня шпинделя (если привод ременной) | Привод шпинделя | Отгиб, визуально на трещины | 15 мин |
Контрольная деталь в месяц — дешёвая страховка геометрии. Одна программа на 30 минут, три измерения — и вы видите дрейф точности графиком, а не рекламацией от заказчика. Сравнивайте не с паспортной точностью станка, а с собственным базовым замером после последней ревизии.
Ежеквартальное ТО — наладчик с сервисной поддержкой (полдня)
Квартал — граница между «обслуживаем сами» и «зовём инженера». Всё, что связано со вскрытием баков, пробами масла и приборной проверкой геометрии, наладчик делает либо вместе с сервисом, либо по его контрольному перечню.
| Работа | Узел | Инструмент / материал | Ориентир времени |
|---|---|---|---|
| Заменить фильтры гидравлики, взять пробу масла на чистоту | Гидростанция | Фильтр-элементы, пробоотбор, тара с маркировкой | 1–2 ч |
| Ревизия станции смазки: чистка бачка, сетки, проверка работы дозаторов на каждой точке | Система смазки | Чистая ветошь, масло по паспорту; капля на каждой точке обязана появиться | 1 ч |
| Проверить уровень станка по трём точкам и опорам | Основание, опоры | Уровень, мостики; просадка опоры — риск увода геометрии | 1–2 ч |
| Проверить перпендикулярность и биение шпинделя по контрольной оправке | Шпиндель | Поверочная оправка, индикатор | 1 ч |
| Промыть бак СОЖ, заменить раствор (при загрязнении — не откладывать до полугода) | Бак СОЖ | Насос, ветошь, свежий концентрат по рецептуре | 2–3 ч |
| Ревизия пневмосистемы: утечки мыльным раствором, ход цилиндров, состояние пневмоглушителей | Пневматика | Мыльный раствор, манометр, комплект уплотнений | 1 ч |
| Заменить фильтры и проверить вентиляторы электрошкафа (узел разобран в статье об электрошкафе) | Электрошкаф | Комплект фильтров, щётка | 30 мин |
| Осмотреть и подтянуть крепёж портала, кожухов, защитных гармоник | Механика станка | Ключи, моментный ключ по карте затяжки | 1 ч |
Ежегодное ТО — сервисный инженер (день–два)
Годовая ревизия — это ресурсные замены и приборная проверка того, что наладчику не положено трогать: параметры привода, компенсации, герметичность контуров. Сервис работает по паспорту станка и мануалу стойки, с протоколом — он же становится точкой отсчёта на следующий год.
| Работа | Узел | Инструмент / материал | Ориентир времени |
|---|---|---|---|
| Заменить масло гидростанции и редукторов (по карте ТО паспорта — чаще всего раз в год или 2000 моточасов) | Гидравлика, редукторы | Масло по паспорту, насос для заправки, утилизация отработки | 2–4 ч |
| Заменить батареи памяти стойки и энкодеров по регламенту производителя стойки (обычно раз в 1–2 года) | Стойка ЧПУ | Батареи по мануалу Fanuc или Siemens, замена на включённом станке по инструкции | 1 ч |
| Заменить ресурсные вентиляторы и фильтры шкафа и приводов (ресурс обычно 20–30 тысяч часов) | Электрошкаф, приводы | Комплект вентиляторов и фильтров по мануалу | 1–2 ч |
| Проверить геометрию приборно: позиционирование и повторяемость осей по ГОСТ ISO 230-2, лазерная калибровка | Геометрия осей | Лазерный интерферометр, компенсатор; протокол до/после | 4–8 ч |
| Проверить преднатяг и люфт ШВП, при необходимости — регулировка | ШВП | Динамометр, индикатор, паспорт преднатяга | 2–4 ч |
| Контроль состояния шпинделя: люфт, температура, вибрационный спектр | Шпиндель | Виброанализатор, индикатор, пирометр | 1–2 ч |
| Промыть контур жидкостного охлаждения шпинделя, проверить охладитель | Контур охлаждения | Дистиллят по паспорту, чистка радиатора охладителя | 1–2 ч |
| Проверить электрику силовых цепей: протяжка клемм, состояние контакторов, сопротивление заземления | Силовая электрика | Моментный ключ, мегомметр | 2 ч |
| Составить протокол годового ТО с перечнем износа на следующий период | Документация | Форма протокола, фото узлов | 1 ч |
Годовой протокол — не формальность. Именно он превращает ТО из «платы за страховку» в график бюджета: видно, какая ШВП доживает до следующей ревизии, какой привод просит замены вентиляторов, и что заложить в план закупок на год.
Раздел по системам: на что смотреть в каждом узле
Смазка: главный узел, который убивают первыми
Первый принцип — материал только из паспорта узла. Направляющим качения и скольжения нужно слайдовое масло с высокой маслянистостью: оно держит плёнку на вертикальных гранях и не стекает. ШВП на промышленных станках кормят жидкой подачей малыми дозами: типовой цикл автоматической станции — доза каждые 2–4 часа работы в гайку. На форумах наладчики сходятся в одном: густая смазка на винте собирает стружку и загоняет её в гайку, поэтому её наносят только тонким слоем, со снятием старой и полным прогоном гайки до равномерной плёнки.
Второй принцип — регулярность важнее марки. Жидкое масло на сухом винте «уходит» за полдня; польза не в том, чтобы залить побольше, а в том, чтобы доливать малыми порциями по графику. Производители ШВП в своих руководствах прямо дают методику расчёта интервалов по перемещению и условиям — пользуйтесь ею, а не «советом коллеги».
Отдельная история — станции автоматической смазки. Сигнал об отказе (у Fanuc это ошибки класса Lubrication Fault, у других стоек — свои коды) сбрасывать и продолжать резание нельзя: станок честно сообщает, что точки не смазываются. Типовой мини-сюжет: сигнал сбросили «чтобы дообедать», к обеду гайка заклинила, цех стоит два дня.
Причина обычно в мелочи — забитый дозатор, обрыв трубки, сухой бачок. Ремонт систем смазки стоит несравнимо меньше замены ШВП, поэтому вызов сервисного инженера по сигналу смазки — не перестраховка.
Гидравлика: давление, температура, чистота
Гидростанция кормит зажимы, противоотжим, редукторы — и первой показывает, как цех относится к регламенту. Три контрольных величины: уровень в глазке, давление по манометру и температура масла (норма — из паспорта, перегрев выше 60 °C ускоряет старение масла в разы). Фильтры — по состоянию, но не реже квартала; замена масла — по карте ТО, обычно раз в год или 2000 моточасов.
Утечки фиксируются в тот же день, когда обнаружены. Капля в смену — это не «потом протру», это падение уровня на литры за квартал и масляная плёнка в баке СОЖ. Если гидравлика начала «сифонить» в СОЖ, знайте: эмульсия и масло смешиваются, портятся обе системы сразу.
Пневматика: чистый и сухой воздух или рывки и коррозия
Большинство обрабатывающих центров требуют на входе 0,6–0,7 МПа и осушенный воздух — точку росы порядка +3…+10 °C при нормальных условиях цеха. Конденсат из влагомаслоотделителя сливают каждый день: вода в пневмосистеме — это коррозия золотников, рывки цилиндров и сбои зажима. Картридж фильтра меняют ежемесячно или ежеквартально по загрязнению, утечки ищут мыльным раствором — шипение слышно не всегда.
Проверяйте и магистраль до станка: ржавый трубопровод от далёкого компрессора может свести на нет идеальный блок подготовки. Признак беды — влага в дренаже даже при исправном осушителе или падение давления под нагрузкой, когда открываются сразу несколько потребителей. Если цилиндры уже дёргаются, а зажим «подвисает», это работа для ремонта пневмосистем — своими силами тут уже не обойтись.
СОЖ: контроль состояния вместо календарной замены
В регламенте у СОЖ две строки: ежедневный контроль концентрации рефрактометром (норма — паспортная, обычно 5–10 % для эмульсий общего применения) и контроль плёнки постороннего масла на поверхности. Замена — не по календарю, а по состоянию раствора; бак промывают ежеквартально или раз в полгода. Полный разбор выбора, дозирования и замены жидкости вынесен в отдельную статью о СОЖ — в регламенте достаточно этих двух пунктов и графы в журнале.
Электрика и электрошкаф: пыль, фильтры, температура
Из всего шкафа в регламент оператора и наладчика попадают три пункта: еженедельная чистка фильтра и решёток кондиционера, ежемесячный контроль температуры силовых клемм пирометром и ежегодная замена ресурсных вентиляторов с протяжкой клемм. Перегретый шкаф — это плавающие сбои, которые имитируют «глюки стойки», а на деле — пыль и мёртвый вентилятор. Полный регламент шкафа — с чисткой плат, проверкой контактов и батареями — разобран в отдельной статье об электрошкафе.
Геометрия: от индикатора до лазера
Контроль геометрии — многослойный. Ежемесячно — люфт осей индикатором и контрольная деталь. Ежеквартально — уровень станка и биение шпинделя по оправке. Ежегодно — приборная проверка позиционирования и повторяемости по ГОСТ ISO 230-2 с лазерным интерферометром и коррекция таблиц компенсаций в стойке.
Смысл слоёв в том, что дрейф ловится рано: контрольная деталь показала уход на 0,01 мм — сервис правит компенсации, а не станок ждёт перешлифовки направляющих.
Уровень станка заслуживает отдельного слова. Просадка одной опоры на десятые доли миллиметра за год — норма для любого фундамента, и именно поэтому квартальная проверка уровня входит в регламент: своевременная подливка опор дешевле, чем восстановление геометрии станка, который год резал «восьмерку».
Журнал ТО: как вести, чтобы документ работал
Регламент без журнала — это плакат. Журнал — тот же регламент, развёрнутый во времени: он показывает, что сделано, что отложено и как узел деградирует. Форма минимальна: дата, наработка в моточасах, выполненная работа, израсходованные материалы, отклонения, подпись. Один лист на месяц, таблица на 20 строк — больше не нужно.
Фиксировать надо отклонения, а не «всё нормально». «Уровень смазки в норме» не несёт информации, а «долил 0,4 л — расход вырос вдвое против прошлой недели» — это уже диагноз на подходе: где-то течёт дозатор. По той же логике в журнал идут сработавшие сигналы стойки, замены фильтров, результаты контрольной детали и показания люфта осей — числа, которые можно сравнить с прошлым месяцем.
Три правила, которые делают журнал живым. Первое: он лежит у станка, а не в кабинете механика — запись делают в момент работы. Второе: подпись исполнителя обязательна, у бумажки без подписей нет силы. Третье: раз в месяц журнал просматривает главный механик — не для контроля людей, а для контроля трендов: растущий расход смазки и ползущий вверх люфт осей — это график будущего ремонта, который ещё можно спланировать.
Цена пренебрежения: к чему приводит пропуск каждого пункта
Самая убедительная часть любого регламента — таблица того, что происходит, когда регламент не соблюдают. Цены здесь ориентировочные, порядок — реальный для типового цеха.
| Пропущенный пункт | Что ломается и когда | Чем оборачивается |
|---|---|---|
| Ежедневный контроль уровня смазки | Сухое трение в гайке ШВП: недели-месяцы до выкрашивания дорожек | Замена пары винт-гайка, простой на недели; на двухосевом портале — две пары |
| Сброс сигнала отказа смазки без разбора | Клин гайки ШВП — часы после сигнала | Ремонт узла, правка винта или замена; простой |
| Ежедневный слив конденсата | Коррозия золотников, рывки цилиндров, сбои зажима — месяцы | Ремонт пневмосистемы, брак по зажиму |
| Недельная чистка фильтров шкафа | Перегрев привода, плавающие сбои, деградация конденсаторов — сезон | Ремонт платы привода, простой «на непонятных глюках» |
| Месячный контроль люфта и контрольной детали | Незамеченный дрейф точности — кварталы | Рекламации, перешлифовка направляющих, восстановление геометрии |
| Квартальная ревизия маслостанции и дозаторов | Сухая вертикальная направляющая — задиры за недели | Перешлифовка или замена рейки, потеря геометрии |
| Ежегодная замена батарей памяти | Разряд в нерабочий день — потеря нулевых точек и параметров | Повторный ввод станка: от смены до недели простоя |
| Ежедневный контроль плёнки масла в СОЖ | Расслоение эмульсии, запах, дерматиты — 1–2 месяца | Полная замена раствора и чистка бака |
| Чистка конуса шпинделя и обдува | Пыль в конусе: биение, забитый конус — месяцы | Перешлифовка конуса, замена оправок |
| Месячная проверка натяжения ремней | Пропуск зуба, рывок оси, потеря позиции | Ремонт механики, повторная привязка нулей |
Общая закономерность в таблице одна: между дешёвым пропуском и дорогим отказом всегда есть окно в недели — тот самый срок, когда сигнал уже горит, а станок ещё работает. Если цех реагирует в этот момент, обходятся промывкой дозатора и заменой фильтра. Если нет — приходит черед выездной диагностики: инженер приезжает с приборами и находит причину до вскрытия узлов.
Частые вопросы о регламенте ТО станка с ЧПУ
Как пересчитать интервалы регламента под односменный цех?
Делите календарные интервалы на коэффициент загрузки. Таблица дана под двухсменный режим: при одной смене недельные работы переходят в две недели, месячные — в два месяца. Работы, привязанные к моточасам (масла, фильтры), пересчитывайте по наработке, а не по календарю: 2000 моточасов при одной смене — это больше года.
Можно ли смазывать направляющие WD-40 или моторным маслом?
Нет. WD-40 — вытеснитель влаги и промывка, смазки он не держит: плёнка высыхает за часы. Моторное масло не имеет нужной маслянистости и стекает с вертикальных граней, плюс его присадки не рассчитаны на контакт с эмульсией. Берите слайдовое масло из паспорта узла — на форумах наладчиков это первое и главное правило, и паспорт узла его же и повторяет.
Как часто «шприцевать» ШВП — есть интервал «по пробегу»?
Производители ШВП (THK, HIWIN и другие) дают расчёт в руководствах: интервал зависит от перемещения, скорости, нагрузки и загрязнения. На практике: автоматическая станция — доза каждые 2–4 часа работы; ручная смазка густой смазкой — еженедельно с полным прогоном гайки. При тяжёлых условиях (стружка, абразив, жара выше 40 °C) сокращайте интервал примерно на треть.
Кто отвечает за ТО: оператор или наладчик?
За чистку, уровни, осмотры и записи отвечает оператор — это 20–25 минут его смены. За работы с инструментом и приборами — наладчик: ремни, люфт, фильтры, контрольная деталь. Вскрытие узлов, параметры привода, калибровка и замены по ресурсу — сервисный инженер. Граница простая: то, что можно сделать без разборки и без изменения параметров, — свои внутри смены и цеха.
Стойка выдала ошибку смазки — можно сбросить и доработать смену?
Нельзя. Ошибка отказа смазки означает, что смазка не доходит до точек — станок продолжает резать всухую.
Правильная последовательность: проверить уровень в бачке, осмотреть трубки и дозаторы, убедиться, что насос создаёт давление. Если причина не находится за 15 минут — стоп и сервис. Цена двухдневного простоя после клина всегда выше, чем цена отложенной смены.
Заключение
Регламент ТО станка с ЧПУ — это не бюрократия, а пять таблиц и один журнал. Ежедневные 20–25 минут оператора держат чистоту и уровни, недельный час — смазку и фильтры, месячные два-три часа наладчика — люфт и точность, квартальная и годовая ревизия с сервисом — геометрию, масла и ресурсные части. Всё, что нужно для старта, — распечатать таблицы из этой статьи и завести журнал.
Свяжите регламент с договором заранее: постоянный объём работ — сменный, недельный и месячный — закрывают свои люди по этим таблицам, а квартальную и годовую ревизию с приборами и протоколами логично отдать внешней сервисной службе. Мы обслуживаем станки с ЧПУ в Москве и с выездом по России: разовое техническое обслуживание и постоянное сервисное сопровождение оборудования оформляются так, чтобы периодичность работ из регламента была не пожеланием, а обязательством исполнителя.
Начните с малого: на этой неделе — журнал и сменный лист у каждого станка, на следующей — недельная смазка по таблице. Через месяц у вас будут первые числа в журнале, с которых начинается нормальная эксплуатация: уровни, люфт, концентрация. А через год вы посмотрите в протокол ревизии и увидите цену этих четырёх таблиц — в отсутствии внеплановых простоев.
Источники
- ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения».
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность».
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ».
- ГОСТ 12.2.009-99 «Станки металлообрабатывающие. Общие требования безопасности».
- FANUC CNC Digital Manual — официальный портал документации FANUC (Maintenance Manual серии 0i-D, B-64305EN; AC Servo Motor αi series Maintenance Manual, B-65285EN).
- SIEMENS SINUMERIK 840D sl / SINAMICS S120 Alarms — Diagnostics Manual (Entry ID 109760811) на официальном портале Siemens Industry Online Support.
- Haas Automation. Instruction Manuals — официальная библиотека руководств (Mill Operator's Manual, сервисные мануалы).
- THK. LM Guide Instruction Manual — официальное руководство THK по монтажу и смазке линейных направляющих.
- HIWIN. Ballscrew Installation — официальная инструкция HIWIN по монтажу и обслуживанию шарико-винтовых передач.