

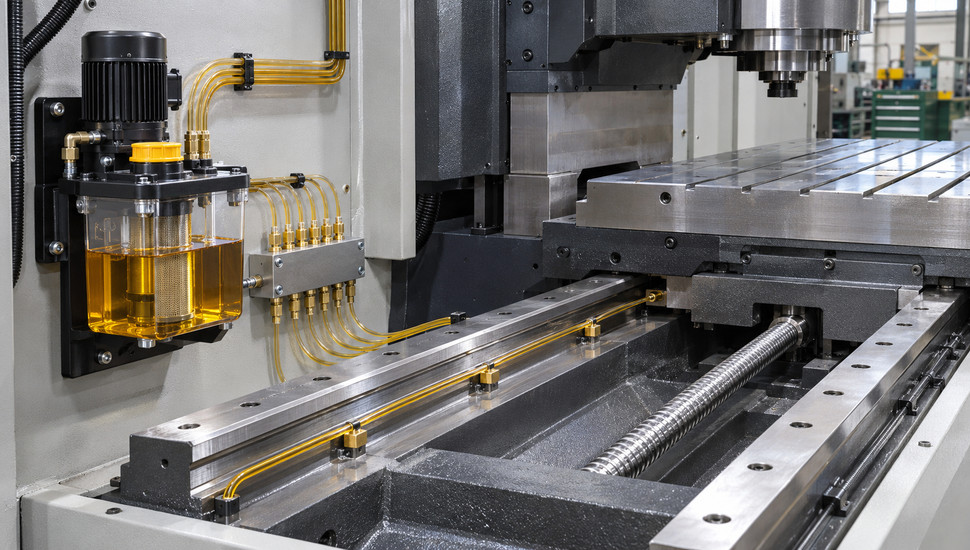
Смазка станка с ЧПУ: что смазывается и чем
Смазка станка с ЧПУ — это четыре группы узлов, и каждой нужен свой материал. Направляющие скольжения и качения получают специальное масло для направляющих класса ISO VG 32–68 через централизованную систему с дозаторами. ШВП — закладную консистентную смазку NLGI 2 или то же масло, но только через дозаторы системы. Подшипники шпинделя — жировую смазку либо масло-воздушную смесь, гидростанция — гидравлическое масло, редукторы — редукторное.
Перепутанные бачки убивают масляную плёнку за один цикл: гидромасло не держится на вертикальной поверхности и смывается эмульсией.
Ниже — карта смазывания всего станка, устройство централизованной системы (насос, дозаторы, датчики, цикл), интервалы и объёмы, признаки «голодания» узлов и сценарий отказа насоса по часам. Фактура собрана из документации HIWIN, ExxonMobil и Klüber, ГОСТа 20799-88 и реальных тем форумов mir-cnc.ru, chipmaker.ru и cnc3018.ru. Материал для наладчиков, механиков и владельцев станков; если система уже отказала — сразу к разделу про последствия.
Ключевое
- Направляющие и ШВП в централизованной системе смазываются маслом для направляющих ISO VG 32–68 (типовые марки — Mobil Vactra №1/№2, Shell Tonna). ШВП станка без централизованной системы — только консистентной смазкой NLGI 2; базовый интервал закладной смазки каретки по HIWIN — 100 км пути.
- Централизованная смазка работает циклом «пауза — подача»: типовая пауза 15–60 минут, подача — секунды. Дозу в точку задаёт дозатор, интервал — таймер насоса или параметр стойки ЧПУ.
- Примерно 35 % аварий смазки — падение давления в линии (засорившийся дозатор, порванная трубка), ещё 28 % — пустой бак. Сообщение «низкий уровень масла» при полном бачке означает залипший поплавок или обрыв цепи датчика, а не пустоту.
- Отказавший насос не прощает смену работы: после 1–2 смен сухого хода идут скачкообразное движение осей, задиры рельсов и кареток, затем схватывание и потеря геометрии. Ремонт узлов стоит на порядок дороже недельного запаса масла.
- Смешивать материалы нельзя: гидравлическое, редукторное и направляющее масла отличаются присадками; консистентные смазки с разными загустителями при смешивании разжижаются и вытекают из узла.
Зачем станку смазка и что происходит без неё
У стали коэффициент трения покоя выше коэффициента трения движения. Пока поверхности стоят, трение больше; когда едут — меньше. Поэтому узел без плёнки масла движется рывками: сначала прилип, потом сорвался, снова прилип. Это называется скачкообразным движением, и на малых подачах 10–50 мм/мин оно напрямую выходит в геометрию: поверхность получает следы, размер «гуляет», обработка с допуском 0,01 мм становится лотереей.
Масляная плёнка делает четыре вещи. Она разделяет металл и снижает трение, снимает тепло трения, выталкивает стружку и пыль из зазора и защищает поверхности от коррозии. Для направляющих скольжения добавляется пятая задача — плёнка должна не смываться водно-эмульсионной СОЖ, которая обильно летит на стол. Для этого в масло вводят липкие (адгезионные) присадки: масло держится на вертикальном рельсе неделями и сопротивляется смыванию.
Типовая картина из практики: понедельник, первая деталь после выходных. Стол идёт рывками на рабочей подаче, серводвигатель оси гудит, на поверхности — следы. За два дня простоя плёнка на незащищённых участках стекла и высохла. Станку хватило ручной прокачки насоса и прогона осей — но если так повторяется каждую неделю, цикл автоматической смазки настроен неверно или насос не качает на дальние точки.
Скачкообразное движение узел «показывает» по-разному в зависимости от привода. На сервоприводе ось не отслеживает задание — стойка выбрасывает ошибку рассогласования или перегрузки. На шаговом приводе (характерно для лёгких станков) шаги теряются тихо, без аварий: брак появляется, когда оператор уже ничего не может связать с сухими рельсами. Именно поэтому смазка — первый пункт любой диагностики движения, до проверки механики и электроники.
Карта смазывания: какой узел чем смазывать
Главное правило: узел получает тот материал, который записан в паспорте станка, а не «универсальный». Ниже — сводная карта по типовому станку с ЧПУ.
| Узел | Смазочный материал | Класс | Как подаётся |
|---|---|---|---|
| Направляющие скольжения | Масло для направляющих | ISO VG 32–68, вертикальные до VG 220 | Централизованная система, ручной насос |
| Направляющие качения (рельсы + каретки) | Масло через дозаторы или закладная смазка | ISO VG 32–68; NLGI 2 | Централизованная система; карманы каретки |
| Гайка и винт ШВП | Закладная смазка; масло — только через дозаторы | NLGI 1–2 | Карманы гайки; централизованная система |
| Подшипники шпинделя | Жировая смазка или масло-воздушная смесь | NLGI 2, низкотемпературная; веретённое VG 2–10 | Закладка на 30–50 % объёма; блок масло-воздуха |
| Гидростанция (зажим, противовес, гидроопрос) | Гидравлическое масло | ISO VG 32/46 | Циркуляция под давлением |
| Редукторы | Редукторное масло | ISO VG 68–320 по паспорту | Картерная ванна |
| Открытые рейки и шестерни | Пластичная смазка | NLGI 1–2 | Ручное нанесение |
Три ошибки из этой таблицы стоят дороже остальных. Первая — гидравлическое масло в систему смазки направляющих: вязкость похожа, но нет липких и противозадирных присадок, плёнка стекает и смывается. Вторая — пластичная смазка, закинутая в бачок централизованной системы: дозаторы рассчитаны на жидкость, они встают после первого цикла. Третья — закладная смазка разных загустителей в одном узле: при смешивании загустители конфликтуют, консистенция падает, смазка вытекает.
Дальше — каждый узел отдельно, с классами, марками и интервалами.
Масло для направляющих: классы, требования, марки
Масло для направляющих — индустриальное масло с комплексом присадок: липкими (адгезия к металлу), противозадирными (плёнка держит нагрузку), антикоррозионными и деэмульгирующими (легко отделяется от водной СОЖ, не эмульгирует). Ключевая рабочая характеристика — способность устранять скачкообразное движение: разница статического и динамического трения под слоем такого масла минимальна.
Классификация простая. Вязкость — по ISO VG: 32, 46, 68, 100, 220. По немецкому стандарту DIN 51502 направляющие масла несут маркировку CGLP с числом вязкости; в международной семье ISO 6743-13 для них выделен класс ISO-L-HG. Ориентиры по выбору:
- Горизонтальные направляющие скольжения средних станков — VG 32–46 в централизованных системах, VG 68 при тяжёлых станинах и медленных перемещениях.
- Вертикальные поверхности (рейка оси Z, салазки) — VG 100–220: более вязкая плёнка дольше держится и не стекает.
- Направляющие качения — допускают VG 32–46, поскольку трение качения ниже и контакт меньше боится «тощей» плёнки.
Эталонный ряд — Mobil Vactra Oil Numbered: №1 соответствует VG 32, №2 — VG 68 (по продукто-листу ExxonMobil кинематическая вязкость №2 при 40 °C — 63–65 сСт). Аналогичный класс у Shell Tonna (M 32/M 68/M 220) и у остальных крупных производителей масел. В централизованную систему российского станка без документации льют VG 46–68 — это рабочая замена для большинства станков до 10 тонн.
Бюджетный вариант — индустриальные масла И-20А, И-30А, И-40А по ГОСТ 20799-88 («веретённое» и «машинное»). Это масла подгруппы А: очищенная основа без присадок. В ручной маслёнке лёгкого станка — терпимо.
В централизованной системе — плохо: плёнка без липких присадок смывается СОЖ за часы, а без противозадирных — рвётся под нагрузкой, и контакт работает «на сухом». Правило такое: И-20А/И-30А — временная замена до поставки специализированного масла, не постоянный выбор.
| Задача | Марка-ориентир | Класс | Комментарий |
|---|---|---|---|
| Централизованная система, горизонтальные направляющие | Mobil Vactra №1 / Shell Tonna M 32 | VG 32 | Мелкие и средние станки, вязкость для точных дозаторов |
| Централизованная система, тяжёлые станины | Mobil Vactra №2 / Shell Tonna M 68 | VG 68 | Самый частый выбор для станков с ЧПУ |
| Вертикальные направляющие, ось Z | Shell Tonna M 220 и аналоги | VG 220 | Плёнка не стекает; каретки идут тяжелее |
| Ручная смазка малого станка (временная) | И-20А, И-30А по ГОСТ 20799-88 | VG 32/46 | Без присадок; частота смазки выше в 2–3 раза |
| Тяжёлое скольжение, столешницы, станины | И-40А, И-50А по ГОСТ 20799-88 | VG 68/100 | Только ручная подача, не для дозаторов |
Отдельно про смешивание: доливать можно тем же продуктом того же производителя. Перевод системы на другую марку — только с опорожнением и промывкой бачка и магистралей: пакеты присадок разных производителей не всегда совместимы, при смешивании выпадает осадок, который встаёт в дозаторах.
Смазка ШВП: масло или консистентная смазка
Ответ короткий: по умолчанию ШВП смазывается консистентной смазкой, а жидкое масло допустимо только в станке, где винт и гайка подключены к централизованной системе через дозаторы. Это не вкусовщина. Смазка NLGI 1–2 закладывается в карманы гайки производителем и остаётся там за счёт консистенции; жидкое масло, поданное «из маслёнки» мимо системы, стекает с винта за минуты и заодно вымывает закладную смазку, смешиваясь с ней.
Закладные смазки для ШВП — литиевые и литиево-комплексные с противоизносными присадками, класс NLGI 2 (для быстроходных винтов — NLGI 1–2). Типовые примеры: Mobilux EP2, смазки HIWIN G01–G05, аналогичные литиевые EP-смазки. По каталогу HIWIN базовый интервал повторного смазывания каретки рельсовой направляющей — 100 км пути; для ШВП порядок похожий.
Перевод в станочные часы: ход стола 600 мм, средняя рабочая скорость 8 м/мин, четыре часа чистого перемещения за смену — это примерно 1,9 км пути за смену, то есть закладка живёт порядка 50 смен, или около двух месяцев при односменной работе. Чем короче ходы и выше скорость — тем быстрее набегает пробег.
Жидкостное смазывание ШВП в централизованной системе имеет плюс: винт и гайка моются маслом от стружки и продуктов износа, а расход виден по уровню бачка. Минус — контроль: если дозатор на гайку засорился, сухая гайка «умирает» тихо, люфт растёт постепенно, и диагноз ставится уже по браку размера. Поэтому в системах с длинными линиями точки на гайки ШВП ставят первыми от делителя, а при обслуживании прокачивают вручную в первую очередь.
Обратная ситуация — жировая смазка в системе, рассчитанной на масло, — недопустима так же, как и наоборот. Пластичная смазка не проходит по трубкам 4–6 мм и встаёт в дозаторах, после чего система перестаёт кормить и остальные точки. При покупке б/у станка первым делом проверяют, чем вообще заправлена система: после «гаражных» экспериментов магистрали приходится промывать.
Шпиндель: жировая смазка или масло-воздух
Подшипники шпинделя смазываются двумя способами, и способ определяет не предпочтение сервисной службы, а частота вращения.
Первый способ — жировая смазка «на весь срок службы». Подшипниковые узлы закладываются смазкой при сборке, обслуживание — замена при ревизии. Смазки нужны специальные, высокоскоростные и низкотемпературные: Klüber Isoflex NBU 15 (сложноэфирное базовое масло, полимочевинный загуститель, стандарт для шпиндельных подшипников станков), Molykote G-2001 и аналогичные. Обычный Литол или солидол в шпинделе не работают: при высоких оборотах загуститель разрушается, смазка разжижается и выбрасывается.
Критичен объём закладки — 30–50 % свободного объёма полости подшипника. Логика обратная интуиции: лишняя смазка не помогает, а греет узел — на 12–30 тысячах оборотов перемешивание смазки превращается в нагреватель, и перегретый шпиндель теряет преднатяг и точность.
Второй способ — масло-воздушная смазка высокоскоростных шпинделей. Дозатор впрыскивает микродозы веретённого масла низкой вязкости (классы VG 2–10) в поток сжатого воздуха, и аэрозоль доносит масло до дорожек подшипника. Здесь критично ровно то же, что и в централизованной системе: наличие масла в бачке дозатора и работающий впрыск. Сухой подшипник шпинделя при 18 000 об/мин живёт минуты, а ремонт шпиндельной бабки — самая дорогая позиция в прайсе любой сервисной службы.
Признак проблем по смазке шпинделя — температура корпуса выше 40–45 °C через полчаса работы, вой, рост биения. Устройство самого узла, преднатяг и ремонт шпинделей — отдельная тема; здесь важно одно: шпиндель в списке узлов, которые «сами о себе не позаботятся», стоит первым.
Остальные узлы: гидравлика, редуктор, рейки
Гидростанция (зажим инструмента, противовес, уравновешивание, гидроопрос) — замкнутая циркуляция под давлением, гидравлическое масло ISO VG 32 или 46. Требования к нему свои: стабильная вязкость, деэмульгация, чистота по классу фильтрации. Путаница бачков гидравлики и смазки — классическая ошибка при доливе: внешне бачки похожи, вязкость похожа.
Отличие в присадках, и оно решающее: гидромасло в направляющих не держится, направляющее масло в гидравлике хуже фильтруется и при больших давлениях ведёт себя непредсказуемо. На станках, где это критично, бачки маркируют и блокируют разными горловинами — если маркировки нет, стоит наклеить свою. Если гидростанция уже пострадала от пересортного масла или износа, ремонт гидросистем включает промывку магистралей, замену масла и ревизию насосов.
Редукторы — картерная ванна с редукторным маслом, класс обычно VG 68–320 по паспорту (у крупно-модульных зубчатых передач — выше). Контроль — уровень по щупу или контрольной пробке и замена по часам из паспорта.
Открытые рейки, шестерни, звенья цепей — пластичная смазка NLGI 1–2 ручным нанесением, слой тонкий, с удалением старой смазки со стружкой. Пересыпать открытую передачу густой смазкой — ошибка: она работает как абразивная паста, собирая стружку.
Смежный вопрос — что случается с СОЖ, когда направляющее масло вымывается в эмульсию: на поверхности бака образуется плёнка постороннего масла, под ней развиваются бактерии, и СОЖ воняет. Это уже тема СОЖ и её ухода; для смазки важно другое — вымытое масло надо восполнять, а расход плёнки считать нормой работы.
Централизованная смазка: как устроена система
Централизованная (автоматическая) система смазки состоит из шести элементов.
| Элемент | Что делает | Типовые параметры |
|---|---|---|
| Насос с резервуаром | Запас масла и давление цикла | Баки 0,18–2 л на компактных станках, 4–8 л на станочных; привод 220/380 В или пневматика |
| Блок управления / таймер | Считает паузу и запускает подачу | Пауза 15–60 минут; контроль цикла — свой таймер или программа станка |
| Фильтр | Отсекает грязь от дозаторов | Сетчатый, тонкость в десятки микрон |
| Магистраль подачи | Несёт масло к точкам | Трубки 4–6 мм, пластик или металл |
| Дозаторы (импульсные, делители) | Отмеряют порцию в каждую точку | Доли см³ за цикл; последовательное или параллельное срабатывание |
| Обратные клапаны у точек | Держат линию заполненной, не дают стекать обратно | Пружинные, на каждую точку |
Работает это циклом. Таймер отсчитывает паузу — типовые 15–60 минут в зависимости от станка. Затем насос за секунды нагнетает давление в линию; под давлением последовательно срабатывают поршеньки дозаторов, отмеряя в каждую точку порцию. Контроллер подтверждает цикл: либо по датчику давления в конце линии, либо по срабатыванию последнего дозатора, либо по времени насоса.
Линия остаётся заполненной — обратные клапаны не дают маслу стечь обратно, и следующая порция доходит сразу. Расчётный пример из документации Lincoln: пауза 47 минут, подача 13 минут — крупная система с длинными линиями; у компактных станков подача занимает секунды.
Последовательная схема объясняет характерную аварию. Дозаторы в петле срабатывают по очереди: пока не сработал очередной поршенёк, масло не идёт дальше. Если один засорился или трубка за ним порвалась, линия не собирает давление — и датчик в конце линии фиксирует отказ цикла. Поэтому авария «отказ смазки» — это почти всегда конкретная точка: найти её можно, откручивая фитинги по линии и глядя, где давление «садится».
Отсюда же — правильный ответ на жалобу «система льёт масло повсюду», часто встречающуюся у владельцев б/у станков. Масло не может литься «слишком много» от исправного дозатора: его порция отмерена механикой поршенька. Лужа под станком означает порванную трубку или сорванный фитинг — масло уходит в точку прорыва, дальние точки остаются сухими, и станок одновременно заливается и «голодает». Лечится за пятнадцать минут заменой трубки; игнорируется — задирами через месяц.
Пневматические насосы (от компрессора станка) ставят там, где нет электрики или нужны взрывобезопасность и простота; электромеханические — большинство современных станков. Для станка с ЧПУ типовой насос компактного класса выдаёт 0,13–0,5 л/мин при подаче — с запасом для линии из 10–30 точек.
Интервалы, объёмы и настройка цикла
Интервал задаётся парой чисел: пауза (как часто) и доза (сколько в точку). Где это настраивается, зависит от станка:
- Встроенный таймер насоса — самый простой вариант: реле или электронный блок на корпусе насоса, пауза выставляется регулятором или кнопками. Так устроены насосы-лубрикаторы большинства китайских станков и отдельные европейские модели.
- Параметр стойки ЧПУ: на Syntec дозу и период ведут системные параметры и регистры программы станка — вопросы «какой параметр отвечает за подачу смазки» регулярно всплывают на форумах наладчиков для Syntec 6MA/21M. У Fanuc циклом смазки управляет программа станка в ПЛК: сигнал «пора смазывать» формирует лестничная логика станкостроителя, и правится она в программе станка, а не в опциях стойки.
- Счётчик наработки: продвинутые системы считают не время, а метраж перемещений осей и запускают подачу по пробегу — так исключается смазка простаивающего станка и «недосмаз» работающего без перемещений.
Типовые ориентиры для настройки с нуля (если документации нет): пауза 30 минут при двухсменной работе, подача 1–2 порции на точку, контроль первого цикла — сразу после включения станка. Дальше система сама покажет: сухие дальние точки — увеличить дозу или паузу уменьшить; масло в кареточных ваннах и лужи — наоборот.
Главный диагностический показатель — расход по уровню бачка. Прикинем: бак 2 л, пауза 30 минут, за подачу линия расходует 3–5 см³, две смены по 8 часов — это 32 цикла в сутки, 6–10 суток на литр. Долив «раз в пару недель» — норма.
Расход упал в разы — засорился дозатор или линия: сухие точки. Расход вырос — утечка: рваная трубка, сальник насоса. Уровень стоит на месте неделями при работающих циклах — проверьте, что насос вообще запускается: обрыв его питания симулирует «экономию».
Датчики и аварии: как система сама сообщает о проблеме
У системы смазки два штатных датчика. Первый — поплавковый датчик уровня в резервуаре: поплавок с магнитом на герметичной гильзе, при падении уровня ниже минимума контакт замыкается. Второй — контроль давления или положения поршенька последнего дозатора: линия обязана собрать давление за отведённое время цикла, иначе подача считается неудавшейся.
Оба сигнала заходят на входы программируемого контроллера станка, и сообщение оператору формирует программа станка, а не стойка ЧПУ. У Fanuc аварийные сообщения по смазке генерирует лестничная программа в ПЛК станкостроителя; у Syntec аналогичные аварии сидят на регистрах категории MLC (типа R44.x). Практический вывод для наладчика: не ищите «код смазки» в мануале стойки — ищите его в электрической документации именно вашего станка. По статистике отказов систем смазки, около 35 % аварий — низкое давление в линии, 28 % — пустой резервуар, остальное приходится на таймауты цикла и датчики потока.
Авария «низкий уровень масла» при полном бачке — одна из самых частых загадок для оператора, и у неё три причины:
- Залипший поплавок. На гильзе нарастает масляная плёнка и шлам, поплавок примерзает в нижнем положении. Проверка — пошевелить поплавок рукой через горловину и понаблюдать за сигналом.
- Обрыв или окисление цепи датчика. Контроль — прозвонка от датчика до входа контроллера, осмотр разъёмов у бачка, куда попадает стружка и СОЖ.
- «Левый» сигнал в программе: перепутанный вход контроллера после чьего-то ремонта проводки. Находится сверкой по электрической схеме станка.
Сообщение «отказ смазки» по давлению в линии разбирается иначе: точка прорыва или засорившийся дозатор. Диагностика простая: во время подачи открывать фитинги по ходу линии — до места неисправности масло идёт, за ним нет.
Отдельный запрет — обход датчиков. Перемычка на входе уровня «чтобы работало» превращает систему в необслуживаемую: бачок может опустеть насухо без единого сообщения, и станок отработает смену на сухих рельсах. Случай из практики: после такого «обхода» станок проработал три недели, пока не пошли рывки по оси X; итог — задиры кареток и внеплановая ревизия геометрии. Если датчик вызывает недоверие — его меняют, а не отключают.
Признаки неудовлетворительной смазки
Смазку проверяют глазами и пальцем быстрее, чем приборами. Сводная таблица признаков — что видит оператор, где искать и что делать.
| Признак | Где смотреть | Что происходит | Действие |
|---|---|---|---|
| Рельсы сухие на ощупь после простоя | Направляющие, верх и боковые грани | Плёнки нет: насос, дозатор или интервал | Ручная прокачка, проверка цикла |
| Рывки на малых подачах, «полосатая» поверхность | Оси, деталь | Скачкообразное движение из-за сухого контакта | Прокачать точки, проверить дозаторы |
| Гул и нагрев серводвигателей, рост нагрузки оси на табло | Приводы осей | Повышенное трение: узел работает всухую | Остановить, проверить подачу масла |
| Риски, задиры, перенос металла на рельсе | Направляющие, каретки | Началось схватывание — счёт на часы | Остановить станок, ревизия узла |
| Люфт и перегрев гайки ШВП | Гайка винта | Смазка вымыта или дозатор на гайку встал | Смазать, восстановить подачу, проверить люфт |
| Молочный цвет масла в бачке | Резервуар насоса | В систему попала СОЖ: эмульсия не смазывает | Найти прорыв, слить, промыть, залить новое |
| Вонючая СОЖ, плёнка на поверхности бака | Бак СОЖ | Масло вымыто из узлов в эмульсию | Скиммер, проверить расход масла |
| Лужа под станком | Основание | Порвана трубка, течёт фитинг или сальник | Заменить трубку, найти точку прорыва |
Правило простое: любой новый звук, рывок или след на рельсе сначала проверяется смазкой. Это дешевле любой другой гипотезы. Если признаков несколько и они не уходят после прокачки, пора на диагностику: диагностика неисправностей станков на производстве отделяет проблемы смазки от износа механики и ошибок привода за один выезд.
Отказал насос смазки: что происходит по часам
Разберём сценарий, к которому сводится большинство дорогих ремонтов: насос встал (мотор, редуктор, заклинивший поршень), а станок продолжает работать — сообщения либо нет, либо его отключили.
Первые часы. В точках ещё есть остаточная плёнка и резерв смазки в карманах кареток. Внешне ничего не происходит, нагрузка осей на табло чуть растёт. Станок «работает нормально» — именно поэтому сценарий опасен: тревожных сигналов нет.
Конец первой — вторая смена. Плёнка на горизонтальных гранях изношена, на вертикальных (ось Z) стекла. Начинается скачкообразное движение на рабочих и тем более малых подачах: микрориски на рельсе и каретках, брак размера, гул осей. Вертикальная ось первой теряет плёнку — её и проверяют первым делом.
Металл при трении всухую начинает переноситься с поверхности на поверхность: это уже не износ, а начало схватывания.
Вторая — третья смена. Задиры с переносом металла растут вглубь, каретка идёт с заметным сопротивлением, нагрев узлов. Люфт гайки ШВП растёт из-за вымытой и изношенной закладной смазки. Геометрия станка плывёт: конусность, неперпендикулярность осей, «ведёт» размер после прогрева.
Дальше — клин каретки или заклинивание узла в самый неподходящий момент.
Итоговая экономика несоразмерна: замена насоса или датчика — тысячи рублей и час работы; ревизия кареток и рельсов после задиров — десятки тысяч; восстановление геометрии станка и замена ШВП — уже серьёзный ремонт с простоями. Поэтому при любой аварии насоса станок останавливают, точки смазывают вручную, и работа продолжается только после восстановления системы. Ремонт и замену насосов, дозаторов и магистралей берут на себя сервисные службы: ремонт систем смазки станков — типовая работа с выездом, включая поиск точки прорыва и промывку линии. Если же задиры уже случились и геометрия поплыла, узлы восстанавливают комплексно: восстановление геометрии станков включает юстировку после ревизии направляющих.
Обслуживание системы смазки своими руками
Система смазки — редкий узел, который обслуживается своими силами за минуты. Регламент выглядит так.
Еженедельно. Уровень в бачке — по метке. Цвет масла: молочный оттенок означает эмульсию из СОЖ — систему нужно промывать, а не доливать. Осмотр точек смазки и кареток на сухость, лужи под станком — сразу искать прорыв.
Ежемесячно. Ручная прокачка насоса с проверкой дальних точек: масло должно выступить у каждого дозатора. Осмотр трубок на перетирание в местах изгиба и у подвижных узлов, протяжка фитингов. У кареток с закладной смазкой — набивка карманов шприцем согласно пробегу.
Раз в полгода-год. Слить осадок из бачка (на дне копятся шлам и эмульсия), залить свежее масло той же марки, промыть или заменить фильтр. Заодно — ревизия поплавкового датчика: протереть гильзу, проверить ход поплавка.
Три запрета обслуживания. Не смешивать марки масел — доливать тем же продуктом; переход на другую марку — с опорожнением и промывкой. Не лить в бачок ничего, кроме масла для направляющих: гидромасло, трансмиссионка и «универсальные» составы — разные присадки. Не пытаться «улучшить» систему закладкой консистентной смазки — дозаторы рассчитаны на жидкость.
Полный регламент технического обслуживания станка с периодичностью по узлам — тема отдельного материала; смазка в нём занимает еженедельную строку. Если своя служба не тянет ТО по графику, посмотрите техническое обслуживание станков в прайсе: регламентное ТО включает и ревизию системы смазки.
Частые вопросы
Какое масло заливать в централизованную систему смазки станка?
Масло для направляющих: класс ISO VG 32–46 для компактных станков, VG 68 для средних и тяжёлых. Типовые марки — Mobil Vactra №1/№2, Shell Tonna M 32/M 68, аналогичные направляющие масла других крупных производителей. Если паспорт станка утерян, VG 68 — рабочая замена почти для любого станка до 10 тонн. Гидравлическое масло и И-20А «на постоянку» не годятся: без липких и противозадирных присадок плёнка смывается и рвётся под нагрузкой.
Можно ли смазывать ШВП жидким маслом, как направляющие?
Только если станок устроен так: винт и гайка подключены к централизованной системе через дозаторы. Без системы — консистентная смазка NLGI 2 в карманах гайки (Mobilux EP2, HIWIN G01–G05 и аналоги), с обновлением по пробегу — базовый ориентир HIWIN, 100 км пути каретки. Жидкое масло «из маслёнки» стекает с винта и вымывает закладную смазку, после чего узел работает всухую между процедурами.
Можно ли использовать Литол-24 или ВД-40?
Литол-24 — литиевая смазка общего назначения: в ШВП лёгкого станка работает терпимо, но собирает стружку (абразивная паста) и не рассчитана на высокие скорости. В централизованную систему её лить нельзя — густая масса встаёт в дозаторах. ВД-40 — не смазка вовсе: основа состава — керосин, он вымывает остатки плёнки и даёт эффект на десятки минут. Шпинделю обе «замены» противопоказаны: там нужны высокоскоростные низкотемпературные составы.
Станок пишет «низкий уровень масла», но бачок полный. В чём дело?
Три причины по частоте: залипший поплавок датчика (плёнка и шлам на гильзе — пошевелить и проверить), обрыв или окисление цепи от датчика до контроллера (прозвонить, осмотреть разъёмы у бачка), перепутанный вход контроллера после чужого ремонта проводки (сверить со схемой станка). Сообщение формирует программа станка, а не стойка, поэтому в мануале стойки искать бесполезно. Обходить датчик перемычкой запрещено — бачок опустеет без предупреждения.
Как часто должна срабатывать автоматическая смазка и чем задаётся интервал?
Типовая пауза — 15–60 минут, подача занимает секунды. Интервал задаётся таймером на насосе, параметрами стойки (Syntec — системные параметры и регистры программы станка, Fanuc — лестничная программа ПЛК станкостроителя) или счётчиком пробега осей. Первый цикл должен запускаться при включении станка: включили — услышали насос — значит, система жива. Проверка цикла вручную (кнопкой принудительной подачи) входит в недельный осмотр.
Насос смазки отказал посреди смены. Можно ли доработать день?
Нельзя. Остаточной плёнки хватает на первые часы, затем начинаются рывки, задиры и перенос металла — через 1–2 смены узлы «схватываются», вертикальная ось страдает первой. Порядок действий: остановить станок, прокачать точки вручную (маслёнкой или ручным насосом), найти причину — предохранитель и питание насоса, датчик давления, засорившийся дозатор. Если система не восстанавливается на месте — вызывать сервис, а до его приезда смазывать узлы вручную по регламенту.
Заключение
Система смазки станка с ЧПУ устроена проще, чем выглядит: насос отмеряет порции, дозаторы разносят их по точкам, датчики следят за уровнем и давлением. Дорогой оказывается не система, а последствия её игнорирования — задиры направляющих, изношенные гайки ШВП и плывущая геометрия, которые стоят на порядок дороже бака масла.
Что сделать прямо сегодня:
- Включить станок и убедиться, что при старте запускается цикл смазки, а после прогона осей на рельсах есть свежее масло.
- Проверить уровень в бачке и цвет масла; молочный оттенок — признак эмульсии, систему пора промывать.
- Проверить дальние точки: снять трубку у последнего дозатора и прокачать цикл принудительно.
В течение недели: найти в документации станка (или у производителя) требуемую марку масла, подписать все бачки — смазка, гидравлика, редуктор — и записать текущие настройки паузы и дозы, чтобы замечать их «сползание».
В течение месяца: пройтись по таблице признаков из этой статьи, прокачать и осмотреть дозаторы, набить карманы кареток с закладной смазкой, слить осадок из бачка. Расход масла за месяц — занести в журнал: это ваш главный индикатор здоровья системы.
Если система уже дала отказ, узлы пошли задирами или нужен аудит смазки на всём парке станков — сервисное сопровождение оборудования от service-stanki.ru включает регламентные проверки систем смазки, ремонт насосов и магистралей с выездом по Москве и России. Дешевле вызвать сервис сегодня, чем восстанавливать направляющие завтра.
Источники
- ГОСТ 20799-88. Масла индустриальные. Технические условия. — М.: Издательство стандартов (печатное издание).
- Mobil Vactra Oil No. 2 — масло для направляющих скольжения, официальная страница продукта ExxonMobil (Mobil Vactra Oil No. 2 Slideway Lubricant)
- HIWIN. Технический каталог рельсовых направляющих: смазывание, рекомендуемые смазки, интервалы (HIWIN Linear Guideway Technical Catalog — Lubrication)
- Klüber Lubrication. Isoflex NBU 15 — высокоскоростная смазка для шпиндельных подшипников (ISOFLEX NBU 15 High-Speed Grease)
- CNCCookbook. Автоматическая смазка направляющих: устройство системы и масла (Way Oiler: Automatic Machinery Lubrication, Vactra 2)
- IsoHiTech. Системы смазки станков с ЧПУ и статистика аварий (CNC Machine Lubrication Systems: SLR, PDI & Oil-Air)
- БЕОЙЛ. Смазки для направляющих станков и требования к ним