

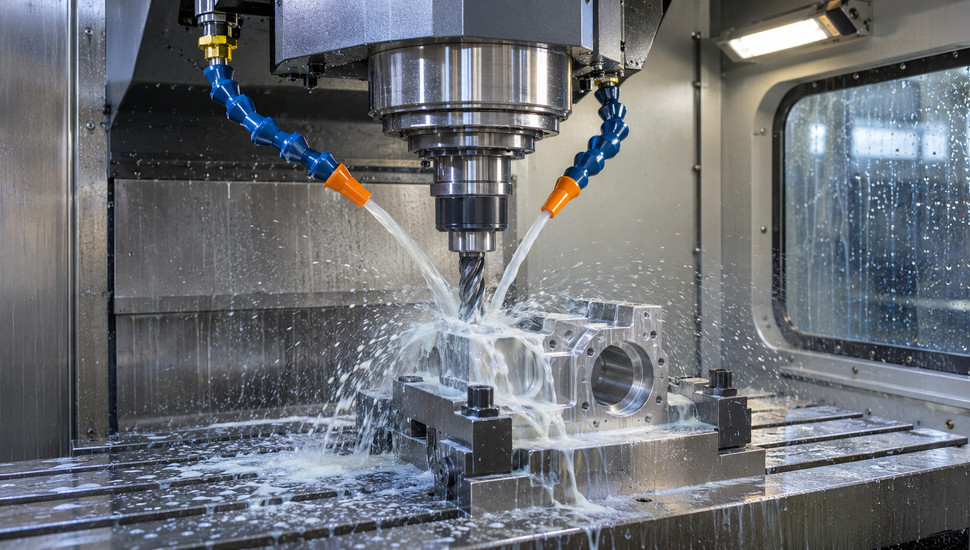
СОЖ: выбор, уход и 7 типовых проблем на станке с ЧПУ
Запах от бака, пена в поддоне, ржавые детали и сыпь на руках — это не «плохая партия концентрата», а следствие двух сбитых чисел и грязного бака. СОЖ — смазочно-охлаждающая жидкость — живёт в станке 6–12 месяцев, если держать концентрацию по паспорту, pH в коридоре 8,5–9,5 и мыть систему при полной замене. Дешевле бака эмульсии на среднём станке нет ничего, а выводит из строя она именно станок: насос, направляющие, уплотнения, электрошкаф снизу.
Понедельник, восемь утра. В цехе пахнет болотом, детали за выходные покрылись тёмными пятнами, у оператора красные кисти рук. На форумах это называют «запахом понедельничного утра», и появлялся он у каждого, кто оставлял станок стоять без циркуляции дольше двух-трёх дней: бактерии в застойной эмульсии работают быстрее, чем сменный персонал.
Ниже — рабочая версия: как выбрать концентрат под свои операции и воду, чем и как часто мерить, что делать с семью частыми бедами (запах, пена, коррозия, расслоение, потемнение, полом инструмента, дерматит) и по какому регламенту менять жидкость полностью. Материал собран из санитарных норм, справочников и тем, которые годами живут на Chipmaker, mir-cnc и Reddit. Если беда уже дошла до станка — мы занимаемся диагностикой неисправностей станков с выездом по России, и жидкостные симптомы лечим в той же логике, что и электрические: сначала замеры, потом разборка.
Ключевое
- Два числа управляют эмульсией: концентрация (мерить рефрактометром ежедневно, допуск ±0,5% от паспорта) и pH (2 раза в неделю, норма 8,5–9,5). Упало ниже 8,5 — это первый сигнал, ниже 8,0 — биопоражение уже идёт.
- Концентрат вливают в воду, а не наоборот, и доливают в бак только готовой эмульсией: долив чистой водой — самая массовая причина «плывущей» концентрации (правило всех производителей, закреплённое в теме «Эмульсия: просто добавь воды» на mir-cnc).
- Запах, расслоение и «тёмная» СОЖ — одна и та же причина: бактерии. Сероводород «пахнет тухлыми яйцами» при pH ниже 8,5 и застое; при обсеменённости выше 10⁵ КОЕ/мл эмульсию спасать бессмысленно — менять с промывкой.
- Пена чаще приходит не от жёсткой, а от слишком мягкой (дистиллированной, осмотической) воды и завышенной концентрации; жёсткость воды сверяйте с паспортом концентрата — на этом настаивают и в теме «Пенится СОЖ» на Chipmaker.
- Полная замена — это шесть шагов, из которых четыре про чистоту: слить, вычистить бак от шлама и плёнки, прогнать очиститель (народный вариант — горячая вода с содой 30 минут), промыть, и только потом заливать свежую эмульсию. Новая жидкость в немытом баке заражается за считаные дни.
Какой бывает СОЖ и как выбрать под свою работу
Водосмешиваемые СОЖ — это концентрат, который разводят водой до рабочей эмульсии (92–97% бака — вода, остальное — концентрат). По составу они делятся на три класса. Эмульсионные (классические «эмульсолы») содержат 60–85% минерального масла и в воде дают молочно-белую эмульсию: смазывают лучше всех, но пачкают станок и быстрее заражаются.
Полусинтетические несут 10–30% масла: эмульсия полупрозрачная, моет лучше, живёт дольше. Синтетические масла не содержат вовсе — это прозрачные растворы солей и полимеров: максимальное охлаждение и чистота, но слабее смазывание и ниже защита от коррозии.
| Класс | Масла в концентрате | Рабочая концентрация | Сильная сторона |
|---|---|---|---|
| Эмульсионный | 60–85% | 3–10% | Смазывание, тяжёлые режимы |
| Полусинтетический | 10–30% | 2–8% | Баланс мойки и смазки, стойкость к бактериям |
| Синтетический | 0% | 1–5% | Охлаждение, чистота, шлифование |
Выбор начинают не с марки, а с четырёх вопросов. Первый — какой металл режете: для алюминия нужны ингибиторы, не разъедающие цветные сплавы, для нержавейки и жаропрочных — повышенная смазывающая способность, для чугуна — сильная мойка, потому что графитовая пыль забивает систему.
Второй вопрос — какая операция преобладает: шлифование живёт на синтетике 1–3%, тяжёлое точение и резьбонарезание — на эмульсиях 6–12%. Третий — вода в вашем цехе: жёсткая (выше 300 мг/л по кальцию и магнию) за месяцы связывает эмульгаторы, и часть концентратов под неё просто не приспособлена. Четвёртый — кожа: синтетика с высоким pH сушит руки сильнее, чем полусинтетика, и при одинаковом уходе за баком разницу чувствует вся смена.
По маркам картина такая. Отечественная классика — Укринол-1М и Эмульсол (эмульсионный класс, рабочие 2–10%, pH эмульсии 9,0–11,0) и полусинтетика Аквол — их берут там, где важна цена за литр и есть склад. Импортная группа — Blasocut (Blaser Swisslube), Hysol (Houghton), Ecocool (Fuchs) — дороже в 2–3 раза, зато стабильнее в жёсткой воде и дольше живёт без биоцидов: в современные концентраты Blaser биоцидные добавки лить вообще запрещено, их микрофлора рассчитана на «живую» эмульсию. Универсального «лучшего концентрата» не существует — существует совпадение марки с металлом, операцией, водой и дисциплиной контроля.
С сервисной точки зрения ещё один критерий важнее марки: ремонтопригодность системы, в которую её заливают. Мы приезжаем на вызовы, где под «электрической» неисправностью оказывается эмульсия, поднятая по трещинам поддона в щиты, или насос, съеденный шламом. Жидкость и станок — одна система, поэтому рядом с СОЖ не менее важно состояние систем смазки станков: эмульсия, смешанная с утечкой направляющего масла, теряет стабильность вдвое быстрее.
Два числа, которые решают всё: концентрация и pH
Концентрацию меряют рефрактометром — карманным прибором за 1,5–3 тысячи рублей. Капля эмульсии на призму, показание по шкале, умножение на поправочный коэффициент из паспорта концентрата (обычно 1,0–1,8: рефрактометр показывает «условные» проценты, а не фактические). Контроль — каждый день, одной строкой в журнал смены: дата, показание, кто мерил. Допуск — ±0,5% от паспортной нормы; упала ниже — долить готовой эмульсией нужной концентрации, а не водой.
pH — второй замер, дважды в неделю. Индикаторные полоски дают точность ±0,5 и для «сигнал/не сигнал» хватает; pH-метр точнее, но требует ухода с электродом. Нормальный коридор для большинства водосмешиваемых СОЖ — 8,5–9,5 (у части паспортов — до 10,5).
Ниже 8,5 — первый звонок: ингибиторы коррозии слабеют, бактерии ускоряются. Ниже 8,0 — биопоражение уже идёт, жидкость пахнет и темнеет. Выше 10,0 — обратная беда: щёлочь начинает разъедать кожу и лакокрасочное, растёт риск дерматитов у смены.
Готовят эмульсию в одной последовательности: в бак (или отдельную ёмкость) — вода, затем концентрат тонкой струйкой при перемешивании. Концентрат в воду, всегда. Обратный порядок даёт желеобразный комок, который уже не разводится ничем — классическая тема «Разведение СОЖ» на Chipmaker, где новички дрелью с мешалкой спасают бракованные бочки. Температура воды при смешивании — от +5 до +30 °C, чем теплее, тем быстрее эмульгируется.
Долив — отдельное правило, на котором спотыкаются все: в бак доливают только готовой эмульсией той же концентрации. «Просто добавить воды до уровня» — локально обнуляет концентрацию, бактерии получают разбавленную зону без ингибиторов и селятся там. На mir-cnc есть целая тема с говорящим названием «Эмульсия: просто добавь воды», где правило «доливай эмульсией, хотя бы 1%-й» сформулировано как универсальное для всех производителей. Дешевле заранее держать рядом со станком канистру готовой эмульсии для долива.
Ориентиры концентраций и pH по операциям
Таблица — стартовый ориентир: паспорт вашего концентрата всегда главнее. Для финишных проходов концентрацию поднимают на 1–2% от базовой, для черновых — держат по нижней границе.
| Операция | Концентрация (ориентир) | pH | Примечание |
|---|---|---|---|
| Шлифование плоское и круглое | 1–4% | 8,5–9,2 | Максимум охлаждения и мойки: синтетика или полусинтетика |
| Точение, фрезерование углеродистой стали | 4–6% | 8,8–9,5 | Базовый режим большинства цехов |
| Сверление, зенкерование, рассверливание | 5–8% | 8,8–9,5 | Больше смазки в зоне резания, следите за форсунками |
| Нарезание резьбы метчиками и плашками | 8–12% | 8,8–9,5 | Самая «голодная» до смазки операция |
| Нержавеющие и жаропрочные сплавы | 6–10% | 8,8–9,5 | Повышенная смазывающая способность, эмульсионный класс |
| Алюминиевые сплавы | 3–6% | 8,5–9,2 | Концентрат с ингибиторами для цветных металлов |
| Чугун | 3–5% | 8,5–9,2 | Сильная мойка: графитовая пыль забивает фильтры |
Отдельно про интервалы замеров. Концентрация — ежедневно (при двухсменной работе — в начале каждой смены), pH — дважды в неделю, вода на жёсткость — при смене партии или поставщика. Биопоражение контролируют индикаторными пластинками (дип-слайдами): пластинку окунают в пробу, двое суток держат в тепле, сравнивают с таблицей. Норма — до 10³ бактерий на миллилитр; выше 10⁵ — спасать уже нечего, лечится только полной заменой.
Уход за баком: четыре врага СОЖ
Первый враг — паразитное (трансовое) масло: гидравлика, направляющие, редукторы понемногу отдают смазку в эмульсию, и она всплывает плёнкой. Эта плёнка перекрывает кислород, под ней заводятся анаэробы — те самые, что пахнут сероводородом; заодно масло кормит бактерии и разбалтывает эмульгаторы. Лечится маслоотделителем (дисковым или ленточным) и устранением утечек: если гидростанок теряет масло, эмульсия всегда будет второй в очереди пострадавших.
Второй враг — стружка и шлам на дне бака. Слой отстоявшейся каши — идеальный дом для бактерий и рассадник реинфекции после каждой доливки. Отстойники чистят по графику, мелкую стружку вылавливают конвейером или магнитными сепараторами, а концентрацию шлама в баке держат ниже 1% по объёму. Сильная циркуляция в зоне обработки при этом не помешает: застойные карманы — всегда первые заражённые.
Третий враг — сама вода. Слишком мягкая (дистиллированная, осмотическая, ниже 50 мг/л остатка) сильно пенится и агрессивна к резине уплотнений; жёсткая (выше 600 мг/л) связывает эмульгаторы и осаждает кальциевые мыла на деталях. Хлориды выше 100 мг/л тянут коррозию даже при идеальной концентрации. Если цехская вода «не лезет в паспорт», ставят частичное умягчение или берут концентрат, допускающий жёсткую воду, — это дешевле, чем ежемесячные замены.
Четвёртый враг — застой. В выходные и праздники эмульсия стоит без движения: кислород вырабатывается, анаэробы побеждают, в понедельник цех встречает запахом. Рабочее правило: раз в сутки гонять насос 10–15 минут, а при длинных праздниках — устраивать барботаж, то есть продувку жидкости воздухом компрессором или просто включённой подачей. На сайтах поставщиков это называют «перемешивание при простое», в цехе говорят проще — «запустить станок на полчаса».
Эти четыре фактора объясняют и «человеческие» истории. На r/Machinists наладчик описывал сыпь на руках, которая не проходила месяцами, — пока не замерили концентрацию: кто-то из смены «для верности» лил концентрат до 20–25% вместо паспортных пяти. Пересыщенная эмульсия обезжиривает кожу так же, как заражённая — просто другим механизмом, без бактерий.
Таблица: 7 типовых проблем с СОЖ и что с ними делать
Диагностика эмульсии начинается с носа и глаз, продолжается рефрактометром и полосками pH. Таблица ниже — маршрут от симптома к решению; подробные разборы каждой беды идут следом.
| Проблема | Причина | Решение |
|---|---|---|
| Запах («пахнет тухлыми яйцами», «понедельничный») | Анаэробные бактерии выделяют сероводород при pH ниже 8,5 и застое жидкости | Замерить pH и концентрацию, долить свежей эмульсией до нормы, наладить циркуляцию при простое; при pH ниже 8,0 и обсеменённости выше 10⁵ КОЕ/мл — полная замена с промывкой |
| Пена | Завышенная концентрация, слишком мягкая или дистиллированная вода, подсос воздуха на насосе, давление подачи выше 30 бар | Довести концентрацию до паспорта, сверить жёсткость воды с паспортом концентрата, устранить подсос, снизить давление; антивспенивающая присадка — временная мера до выходных |
| Коррозия деталей и станка | Концентрация ниже нормы, ингибиторы израсходованы, хлориды в воде выше 100 мг/л, кислая среда от бактерий, «гальваническая пара» из стружки и детали | Поднять концентрацию, вернуть pH, убрать плавающее масло, убирать стружку из поддона; не оставлять детали в эмульсии на выходные |
| Расслоение (масло отделилось, «творожистые хлопья») | Бактерии разрушили эмульгаторы либо соли жёсткости их связали; при приготовлении лили воду в концентрат | Перемешивание не восстанавливает убитые эмульгаторы: долив свежей эмульсией на ранней стадии, при прогрессировании — замена с промывкой |
| «Тёмная» СОЖ (серо-чёрная вместо молочной) | Сульфиды от анаэробов, шлам и мелкая стружка, паразитное масло | Прочистить бак и фильтры, поставить маслоотделитель; потемнение вместе с запахом и падением pH — замена, цвет сам по себе ещё не приговор |
| Инструмент «сыпется»: поломы метчиков, малая стойкость | Заниженная концентрация (нет смазывающей плёнки), «уставшая» жидкость с низким pH, забитые или сдвинутые форсунки | Довести концентрацию до нормы по операции, проверить подачу СОЖ в зону резания, при pH ниже 8,5 — заменить жидкость |
| Дерматит у операторов | pH выше 10, биопоражение, пересыщение бака («для верности» до 20%), грязные рваные перчатки | Вернуть концентрацию и pH в паспорт, заменить заражённую жидкость, нитриловые перчатки со сменой и крем; при стойких высыпаниях — врач, а не «перетерпеть» |
Семь проблем в подробностях
1. Запах: «понедельничное утро» цеха
Пахнет не «химией», а жизнедеятельностью бактерий. В свежей эмульсии с pH 9,0–9,5 они размножаются медленно, но как только щелочной запас вырабатывается, популяция растёт, а анаэробы в застойных зонах (дно бака, отстойник, слой плавающего масла) начинают восстанавливать сульфаты до сероводорода. Отсюда узнаваемый запах «тухлых яиц» и поговорка станочников про «воскресную болезнь» — жидкость «болеет», пока станок отдыхает. На форумах попадаются и щадящие случаи: часть свежих концентратов пахнет первые 2–3 дня после приготовления, и запах уходит сам — это свойство марки, а не заражение.
Что делать по шагам: замер pH (ниже 8,5 — сигнал), замер концентрации рефрактометром, долив свежей эмульсией паспортной концентрации, удаление плавающего масла, принудительная циркуляция 15 минут. Если pH ниже 8,0, запах с потемнением и пластинки показывают выше 10⁵ КОЕ/мл — эмульсию не спасают, а меняют с промывкой системы.
Про биоциды без иллюзий: они работают как скорая помощь, но не как гигиена. Микробы вырабатывают устойчивость к препарату за несколько циклов, часть биоцидов вредна для кожи, а некоторые современные концентраты (Blaser) рассчитаны на собственную «здоровую» микрофлору и запрещают сторонние добавки вовсе. В теме про выбор СОЖ на Chipmaker это сформулировали жёстче: стабильная жидкость живёт долго не потому, что «ядерной отравой убили все бактерии в баке». Порядок тот же: механика и гигиена бака, и только потом химия.
2. Пена: чаще от слишком чистой воды
Интуиция подсказывает «виновата жёсткая вода», но практика переворачивает ожидание: мягкая и дистиллированная вода пенится сильнее, жёсткая пену подавляет. Вторая типовая причина — завышенная концентрация: лишний концентрат — лишние пенообразующие поверхностно-активные вещества. Третья — подсос воздуха на всасывании насоса: негерметичный сальник или хомут даёт мельчайшие пузыри по всей магистрали. И четвёртая — высокое давление подачи: у полировальных и высокоскоростных операций при давлении выше 30 бар пена почти гарантирована, если концентрат не рассчитан на такой режим.
Порядок действий в теме «Пенится СОЖ. Как исправить?» на Chipmaker советуют правильный: не крутить форсунки наугад, а сначала измерить жёсткость использованной воды и сверить с требованиями производителя концентрата. Дальше по списку: рефрактометр (снизить завышенную концентрацию), осмотр всасывающей магистрали, снижение давления, и только затем антивспенивающая присадка — она гасит симптом, но не лечит причину, и после неё замеры концентрации сбиваются.
Отдельный случай — пена, лезущая в вытяжку и на пол: это уже не только «грязно», но и опасно (скользкий пол, туман в воздухе). До выяснения причины уменьшают напор и ставят отражающие щитки на сопла, а работу на скользком поддоне прекращают.
3. Коррозия: ржавчина дороже концентрата
Рыжей плёнке на деталях и пятнам на чугунных направляющих всегда предшествует арифметика: концентрация упала на 1–2%, доливали водой, pH держался на нижней границе, а то и ниже. Ингибиторы коррозии расходуются со временем сами — их «съедают» бактерии и соли жёсткости, поэтому «вчера работало, сегодня ржавеет» — обычная динамика, а не загадка. Ускоряют беду хлориды в воде (выше 100 мг/л) и оставленная в эмульсии стружка: пара «стружка — деталь» работает как гальванический элемент прямо в поддоне.
Экстренные меры: поднять концентрацию на 1–2% выше паспортной, вернуть pH в коридор 8,8–9,5, убрать плавающее масло и стружку. Если ржавеет при правильных числах — проверяйте воду на хлориды и концентрат на совместимость с вашим металлом: часть марок изначально слаба по чугуну и алюминию.
Для станка коррозия — не косметика. Пятна на направляющих превращаются в задиры и потерю геометрии, а это уже не бак с эмульсией, а восстановление геометрии станков с шабровкой и перешабровкой. Считать, что дешевле долить концентрат вовремя, помогает простая пропорция: бочка концентрата стоит тысяч 15–30, год геометрического ремонта — в десятки раз дороже.
4. Расслоение: когда перемешивание не помогает
Здоровая эмульсия держится неделями; расслоившаяся делится на слой «масла», «воды» и творожистых хлопьев. Причин две, и внешне они похожи. Первая — бактерии съели эмульгаторы: поверхностно-активные вещества — это еда, и при биопоражении эмульсия распадается именно потому, что её «клей» переварили. Вторая — соли кальция и магния жёсткой воды связали эмульгаторы в нерастворимые мыла; сюда же относится брак приготовления, когда воду лить в концентрат.
Отсюда и правило: если расслоение вызвано биологией или солями, взбивание и перемешивание вернут видимость эмульсии на час-два, не больше. На ранней стадии (лёгкая опалесценция, тонкий маслянистый слой) помогает долив свежей эмульсией с повышенной концентрацией и проверка pH. Хлопья, разделение фаз, кислый запах — только замена с промывкой.
Отдельная история — расслоение концентрата в заводской таре. В многолетней теме выбора СОЖ на Chipmaker участники описывали бочки, в которых концентрат разделился ещё до вскрытия, и это «не сразу было замечено»: залитая такая смесь не эмульгируется вовсе. Поэтому тару осматривают до заливки: фазы, осадок, замёрзшие за зиму склады — всё это повод вернуть бочку поставщику, а не экспериментировать с баком на 200 литров.
5. «Тёмная» СОЖ: когда цвет — симптом
Молочно-белая эмульсия за полгода закономерно сереет: мелкая стружка, шлам и масло дают серый оттенок без потери свойств. Такой цвет — повод прочистить фильтры, а не паниковать. Настораживать должен другой сценарий: эмульсия темнеет за дни, приобретает серо-чёрный тон и запах — это сульфиды железа и продукты биопоражения, к ним же добавляется падение pH.
Различие проверяют тремя замерами: концентрация, pH, пластинка на бактерии. Числа в норме, запах нейтральный — цвет от шлама, чистим систему. pH ниже 8,5, запах кислый, цвет чернеет — жидкость «мертвячит», лечится полной заменой. Промежуточный вариант — серая эмульсия с масляной плёнкой и без запаха: работает маслоотделитель и уборка, жидкость ещё можно довести до нормы доливом.
Цвет полезно фиксировать в тот же журнал смены, что и концентрацию: фотография бака раз в неделю стоит ничего, а сравнить «было/стало» по фото проще, чем по памяти. Цветовые скачки за 2–3 дня — почти всегда биология, а не оптика.
6. Инструмент «сыпется»: концентрация, pH и форсунки
Метчик лопнул, сверло «село» после двадцати отверстий, пластины выкрашиваются — прежде чем менять пластины и пересматривать режимы, проверьте жидкость. Стойкость режущего инструмента зависит от смазывающей плёнки в зоне резания, а её нет при заниженной концентрации: бак на 2% вместо паспортных 8–12% для резьбонарезания — это работа «на сухую» с охлаждением. Для рамки: подъем скорости резания на 25% сам по себе снижает стойкость примерно вдвое — а «уставшая» жидкость с упавшим pH отнимает столько же без всякого изменения режимов.
Вторая механическая причина — подача: забитые шламом форсунки, сдвинутые сопла, лопнувший шланг. Инструмент получает не струю, а остатки, и «стойкость падает на ровном месте». Проверка занимает пять минут: включить подачу, обойти станок, посмотреть, куда реально льётся и под каким напором.
Третья причина — сама жидкость: при биопоражении теряются и смазывающие, и антикоррозионные присадки, поэтому инструмент тупится, а детали заодно подтрачивают ржавчиной. Если концентрация в норме, форсунки чистые, а стойкость всё равно упала вдвое — pH и пластинка на бактерии покажут, пора ли менять эмульсию. Смена жидкости с промывкой по шестиступенчатому регламенту (ниже) обычно возвращает стойкость к паспортным значениям без пересмотра режимов.
7. Дерматит: руки оператора — тоже расходный материал?
Нет, и это не красивый оборот, а гигиеническая норма: контакта кожи с эмульсией допускать нельзя, а при pH выше 10,0 риск раздражения и дерматитов растёт заметно. Механизмов три.
Щелочной ожог — от пересыщенного или свежеприготовленного раствора. Биологический — бактерии и их токсины в старой жидкости (на Reddit в теме про «аллергию» на СОЖ прямо напоминают: «не забывайте про бактерии в вашей СОЖ — от них тоже бывает дерматит»). Механический — обезжиривание от постоянного контакта без крема и перчаток.
Порядок действий: замерить концентрацию (пересыщение лечится доливом воды в отдельной ёмкости, а не в бак), вернуть pH в паспорт, заражённую жидкость заменить. По защите — плотные нитриловые перчатки со сменой на чистые, крем до и после смены, мытьё рук тёплой водой с мылом, а не «растворчиком из бака». Дешёвые тонкие перчатки пропуск эмульсию за считаные минуты — это отмечали ещё в обсуждениях на Practical Machinist.
И гигиеническая рамка, чтобы тема не выглядела «страшилкой»: предельно допустимые концентрации аэрозолей масла в воздухе рабочей зоны нормирует СанПиН 1.2.3685-21, а профессиональные дерматозы от СОЖ — предмет отдельного стандарта NIOSH по металлообрабатывающим жидкостям. Если сыпь не уходит за неделю после наведения порядка в баке — это к врачу-профпатологу, и заодно повод проверить вытяжку и туман над зоной обработки.
Когда менять СОЖ полностью: регламент с промывкой
Частичная коррекция и полная замена — разные операции с разным порогом входа. Полная замена с промывкой нужна, когда: pH удержать не получается (ниже 8,0 после доливов), пластинки показывают выше 10⁵ КОЕ/мл бактерий или 10⁴ грибков, эмульсия пахнет и расслаивается одновременно, коррозия возвращается при паспортной концентрации, а стойкость инструмента упала без изменения режимов. Календарный ориентир у исправной системы — 6–12 месяцев при ежедневном уходе; при жарком цехе, жестокой воде и паразитном масле он сжимается, при хорошей дисциплине — растягивается. Календарь здесь производный от показателей, а не наоборот: жидкость меняют по состоянию, дату в журнале — для контроля дисциплины.
Технология замены — шесть шагов, четыре из которых про чистоту:
- Слить отработанную эмульсию полностью, включая отстойники и низшие точки магистрали. Отработка идёт в ёмкость для утилизации: сброс в канализацию и на грунт запрещён санитарными правилами, отработанные эмульсии сдают лицензированным организациям.
- Вычистить бак механически: убрать шлам, стружку, плёнку со стенок. Скребок, ветошь, фонарик — 80% реинфекции сидит именно в слое на дне.
- Прогнать очиститель: залить воду с системным очистителем (или дезинфектантом для систем СОЖ) и циркулировать по магистрали положенное по инструкции время. Народная версия из темы «Мёртвая СОЖ» на Chipmaker — горячая вода с содой или стиральным порошком, полчаса циркуляции: работает, если после неё промыть систему чистой водой.
- Промыть чистой водой, пока слив не станет прозрачным. Остатки очистителя и щёлочи отработают как лишний pH и сведут на нет свежие присадки.
- Приготовить свежую эмульсию в правильном порядке (вода, затем концентрат при перемешивании) и залить в чистый бак. Довести концентрацию рефрактометром: после первого смешивания она почти всегда уходит на 0,5–1% вниз от расчётной.
- Запустить станок на 15–30 минут с полной циркуляцией, ещё раз замерить концентрацию и pH, записать стартовые числа в журнал — это точка отсчёта всей дальнейшей истории бака.
Почему нельзя пропустить шаги 2–4, объясняют все, кто экономил на промывке. В той же теме на Chipmaker участник прямо сожалел: «с промывкой был бы лучше, но времени не было» — свежая эмульсия в немытом баке заражается за считаные дни, потому что старая биоплёнка на стенках и в отстойнике осталась живой. В производственной версии замены к этому добавляют дезинфектант в старую жидкость ещё до слива, чтобы убить активную популяцию до механической чистки. Итоговый ориентир по трудозатратам: полная замена бака 100–200 литров силами одного наладчика — 3–5 часов, из которых сама заливка занимает 20 минут.
Утилизация — обязательная часть регламента, а не бумажка «на всякий случай». Отработанная эмульсия относится к отходам, требующим лицензированного вывоза; слив в ливнёвку грозит не только штрафом, но и реальной экологией двора. Договор с утилизатором дешевле одного предписания.
FAQ
Почему СОЖ воняет после выходных, хотя в пятницу всё было нормально? Застой без циркуляции: за 2–4 дня без движения кислород в баке вырабатывается, анаэробные бактерии в застойных зонах переходят на сероводород — отсюда «понедельничный» запах тухлых яиц. Замерьте pH: скорее всего, он у нижней границы. Лечение — принудительная циркуляция 15 минут раз в сутки (или барботаж в праздники) и долив свежей эмульсией до паспортной концентрации.
Можно ли доливать воду в эмульсию? Нет. Чистая вода локально обнуляет концентрацию, и в разбавленной зоне без ингибиторов первыми селятся бактерии, а заодно начинается коррозия. Доливают только готовой эмульсией паспортной концентрации — держите канистру запаса рядом со станком. Это правило всех производителей и первая строка темы «Эмульсия: просто добавь воды» на mir-cnc.
Какая концентрация нужна для фрезерования стали? Ориентир — 4–6% для углеродистых сталей, до 8–10% для нержавейки и жаропрочных. Финишные проходы тянут на 1–2% выше черновых. Главный документ — паспорт вашего концентрата, а контроль — рефрактометром каждый день с поправочным коэффициентом из того же паспорта: показание прибора почти никогда не равно фактическим процентам.
Чем измерить концентрацию, если рефрактометра нет? Считаем честно: рефрактометр стоит 1,5–3 тысячи рублей и окупается с первого бака — одна замена эмульсии из-за «на глаз» обходится дороже. Пока прибора нет, остаётся бюреточное титрование по методике из паспорта (минут пятнадцать на пробу). На цвет и запах полагаться нельзя: они видят биопоражение, но не видят отклонение концентрации на 1–2%.
Как часто полностью менять СОЖ? По состоянию, а не по календарю: при ежедневном контроле исправная система живёт 6–12 месяцев, у дисциплинированных хозяйств — дольше. Пороги замены: pH ниже 8,0 после доливов, бактерии выше 10⁵ КОЕ/мл, запах вместе с расслоением, коррозия при паспортной концентрации. Менять — по шестиступенчатому регламенту с промывкой, иначе новая жидкость заражается за дни.
Опасна ли СОЖ для кожи и дыхания? При правильной концентрации и pH 8,5–9,5 — риск минимален, но контакт допускать не стоит: щёлочь и бактерии работают по коже даже в «здоровой» эмульсии. Плотные нитриловые перчатки, крем, мытьё рук — минимум. В воздухе рабочей зоны нормируется масляный туман (аэрозоль) — СанПиН 1.2.3685-21 задает предельно допустимые концентрации; если над зоной обработки висит дымка, проверяйте вытяжку и давление подачи.
Заключение
Сводится всё к трём привычкам, которые ничего не стоят по деньгам. Первая — журнал с двумя числами: концентрация рефрактометром каждый день, pH дважды в неделю; отклонение на 0,5% и 0,3 единицы — это уже повод долить, а не «понаблюдать». Вторая — вода и порядок смешивания по паспорту: концентрат в воду, долив только эмульсией, жёсткость сверена с требованиями производителя. Третья — бак моют при каждой полной замене: четыре шага из шести в регламенте про чистоту, и именно их пропускают при нехватке времени.
Отдельно про сезонность: пик биопоражения — июль и август, когда бак простаивает в жаре, поэтому осенью замеры и циркуляцию при простое усиливают, а перед длинными праздниками устраивают барботаж. И про экономику: бочка концентрата и рефрактометр вместе дешевле одной замены стойкости инструмента или партии забракованных по ржавчине деталей — а это только прямые убытки, без станочных.
Если беды пошли по станку — эмульсия добралась до щитов, насос ест шлам, направляющие подёрнулись пятнами, — это уже работа для сервиса: мы делаем диагностику станков на производстве с выездом по России, а спорные симптомы можно сначала обсудить через удалённую диагностику. Когда ржавчина и вибрация дошли до механики — смотрим восстановление геометрии станков. Привезите нам журнал замеров — с двумя числами за полгода диагноз ставится за один выезд.
Источники
- ГОСТ Р 50558-93 «Промышленная чистота. Жидкости смазочно-охлаждающие. Общие технические требования» (действующий стандарт на чистоту СОЖ).
- ГОСТ Р 52338-2005 «Жидкости смазочно-охлаждающие. Методы испытаний» (экспресс- и стендовые методы контроля свойств СОЖ).
- СанПиН 1.2.3685-21 «Гигиенические нормативы и требования к обеспечению безопасности и (или) безвредности для человека факторов среды обитания» — ПДК вредных веществ в воздухе рабочей зоны, включая аэрозоли масел: docs.cntd.ru/document/573500115
- Смирнова Н. Н., Падемирова Р. М. Физический метод защиты эмульсионных смазочно-охлаждающих жидкостей от микробной деструкции (2016): cyberleninka.ru
- NIOSH. Criteria for a Recommended Standard: Occupational Exposure to Metalworking Fluids («Критерии рекомендуемого стандарта: профессиональное воздействие смазочно-охлаждающих жидкостей на металлообработке»), 1998: cdc.gov/niosh/docs/98-102
- HSE (Управление по здоровью и безопасности Великобритании). Working with metalworking fluids («Работа со смазочно-охлаждающими жидкостями»): hse.gov.uk/metalworking
- Справочник технолога-машиностроителя. В 2-х т. Т. 2 / под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение, 1985 (режимы резания и применение СОЖ).