

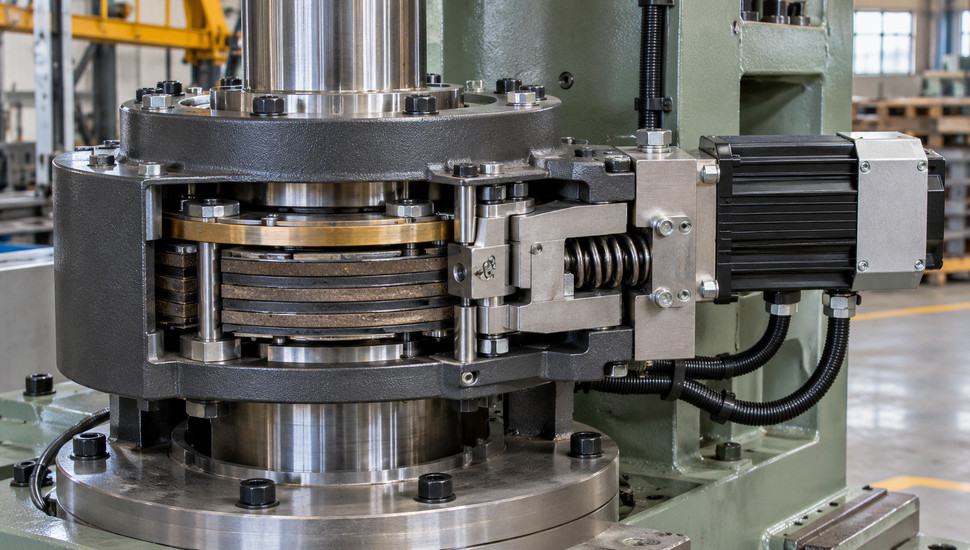
Тормоз вертикальной оси (ось Z): проверка и регулировка
Ось Z падает при выключении станка потому, что её тормоз не зажал вал: у сервомотора вертикальной оси тормоз устроен «наоборот» — катушка под напряжением растормаживает, а пружина зажимает диски, когда питание уходит. Если катушка сгорела, цепь обесточена раньше готовности привода или фрикцион изношен, суппорт оседает под собственным весом — на миллиметры или до упора.
Тормоз оси станка — единственный узел, который держит вертикальную ось при отключении питания, аварийном стопе и в паузах цикла. Разбираем, как он работает, почему «питание отцепляет» — и что из этого следует для диагностики, проверяем тормоз мультиметром и по просадке оси, разбираемся с регулировкой, с безопасной заменой двигателя оси Z и с ошибками, которые превращают мелкий ремонт в аварию. Материал пригодится наладчикам, механикам и начальникам цехов, у которых под нагрузкой работают фрезерные обрабатывающие центры, портальные станки и токарные центры с вертикальным ходом.
Ключевое
- Тормоз вертикальной оси — удерживающий: он не тормозит движение, а держит неподвижную ось при обесточивании. Питание катушки его отцепляет; снялось питание — пружина зажала. По данным документации Fanuc, растормаживание занимает 60–160 мс, зажатие — 10–30 мс.
- Напряжение катушки зависит от серии привода: у Fanuc αi — 24 В постоянного тока ±10 % (ток 0,9–1,2 А), у βi — 90 В постоянного тока (ток до 0,4 А). Перепутать цепи на ретрофите — значит сжечь катушку или получить «тормоз, который не отпускает».
- Диагностическая сигнатура: ось проседает именно при выключении, аварийном стопе или паузе — виноват тормоз или компенсация веса; перегруз по оси сразу после включения — тормоз не отпустил (двигатель тянет против зажатых дисков).
- Просадка в единицы микрон бывает и с исправным тормозом: Mitsubishi в официальной документации описывает её как следствие износа и вводит отдельную функцию подтягивания оси — чтобы чистовой рез не испортился.
- При замене двигателя вертикальной оси главный риск — не электрика, а механика: узел до установки нового мотора держать нечему. Работают только с подставкой под суппорт и в порядке «серво выключен — тормоз зажат».
Зачем вертикальной оси тормоз и как он работает
Вертикальная ось — единственная ось станка, на которую постоянно действует сила тяжести. Пара «винт — гайка» шарико-винтовой передачи (ШВП) почти не имеет самоторможения: КПД у неё выше 90 %, и вес шпиндельной головки свободно проворачивает винт через гайку. Пока сервопривод под током, он держит ось следящим контуром — момент двигателя уравновешивает вес. Как только привод обесточился — аварийный стоп, выключение, выбило автомат, — удерживать ось становится нечему, если не сработал тормоз.
Поэтому на мотор вертикальной оси ставят встроенный электромагнитный тормоз. Устроен он классически: пакет фрикционных дисков, пружина, электромагнитная катушка. Пока на катушку подано питание, якорь притянут, диски разжаты, вал свободен — это рабочее состояние оси в цикле. Питание ушло — пружина сжала пакет, вал зафиксирован.
Отсюда принцип «питание отцепляет»: тормоз активен ровно тогда, когда станок обесточен. И это же делает его узлом, который срабатывает при каждом отключении — штатном или аварийном.
В документации Fanuc такой тормоз прямо назван удерживающим: он предотвращает падение оси при выключении серво-питания, работает при аварийном стопе и потере питания, но не предназначен для сокращения тормозного пути при обычном замедлении и не может использоваться как фиксатор позиции на долгое время. Это не перестраховка производителей: каждая попытка «дотормозить» тормозом или «подстраховать» им поворотный стол выжигает фрикцион и катушку.
Отдельно разграничим термины, чтобы токари не путали узлы. Тормоз вертикальной оси — удержание веса при обесточивании. Тормоз и ориентация шпинделя токарного центра — другая система: там вал фиксируют для смены инструмента, а ориентацию держат режимом серво-оси, датчиком и штифтом.
На форумах это отдельная большая тема — «штифт срезало», M19 и т. д. В этой статье речь только про ось Z и её аналоги: вертикальные траверсы, ползуны, рукава.
Проверять состояние тормоза имеет смысл не «когда заболит»: узел деградирует постепенно, и его износ показывает себя сначала в микронах просадки, потом в авариях перегруза. Общая диагностика неисправностей станков всегда начинается с истории симптомов — ниже разберём, какие симптомы указывают именно на тормоз.
Какое питание держит тормоз: 24 В против 90 В
Первая вещь, которую надо узнать про свой станок до любых замеров, — номинал катушки тормоза. Здесь производители расходятся радикально, и это не деталь, а ключевая характеристика цепи.
| Параметр | Fanuc αi (встроенный тормоз) | Fanuc βi (встроенный тормоз) |
|---|---|---|
| Напряжение катушки | 24 В постоянного тока ±10 % | 90 В постоянного тока |
| Ток катушки | 0,9 / 1,1 / 1,2 А (по группе мотора) | не более 0,1 / 0,3 / 0,4 А |
| Мощность | 22–29 Вт | — |
| Момент тормоза | 3 / 8 / 35 Н·м | 0,65 / 2 / 8 Н·м |
| Время растормаживания | 60 / 80 / 160 мс | порядка 20 мс |
| Время зажатия | 10 / 20 / 30 мс | порядка 40 мс |
| Питание цепи | Отдельный источник: трансформатор (~29 В переменного тока во вторичной обмотке) и двухполупериодный выпрямитель | Отдельный выпрямитель (например, S4VB60) |
Значения по документации Fanuc: справочник описаний сервомоторов серии αi (B-65262EN, глава о встроенном тормозе) и серии β (B-65232EN). Точные величины для своего мотора смотрите в паспорте — по группам моделей цифры меняются, принцип не меняется никогда.
Требование «отдельный источник» — не перестраховка. Fanuc прямо пишет: если катушку тормоза посадить на ту же 24-вольтовую цепь, что питает стойку и усилители, помехи от коммутации катушки вызывают сбои стойки и привода. Штатная схема выглядит так: трансформатор понижает сеть до ~29 В переменного тока, выпрямитель даёт 24 В постоянного тока, контакт реле разрывает цепь — и по правилам Fanuc контакт ставят на стороне постоянного тока, после выпрямителя, а параллельно катушке ставят варистор и искрогасящую цепь (типовое решение — 47 Ом и 0,1 мкФ), иначе контакт выгорает от выброса самоиндукции.
Почему на стороне постоянного тока? Время срабатывания. Контакт, разрывающий цепь до выпрямителя, оставляет конденсаторам и дросселям путь разряда через диоды — тормоз зажимается с задержкой, и ось успевает просесть. Это не теория: Fanuc посвящает снижению просадки вала отдельный раздел справочника, где три пункта — коммутация после выпрямителя, питание реле от главной цепи (чтобы реле отпустило в первый момент аварии) и штатная функция управления тормозом в серво-программе, которая держит мотор под током, пока тормоз не сядет.
Теперь следствие, которое в цехах регулярно обходят стороной. Моторы разных серий внешне похожи, тормозные разъёмы тоже. Посадка мотора βi с 90-вольтовой катушкой на 24-вольтовую цепь даёт «тормоз, который не отпускает»: якорь не притягивается, диски остаются зажатыми, двигатель оси тянет против фрикциона — мгновенный перегруз, а через пару попыток и перегрев мотора.
Обратная ошибка — 24-вольтовую катушку на 90 вольт — сжигает обмотку за минуты. На ретрофитах и после «покупки мотора на разборке» это классическая история. Лечится она только одним: сверять номинал катушки с цепью до первого включения.
Мини-история из практики ретрофитов. На старый фрезерный станок поставили комплект моторов, снятых с донора: геометрия совпала, разъёмы подошли. При запуске ось Z не шла, привод падал в перегруз, мотор «выл». Причина нашлась в цепи тормоза: катушке нового мотора требовалось 90 В, а станок подавал привычные 24 В.
Полчаса на прозвонку — и станок поехал. Если бы начали крутить параметры привода, закончили бы сгоревшим мотором.
Признаки отказа: как тормоз просит о замене
Тормоз ломается в двух направлениях: либо не зажимает (ось падает при обесточивании), либо не отпускает (ось не идёт, привод падает в перегруз). Признаки различаются чётко, и по ним можно ставить диагноз до вскрытия шкафа.
Не зажимает — семейство «ось падает». Суппорт оседает при выключении станка, при аварийном стопе, при выбивании автомата. В лёгкой форме это микронная просадка, которую замечают по следу на детали: после аварийного стопа на чистовом проходе появляется ступенька или скол кромки инструмента. Mitsubishi в описании функции подтягивания вертикальной оси официально фиксирует: даже при исправном тормозе изношенный узел даёт просадку «в несколько микрометров», и этого хватает, чтобы сломать инструмент на низкой скорости чистовой обработки. В тяжёлой форме ось уходит вниз свободно — «суппорт приехал на стол» — это обрыв катушки, мёртвый выпрямитель или изношенный до металла фрикцион.
Не отпускает — семейство «ось не едет». После включения ось не двигается или двигается с воем, привод падает в перегруз. На Fanuc это выглядит как серия серво-аварий по оси: перегрев мотора (код 430), перегруз конвертора (431), срабатывание программной тепловой защиты OVC (436). На Sinumerik зажатый тормоз первым делом ловит контроль покоя — авария 25040 «ось ползёт, будучи остановленной», и в списке проверок этого кода тормоз оси стоит первым для вертикальных осей. В обоих случаях сбивать аварию и перезапускать станок подряд нельзя: каждая попытка — это мотор, тянущий против зажатых дисков.
Между «зажат» и «не зажат» живёт третий режим — подгоревший, замасленный или уставший фрикцион. Он проявляется гулом катушки (катушка работает, но якорь доходит не полностью), повышенным током катушки, а главное — растущей микропросадкой. Ещё один частный звуковой признак: у исправного узла при подаче и снятии питания должен быть слышен резкий сухой щелчок. Вялый щелчок или его отсутствие при штатном напряжении — повод снять мотор и смотреть зазоры.
| Признак | Что это значит | Первая проверка |
|---|---|---|
| Ось проседает при выключении на миллиметры и больше | Катушка обесточена раньше времени, обрыв, мёртвый выпрямитель, изношенный фрикцион | Прозвонка катушки, проверка цепи питания |
| Сколы/ступеньки на детали после аварийного стопа | Микропросадка из-за износа фрикциона | Индикаторная просадка, осмотр зазоров |
| Перегруз по оси сразу после включения, мотор «воет» | Тормоз не отпустил | Есть ли напряжение на катушке при готовности привода |
| Аварии 430/431/436 (Fanuc) или 25040 (Sinumerik) по вертикальной оси | Привод борется с зажатым тормозом | То же + диагностика привода |
| Гул катушки, греется резистор/выпрямитель в шкафу | Якорь доходит не полностью, ток выше нормы | Ток катушки, зазор якоря |
| Ось «сползает» в цикле при паузах подачи | Комбинация износа тормоза и просевшей компенсации веса | Замер нагрузки оси вверх/вниз |
Отдельный случай — «тормоз хороший, а ось всё равно проседает»: компенсация веса. О ней — отдельный раздел ниже. Если тормоз проверен, а симптомы остались, замер нагрузки оси по направлению движения ставит точку в споре «тормоз или противовес».
Как проверить тормоз оси: порядок от простого к сложному
Проверка не требует разбора мотора и занимает 30–60 минут. Порядок — от безразборных проверок к электрическим, с обязательной подстраховкой: под вертикальным узлом всегда должна быть подставка или домкрат, если есть хоть малейшее подозрение, что тормоз не держит.
- Подставка и осмотр. Подведите стол или установите стойку под суппорт с зазором 1–2 мм. Осмотрите зону мотора: следы масла на корпусе у тормозного разъёма — плохой знак, масло убивает фрикцион. Проверьте, что тормозной провод и разъём на месте и не болтается на скрутке.
- Проверка «обесточивание — ось стоит». На включённом станке подведите ось в среднее положение над подставкой, отключите главный автомат. Ось должна остаться на месте: микронный сдвиг допустим, а проседание, которое видно глазом, — тормоз не держит. Повторите ту же проверку кнопкой аварийного стопа: так вы имитируете реальную аварию, а не только штатное выключение.
- Индикаторная просадка. Закрепите индикатор часового типа (цена деления 0,01 мм) на неподвижной части, ножку — в торец суппорта с преднатягом, обесточьте станок и снимите показание через 10 секунд. Норма для здорового узла — единицы микрон. Десятки и сотни — износ фрикциона или проблемы цепи, а движение, которое видит глаз, — прямая дорога на ремонт.
- Мультиметр: катушка. Обесточьте станок, снимите разъём тормоза на моторе и измерьте сопротивление катушки. Обрыв (бесконечность) — катушка сгорела, близкое к нулю — межвитковое замыкание; точное номинальное значение смотрите в паспорте мотора: у 24-вольтовых катушек Fanuc это порядка 20–26 Ом, у 90-вольтовых βi — заметно выше при токе 0,1–0,4 А. Заодно прозвоните кабель от шкафа до мотора: перелом жилы в гофре у подвижной части — частая находка.
- Прямая подача номинала. Подайте на катушку от лабораторного блока питания её номинал (24 В или 90 В — по паспорту) и слушайте: исправный тормоз отпускается с отчётливым щелчком, вал проворачивается от руки. Снимите напряжение — щелчок зажатия. Если при номинальном напряжении вал остаётся зажатым — механика: зазор, ржавчина, разбухшие фрикционные накладки, мотор на переборку.
- Цепь управления. Подайте станок в готовность и измерьте напряжение на клеммах катушки в шкафу: при готовности привода должно быть номинальное, при обесточивании — ноль, причём без заметной задержки. Проверьте реле (катушка, контакты), выпрямитель (переменное на входе, постоянное на выходе), варистор и искрогасящую цепь — вздутый или треснувший варистор меняют, не дожидаясь выгорания контакта. Контакт должен стоять на стороне постоянного тока, как описано выше.
- Замер нагрузки по направлению движения. Проверка «тормоз или компенсация»: по монитору нагрузки оси или токовыми клещами снимите процент нагрузки при медленном подъёме и спуске без резания. У здорового станка с работающей компенсацией цифры близки и симметричны. Кейс из практики с Sinumerik 840D: по оси Z шла авария контроля контура, тормоз проверили — исправен; замер показал 24–25 % нагрузки при подъёме против 7–8 % при спуске при норме около 15–16 % в обе стороны — асимметрично работал противовес. Час замера вместо недель гаданий.
| Симптом | Проверка | Норма |
|---|---|---|
| Просадка при обесточивании | Индикатор на торец суппорта | Единицы микрон |
| Сопротивление катушки | Мультиметр на разъёме мотора | По паспорту; обрыв/КЗ — замена |
| Растормаживание | Прямая подача номинала | Резкий щелчок, вал свободен |
| Напряжение на катушке при готовности | Мультиметр в шкафу | Номинал (24 или 90 В) |
| Напряжение после обесточивания | Мультиметр в шкафу | Ноль, без задержки |
| Нагрузка оси вверх/вниз | Монитор нагрузки, клещи | Симметричные значения |
И ответ на самый частый страх с форумов — «а можно ли крутить ось Z руками при выключенном станке?». Можно, если вы понимаете, чем эта ось удерживается. Пока мотор с исправным тормозом, вал проворачивается только после ручного растормаживания там, где предусмотрен шток или рычаг аварийного отпускания, и делать это нужно с подставкой под узлом.
На станках без отдельного рычага проворот вала равен подъёму и опусканию узла весом в сотни килограммов. Это работа для двух человек и подъёмника, а не «проверить рукой». Если тормоз под подозрением — ручной проворот запрещён до установки подставки.
Регулировка и обслуживание: зазоры, износ, периодичность
Электромагнитный тормоз — регулируемый узел, но объём регулировки зависит от конструкции. Типовые операции: воздушный зазор между якорем и катушкой (по мере износа фрикциона якорь отходит дальше и ток растёт), ход якоря, затяжка и состояние пружин, чистка от продуктов износа. Зазор выставляют щупом по мануалу конкретного мотора — величина обычно в десятых миллиметра, и «на глазок» здесь не работает: пережатый зазор даёт неполное отпускание (тот самый перегруз), перерастянутый — неполное зажатие.
Диагностировать износ удобно по двум косвенным величинам, и именно так делает Mitsubishi в штатной функции диагностики износа тормоза: контроллер измеряет люфт (выборку) и проскальзывание тормоза, которые растут по мере износа корпуса и ступицы, и выводит один из трёх уровней — норма, внимание, предупреждение. В состоянии «предупреждение» автоматическая работа блокируется, а встроенный таймер сам напоминает о следующей диагностике. Идея переносится на любой станок: периодический замер микропросадки индикатором — это ваша ручная версия той же функции.
Ведите журнал: дата, просадка в микронах, напряжение и ток катушки. Рост просадки в два-три раза от базового значения — сигнал к плановой переборке до аварии. Это дешевле любой аварийной замены.
Что не регулируется: замасленный или подгоревший фрикцион, просевшие пружины, сгоревшая катушка. Здесь только замена — тормозной узел на большинстве серийных моторов меняется как комплект, и экономить на нём странно: цена комплекта на порядок ниже цены нового мотора и на два порядка ниже последствий упавшего суппорта.
Периодичность для типового цеха: визуальный осмотр и проверка «обесточивание — ось стоит» — раз в месяц, индикаторная просадка и замер тока катушки — раз в квартал, полная проверка цепи (реле, выпрямитель, варистор) — раз в полгода вместе с обслуживанием электрошкафа. Вписывайте эти пункты в общий регламент ТО — измерение времени торможения и проверка удержания входят и в аудит систем безопасности станка, который стоит проводить на станках с вертикальными узлами хотя бы раз в год.
Замена двигателя вертикальной оси: безопасность и настройка
Замена мотора вертикальной оси — операция, где тормоз из «проверяемого узла» становится инструментом безопасности. Пока старый мотор снят, а новый не установлен, ось ничем не удерживается: вес держит только подставка. Отсюда жёсткий порядок, который экономит и нервы, и железо.
До демонтажа. Опустите узел на подставку или жёсткий упор так, чтобы ШВП разгрузилась. Обесточьте станок и повесьте плакат на автомат. Сфотографируйте разводку тормозного провода и датчика положения до отсоединения. Проверьте состояние цепи тормоза заранее — если мотор меняют из-за «оси, которая падала», возможно, менять нужно и выпрямитель с реле.
Демонтаж. Новый мотор держите за корпус, а не за вал: удары по валу убивают датчик положения. Потерянная шпонка или смещённая шлицевая муфта — классическая причина «после замены мотора ось не едет». Метку датчика положения при разборке не сбивайте: для абсолютных датчиков потеря позиции лечится повторным реферированием, но лучше не создавать ситуацию вообще.
Монтаж и электрика. Сверьте номинал катушки тормоза нового мотора с цепью станка — 24 или 90 В, это решает всё. Проверьте, что реле стоит на стороне постоянного тока и в паре с исправными варистором и искрогасящей цепью. Питание цепи тормоза — отдельное от 24 В стойки. Перед первой подачей силового питания подайте питание на катушку и убедитесь в щелчке отпускания.
Настройка привода. Порядок включения оси задаётся так: питание подано — тормоз отпущен — серво готово — ось под контролем; при остановке наоборот — серво выключается только после того, как тормоз сел. Fanuc требует выдержки между растормаживанием и включением серво и между выключением серво и зажатием тормоза, и прямо запрещает зажимать тормоз на возбуждённом моторе: это перегрев и мотора, и фрикциона. В параметрах привода и во встроенном контроллере станка (PMC) проверьте функцию управления тормозом и задержки: у Fanuc для этого существует штатная функция, которая держит мотор под током до момента посадки тормоза — она должна быть активна на вертикальных осях. У Sinumerik и Syntec логика та же, отличаются адреса сигналов.
Первый запуск. Подставку не убирать. Проверьте ось на малых скоростях: подъём, спуск, остановка, аварийный стоп, обесточивание. Повторите индикаторную проверку просадки — она станет базовой точкой вашего журнала. Полный чек-лист приёмки станка после ремонта мы разбирали отдельно; здесь главное правило: ось считается сданной, только если она держится при аварийном стопе и обесточивании с индикатором на борту.
Если сил и времени на самостоятельную замену нет, дешевле заказать наладку станков после ремонта или диагностику на производстве: инженер приедет с комплектом измерений и согласует тормозную цепь с приводом на месте.
Тормоз, противовес и пневмокомпенсация: кто держит вес
Тормоз — не единственный, кто борется с тяжестью вертикального узла, и важно понимать разделение ролей. Компенсация веса (противовес на цепи или тросе, пневмо- или гидроцилиндр, газовый амортизатор) снимает со сервопривода большую часть веса в работе. Тормоз работает только в остановках: он держит ось при обесточивании и является последней линией обороны.
Из разделения ролей следуют разные симптомы. Изношенная компенсация проявляется в работе: привод сильнее нагружен при подъёме, разгружен при спуске, растут «плавающие» перегрузы на перегонах, ускоренно изнашивается сам тормоз — ему чаще достаётся полный вес. Умерший тормоз проявляется в остановках: просадка при выключении, сколы после аварийного стопа. Диагностика проста и описана выше: замер нагрузки оси вверх и вниз — компенсация видна в цифрах мгновенно.
Практические следствия для регламента: давление пневмокомпенсатора проверяют по манометру и держат в журнале; цепь и трос противовеса осматривают на вытяжку и состояние роликов; газовые амортизаторы имеют ограниченный ресурс и не ремонтируются. И помните про транспортировку: при наклоне или перевозке станка противовес обязан быть застопорен — болтом через отверстия колонны или штатной скобой, иначе он «уходит вниз и дёргает тросами» (реальная формулировка с форумов), ломая всё на пути.
Опасности: что падает и что нельзя делать
Падающая вертикальная ось — это суппорт или шпиндельная головка весом в сотни килограммов на пути у инструмента, детали и рук. Три типовых сценария травм и аварий: ось уходит при обесточивании с изношенным тормозом; ось уходит при ручном провороте вала «проверить, как крутится»; ось уходит при перегоне или погрузке, где никто не застопорил узел и противовес. Все три закрываются подставкой и дисциплиной, а не героизмом.
Сводим запреты в один список. Не зажимайте тормоз на возбуждённом моторе — перегрев фрикциона и мотора. Не используйте тормоз как рабочий: им нельзя сокращать тормозной путь и нельзя держать позицию поворотного стола часами. Не сажайте катушку на общую 24-вольтовую цепь стойки — помехи и сбои.
Не ставьте на вертикальную ось мотор без тормоза «временно» — даже на день: этого дня хватает для аварии. Не коммутируйте цепь тормоза до выпрямителя, если задержка зажатия критична. И не сбивайте подряд перегрузы, которые выглядят как «тормоз не отпустил», — каждая попытка запускает мотор против зажатых дисков.
К проверке тормоза напрямую относится и аудит систем безопасности станка: время торможения, поведение при аварийном стопе, поведение при обрыве питания — это измеримые величины, которые входят в настройку и проверку аварийной остановки. Для станков, отдающих детали на чистовых операциях, мы рекомендуем включать проверку просадки в периодическую проверку систем безопасности — те же измерения, что описаны выше, но документированные и с выводами.
FAQ
Почему ось Z падает только при выключении, а в работе всё нормально?
Потому что в работе ось держит сервопривод следящим контуром, а при выключении — только тормоз. Если просадка появляется именно при обесточивании, аварийном стопе или паузе, это сигнатура тормоза: износ фрикциона, обрыв катушки или проблема цепи питания. Проверку начинают с индикатора и мультиметра, а не с параметров привода.
Можно ли крутить ось Z вручную при выключенном станке?
Только если ось расторможена штатным рычагом аварийного отпускания и под узлом стоит подставка. Вал мотора с исправным тормозом от руки не провернётся; если проворачивается — тормоз не держит, и узел весом в сотни килограммов поедет за ключом. Без понимания схемы компенсации веса ручной проворот запрещён.
Как проверить тормоз мультиметром и какая норма?
На обесточенном станке снимите разъём катушки: сопротивление сверяют с паспортом мотора (обрыв или КЗ — замена). Для 24-вольтовых катушек Fanuc αi ток 0,9–1,2 А, для 90-вольтовых βi — 0,1–0,4 А. Затем подают номинал напрямую: исправный тормоз отпускается с резким щелчком.
После замены двигателя оси Z идёт перегруз — что забыли?
В первую очередь цепь тормоза: не подключён или перепутан по напряжению провод катушки (24 и 90 В не взаимозаменяемы), не подключён датчик положения, не согласованы задержки «серво — тормоз». Двигатель тянет против зажатого тормоза — это и есть перегруз. Сбивать аварию подряд нельзя.
Сколько ось может просесть при исправном тормозе?
Единицы микрон — и это норма, признанная производителями: Mitsubishi официально описывает просадку «в несколько микрометров» как следствие износа тормоза и вводит функцию подтягивания оси. Рост просадки до десятков микрон и след на чистовом резе — сигнал к переборке узла.
Чем тормоз оси отличается от тормоза шпинделя?
Тормоз оси удерживает вес вертикального узла при обесточивании. Тормоз и ориентация шпинделя фиксируют вал для смены инструмента (у токарных центров — с датчиком и штифтом, режим ориентации). Это разные узлы с разными отказами и разными проверками; путать их — типовая ошибка диагностики.
Заключение
Тормоз вертикальной оси прост по устройству и не прощает невнимания при обслуживании. Его главная особенность — логика «питание отцепляет»: пока станок под током, узел расторможен, а держит он именно тогда, когда всё остальное уже выключилось. Отсюда и все проверки: обесточивание с индикатором, мультиметр на катушке, щелчок отпускания при номинале, симметрия нагрузки по направлению движения.
Что сделать на этой неделе: подведите суппорт к подставке и проверьте ось отключением главного автомата; поставьте индикатор и запишите базовую просадку в журнал. В этом месяце: снимите показания сопротивления катушки и тока, проверьте реле, выпрямитель и варистор в шкафу, впишите тормоз в регламент ТО. При замене мотора — подставка, сверка номинала катушки, проверка задержек «серво — тормоз» до первого пуска.
Если признак уже есть — суппорт проседает, сколы на чистовом резе, перегрузы после включения — не ждите падения узла. Диагностика тормозной цепи и настройка связи «привод — тормоз» занимают у инженера один выезд; последствия пропущенной просадки стоят на порядки дороже. Инженеры service-stanki.ru проверяют и регулируют тормоза вертикальных осей, подбирают и настраивают моторы после замены, выезжаем по Москве и по России — заявка через сайт или по телефону.
Источники
- Справочник описаний сервомоторов Fanuc серии αi (FANUC AC Servo Motor αi Series Descriptions, B-65262EN/01) — глава «Встроенный тормоз»: характеристики, схемы подключения, требования к цепи, снижение просадки вала.
- Справочник описаний сервомоторов Fanuc серии β (FANUC AC Servo Motor β Series Descriptions, B-65232EN/02) — глава «Встроенный тормоз»: параметры катушки 90 В, ограничения применения.
- Системы Mitsubishi M800/M80/E80/C80. Спецификация функций (M800/M80/E80/C80 Series Specifications Manual (Function), IB-1501505-N) — подтягивание вертикальной оси, диагностика износа тормоза, безопасное управление тормозом (SBC/SBT).
- Список аварий Fanuc 16i/18i (Fanuc 16i 18i Alarm List) — формулировки серво-аварий перегруза (430, 431, 436).
- Москаленко В. В. Электрический привод: учебник для студентов учреждений среднего профессионального образования. — М.: Академия, 2008 — принципы электромагнитного торможения и режимы работы тормозов электроприводов.
- Сосонкин В. Л., Мартинов Г. М. Системы числового программного управления: учебное пособие. — М.: Логос, 2008 — логика управления приводами и встроенным контроллером станка в системах ЧПУ.