

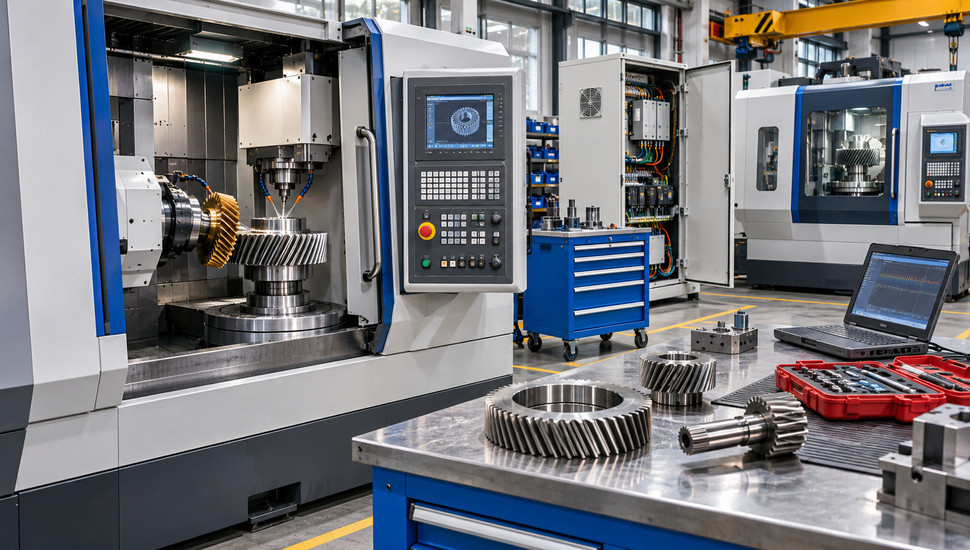
Зубообрабатывающие станки: особенности сервиса и ремонта
Зубообрабатывающие станки ремонтируют не так, как токарные и фрезерные: точность зуба здесь задаётся кинематическими цепями деления и дифференциала, червячной парой стола и гитарами сменных колёс. Именно поэтому универсальные сервисные бригады часто отказываются от зубофрезерных и зубодолбёжных станков — без зуборезной наладки и зубоизмерительных приборов отремонтировать такой станок «до результата» невозможно.
Материал для главных механиков и владельцев производств: как устроена кинематика зубообработки, какой узел отвечает за какой дефект колеса, чем отличается сервис механических гитар от станков с ЧПУ и что проверять у сервисной компании до подписания договора.
Ключевое
- Кинематическую точность зубофрезерного станка определяет червячная делительная пара стола: её износ не компенсирует ни новая фреза, ни перенастройка гитар.
- Брак колеса говорит сам за себя: колебание длины общей нормали указывает на цепь деления и биение заготовки, накопленная погрешность окружного шага — на червячную пару, погрешность профиля — на фрезу и её биение.
- Главная проблема парка 5К32, 5Е32, 53А50 — утерянные паспорта и некомплект сменных шестерён: без них настройка на простые числа зубьев (113, 127) превращается в задачу для единиц специалистов.
- На станках с ЧПУ гитары заменены электронной интерполяцией, но червячная пара остаётся механикой — стойка не компенсирует её накопленный износ.
- Перед договором проверяйте у сервиса три вещи: опыт работ с делительными парами, зубоизмерительные приборы (шагомер, нормалемер, эвольвентомер) и готовность принять работу по нормам точности ГОСТ.
Чем зубообрабатывающие станки отличаются от остальных
У токарного станка траекторию детали задаёт один контур «шпиндель — суппорт». У зубообрабатывающей группы формообразование зуба требует согласованных движений двух звеньев: инструмента и заготовки. При зубофрезеровании их три — главное движение резания, вертикальная подача фрезы и круговая подача заготовки. Заготовка и червячная фреза вращаются как зацепленная пара «червяк — колесо»: фреза воспроизводит рейку, а стол должен поворачиваться строго синхронно, на заданную долю оборота на каждый оборот фрезы.
За эту синхронизацию отвечают отдельные кинематические цепи. Скоростная связывает двигатель со шпинделем фрезы, а цепь деления — вращение фрезы с вращением стола через гитару деления и червячную пару. Дифференциальная цепь добавляет столу доворот при нарезании косозубых колёс, согласуя его с вертикальным перемещением суппорта. Четвёртая цепь — подач.
Согласование в цепи деления жёсткое до микрон: за один оборот однозаходной фрезы стол обязан повернуться ровно на одну долю оборота, равную единице, делённой на число зубьев колеса. У колеса на 40 зубьев это 9 градусов за оборот фрезы, у колеса на 113 — 3,2 градуса, и так сотни оборотов подряд. Любая неравномерность цепи — зазор, эксцентриситет, погрешность шага шестерни — повторяется на каждом зубе и суммируется.
У классических полуавтоматов все цепи механические, и точность каждого звена накапливается в общий результат: по методикам ГОСТ 21098-82 кинематическую погрешность цепи считают как сумму погрешностей всех её ступеней.
Такая схема объясняет два факта, которые задают специфику сервиса. Первый: станок может быть «исправным» — двигатель работает, суппорт ходит — и при этом резать брак. Второй: наладка и ремонт здесь требуют расчётов, которых нет ни у токарных, ни у фрезерных станков.
Зубообработка — пятая группа по классификации ЭНИМС, и зубофрезерные станки составляют в ней около половины парка, зубодолбёжные — больше 20%. Диапазон — от мелкомодульных станков с заготовками от 90 мм до тяжёлых машин, режущих колёса диаметром в единицы метров; на современных моделях для мелких модулей шпиндель доходит до 16 000 об/мин.
Ремонт, обслуживание и настройка зубофрезерных станков всех типов — профильное направление нашего сервиса; ниже — разбор того, что именно в этих станках ломается и почему.
Типы зубообрабатывающих станков и их самые уязвимые узлы
Группу формируют станки разной кинематики, и у каждого типа — свой «слабый» узел, который определяет характер отказа. Сводка — в таблице.
| Тип станка | Как образуется зуб | Критичный узел | Типовой отказ при износе |
|---|---|---|---|
| Зубофрезерный | Обкатка червячной фрезой | Червячная делительная пара стола | Накопленная погрешность шага, огранка профиля |
| Зубодолбёжный | Обкатка долбяком (штоссель с двойным ходом) | Направляющие штосселя, цепь круговой подачи | Непараллельность зуба, разброс шага, следы огранки |
| Зубострогальный | Обкатка двумя резцами, люлька с обкатными секторами | Обкатные секторы и ролики люльки | Искривление профиля конического зуба |
| Зубошлифовальный | Обкатка червячным или тарельчатым кругом | Механизм правки круга, обкатные копиры | Погрешность профиля и шага после перешлифовки венца |
| Контрольно-обкатный | Обкат с измерительным колесом | Опоры шпинделей, межосевое расстояние | Ложное пятно контакта, ошибки приёмки |
На зубодолбёжных станках механика другая, а вывод тот же. Долбяк — это по сути зубчатое колесо, превращённое в инструмент: он режет на возвратно-поступательном ходу штосселя и обкатывается с заготовкой в зацеплении. Изношенные направляющие штосселя дают непараллельность зуба, разбитая цепь круговой подачи — разброс окружного шага, потеря зазоров в механизме качания — следы огранки на профиле. Свои гитары — деление и круговая подача — приносят те же болезни: утерянные паспорта и некомплект сменных колёс.
Отдельный пласт — зубоотделочные операции: шевингование, притирка, хонингование. Они снимают десятые доли миллиметра, и любой люфт на этом этапе выходит на поверхность колеса напрямую. Зубошлифовальные станки стоят замыкающими в технологической цепочке: брак шлифования не исправляется следующей операцией, поэтому их обслуживанию мы посвящаем отдельные регламенты — перешлифовка закалённого венца стоит в разы дороже контроля.
Червячная делительная пара: узел, который решает всё
Приводом стола зубофрезерного станка служит червячная передача — червяк и червячное колесо большого диаметра. От точности этой пары в первую очередь зависит кинематическая точность станка: пара — последнее звено цепи деления, и каждая её погрешность попадает прямо в угловое положение заготовки. Зуб колеса — это сотни повторяющихся позиций стола за один проход, поэтому даже микронные отклонения пары суммируются в накопленную погрешность шага.
Конструкторы закладывали в пару несколько способов управления зазором. На одних станках стоит червяк с переменной толщиной витка — его регулируют осевым перемещением. На других — двойной червяк из двух половин с противоположным направлением витков: сближая половины, выбирают зазор. Встречаются разрезные червячные колеса из двух половин и регулировка радиальным смещением червяка.
Все эти механизмы работают, пока износ равномерный; когда виток и зуб выработаны, регулировкой положение уже не спасти. Проверка пары при диагностике — по пятну контакта: краситель на витки червяка, поворот, оценка размера и положения пятна на зубьях колеса. Правильное пятно — по центру зуба; пятно, сбежавшее к краям, показывает и износ, и перекос посадочных мест.
Типовая картина из практики: цех ремонтирует редукторы, в парке полуавтомат конца 1980-х. Колёса, стабильно выходившие в заданную степень точности, начали «плыть» — накопленная погрешность шага выросла примерно втрое. Заменили фрезу, пересчитали гитары — результата нет.
Причина нашлась в картере стола: выработка червячной пары и мёртвый ход делительной цепи, втрое превышающий заложенный в паспорт. После восстановления зацепления и подрегулировки зазора станок вернулся в допуск без замены узла.
Нормы для червячных передач задаёт ГОСТ 3675-81: он нормирует кинематическую точность, плавность и гарантированный боковой зазор в зависимости от степени точности пары. При диагностике мы сверяем фактический зазор с расчётным по этим нормам и решаем — регулировать, восстанавливать или менять. Приёмка работ по возврату точности в допуск — отдельная услуга с протоколом замеров до и после.
Как люфты цепи обкатки убивают профиль зуба
Дефект нарезаемого колеса — это диагностическая карта станка. Показатели точности зубчатых колёс нормирует ГОСТ 1643-81, и каждый показатель «привязан» к конкретной группе узлов. Связка «симптом — виновник — проверка» выглядит так.
| Дефект колеса | Узел-виновник | Что проверять на станке |
|---|---|---|
| Колебание длины общей нормали | Цепь деления, радиальное биение заготовки и оправки, установка фрезы | Биение планшайбы и оправки индикатором; зацепление сменных колёс гитары |
| Накопленная погрешность окружного шага | Червячная делительная пара, биение центров стола и контрподдержки | Мёртвый ход пары, торцовое биение стола, пятно зацепления пары |
| Погрешность профиля зуба | Фреза (шаг витка, профиль), биение фрезы и заготовки | Состояние и заточка фрезы, биение шпинделя фрезы |
| Погрешность направления зуба | Непараллельность хода суппорта оси стола | Геометрия направляющих стойки по ГОСТ 8-82 |
| Смещённое пятно контакта | Суммарная погрешность цепи деления и дифференциала | Контрольный обкат на контрольно-обкатном станке |
| Гребёнка и грубая шероховатость | Люфты цепи подачи, вибрации | Натяжение и зазоры цепи подач, крепление суппорта |
Логика такая: профиль зуба формирует в основном инструмент, шаг и взаимное расположение зубьев — кинематика. Поэтому когда измерение колеса показывает накопленную погрешность шага, искать причину в заточке фрезы бессмысленно — смотреть нужно делительную пару и зацепление сменных колёс. И наоборот: погрешность профиля при правильном шаге чаще указывает на фрезу или её биение (протокол замера биения шпинделя — отдельная тема, здесь не разбираем).
Практический приём наладчиков: нарезать контрольное колесо из конструкционной стали по настройке из паспорта и измерить его. Это самый честный тест станка — он проверяет всю цепь целиком, от шпинделя фрезы до червячной пары. Резать контрольную деталь после каждой значимой регулировки — правило, которое отделяет сервис с ответственностью за результат от сервиса «крутится — работает».
Гитары деления и дифференциала: механика и её подводные камни
На классическом полуавтомате настройка под конкретное колесо — это расчёт и подбор сменных зубчатых колёс в три гитары: деления, дифференциала и подач. Формула деления для большинства моделей (5Е32, 5К32 и другие) проста: постоянную станка — обычно 24 — делят на число зубьев нарезаемого колеса, умножая на число заходов фрезы. Постоянная — это передаточное отношение всей цепи от двигателя до гитары; у станков разных моделей она отличается (например, в цепи дифференциала 5Е32 заложено число 25).
До определённого предела всё идёт гладко: штатная формула настраивает станок на колёса примерно до 160 зубьев. Дальше числитель дроби становится слишком мал против знаменателя, и в стандартной комплектации настроиться нечем. Приём известен давно: перед гитарой стоит пара шестерён с передаточным отношением единица (36 на 36), и её меняют на пару 24 на 48 — передаточное отношение цепи удваивается, и станок режет, например, колесо с модулем 3 и 280 зубьями по штатному набору.
Настоящая сложность — простые числа зубьев: 101, 113, 127 и дальше. На них не настроиться напрямую — ни в числителе, ни в знаменателе дроби нет подходящих сомножителей. Классическое решение — настройка с дифференциалом через условную поправку.
Рабочий пример с форумных наладок: колесо на 113 зубьев, фреза однозаходная, станок 5Е32. В знаменатель вносят поправку 1/39: гитара деления превращается в 24 × 39 / (58 × 76), дифференциал — в 50/78, подача — 30/100. Проверка сходится: итоговое число зубьев ровно 113. Такой расчёт — уровень хорошей зуборезной наладки, и это же — граница, за которой заканчивается компетенция «универсального» механика.
Второй подводный камень — некомплект. Штатный набор сменных колёс у старых станков почти всегда неполон, а максимальное колесо набора — 100 зубьев.
Реальная ситуация из практики наладчиков: в цех привезли зубофрезерный 5310, в наборе не хватает шестерён, и чтобы докомплектовать набор, нужно нарезать колёса на 43, 47, 58, 71, 83 и 92 зуба — по таблицам настройки именно они должны стоять в гитаре для нарезки таких чисел. «Зуборезка сама себе не нарежет» — для этих случаев есть обходные пути: заменить недостающее отношение эквивалентным (вместо 24/56 — 30/70), нарезать недостающие колёса на универсально-делительной головке или заказать их изготовление. Нужна ли станку вся эта археология — решает диагностика: выездная проверка показывает, где станок держит точность, а где теряет.
Третья проблема — документация. Паспорт с формулами настройки и таблицами — половина успешной наладки; у значительной части парка он утерян. Сканы паспортов и альбомы ремонтных документов (на 5К32, 5К324А и другие модели) до сих пор ищут и обмениваются ими на профильных форумах вроде chipmaker.ru — это нормальная практика отрасли, а не экзотика.
Электронная гитара: что меняется на станках с ЧПУ
Современный зубофрезерный станок с ЧПУ не имеет гитар. Делительная и дифференциальная цепи реализованы интерполяцией: стол и фреза — это синхронные оси, которые стойка согласует программно, а угловое положение стола снимает высокоточный круговой энкодер. В документации на стойки Siemens SINUMERIK, как и в системах Fanuc, Heidenhain и Syntec, зубообработка описывается именно как согласованная работа осей с электронным передаточным отношением — «электронной гитарой». Переналадка под новое колесо сводится к вводу модуля, числа зубьев и угла наклона; нарезание простых чисел перестаёт быть проблемой.
Но кинематика никуда не делась — она спряталась. Механическая гитара хотя бы «прощала» часть погрешностей проскальзыванием и приработкой; электронная синхронизация честно воспроизводит всё, что происходит с механикой стола. Червячная пара, изношенная сверх нормы, даёт ту же накопленную погрешность шага на станке с ЧПУ, что и на полуавтомате: стойка компенсирует систематическую составляющую после калибровки, но не может вернуть паре утраченную точность поворота.
Меняется и структура обслуживания. На первом плане — электротехническая часть: состояние энкодера стола, калибровка синхронных осей, компенсации зазора в приводе, резервные копии стойки. Плюс стандартный для ЧПУ-парка контур — приводы, датчики, аварийные коды стойки (мы разбираем эти узлы в статьях о модернизации механики и электроники станков). Полная замена механической кинематики на электронную при переоснащении старых машин — тема ретрофита, здесь отметим главное: ретрофит зубофрезерного станка начинается с ревизии червячной пары, а не с покупки стойки.
| Задача | Механическая гитара | Электронная гитара (ЧПУ) |
|---|---|---|
| Переналадка под новое колесо | Расчёт и подбор сменных колёс, часы работы | Ввод параметров, минуты |
| Простые числа зубьев | Поправка через дифференциал, высокая квалификация | Штатная функция стойки |
| Источник кинематической погрешности | Вся цепь: колёса, валы, пара | Червячная пара и энкодер стола |
| Типовая работа сервиса | Регулировка зазоров, изготовление сменных колёс | Калибровка осей, контроль энкодера |
| Документация | Паспорт с формулами и таблицами | Архив стойки, параметры приводов |
Диагностика: протокол проверки точности
Проверку станка на точность регламентирует ГОСТ 8-82: он делит металлорежущие станки на классы (Н, П, В, А, С — от нормальной до особо прецизионной) и задаёт общие требования к испытаниям. Для зубофрезерных и зубодолбёжных станков частные нормы — геометрия стола, биения, согласованность движений — прописаны в ГОСТ 659-89 и ГОСТ 658-89 соответственно. Рабочий протокол диагностики зубофрезерного станка выглядит так.
- Контроль по изделию. Нарезают контрольное колесо по паспорту и измеряют его: шагомером — накопленную погрешность шага, нормалемером — колебание длины общей нормали, эвольвентомером — профиль. Это интегральный тест всей кинематической цепи.
- Геометрия по ГОСТ. Проверяют уровнем и оптическими/лазерными инструментами прямолинейность направляющих, параллельность хода суппорта оси стола, перпендикулярность перемещений. Отклонения геометрии выходят погрешностью направления зуба.
- Биения узлов. Индикатором — радиальное и торцовое биение планшайбы стола, шпинделя фрезы, оправки. Биение заготовки напрямую выходит в колебание длины общей нормали.
- Мёртвый ход делительной цепи. Стол качают в пределах зазора с индикатором на ободе делительного колеса; фактический зазор червячной пары сравнивают с нормой по ГОСТ 3675-81 и паспортным значением. Заодно проверяют зацепление сменных колёс гитар — нет ли избыточного зазора или заклинивания.
- Цепи подач и гидравлика. Равномерность вертикальной подачи, давление в гидросистеме (на многих полуавтоматах пуск заблокирован ниже 14 кгс/см² при рабочем давлении 18–20 кгс/см²), состояние смазки.
- Протокол. Все значения фиксируют в журнале с датами. Без протокола «до/после» невозможно принять ремонт по факту точности, а не по ощущению.
Пороги принятия решений из практики: выработка направляющих до 0,1–0,2 мм закрывается шабрением и подрегулировкой, свыше 0,3 мм — перешлифовкой; износ червяка в пределах 0,03–0,05 мм по толщине витка при износе колеса от 0,2 мм — повод планировать восстановление пары, а не регулировку. Для станков, стоящих в серийном потоке, имеет смысл плановый ремонт с фиксированным протоколом приёмки: час простоя зубофрезерного станка на серийном производстве легко стоит дороже самой диагностики.
Ремонт червячной пары и стола: варианты и границы
Ремонт делительной пары — ступенчатая иерархия, и начинать всегда стоит с минимального вмешательства.
- Регулировка зазора — осевое перемещение червяка с переменной толщиной витка, сближение половин двойного червяка или разрезного колеса. Работает при равномерном, умеренном износе; самый дешёвый и быстрый вариант.
- Восстановление зацепления — шабрение пятна контакта, приработка пары абразивной пастой, ремонт посадочных мест подшипников червяка. Возвращает геометрию контакта без замены деталей.
- Перешлифовка червяка — восстановление профиля витка на резьбошлифовальном оборудовании с последующей подгонкой колеса. Требует станочного парка и опыта зуборезного инструмента.
- Замена венца червячного колеса — изготовление нового венца с напрессовкой на ступицу. Крайняя мера при глубокой выработке; венец делают из антифрикционной бронзы, нарезают зубья червячной фрезой и прирабатывают с червяком. Техпроцесс изготовления венца и ремонта стола — стандартная задача капитального ремонта полуавтоматов.
Граница рентабельности проходит по сочетанию трёх факторов: состояние самой пары, износ остальных цепей и стоимость нового/подержанного станка сопоставимого класса. Восстановление пары обычно в разы дешевле замены станка, но если станок изношен целиком — направляющие, суппорт, гидравлика, электрика — ремонт превращается в капитальный с ценой, сопоставимой с покупкой. Как считать этот выбор — отдельная тема; здесь зафиксируем правило: решение принимают по протоколу диагностики, а не по «возрасту» станка.
Почему обычный сервис не берётся за зубообработку
Причины отказа универсальных сервисных компаний от зубообрабатывающих станков объективны, и их полезно знать до звонка в сервис.
Первая причина — компетенция наладки. Расчёт гитар, настройка на простые числа, работа с поправками через дифференциал — это зуборезная специальность. Наладчиков зубообработки готовили под плановую экономику; сейчас таких специалистов единицы, и знания живут в основном в обмене опытом на форумах — отечественных и зарубежных. Показательный факт: на международном форуме Machinists цех с советским зубострогальным станком советуют искать документацию и помощь на русскоязычных ресурсах — специалисты по этой технике в основном здесь.
Вторая причина — измерения. Диагноз и приёмка требуют зубоизмерительного парка: шагомер, нормалемер, эвольвентомер, контрольно-обкатный станок для пятна контакта. Держать этот парк и уметь с ним работать может позволить себе только профильный сервис. Сервис без измерений обещает «устранить люфт», но не может гарантировать степень точности колеса после ремонта.
Третья причина — документация. Без паспорта нет формул настройки, постоянных гитар и норм зазоров. Восстановление документации — отдельная работа: поиски сканов, опытное определение постоянной по контрольной нарезке, сверка с альбомами.
Четвёртая причина — запчасти. Сменные колёса гитар, делительные червяки, венцы стола — серийно не выпускаются, изготавливаются под заказ по образцу или чертежу. Сервис без собственного производства и проверенных изготовителей за это не возьмётся.
Из этих причин вытекает чек-лист вопросов сервисной компании до договора.
- Какие зубообрабатывающие станки вы ремонтировали за последние два года — модели, что делали, где?
- Чем будет измерен результат: какие зубоизмерительные приборы вывозите на объект и кто снимает показания?
- По каким нормам принимается работа — готовы ли зафиксировать в договоре контроль по ГОСТ 8-82 и протокол замеров до/после?
- Как восстановите документацию: есть ли в вашем архиве паспорт на мою модель, кто отвечает за настройку гитар?
- Кто изготавливает детали — сменные колёса, червяки, венцы — и с какой гарантией?
- Что входит в гарантию: работоспособность или точность нарезаемого колеса?
Отдельно стоит сказать про кадровый риск — он бьёт и по владельцам импортного парка. На том же форуме цех описывал ситуацию в одну строку: уволившийся наладчик забрал руководства, и запустить станки больше некому. Зуборезная наладка — одна из тех специальностей, где замена человека занимает годы, поэтому передача документации и настроек в сервисную организацию — элемент управления рисками, а не формальность.
Профилактика: что сохранить точность надолго
Зубообрабатывающий станок прощает многое, но не грязное масло и не равнодушие к делительной паре. Специфика профилактики здесь такая.
- Смазка червячной пары. Контроль уровня и чистоты масла в картере стола по графику, замена по состоянию, а не «по цвету». Продукты износа в масле работают как абразив именно там, где микроны важнее всего. Общий регламент ТО станков описан отдельно — здесь акцент на паре и столе.
- Температурный режим. Перегрев картера стола меняет зазоры пары и «ведёт» стол. Постоянно тёплый сверх меры картер — ранний признак износа или проблем смазки.
- Контрольная нарезка. Колесо-эталон раз в 6–12 месяцев: нарезали, измерили, внесли в журнал. Дешёвая страховка от накопленного брака серии.
- Гигиена сменных колёс. Проверенный комплект гитар, промаркированные запасные шестерни, хранение паспорта и таблиц настройки вместе со станком. Восстановление набора после утери — дорогая работа, берегите то, что есть.
- Фрезы. Периодическая осевая передвижка фрезы для равномерного износа (на многих моделях автоматизирована), своевременная переточка по регламенту. Тупая фреза грузит цепь деления толчками и ускоряет износ пары.
Заключение: план действий
Зубообрабатывающие станки требуют сервиса, который понимает кинематику: червячная делительная пара задаёт точность шага, люфты цепей выходят конкретными дефектами профиля и пятна контакта, а настройка гитар — отдельная квалификация. Универсальный ремонт «по образцу токарного станка» здесь не работает.
План на ближайшее время:
- Эта неделя: найдите паспорт и комплект сменных колёс, проверьте уровень и состояние масла в картере стола, восстановите журнал наладок.
- Этот месяц: нарежьте контрольное колесо и измерьте накопленную погрешность шага и колебание длины общей нормали; замерьте мёртвый ход делительной цепи индикатором.
- Этот квартал: при отклонениях — закажите диагностику с протоколом у профильного сервиса и составьте план: регулировка, восстановление пары или капитальный ремонт.
Точность зубообрабатывающего станка восстанавливается протоколом, а не обещаниями: замеры до ремонта, зафиксированные нормы приёмки, замеры после. Если нужно вернуть станок в допуск — начните с диагностики точности и расчёта стоимости ремонта по её результатам.
Частые вопросы
Нет сменной шестерни с нужным числом зубьев — можно ли нарезать колесо?
Да. Недостающее отношение заменяют эквивалентным: вместо 24/56 подбирают пару с тем же частным, например 30/70. Если прямая замена невозможна, используют настройку через дифференциал с условной поправкой — так нарезают простые числа зубьев. Ещё один путь — нарезать недостающие сменные колёса на универсально-делительной головке или заказать их изготовление по образцу.
Паспорт станка утерян — где взять формулы настройки гитар?
Начните с профильных форумов и архивов: сканы паспортов 5К32, 5Е32, 5310 и альбомы ремонтной документации там находят регулярно. Если паспорт не нашёлся, постоянную станка определяют опытно — по контрольной нарезке колеса с известной настройкой — и дальше работают по общим формулам с уточнённой постоянной. Найденный паспорт обязательно сохраните в двух копиях: бумажной и электронной.
Как нарезать простое число зубьев, например 113 или 127?
Напрямую — никак: у простого числа нет сомножителей для подбора сменных колёс. Стандартный метод — настройка с дифференциалом: в число зубьев вносят условную поправку (например, 113 + 1/39), гитару деления считают по полученной дроби, а вносимую ошибку компенсирует гитара дифференциала. Для колеса на 113 зубьев на 5Е32 расчёт даёт гитару деления 24 × 39 / (58 × 76) и дифференциал 50/78 — результат сходится точно в 113 зубьев.
После ремонта станок режет с накопленной погрешностью шага — в чём причина?
Накопленная погрешность окружного шага — фирменный симптом делительной цепи. Первые подозреваемые: червячная пара стола (износ или собранный с ошибкой зазор), зацепление сменных колёс гитары деления, биение центров стола и контрподдержки. Фреза здесь ни при чём — она формирует профиль, но не шаг. Начинайте с замера мёртвого хода пары и проверки пятна контакта в зацеплении.
Можно ли перевести старый зубофрезерный на ЧПУ и убрать гитары?
Технически — да: стойка с синхронными осями и круговой энкодер стола заменяют делительную и дифференциальную цепи электронной интерполяцией. Но стартовая точка любого ретрофита — ревизия червячной пары: изношенная пара не позволит выйти на паспортную точность даже с новой стойкой. Считайте проект как «механика плюс электроника», а не как покупку ЧПУ.
Что выбрать для малого цеха: зубофрезерный или зубодолбёжный?
Ориентируйтесь на типовой сортамент. Зубофрезерный закрывает цилиндрические колёса наружного зацепления, червячные и шлицы — это высокая производительность и универсальность, поэтому таких станков в парке около половины. Зубодолбёжный нужен для внутренних зубьев, блоков колёс и колёс вплотную к буртикам — там фрезе просто не развернуться. Для внешних венцов долбёжный проигрывает фрезерному в производительности.
Источники
- ГОСТ 659-89. Станки зубофрезерные вертикальные для цилиндрических колес. Основные параметры и размеры. Нормы точности
- ГОСТ 658-89. Станки зубодолбежные вертикальные для цилиндрических колес. Основные параметры и размеры. Нормы точности
- ГОСТ 8-82. Станки металлорежущие. Общие требования к испытаниям на точность
- ГОСТ 1643-81. Основные нормы взаимозаменяемости. Передачи зубчатые. Допуски
- ГОСТ 3675-81. Основные нормы взаимозаменяемости. Передачи червячные. Допуски
- ГОСТ 21098-82. Цепи кинематические. Методы расчета точности
- Шавлюга Н. И. Расчет и примеры наладок зубофрезерных и зубодолбежных станков. — 3-е изд., перераб. и доп. — Л.: Машиностроение, Ленинградское отделение, 1978. — 169 с.
- Справочник технолога-машиностроителя. В 2-х т. Т. 2 / Под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд., перераб. и доп. — М.: Машиностроение, 1985. — 496 с.
- Зубофрезерный станок: типы и технические характеристики — Wikimetall
- Как настроить гитару деления зубофрезерного станка для нарезки зубчатого колеса с большим числом зубьев — Modecut.net
- Документация на системы числового программного управления SINUMERIK 840D sl/840D/840Di/810D — Siemens
- Общий вид и кинематическая схема зубодолбежного станка мод. 514 — ВМаштабе