

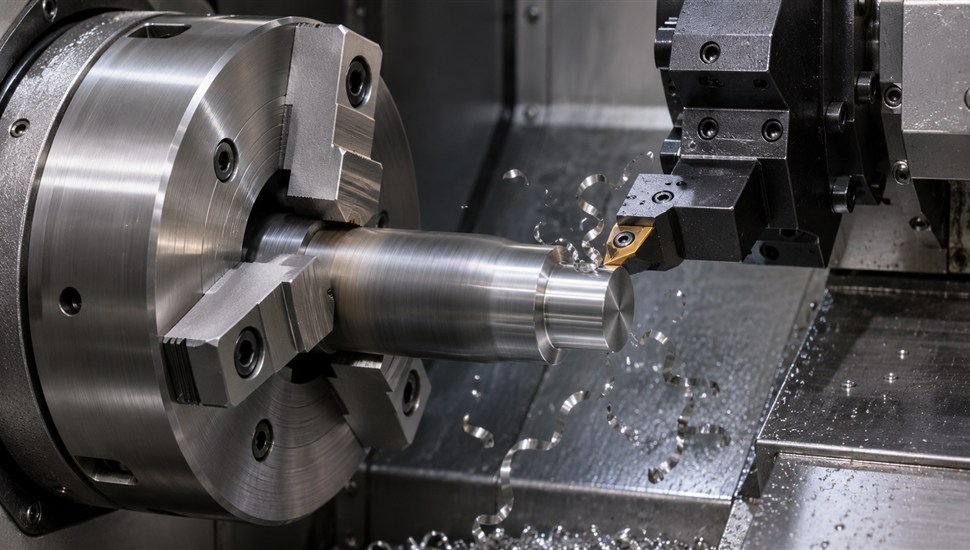
Четыре кода из заголовка управляют двумя главными «крутилками» токарной обработки: как стойка ЧПУ трактует слово F (подача) и слово S (обороты шпинделя). Ошибиться в них — самый короткий путь к сломанному резцу, испорченной детали и ночному звонку сервисному инженеру. Причина путаницы в том, что одни и те же номера G-кодов на разных стойках и в разных системах кодирования Fanuc означают разные вещи: в токарной системе Fanuc G99 — это подача на оборот, а на фрезерном станке тот же G99 — уровень возврата после цикла сверления. В этой статье разберём физику режимов, карточки каждого кода с синтаксисом и примерами, таблицы пересчёта и соответствия кодов Fanuc, Sinumerik и Syntec, типовые аварии и способы проверить активный режим до нажатия кнопки «Пуск».
Материал рассчитан на операторов и наладчиков токарных станков с ЧПУ, технологов, которые пишут управляющие программы, и руководителей участков, которые хотят понять, почему «станок сам сломал резец». Если вы только начинаете работать со стойкой, рекомендуем сперва разобраться со способами передачи программы на станок с ЧПУ — дальше пойдём глубже в сами кадры.
Физика режима: скорость резания, подача на оборот и минутная подача
Прежде чем заучивать коды, нужно понять, чем они управляют. У токарной обработки три независимых параметра режима, и каждый задаётся по-своему:
- Скорость резания Vc — сколько метров поверхности заготовки проходит мимо кромки резца в минуту. Измеряется в м/мин. Задаётся косвенно, через обороты шпинделя и диаметр: Vc = π · D · n / 1000, где D — диаметр обработки в мм, n — обороты в об/мин. Именно это число производители пластин печатают в каталогах: «Vc = 200 м/мин».
- Подача f — толщина слоя, который резец снимает за один оборот заготовки. Измеряется в мм/об. Это «толщина стружки за оборот»: F0,2 означает, что за каждый оборот резец продвинется вдоль детали на 0,2 мм.
- Минутная подача Vf — скорость перемещения инструмента в мм/мин. Это не отдельный режим, а произведение: Vf = f · n. Подача 0,2 мм/об при 1000 об/мин — это те же самые 200 мм/мин перемещения суппорта.
Отсюда ключевая мысль: подача на оборот и минутная подача — это одна и та же величина, выраженная в разных единицах. Коды G94/G95/G98/G99 лишь говорят стойке, в каких единицах читать слово F в кадре. Фрезеровщики, привыкшие к мм/мин и подаче на зуб, часто переносят свою привычку на токарку — и наоборот. Для справки: на фрезерных станках подача на зуб fz связана с минутной подачей через число зубьев фрезы z: Vf = fz · z · n. На токарном резце «зуб» один, поэтому подача на оборот и есть подача на зуб.
Практический пример пересчёта, который стоит выучить наизусть:
- 0,1 мм/об при 2000 об/мин = 200 мм/мин;
- 0,2 мм/об при 1000 об/мин = 200 мм/мин;
- 0,25 мм/об при 1200 об/мин = 300 мм/мин;
- 0,05 мм/об при 3000 об/мин = 150 мм/мин.
Одна и та же минутная подача 200 мм/мин может означать и аккуратное чистовое точение (0,1 мм/об на высоких оборотах), и агрессивное черновое (0,4 мм/об на 500 об/мин). Стойка не «понимает» замысел — она просто делит или умножает на текущие обороты.
Карточки кодов подачи: G94, G95, G98 и G99
В токарных стойках Fanuc существуют три системы кодирования (A, B и C). В системе A — самой распространённой на токарных станках — подачу переключают кодами G98/G99. В системах B и C используются «европейские» G94/G95, как у Sinumerik. Обе пары делают одно и то же, поэтому на практике встречаются оба варианта — и именно отсюда растёт большинство аварий.
G94 — минутная подача (мм/мин)
Синтаксис: G94 F_ — например, G94 F200 задаёт подачу 200 мм/мин.
Что делает: после этого кадра слово F во всех последующих кадрах G01/G02/G03 трактуется как миллиметры в минуту, независимо от оборотов шпинделя. Обороты упадут вдвое — минутная подача не изменится, а подача на оборот вырастет вдвое (стружка станет толще).
Пример кадра:
G94 F150
G01 Z-50.
Когда ставить: это родной режим фрезерной обработки, где подача логична в мм/мин. На токарке G94 используют редко — в основном для перемещений с независимыми от шпинделя осями (например, у приводного инструмента на оси Y или при работе с остановленным шпинделем) и на некоторых операциях с приводным инструментом.
На что обратить внимание: в токарной системе кодов A у Fanuc код G94 занят под цикл подрезки торца, а не под минутную подачу. Если на стойке с системой A написать G94, стойка не переключит подачу — она начнёт ждать параметры цикла. Какая система стоит на вашем станке, видно в настройках параметров стойки (у Fanuc — параметр 3406, биты определяют систему A/B/C) или в руководстве к конкретной машине.
G95 — подача на оборот (мм/об)
Синтаксис: G95 F_ — например, G95 F0.25 задаёт подачу 0,25 мм на оборот шпинделя.
Что делает: слово F трактуется как миллиметры на один оборот шпинделя. Фактическая скорость суппорта автоматически подстраивается под обороты: обороты выросли — суппорт поехал быстрее, но толщина стружки не изменилась. Это основной режим токарной обработки.
Пример кадра:
G95 F0.2
G01 Z-45.
Когда ставить: всегда при точении, растачивании, подрезке торцов резцом — везде, где инструмент работает от главного шпинделя. Технолог считает подачу на оборот по каталогу пластины, и режим G95 переносит это значение в станок без пересчёта.
На что обратить внимание: два ограничения. Первое — при остановленном шпинделе подача на оборот не определена: стойка либо не тронется с места, либо поведёт ось с минимальной скоростью, ожидая импульсов датчика шпинделя. Второе — нарезание резьбы в G95 не выполняют: шаг резьбы задаётся собственным словом (у Fanuc — F в кадрах G32/G76 означает шаг, у Sinumerik — шаг под своим адресом), и смешение режимов приводит к браку.
G98 и G99 — токарная пара Fanuc: минутная и оборотная подача
Синтаксис: G98 F150 — подача 150 мм/мин; G99 F0.2 — подача 0,2 мм/об.
Что делает: в токарной системе A у Fanuc (и в Fanuc-совместимых стойках, включая большинство Syntec) код G98 включает минутную подачу, G99 — подачу на оборот. Функционально это те же G94 и G95 из систем B/C. G99 — стандартный режим токарки, и в большинстве заводских программ после кадра безопасности стоит именно G99.
Пример начала типовой токарной программы:
N10 G21 G40 G99
N20 G50 S2500
N30 G96 S180 M03
Когда ставить: G99 — по умолчанию для всей токарной работы; G98 — для ходов с приводным инструментом и осей, не зависящих от шпинделя.
Критически важное предупреждение: на фрезерных станках с ЧПУ (стойки Fanuc серий M, а также большинство фрезерных Syntec) коды G98 и G99 означают совсем другое — уровень возврата после цикла сверления: G98 — возврат в исходную точку, G99 — возврат на плоскость отвода R. Оператор, пересевший с фрезерного станка на токарный, приносит с собой фрезерные привычки, и наоборот. Это одна из привычек оператора, которые убивают станок — наравне с блокировкой ограждения и работой без очков.
Сводная таблица кодов подачи
| Код | Режим | Единицы F | Где действует |
|---|---|---|---|
| G94 | Минутная подача | мм/мин | Fanuc системы B/C, Sinumerik, фрезерные Fanuc/Syntec |
| G95 | Подача на оборот | мм/об | Fanuc системы B/C, Sinumerik |
| G98 (токарная система A) | Минутная подача | мм/мин | Fanuc системы A, Syntec (токарные) |
| G99 (токарная система A) | Подача на оборот | мм/об | Fanuc системы A, Syntec (токарные) |
| G98/G99 (фрезерные) | Уровень возврата цикла сверления | — | Fanuc M, Syntec (фрезерные) |
Карточки управления шпинделем: G96, G97 и ограничение G50
G96 — постоянная скорость резания
Синтаксис: G96 S_ — например, G96 S180 задаёт скорость резания 180 м/мин. У Sinumerik ту же работу выполняет кадр G96 S180 с возможным уточнением базового диаметра и ограничением: G96 S180 LIMS=2500.
Что делает: слово S перестаёт быть оборотами и становится скоростью резания в м/мин (в англоязычных руководствах — Constant Surface Speed). Стойка непрерывно пересчитывает обороты по формуле n = 1000 · Vc / (π · D) по мере того, как меняется диаметр обработки по оси X. При торцевании от Ø100 мм к Ø10 мм обороты вырастут примерно в десять раз — стойка будет разгонять шпиндель сама, чтобы кромка резца всегда двигалась по поверхности с одной и той же скоростью.
Когда ставить: торцевание, обработка деталей с большим перепадом диаметров (ступенчатые валы, фланцы), чистовые проходы, когда важно стабильное качество поверхности и равномерный износ пластины по всей длине прохода. Практическое правило: если диаметр в течение прохода меняется заметно (более чем на 20–30%), G96 выгоднее фиксированных оборотов.
Обязательное условие: вместе с G96 всегда задавайте ограничение оборотов — G50 S_ у Fanuc/Syntec или LIMS= у Sinumerik. Без ограничителя при подходе к малым диаметрам шпиндель разгонится до предельных значений, и деталь может вылететь из патрона (подробнее — в разделе об авариях).
G97 — постоянные обороты шпинделя
Синтаксис: G97 S_ — например, G97 S1000 задаёт 1000 об/мин.
Что делает: отменяет постоянную скорость резания. Слово S снова трактуется как обороты шпинделя в об/мин, и они не меняются при движении по X. У Fanuc, если в кадре G97 значение S не указано, сохраняются текущие обороты, вычисленные на момент отмены — удобно, но полагаться на это не стоит: пишите S явно.
Когда ставить: нарезание резьбы (G32, G76, G92 — шаг резьбы жёстко привязан к оборотам, и изменение оборотов в проходе срезает шаг), сверление и зенкерование по оси шпинделя (подача на оборот + стабильные обороты = предсказуемая стружка), обработка неуравновешенных и тонкостенных заготовок на низких оборотах, любые случаи, когда разгон шпинделя по диаметру опасен или не нужен.
G50 — ограничение оборотов (и вторая, забытая функция)
Синтаксис: G50 S_ — например, G50 S2500 запрещает шпинделю превышать 2500 об/мин в режиме G96.
Что делает: в паре с G96 код G50 задаёт «потолок» оборотов. Как только пересчёт по формуле потребует больше — стойка стабилизирует обороты на граничном значении, а фактическая скорость резания на малых диаметрах станет ниже заданной (это нормально и безопасно). У Sinumerik ту же роль играет слово LIMS=, действующее только при активном G96. У Fanuc дополнительно существует машинный параметр 3771 — ограничение оборотов в режиме постоянной скорости резания, которое настраивается на уровне стойки и защищает станок даже тогда, когда программист забыл про G50.
Ловушка: у Fanuc код G50 двойной. В кадре G50 S2000 — это ограничение оборотов, но в кадре G50 X100. Z50. — это старый способ задания системы координат детали (для станков без датчиков возвращения после выключения). Путать контексты не страшно для стойки — она различает по адресам, — но читать такие программы человеку без опыта тяжело. В современных программах систему координат детали задают смещением нуля G54 и измерением заготовки, поэтому в кадре с адресом S код G50 почти всегда означает именно ограничение оборотов.
Как перевести мм/об в мм/мин и не сломать резец
Пересчёт в обе стороны делается в уме по формуле Vf = f · n. Таблица ниже закрывает типовые случаи токарной обработки — её удобно держать у стойки:
| Подача на оборот, мм/об | Обороты шпинделя, об/мин | Минутная подача, мм/мин | Типовая операция |
|---|---|---|---|
| 0,05 | 3000 | 150 | Чистовое точение, малые диаметры |
| 0,1 | 2000 | 200 | Чистовое точение |
| 0,15 | 1200 | 180 | Получистовое точение |
| 0,2 | 1000 | 200 | Стандартное продольное точение |
| 0,25 | 1200 | 300 | Черновое точение стали |
| 0,3 | 800 | 240 | Черновое точение |
| 0,4 | 600 | 240 | Черновое точение, жёсткая заготовка |
| 0,5 | 500 | 250 | Черновое точение чугуна |
Обратный пересчёт (увидели на экране минутную подачу — прикинули толщину стружки): f = Vf / n. Например, стойка показывает 200 мм/мин при 1000 об/мин — значит, в режиме мм/об это кадр F0.2.
Пять правил, которые спасают резцы:
- Явно задавайте режим подачи в начале каждой программы. Не надейтесь на то, что «осталось с прошлой». Кадр G95 (или G99) должен стоять в шапке программы до первого рабочего хода.
- После смены режима всегда задавайте новое слово F. Значение F0.25 из режима мм/об, оставшееся активным при переходе в мм/мин, превратится в черепашью подачу 0,25 мм/мин; обратная ситуация — в катастрофу (см. таблицу аварий ниже).
- Проверяйте первую подачу на холостом прогоне. Покадровый режим и минимальный множитель подачи стоят три минуты, сломанный резец и перестановка детали — часы.
- Сверяйте единицы на экране стойки. Большинство стоек индицируют F с единицами измерения. «F0.25» рядом с «мм/об» и «F250» рядом с «мм/мин» — это одна и та же работа резца при 1000 об/мин.
- Считайте контрольную строку в уме. Прежде чем нажать «Пуск», умножьте F на текущие обороты и спросите себя: «Такую толщину стружки выдержит пластина?»
Постоянная скорость резания: когда G96 спасает, а когда калечит
Зачем вообще заставлять стойку крутить обороты? При фиксированных оборотах скорость резания прямо пропорциональна диаметру: на Ø200 мм при 500 об/мин кромка бежит со скоростью около 314 м/мин, а на Ø20 мм при тех же оборотах — лишь 31 м/мин. Один и тот же проход по ступенчатой детали на G97 превращается для пластины то в раскалённый ад, то в ползание с наклёпом. G96 выравнивает условия по всему профилю.
Где G96 даёт максимальный выигрыш:
- Торцевание и обработка до малого диаметра. Классика: подрезка торца фланца от Ø150 мм к отверстию Ø30 мм. Без G96 наружная часть режется с расчётной скоростью, а у центра — на порядок медленнее; время цикла растёт, поверхность у центра хуже.
- Чистовые проходы по длине. Стабильная скорость резания — стабильная сила резания, температура и износ кромки. Отсюда ровная шероховатость по всей детали и предсказуемый размер (усадка и отжатие не меняются по длине).
- Обработка консольных и тонкостенных деталей. Здесь важна не столько скорость, сколько стабильность: G96 в паре с грамотным ограничением оборотов не даёт резцу «проваливаться» в зоны с разной нагрузкой. Но консольные заготовки боятся высоких оборотов — поэтому ограничение G50/LIMS для них не опция, а обязательный кадр, а при малой жёсткости иногда разумнее уйти на G97 с пониженными оборотами и гасителем вибраций.
Где G96 вредит или запрещён:
- Нарезание резьбы — только G97: шаг резьбы физически привязан к оборотам шпинделя, и «плавающие» обороты срывают резьбу и ломают резец.
- Сверление по оси шпинделя: скорость резания определяется диаметром сверла, который не меняется, — разгонять шпиндель по мере глубины бессмысленно, а опасность увода сверла на высоких оборотах растёт.
- Неуравновешенные заготовки (кулачковые патроны, поковки сложной формы): рост оборотов к малым диаметрам нагружает патрон центробежными силами — деталь может сместиться или вылететь.
- Тонкостенные гильзы и трубы: высокие обороты на малых диаметрах вызывают вибрацию, которая убивает и пластину, и шероховатость.
Скромный кадр G50 S_ перед G96 закрывает большинство рисков. Инженерная логика проста: ограничение ставится на уровне, безопасном для патрона и заготовки, а не на пределе станка. Для часто повторяющихся деталей это ограничение стоит закрепить и на уровне стойки — у Fanuc за это отвечает параметр 3771, у Sinumerik — значение по умолчанию для LIMS. Настройку таких параметров и проверку безопасных оборотов под конкретный патрон разумно заказывать вместе с плановым техническим обслуживанием станка — тогда ограничители будут проверены не после аварии, а до неё.
Таблица соответствия кодов: Fanuc, Sinumerik, Syntec
Одна и та же функция на разных стойках вызывается разными кодами. Таблица ниже — рабочий переводник для наладчика, который переходит со станка на станок:
| Функция | Fanuc (токарная система A) | Fanuc (системы B/C) | Sinumerik 828D / 840D | Syntec (токарные) |
|---|---|---|---|---|
| Подача на оборот (мм/об) | G99 | G95 | G95 | G99 |
| Минутная подача (мм/мин) | G98 | G94 | G94 | G98 |
| Постоянная скорость резания (S в м/мин) | G96 | G96 | G96 (со словом LIMS=) | G96 |
| Постоянные обороты (S в об/мин) | G97 | G97 | G97 | G97 |
| Ограничение оборотов в G96 | G50 S_ | G50 S_ | LIMS=_ (в кадре G96) | G50 S_ |
| Цикл подрезки торца | G94 (занят циклом, не подачей!) | G94 — минутная подача | CYCLE95 и другие циклы | G94 (как у Fanuc A) |
Важные оговорки к таблице. Во-первых, на фрезерных стойках всех трёх производителей G98/G99 — уровни возврата цикла сверления, а не подачи. Во-вторых, точный набор кодов конкретного станка определяется не «брендом стойки», а конфигурацией, которую задал производитель станка: у Syntec встречаются исполнение «Fanuc A» и «Fanuc B» — сверьтесь с руководством к машине. Полезные заводские настройки Syntec для наладчиков мы собираем в обзоре сервисных настроек Syntec.
Пример управляющей программы с G96 и G97
Ниже — учебная программа для ступенчатого вала из стали: черновое точение наружного диаметра с постоянной скоростью резания, затем сверление с постоянными оборотами. Разбор по кадрам — после листинга.
O0040 (VAL STUPENCHATYY, ZAGOTOVKA Ø52)
N10 G21 G40 G99 (метрика, отмена коррекции, подача мм/об)
N20 G50 S2200 (ограничение оборотов 2200 об/мин)
N30 T0101 (черновой проходной резец, коррекция 01)
N40 G96 S180 M03 (постоянная скорость резания 180 м/мин)
N50 G00 X54. Z2. M08
N60 G01 Z-60. F0.25 (продольное черновое точение)
N70 X58.
N80 G00 X100. Z100. M09
N90 G97 S1000 (отмена G96, постоянные 1000 об/мин)
N100 T0303 (сверло Ø20)
N110 G00 X0 Z2. M08
N120 G01 Z-35. F0.1 (сверление, подача мм/об)
N130 G00 Z5. M09
N140 G00 X150. Z150.
N150 M30
Разбор по кадрам:
- N10. Шапка безопасности: G21 — работа в метрике; G40 — гарантированная отмена коррекции на радиус (могла остаться от прошлой программы); G99 — явное включение подачи на оборот. С этого кадра слово F читается как мм/об.
- N20. Ограничение оборотов ставится до включения G96. Стойка запомнит потолок 2200 об/мин и не превысит его при подходе к малым диаметрам.
- N40. G96 S180: скорость резания 180 м/мин. На заготовке Ø52 мм стойка вычислит стартовые обороты по формуле n = 1000 · 180 / (π · 52) ≈ 1100 об/мин и будет поднимать их по мере уменьшения диаметра, но не выше 2200.
- N60. Подача F0.25 мм/об — типичная черновая для твёрдосплавной пластины по стали. Обратите внимание: при изменении оборотов в режиме G96 фактическая минутная скорость суппорта меняется автоматически, а толщина стружки остаётся 0,25 мм — за этим и нужен G99 в паре с G96.
- N90. Перед сверлением — возврат на фиксированные обороты. Сверление идёт по оси шпинделя на постоянном диаметре, G96 не даёт выгоды, а стабильные 1000 об/мин с подачей 0,1 мм/об дают предсказуемое стружкообразование.
- N120. F0.1 при активном G99 — 0,1 мм на оборот; в мм/мин это 100. Если бы здесь ошибочно осталась минутная подача с тем же значением F, сверло поползло бы со скоростью 0,1 мм/мин — станок «завис» бы на час.
Типовые аварии из-за путаницы кодов
Все аварии ниже — реальные сценарии с токарных участков. Общее у них одно: стойка сделала ровно то, что ей написали, а не то, что имел в виду человек.
| Ситуация | Что происходит на станке | Как избежать |
|---|---|---|
| В программе F150 (привычка «мм/мин»), активна подача на оборот (G95/G99) | Фактическая подача 150 мм/об — в сотни раз выше расчётной. Резец врезается, пластина ломается мгновенно, деталь и суппорт получают удар; возможно смещение заготовки в патроне | Явно задавать режим в шапке; после смены режима — новое слово F; первый рабочий кадр — в покадровом режиме |
| В программе F0.25 (мм/об), активна минутная подача (G94/G98) | Суппорт ползёт со скоростью 0,25 мм/мин. Оператор думает, что станок завис; резец трёт на месте, наклёп, перегрев кромки | То же правило явного режима; смотреть единицы F на экране до пуска |
| G96 без ограничителя (G50/LIMS), торцевание к центру | Обороты растут обратно пропорционально диаметру; у центра — предельные обороты станка. Центробежные силы раскрывают кулачки, деталь вылетает из патрона | Кадр G50 S_ (LIMS=) перед каждым G96; проверить параметр 3771 у Fanuc |
| Нарезание резьбы при активном G96 | Обороты меняются в течение прохода, шаг «плывёт» вместе с ними; резьба негодная, кромка резьбового резца крошится | Перед G32/G76/G92 — безусловный G97 S_ с оборотами из расчёта резьбы |
| Фрезерные G98/G99 перенесены в токарную программу (или наоборот) | На токарке: подача переключается не та или кадры игнорируются; на фрезерке: токарная логика меняет уровни возврата цикла — сверло врезается в дно | Держать перед стойкой таблицу соответствия (выше); при пересадке за другую стойку — перечитать шапку программы |
| В токарной системе A написан G94, ожидается минутная подача | G94 в системе A — цикл подрезки торца: стойка выполняет цикл с непредсказуемыми параметрами вместо смены режима подачи | Проверить систему кодирования стойки по параметрам; для минутной подачи в системе A использовать G98 |
| Ручной кадр (MDI) после чужой программы без проверки мод | Модальные коды остались от предыдущей программы: чужая подача или G96 действуют на ваш кадр | Перед ручным кадром — G50/G97/G95/G94-безопасная шапка; проверка модальных G на экране текущего кадра |
Если авария всё же произошла — столкновение, поломка резца с ударом по суппорту, вылет детали — не запускайте станок «на глаз». После удара нужно проверить биение шпинделя, состояние кулачков и позиционирование осей: иногда по диагностике на производстве (от 5 000 ₽) проблема видна за час, а иногда за внешне целым резцедержателем скрывается деформированная опора. Как читать журналы аварий и сообщения стойки, разбираем в статьях про коды аварий Fanuc и журнал аварий ЧПУ; частые механические последствия собраны в обзоре типовых неисправностей токарных станков с ЧПУ.
Как проверить активный режим на стойке
Проверка занимает пару минут и должна войти в привычку перед каждым запуском новой программы или ручного кадра:
- Откройте экран текущего кадра и модальных G-функций. На Fanuc активные модальные коды показываются на экране программы (строка активных G) — ищите в ней G95/G99 (или G94/G98) и G96/G97. На Sinumerik активные G-функции выводятся строкой в верхней части экрана обработки; там же видно значение LIMS.
- Посмотрите на индикацию F. Число с единицами «мм/об» рядом с малым значением (0,05–0,5) — оборотная подача; сотни единиц «мм/мин» — минутная. Аномально большое F при мм/об — стоп-сигнал.
- Посмотрите на индикацию S. В G97 стойка показывает заданные обороты; в G96 — текущие вычисленные обороты, которые меняются при движении по X. Если S «дышит» при поперечной подаче — у вас активен G96.
- Проверьте ограничитель. При активном G96 убедитесь, что задан G50 S_ или LIMS=: на Fanuc введённое ограничение видно в кадре программы, машинный потолок — в параметре 3771; на Sinumerik значение LIMS выводится в данных кадра.
- Сделайте холостой прогон. Отведите резец от заготовки на безопасное расстояние (или сдвиньте нулевую точку), включите покадровый режим, множитель быстрого хода — на минимум, подачи — на 10–20%. Прогоните первые рабочие кадры и убедитесь, что скорость фактического перемещения соответствует расчёту Vf = f · n.
- Тестовый кадр в ручном режиме ввода. Наберите G97 S500 M03 — на индикации должны появиться 500 об/мин; затем G96 S200 — при поперечном перемещении вручную обороты должны начать расти. Это занимает минуту и надёжно показывает, какая система кодов и режимы активны.
Отдельная тонкость: модальные режимы сбрасываются не всегда при перезапуске программы. У Fanuc режим подачи и оборотов может сохраняться от предыдущего выполнения, а после отключения питания стойка поднимает сохранённые параметры из памяти — если батарейка стойки села, часть настроек может «слететь» и вести себя непредсказуемо. Почему параметры слетают и как вовремя заменить батарейку ЧПУ, мы разбирали в отдельной статье.
Как выбрать режим под материал
Логика выбора одна для всех материалов: скорость резания Vc берут из каталога производителя пластины (сортамент, покрытие, толщина кромки), подачу на оборот f — оттуда же, ориентируясь на вершину радиуса пластины и жёсткость системы «станок — деталь — инструмент». Ориентировочные диапазоны для твёрдосплавных пластин (точные значения всегда сверяйте с каталогом инструмента):
| Материал | Скорость резания Vc, м/мин (черновое) | Скорость резания Vc, м/мин (чистовое) | Подача f, мм/об (черновое) | Подача f, мм/об (чистовое) |
|---|---|---|---|---|
| Углеродистая сталь | 150–250 | 250–350 | 0,25–0,5 | 0,1–0,2 |
| Нержавеющая сталь | 80–140 | 120–180 | 0,2–0,35 | 0,08–0,18 |
| Серый чугун | 100–200 | 150–300 | 0,3–0,6 | 0,1–0,25 |
| Алюминий и сплавы | 300–700 | 500–1000 | 0,1–0,4 | 0,05–0,2 |
| Латунь, бронза | 150–400 | 250–500 | 0,15–0,4 | 0,08–0,2 |
| Титановые сплавы | 40–80 | 60–100 | 0,15–0,25 | 0,08–0,15 |
Как пользоваться таблицей без ошибок:
- Черновое точение: максимум съёма — большая глубина и подача, скорость ближе к нижней границе диапазона. Тепло уходит в стружку, а не в деталь.
- Чистовое точение: малая подача (0,05–0,2 мм/об при малом радиусе вершины), скорость ближе к верхней границе — выше качество поверхности и меньше наклёп.
- Начинайте с нижней трети диапазона Vc из каталога пластины и поднимайте скорость по мере того, как убеждаетесь в стабильности стружки и отсутствии вибрации.
- Тонкостенные и консольные детали: снижайте и подачу, и скорость на 20–40 % от табличных значений; при вибрации — переходите на G97 с пониженными оборотами вместо дальнейшего снижения подачи.
- Прерывистый контур (шпоночные пазы, отверстия по окружности, квадратные заготовки): снижайте Vc примерно на четверть — кромка ударяется на каждом входе.
- СОЖ: для нержавейки и титана подача и скорость без обильного охлаждения — прямой путь к наклёпу и сколам пластины; про выбор и уход за смазочно-охлаждающей жидкостью у нас есть отдельная статья с таблицей решений.
Частые вопросы операторов и наладчиков
Чем отличается G95 от G99?
Функционально — ничем: оба включают подачу на оборот. G95 — код систем B/C Fanuc и Sinumerik, G99 — код токарной системы A Fanuc и Fanuc-совместимых стоек (включая большинство Syntec). Аналогичная пара — G94/G98 для минутной подачи.
Что означает G99 на фрезерном станке?
Совсем другое: уровень возврата после цикла сверления (возврат на плоскость отвода R; парный G98 — возврат в исходную точку). На фрезерных стойках подачу переключают G94/G95. Переносить фрезерные привычки G98/G99 на токарку и наоборот — источник тяжёлых аварий.
Почему при G96 обороты растут сами по себе?
Так и задумано: стойка держит заданную скорость резания в м/мин и пересчитывает обороты по текущему диаметру. При движении от Ø100 мм к Ø10 мм обороты вырастут примерно в десять раз. Именно поэтому G96 всегда идёт в паре с G50/LIMS — ограничителем, который не даст шпинделю разогнаться сверх безопасного уровня.
Какое S писать в G97 после работы в G96?
Пишите явно. Если обороты не указать, Fanuc сохранит текущие (вычисленные на момент отмены) обороты — это удобно для продолжения обработки, но опасно, если вы перешли на другой диаметр. Правило: перед G97 посчитайте нужные обороты по формуле n = 1000 · Vc / (π · D) для нового диаметра и укажите их в кадре.
Можно ли нарезать резьбу в режиме G96?
Нельзя. Шаг резьбы задаётся на оборот шпинделя; если обороты меняются в течение прохода, шаг нарушается, резьбовой резец перегружается и крошится. Перед любыми кадрами резьбы (G32, G76, G92, жёсткое нарезание) — G97 с фиксированными оборотами.
Нужно ли писать G95/G99 в каждой программе?
Да. Режим подачи модальный: он сохраняется между программами и сеансами работы. Кадр режима в шапке программы — страховка от чужих настроек, оставшихся в стойке. То же касается G40, G50 и G97/G96: безопасная шапка из четырёх-пяти кадров стоит секунды станочного времени.
Что будет, если задать подачу на оборот при остановленном шпинделе?
Стойка не получит импульсов датчика оборотов: движение или не начнётся, или пойдёт на минимальной скорости. Это не авария, но следите за этим при работе с приводным инструментом — там подача от шпинделя не имеет смысла, используйте минутную подачу (G98/G94).
Как быстро научить операторов не путать эти коды?
Практика показывает: уверенное владение режимами подачи и оборотов — это не чтение статей, а отработка на станке под контролем наладчика: холостые прогоны, покадровые запуски, разбор реальных программ участка. «Сервис Станков» проводит обучение персонала работе на станках с ЧПУ от 14 000 ₽ — с отработкой именно тех стоек, которые стоят у вас в цехе (Fanuc, Siemens, Syntec и другие), включая разбор режимов подачи и оборотов на ваших деталях. Для инженеров ЦТО есть расширенная программа обучения персонала ЦТО от 25 000 ₽.
Коротко о главном
- Коды подачи говорят стойке, как читать F: мм/об (G95/G99) или мм/мин (G94/G98). Пересчёт: мм/мин = мм/об × обороты; 0,2 мм/об при 1000 об/мин — это 200 мм/мин.
- В токарной системе Fanuc A подача на оборот — G99, минутная — G98; в системах B/C и у Sinumerik — G95 и G94. На фрезерных стойках G98/G99 — уровни возврата цикла сверления.
- G96 задает скорость резания в м/мин, и обороты меняются по диаметру; G97 — фиксированные обороты. Ограничение G50 S_ (LIMS= у Sinumerik) обязательно при G96.
- Резьба и сверление по оси — только G97. Тяжёлые неуравновешенные заготовки — G97 с пониженными оборотами.
- Безопасная шапка программы: метрика, отмена коррекции, явный режим подачи, ограничение оборотов, явный режим оборотов. Плюс покадровый прогон первого рабочего кадра.
Источники
- Руководство по эксплуатации и обслуживанию FANUC Series 0i-MODEL F (Fanuc, на английском языке)
- Руководство по программированию SINUMERIK 840D sl / 828D. Основные функции (Siemens, на английском языке)
- G-код: язык управления станками, стандарт ISO 6983 / RS-274 (Википедия)
- Документация LinuxCNC: режимы подачи G93, G94, G95 (LinuxCNC.org, на английском языке)
- Документация Masso CNC: G96 — постоянная скорость резания (Masso, на английском языке)