

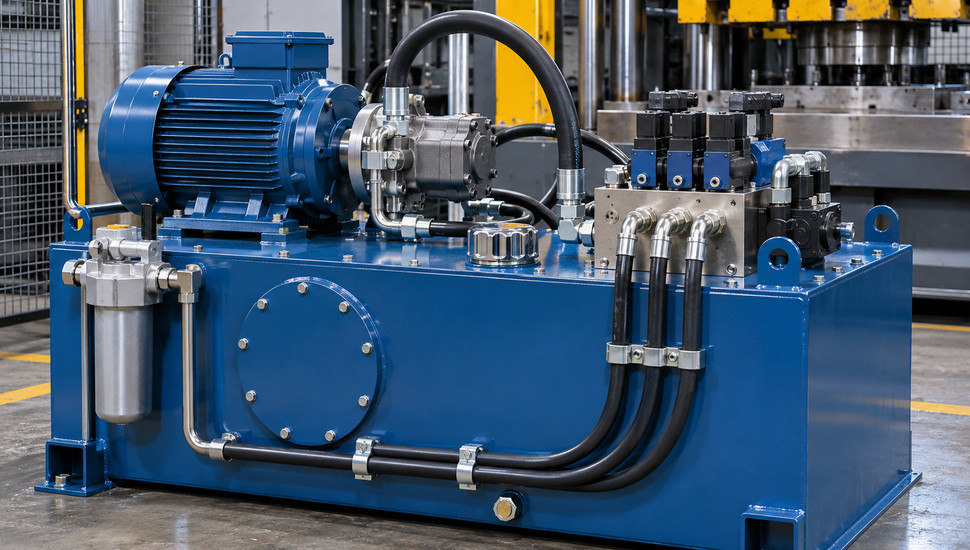
Гидростанция станка с ЧПУ: устройство и обслуживание
Гидростанция станка — это самостоятельный агрегат из бака, насоса с электродвигателем, клапанов, фильтров, гидроаккумулятора и охладителя, который создаёт и держит давление масла для зажима заготовки и инструмента, хода пиноли, переключения диапазонов коробки и других механических функций. Обслуживается она по короткому и жёсткому регламенту: контролировать уровень, чистоту, давление и температуру масла — ежедневно, фильтры менять по наработке, масло — раз в 4000–6000 часов или раз в год.
Дальше — устройство узла по схеме, выбор и интервалы замены масла, таблица регламента, способы контроля давления и температуры и таблица отказов, у которых нет ни одной лужи под станком. Материал опирается на ГОСТы и стандарты (ИСО 4406, ГОСТ 17479.3-85), документацию производителей гидроаппаратуры и реальный опыт наладчиков с профильных форумов. Если станок уже стоит из-за гидравлики, диагностика на производстве локализует причину за один выезд.
Ключевое:
- Обслуживание гидростанции сводится к четырём параметрам: уровень, чистота, давление, температура масла. Два из них (уровень и температура) проверяются взглядом за минуту.
- Стандартное масло станочной гидравлики — класс вязкости 46 по ИСО 3448 (VG 46, в российской системе МГ-46-В). Первая замена после обкатки — около 500 часов, дальше — 4000–6000 часов или раз в год, точный интервал ищите в мануале станка.
- Целевая чистота масла — 18/16/13 по ИСО 4406 для обычных золотников и 16/14/11 под пропорциональную аппаратуру; каждая ступень кода — удвоение числа частиц.
- Мотор гидростанции, который молотит не переставая (кейс Maho: 90 бар без пауз), — это не «работа», а тепло: почти вся мощность уходит в нагрев масла через предохранительный клапан.
- Предохранительный клапан настраивают не выше 2/3 его максимального давления — иначе он свистит и вибрирует. Давление «на холодную» есть, а после прогрева падает — изношенный насос, а не клапан.
Зачем станку гидростанция
Механическая часть станка с ЧПУ не умеет зажимать сама: усилие на кулачках патрона, подача пиноли, подъём и фиксация магазина инструмента, переключение диапазонов главного привода — это работа гидроцилиндров и гидромоторов, питаемых от общего агрегата. На токарных станках с ЧПУ гидростанция — узел первой необходимости: без давления патрон не зажмётся, и стойка не даст запустить цикл. У фрезерных станков и обрабатывающих центров гидравлика чаще отвечает за зажим инструмента в шпинделе, торможение и уравновешивание тяжёлых вертикальных осей. Типовые потребители и их давление собраны в таблице.
| Потребитель | Функция | Типовое давление, бар |
|---|---|---|
| Гидропатрон токарного центра | Зажим/разжим заготовки | 20–60 (регулируется под деталь) |
| Пиноль задней бабки | Подвод и фиксация центра | 30–80 |
| Коробка скоростей | Переключение диапазонов | 40–100 |
| Магазин и автооператор | Подача, фиксация, зажим инструмента | 40–90 |
| Уравновешивание вертикальной оси | Компенсация массы стола/головы | 60–120 |
| Приспособления, цанговые подачи | Базирование и зажим | 50–150 |
| Гидростатические направляющие (тяжёлые станки) | Масляная плёнка под нагрузкой | Десятки бар |
Давление зажима — параметр технологический, а не константа: под тонкостенную деталь его снижают, под черновую обточку прутка поднимают. Норму и процедуру настройки ищите в документации станка: как это выглядит на практике, показано в инструкции по регулировке давления кулачков патрона на токарных центрах SKM NL. Ошибка в обе стороны стоит дорого: мало давления — заготовка проворачивается с всеми вытекающими, много — деформируется деталь и ускоренно изнашивается патрон.
Отдельный класс проблем — подтёки и капли на станции, шлангах и цилиндрах. Течи — самая заметная, но не самая частая по ущербу группа отказов, и это тема отдельного материала. Здесь разбирается всё остальное: узел целиком, масло, регламент и отказы без видимых следов.
Из чего состоит гидростанция: шесть узлов
Схема у станочной гидростанции одинаковая от 16-й модели до современного токарного центра: забрать масло из бака, поднять давление, очистить, раздать потребителям, вернуть в бак, не перегрев и не засорив. Разница — в типоразмерах и аппаратуре управления. Ниже каждый узел с тем, что в нём проверяет наладчик.
Бак
Объём бака станочной гидростанции — обычно 2–5 минутных подач насоса: масло должно успеть отдохнуть, отдать тепло и выпустить пену до следующего захода во всасывание. Внутри стоит перегородка: сливная зона отделена от всасывающей, чтобы струя со взболтанным воздухом не подавалась прямо в насос. Дышит бак через сапун с воздушным фильтром: при нагреве и остывании масло «вдыхает» цеховую пыль, и забитый или снятый сапун превращает бак в пылесборник. Уровень смотрят по смотровому стеклу между метками min и max.
На многих станциях реле уровня заведено в стойку: при недоливе цикл блокируется.
На дне собирается осадок — его снимают при каждой замене масла, а магнитная пробка притягивает стальную пыль от износа.
Насос
Три типа насосов закрывают весь парк станков, и выбор производителя говорит о характере гидросистемы.
| Тип насоса | Рабочее давление, бар | Шум | Где встречается |
|---|---|---|---|
| Шестерённый | До 150–200 | Высокий | Простые станции, прессы, самодельные и внедренные контуры |
| Пластинчатый | 70–150 | Умеренный | Классика станкостроения, в том числе советские и азиатские станки |
| Аксиально-поршневой | До 300–400 | Умеренный, зависит от режима | Высокие давления, переменная подача, тяжёлые прессы |
Насос с переменной подачей — самый комфортный для станка: когда потребители закрыты, он уходит в режим нулевого расхода и почти не греет масло. Шум — ранний диагностический сигнал. Паспортная норма типового пластинчатого насоса БГ12-4М — 72 дБ(А); на холостом ходу исправный насос почти бесшумен, при 5–8 МПа шумит чуть громче своего электродвигателя, а на 10–12 МПа звон в полуметре — норма, наладчики на chipmaker.ru описывают это как «звенит в ушах, но это паспорт». Грубый «гравийный» звук на любом режиме — повод проверить всасывание: кавитация убивает насос за десятки часов.
Клапаны
Предохранительный клапан — страхователь узла: сбрасывает масло в бак, когда давление поднимается выше настройки. Инженерная практика настройки: рабочая уставка не выше 2/3 максимального давления клапана, иначе он попадает в зону неустойчивой работы и начинает свистеть с вибрацией.
Реальный кейс с chipmaker.ru: клапан на 100 бар из 150 максимальных свистел на новой станции 10 кВт — лечилось перенастройкой и заменой на клапан с запасом. Редукционный клапан делает обратное: из общего напора выделяет пониженное стабильное давление для пиноли или магазина. Разгрузочный клапан с электромагнитом переводит насос на холостой ход, когда потребители закрыты, — станция становится тише, холоднее и живёт дольше. Распределители («зажать — разжать») коммутируют полости цилиндров по командам стойки; в продвинутых системах стоят пропорциональные клапаны с плавным регулированием.
Подчеркнём разделение ролей, которое наладчики формулируют коротко: предохранительный клапан должен защищать, а не поддерживать. Постоянный сброс через него — это работа «в клапан», режим, при котором вся мощность насоса превращается в тепло.
Фильтры
Грязь в гидравлику попадает тремя путями: с завода-изготовителя масла, с воздухом через сапун и образуется внутри при износе. Фильтрация ловит её на трёх уровнях: сетка-фильтр на всасывании внутри бака (грубая очистка, защита насоса), напорный фильтр после насоса (5–10 мкм для чувствительной аппаратуры), сливной фильтр в обратной линии (10–25 мкм, собирает всё, что наработали цилиндры и клапаны). На приличных фильтрах стоит индикатор перепада давления: элемент забился — красная шкала или сработало реле, и это сигнал на замену, а не «пусть ещё постоит».
Целевая чистота задается кодом по ИСО 4406 — тремя числами через дробь, где каждое описывает число частиц крупнее 4, 6 и 14 мкм в миллилитре. Каждая ступень кода — удвоение количества частиц, поэтому «почти такой же» класс 21/19/16 в 64 раза грязнее цели 18/16/13. Российский аналог классификации — классы чистоты по ГОСТ 17216-2001.
| Аппаратура в системе | Целевая чистота по ИСО 4406 | Комментарий |
|---|---|---|
| Обычные золотники, цилиндры, пластинчатые/шестерённые насосы | 18/16/13 | Достигается штатной фильтрацией и заправкой через фильтр |
| Пропорциональные клапаны, насосы с регулятором | 16/14/11 | Требует напорной фильтрации 5–10 мкм и контроля пробами |
Точные целевые классы для конкретного станка ищите в документации производителя. И главное правило гигиены: свежее масло из бочки чаще всего грязнее цели — заправка «ковшом из бочки» сводит на нет всю фильтрацию, заливать нужно через фильтр-тележку.
Гидроаккумулятор
Гидроаккумулятор — стальной баллон с эластичной мембраной или плавающим поршнем, за которым заряжен азот под давлением. Он сглаживает пульсации насоса, выдаёт пик расхода на быстрый зажим, гасит гидроудары и держит давление, когда насос отключился по реле. Предзарядка — только азотом через зарядный блок, типово 0,6–0,9 от минимального рабочего давления системы (точное значение — в паспорте станции): при рабочих 80–110 бар это порядка 60–70 бар азота.
Диагностируется «мёртвый» аккумулятор без приборов: мотор станции начинает стартовать каждые 10–20 секунд вместо редких включений, зажим становится вялым, в трубах появляются удары. Кейс с форума cccp3d.ru показывает цену узла: на Maho MH1000C пускатель гидростанции включается через реле давления, и при исправном аккумуляторе насос не работает постоянно; когда мотор молотит без пауз на 90 бар, а масло перегревается, первыми подозреваемыми идут реле давления, аккумулятор и внутренние перетоки. Проверять предзарядку стоит раз в 3–6 месяцев — манометром на зарядном блоке при сброшенном давлении масла.
Охладитель и приборы контроля
Приборная часть станции — манометр (лучше глицериновый, он демпфирует пульсации), реле давления и датчик температуры. Реле давления — «язык» станции: когда давление дошло до уставки, контакт размыкается и отключает электродвигатель; тот же сигнал заведён в стойку как подтверждение «гидравлика готова». Маслоохладитель ставят там, где тепловыделение не убрать схемными мерами: воздушные аппараты с осевым вентилятором закрывают потоки от 150 до 350 л/мин, водяные теплообменники — где в цехе есть контур охлаждения. Охладитель требует внимания как радиатор: забитые стружкой и пылью рёбра превращают его в декорацию.
Масло в гидросистеме: какое заливать и когда менять
Вязкость — главный параметр выбора. Международная шкала — классы VG по ИСО 3448 (32, 46, 68), российская — обозначения по ГОСТ 17479.3-85 вида МГ-46-В: минеральное гидравлическое масло, класс вязкости 46, группа В с антиизносными присадками. Рабочая лошадка станочной гидравлики — класс 46: достаточно жидкий для холодного пуска и достаточно плотный для герметичных зазоров на 40–80 бар.
Класс 32 берут для быстрых систем и холодных цехов, 68 — для горячего производства и высоких давлений. Для неотапливаемых помещений есть всесезонные масла с высоким индексом вязкости (группа HV), которые меньше теряют текучесть на морозе.
Частый вопрос — дешёвое индустриальное И-20А. На самодельных контурах малых давлений (до 40–50 бар) оно ходит годами, и на mir-cnc.ru такой опыт описан как рабочая практика. Но это масло без антиизносного пакета: в штатной гидростанции токарного центра с гидропатроном и распределителями оно даёт ускоренный износ насоса и золотников. Для брендового станка норма — гидравлическое масло соответствующего класса из мануала.
Интервалы замены у производителей станков держатся в коридоре 4000–6000 часов, но не реже раза в год — окисление идёт от времени, а не только от моточасов. Первая замена — особая: около 500 часов наработки система «отдаёт» продукты притирки, и это масло сливают раньше основного регламента. Надёжнее любого календаря — анализ пробы: вязкость ушла от номинала более чем на 10 %, вода выше 0,1–0,2 %, рост числа частиц — масло под замену независимо от счётчика часов. Попадание СОЖ (трещина корпуса цилиндра затягивает эмульсию внутрь) — отдельный сценарий: систему останавливают, сливают всё, промывают специальной промывочной жидкостью или самим гидравлическим маслом, заправляют свежее и через 50–100 часов заменяют ещё раз — на cccp3d.ru многократная замена названа нормальной практикой для этого случая.
| Параметр масла | Целевое значение | Как проверяют |
|---|---|---|
| Класс вязкости | 46 (VG 46 / МГ-46-В) — или класс из мануала станка | Маркировка тары, анализ пробы |
| Вязкость при 40 °C | Номинал ±10 % | Лабораторный анализ пробы |
| Содержание воды | Ниже 0,1 % | Анализ пробы, крэкл-тест на пластине |
| Чистота по ИСО 4406 | 18/16/13, под пропорциональную аппаратуру — 16/14/11 | Счётчик частиц, лаборатория |
| Рабочая температура | 30–55 °C | Датчик станции, пирометр на баке |
Правила гигиены при замене: заливать через фильтр-тележку с тонкостью 10 мкм, бак перед заправкой протереть безворсовой тканью (не тряпкой, оставляющей ворс), не смешивать классы «на долив», каждый долив и замену фиксировать в журнале станка. Сколько часов у вас на станке — смотрится в стойке за минуту: пошаговая инструкция по наработке на Fanuc — привяжите замену масла к этому счётчику, а не к памяти.
Регламент обслуживания гидростанции
Регламент у гидростанции короткий, но требует дисциплины: большая часть операций — осмотр и замер, и только фильтры, масло и предзарядка аккумулятора требуют расходников и инструмента. Вписывайте номиналы своего станка (давление, время зажима, уровень) прямо в журнал у станка — наладчик через год не должен гадать, что здесь считалось нормой. Общий порядок техобслуживания всего станка шире, он разобран в отдельном материале про регламент ТО; ниже — гидравлическая часть.
| Периодичность | Операция | Критерий |
|---|---|---|
| Каждый день, перед сменой | Осмотр: уровень масла, температура, шум на пуске, пена в баке, лужи под станком | Уровень между метками, нет пены и подтёков, шум как обычно |
| Каждую неделю | Показания манометра под нагрузкой, осмотр сапуна | Давление в пределах номинала ±10 %, сапун чистый |
| Каждые 200–500 часов | Замер времени зажима патрона секундомером, очистка сапуна | Время зажима не растёт от замера к замеру |
| Каждые 2000–4000 часов | Замена фильтроэлементов (или по индикатору перепада), проверка предзарядки аккумулятора | Индикатор в зелёной зоне, предзарядка по паспорту |
| Каждые 4000–6000 часов или раз в год | Замена масла, очистка бака от осадка, чистка магнитной пробки, промыв/замена всасывающей сетки | Свежее масло залито через фильтр, осадок удалён |
| Раз в 6–12 месяцев | Отбор пробы и анализ масла (вязкость, вода, чистота) | Вязкость ±10 %, вода ниже 0,1 %, чистота в цели |
Привязка к наработке — через счётчик часов стойки, у Fanuc и Syntec он доступен из меню. Если обслуживать гидравлику не хочется вовсе, её берут на себя в рамках договора на техническое обслуживание станков — регламентные осмотры гидростанции там входят в стандартный чек-лист.
Контроль давления: что и как замерять
Номинал давления ищите на шильдике станции или в мануале: для общего контура это чаще всего 50–110 бар, для контура патрона — те самые регулируемые 20–60. Замер по-взрослому — это три точки: на холодном пуске, через пару часов работы и в момент пиковой операции (зажим максимально большой детали). Манометр станции при зажатой заготовке показывает рабочий режим; колебания стрелки на зажиме говорят о пульсациях и работе аккумулятора.
Тест «на горячую» — главный диагностический приём раздела. Классика с chipmaker.ru: плоскошлифовальный 3Г71М, изношенный насос даёт 15–20 кгс/см² вместо рабочих, причём давление падает ещё сильнее, когда масло прогреется. Физика понятна: с нагревом вязкость падает, зазоры изношенных пар травят сильнее, и внутренние утечки съедают подачу.
Алгоритм простой. Давление на холодную в норме, а после часа работы просело — подозревайте насос. Не держит и на холодную — смотрите перетоки через клапаны. Первый лечится ремонтом или заменой, второй — перенастройкой и ревизией седла клапана.
Время зажима — второй бесплатный параметр. Секундомер на цикл «разжать — зажать» патрона раз в 200–500 часов: рост времени на 20–30 % — ранний признак падения подачи, загрязнения фильтров или износа цилиндра. И помните, что давление зажима кулачков — технологический параметр с процедурой настройки от производителя станка: менять его «по стрелке» без документации нельзя.
Связь со стойкой устроена через реле давления: пока контакт не подтвердил «давление есть», интерпретатор программы стоит, и станок выдаёт аварии по гидравлике или просто не начинает цикл. Если такие сообщения появляются с перерывами, а потом пропадают — это не «глюк стойки», это колебания давления в системе; читайте записи в журнале аварий и проверяйте станцию. Опытные наладчики при поиске таких плавающих случаев вручную коммутируют гидрораспределитель при обесточенной стойке — приём рабочий, но только при понимании схемы и сброшенном давлении.
Контроль температуры масла
Норма для станочной гидравлики — 30–55 °C, комфорт — около 40. Выше 60 °C начинается ускоренное окисление: инженерное правило гласит, что каждые +10 °C сверх этого порога примерно вдвое ускоряют старение масла. Вязкость при этом падает нелинейно: у класса 46 при 40 °C она 46 сСт, при 60 °C — около 20, при 80 °C — около 10. Результат замкнутого круга: горячее масло текучее → внутренние утечки растут → насос гоняет больше «вхолостую» → тепла ещё больше.
Источник тепла — почти всегда дросселирование: энергия, срезанная на перепадах давления и сброшенная через предохранительный клапан, превращается в нагрев. Прикинуть легко: мощность тепловыделения в киловаттах ≈ расход в л/мин, умноженный на перепад в барах, делённый на 600. Тридцать литров в минуту, сброшенные через клапан при 110 бар, — это около 5,5 кВт тепла прямо в бак; электрический чайник внутри гидростанции, который никто не включал. Поэтому порядок действий именно такой: сначала схемные меры (разгрузка насоса, правильные уставки, исправный аккумулятор), и только потом охладитель.
Охладитель выбирают по потоку: воздушные маслоохладители с осевым вентилятором закрывают 150–350 л/мин — диапазон большинства станционных гидростанций; водяные теплообменники выгодны там, где в цехе есть охлаждающий контур. Обслуживание охладителя — как у любого радиатора: чистые рёбра, работающий вентилятор, целые уплотнения. Если у станка греется не только гидравлика, но и подшипники, шпиндель или приводы — это уже другой сценарий диагностики, он разобран в материале про перегрев узлов станка.
Отказы гидростанции, кроме течей: таблица диагностики
Течь заметит любой; ниже — отказы, которые приходят без луж: шум, пена, просевшее давление, горячий бак. Таблица построена как маршрутизация: симптом → вероятная причина → первая проверка. В девяти случаях из десяти первая проверка бесплатна и занимает минуты.
| Симптом | Вероятная причина | Первая проверка |
|---|---|---|
| Вой, визг, звук «гравия» в насосе | Кавитация: забита всасывающая сетка, низкий уровень, холодное густое масло, подсос на всасывании | Уровень масла; шум на холостом ходу после прогрева; состояние всасывающей сетки |
| Пена в баке, мутное масло | Аэрация: подсос воздуха через сальник вала или соединения всасывания; слишком большой перепад на редукционном клапане; вязкость не соответствует системе | Уходит ли пена за минуту после остановки; протяжка всасывающих соединений; класс вязкости |
| Стук при зажиме/разжиме шпинделя | Пиковый расход выше подачи насоса; мёртвый аккумулятор; гидроудар без демпфирования | Предзарядка аккумулятора; совпадение стука с пиковыми операциями |
| Не набирает номинальное давление | Переток через предохранительный клапан (седло, пружина); износ насоса | Перенастройка клапана; тест «на горячую»; ревизия седла |
| Мотор работает не переставая, бак горячий | Не срабатывает реле давления; внутренние утечки; мёртвый аккумулятор; постоянная работа «в клапан» | Отключить потребителей: молотит ли насос вхолостую; реле давления; предзарядка |
| Давление падает по мере прогрева | Внутренние утечки изношенного насоса при падении вязкости | Замер давления на холодную и через час работы; анализ масла |
| Медленный зажим патрона | Загрязнённые фильтры, износ гидроцилиндра, мёртвый аккумулятор | Секундомер-тест; перепад на фильтрах; время зажима в динамике |
| Свист и вибрация предохранительного клапана | Уставка выше 2/3 максимума клапана; постоянный сброс «в клапан» | Сверка уставки с паспортным максимумом клапана; схема разгрузки |
| Аварии по давлению в стойке, цикл блокируется | Колебания давления; реле давления на грани срабатывания; просевшая подача | Сверка показаний манометра с уставкой реле; журнал аварий |
Кавитацию и аэрацию важно различать, потому что лечатся они по-разному. Кавитация — паровые пузыри в зоне разряжения всасывания: густое холодное масло, забитая сетка или узкая всасывающая линия; пузыри схлопываются на нагнетании и точечно выкрашивают металл, звук похож на перекатывание гравия. Аэрация — воздух, засосанный снаружи через сальник вала или неплотное соединение: в баке пена, гидравлика становится «мягкой», зажим теряет жёсткость, и заготовка может провернуться в кулачках. Маркер простой: пена в смотровом стекле — ищите подсос воздуха, чистое масло и гравийный звук — улучшайте всасывание.
Когда таблица не сработала, а станок простаивает, дальше работает профильная диагностика: выездной замер по узлам с протоколом находит причину без метода «заменим и посмотрим».
Безопасность при обслуживании гидростанции
Перед любой разборкой: станок обесточен, давление в системе сброшено через разгрузочный кран или принудительный переключением распределителей, гидроаккумулятор разряжен по процедуре из мануала. Аккумулятор с непроверенным предзарядком — баллон с запасённой энергией; отвёртка в его сторону без разрядки — травмоопасная лотерея.
Предзарядка — только азотом через зарядный блок с манометром. Воздух в аккумулятор закачивать нельзя: влага и кислород корродируют корпус изнутри, а сжатие воздушно-масляной смеси при разрядке даёт вспышку. Кислород и вовсе запрещён — смесь с маслом взрывоопасна.
Струя масла под давлением опаснее, чем кажется: микроскопический прокол шланга бьёт иглой, способной впрыснуть масло под кожу, и это состояние требует немедленной хирургии, а не пластыря. Поэтому течи ищут листом картона или визуально, никогда — пальцем. Ещё два запрета: не открывать крышку бака над работающим насосом и помнить, что масло при 60 °C и выше обжигает так же, как вода.
Частые вопросы с цеха и форумов
Насколько громким может быть исправный насос гидростанции?
Ориентируйтесь на паспорт и режим. У типового пластинчатого насоса БГ12-4М норма шума — 72 дБ(А): на холостом ходу он почти бесшумен, при 5–8 МПа звучит чуть громче электродвигателя, при 10–12 МПа звон в полуметре — норма. Проблемный звук — грубый «гравий» на любом режиме или резкое изменение характера шума: это кавитация или износ, проверяйте всасывание и уровень.
Почему пенится масло в баке и насколько это опасно?
Пена — воздух в масле (аэрация): подсос через сальник вала, всасывающие соединения, слишком большой перепад на редукционном клапане, вязкость не соответствует системе. Опасно дважды: пена сжимаема, поэтому зажим теряет жёсткость, а пузыри на входе в насос провоцируют кавитацию. Ищите подсос воздуха, проверяйте класс вязкости и настройку клапанов; исправная система успокаивается за минуту после остановки.
Почему мотор гидравлики работает не переставая, а масло греется?
В исправной схеме насос набирает уставку и отключается реле давления, а потребители работают от аккумулятора. Постоянная работа означает, что давление не достигается или не держится: переток через предохранительный клапан, «мёртвый» аккумулятор, утечки, неисправное реле. Каждый час такой работы — это мощность насоса, превращённая в тепло: кейс Maho MH1000C (90 бар без пауз) лечился именно ревизией реле давления и аккумулятора.
Как часто менять масло в гидростанции станка?
Первая замена — около 500 часов (продукты притирки новой машины), дальше — 4000–6000 часов или раз в год, что наступит раньше; точный интервал — в мануале станка. Календарь надёжнее перекрывать анализом пробы: вязкость в пределах ±10 %, вода ниже 0,1 %, чистота в цели — значит, масло живо, и замена ждёт.
Можно ли заливать И-20А в гидростанцию?
Как временное решение на простом контуре с давлением до 40–50 бар — ходит, что подтверждают практики. Но И-20А не гидравлическое масло: в нём нет антиизносного пакета, и в штатной станции с гидропатроном и распределителями оно ускоряет износ насоса и золотников. Для брендового станка заливайте класс из мануала (чаще всего VG 46 / МГ-46-В) и не смешивайте классы на долив.
Что делать, если в гидросистему попала СОЖ?
Остановить станок: эмульсия в масле — это коррозия, потеря смазывающих свойств и клейкая плёнка на золотниках. Дальше: слить всё, промыть систему промывочной жидкостью или тем же гидравлическим маслом, заправить свежее, отработать 50–100 часов и заменить масло снова. Многократная замена — нормальная практика для этого случая; после — отобрать пробу на воду и убедиться, что система чиста.
Заключение
Гидростанция — не чёрный ящик, а узел с шестью деталями схемы и регламентом на одну страницу: уровень, чистота, давление, температура. Её отказы без луж читаются по звуку, пене и показаниям манометра на холодную и на горячую, а большинство причин дешевле профилактики в десятки раз.
Что сделать сегодня. Пять минут у станка: уровень в стекле, температура по датчику, минута прослушки на пуске, взгляд под станок. Запишите цифры.
Что сделать на этой неделе. Замерьте манометром давление под нагрузкой и сверьте с мануалом; секундомером — время зажима патрона; впишите оба номинала в журнал у станка вместе с маркой залитого масла.
Что сделать в этом месяце. Отберите пробу масла на анализ, проверьте предзарядку аккумулятора и состояние сапуна, посчитайте наработку станка и привяжите к ней замену масла и фильтров.
Когда своими силами причина не находится, аварии повторяются или насос требует ревизии — подключайте сервис: ремонт станков с выездом по Москве и России включает локализацию отказов гидравлики, восстановление узлов и запуск с проверкой давления и температуры по протоколу. Дешевле вызвать инженера один раз, чем заменить насос трижды.
Источники
- ГОСТ 17216-2001 «Чистота промышленная. Классы чистоты жидкостей» — текст стандарта в электронном фонде правовых и нормативно-технических документов.
- ИСО 4406:2021 «Гидроприводы объёмные. Рабочие жидкости. Метод кодирования уровня загрязнённости твёрдыми частицами» (ISO 4406:2021 «Hydraulic fluid power — Fluids — Method for coding the level of contamination by solid particles») — страница стандарта на сайте Международной организации по стандартизации.
- ГОСТ 17479.3-85 «Масла гидравлические. Классификация и обозначение» — М.: Издательство стандартов (печатное издание).
- Свешников В.К. «Станочные гидроприводы: Справочник» — М.: Машиностроение (печатное издание).
- Башта Т.М., Руднев С.С., Некрасов Б.Б. и др. «Гидравлика, гидромашины и гидроприводы» — М.: Машиностроение (печатное издание).
- Parker Hannifin. Making the Choice — Accumulators (перевод названия: «Выбор гидроаккумуляторов»), каталог 1660-USA — PDF с официального сайта производителя.
- Casey B. How to Solve Hydraulic System Overheating Problems (перевод названия: «Как устранить перегрев гидросистемы») // Fluid Power Journal — отраслевой журнал гидравлики и пневматики.
- «Гидравлические системы в станках с ЧПУ» — портал о металлообработке Metalcutting.ru.