

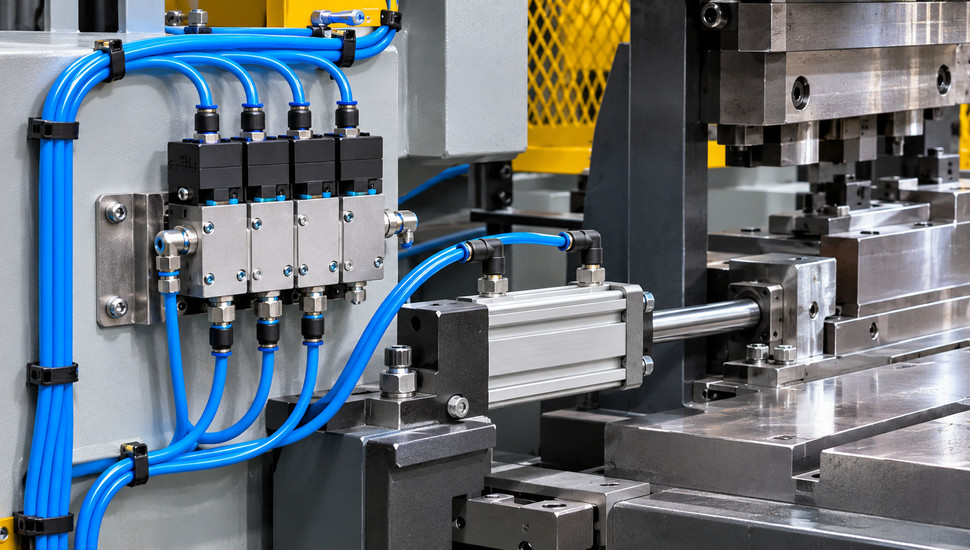
Пневмосистема станка: типовые проблемы и что проверять, когда давление просело
Давление воздуха в станке проседает в девяти случаях из десяти не из-за компрессора, а из-за утечек, влаги и забитых фильтров на пути к цилиндрам. Компрессорную установку проверяют последней: по оценке Министерства энергетики США, 20–30% выработанного воздуха теряется в утечках ещё по дороге к станку, а недоосушенный воздух добивает остальное внутри.
Январское утро, цех 14 °C. Станок при пуске выдаёт аварию зажима, шпиндель заблокирован, а на блоке подготовки висит сосулька. За ночь влагоотделитель превратился в ледяную пробку: конденсат, который осенью просто сливали за смену дважды, зимой мёрзнет в самом неудобном месте. Весь ремонт в таких случаях стоит 0 рублей и 40 минут — если знать цепочку.
Воздух для станка с ЧПУ — вторая коммунальная система цеха после электричества, как формулируют практики с форума Practical Machinist. Без него не зажимается патрон, не меняется инструмент, не продувается конус шпинделя и не убирается стружка.
Ниже — путь воздуха по звеньям: компрессор и ресивер, магистраль, блок подготовки, клапаны, цилиндры. Для каждого звена — типовые отказы, маршрут проверки по манометрам и звуку, отдельный блок про зиму и регламент обслуживания. Мы занимаемся ремонтом пневмосистем станков с выездом по Москве и России, поэтому маршрут ниже — то, что мы проходим на каждом вызове.
Ключевое
- Компрессор — последнее звено в поиске виноватого: 20–30% выработки теряется в утечках сети (оценка Минэнерго США), остальное съедают забитые картриджи фильтров и влага.
- Осушка работает только цепочкой «охладить → отстоять в ресивере → отделить»: влагоотделитель на горячей линии без охладителя бесполезен, «сухо только на сбросе» — формула участников Chipmaker, проверенная на практике.
- Станку нужен воздух 6–8 бар на входе; зажиму патрона достаточно 4–6 бар, и просадка до 3,5–4 бара уже ломает цикл смены инструмента, хотя «компрессор вроде работает».
- Зимой пневматика отказывает чаще по одной причине — вода: лёд в дренажах, быстросъёмах и регуляторах; нитрильные уплотнения (NBR) дубеют ниже −20 °C.
- Диагностика начинается с трёх манометров (магистраль → после блока подготовки → у цилиндра) и уха: разбег в 2 бара между соседними манометрами указывает на звено, не выходя из кабины оператора.
Как устроена пневмосистема станка: цепочка от компрессора до цилиндра
Путь сжатого воздуха на предприятии одинаков почти везде. Компрессор сжимает воздух и гонит его через обратный клапан в ресивер — стальной бак, который сглаживает пики расхода и отдаёт конденсат. Дальше магистраль с уклонами и отстойниками ведёт воздух к станку, у входа в него стоит блок подготовки (фильтр, регулятор давления, при необходимости лубрикатор), за ним — электромагнитные клапаны, которые распределяют воздух по потребителям: цилиндр зажима патрона, цилиндры смены инструмента, сопло продувки конуса шпинделя, пневмоочистка стружки.
Отдельный наблюдатель в этой цепочке — реле давления на входе в станок. Оно связано с системой управления: пока давление ниже уставки, стойка держит запрет вращения шпинделя и выдаёт аварийное сообщение. Поэтому «низкое давление воздуха» на станке — это не только механика, но и логика: станок сам отказывается работать, когда зажим не гарантирован.
| Звено | Назначение | Типовой отказ |
|---|---|---|
| Компрессор | Генерация сжатого воздуха | Не развивает давление под нагрузкой, масло в линии, не отключается |
| Ресивер | Буфер расхода, отстой конденсата | Коррозия стенок от несливаемой воды, лёд зимой |
| Магистраль | Доставка воздуха к станку | Утечки в фитингах и шлангах, ледяные пробки в нижних точках |
| Блок подготовки (фильтр–регулятор–лубрикатор) | Очистка, стабилизация давления, дозировка масла | Забитый картридж, обмерзание, срезанное уплотнение стакана |
| Электромагнитные клапаны | Распределение воздуха по потребителям | Залипание от смолистого налёта, износ золотника |
| Цилиндры зажима и смены | Зажим патрона, смена инструмента | Износ манжет, вялый ход, потеря усилия зажима |
| Реле давления | Сигнал в стойку: «воздух есть» | Залипшие контакты, сбитая уставка, окисление |
Таблица — это и маршрут поиска: двигайтесь от манометра к манометру по ходу воздуха, а не от подозрения к подозрению. Половина вызовов сервисной службы по «электрическим» авариям зажима заканчивается на первом же манометре с показанием 3,8 бара.
Сколько воздуха нужно станку: давление и расход
Типовое требование станка с ЧПУ — 6–8 бар на входе и сухой воздух без масла и воды. Руководства Haas задают минимум 6,9 бара на штуцере подачи, и это не прихоть производителя: ниже падает усилие зажима и стабильность продувки. Зажимные патроны при этом не требуют максимума: у ROEHM зажим достигается уже от 2 бар, у пневматических патронов SCHUNK ROTA TP рабочее давление — 6 бар, а наладчики mir-cnc называют практический диапазон 4–5 бар на зажим/разжим шпинделя с автосменой.
| Потребитель на станке | Функция | Ориентир давления |
|---|---|---|
| Вход в станок | Общий ввод воздуха | 6–8 бар (по паспорту станка) |
| Цилиндр зажима патрона | Зажим/разжим детали | 4–6 бар; у части конструкций от 2 бар |
| Автоматическая смена инструмента | Зажим конуса, разжим/зажим захватом | 4–6 бар |
| Продувка конуса шпинделя | Очистка конуса перед установкой инструмента | 4–6 бар, импульсный расход |
| Пневмоочистка зоны обработки | Сдув стружки | 2–6 бар |
| Пневмоцилиндры приспособлений | Зажим заготовки в оснастке | По паспорту оснастки, обычно 4–6 бар |
Расход считается не по среднему, а по пиковому циклу. Самый жадный момент — одновременная смена инструмента и продувка: пара цилиндров разом забирает десятки литров в секунду на короткий интервал. Если ресивер мал, а магистраль узкая, давление в этот момент проседает — станок ловит аварию именно на смене, при этом в остальное время манометр стоит ровно.
Потери по пути тоже нормируются. Справочные материалы Atlas Copco ориентируют на то, что падение давления от компрессора до потребителя должно составлять менее 10% от давления нагнетания. Для сети 7 бар это 0,7 бара на всю трассу, включая фильтры. Если на входе в станок от давления компрессора остаётся меньше шести бар — систему чистят и ищут утечки, а не подкручивают реле на больший порог.
Компрессор и ресивер: когда виновата генерация
Компрессор попадает под подозрение, когда давление не держится даже на выходе установки. Признаки: станция набрала 7 бар, под нагрузкой проседает до 5 и не поднимается; компрессор не выходит на режим отключения и молотит непрерывно; из крана идёт масло. Здесь вариантов три — износ поршневых колец или винтовой пары, негерметичный впускной клапан и сбитая автоматика. Проверка занимает минуты: перекройте магистраль после ресивера, дождитесь отключения по реле и посмотрите, поднимается ли давление снова после пуска без потребителей. Мы собрали пошаговую проверку работоспособности компрессора-осушителя в отдельную инструкцию — она дополняет этот раздел.
Тип компрессора определяет, сколько влаги улетает дальше по трассе. В обсуждении на Practical Machinist мастера приводят практические цифры: винтовой компрессор даёт воздух примерно на 40 °C горячее окружающей среды, поршневой двухступенчатый — до 120 °C. Чем горячее воздух после головы, тем больше водяного пара он несёт и тем сильнее потом конденсируется в магистрали. Отсюда и жалобы владельцев поршневых станций: «компрессор новый, а в станке вода» — влага родилась раньше, чем дошла до фильтра.
Ресивер — не просто бак, а первый осушитель системы. Воздух в нём остывает, пар конденсируется, вода собирается внизу — если её сливать, дальше идёт уже заметно сухой воздух. Участники темы про конденсат в ресивере на Chipmaker описывают последствия лени наглядно: «со временем стенку ресивера прогрызёт коррозия и настанет кирдык». Прогнивший сосуд под давлением — это уже не обслуживание, а инцидент: ресиверы попадают под правила промышленной безопасности для оборудования под избыточным давлением (в России — приказ Ростехнадзора № 536 от 15.12.2020), с обязательным контролем состояния и освидетельствованием.
Практический вывод для владельца поршневой станции: охладитель — максимально близко к компрессорной голове, ресивер — сразу за ним, слив конденсата — по графику, а не «когда вспомнили». На станциях без штатного охладителя помогает длинный участок металлической трубы до ресивера: воздух остывает в дороге, и основная влага остаётся в баке.
Ресивер подбирают под пиковый расход станка, а не «какой был под рукой». Рабочий критерий — частота пусков компрессора: если станция при обычной смене запускается чаще 15–20 раз в час, буфера не хватает, электродвигатель перегревается, а на поршневых станциях изнашиваются клапаны. Для одиночного станка с ЧПУ типовой ориентир — 200–500 литров: этого хватает на пик смены инструмента с продувкой, не проваливая давление ниже уставки реле.
Магистраль: уклоны, отстойники и подводка к станку
Магистраль — самый недооценённый участок: её прокладывают один раз на десятилетия, а потом годами платят за ошибки монтажа. Первое правило — уклон по ходу воздуха 1–2% и конденсатоотводчики в каждой нижней точке: вода течёт вместе с воздухом до первого отстойника, а не до станка. Практики на Practical Machinist описывают эволюцию своей сети именно так: трубы под бетонным полом — беда, медные трубы навесу с уклоном и отстойниками каждые 4–5 метров — решение.
Второе правило — отвод к потребителю поднимается вверх от магистрали («гусак»): врезка сверху не даёт конденсату стекать в станок, даже если по трубе идёт вода. Нижние точки с дренажными кранами собирают воду в дороги; кран без заглушки или с протекающим седлом становится постоянной утечкой, которую слышно только ночью.
Третье правило — диаметр по скорости воздуха. В магистрали скорость держат в районе 6–10 м/с: выше растёт перепад давления на фитингах и поворотах, ниже — впустую растёт стоимость трубы. Узкая подводка к станку проявляется характерно: на холостом ходу манометр стоит ровно, а на пике смены инструмента давление у станка проваливается на 1–2 бара — труба просто не пропускает нужный объём в секунду. Такой дефект не лечится компрессором побольше: лечится трубой потолще.
Схема разводки тоже работает на давление. Тупиковая линия с одним потребителем в конце страдает от гидроударов и скоплений воды в «мёртвой» ветке; кольцевая схема подаёт воздух к каждой точке с двух сторон и держит давление стабильнее. Для цеха с несколькими станками кольцо окупается на первой же зиме — вода не застаивается в мёртвых ветках, а собирается в дренажи по кругу.
Осушитель и фильтры: где рождается влага
Физика короткая: при сжатии воздух насыщается влагой, при остывании пар конденсируется, и осушить его можно только после охлаждения. Участники Chipmaker сформулировали это точнее любой инструкции: «нужно предварительно создать условия, чтобы СКОНДЕНСИРОВАЛОСЬ — чтобы было что отделять». Влагоотделитель, врезанный в горячую линию сразу за компрессором, ничего не отделяет: «сухо только на сбросе (дренаже)». Правильная цепочка выглядит так: охладитель → ресивер → влагоотделитель → осушитель → блок подготовки у станка.
Осушители делятся на два семейства. Рефрижераторный охлаждает воздух до точки росы +3…+7 °C — этого хватает для тёплого цеха и не хватает для улицы и неотапливаемых помещений: при обходе холода влага снова конденсируется. Адсорбционный пропускает воздух через гранулы, связывающие воду, и опускает точку росы до −40 °C — его ставят там, где линии идут по холоду или станок требует высококлассный воздух. Требования к чистоте сжатого воздуха задаются классами по ГОСТ Р ИСО 8573-1-2016: три шкалы — твёрдые частицы, влага (точка росы под давлением) и масло, и паспорт станка обычно прямо указывает нужный класс.
| Элемент подготовки | Что удаляет | Ориентир состояния |
|---|---|---|
| Центробежный влагоотделитель | Капельную влагу (до ~90% конденсата после ресивера) | Работает только на холодном воздухе и при правильном типоразмере |
| Рефрижераторный осушитель | Влагу до точки росы +3…+7 °C | Тёплый цех; для улицы недостаточно |
| Адсорбционный осушитель | Влагу до точки росы −40 °C и ниже | Холодные трассы, прецизионные потребители |
| Сетчатый/керамический фильтр (например, В41) | Частицы, капли, смолистое масло | Паспортный перепад у В41-14 — 0,010 МПа при 2,0 м³/мин; рост перепада в 3–5 раз — замена/чистка |
| Регулятор давления | Стабилизацию давления на выходе | Выход держит уставку при расходе; лёд на корпусе — сигнал перегрузки |
| Лубрикатор | Дозированную смазку пневмоинструмента | На станке с клапанами и цилиндрами — по паспорту станка; лишнее масло вредит клапанам |
Типоразмер фильтра подбирается под расход потребления, а не под производительность компрессора — на этом настаивают участники темы о подборе влагоотделителя на Chipmaker. Завышенный «про запас» фильтр при малом расходе не создаёт центробежного вихря, и влага проскакивает дальше, как будто фильтра нет. Заниженный — задыхается и просаживает давление. Считайте потребление станка и берите фильтр по нему.
Забитый фильтроэлемент — самая частая причина «давление упало на ровном месте». Диагноз ставится манометрами до и после фильтра: исправный элемент В41 по паспорту отнимает 0,010 МПа, если перепад вырос втрое-впятеро — картридж забит смолистым маслом и грязью. В советской и российской практике элементы В41 промывают и перезаправляют, в импортной — меняют картридж целиком; важно лишь не игнорировать индикатор перепада, если он есть, и вести журнал замен.
Лубрикатор на станке — спорный элемент. Пневмоинструменту масло нужно, а вот современным станочным клапанам и цилиндрам с синтетическими уплотнениями — не всегда: избыток масла смывается в атмосферу при продувке, оседает на стенках вместе с пылью и образует смолистый налёт, который залипает золотники. Ставьте лубрикатор только там, где это прописано в паспорте станка, и дозируйте по инструкции, а не «по капле побольше».
Мини-история из темы про влагоотделители на Chipmaker, типовая для гаражей и мелких цехов: владелец ставит хороший фильтр сразу за поршневым компрессором, через месяц находит воду в станке и обвиняет продавца. Причина в порядке элементов — сепаратор стоял на горячей линии, где нечему отделять: «пробовали — не работает». Перенос фильтра за ресивер и добавление охладителя закрывают вопрос без покупки нового оборудования.
Чем вода бьёт по станку
Список последствий недоосушенного воздуха короче, чем кажется, и все пункты дорогие. Коррозия: стенки ресивера и внутренних полостей цилиндров ржавеют изнутри, ржавчина работает как абразив на манжетах и золотниках. Вымывание смазки: вода в цилиндре смывает масло с зеркала, цилиндр начинает работать «по сухому» и изнашивается за месяцы вместо лет.
Третий пункт — смолистый налёт. Масло из компрессора, эмульгированное водой и смешанное с пылью, осаждается на клапанах липкой массой, которая застывает в тёплом цехе и замерзает в холодном; залипшие золотники дают плавающие отказы, которые ищут в стойке ЧПУ. Четвёртый — лёд зимой: та же вода в дренажах и быстросъёмах превращается в пробку между сменами, и утренний пуск встаёт. Осушка — не «комфорт», а прямая экономика: картридж фильтра стоит сотни рублей, цилиндр зажима — десятки тысяч.
Утечки: невидимая треть выработки
Оценка Министерства энергетики США для типичного предприятия: 20–30% выработанного воздуха уходит в утечки, на плохо обслуживаемых сетях — выше. Компрессорная станция при этом честно вырабатывает воздух круглосуточно, счётчик за электричество крутится, а на станок доходит две трети. В денежном выражении каждая шипящая точка стоит от нескольких тысяч до десятков тысяч рублей в год только за электроэнергию.
Утечки живут в предсказуемых местах: быстросъёмные соединения (БРС) у станка и инструмента, резьбовые фитинги, перегнутые и потёртые шланги, дренажные краны без заглушек, манжеты пневмоцилиндров, дренажи осушителей, зависшие в открытом положении. Второй ряд виновников — сопла непрерывной продувки и обдува, забытые открытыми: это не авария, но постоянный расход, из-за которого компрессор не доходит до отключения.
Экспресс-тест на герметичность делается в конце смены. Перекройте потребителей и отключите станок, накачайте систему до рабочего давления, остановите компрессор и наблюдайте манометр ресивера. Исправная закрытая линия стоит на месте; заметное падение за 30–60 минут — утечки уже значительные, и по скорости падения видно их масштаб. Дальше два метода поиска: мыльный раствор по соединениям (пузыри показывают точку за секунды) и ультразвуковой течеискатель, который слышит утечку через шум цеха и находит её без разбирания теплоизоляции и обвязки.
Мотивация к поиску хорошо видна в треде Practical Machinist про воду в линиях. Участник дважды менял электромагнитные клапаны на токарных станках с ЧПУ из-за грязи и влаги в линиях и пришёл к выводу, что поточный осушитель обойдётся дешевле, чем замена приводов и клапанов. Его коллега потерял четвёртую ось стоимостью 15 000 долларов: две ловушки воды не спасли, ущерб — 7 000 долларов. Влага и утечки всегда проявляются не там, где родились, и чинить станок дороже, чем сеть.
Если компрессор после закрытия всех потребителей по-прежнему включается каждые 10–15 минут при закрытой магистрали — воздух уходит в утечки внутри самой компрессорной или первой секции трассы. Такой поиск начинают от обратного клапана и дренажей, а не от станков.
Клапаны и цилиндры: отказы на стороне станка
Когда до блока подготовки давление нормальное, а станок всё равно «жалуется», проверяйте последних в цепочке: электромагнитные клапаны и цилиндры. Электромагнитный (соленоидный) клапан отказывает двумя путями: катушка или механика. Механика страдает чаще — смолистый налёт из масла, влаги и пыли залипает золотник, клапан начинает дребезжать, щёлкать впустую или не переключаться вовсе. Катушечные отказы видны по индикации и отсутствию щелчка при подаче сигнала.
Пневмоцилиндры стареют через манжеты. Поршневые манжеты теряют герметичность — цилиндр держит зажим при подаче, но ползёт под нагрузкой и роняет усилие; штоковые уплотнения травят наружу, оставляя масляный след на штоке. Для зажимного цилиндра патрона это выглядит так: давление на манометре в норме, а деталь проворачивается от усилия — зажимное усилие упало из-за утечки внутри цилиндра, а не из-за сети.
Отдельная деталь, которую проверяют на зажиме, — обратный клапан сохранения зажима. Его задача — запереть полость цилиндра при провале давления в сети, чтобы деталь не отжало посреди обработки. На форумах описывают ровно такой сценарий аварии: давление просело, обратный клапан неисправен или отсутствует, заготовку вырвало. У механизированных патронов клапан ставится штатно — при любых работах с зажимом проверяйте его работу: перекройте подачу и убедитесь, что давление в полости зажима держится.
Вялый цикл смены инструмента и ленивая продувка конуса — те же болезни, но с меньшим драматизмом. Цилиндр сменника с подсевшими манжетами ходит медленнее паспортного времени, стойка ловит таймаут, и наладчик ищет проблему в параметрах оси, пока дело в уплотнениях. Если на токарном центре вяло работает зажим кулачков, помогать может и простая регулировка — у токарных центров серии СКМ мы описывали регулировку давления кулачков патрона по шагам.
Реле давления — маленькое звено, на котором станок стоит по-крупному. Окислившиеся контакты или сбитая уставка дают ложные аварии «нет воздуха» при исправной сети; залипший контакт, наоборот, скрывает реальную просадку. Проверка простая: при сработанном реле измерьте напряжение на выходе и сравните уставку по манометру — пять минут работы, а половина «глюков стойки» уходит.
Шланги и уплотнения меняются комплектами, а не по факту разрыва: потрескавшийся шланг держит сейчас и лопнет в худший момент смены. У нас замена фильтров, шлангов и уплотнений поставлена на поток — посмотрите состав работ, чтобы понять, что входит в такой выезд.
Диагностика за 20 минут: манометры и звук
Алгоритм ниже проходит всю цепочку без инструментов, кроме наушников-заглушек и мыльного раствора. Он отвечает на главный вопрос — где теряется давление: до станка, в блоке подготовки или в самом станке.
- Снимите показание манометра на входе в станок и рядом на блоке подготовки. Норма — 6–8 бар, совпадающие показания. Разбег между соседними манометрами — засорение участка между ними.
- Сравните с давлением в магистрали у компрессорной. Потеря больше 0,7 бара по трассе — ищите засоры фильтров и утечки, а не трогайте компрессор.
- Послушайте систему при остановленном станке. Шипение у фитингов и БРС — утечки; тихий непрерывный свист из стакана фильтра — срезанное или негерметичное уплотнение.
- Спустите конденсат из ресивера и стакана фильтра. Много воды — осушка не справляется; зимой следите за льдом в дренаже.
- Проверьте регулятор: выходное давление должно держать уставку при рабочем расходе. Проседает при расходе — регулятор или подводящая линия малы.
- Нажмите зажим/разжим и смотрите манометр после блока подготовки: провал ниже 4 бар на пике — расход ограничен (узкая подводка, забитый фильтр, малый ресивер).
- Послушайте клапаны: дребезг и треск — залипание золотника; отсутствие щелчка при команде — катушка или сигнал.
- Остановите станок, перекройте ввод и следите за манометром станции: быстрое падение — утечка в станке (цилиндры, клапаны), ровное — утечки дальше по сети.
По итогам алгоритма становится ясно, кто виноват, за одну смену. Таблица ниже собирает типовые симптомы с причинами и решениями — распечатайте и повесьте у станка.
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Утром авария «низкое давление», днём всё работает | Утечки за ночь, ледяная пробка в дренаже, зависший открытый дренаж осушителя | Ночной тест на герметичность, поиск по мылу/ультразвуком, проверить обогрев дренажей |
| Станок работает, зажим вялый, деталь проворачивается | Просадка на блоке подготовки, износ манжет цилиндра, неисправный обратный клапан зажима | Замер давления на пике зажима, проверка цилиндра и обратного клапана, замена манжет |
| Компрессор не отключается и молотит постоянно | Утечки в сети, непрерывный расход (продувки), износ компрессора | Закрыть магистраль и проверить станции по манометру, найти утечки, затем смотреть компрессор |
| Давление на входе в станок упало на 2–3 бара относительно компрессорной | Забитый фильтр, пережатая/заросшая линия, лёд в нижней точке магистрали | Замер по манометрам по ходу трассы, чистка/замена картриджей, отогрев и дренаж нижних точек |
| Вода в стакане фильтра у станка при исправном ресивере | Фильтр стоит на горячей линии, завышен типоразмер, осушитель не справляется | Перенести фильтр за ресивер, подобрать типоразмер по расходу, проверить осушитель |
| Масло в пневмолинии, смолистый налёт в клапанах | Компрессор уносит масло, лубрикатор перекручен | Ремонт компрессора (кольца), настройка дозировки лубрикатора, промывка и замена клапанов |
| Обмерзает регулятор или влагоотделитель | Большой расход через узкое сечение плюс влага в воздухе | Снизить расход/увеличить сечение, осушить воздух до точки росы ниже зимней температуры цеха |
| Стойка пишет «нет воздуха» при рабочих манометрах | Реле давления: окисленные контакты, сбитая уставка, обрыв сигнала | Проверить реле и проводку, сверить уставку с манометром |
| Смена инструмента занимает вдвое больше обычного, таймауты | Цилиндр сменника с изношенными манжетами, падение давления на пике расхода | Замер времени цикла и давления на пике, ремкомплект цилиндра, увеличение ресивера |
Почему зимой пневматика отказывает чаще
Зимние отказы сводятся к одной физике: вода замерзает при 0 °C, а пневмосистема — лучший производитель конденсата в цехе. За сутки ресивер и нижние точки магистрали собирают литры воды; в неотапливаемом помещении она превращается в лёд, перекрывающий дренажи, быстросъёмы и стаканы фильтров. Практика с Chipmaker это подтверждает дословно: «влага замерзает зимой в разъёмах пневмоинструмента», «конденсат намерзает на стенках» ресивера, и ручной слив перестаёт работать.
Второй механизм — рефрижераторный осушитель в холодном цехе. Его точка росы +3…+7 °C рассчитана на тёплую магистраль: как только воздух в трубе остывает ниже этой отметки, влага снова выпадает уже внутри системы. Поэтому осушители для улицы и холодных ангаров — адсорбционные, с точкой росы до −40 °C, либо рефрижераторные ставят в тёплом контуре, а холодные участки защищают отдельно.
Третий механизм — обмерзание регулятора и влагоотделителя при большом расходе. Воздух, расширяясь на сужении, охлаждается; если в нём осталась влага, на деталях нарастает наледь, проходное сечение сужается, расход падает — круг замыкается. Сопло продувки, к которому на зиму прилипли шланги, и регулятор, на который повесили дополнительный обдув, — классические места таких «самозамерзающих» узлов.
Четвёртый механизм — материалы. Нитрильная резина (NBR), из которой сделана масса станочных уплотнений и шлангов, теряет эластичность ниже −20 °C: манжеты твёрдого цилиндра не обтягивают шток, и цилиндр начинает травить. Пластиковые трубки и фитинги на морозе трескаются от удара и вибрации, поэтому наружные участки собирают из морозостойких материалов или переносят внутрь.
Что сделать до морозов — короткий список, который закрывает большинство зимних вызовов:
- Слить конденсат из ресиверов, магистралей и фильтров в конце каждой смены; на удалённых точках поставить автоматические дренажи с обогревом или таймером.
- Проверить осушитель: точку росы, конденсатоотводчик, чистоту конденсатора рефрижераторной машины.
- Найти и закрыть утечки осенью — зимой каждая шипящая точка добавляет льду.
- Нижние точки и уличные участки магистрали утеплить или провести греющий кабель; дренажные линии — в обязательном порядке.
- Заменить потрескавшиеся шланги и сомнительные уплотнения до холодов, а не после первого отказа.
- Проверить обратный клапан зажима: зимой просадки давления случаются чаще, и запас прочности не помешает.
Этот список — только про воздух. Полная сезонная подготовка парка шире: смазка, геометрия, электроника — у нас этому посвящена отдельная статья о зимнем пуске и консервации.
Регламент обслуживания пневмосистемы станка
Пневматика прощает мелочи ровно до первого отказа, поэтому график ниже — минимальный набор. Он занимает у оператора минуты в смену и несколько часов в год, а заменяет собой половину аварийных вызовов.
| Периодичность | Операции |
|---|---|
| Каждая смена | Слить конденсат из ресивера и стакана фильтра; взглянуть на манометр входа (6–8 бар); послушать станок — новых шипений быть не должно |
| Еженедельно | Проверить уровень масла компрессора; продуть сетчатый фильтр; осмотреть шланги и БРС на потёртости и следы масла |
| Ежемесячно | Замер перепада на фильтре (по манометрам до/после); мыльный тест соединений у станка; проверка уставки регулятора; тест зажима/разжима по времени цикла |
| Раз в полгода | Замена картриджей фильтров; ревизия манжет цилиндров зажима и смены; проверка обратного клапана зажима; чистка конденсатора рефрижераторного осушителя |
| Ежегодно | Ночной тест на герметичность всей линии; ультразвуковой обход сети; освидетельствование/дефектация ресивера по правилам промышленной безопасности; поверка манометров и реле давления |
Журнал замеров превращает график в диагностику: три числа в смену (давление на входе, перепад на фильтре, время цикла зажима) показывают деградацию задолго до аварии. Если вести журнал своими силами не получается, посмотрите формат сервисного сопровождения — в нём пневматика идёт одним из обязательных разделов.
Когда звать сервис
Своими руками чистят фильтры, сливают конденсат и ищут утечки мылом. Сервис нужен, когда проблема повторяется после ваших мер, когда авария стоит дороже дня простоя и когда в дело идут ресивер, осушитель, цилиндры зажима и стойка: там нужны допуски, приборы и опыт. Мы приходим на вызовы с диагностикой по манометрам и журналам, чиним пневмостанции целиком — от компрессора до цилиндра, — и если авария плавающая, подключаем диагностику неисправностей станков в той же выездной логике: сначала замеры, потом разборка.
Частые вопросы
Почему стоит влагоотделитель, а в станок всё равно попадает вода?
Чаще всего фильтр стоит на горячей линии сразу за компрессором, где влага ещё не сконденсировалась, — отделять нечего. Вторая причина — типоразмер подобран под компрессор, а не под расход потребления, и вихрь не создаётся. Перенесите фильтр за ресивер, добавьте охлаждение перед ним и подберите типоразмер по реальному расходу станка.
Куда ставить охладитель и влагоотделитель: до ресивера или после?
Охладитель — максимально близко к компрессорной голове: чем сильнее охлаждён воздух, тем больше влаги выпадет. Влагоотделитель — после ресивера: бак остужает воздух и отдаёт основную воду, фильтру остаётся доочистка. Практика с Chipmaker это подтверждает: сепаратор на горячей линии работает «только на сбросе».
Какое давление воздуха нужно станку с ЧПУ?
Ориентир — 6–8 бар на входе, точное значение в паспорте станка: у Haas, например, минимум 6,9 бара. Потребителям внутри станка хватает меньше: зажим патрона работает на 4–6 бар, у части конструкций — от 2 бар. Важно не пиковое число, а его стабильность: провал на смене инструмента ловится реле давления и останавливает цикл.
Как найти утечку воздуха в пневмосистеме?
Ночной тест на герметичность: перекройте потребителей, накачайте систему, отключите компрессор и следите за манометром — падение за 30–60 минут покажет масштаб. Точки находят мыльным раствором по соединениям или ультразвуковым течеискателем. Первыми проверяйте БРС, фитинги, шланги, дренажи и манжеты цилиндров.
Почему зимой обмерзает влагоотделитель и что делать?
На обмерзание работают два фактора: остаточная влага в воздухе и охлаждение при расширении на сужении регулятора или фильтра. Наледь сужает проход, расход падает, обмерзание ускоряется. Лечится осушкой воздуха до точки росы ниже зимней температуры цеха (адсорбционный осушитель), снижением расхода через узкое сечение и обогревом дренажей.
Можно ли лить спирт или антифриз в пневмосистему станка?
«Пневматический антифриз» существует как временная мера для выездной техники, но на станке это плохая практика: составы смывают смазку, конфликтуют с уплотнениями и попадают в атмосферу при продувке. Правильное решение — убрать воду из воздуха: осушитель, обогрев дренажей, слив по графику.
Заключение: три шага на эту неделю
Пневмосистема станка отказывает по предсказуемым причинам, и почти все они видны за смену до аварии: вода, утечки, забитые фильтры, уставшие манжеты. Компрессор — последнее звено для проверки, а не первое.
Сегодня: спустите конденсат из ресивера и фильтра, послушайте систему при остановленном станке, запишите три манометра (магистраль, вход в станок, после блока подготовки).
На этой неделе: сделайте ночной тест на герметичность, пройдите мыльным раствором по соединениям у станка, замерьте перепад на фильтре и время цикла зажима.
В этом месяце: замените картриджи по перепаду, ревизуйте манжеты зажимного цилиндра и обратный клапан, решите вопрос осушки до холодов — рефрижераторный для тёплого цеха, адсорбционный для холодных трасс.
Если давление уходит в неизвестном направлении или авария повторяется после всех мер — мы занимаемся ремонтом пневмосистем и диагностикой станков с выездом по России: приедем, пройдём цепочку от компрессора до цилиндра и вернём станку уверенный зажим. Заявки принимаем на странице ремонта пневмосистем.
Источники
- ГОСТ Р ИСО 8573-1-2016 «Сжатый воздух. Часть 1. Загрязнения и классы чистоты». — М.: Стандартинформ, 2016 (печатное издание).
- Федеральные нормы и правила «Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением» (приказ Ростехнадзора от 15.12.2020 № 536).
- Руководства по эксплуатации станков Haas: требования к подключению сжатого воздуха.
- Atlas Copco. Что такое конденсат в сжатом воздухе (Problems with compressed air condensation).
- Министерство энергетики США. Системы сжатого воздуха: лучшие практики и оценка утечек (Compressed Air Systems).
- ROEHM. Патроны с пневматическим приводом у переднего конца шпинделя: техническая документация.
- SCHUNK. Пневматические патроны ROTA TP: каталог и технические данные.
- Pneumatics.co.uk. Как снизить влагу и образование льда в пневмолиниях зимой (How to Reduce Moisture and Ice Build-Up in Compressed Air Lines During Winter).
- CGP Pneumatic. Пневматика в холодном климате: защита пневмолиний от замерзания (Cold Weather Pneumatics: How to Prevent Freeze-Ups in Your Air Lines).