

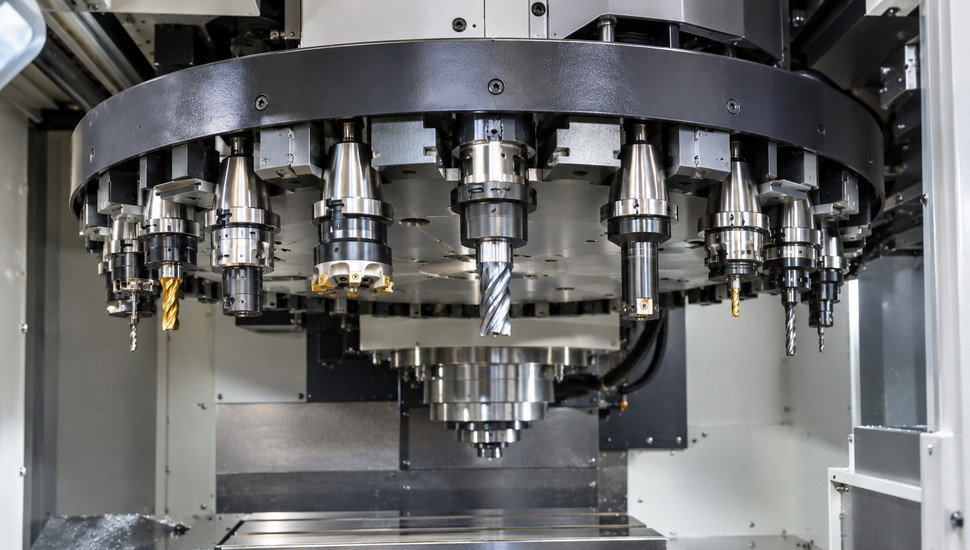
Магазин инструментов и автосмена: типовые неисправности
Когда станок не меняет инструмент, виноват в девяти случаях из десяти не мотор магазина, а отсутствующий сигнал: датчик штока зажима, датчик гнезда, давление воздуха или потерянный счёт позиций в памяти стойки. Механика ломается реже и почти всегда предупреждает заранее — посторонним звуком, рывком, растущим временем смены.
Знакомый сценарий: программа доходит до строки M6 и замирает, на экране ни одной ошибки, цикл просто ждёт. Именно так и выглядит «нет сигнала» — стойка честно ждёт подтверждения, которого не приходит. В статье разбираем магазин инструментов станка по узлам: типы магазинов, полный цикл смены по шагам, три класса причин с проверками на 10–20 минут и регламент обслуживания механизма смены. Логика такая: увидели симптом → поняли, на каком шаге цикла всё встало → проверили конкретный датчик или узел → решили, тянуть ли сервис. Если цикл встал прямо сейчас и разбираться некогда, диагностика неисправностей станков выполняется с выездом по России — а дальше статью можно читать уже с конкретикой по своему случаю.
Ключевое
- Проверяйте в порядке «сигналы → пневматика → механика → счёт»: подавляющее большинство отказов автосмены — датчики и условия-блокировки, а не сломанные детали.
- Симптом «висит на строке смены без ошибок» означает одно: стойка ждёт срабатывания датчика. Ищите на экране диагностики вход, который не меняет состояние.
- Счётный магазин без кодовых колец хранит соответствие «гнездо ↔ номер» в памяти стойки. После обесточивания счёт легко теряется — станок подаёт не тот инструмент, и это обнаруживается уже на детали.
- Давление воздуха ниже 6 бар блокирует цикл смены раньше любой механики — манометр смотрят на входе в станок, а не на компрессоре (подробнее — в рейтинге типовых неисправностей фрезерных станков, где автосмена занимает отдельный пункт).
- Время смены — интегральный индикатор здоровья узла: рост на 15–20 % от базового значения опережает первую явную поломку на недели.
Из чего состоит автосмена и какой она бывает
Автосмена объединяет три вещи: ёмкость для инструмента (собственно магазин), механизм доставки оснастки в шпиндель и систему контроля позиций — датчики плюс станочная логика. Ломается чаще всего третья часть, потому что именно она связывает металл с электроликой. Разберём типы конструкций, чтобы дальше говорить на одном языке.
Барабанный (дисковый) магазин держит 12–24 инструмента по окружности барабана. В лёгкой версии шпиндель сам подъезжает к гнезду, в тяжёлой барабан подаёт нужное гнездо к точке смены. Конструкция простая и живучая, слабое место — счёт позиций: датчик-импульсник насчитывает гнёзда при повороте, и каждый пропущенный импульс съезжает на одно гнездо. У барабанов с рычажной подачей время смены доходит до 1,5–2 секунд, у подвижного барабана — заметно дольше.
Цепной магазин тянет гнёзда на звеньях цепи по контуру и вмещает от 24 до 120 позиций, поэтому его ставят на крупные обрабатывающие центры. Плата за ёмкость — кинематика: натяжение цепи, смазка направляющих, износ звеньев. Полный цикл «от стружки до стружки» с манипулятором занимает 9–18 секунд. Уход за цепным магазином ближе к уходу за цепной передачей: чистота, смазка, контроль провисания.
Линейный магазин («гребёнка») на 4–12 гнёзд ставится на лёгких фрезерах с шарико-винтовой передачей (ШВП) и серводвигателями малой мощности: шпиндель подъезжает к линейке и берёт оснастку напрямую, без манипулятора. Отсюда и главные беды — датчики штока зажима и пневматика шпинделя, о которых ниже. Это самый частый гость профильных форумов: станков таких много, а наладка на заводе нередко формальная.
Сменщик-манипулятор («рука») — двузахватный рычаг, который одним движением вынимает инструмент из шпинделя и вставляет новый из магазина. Быстро (2–6 секунд цикл смены), но требует точной ориентации шпинделя и отрегулированной точки смены; износ кулачков захвата даёт характерные «недозажимы» и вылеты оснастки. Отдельная ветка — токарные станки, где вместо магазина работает револьверная головка: это самостоятельная тема, здесь её не трогаем.
| Тип магазина | Ёмкость, позиций | Типовое время смены | Слабые места |
|---|---|---|---|
| Барабанный (дисковый) | 12–24 | 1,5–2 с (рычажная подача), 4–8 с (подвижный барабан) | счёт гнёзд, крепёж барабана, датчик нуля |
| Цепной | 24–120 | 9–18 с «от стружки до стружки» | натяжение и смазка цепи, износ звеньев |
| Линейный («гребёнка») | 4–12 | 6–12 с | датчики штока, пневматика шпинделя |
| Сменщик-рука | 20–120 (с магазином) | 2–6 с | кулачки захвата, ориентация шпинделя, точка смены |
Кодовые кольца против счётчика: откуда стойка знает номер гнезда
Исторически магазины кодировали сами оправки: кодовое кольцо на хвостовике читалось считывателем, и путаница гнёзд исключалась в принципе. Такой «кодированный» магазин терпит перестановку инструментов руками — стойка каждый раз читает номер заново. Современные магазины чаще счётные: номер получается арифметикой — датчик нуля даёт старт, дальше станочная логика считает импульсы датчика гнёзд при повороте.
У счётной схемы есть следствие, о котором наладчики узнают в самый неподходящий момент: соответствие «гнездо ↔ номер» живёт в энергозависимой памяти или в регистрах станочной логики. Обесточили станок некорректно, подсела батарейка, дернули магазин рукой при выключенном питании — счёт уехал, и станок добросовестно подаёт не тот инструмент. О связи питания и данных стойки мы отдельно разбирали в статье о батарейке ЧПУ; здесь важен вывод: после любого обесточивания магазин проходит калибровку — выход на датчик нуля и возврат в исходное гнездо.
Почему станок не меняет инструмент: цикл смены M6 по шагам
Кадр T5 M6 в программе — это не одна команда, а цепочка из восьми этапов, каждый из которых должен подтвердиться сигналом. Ошибка автосмены всегда «привязана» к этапу, и именно этап, а не текст ошибки, указывает на узел. Ниже — полный цикл для магазина с манипулятором; у линейной «гребёнки» и подвижного барабана этапы те же, меняется только исполнитель.
- Вызов подпрограммы смены. Стойка видит M6 и запускает макрос или участок станочной логики. Сбой здесь — сбитый параметр вызова или удалённая/перемещённая подпрограмма: программа «висит» на M6 ещё до любых движений.
- Выход в точку смены. Оси уходят в фиксированные координаты смены. Сбой — ошибки слежения по осям возле точки, реже — съехавшая точка после жёсткого упора.
- Ориентация шпинделя. Шпиндель останавливается в заданном угле, чтобы захват попал в пазы хвостовика. Сбой — шпиндель «ищет» позицию, останавливается не тем углом, удар захватом по оснастке.
- Разжим инструмента. Шток зажима выдвигается, конус раскрывается. Сбой — нет давления воздуха, датчик «шток выдвинут» молчит.
- Захват и извлечение. Манипулятор или гнездо берёт оснастку, шпиндель подаётся вверх. Сбой — инструмент не берётся, выпадает, кулачки не сходятся.
- Доставка к нужному гнезду. Магазин поворачивается (рука — переносит), станочная логика считает гнёзда. Сбой — магазин крутится и не останавливается, останавливается на соседнем гнезде.
- Вставка и зажим. Инструмент входит в конус, шток затягивает пакет пружин. Сбой — ошибка «инструмент не зажат», отказ датчика наличия инструмента.
- Возврат и смена корректора. Рука/магазин уходят в исходное, стойка записывает новый активный инструмент и его коррекцию длины. Сбой — физически всё сменилось, а номер в стойке остался старым: следующий проход пойдёт по чужой коррекции.
| Этап цикла | Что должно подтвердиться | Типовой отказ на этом этапе |
|---|---|---|
| 1. Вызов подпрограммы | параметр вызова M6, наличие макроса | «висим» на M6 до движений |
| 2. Выход в точку смены | координаты, отсутствие ошибок слежения | перегруз/рассогласование у точки смены |
| 3. Ориентация | датчик или энкодер ориентации | шпиндель ищет позицию, бьёт захватом |
| 4. Разжим | датчик штока + давление воздуха | нет разжима, цикл прерывается |
| 5. Захват | датчик «инструмент в захвате» | инструмент не взят/выпадает |
| 6. Поиск гнезда | импульсы датчика гнёзд, датчик нуля | крутится без остановки, не тот гнездо |
| 7. Зажим | датчик наличия инструмента, момент зажима | «инструмент не зажат» |
| 8. Возврат и смена корректора | регистр активного инструмента | смена выполнена, номер не обновился |
Привычка определять этап по экрану диагностики экономит часы: вместо «опять магазин сломался» получается «не сработал вход X2.3 на этапе разжима». Как читать журнал аварий и привязывать коды к моменту сбоя — мы разбирали в статье о журнале аварий ЧПУ; здесь идём дальше — по самим сигналам.
Причина первая: датчики и сигналы
Симптом «висит без ошибок» расшифровывается просто: цикл остановился в ожидании срабатывания датчика. Стойка не видит проблемы — с её точки зрения станок ещё работает над шагом 4 или 6. Практика форумов показывает: у лёгких станков с автосменой датчики — причина номер один, и почти всегда это грязь, смещение или нагрев, а не «сгоревший датчик».
Датчики штока зажима. В типовом шпинделе их три: «шток выдвинут» (разжим), «зажат без инструмента» и «зажат с инструментом». Большинство — индуктивные датчики с эксцентриковой регулировкой: срабатывание настраивается поворотом корпуса на 5–7 градусов, фиксируются риской. У наладчиков есть рабочий приём: включить экран диагностики входов, вручную открыть-закрыть зажим и смотреть, все ли три состояния переключаются. Светодиод на корпусе датчика дублирует срабатывание — если загорается, а вход в стойке нет, ищите провод или входную плату.
Датчик наличия инструмента — отдельная история. Показательный случай: токарный центр Biglia Smart Turn со стойкой Fanuc 31iB5, ошибка 2101 «проверка наличия инструмента в цанге не завершена» вылетала не на холодную, а «в обед после долгой работы» — классический почерк уходящего от нагрева порога. Владелец снизил скорость руки — не помогло, покопался в данных инструмента — недостаточно. Решение нашлось в настройке аналогового датчика PEL: он «привередлив к размерам хвостовиков ±0,3 мм» и настраивается по эталонной оправке тремя параметрами — разжат, зажат пустой, зажат с инструментом. Автор уменьшил порог P1 на 0,1 — и смена заработала.
Мораль здесь простая: не каждое «электрическое» поведение требует разбора узла. Сначала проверяется чистота и настройка самого датчика, потом проводка, и только потом механика зажима.
Датчик нуля и счётчик гнёзд. На барабанах и цепных магазинах датчик нуля стоит в исходной позиции (например, на 24-м гнезде), а счёт ведут импульсы от датчика гнёзд на секторах диска. Проверка без разборки: включите экран счётчика в ручном режиме и медленно проверните магазин — каждое гнездо должно прибавлять ровно один импульс. Пропуск импульса на одном секторе даёт фирменное «плавающее» поведение: на одних гнёздах смена проходит, на других магазин встаёт с ошибкой.
Цепочка межблочных условий. Цикл смены блокируется не только датчиками самого сменщика. В логике заложены условия: давление воздуха в норме, защитная дверь закрыта, аспирационный кожух поднят (или опущен — зависит от станка), шпиндель сориентирован, ось Z в точке. Реальный кейс с форума: на станке с Syntec смена не шла, датчики штока были исправны, а виновником оказался пневмодатчик подъёма аспирационного кожуха. Поэтому несработавший вход ищут по всей цепочке условий, а не только вокруг магазина.
| Датчик | Что контролирует | Быстрая проверка | Характерный почерк отказа |
|---|---|---|---|
| «Шток выдвинут / зажат пустой / зажат с инструментом» | положение тяги зажима | экран входов + ручной цикл разжима | работает на холодную, падает после прогрева; лечится поворотом корпуса на 5–7° |
| Датчик нуля магазина | исходная позиция | прогон калибровки магазина | ошибки «магазин не в исходной позиции» |
| Импульсный датчик гнёзд | счёт позиций | счётчик на экране при ручном повороте | смена идёт через раз, на части гнёзд |
| Датчик наличия инструмента | оснастка в захвате/шпинделе | эталонная оправка, три порога | ошибка после прогрева, чувствительность ±0,3 мм к хвостовику |
| Реле давления | воздух на смену | манометр на входе в станок | отказы «по утрам», зимой — конденсат |
Пневматика и датчики — самое благодарное поле для самостоятельной работы, но если сбои повторяются, лучше зафиксировать картину целиком: ремонт пневмосистем с проверкой магистралей и регулировкой узлов за час найдёт то, на что у наладчика уйдёт неделя наблюдений.
Причина вторая: механика
Механические отказы автосмены дают меньше половины обращений, но именно их боятся: остановка на середине цикла парализует станок до ручной разгрузки. Хорошая новость — механика почти никогда не ломается мгновенно. Звук, рывок, растущее время смены появляются за дни и недели до финала.
Магазин не крутится. Проверка идёт от мотора к гнезду: муфта на валу (ослабшие винты, срезанная шпонка или шлицевый участок), редуктор (люфт, стружка в зацеплении), сам вал и подшипники. Классика каталогов неисправностей — ослабшая муфта: мотор гудит, вал стоит или проворачивается рывками. Внимание к центровке: затянутая «криво» муфта работает месяц и приносит износ редуктора.
Магазин не поднимается, не подаётся, встаёт на части гнёзд. Второй показательный случай с форумов: фрезерный центр Hurco, магазин забирал инструмент из шпинделя, опускался, поворачивался до нужного гнезда — и не поднимался, хотя пневмораспределитель слышно. Ошибка «магазин не в верхней позиции» вылетала только на определённых гнёздах, остальные проходили чисто. Датчики проверили, счётчик на экране щёлкал правильно. Причина нашлась, когда слесаря сняли кожуха: разболтался в креплениях пневмоцилиндр, и на части позиций шток не доезжал.
Урок механики: «мистические» отказы на конкретных гнёздах начинаются с крепежа и соосности, а не с электроники. Кожухи снимаются за полчаса — сначала осмотр, потом разборка.
Не зажимает или не разжимает. У шпиндельного зажима пакет тарельчатых пружин с годами теряет усилие, серьга тяги изнашивается по опорным поверхностям, цанга и гайка — отдельная история для оснастки. Здесь важно не дублировать смежный разбор: устройство зажима, замер силы и протокол проверки тяги мы детально разбирали в статье о биении шпинделя. В контексте автосмены достаточно двух фактов: давление воздуха на разжим должно быть паспортным (обычно 6–7 бар на входе), а сила зажима падает с износом — её меряют прибором, а не «наощупь».
Износ захватов и звеньев. Кулачки двузахватной руки подрабатывают за годы — инструмент получает микроподвижность, а при жёстком режиме и вылетает. На цепных магазинах изнашиваются звенья и ролики: появляется провис, гнездо приходит в точку смены с перекосом. Ранний признак — посторонний звук при повороте: сухой шелест цепи без смазки слышен за квартал до первых сбоев счёта.
Что чинится на месте: подтяжка крепежа, регулировка концевых положений, смазка, замена серьги и цанги. Что требует мастерской: замена звеньев цепи, переборка редуктора поворота, ремонт руки с балансировкой — это уже восстановление узлов и агрегатов, к нему стоит идти с конкретным дефектом, а не «магазин работает плохо».
Причина третья: логика стойки и сбитый счёт гнёзд
Кадр M6 редко обрабатывается «в лоб». На большинстве стоек он вызывает подпрограмму смены (макрос), а физикой управляет станочная логика — у Fanuc это PMC, у Siemens PLC, у Syntec встроенный контроллер. Понимать этот слой наладчику нужно не для программирования, а для чтения диагностики: коды и регистры — язык, на котором стойка объясняет, чего именно она ждёт.
Как это устроено на Fanuc. Параметр 6071 задаёт M-код, вызывающий макропрограмму O9001 — типовое место для смены инструмента; семейство параметров 6080–6089 привязывает O9020 и далее к дополнительным M-кодам. Если параметр сбит или подпрограмма потерялась, программа замирает на M6 ещё до любых движений — точно тот симптом «висит без ошибок», который чаще всего ищут в интернете. Доступ к параметрам и проверка вызова занимают минуты, но требуют аккуратности: резервную копию данных стойки делают до любых изменений (полный порядок бэкапа Fanuc — отдельная статья первого эшелона).
Как это устроено на Siemens. По DIN 66025 функция M6 активирует инструмент, выбранный адресом T, и его коррекцию D; собственно физическую смену ведёт цикл станочной логики, а наладчик смотрит интерфейсные сигналы NCK↔PLC. Сбой смены здесь чаще всего живёт не в программах, а в сигналах: несработавший вход или неснятая блокировка видны в таблице сигналов.
Как это устроено на Syntec. Стойки Syntec на лёгких станках дают всплески аварий смены из регистров: R44.9 и R44.10 — отказ зажима и разжима шпинделя, R44.15 и MLC98 — общие PLC-аварии цикла. По опыту форумов, за этими кодами почти всегда стоят датчики штока и пневматика: «хлопок пневмы» при выбросе патрона есть, а подтверждения зажима стойка не получает.
Потеря счёта после обесточивания. Третья мини-история: после выходных первый запуск — барабан подаёт не тот инструмент. На форуме cccp3d такой случай описан прямо: «сбился барабан подачи инструмента» после цикла включения-выключения. Причин две, и обе проверяются за минуты: сел источник питания памяти (связка с батарейкой ЧПУ) или некорректно завершилось питание при выключении, и счётчик позиций ушёл.
Лечение — калибровка магазина по руководству: выход на датчик нуля, возврат в первую позицию, проверка двух-трёх смен. Если станок теряет счёт после каждого выключения — это уже не разовый сбой, а повод смотреть питание и параметры сохранения.
«Механика сменила, номер не поменялся». Обратная ситуация с Reddit: станок физически выполняет смену, но активный инструмент в стойке остаётся прежним, и ниже выпадают две ошибки. Опасность здесь конкретная: следующий кадр идёт с коррекцией длины старого инструмента — фреза ныряет на десятки миллиметров глубже. Причина — не дошёл финальный сигнал подтверждения (датчик зажима, концевик исходного положения), из-за чего логика не выполнила запись номера. Порядок тот же: экран диагностики, найти несработавший вход, починить сигнал, а не «переписать программу».
| Стойка | Где смотреть сигналы смены | Что типично сбивается |
|---|---|---|
| Fanuc | экран диагностики PMC (статус входов/выходов), параметры 6071/6080-х | сбит вызов O9001, нет подтверждения от PMC |
| Siemens | таблицы сигналов NCK↔PLC, трассировка цикла смены | несработавший вход, блокировка от двери/давления |
| Syntec | экран диагностики PLC, R-регистры | R44.9/R44.10 (зажим/разжим), R44.15, MLC98 |
| Haas | экран диагностики ATC, процедура Tool Changer Recovery | 2066 — сменщик не в исходной позиции |
Вмешательство в макросы и лестничную логику — работа с последствиями: одна неверная правка в программе смены гасит и безопасность, и геометрию. Если без правки логики не обойтись, заказывают настройку и обновление ПО ЧПУ с проверкой всей цепочки сигналов, а не точечную «подгонку».
Бьёт инструментом при смене: ориентация и точка смены
Удар захватом по оснастке, фреза задевает деталь при выходе, магазин «спрыгивает» с хвостовика — всё это отказы позиционирования смены, а не зажима. Их два, и различать их важно.
Срыв ориентации шпинделя. Перед захватом шпиндель обязан остановиться в фиксированном угле. Если система ориентации барахлит, шпиндель либо «ищет» позицию, вращаясь туда-сюда, либо останавливается с ошибкой в десятки градусов. Практика Practical Machinist: на Cincinnati при M6 T1 шпиндель вставал на 331 градус вместо рабочей позиции и захват не сходился с пазами; лечение — перенастройка позиции смены в параметрах привода шпинделя. Ориентация задаётся либо датчиком-меткой на шпинделе, либо расчётом по датчику привода — и в обоих случаях правится параметром, а не разборкой руки.
Съехавшая точка смены. Координаты точки смены хранятся в параметрах станка. После жёсткого упора, замены инструмента с другой геометрией хвостовика или работ «по станку» точка может уйти — и рука начинает заходить с натягом. Симптом-подсказка: удар появляется только у конкретного инструмента или после конкретного события (столкновение, перемещение станка).
Восстановление точки — по мануалу, с проверкой на лёгком инструменте и минимальной скорости. Если перед этим станок ловил перегруз по осям — сначала исключите механический сдвиг: мы разбирали логику привода и рассогласования в статье о перегрузе и рассогласовании по оси.
Отдельный случай — задевание гнезда при повороте магазина. Здесь виноват не угол шпинделя, а взаимное положение «магазин ↔ точка смены»: перекос после ослабления крепежа или замены узла. Проверка простая: прогнать смену в режиме ручной (медленной) скорости с зазором 5–10 мм по каждой координате и посмотреть, где расстояние минимально.
Алгоритм диагностики: от симптома до узла
Ниже — порядок, который экономит время и не ломает станок. Общее правило безопасности: до любых манипуляций инструмент, зажатый в руке или магазине, разгружают штатной процедурой из руководства. У Haas, например, есть формальный Tool Changer Recovery, у ряда стоек — режим возврата руки; держать инструмент «на весу» руками при разжатом зажиме нельзя.
- Зафиксируйте симптом. Точный текст и номер ошибки, на каком кадре/этапе встало, при каких условиях повторяется (холодная/горячая машина, конкретные гнёзда). Сфотографируйте экран.
- Определите этап цикла. Прогоните смену в ручном/медленном режиме и посмотрите, где стоп. Этап указывает узел — см. таблицу цикла выше.
- Откройте экран диагностики сигналов. Найдите входы, которые должны меняться на этом этапе. Не сработавший вход — отправная точка.
- Проверьте пневматику. Давление на входе в станок (не на компрессоре), состояние фильтра-влагомаслоотделителя, целостность магистралей к сменщику. Подробный разбор пневматики автосмены — в рейтинге типовых неисправностей фрезерных станков.
- Проверьте датчики по светодиодам. Срабатывание ручным циклом: шток, зажим, гнездо, нуль. Загорелся светодиод, вход молчит — провод или плата. Не загорается — датчик или его положение.
- Осмотрите крепёж и механику без разборки. Кожуха, которые можно снять за минуты, покажут ослабший цилиндр (кейс Hurco), стружку на направляющих магазина, подтеки.
- Проверьте счёт и калибровку магазина. После обесточивания или «странных» смен — калибровка по руководству и контрольные две-три смены с проверкой номера.
- Задокументируйте и примите решение. Запишите, что проверено и что найдено. Повторяющийся сбой после чистки/регулировки — работа сервиса: самостоятельные «подкрутки» параметров смены маскируют проблему и удорожают ремонт.
| Симптом | Вероятная причина | Быстрая проверка |
|---|---|---|
| Программа висит на M6 без ошибок | нет сигнала готовности: датчик штока, давление, межблочное условие | экран входов — найти несработавший |
| Магазин крутится и не останавливается | не приходят импульсы датчика гнёзд | счётчик на экране при ручном повороте |
| Останавливается не на том гнезде | сбит счёт после обесточивания | калибровка магазина, контроль смен |
| Ошибка «инструмент не зажат» | грязь на датчике/в конусе, порог датчика, износ тяги | чистка, эталонная оправка, замер силы зажима |
| Бьёт инструментом при смене | срыв ориентации или съехавшая точка смены | контроль угла, восстановление точки по мануалу |
| После выходных подаёт не тот инструмент | потерян счёт/данные стойки | калибровка; проверка питания памяти |
| «Магазин не в верхней позиции» на части гнёзд | крепёж цилиндра, соосность | осмотр под кожухами, подтяжка |
Два замечания к алгоритму. Первое: не крутите корпуса индуктивных датчиков «на всякий случай» — метку положения сбивают до того, как проверили остальное; сначала светодиод и экран входов. Второе: если станок после сбоя требует ручной возврат руки или магазина, следуйте штатной процедуре из руководства — у большинства стоек она есть, и её последовательность защищает кинематику сменщика.
Регламент обслуживания магазина инструментов и механизма смены
Механизм смены прощает многое, но не пыль от чугуна и конденсат в воздухе. Ниже — регламент, собранный из паспортных требований и практики выездов; периодичность дана для двухсменной работы, при односменной смело умножайте интервалы на полтора.
| Работа | Периодичность | Что смотреть |
|---|---|---|
| Обдув конуса и гнёзд, чистка от стружки | ежедневно при пуске | сопло обдува срабатывает в момент смены, воздух сухой |
| Фильтр-влагомаслоотделитель, слив конденсата | еженедельно | мутный элемент и вода в стакане — заменить/слить |
| Крепёж цилиндров, датчиков, кронштейнов | ежемесячно | метки положения на месте, подтяжка без фанатизма |
| Смазка цепи и направляющих магазина | по паспорту, ориентировочно раз в месяц | равномерность хода, отсутствие сухого шелеста |
| Проверка датчиков (светодиод + экран входов) | ежемесячно | все три состояния штока, счёт гнёзд без пропусков |
| Контроль времени смены по секундомеру | ежемесячно | рост на 15–20 % от базового — искать причину |
| Калибровка магазина | после обесточивания; планово раз в полгода | выход на нуль, возврат в первое гнездо, контрольные смены |
| Полный осмотр узла (кожуха сняты) | раз в год | износ кулачков, звеньев, серьги; состояние редуктора |
Время смены заслуживает отдельного абзаца: это самый дешёвый индикатор состояния узла. Замерьте базовое значение секундомером на здоровом станке (для рычажного манипулятора — доли секунды, для цепного магазина с рукой — до 9–18 секунд «от стружки до стружки») и записывайте в журнал ТО. Замедление появляется раньше ошибок: подточенные кулачки, тугой ход цепи, подсаевшая пружина штока сначала «тормозят», потом ломают цикл. Регламент всего станка с периодичностями по узлам мы приводили в статье о регламенте ТО — эта таблица дополняет его для сменщика.
Пневматике — отдельный абзац того же регламента: смена просит сухой воздух стабильного давления. Еженедельный слив конденсата и сезонная замена фильтрующего элемента дешевле, чем замена датчиков и залипших клапанов. Автосмена — один из самых частых гостей в заявках на техническое обслуживание станков, и почти всегда вместе с ней чистят и пневмомагистраль.
Когда чинить самому, а когда звать сервис
Своими силами уверенно делаются: чистка конуса и гнёзд, обдув, слив конденсата, подтяжка крепежа, проверка датчиков по светодиодам, калибровка магазина по заводскому руководству, замер времени смены. Всё это не требует вскрытия узлов и правки логики — и именно с этого начинается любая сервисная диагностика.
Зовите сервис, когда: сбой повторяется после чистки и регулировки; цикл останавливается на середине с инструментом в руке (разгрузка своими руками ломает кинематику); нужны правки лестничной логики или параметров привода ориентации; магазин прошёл удар и требует ревизии геометрии. Разбор узла на стенде и последующий выход в размер — это наладка станков после ремонта, её заказывают вместе с ремонтом, а не отдельно. Цена решения — сравнение часа простоя со стоимостью выезда: мы считали экономику в статье о цене часа простоя станка. При плановом подходе закрывает вопрос сервисное сопровождение оборудования — регламентные осмотры сменщика входят в него по умолчанию.
FAQ
Программа висит на строке M6 без ошибок — что проверять первым?
Это ожидание сигнала. Откройте экран диагностики входов и прогоните смену в ручном режиме: найдите вход, который должен сработать на текущем шаге и не срабатывает. По частоте это датчики штока зажима, реле давления и межблочные условия (дверь, кожух). Проверяйте манометр на входе в станок, а не на компрессоре.
После отключения питания барабан подаёт не тот инструмент — что случилось?
Потерян счёт гнёзд: у счётного магазина соответствие «гнездо ↔ номер» хранится в стойке и умирает при некорректном обесточивании или севшем питании памяти. Выполните калибровку магазина по руководству (выход на датчик нуля, возврат в первое гнездо) и сделайте две контрольные смены. Повторяющаяся потеря — повод проверить источник питания памяти и порядок выключения.
Ошибка «инструмент не зажат» — датчик или механика?
Начинайте с датчика: грязь на конусе и самом датчике даёт тот же код, что износ тяги. Кейс с форумов: на Biglia со стойкой Fanuc 31iB5 ошибка приходила после прогрева и ушла после корректировки порога датчика наличия инструмента по эталонной оправке. Если датчик чист и настроен, меряют силу зажима прибором — падение на 20–30 % говорит о пружинах тяги.
Почему станок бьёт инструментом по детали при смене?
Две типовые причины: срыв ориентации шпинделя (захват не совпадает с пазами хвостовика) и съехавшая точка смены по осям. Ориентация лечится параметром привода или чисткой метки-датчика, точка — восстановлением координат по мануалу. До проверки точки убедитесь, что не было столкновения и оси держат позицию.
Магазин крутится и не останавливается — где искать?
Стойка не видит прохождения гнёзд: импульсный датчик не выдаёт сигналы или его провод оборван. Смотрите счётчик гнёзд на экране при ручном повороте магазина — если цифра не меняется, проверяйте датчик и его зазор до сектора. Реже сбита сама логика счёта — тогда без диагностики станочной логики не обойтись.
Как часто обслуживать магазин инструментов?
Ежедневно — обдув и чистка от стружки; еженедельно — конденсат и фильтр воздуха; ежемесячно — крепёж, датчики, смазка цепи, замер времени смены; раз в полгода — калибровка магазина; раз в год — полный осмотр со снятыми кожухами. Двухсменная работа сокращает интервалы примерно вдвое.
Заключение
Автосмена — узел, где девять отказов из десяти начинаются с сигнала, а не с металла. Поэтому главная привычка наладчика — читать цикл по этапам и смотреть экран диагностики входов, а не разбирать магазин «на всякий случай».
Что сделать сегодня: сфотографировать текст текущей ошибки, замерить и записать базовое время смены, проверить манометр на входе в станок. На этой неделе: слить конденсат, проверить фильтр воздуха, прогнать датчики по светодиодам, подтянуть крепёж под кожухами. В этом месяце: калибровка магазина с контрольными сменами, смазка цепи по паспорту, ревизия регламента по таблице выше. После любого обесточивания — калибровка до первой смены, а не после первой испорченной детали.
Если сбой повторяется после базовых проверок или цикл встал с инструментом в руке — не разгружайте узел ломом и не правьте лестничную логику наугад: диагностика неисправностей станков с записью сигналов и выездом по России вернёт станок к циклу быстрее, чем неделя наблюдений. Для постоянного парка разумнее сервисное сопровождение оборудования: смена попадает в регламентные осмотры, а отказы — в заранее оговорённое время реакции.
Источники
- Устройства смены инструментов — Metalcutting.ru (энциклопедия металлообработки)
- Автоматическая смена инструмента на станках с ЧПУ — LTM (производитель станков)
- Устройство фрезерного станка с ЧПУ — Permanent (производитель станков)
- Siemens. SINUMERIK 840D sl / 828D. Технологические функции: смена инструмента (M6, DIN 66025) — официальная документация
- FANUC Series 0i-MODEL F Plus. Parameter Manual (B-64700EN) — документация Fanuc
- FANUC Series 0i-MODEL F. Operation and Maintenance Handbook — документация Fanuc
- Системы автоматической смены инструментов станков с ЧПУ — учебные материалы
- Устройства для автоматической смены инструмента — учебные материалы
- ГОСТ ISO 10791-6-2017 «Центры обрабатывающие. Условия испытаний. Часть 6. Точность скоростей и интерполяций» (печатный стандарт)
- ГОСТ Р ИСО 230-2-2014 «Станки металлорежущие. Методы проверки точности. Часть 2. Определение точности позиционирования» (печатный стандарт)