

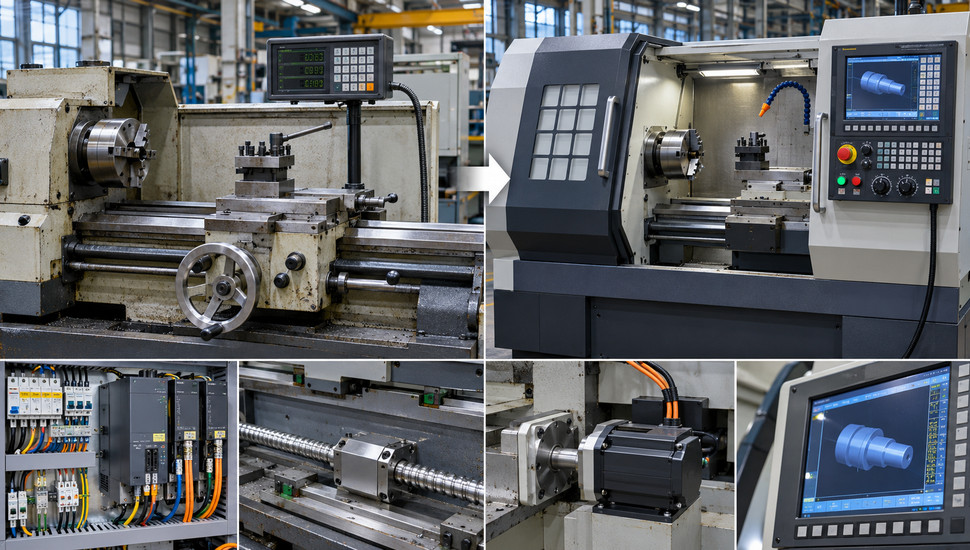
Модернизация станка с УЦИ в ЧПУ: этапы и результат
Станок с УЦИ переводится в полноценный ЧПУ: индикация уже даёт точный отсчёт координат, но не управляет движением, поэтому к ней достраивают сервоприводы подач, стойку ЧПУ, новую электрику и ограждение. Типовой проект на универсальном станке занимает у подрядчика 6–12 недель и заканчивается аттестацией позиционирования: повторяемость — в сотые доли миллиметра на новой передаче, обработка — по программе, а не вручную по табло.
Универсальный парк с УЦИ — это токарные 16К20 и 1К62, фрезерные консольные станки, координатно-расточные позиции, где цифровой отсчёт уже стоит, а приводы подач остались ручными. Перед владельцем три дороги: оставить как есть, добавить промежуточную автоматизацию или довести станок до станка с ЧПУ. Разберём, что УЦИ уже сделала за проект, чего она принципиально не может, из каких этапов состоит переход, сколько он длится и что цех получает по цифрам. Если нужен подрядчик под ключ — мы выполняем установку дополнительных опций и модернизацию станков с выездом по России, начиная с обследования.
Ключевое
- УЦИ только измеряет и показывает координаты; автоматический цикл на ней невозможен по построению — нет приводов подач. Пока перемещением управляет рука оператора, станок остаётся универсальным.
- Для перехода к ЧПУ добавляются: сервоприводы на каждую ось, передача (ШВП или восстановленная трапеция), частотный преобразователь шпинделя, стойка ЧПУ, электрошкаф с кабелями заново и ограждение зоны обработки.
- Сроки: подрядчик — 6–12 недель на типовой универсал; самостоятельный проект — до 12 месяцев, и смета по опыту форумов растёт в 2–2,5 раза от первой прикидки.
- Результат: повторяемость ±0,01–0,02 мм на ШВП (0,05–0,1 мм по контуру на сохранённой трапеции), серийные партии по одной программе, снижение зависимости от универсалов высших разрядов.
- Линейные датчики от УЦИ обычно переживают табло: выход 1Vpp или TTL совместим с современными стойками, и они переходят в новую систему как датчики позиции.
Что даёт УЦИ и чего она принципиально не даёт
УЦИ — устройство цифровой индикации: электронный блок, который принимает сигналы с датчиков перемещения и показывает координаты в цифрах. По ГОСТ 27537-87 такие устройства предназначены для цифровой индикации перемещений и ввода произвольного начального отсчёта — и это исчерпывающее описание класса. Станочники на форумах формулируют жёстче: УЦИ — «усовершенствованные лимбы». Метафора точная: лимб показывал задание, УЦИ показывает факт, но ни лимб, ни индикация ни одного миллиметра не перемещают.
Что УЦИ реально даёт универсальному станку. Отсчёт по фактическому положению узла: линейный датчик стоит на суппорте или столе, поэтому износ винта и люфт пары уже не искажают показания — оператор видит истинные координаты, а не обороты лимба. Точность установки размера растёт на порядок: лимб с ценой деления 0,5 мм сменяется дискретностью 0,005 мм. Добавляются удобства: обнуление в любой точке, режим диаметр/радиус на токарной оси, преднабор координат, компенсация люфта в показаниях, у развитых моделей — расчёт координат отверстий по окружности.
Чего УЦИ не даёт — главного. Она не создаёт движения. На станке с УЦИ подача по-прежнему включается маховиком, а на станках типа фрезерного 67К25ПФ2 с «продвинутой» индикацией ЛЮМО-61 быстрые перемещения переключаются на единственный двигатель подач через муфты — по одной оси за раз, и переключение занимает около секунды.
Отсюда три жёстких ограничения класса. Первое: автоматический цикл невозможен — некому исполнять программу. Второе: обработка фасонного контура недоступна — контур требует одновременного согласованного движения минимум двух осей. Третье: скорость и повторяемость привязаны к оператору — устал, отвлёкся, изменился нажим — ушла и точность.
Различие удобно держать в одной строке: УЦИ отвечает на вопрос «где мы сейчас», ЧПУ — «как сюда доехать и с каким режимом». Ниже — свод различий двух классов по параметрам, которые определяют выбор для цеха.
| Параметр | Универсальный станок с УЦИ | Универсальный станок, переведённый в ЧПУ |
|---|---|---|
| Перемещение узлов | Рука оператора через маховик | Сервоприводы по каждой оси |
| Автоматический цикл | Невозможен | По управляющей программе |
| Обработка контуров | Нет (нужно согласованное движение) | Да, интерполяция по двум-трём осям |
| Повторяемость партий | Зависит от квалификации и усталости | Одинаковая от детали к детали |
| Скорость рабочей подачи | Ограничена физикой ручной работы | Задаётся программой, до десятков мм/с |
| Требования к оператору | Универсал высокого разряда | Оператор-наладчик стойки |
| Стоимость владения | Минимальная | Выше: электрика, обслуживание, обучение |
Вывод раздела простой: УЦИ — завершённая тема для станка, который остаётся ручным. Как только номенклатура требует серийности или контуров, индикация упирается в потолок, и обсуждается уже не «добавить функций табло», а «добавить приводы и систему».
Когда УЦИ достаточно, а когда без ЧПУ не обойтись
Граница проходит не по точности, а по характеру работы. УЦИ закрывает задачи единичного производства: ремонтные детали, наладочные оправки, разовые корпуса, где токарь сам подводит, снимает стружку и промеряет. Здесь индикация даёт максимум: исключает пересчёт лимбов, удерживает размер, позволяет работать оператору средней квалификации. ЧПУ на такой номенклатуре окупается плохо — время на программирование съедает выигрыш в обработке, и форумный консенсус (и российский, и западный) одинаков: ручной станок с УЦИ остаётся лучшим инструментом для единичек.
ЧПУ нужен, когда появляется серия. Три признака, что станок с УЦИ дорабатывает своё: партии повторяются от недели к неделе; в деталях есть фасонные поверхности, конусы и радиусы с допусками жёстче сотки; требования к качеству не должны зависеть от того, кто стоит у станка и в какую смену. Четвёртый признак кадровый: универсал 5–6 разряда — исчезающая профессия, оператор ЧПУ готовится быстрее, а программа не позволяет ему уйти в брак.
Между «ручной с УЦИ» и «полноценный ЧПУ» есть промежуточные ступени — частотный преобразователь на шпинделе, автоподача одной оси, автоматические упоры. Они снимают часть ручного труда и стоят в разы меньше полного проекта; когда они уместны — отдельный разговор, у нас этому посвящён материал об автоподаче и промежуточной автоматизации. Предел у них общий: ни одна ступень не даёт программного движения по двум осям сразу, то есть контуры и серии по-прежнему не про них.
Отдельно разведём с ретрофитом — флагманским направлением замены электроники на станках, у которых ЧПУ уже было и умерло (у нас это описано в материале о ретрофите станков с ЧПУ). У ретрофита и проекта «УЦИ в ЧПУ» общий инструментарий (приводы, стойка, шкаф, аттестация), но разный стартовый пункт и разная логика: там заменяют отжившую систему, здесь впервые дают станку исполнительные приводы. Если ваш станок — бывший ЧПУ с убитой электроникой, читайте про ретрофит; если станок всегда был ручным и с индикацией — эта статья про ваш случай.
Что добавляется к станку: состав оборудования проекта
Проект «УЦИ в ЧПУ» — это добавление исполнительной части при сохранении того, что уже работает. Разберём по узлам, потому что именно на этом этапе смета либо держится, либо раздувается.
Приводы подач. На каждую координату ставится сервомотор с собственным датчиком вращения. Момент выбирается по передаче: на трапецеидальном винте универсального станка расчёт даёт потребные 15–40 Н·м на винте, на шарико-винтовой паре того же станка — около 15 Н·м, потому что у пары качения выше коэффициент полезного действия. Ориентир по усилию: серводвигатель 15 Н·м при винте с шагом 5 мм развивает порядка полутора тонн осевого усилия — для универсального станка с запасом.
Передача. Трапецеидальный винт сохраняемой конструкции имеет коэффициент полезного действия 0,3–0,4 против примерно 0,9 у ШВП, и в нём живёт осевой люфт, который при реверсе съедает размеры. Поэтому проект честно раздваивается: бюджетный вариант — восстановить или подтянуть родную пару и заложить контурную точность 0,05–0,1 мм; полный вариант — поставить ШВП с предварительным натягом и получить повторяемость в сотках. ШВП тянет за собой новые опоры, кронштейны двигателей и часто перекомпоновку — по опыту форумных проектов, «это уже не проект выходного дня».
Главный привод. Шпиндель переводится на частотный преобразователь с асинхронным двигателем (или сохраняется существующий), что даёт программное задание оборотов и постоянство скорости резания. Без этого ЧПУ работает вполсилы: переключать коробку скоростей по программе невозможно.
Стойка ЧПУ. Для универсалов берут стойки начального уровня: Fanuc Series 0i, Siemens SINUMERIK 808/828, Syntec, российские разработки. Критерии выбора практические: доступность сервиса и кадров, привычность для наладчиков предприятия, наличие интерполяции для контуров, поддержка датчиков с сохраняемыми интерфейсами. Сами стойки стоят от четверти до трети бюджета проекта, и экономить на них стоит аккуратнее, чем на чём бы то ни было ещё: стойка определяет, кого вы сможете нанять через пять лет. Подбор и установку системы под конкретный станок мы описываем на странице установки новых систем управления.
Датчики положения. Минимум — датчики на двигателях (полузамкнутая цепь: стойка видит вращение мотора, а люфт винта компенсируется настройкой). Максимум — линейные датчики на узлах, и здесь проект «УЦИ в ЧПУ» получает неожиданный бонус: оптические линейки, купленные когда-то для индикации, часто пригодны как датчики позиции новой системы. Линейки ЛЮМО на югославских станках выдают синусоидальный сигнал 1Vpp, который понимают современные стойки; датчики с TTL- или SSI-выходом подключаются напрямую. На форумах это формулируют коротко: «Люмо — только как линейки» — табло списывается, датчики переживают его на десять лет.
Электрошкаф и кабели. Новые источники питания, пускатели, цепи безопасности, частотник, сервоприводы — всё собирается в шкаф и обкатывается на стенде до монтажа. Кабельные трассы прокладываются заново: родная проводка универсала не рассчитана на сервоцепи, и экономия на кабелях превращается в «плавающие» сбои на годы.
Пульт и ограждение. Пульт пересобирается: маховик, кнопки быстрых осей, ключи режимов — оператору с УЦИ это знакомо, но теперь тем же маховиком стойка исполняет движения. Если прежний пульт не удаётся адаптировать, его меняют целиком — это дешевле, чем жить с мёртвыми клавишами; у нас замена пультов управления выделена в отдельную услугу. Ограждение зоны обработки и блокировки перестают быть декорацией: станок с автоматическими подачами обязан останавливать цикл при открытой дверце.
| Узел | Что делается | На что влияет |
|---|---|---|
| Подачи | Сервомоторы на X, Z (или X, Y, Z) | Автоматическое движение, циклы |
| Передача | Восстановление трапеции или ШВП | Точность контура, скорость подачи |
| Шпиндель | Частотный преобразователь | Программные обороты, постоянство резания |
| Система | Стойка начального уровня | Интерполяция, кадры, сервис |
| Датчики | Датчики моторов + сохранённые линейки | Повторяемость, замкнутая цепь |
| Электрика | Новый шкаф, кабели, безопасность | Надёжность, безаварийность |
| Пульт | Маховик, режимы, эргономика | Скорость работы оператора |
| Ограждение | Кожухи, блокировки дверец | Допуск станка в работу |
Особенности проектов: токарный, фрезерный, координатно-расточной
Схема одна, но у каждой группы станков есть узкие места, которые лучше знать до сметы.
Токарные станки. Осей две: продольная и поперечная, и уже это даёт конусы, радиусы и фасонные канавки по программе. Диаметральный режим индикации переходит в стойку без потерь — стойка считает размеры на диаметр так же, как делала табло. Критичны два узла: задняя бабка и привод поперечного суппорта. Бабка остаётся ручной — это нормально, центровые работы программируются и с ней. Поперечная передача на универсалах тесная: мотор с редуктором нужно уместить у суппорта, и именно здесь чаще всего встают самостоятельные проекты.
Шпиндель переводится на частотный преобразователь, патрон и поворотный резцедержатель сохраняются; автоматический резцедержатель — опция следующего этапа, без него программа просто останавливается под смену резца.
Консольные фрезерные станки. Главная сложность — вертикальная ось: консоль тяжёлая, и без тормоза или противовеса мотор должен держать стол постоянным моментом, что греет привод. Практикуют два решения: гусёк с мотором на колене либо полный отказ от консольной схемы для чистовых работ. На родной трапеции вертикаль даёт худшую точность по станку — для контуров это ось номер один по приоритету замены. Горизонтальные и вертикальные подачи переводятся прямолинейно, а конус шпинделя под оправку с набором фрез сохраняется: инструментальная оснастка не обязана меняться вместе с электроникой.
Координатно-расточные и тяжёлые станки. Лучшие кандидаты на перевод: жёсткость заводского литья перекрывает требования сервоприводов с запасом, а новые аналоги стоят как небольшое производство. Здесь же максимально проявляется эффект сохранённых линеек — прецизионные датчики координатно-расточного станка стоят дороже многих стоек, и их переход в новую систему оправдывает проект сам по себе. Именно поэтому такие станки с УЦИ на форумах расхватывают под переделку, а выбрасывают их редко.
Этапы проекта со сроками
Ниже — полный цикл перевода универсального станка с УЦИ в ЧПУ силами подрядчика. Сроки даны для станка средних габаритов (токарного с высотой центров до 200–300 мм или консольного фрезерного) при компонентах на складе.
- Обследование и дефектация — 3–10 дней. Инженер проверяет механику по критерию «жива — мертва»: геометрию, люфт винтов и пар, состояние направляющих и шпиндельного узла, электрику. Итог — протокол: что сохраняем, что ремонтируем, что заменяем, и какая точность реалистична. Без этого шага смета — фантазия: форумные самостоятельные проекты фиксируют рост цены «с момента идеи до реализации» в 2–2,5 раза именно из-за пропущенной дефектации.
- Технический проект — 1–3 недели. Выбор стойки, приводов, передачи; схемы электрические и монтажные; перечень сохраняемого оборудования (шпиндельный узел, датчики, гидравлика); целевые показатели точности, утверждённые заказчиком. Здесь же решается судьба передач: трапеция с восстановлением или ШВП с новыми опорами.
- Комплектация и сборка шкафа на стенде — 2–4 недели, параллельно с проектом. Шкаф собирается и прогоняется без станка: приводы настраиваются на двигатели, отрабатывается логика электроавтоматики и аварий. Чем больше сделано на стенде, тем короче простой цеха.
- Механическая часть — 1–3 недели. Монтаж сервомоторов через редукторы или ремённые передачи, замена или восстановление винтов, установка тормоза на вертикальную ось фрезерного станка (иначе стол опускается при снятии питания), регулировка зазоров. На этом этапе проходит история, характерная для всего класса проектов: на станке 67К25ПФ2 с индикацией ЛЮМО-61 владельцы планировали серводвигатели «по фланцам» на каждую ось с удалением штатных зажимов-муфт — ровно потому, что прежняя схема позволяла движение только по одной координате за раз.
- Электромонтаж — 1–2 недели. Прокладка новых кабельных трасс, подключение приводов, датчиков, концевиков и датчиков нуля, маркировка. Старую проводку демонтируют: смешение старых и новых цепей — источник труднодиагностируемых сбоев.
- Монтаж стойки, пульта и датчиков — 3–7 дней. Стойка и пульт ставятся на штатные места или новые кронштейны; сохранённые линейки подключаются и проверяются на совместимость интерфейса; настраиваются концевые позиции.
- Пусконаладка — 1–3 недели. Параметрирование приводов и осей, компенсация люфта и шага, привязка нулей, отработка циклов смены и аварий, тестовые программы на всех режимах. Это отдельная компетенция: параметр, съехавший на десятую долю, проявится браком через месяцы. Наша наладка станков после ремонта заканчивается тестовой обработкой, а не просто «стойка загрузилась».
- Аттестация и обучение — 3–7 дней плюс 2–5 дней. Позиционирование и повторяемость меряются по ГОСТ ISO 230-2 с протоколом «до/после» — это документ, которым подрядчик подтверждает обещанные цифры. Наладчики и операторы неделю работают под присмотром инженера: режимы, типовые сбои, резервное копирование данных стойки.
Итого у подрядчика: 6–12 недель от подписания до аттестованного станка, из них простой самого станка — вторая половина срока, потому что шкаф собирается параллельно. Самостоятельный путь по хроникам форумов — до 12 месяцев, и это названо участниками «реальным сроком» без иронии. Разница не в руках, а в повторяемости: подрядчик собирает шкафы и параметрирует стойки каждую неделю, частник делает это впервые.
Результат в цифрах: точность, производительность, брак, кадры
Главное правило честного проекта: цифры результата объявляются до старта и подтверждаются протоколом аттестации. Ориентиры ниже соответствуют практике форумных проектов и подрядных работ на универсалах; финальные значения зависят от выбранной передачи и состояния механики.
| Показатель | Станок с УЦИ | После перевода в ЧПУ (ШВП) | После перевода в ЧПУ (сохранённая трапеция) |
|---|---|---|---|
| Установка размера | 0,01–0,02 мм по табло, вручную | Программная, без ручного подвода | Программная, без ручного подвода |
| Повторяемость позиционирования | Не нормируется (рука оператора) | ±0,01–0,02 мм | ±0,03–0,05 мм |
| Точность контура | Недоступна | 0,01–0,03 мм | 0,05–0,1 мм |
| Рабочая подача | Ручной нажим | Программная, постоянная | Программная, до предела пары |
| Серийная партия | Промер и подгонка на каждой детали | Обработка по одной программе | Обработка по одной программе |
| Брак по размерам | Зависит от смены и усталости | Единичные случаи по настройке | Умеренный, стабильный |
| Требования к оператору | Универсал 5–6 разряда | Оператор-наладчик | Оператор-наладчик |
Что стоит за этими строками. Повторяемость — главное приобретение: партия из двадцати деталей выходит одной настройки, тогда как на ручном станке каждая деталь — новая установка размера и новый промер. Вспомогательное время уходит из цикла: подводы, промеры и «примерка» на пробной детали по практике занимали у универсала до половины штучного времени, и серийная выработка после перевода в ЧПУ растёт в полтора-три раза — диапазон из проектов, где программирование уже налажено. Брак по размерам падает механически: стойка исполняет одинаковые кадры одинаково и останавливается по датчикам раньше, чем инструмент уйдёт в допуск.
Кадровый эффект не менее денежный, чем машинный. Универсал высшего разряда растёт годами, и его уход останавливает участок; оператор ЧПУ учится на типовых циклах за недели, а программа защищает результат от его усталости. Для владельца это переводит станок из категории «привязан к человеку» в категорию «привязан к технологии».
Нижнюю границу ожиданий хорошо показывает форумный проект: на самостоятельной переделке фрезерного станка владелец закладывал точность обдирки 0,2–0,5 мм как целевую для первого этапа. Это не показатель предела метода, а показатель честности: реальные цифры даёт аттестация по ГОСТ ISO 230-2, а не буклет поставщика. Если подрядчик обещает микроны на сохранённой трапецеидальной паре — это маркер того, что замерять он не собирается.
Из чего складывается смета и где её раздувают
Смета проекта состоит из семи статей, и ни одна не должна появиться «внезапно» на середине работ. Стойка — обычно треть бюджета; сервоприводы с двигателями — ещё треть; передача (ШВП с опорами или капремонт трапеции), частотный преобразователь, электрошкаф с кабелями, пульт и ограждение, пусконаладка с обучением делят остаток. Цифры по проекту считаются только после дефектации: две одинаковые по паспорту модели могут отличаться в цене работ вдвое — от состояния винтов и направляющих.
Типовая ошибка первая — «ЧПУ на убитую механику». Автоматические подачи ускоряют износ: если направляющие выработаны, а винт люфтит на 0,15 мм, новая стойка лишь быстрее доведёт узлы до клина. Правило то же, что и в ретрофите: механика подтверждается протоколом до подписания договора.
Ошибка вторая — шаговые двигатели вместо сервоприводов на промышленном станке: потеря шага под нагрузкой означает списанную деталь, и экономия в две-три тысячи на оси не покрывает одного брака. Третья — экономия на шкафе и кабелях: сервоцепи в старой проводке дают «плавающие» сбои, на поиск которых уходит больше, чем сэкономлено. Четвёртая — отказ от аттестации и обучения: без протокола некем доказывать гарантию, а без обучения первые месяцы эксплуатации съедают экономию ошибками.
Форумный проект 6А75ВФ показателен именно постижением бюджета. Консервный завод начал с идеи «поставить ЧПУ на исправный станок»; по ходу выяснилось, что нужны ШВП с выборкой зазора, кронштейны моторов, тормоз вертикальной оси, ремни и муфты, зажим инструмента, обратная связь и шкаф — «куча времени и денег», по оценке участника, а смета с момента идеи до реализации выросла в 2,5 раза. Урок не «не делать», а «считать после дефектации, а не до».
Кому проект подходит, а кому — нет
Перевод УЦИ в ЧПУ оправдан, когда станок дорог или уникален, а номенклатура требует серийности. Типовые профили заказчиков: инструментальные цеха и ремонтно-механические службы с повторяющимися партиями; производства с тяжёлыми, длинными или крупногабаритными станками, новый аналог которых стоит несопоставимо (токарные с центровой высотой выше 300 мм, РМЦ от полутора метров, продольно-фрезерные); участки, где дефицит универсалов уже остановил расширение выпуска.
Против проекта говорят три обстоятельства. Первое: новый станок нужного класса стоит дёшево — если китайский токарный с ЧПУ обходится в сумму, близкую к смете переделки ветхого универсала, выигрывает новый с гарантией. Второе: механика не подтверждена — трещины станины или стёртый закалённый слой направляющих переводят проект в капремонт с электроникой, и его бюджет нужно считать по другому шаблону. Инженерное сообщество формулирует это жёстко: строить ЧПУ «на одной станине» без базы и опыта невыгодно — проще купить скомплектованный станок.
Третье: станок нужен «ещё вчера» — даже чистый проект под ключ занимает 6–10 недель, и если простой неприемлем, спасает кооперация или аренда, а не ускорение монтажа.
Ответы на частые вопросы
Чем УЦИ отличается от ЧПУ?
УЦИ только измеряет и показывает координаты; перемещение выполняет оператор. ЧПУ управляет приводами подач по программе: станок сам исполняет цикл, включая согласованное движение двух осей для контуров. По ГОСТ 27537-87 индикация предназначена для отображения и отсчёта — исполнительная часть в неё не входит.
Можно ли оставить линейки от УЦИ при установке ЧПУ?
Часто да. Оптические линейки с синусоидальным выходом 1Vpp понимают современные стойки напрямую; датчики с TTL- или SSI-интерфейсом подключаются через соответствующие входы. Совместимость конкретной модели проверяется на этапе проекта — так линейки переживают табло и экономят десятки тысяч на датчиках одной оси.
Обязательно ли менять ходовые винты на ШВП?
Нет, но нужно понимать цену решения. Сохранённая трапецеидальная пара даёт контурную точность порядка 0,05–0,1 мм и ограниченную скорость подачи; ШВП с предварительным натягом поднимает повторяемость до соток и позволяет быстрые ходы. Для обдирочных и несложных серий трапеции достаточно, для точных контуров — нет.
Сколько стоит перевести станок с УЦИ в ЧПУ?
Смета считается по дефектации: стойка и приводы занимают около двух третей бюджета, остальное — передача, шкаф, кабели, пусконаладка, обучение. На итог сильнее всего влияет состояние механики: разница между «подтянуть пару» и «поставить ШВП с опорами» — сотни тысяч рублей. Точную вилку даёт обследование конкретного станка.
Сколько времени занимает переделка?
Подрядчик на типовом универсале — 6–12 недель, из которых станок простаивает вторую половину срока: шкаф собирается параллельно на стенде. Самостоятельные проекты по хроникам форумов идут до 12 месяцев. Промежуточного варианта нет: «ускорить» можно только ценой отказа от стендовой обкатки и аттестации.
Стоит ли покупать станок с УЦИ именно ради переделки в ЧПУ?
Ради станка — да, ради УЦИ — нет. Решает механика: жёсткость, состояние винтов и направляющих, отсутствие трещин. Индикация при этом почти ничего не добавляет к цене: пригодные линейки останутся, табло уйдёт в утиль. На форумах станки с УЦИ и без головы ЧПУ оценивают именно так: «либо полноценная переделка, либо использовать как универсал».
Заключение: с чего начать
Станок с УЦИ — это готовая половина проекта ЧПУ: датчики стоят, разметка и выверка сделаны, оператор умеет обращаться с координатами. Добавить нужно исполнительную часть — приводы, передачу, стойку, шкаф и ограждение — и подтвердить результат протоколом. У подрядчика это 6–12 недель и предсказуемая смета; самостоятельно — до года и рост цены в 2–2,5 раза от первой прикидки.
План на эту неделю: выпишите станки парка с УЦИ (модель, год, состояние винтов и направляющих); разберите номенклатуру за квартал и отметьте, где повторяются партии или встречаются фасонные контуры. План на этот месяц: на двух-трёх кандидатах замерьте осевой люфт пар индикатором — значения больше 0,1 мм означают ремонт передачи до любой автоматики. Затем закажите обследование: протокол дефектации с целевой точностью — документ, от которого считается смета и принимается решение «переделывать или покупать».
Мы проектируем и выполняем переходы универсальных станков в ЧПУ: от обследования и технического проекта до аттестации по ГОСТ ISO 230-2 и обучения наладчиков. Начните с диагностики на производстве — она же станет первым этапом проекта, если решение будет в пользу переделки.
Источники
- ГОСТ 27537-87 «Устройства цифровой индикации. Общие технические условия» — официальный текст стандарта.
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением» — официальный текст стандарта.
- СКБ ИС. Линейные датчики перемещения серии ЛИР: официальный каталог — российский производитель датчиков и устройств цифровой индикации.
- FANUC. Системы ЧПУ: официальный раздел о продукции — стойки начального уровня для модернизации станков.
- Siemens. SINUMERIK — системы ЧПУ (Siemens SINUMERIK CNC systems, англ.) — официальная продукция SINUMERIK 808/828.
- Антонов А. Ю., Данилаев Д. П. Модернизация станков с ЧПУ на предприятии ОПК // Вестник МГТУ им. Г. И. Носова. 2020. Т. 18, № 4. С. 48–56.
- Справочник технолога-машиностроителя. В 2 т. / под ред. А. Г. Косиловой, Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение, 1985 (печатное издание).