

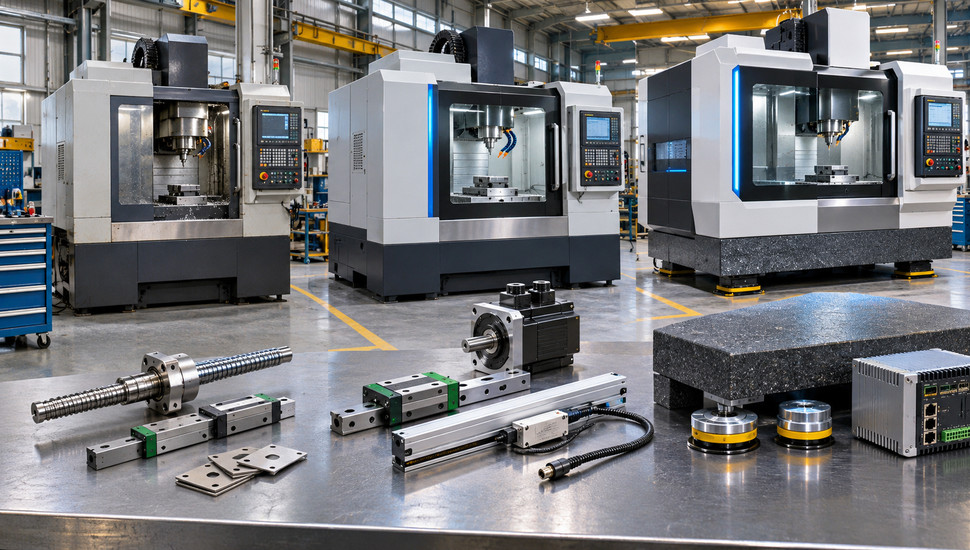
Модернизация станка с чего начать: механика или электроника
Начинать модернизацию станка нужно с механики: обследования станины, восстановления геометрии, направляющих и передач. Стойку ЧПУ, приводы и датчики покупают вторым этапом — под механику, подтверждённую замерами. Новая электроника на изношенной базе точности не даёт: система управления отрабатывает команды, а размеры формируют направляющие, шарико-винтовые передачи (ШВП) и жёсткость узлов.
Типовая картина из практики: предприятие покупает стойку за 1,5–2 млн рублей, после пусконаладки станок уводит размер на 0,2 мм по длине хода. Обсуждение такой ситуации на наладческом форуме 2012 года — классика жанра: меняли датчики и кабели, а виноватыми оказались винты и направляющие. Деньги за электронику уже потрачены, счёт за механику — впереди.
Вопрос «модернизация станка с чего начать» решается протоколом обследования, а не прайсом поставщика электроники. Ниже — инженерный разбор порядка работ: что проверить в механике до покупки электроники, какие погрешности стойка реально компенсирует, как выглядят два сценария дорожной карты и в каких случаях порядок допустимо нарушить. Правильная последовательность не требует больше денег — она требует вкладывать их в том же порядке, в котором станок формирует размер.
Если нужен внешний взгляд — проект начинается с технического аудита оборудования с замерами и протоколом: именно протокол определяет, какой сценарий модернизации вам подходит.
Ключевое
- Порядок вложений: сначала механика — геометрия, направляющие, ШВП, шпиндельный узел; потом приводы, датчики и стойка ЧПУ. Обратная последовательность даёт двойные вложения и месяцы лишнего простоя.
- Критерий готовности механики к электронике: люфт ШВП не более 0,02–0,03 мм, биение шпинделя в допуске паспорта, геометрия по ГОСТ ISO 230-1-2018, точность и повторяемость позиционирования по ГОСТ ISO 230-2-2016.
- Компенсации стойки исправляют только стабильные измеренные погрешности — люфт и шаг винта. Непараллельность и неперпендикулярность осей, люфт под нагрузкой и слабую жёсткость стойка не компенсирует.
- Цена ошибки «сначала стойка»: 1,2–2,5 млн ₽ за электронику, затем ещё 30–70% этой суммы на внезапную механику, повторную пусконаладку и простой цеха.
- Дорожная карта: механика подтверждена протоколом — замена электроники за 6–10 недель; механика требует восстановления — сначала геометрия и узлы, весь проект занимает 3–6 месяцев.
Почему порядок вложений важнее выбора стойки
Механика и электроника изнашиваются в разных масштабах времени. Направляющие, станина и корпусные детали при регулярном обслуживании работают 30–50 лет — станина советского литья нередко точнее новой бюджетной. Электроника морально устаревает за 10–15 лет: производитель снимает серию с производства, платы исчезают с рынка, и стойка умирает раньше механики. Модернизация существует ровно на этом стыке.
Роль стойки в этой картине часто понимают неверно. Система управления замыкает контур: читает датчики, считает интерполяцию, командует приводами. Но траекторию станку физически рисуют направляющие и передачи. Стойка не добавляет жёсткости, не убирает неперпендикулярность осей и не лечит люфт, который меняется под нагрузкой.
Новая электроника честно воспроизводит ту геометрию, которая есть. На языках станочников эта мысль закреплена формулой из форумных обсуждений: электроника — простая часть, если механика здорова. Западные и российские подрядчики ретрофита сходятся в другом выводе: модернизация «наследует износ» — новая стойка на убитой базе повторяет её ошибки с точностью до микрона и с честной диагностикой в журнале аварий.
Отсюда и порядок. Сначала возвращают базе паспортную геометрию: восстановление геометрии станков — это выверка по уровню, перешлифовка или шабрение направляющих, компаундирование при стёртом калёном слое. Потом приводят в допуск передачи: ШВП, редукторы, шпиндельный узел. И только под подтверждённую замерами базу выбирают электронику и приводы.
Бюджетная логика та же. Стойка — заметная, но не главная строка сметы: приводы, двигатели и датчики стоят сопоставимо или дороже (мы разбирали это в материале о ретрофите). А механическая часть при изношенной базе — вообще половина проекта: пропустите её, и она предъявит счёт после покупки электроники.
Вторая причина тоньше первой. Новая стойка не делает станок новым: жёсткость, собственная точность и допустимые режимы резания остаются свойствами механики. Если станина «гуляет» от нагрева после двух часов работы, современная система управления это честно покажет — датчиками, журналами аварий и плавающим размером на партии. Старая стойка прощала такие вещи потому, что не видела их; новая видит всё, но исправить может только измеренное и стабильное.
Из этого следует практическое правило. Стойку заказывают, когда база подтверждена протоколом и известны остаточные погрешности каждой оси. Тогда компенсации вводят по факту замеров, а не наугад, и станок выходит на целевую точность без повторных пусконаладок.
Типовая ошибка «сначала стойка» и сколько она стоит
Сюжет повторяется с пугающей регулярностью. Цех выбирает и ставит новую стойку — процесс приятный: каталог, консультации поставщика, красивый пульт. После пусконаладки детали выходят за размер: в обсуждении 2012 года на наладческом форуме станок накапливал 0,2 мм по длине хода оси. Участники меняли датчик, кабели, снова датчик — погрешность никуда не уходила, потому что росла вдоль хода: классический признак износа винта и направляющих, а не электроники.
Обратный сюжет даёт форум технологов: пара советских станков с ЧПУ признаётся не подлежащей ремонту — электроника мертва, а ставить новое управление «как есть» никто не решился. Станки ушли в металл при живой механике. Потеря не в том, что механику не проверили, а в том, что решение принимали без обследования: ни одного замера, ни одного протокола — только эмоции и прайсы.
Считать цену ошибки лучше на конкретных цифрах. Стойка с приводной группой для типового токарного или фрезерного станка — 1,2–2,5 млн ₽. Всплывающая механика добавляет: перешлифовка или компаундирование направляющих, пара винт-гайка ШВП на 80–250 тысяч ₽ за ось, переборка шпинделя на 150–400 тысяч ₽, повторная пусконаладка с привязкой нулей. Итог — плюс 30–70% сверх электроники и месяцы простоя, которых при обратном порядке не было бы: механические работы шли бы параллельно выбору и сборке шкафа на стенде.
Причина ошибки не в глупости, а в асимметрии удовольствия. Купить стойку — интересно; обмерять направляющие индикатором — скучно. Но выбор платформы обязан идти после обследования, потому что платформу подбирают под подтверждённую механику и задачи, а не наоборот. Если станок после замены стойки всё равно не держит размер, локализуют причину по узлам: погрешность, растущая вдоль хода, почти всегда указывает на винты и направляющие, а не на электронику.
У ошибки «сначала стойка» две формы, и вторая коварнее. Первая — электроника куплена на заведомо изношенную механику: итог описан выше. Вторая — станок «затягивают» компенсациями на пусконаладке: деталь выходит в размер на приёмке, цех праздует, а через два-три месяца износ растёт, ранее измеренные значения уплывают, и станок возвращается в состояние «не держит размер». Разница в том, что теперь в смете и повторная пусконаладка, и механика, и второй простой.
Что проверить в механике до покупки электроники
Проверка занимает один-два рабочих дня силами инженера с индикатором, уровнем и доступом к измерительному прибору для осей. Ниже — чек-лист из семи пунктов; каждый пункт заканчивается решением: узел готов к электронике, узел регулируется, узел требует ремонта.
- Станина и базовые детали. Осмотр на трещины, следы сварных ремонтов, состояние опор. Трещина на станине закрывает проект модернизации целиком — деньги в такой станок не вкладывают.
- Направляющие. Индикатором проходят всю длину хода: провалы, риски, выработка. Для направляющих скольжения проверяют калёный слой — если он стёрт, остаётся только компаундирование, перешлифовка уже невозможна.
- Передачи: ШВП или ходовой винт. Люфт меряют индикатором в реверсе; быстрый приём из практики форумов — измерять положение по гайке винта: если гайка ходит синхронно с суппортом, передача жива. Норма для решения «электроника справится» — 0,02–0,03 мм; люфт 0,06 мм означает износ гайки, узел идёт в ремонт или под замену пары.
- Шпиндельный узел. Радиальное и торцевое биение по оправке, нагрев и шум под нагрузкой. Критерий — допуск паспорта станка; выход за допуск добавляет в смету переборку подшипников.
- Геометрия. Прямолинейность, непараллельность и неперпендикулярность осей — по методике ГОСТ ISO 230-1-2018. Именно эти отклонения стойка компенсировать не умеет, поэтому их замеряют до решения об электронике.
- Позиционирование. Точность и повторяемость по всей длине хода, включая реверсивный сдвиг, — по ГОСТ ISO 230-2-2016. Если отклонения снимаются компенсациями стойки — механика готова; если нет — сначала механический ремонт.
- Жёсткость под нагрузкой. Пробная обработка на рабочих режимах: вибрации, шероховатость, стабильность размера на партии. Это единственный пункт, который видит поведение системы «станок—приспособление—инструмент—деталь» целиком.
| Узел | Как проверяют | Критерий готовности к электронике |
|---|---|---|
| Станина | Осмотр, уровень, на просвет | Без трещин и сварных ремонтов |
| Направляющие | Индикатор по всей длине хода | Ход без провалов, калёный слой цел |
| ШВП / винт | Индикатор в реверсе, замер по гайке | Люфт 0,02–0,03 мм, не более |
| Шпиндель | Оправка в конус, биение, нагрев | В допуске паспорта |
| Геометрия | ГОСТ ISO 230-1-2018 | Отклонения в допуске паспорта |
| Позиционирование | ГОСТ ISO 230-2-2016 | Снимается компенсациями стойки |
| Жёсткость | Пробная обработка на режимах | Размер и шероховатость стабильны на партии |
Интерпретация чек-листа простая. Пункты 1–5 в допуске — покупайте электронику: новая стойка с компенсациями выдаст максимум; пункты 2–4 вне допуска — сначала ремонт узлов и геометрия, электроника вторая; пункт 1 вне допуска — проекта нет. Замеры фиксируют в протоколе: этот документ потом экономит деньги дважды — при выборе платформы и при приёмке работ.
Порядок замеров имеет значение. Сначала станина и уровень — на обесточенном станке; затем геометрия и люфты — на включённом; позиционирование меряют с прогретыми осями; пробную обработку делают последней. Нарушение последовательности искажает результаты: замер позиционирования на холодном станке покажет не те цифры, что на рабочем, а пробная обработка после подтяжки клиньев продемонстрирует уже другой станок.
Из оборудования нужны индикатор часового типа со стойкой, уровень, конусная оправка для шпинделя, штангенциркуль и доступ к лазерному интерферометру или эталонной линейке для позиционирования. Первые четыре позиции закрывают пункты 1–4 чек-листа и стоят несопоставимо дешевле ошибки в проекте. Для пунктов 5–6 приглашают измерительную лабораторию или сервисного подрядчика: эти замеры идут по методикам ГОСТ и оформляются протоколом установленной формы — узел, метод, результат, вывод «готов / регулируется / ремонт».
Что новая стойка может компенсировать, а что нет
Компенсация люфта — штатная функция любой современной стойки. В системах Syntec, например, под люфт выделены параметры 1241–1280: одна группа для быстрого хода, вторая для рабочего; в Fanuc и Siemens своя структура параметров с тем же смыслом. Число в параметре — это измеренный на механике люфт оси: сначала замер, потом параметр. Вводить значения «на глаз» — ритуал без результата.
Компенсация шага винта работает похожим образом, но по карте погрешностей. По всей длине хода снимают фактическую ошибку позиционирования (лазерным интерферометром или сравнением с эталонной линейкой) и загружают таблицу коррекций в стойку. Стойка затем вычитает систематическую ошибку на каждом перемещении. Карта живёт, пока винт стабилен: новый износ сдвигает погрешности, и компенсацию переснимают.
Третий инструмент — привязка нулей и электронная коррекция инструментов, но он к механике уже не относится. Итоговая граница возможностей электроники выглядит так:
| Задача | Стойка справляется | Условие |
|---|---|---|
| Люфт передачи | Да | Люфт измерен и стабилен |
| Ошибка шага винта | Да | Снята карта погрешностей по всей длине |
| Непараллельность направляющих | Нет | Только механический ремонт |
| Неперпендикулярность осей | Нет | Только механический ремонт |
| Люфт под нагрузкой | Нет | Меняется от износа, не стабилен |
| Слабая жёсткость | Нет | Физическое свойство узлов |
| Температурный дрейф базы | Частично | Только при стабильной базе и датчиках |
Практический вывод из таблицы: компенсации — финишный инструмент, а не фундамент. Если для выхода в размер на новой стойке набирается несколько десятков сотых миллиметра компенсаций, механика просит ремонта, а не настроек. Второй вывод: без замера любая компенсация — случайное число, и претензии к поставщику стойки будут необоснованными. Именно поэтому в нормах точности работы станков разделены геометрические испытания (ГОСТ ISO 230-1-2018) и испытания позиционирования (ГОСТ ISO 230-2-2016): первое — про механику, второе — про то, что стойка способна компенсировать.
Типовая дорожная карта модернизации: два сценария
Порядок работ разворачивается в один из двух сценариев. Сценарий А — механика подтверждена протоколом: проект сводится к замене электроники. Сценарий Б — механика требует восстановления: сначала база, потом электроника. Полный состав работ ретрофита и его экономику мы разбирали отдельно — здесь сосредоточимся на последовательности и критериях перехода между этапами.
Сценарий А: механика готова. Обследование с замерами по чек-листу (3–10 дней) → выбор платформы: стойка, приводы, двигатели, датчики (1–3 недели) → сборка и преднастройка шкафа на стенде (2–4 недели, параллельно) → монтаж, интеграция датчиков и узлов (1–3 недели) → пусконаладка: параметры приводов, компенсации по замерам (1–3 недели) → аттестация по ГОСТ ISO 230-2-2016 и передача (3–7 дней). Итого 6–10 недель.
Сценарий Б: механика требует восстановления. Дефектация с частичной разборкой (1–2 недели) → восстановление базы: выверка, перешлифовка или шабрение направляющих, компаундирование (3–8 недель) → ремонт узлов: пары ШВП, шпиндель, редукторы (восстановление узлов и агрегатов) (2–6 недель) → повторный замер геометрии и позиционирования → далее всё по сценарию А, включая установку новой системы управления. Итого 3–6 месяцев; ретрофит станков с ЧПУ мы ведём именно в такой последовательности — с протоколом на входе каждого этапа.
| Этап | Результат этапа | Критерий перехода к следующему |
|---|---|---|
| Обследование, дефектация | Протокол состояния механики | Сценарий выбран: А или Б |
| Восстановление базы (Б) | Геометрия в допуске паспорта | Повторный замер по ГОСТ ISO 230-1-2018 |
| Ремонт узлов (Б) | Люфты и биения в норме | Замер ШВП 0,02–0,03 мм, шпиндель в допуске |
| Выбор платформы | Смета и техпроект утверждены | Совместимость стойки, приводов, датчиков подтверждена |
| Сборка шкафа на стенде | Приводы настроены до монтажа | Логика и аварии отработаны на стенде |
| Пусконаладка | Компенсации введены по замерам | Тестовые программы на всех режимах |
| Аттестация | Протокол «до/после» | Показатели не хуже целевых из ТЗ |
Последовательность самодельщиков и промышленных проектов на форумах совпадает до шага: станина → направляющие → передачи → приводы → стойка → электрика → наладка. Так переоборудовали и токарные 16К20, и тяжёлый ГФ3171: сначала оживили механику и приводы осей, потом ставили электронику — и станки выходили в размер без «затягивания» компенсациями. Дорожная карта не содержит ничего, что нельзя проверить прибором; в этом её главное отличие от «купить стойку и разберёмся».
Параллельность — главный резерв графика. Пока дефектация и ремонт механики идут на площадке или у подрядчика, стойка и приводы заказываются и собираются на стенде: к моменту готовой базы шкаф уже отработал логику аварий и привязку узлов. В сценарии Б это сокращает простой на 4–8 недель; в сценарии А — разница между «цех стоит месяц» и «цех стоит две недели».
Отдельная строка подготовки — цеховая инфраструктура: сечение сети электропитания под новые приводы, заземление, чистый сжатый воздух, состояние фундамента перед выверкой. Ставить новую электронику на станок с плохим заземлением и скачками сети — значит закладывать «плавающие» отказы в первый же год работы. Проверка инфраструктуры занимает день и входит в обследование.
Когда допустимо начать с электроники: три исключения
Правило «сначала механика» знает три обоснованных исключения. Они не отменяют замеры — они меняют порядок расходов.
- Аварийный простой. Станок единственный, цех стоит: новую стойку ставят первой, чтобы станок хоть что-то производил, а механику приводят в порядок следующим этапом. Компенсации вводят сразу с пониманием их пределов, а деталь с жёсткими допусками на таком станке пока не выпускают.
- Черновые операции. Для обдирки с допусками 0,3–0,5 мм изношенная механика часто остаётся пригодной: геометрия «гуляет», но внутри чернового поля. Модернизация электроники первой даёт быстрый эффект, а уточнение базы планируют на следующий ремонтный цикл.
- Станок, доживающий до замены. Покупка нового станка одобрена, дело за сроками поставки: вложение в живую стойку дешевле простоя. В эту же группу попадают станки с ценной оснасткой, которую некуда перевести, — электроника покупает время.
Во всех трёх случаях протокол замера всё равно делают. Разница лишь в том, что его выводы не блокируют покупку электроники, а определяют, что от станка можно требовать сразу и что — после ремонта механики.
Как распределяется бюджет модернизации
Стойка — самая заметная строка сметы, но не самая главная. При здоровой механике основную сумму тянут приводы, двигатели и датчики; при изношенной базе к ним добавляется механический контур, который легко перегоняет электронику. Типовые пропорции для станка с тремя-четырьмя осями:
| Статья расходов | Типовая доля бюджета | Где экономить нельзя |
|---|---|---|
| Обследование и протокол | 3–5% | Нельзя: без протокола смета — гадание |
| Механика: база и узлы (сценарий Б) | 25–50% | Нельзя: определяет предел точности |
| Стойка ЧПУ | 20–30% | Можно на функциях, не на поддержке |
| Приводы, двигатели, датчики | 25–35% | Нельзя: точность и повторяемость |
| Шкаф, кабели, монтаж | 8–12% | Нельзя на кабелях: «плавающие» сбои на годы |
| Пусконаладка и аттестация | 8–12% | Нельзя: это приёмка результата |
Цифры ориентировочные: точная смета собирается по протоколу обследования, а не по средней температуре. Две строки в таблице объясняют большинство проваленных проектов: экономия на обследовании превращается в переплату по механике, а экономия на кабелях и аттестации — в сбои и споры после запуска. Актуальные расценки по механической части и пусконаладке удобно сверить с прайс-листом ремонта станков до утверждения бюджета проекта.
Пример расчёта для типового фрезерного станка с тремя осями в сценарии Б. Обследование — 60–120 тысяч ₽; восстановление направляющих и ремонт двух пар ШВП — 1,0–1,8 млн ₽; стойка с приводной группой — 1,5–2,5 млн ₽; шкаф, кабели, пусконаладка и аттестация — 0,4–0,7 млн ₽. Проект выходит на 3–5 млн ₽ и 4–5 месяцев — против 12–20 млн ₽ за сопоставимый новый станок и 6–12 месяцев ожидания поставки. Порядок работ в этом расчёте не меняет итоговую сумму сам по себе — он меняет риск того, что сумма удвоится посреди проекта.
FAQ
Можно ли компенсировать износ механики настройками новой стойки? Только частично. Стойка исправляет люфт и ошибку шага винта — стабильные, измеренные погрешности. Неперпендикулярность осей, непараллельность направляющих, люфт под нагрузкой и слабую жёсткость она не компенсирует. Если компенсаций набирается на десятки сотых миллиметра, механика требует ремонта, а не настроек.
Электроника станка умерла совсем — что делать сначала? Всё равно обследование. Замер механики занимает один-два дня и отвечает на главный вопрос: замена только электроники (сценарий А) или проект с восстановлением базы (сценарий Б). Без замера вы рискуете повторить типовую ошибку: стойка куплена, механика не позволяет, смета раздувается вдвое.
Какой люфт ШВП допустим перед установкой новой стойки? Ориентир для решения «электроника справится» — 0,02–0,03 мм по оси. Люфт 0,06 мм и выше означает износ гайки: узел регулируют, восстанавливают или меняют пару винт-гайка. Замеряют в реверсе индикатором; быстрый приём — сравнить перемещение суппорта и гайки винта.
Почему после замены стойки станок всё равно не держит размер? Потому что стойка не формирует размер — её формируют направляющие, передачи и жёсткость. Диагностический признак: погрешность растёт вдоль длины хода — виноваты винт и направляющие; погрешность постоянна по длине — ищите в электронике и приводах. В обсуждении 2012 года станок с новой стойкой накапливал 0,2 мм по ходу оси: меняли датчики, а виноваты были винты.
Сколько времени занимает проверка механики перед модернизацией? Один-два рабочих дня на базовый чек-лист силами инженера: станина, направляющие, люфты, биение шпинделя, пробная обработка. Полное обследование с геометрией по ГОСТ ISO 230-1-2018 и позиционированием по ГОСТ ISO 230-2-2016 — три-десять дней в зависимости от числа осей и доступности станка.
С какой стойки начинать выбор электроники: FANUC, Siemens, Heidenhain или Syntec? Ни с какой. Платформу выбирают после обследования механики и фиксации задач: число осей, требуемая точность, инструментальная автоматика, наличие наладчиков и сервисной поддержки. FANUC и Siemens закрывают широкий спектр, Heidenhain силён в обработке сложных поверхностей, Syntec — рациональный выбор для бюджетных проектов. Решение принимает инженер по совокупности, а не по прайсу.
Можно ли модернизировать поэтапно: сейчас механика, электроника через год? Да, и при ограниченном бюджете это правильный порядок. Сначала обследование и восстановление базы с протоколом «до/после»; станок работает на старой стойке с известными ограничениями. Через год под подтверждённую механику покупают электронику: поэтапный проект в сумме не дороже, а рисков меньше, чем разовая стойка на неизмеренную базу.
Что подготовить перед заказом обследования? Доступ к направляющим и винтам (снять кожухи), исправную систему смазки, работающие перемещения хотя бы в ручном режиме, паспорт станка с допусками. Если станок не включается вообще — сначала ремонт электрики: обследование механики на мёртвом станке ограничено осмотром и ручными перемещениями осей.
Заключение
Порядок модернизации — не методологическая тонкость, а разница между проектом и двойной покупкой. Сначала механика, потом электроника: именно в этой последовательности станок формирует размер. Отсюда четыре конкретных шага.
На этой неделе: зафиксируйте цель модернизации (какие детали, с какими допусками) и соберите паспортные данные станка — год, модель, число осей, типы датчиков и приводов. В этом месяце: закажите обследование с протоколом по ГОСТ ISO 230-1-2018 и ISO 230-2-2016, по протоколу выберите сценарий А или Б и только затем — платформу электроники. Смету до утверждения сравните с ценой сопоставимого нового станка: если модернизация съедает больше 60–70% его стоимости, счёт на этот раз ведёт новый станок.
Мы ведём проекты модернизации именно так: обследование с протоколом, восстановление базы и узлов, затем электроника и аттестация по ГОСТ — с выездом инженеров по всей России. Начать можно с одного звонка: обследование стоит несопоставимо меньше, чем стойка, поставленная на неподтверждённую механику.
Источники
- ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» — официальный текст стандарта.
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ» — официальный текст стандарта.
- FANUC — официальный сайт производителя систем ЧПУ; платформы и комплекты для модернизации токарных и фрезерных станков.
- SYNTEC Technology Co. («СИНТЕК Текнолоджи» — производитель систем ЧПУ); параметры компенсации люфта по осям в сериях стоек Syntec.
- Варианты модернизации систем ЧПУ 2С42-65/61, 2Р22, 2У22 // ЭлМик — российский разработчик и производитель оборудования ЧПУ.
- Модернизация и капремонт: общий обзор // Станко-Арена — отраслевой технический портал о станочном парке.