

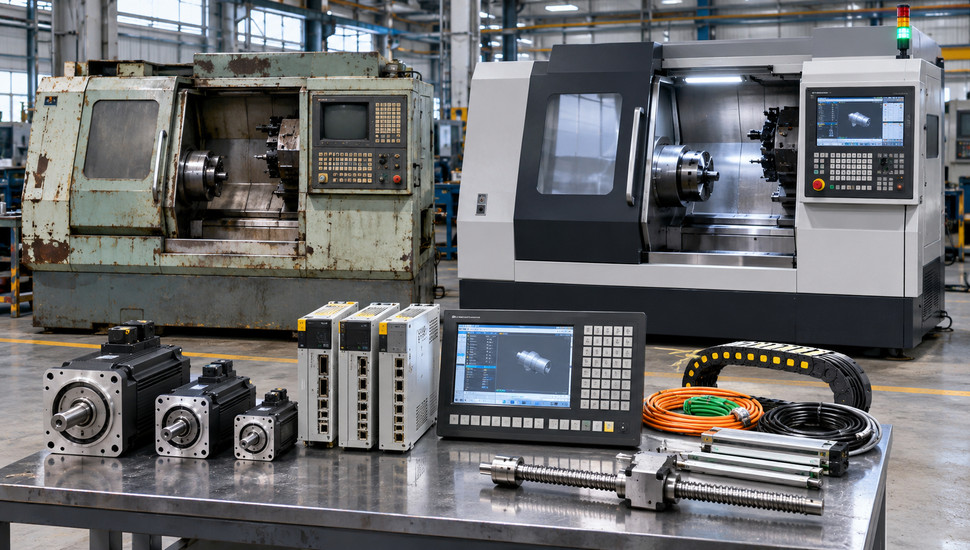
Ретрофит станка: что это, когда выгоден и из чего состоит
Ретрофит — это глубокая модернизация станка с ЧПУ, при которой устаревшую систему управления, приводы и электрику меняют на современные, а механику сохраняют. Полный ретрофит обходится в 30–50% цены сопоставимого нового станка и занимает от полутора до девяти месяцев в зависимости от объёма работ. Смысл всегда один: станина, направляющие и шпиндель ещё отработают 15–30 лет, а электроника уже доживает свой срок или снята с поддержки.
Такой станок узнают по противоречию. Геометрия держится, детали выходят в размер — но стойка то и дело сбоит, платы для неё ищут по остаткам на складах, а операторов, помнящих её меню, всё меньше.
Типичный сюжет из практики: на токарном 16К20Ф3 отказал блок интерполяции системы 2Р22. Блок искали три месяца, за это время предприятие недополучило заказов на 2 млн рублей. Новый станок взамен рабочего железа никто покупать не собирался — и правильно: эта задача решается ретрофитом.
Ниже — инженерный разбор без рекламных обещаний: как оценить механику по критерию «жива — мертва» за один день, из каких этапов состоит проект с типовыми сроками, сколько стоит каждый вариант обновления парка и какие риски закладывать в смету заранее. Если после чтения понадобится взгляд со стороны — мы делаем ретрофит станков с ЧПУ с выездом по России, начиная с обследования и протокола.
Ключевое
- Ретрофит — замена системы ЧПУ, сервоприводов, электрики и измерительных систем при сохранении механики. Типовая стоимость — 30–50% цены нового станка того же класса, срок — 1,5–6 месяцев, с капремонтом механики — до 9.
- Главный критерий решения: «механика жива — электроника мертва». Станина без трещин, люфт винтов подачи до 0,03 мм, биение шпинделя в допуске паспорта — ретрофит оправдан; дефекты корпусных деталей — экономика разваливается.
- Стойка — меньшая часть бюджета: основную сумму съедают приводы, двигатели и датчики. Комплект стойки для типового токарного станка стоит от ~5,7–6 тыс. евро, а приводная группа легко удвоит эту цифру.
- Ретрофит выгоден, когда новый аналог дорог (обрабатывающие центры, карусельные, расточные, шлифовальные станки) и механика подтверждена протоколом. При дешёвом новом аналоге и убитой механике — нет.
- Крупнейший риск — скрытые дефекты, которые вскрываются при разборке. Их снимают полной дефектацией до подписания договора и поэтапной приёмкой с протоколами точности.
Что такое ретрофит и чем он отличается от ремонта и модернизации
Три слова из одного ряда означают три разные работы. Капитальный ремонт возвращает станок к заводским характеристикам: перешлифовка направляющих, ремонт шпинделя, замена изношенных деталей — система управления при этом остаётся прежней. Модернизация расширяет функции: дооснащение четвёртой осью, новым магазином инструмента, устройством смены заготовок. Ретрофит (модернизация в узком смысле) заменяет целое поколение электроники: старую стойку, приводы, шкаф и кабели — на современный комплекс, поставленный на живую механику.
На практике ретрофит затрагивает пять групп оборудования:
- стойка ЧПУ: процессорный блок, экран, пульт, программное обеспечение;
- приводы подач и главного движения: сервоусилители, двигатели, частотные преобразователи;
- электрическая часть: шкаф управления, пускатели, источники питания, кабельные трассы;
- измерительные системы: энкодеры двигателей, линейные и круговые датчики, концевые выключатели;
- узлы сопряжения: револьверная головка или магазин инструмента, система смазки, СОЖ, пневматика в части датчиков и клапанов.
Разграничение важно, потому что жизненные циклы механики и электроники различаются в разы. Электроника морально устаревает за 10–15 лет: производители прекращают поддержку серий, платы исчезают с рынка, а форматы управляющих программ расходятся с современными системами подготовки производства. Механика при регулярном обслуживании работает 30–50 лет — станина советского литья нередко точнее новой бюджетной. Ретрофит существует именно на стыке этих сроков.
Умирает электроника по-разному, и чаще всего не по расписанию. Типовые сценарии: отказ плат после скачков напряжения в цеховой сети — недорогие стойки гибнут от них первыми; разряд автономных батарей с потерей параметров; деградация конденсаторов и разъёмов от вибрации и температуры. Поддержка заканчивается раньше железа: производитель объявляет серию снятой с производства, и через несколько лет компоненты покупают на разборках или восстанавливают в единичных мастерских. Дальше сценарий один: каждый отказ обходится всё дороже, а последний — дороже ретрофита.
Бюджет распределяется не так, как ждут новички. Опытные станочники на профильных форумах повторяют одно и то же: цену стойки надо обсуждать вместе с приводной частью, потому что приводы, двигатели и датчики — основная сумма.
Для ориентира: комплект стойки для типового токарного станка 16А20 у FANUC стоит от ~5,7–6 тыс. евро в зависимости от мощности привода, а сервоусилители и двигатели на три-четыре оси добавят сопоставимую сумму — и это ещё до шкафа, кабелей и пусконаладки. Дешёвые стойки с пошаговым управлением шаговыми двигателями из любительского сегмента на промышленный станок не ставят: их место — хобби-мастерская, не цех.
Для парка из нескольких однотипных станков ретрофит даёт дополнительный эффект: проект электрошкафа и наладка делаются один раз, а тиражируются на всю группу. Отдельно он открывает станок для современных инструментов: новым стойкам можно назначить сетевой адрес, передавать управляющие программы прямо из системы подготовки производства и вести диагностику удалённо — старые стойки 1990-х об этом не умеют.
При этом у ретрофита есть граница возможностей, о которой стоит знать заранее. Новая стойка не делает станок новым: жёсткость, собственная точность и пределы режимов остаются на уровне механики, и если станина «гуляет» от нагрева, электроника лишь честнее это покажет. Поэтому обследование идёт первым, а обещания по точности формулируются по протоколу, а не по прайсу.
Подбор и установку новой системы управления под конкретный станок мы описываем отдельно: установка новых систем управления.
Механика жива — электроника мертва: оценка за один день
Это главный критерий ретрофита, и он старше самого слова. Западные производители ретрофит-комплектов десятилетиями продвигали формулу «хорошее железо — плохая стойка»: станок отлит из добротного чугуна, все узлы здоровы, но управление безнадёжно устарело. Форумные обсуждения дают обратную формулировку: если мертвы моторы и приводы, а направляющие выработаны, экономика ретрофита разваливается — дешевле купить другой станок.
Проверка механики занимает один рабочий день силами инженера с индикатором, уровнем и лазерным интерферометром. Ниже — чек-лист из семи пунктов, по которому решается судьба проекта.
- Станина и корпусные детали. Осмотр на трещины, следы сварных ремонтов, состояние подошв и опор. Трещина на станине — приговор всему расчёту: такой станок не ретрофитируют никогда.
- Направляющие. Для направляющих скольжения — риски, выработка, целостность закалённого слоя: если калёный слой стёрт, перешлифовка невозможна, только компаундирование. Для направляющих качения — состояние дорожек и кареток.
- Винты подачи. ШВП или ходовой винт проверяют на осевой люфт и равномерность хода. Типовая норма для решения о сохранении узла — не более 0,02–0,03 мм после подтяжки или компенсации в стойке; больше — замена пары винт-гайка.
- Шпиндельный узел. Радиальное и торцевое биение по оправке, нагрев и шум подшипников под нагрузкой. Биение в допуске паспорта — узел остаётся; выход за допуск означает переборку или замену подшипников — это отдельная статья бюджета.
- Геометрия и позиционирование. По ГОСТ ISO 230-2-2016 меряют точность и повторяемость позиционирования по осям, включая реверсивный сдвиг. Результат сравнивают с паспортом станка: если отклонения снимаются компенсациями новой стойки — механика жива.
- Жёсткость и вибрация. Пробная обработка с контролем вибраций показывает, держит ли система «станок—приспособление—инструмент—деталь» современные режимы резания.
- Электроавтоматика и обслуживаемые узлы. Револьверная головка, магазин инструмента, гидравлика, смазка, СОЖ: работают ли циклы, живы ли датчики, доступна ли оснастка. Мёртвая револьверка не отменяет ретрофит, но добавляет в смету.
Интерпретация простая. Пункты 1–5 в допуске или исправляются регулировкой и компенсациями — механика жива, ретрофит окупается. Дефекты пунктов 2–4 подтягивают за собой перешлифовку направляющих, переборку шпинделя и шабровку — проект превращается в капремонт с заменой электроники, его бюджет выше в полтора-два раза, и считать его нужно по другому шаблону. Дефект пункта 1 закрывает вопрос: станок идёт под списание.
Отдельный слой проверки — приводная электроника, которая формально ещё дышит. На форумах регулярно напоминают: у станков с системами Siemens 2002–2005 годов и старше проблема обычно не в стойке, а в сервоприводах — производитель перешёл на цифровые приводы, и аналоговая периферия осталась без поддержки. Поэтому дефектация охватывает всю цепочку: стойка, усилители, двигатели, датчики. Мы описывали восстановление геометрии станков как отдельную услугу — в ретрофите она подключается тогда, когда чек-лист показал износ базовых поверхностей.
Если станок сломался и стоит, а вам нужно срочно вернуть его в строй — это другая задача с другим деревом решений (ремонт узла против покупки замены). Ретрофит же — осознанная замена поколения электроники на станке, который вы планируете эксплуатировать дальше. Граница между ними проходит по сроку: аварийный ввод в строй — недели, плановая модернизация — месяцы и проект.
Когда ретрофит выгоден, а когда нет
Экономика ретрофита держится на простой пропорции: чем дороже новый аналог и чем здоровее механика, тем очевиднее решение. Практика станочных форумов выводит порог прямо: вложения в модернизацию имеют смысл, пока они заметно ниже цены нового станка, и теряют смысл, когда за разницу можно купить новый. На расточных и тяжёлых станках, где аналог стоит 150–200 тыс. евро, ретрофит почти всегда выигрывает; на лёгких токарных, где новый стоит как подержанный автомобиль, — почти всегда нет.
Шесть типовых триггеров «за»:
- стойка снята с производства, платы и компоненты — только по остаткам, срок поиска измеряется месяцами;
- станок простаивает или теряет точность из-за умирающей электроники, при этом механическая часть подтверждена протоколом;
- новый аналог того же класса стоит десятки миллионов рублей: обрабатывающие центры, карусельные, координатно-расточные, крупногабаритные шлифовальные станки;
- старая стойка не принимает программы от современных систем подготовки управления — память «под дискеты», интерпретация кода отличается, а для сетевой работы и мониторинга приходится городить обходные решения;
- операторов и наладчиков под специфическую старую стойку уже не найти, а переучивать персонал всё равно придётся — так лучше на современную систему;
- парк однотипный: проект, сделанный для одного станка, снижает цену и срок каждого следующего.
Четыре триггера «против»:
- новый станок нужного класса стоит дёшево, а ретрофит после честной сметы съедает 60–70% его цены — тогда новая машина с гарантией выгоднее;
- дефектация нашла трещины станины, стёртый калёный слой направляющих или мёртвый шпиндельный узел — бюджет ретрофита перерастает в бюджет нового станка;
- станок уникален и завязан на специфическую технологию, которую способен воспроизвести только завод-изготовитель: подрядчик без узких технологов таких проектов не берёт;
- станок нужен «ещё вчера»: даже чистая замена электроники — это полтора-два месяца, и если три недели простоя неприемлемы, спасает аренда или кооперация, а не ретрофит.
Реальная история показывает обе стороны одной пропорции. На одном предприятии стояли два одинаковых токарных станка с умершими стойками.
Первый переоборудовали: новая стойка Sinumerik 808, сервоусилители и двигатели по осям, частотный преобразователь, новый энкодер револьверной головки, полностью перебранная электрика — из старого оставили лишь шпиндельный двигатель со своим преобразователем и концевики. Станок работает до сих пор. Второй, с той же живой механикой, никому не оказался нужен даже за символическую цену — его сгрузили на переплавку. Купили бы тогда дешёвый новый аналог — ретрофит не окупился бы; для дорогого парка всё сложилось ровно наоборот.
Здесь стоит развести две похожие ситуации. Если станок внезапно сломался и встал, вопрос звучит как «чинить этот или купить другой» — у нас этому выбору посвящена отдельная статья о ремонте и замене. Ретрофит же начинается там, где решение о судьбе станка уже принято: он остаётся в парке, а устаревшее управление и электрика уходят полностью.
Состав работ по этапам с типовыми сроками
Ретрофит — это проект с промежуточной приёмкой, а не разовая операция «сняли-поставили». Ниже — полный цикл для среднего станка (токарного или фрезерного с тремя-четырьмя осями); сроки указаны для работ подрядчика при условии, что компоненты есть на складе или в пути.
- Обследование и дефектация — 3–10 дней. Инженер выезжает на площадку или станок поступает на производство: замер геометрии по ГОСТ ISO 230-2-2016, люфтов винтов, биения шпинделя, состояния электрики и привода. Итог — протокол с выводом: механика жива, и ретрофит целесообразен, либо нет.
- Технический проект — 1–3 недели. Выбор платформы: стойка, приводы, двигатели, датчики, электрический шкаф. Составляются принципиальные и монтажные схемы, перечень заменяемого и сохраняемого оборудования, смета. На этой стадии заказчик утверждает не только состав, но и целевые показатели точности.
- Комплектация и сборка шкафа — 2–4 недели, параллельно с проектом. Шкаф управления собирается и проверяется на стенде до демонтажа старого оборудования: приводы настраиваются на двигатели, отрабатываются логика электроавтоматики и безопасные функции. Чем больше сделано на стенде, тем короче простой цеха.
- Демонтаж старой электрики и монтаж новой — 1–3 недели. Старые стойка, шкаф и кабельные трассы снимаются, монтируются новые. Кабели прокладывают заново — экономия на трассах превращается в «плавающие» сбои на годы.
- Интеграция измерения и узлов станка — 1–2 недели. Подключение энкодеров или линейных датчиков, концевиков, револьверной головки или магазина инструмента, пульта оператора. При необходимости ставится новый пульт со современными элементами вместо устаревшей панели.
- Пусконаладка — 1–3 недели. Параметрирование привода, настройка компенсаций люфта и шага, написание логики циклов и аварий, прогон тестовых программ на всех режимах.
- Аттестация — 3–7 дней. Повторный замер позиционирования по ГОСТ ISO 230-2-2016, испытания под нагрузкой, протокол «до/после». Это документ, которым подрядчик подтверждает достигнутую точность.
- Обучение и передача — 2–5 дней. Наладчики и операторы работают со стойкой под присмотром инженера: ежедневные операции, типовые сбои, резервное копирование данных. Без этого этапа экономия ретрофита съедается ошибками первых месяцев.
На практике проект начинается с опросного листа: модель и год станка, число и типы осей, двигатели и датчики, желаемая стойка, особенности оснастки и загрузки. Чем полнее заполнен лист, тем точнее предварительная смета — расхождения между «примерно» и протоколом обследования остаются главным источником споров. Многие подрядчики заполняют лист на выезде, совмещая с обследованием.
Итого по срокам. Замена только электроники на здоровой механике — 6–10 недель. Полный ретрофит с перешлифовкой направляющих или переборкой шпинделя — 3–6 месяцев: реальный проект фрезерного станка с капремонтом занял 270 дней. Такие сроки закладывают в план заранее; попытка сжать их за счёт отказа от стендовой сборки или аттестации переносит проблемы на этап эксплуатации.
Не всё старое подлежит замене. Шпиндельный двигатель с частотным преобразователем, концевые выключатели, гидравлика и система смазки остаются, если дефектация показала их ресурс: в упомянутом проекте переоборудования на Sinumerik 808 они дожили до конца. Каждый сохранённый живой узел — минус сотни тысяч рублей из сметы и недели из графика. Пусконаладка и возврат станка в работу — отдельный цикл, у нас он описан как наладка станков после ремонта; если старый пульт не поддаётся восстановлению, его меняют в рамках того же проекта — замена пультов управления.
Экономика: ретрофит, новый китайский, новый европейский или б/у
Решение принимают четыре цифры: деньги сейчас, срок запуска, остаточный ресурс и стоимость владения. Сведём типовые варианты в таблицу. Вилки ориентировочные, для станков среднего класса (токарные до 500 мм над станиной, фрезерные и обрабатывающие центры со столом до 800–1000 мм); точная смета любого варианта — только после обследования конкретного станка.
| Вариант | Типовая цена | Срок запуска | Остаточный ресурс | Когда выбирать |
|---|---|---|---|---|
| Ретрофит действующего станка | 0,8–2,5 млн ₽ за электронику; 3–6 млн ₽ с восстановлением механики (30–50% цены нового аналога) | 1,5–6 мес. | 15–30 лет механики + новый цикл жизни электроники 10–15 лет | Механика жива, новый аналог дорог, оснастка и наладка наработаны |
| Новый китайский станок | 4–12 млн ₽ | 1–4 мес. | 8–15 лет до первого серьёзного ремонта, качество комплектующих партиями «плавает» | Станок нужен быстро и новый, механика старого изношена |
| Новый европейский станок | 25–60+ млн ₽ | 4–12 мес. | 20–30 лет при обслуживании | Жёсткие требования к точности и сервису, длинный горизонт производства |
| Б/у европейский станок | 30–50% цены нового | 1–3 мес. | Непрозрачен: зависит от наработки и качества хранения | Есть возможность проверить станок с выездом и дефектацией |
Бюджет ретрофита складывается из четырёх частей, и пропорции почти не меняются от проекта к проекту. Стойка — примерно треть: комплект для типового токарного станка стоит от ~5,7–6 тыс. евро. Приводная группа с двигателями и датчиками — ещё треть или больше: именно поэтому цену стойки без приводов никто всерьёз не обсуждает.
Шкаф, кабели, монтаж — оставшаяся треть вместе с пусконаладкой. Если чек-лист механики потребовал перешлифовки направляющих или переборки шпинделя, добавляйте 30–70% сверх электроники — и это уже проект из предыдущего раздела с другим сроком.
Стоимость владения тоже работает на ретрофит. Новые приводы потребляют меньше энергии, чем тиристорные преобразователи прежних поколений, а диагностика становится предсказуемой: сбои локализуются по журналам и параметрам, а не заменой плат наугад. Появляется плановость обслуживания — компоненты нового поколения доступны в нескольких каналах поставки, тогда как плату снятой серии ждут месяцами.
Простой в расчёте весит не меньше цены. Станок, приносящий 700 тыс. рублей маржи в месяц, за три месяца ожидания платы теряет 2 млн — как токарный 16К20Ф3 из начала статьи. Ретрофит эти деньги возвращает дважды: сразу, сокращая простой с месяцев до недель, и на дистанции — потому что новая электроника не требует поиска снятых с производства компонентов.
Две строки таблицы требуют оговорок. Ликвидационная стоимость станка, ушедшего под списание, близка к нулю: практика показывает, что даже живую механику без электронной пары никто не выкупает — её сдаёт в переплавку, и в расчёте окупаемости это потеря, а не актив. У подержанного европейского станка цена и ресурс непрозрачны: без выездной дефектации вилка «30–50% цены нового» — это лотерея, где выигрыш зависит от того, сколько лет прошло до ближайшего капремонта.
Проверочный подсчёт для типовой ситуации. Обрабатывающий центр 2010 года с умершей стойкой: новый китайский аналог — 8–10 млн ₽ и риск привыкания к чужой оснастке, ретрофит с полной электрикой — 2,5–4 млн ₽ и сохранённые приспособления, программы наладчиков и точность, подтверждённая протоколом. Разница в 5–7 млн ₽ — аргумент, который переживает любые возражения против модернизации. Там, где помимо электроники цель — вернуть паспортную точность, в проект включают повышение точности станков как отдельный контур работ с собственным протоколом.
Риски ретрофита и как их снимают
Даже профессиональные исполнители называют ретрофит проектом с повышенной неопределённостью: настоящий объём работ виден только после разборки. Это не повод отказываться, а повод закладывать риски в договор. Ниже — пять главных, с признаками и мерами.
Риск 1. Скрытые дефекты механики. Трещина в кронштейне, изношенный калёный слой, разваливающийся подшипник шпинделя — всё это всплывает при демонтаже и раздувает смету.
Снимается полной дефектацией до подписания договора: замеры по всем пунктам чек-листа, протокол, фиксированный перечень работ. Добросовестный подрядчик несёт риск ошибки обследования сам, а не переписывает смету по ходу проекта.
Риск 2. Несовместимость компонентов. У стоек FANUC собственная шина данных: новую стойку нельзя поставить на старые двигатели и усилители — комплект меняется целиком. Ошибка «купим стойку, приводы потом» стоит денег дважды.
Мера — подбор всего комплекса одним поставщиком с проверкой совместимости на стенде до монтажа, плюс письменное подтверждение, что сохраняемые узлы (двигатель шпинделя, концевики) работают с новой стойкой.
Риск 3. Сроки поставки компонентов. Импортные стойки и приводы едут с непредсказуемыми задержками, а отдельные позиции вообще попадают под ограничения поставок. Мера — на стадии проекта закладывать две-три равноценные платформы: западную (FANUC, Sinumerik), российскую (FMS-3000, НЦ-210 и другие) и адаптированные варианты; выбор фиксируется в смете с заявленными сроками по каждой позиции.
Риск 4. Долгий простой цеха. Станок, разрезанный на части и ждущий компонентов, — худший сценарий. Снимается стендовой сборкой и преднастройкой шкафа до демонтажа старого оборудования, поэтапной приёмкой (механика → электрика → пусконаладка → аттестация) и, при невозможности работ на площадке, вывозом станка на производство подрядчика с обратным монтажом.
Риск 5. Исполнитель без опыта на вашей модели. Инженер, собравший десяток токарных, не всегда справится с карусельным или координатно-расточным.
Мера — проверка кейсов именно по вашему типу станка, запрос протоколов точности «до/после» по ГОСТ ISO 230-2-2016 и гарантийных обязательств, записанных в цифрах, а не словами. Наш сервис работает по этой схеме: протокол на входе, протокол на выходе, гарантия на выполненные работы.
Отдельный вопрос — делать ретрофит своими силами. Истории любительских переделок существуют: координатно-расточной станок переоборудуют энтузиасты, фотографируя каждый шаг. Для промышленного парка критерий другой: своими силами проект имеет смысл, только если на предприятии есть станочный электрик, наладчик с опытом выбранной стойки и стенд для сборки шкафа — иначе экономия на подрядчике превращается в месяцы простоя и потерянную точность. Разумный компромисс — комбинированная схема: предприятие готовит механику и демонтаж, подрядчик отвечает за электрику, пусконаладку и аттестацию.
Общий знаменатель всех пяти пунктов: ретрофит прощает планирование и не прощает самоуверенности. Проект, начатый с протокола обследования и закончившийся протоколом аттестации, почти всегда ложится в смету и срок.
FAQ
Сколько стоит ретрофит станка?
Замена только электроники — от 0,8 до 2,5 млн рублей, полный ретрофит с восстановлением механики — 3–6 млн рублей. Ориентир — 30–50% цены сопоставимого нового станка. Точную цифру дают после дефектации: два станка одной модели с разным состоянием направляющих отличаются по смете в разы.
Можно ли заменить только стойку ЧПУ, оставив старые приводы и двигатели?
Иногда да: если старые приводы принимают стандартный аналоговый сигнал ±10 В, новую стойку подключают к ним напрямую, и это серьёзная экономия. Но на многих системах, например, FANUC, стойка и приводы связаны фирменной шиной, и менять приходится весь комплект. Решение принимает инженер после обследования, а не прайс.
Чем ретрофит отличается от установки ЧПУ на универсальный станок 16К20 или 6Р13?
Это два разных проекта. Ретрофит — замена поколения электроники на станке, который уже был с ЧПУ: там есть приводы, датчики и электрика под автоматическое управление. Универсальный станок дооснащается с нуля: шаговые или серво приводы, ШВП или ходовые винты, стойка. Объём, цена и глубина механических переделок там другие — у нас для переоборудования универсалов есть отдельный разбор.
Сколько станок простаивает во время ретрофита?
При замене только электроники — 3–6 недель от демонтажа до аттестации, потому что шкаф собирается и настраивается на стенде параллельно. Полный ретрофит с механикой — 3–6 месяцев. График фиксируют до начала работ, а поэтапная приёмка делает простой прогнозируемым.
Что выгоднее: ретрофит или новый китайский станок?
Считается по пропорции. Если ретрофит укладывается в 30–50% цены нового аналога, а механика жива — выигрывает ретрофит: выше остаточный ресурс, сохранены оснастка и наладки, точность подтверждена протоколом. Если новый станок дешёвый, а дефектация нашла износ механики — выгоднее новый. Этот порог хорошо знают все подрядчики: когда модернизация съедает 60–70% цены нового станка, она теряет смысл.
Вырастет ли точность обработки после ретрофита?
Да, по двум причинам. Цифровые приводы и датчики дают точность и повторяемость позиционирования на уровне паспорта станка или лучше — старые аналоговые системы проигрывают современным в разы. А компенсации люфта и шага винтов в новой стойке снимают накопленные ошибки, которые старая электроника не обрабатывала. Результат фиксируется протоколом по ГОСТ ISO 230-2-2016 до и после работ.
Заключение
Ретрофит — не компромисс «для тех, у кого нет денег на новый станок», а осознанное решение для парка, у которого механика пережила электронику. Отсюда четыре шага перед стартом проекта.
Первое: посчитайте простой в деньгах — стоимость часа станка умножьте на месяцы, которые уже уходят на поиск компонентов. Второе: пройдите чек-лист механики из этой статьи или закажите обследование с протоколом — без него любая смета — гадание. Третье: сравните смету ретрофита с ценой нового аналога; ориентир 30–50% отделяет разумную модернизацию от вложений в иллюзию. Четвёртое: выбирайте исполнителя по кейсам на вашем типе станков, протоколам точности «до/после» и зафиксированной гарантии.
Если коротко: живая механика плюс устаревшая электроника — это ретрофит; изношенная механика — новый станок; сломавшийся станок посреди загрузки — отдельная задача о ремонте и замене. Мы выполняем ретрофит станков с ЧПУ полностью: обследование с протоколом, проект, сборка шкафа на стенде, монтаж, пусконаладка, аттестация точности и обучение персонала — с выездом инженеров по всей России. Начните с обследования: оно стоит несопоставимо меньше, чем ошибка в выборе варианта.
Источники
- ГОСТ ISO 230-2-2016 «Испытания станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ» — официальный текст стандарта.
- Емельянов С. Модернизация станков с ЧПУ: семь практических советов // CTA — Компьютер-Трибуна (отраслевой технический журнал).
- Варианты модернизации систем ЧПУ 2С42-65/61, 2Р22, 2У22 // ЭлМик — российский разработчик и производитель оборудования ЧПУ.
- FANUC — официальный сайт российского представительства; системы ЧПУ серии 0i и комплекты для модернизации токарных станков.
- Good iron? Obsolete control? Time for a CENTROID Retrofit! («Хорошее железо? Устаревшая стойка? Время ретрофита CENTROID») // CENTROID CNC Controls — производитель систем ЧПУ для ретрофита.