

Направляющие станка: типы, износ, обслуживание
Направляющие станка — это база, по которой стол и суппорт ходят прямолинейно, и изнашиваются они раньше любого другого узла, определяющего геометрию детали. Обслуживание сводится к трём вещам: рабочая смазка, целая защита от стружки и регулярный контроль геометрии. Пропущен любой из трёх пунктов — следующий шаг это перешабровка или шлифовка станины, а это уже дни и недели простоя.
Типичный сюжет: станок 16К20 на площадке б/у, направляющие блестят как зеркало, продавец показывает их первым делом. На практике всё наоборот: зеркальная полоса — это зона, которую суппорт протёр десятилетиями, а щуп 0,05 мм под поверочной линейкой в районе патрона уходит без усилия. Такой замер означает просадку 0,05–0,07 мм — ещё не приговор, но уже аргумент сбить цену и заложить ремонт. Проверка занимает пять минут и стоит один щуп.
Разберём, чем направляющие качения отличаются от скольжения и почему у них разные враги, что именно изнашивается и как это видно на детали, как проверить узел за полчаса без разборки, чем смазывать и чем защищать, чем грозит работа «на изношенных» и как выбирают между перешабровкой, шлифовкой, полимерной заливкой и заменой рейков. Если разбираться некогда — закажите диагностику неисправностей станков: инженер приедет с уровнем и индикатором и даст заключение по состоянию направляющих за один выезд.
Ключевое
- Тип определяет врага: направляющим качения страшна стружка и вымытая смазка, направляющим скольжения — сухой ход. «Зеркальный» блеск на скольжении — признак выработки, а не здоровья.
- Износ виден на детали раньше, чем в металле: конус на длинной обточке, «борозды» и рябь на чистовой, ступенька в месте смены направления. Проверка линейкой со щупом 0,05 мм ловит просадку от 0,05 мм.
- Смазка и защита — самое дешёвое: забитая система смазки изнашивает каретку и накладные планки в разы быстрее калёной станины, а рваная гармошка превращается в счёт за перешабровку.
- Границы ремонта по износу: до 0,05 мм — смазка и регулировка клиньев; 0,05–0,2 мм — перешабровка на месте; глубже — шлифовка, полимерная заливка или замена рейков. Точную цифру даёт только замер по всей длине.
- Эксплуатация «на изношенных» дорожает вдвойне: сначала брак (конус, разброс размеров), потом задиры и заклинивание, когда ремонт стоит в разы дороже планового.
Как устроены направляющие и какими они бывают
Задача направляющих одна: держать прямолинейность и перпендикулярность перемещений под нагрузкой. Пара всегда состоит из базовой поверхности — станины или рельсы — и подвижного узла: суппорта, стола, каретки. Точность этой пары стоит в начале цепочки геометрии станка: какой бы «умной» ни была стойка, по кривой базе она не отработает контур. Отсюда и норма: допуски прямолинейности направляющих в стандартах на станки (ГОСТ 18097-2024 для токарных, ГОСТ 9726-2024 для вертикально-фрезерных) задаются сотыми долями миллиметра на 1000 мм, и эти значения падают с ростом класса точности от Н к П, В и А.
Промышленные станки живут в двух конструктивных мирах.
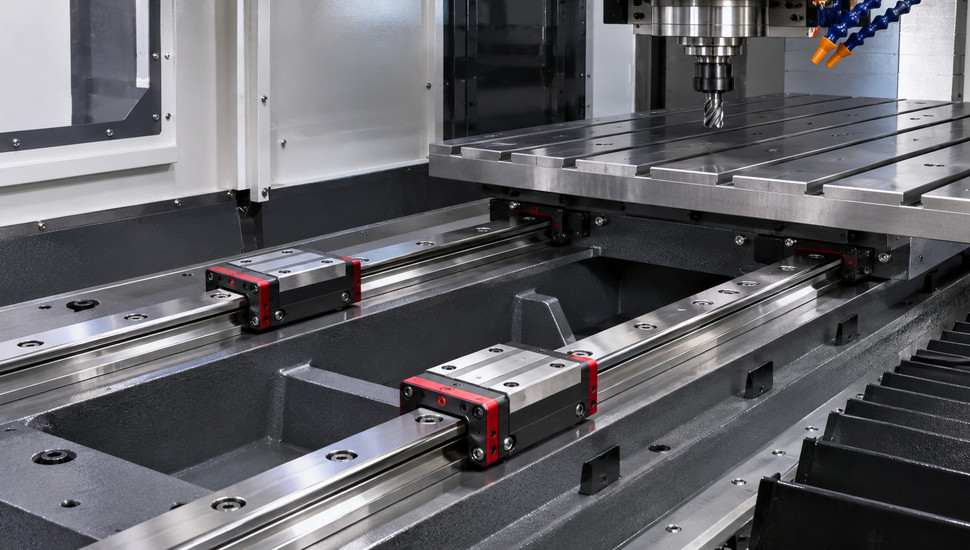
Качение. Закалённая рельса и каретка, внутри которой катятся шарики или ролики по двум–шести дорожкам; у современных серий тела качения разделены сепаратором, который убирает трение шарик-о-шарик и живёт в смазке, а не гоняет её перед собой. Пример устройства серий — в каталогах THK и HIWIN: шариковые для скорости, роликовые для жёсткости, с преднатягом по классам. Трение мало, ход лёгкий, быстрые подачи возможны. Цена конструкции: контакт точечный или линейно-точечный, поэтому вмятина от одной стружки, прокатанной кареткой, ощущается по всей длине хода, а демпфирование слабое — вибрации от резания качение почти не глушит.
Скольжение. Классическая пара «станина — суппорт»: призма и плоскость, сопряжённые поверхности, между ними масляная плёнка, которую создаёт система смазки. Зазор выбирают накладные планки и клинья — их по мере износа подтягивают и перешабривают. На современных и модернизированных станках по станине работают антифрикционные полимерные накладки (Turcite, Moglice и аналоги): они снижают трение, страхуют от задиров и держат масляный клин. Скольжение дорого стоит в трении (КПД передачи движения заметно ниже), зато гасит вибрации и прощает ударные нагрузки.
| Критерий | Качение (рельсы) | Скольжение (станина + суппорт) |
|---|---|---|
| Трение | Очень низкое, ход лёгкий | Выше, нужен масляный клин |
| Демпфирование вибраций | Слабое | Хорошее, резец «спокойнее» |
| Чувствительность к грязи | Высокая: вмятины от стружки | Средняя: стружка уходит со смазкой |
| Сухой ход | Дорожки выкрашиваются | Задиры и схватывание за часы |
| Скорости подач | Высокие | Ограниченные |
| Износ | Лунки, выкрашивание, огранка шариков | Просадка рабочей зоны, задиры, износ планок и клиньев |
| Ремонт | Замена каретки/рельсы, пересыпка шариков | Подтяжка, шабрение, шлифовка, полимерная заливка |
| Типичное применение | Фрезерные ОЦ, высокоскоростные оси | Тяжёлые токарные, карусельные, продольные |
Частая гибридная схема: главные оси на рельсах, а вертикальная ось или балансир — на скольжении. Тяжёлые токарные и карусельные остаются на скольжении с полимерными накладками: там важнее жёсткость и гашение вибраций, чем скорость. Отсюда первый практический вывод: прежде чем что-то смазывать и регулировать, определите, какой перед вами тип — у них разные причины отказов и разные признаки.
Что изнашивается и почему
Механизмов износа шесть, и почти каждый привязан к типу направляющих.
Абразив. Стружка, шлам и пыль через изношенные уплотнения попадают в зону контакта. Для качения это главный убийца: твёрдая частица вдавливается в дорожку, каретка прокатывается по ней — рождается лунка, и дальше каждое прохождение бьёт по ней телами качения. Для скольжения абразив работает медленнее — смазка уносит его в ванну, но на сухих участках шлам превращается в притирочную пасту.
Сухой ход. Разрыв масляной плёнки на скольжении за часы даёт задиры и схватывание: бронза или полимер навариваются на станину. Самая частая причина — не «забыли залить», а забитая система: дозатор или форсунка перестала пропускать, бак полный, а до узла масло не доходит. Практика с 16К20 из первого эшелона форумов: «смазка не работала, забита вся» — и каретку суппорта в итоге изнашивало в разы сильнее станины, потому что её площадь меньше и металл мягче.
Коррозия. Водная СОЖ, конденсат после смены и простой с включённым станком раз в неделю — типовой сценарий точечной ржавчины на краях хода, где смазки меньше всего. На качении пятно коррозии работает как абразив с той же логикой вмятины.
Усталость и вмятины. Тела качения огранятся («игральные кубики») и выкрашиваются, дорожки под статической нагрузкой при долгом простое получают вмятины ровно в точке остановки — поэтому станок нельзя бросать на месяцы со столом в одной позиции. Вмятины от простоя — фирменная причина «докат-стоп»: каретка тяжело переползает лунку и щёлкает на выходе из неё.
Перекос и монтаж. Непараллельность рельс, перетянутый клин, неровная опорная поверхность под рельсой — нагрузка идёт по одной дорожке, и та дорожка стареет вдвое-втрое быстрее соседней. Косвенный признак — разный усилие хода по краям оси.
Вода и смазка конфликтуют. Эмульсия вымывает пластичную смазку из каретки за считанные смены: наружная грязь плюс внутренний голод. После обильного орошения каретке нужна свежая смазка, а не только протирка.
И главный общий закон: износ никогда не равномерный. Ось работает в рабочей зоне — у патрона на токарном, в середине стола на фрезерном. Именно там появляется «яма», которую потом находят щупом. Замер в одной точке врёт всегда.
| Причина | Где видно первым | Что страдает |
|---|---|---|
| Стружка через уплотнения | Шелест, щелчки кареток | Дорожки и тела качения |
| Забитая система смазки | Сухая рельса, задиры | Накладные планки, каретки скольжения |
| СОЖ и простой | Точечная ржавчина на краях хода | Края хода, уплотнения |
| Статичный простой | «Докат-стоп» в одной точке | Дорожка под кареткой |
| Перекос монтажа, перетянутый клин | Тяжёлый ход у краёв, тепло | Одна дорожка, кромка клина |
| Перегруз, тяжёлые резы | Дребезг суппорта | Планки, призма, клинья |
Признаки износа: сначала деталь, потом узел
Металл направляющих долго молчит, а деталь рассказывает всё. По картине брака можно указать на узел до любого замера.
| Картина на детали | Что происходит | Где проверять |
|---|---|---|
| Конус на длинной обточке, рост к патрону | Суппорт проседает в «яму» износа у передней бабки | Линейка + щуп у патрона, индикатор по длине |
| «Бочка» на длинной детали в центрах | Износ по краям хода при перегруженной середине | Индикатор по всей длине, уровень |
| Отдельные глубокие риски на чистовой, «борозды» | Лунка или задир на дорожке/рельсе | Прокат каретки рукой, осмотр рельсы |
| Ступенька или зарез в месте смены направления | Люфт в паре: клин, планка, гайка | Дерево диагностики потери размера — отдельный разбор |
| Рябь на чистовой, «докат-стоп» | Каретка переползает вмятину | Ход рукой по всей длине, точка «стопа» |
| Дребезг суппорта на тяжёлом резе | Прижимные планки отошли от призмы (износ 1–2 мм) | Подтяжка планок, зазор щупом за планкой |
| Щелчки, шелест, «песок» в каретках | Выкрашивание дорожек, огранка тел качения | Прокат с снятыми уплотнениями, осмотр смазки |
Конус — самый обманчивый признак. Мастерская история: партия валов уходит конусом 0,03–0,05 мм на 300 мм, направляющие при этом «как зеркало». Зеркальная полоса как раз и есть зона просадки: металл снят там, где станок гоняет 90 % деталей, суппорт «клюёт» в яму, и диаметр у патрона растёт. Если станок в этой фазе, чистовую работу на нём ведут с компенсацией в стойке или планируют ремонт — полностью убрать конус регулировками не получится.
Дребезг на тяжёлом резе — вторая характерная стадия. При износе 1–2 мм прижимные планки суппорта отходят от призмы станины, и под нагрузкой узел начинает «дышать»: резец вибрирует, поверхность рвётся. Опытные токари на таком станке работают врезанием у передней бабки и поджимом заднего центра — но это уже эксплуатация с оглядкой, а не норма.
Если узел не просто изношен, а именно стучит и вибрирует — источник звука по узлам локализуют по протоколу из отдельного разбора о стуке и вибрации; здесь отметим главное: направляющие дают глухой дребезг под нагрузкой и щелчки кареток, а не звон на холостом ходу.
Как проверить состояние направляющих за 30 минут
Протокол без разборки, по которому работают приёмщики б/у станков и сервисные инженеры. Нужны поверочная линейка 1000–1600 мм, набор щупов, индикатор часового типа с магнитной стойкой и чистая ветошь.
- Осмотр, 5 минут. Смойте плёнку — смотрите на три вещи: разницу блеска «зона хода — края» (зеркало = изношенная зона), точечную ржавчину на краях хода, задиры и тёмные полосы с наволакиванием металла. Блеск сам по себе ничего не «доказывает» — это след хода, а не здоровье.
- Линейка + щуп, 10 минут. Поставьте линейку ребром по направляющей в двух разворотах, у патрона (или в середине стола) и у края хода пробуйте щуп 0,03–0,05 мм под ребро. Ушёл щуп у патрона и встал у края — яма в рабочей зоне. На 1К62 так ловили просадку 0,05–0,07 мм линейкой 1,5 м.
- Индикатор по длине, 10 минут. Магнитную стойку — на суппорт или каретку, ножку — на настроенную по краям линейку. Прогон на всю длину шагом 100 мм, записи в журнал. Стрелка покажет просадку точнее щупа и заодно выловит локальные лунки.
- Рука на ход, 3 минуты. Разожмите клинья на минимум и гоняйте узел вручную или на минимальной подаче по всей длине. Ровное усилие — норма; «докат-стоп» в точке — вмятина; тяжёлые зоны у краёв — перетянутый клин или задиры.
- Смазка, 2 минуты. Прогоните насос: масло вышло из каждой форсунки и лежит плёнкой на всех рельсах? Сухая рельса при полном баке — находка дня, начинайте с системы, а не с металла.
- Тест на конус (если станок под напряжением): обточите пробный валик, замерьте два диаметра — у передней бабки и у пиноли. Разница покажет суммарную просадку в рабочей зоне.
Для приёмки после ремонта и приборного контроля применяют уровень с ценой деления 0,02 мм/м, автоколлиматор и лазерный интерферометр — они дают карту отклонений по всей длине с микронами. Ручной протокол уровня «линейка + индикатор» хватает для решения «работаем, регулируем или ремонтируем». Если нужна официальная карта геометрии — это услуга восстановления геометрии станков: замер, отчёт и выверка по приборам. Направляющие здесь — только один уровень: полную цепочку потери точности (база — передача — стойка) разбирают отдельно.
Смазка: чем, куда и как часто
У двух типов направляющих разные смазочные материалы, и объединять их «одним литолом» — самая дорогая экономия в цехе.
Скольжению нужно масло, которое прилипает. Индикаторные масла для направляющих (вязкость 32–68 сСт) держат масляный клин между призмой и суппортом и не стекают в ванну: в них вводят присадки, повышающие адгезию. Смазка идёт автоматикой — насос, дозаторы, форсунки в каждую зону. Контроль не «бак не пустой», а выход: после прогона насоса плёнка обязана лежать на всей направляющей. Раз в месяц сверяйте расход: резкое падение — забитый дозатор, рост — порванный канал или течь.
Качению нужна консистентная смазка нужной густоты или жидкое масло. Производители допускают оба варианта: пластичную закладывают в каретку и прокачивают через маслёнку до выхода свежей, жидкую подают дозированно — по каталогам HIWIN порядка 0,3 см³ в час на точку при вязкости 30–150 сСт. По консистентным ориентируйтесь на классы NLGI 00–1 с противозадирными присадками (типовые примеры: Mobilux EP 0/1, HIWIN G05 и аналоги): лёгкая смазка перекатывается вместе с телами качения и вытесняет вытекшую. Первую доливку делают после примерно 100 км пути или трёх месяцев — что раньше, дальше по регламенту производителя и по факту состояния выдавленной смазки: серая с металлическим блеском — сигнал осмотреть дорожки.
| Узел | Смазочный материал | Ориентир интервала | Типовая ошибка |
|---|---|---|---|
| Направляющие скольжения | Индикаторное масло 32–68 сСт | Автоматика, проверка выхода ежедневно | Густое масло: клин рвётся, ход рывками |
| Каретки рельсовых направляющих | NLGI 00–1 с EP или масло 30–150 сСт | ~100 км хода или 3 месяца, далее по регламенту | Литол/солидол: слишком густо, выдавливается |
| Сопряжение клина и планки | То же масло, что на направляющие | При каждой подтяжке | Сухая подтяжка «насухо» |
| Винтовая пара (ШВП) | Своя смазка по регламенту узла | Отдельный разбор про ШВП | Общий канал с направляющими |
Вязкость читается рукой: после перехода на масло 220 сСт каретки мини-станка идут ощутимо тяжелее — на малых каретках лишняя густота имитирует клин. Второй край — «смазка» в баллончике типа универсальной вытесняющей жидкости: она растворяет остатки нормальной смазки и уходит, не оставляя плёнки. Третья типовая ошибка — общий канал на направляющие и передачу: узлам нужны разные материалы и разный ритм.
Отдельный сюжет — ржавчина и сухие края. Пятна коррозии на краях хода снимают масляной плёнкой и регулярным прогоном на всю длину: станок, который проходит полный ход хотя бы раз в неделю, держит края смазанными. Полностью «убитую» коррозией пару маслом не лечат — это уже к разделу ремонта.
Защита от стружки и СОЖ: что стоит проверить сегодня
Защита — это три барьера, и целостность каждого дешевле любой перешабровки.
Экран. Гармошка или телескопический кожух закрывает направляющие вне рабочей зоны. Рваная складка гармошки работает как воронка: стружка сыплется внутрь прямо на рельсу, а масляный туман склеивает её в абразивную кашу. Погнутая секция телескопа клинит стол в середине хода — и узлы «доламывают» друг друга. Ремонт уплотнений занимает часы, перешабровка после их отказа — недели; заодно с заменой ставят и новые экраны — это штатная услуга установки защитных кожухов и ограждений.
Уплотнение узла. Скребки-планки перед кареткой стирают тонкий слой стружки до контакта, концевые уплотнения кареток держат шлам вне дорожек. Это расходники: двухлепестковые уплотнения меняют при каждой переборке, задубевшие от СОЖ — чаще. Если из каретки при прокате вылезает старая серая смазка с блестящими вкраплениями — уплотнения уже пропускают.
Смазка как моющее. Правильно поданная смазка уносит мелкую стружку из зоны контакта. Обратная сторона: водная эмульсия вымывает пластичную смазку из каретки. После обильного орошения и перед выходными — щепотка свежей смазки в каретку и прогон оси; подробный уход за самой эмульсией — тема отдельного разбора про СОЖ.
Правила чистки короткие. Стружку с направляющих убирают кистью или сдувают до прогона оси — и никогда не «прокатывают» кареткой по насыпанной куче: одно такое прокатывание оставляет лунку на всю жизнь рельсы. Ткань берут без ворса, а пятна засохшей эмульсии снимают совместимым с металлом составом, после чего обязательно возвращают плёнку свежей смазки.
Чем грозит эксплуатация с изношенными направляющими
Износ растёт нелинейно, и цена каждой стадии отличается в разы.
Сотые доли миллиметра (0,01–0,05 мм). Разброс размеров от детали к детали, конус на длинных обточках, чистовая поверхность «в волну». Станок формально работает, но контролю качества приходится расширять допуск — и вы платите браком или перешабровкой партий. Это лучшее время для регулировки клиньев, восстановления смазки и плана ремонта.
От 0,05 до 0,2 мм. Конус стабилен, суппорт «клюёт» в яму у патрона, клинья работают на пределе и быстро проседают снова. Чистовые операции уходят со станка. Компенсация в стойке выравнивает средний размер, но не убирает причину: износ продолжает расти в той же яме.
От 0,2 до 1 мм и глубже. Планки отошли от призмы — дребезг на каждом тяжёлом резе, зарезы, отрыв суппорта при реверсе. Изношенная зона работает «насухо»: плёнка не держится на выработанном рельефе, и появляются задиры. Для осей с приводами это ещё и рост момента сопротивления: рывки и подклинивания выбивают ошибки перегруза и рассогласования по оси — тема отдельного разбора про язык аварий привода.
Финал — клин. Задир схватывает пару, каретка встаёт на середине хода под нагрузкой, ось выкатывает ошибку следования, иногда гнётся винт и рвётся муфта. Здесь ремонт уже не «направляющие»: демонтаж, дефектовка, часто и привод, и передача.
На качении клин готовится заранее и его слышно: вмятина → выкрашивание дорожки → огранённые шарики → «песок» в каретке → заклинивание. Сухой ход ускоряет сценарий до недель: задокументирован случай, когда сухие каретки одной оси нарезали в рельсе четыре ровные борозды — по числу дорожек, за один сезон эксплуатации без смазки.
Отдельно про деталь: ступеньки, «уплывающие» размеры и конус — это первые страницы дерева диагностики потери размера, где направляющие стоят в одном ряду с передачей и опорами. Если брак растёт, а станок старше пяти лет — начните с протокола проверки из предыдущего раздела, он дешевле любой замены деталей.
Ремонт: перешабровка, шлифовка, полимер или замена рейков
Метод выбирают по трём параметрам: величина износа, закалена ли направляющая, допустим ли демонтаж.
| Метод | Износ | Точность результата | Время | Когда выбирать |
|---|---|---|---|---|
| Смазка + подтяжка клиньев и планок | До 0,05 мм | Возврат зазоров, не геометрии | Часы | Регламентная фаза, ранние сотые |
| Перешабровка на месте | До 0,2 мм | Прямолинейность, пятна 8–12 на 25×25 мм | Дни, без демонтажа | Станина не закалена, износ в сотых |
| Шлифовка + подгонка пары | 0,2–0,5 мм и глубже | Восстановление геометрии по приборам | Недели, демонтаж | Задиры, закалённые направляющие |
| Полимерная заливка (Moglice и аналоги) | Глубокий износ сопряжённой пары | По базовой поверхности | 2–4 дня, на месте | Тяжёлые узлы, нельзя демонтировать |
| Замена рейков / переход на качение | Любой, вместе с модернизацией | По новой системе | Проект ретрофита | Устаревшая изношенная база |
Перешабровка. Классика ремонта скольжения: шабером снимают тончайший слой там, где краска с поверочной линейки оставила пятна. Работу ведут от уровня: находят самую нижнюю точку износа, вышабривают опорные «маяки», разбивают длину на участки по длине уровня и ведут пятнистость до нормы 8–12 пятен на квадрате 25×25 мм. Порядок — от малого: сначала резцовые салазки, затем поперечные направляющие, станину — последней. Сопряжённую пару шабрят друг к другу, суппорт не точат «в отдельно». Опытные ремонтники повторяют: цель шабрения — прямолинейность хода на всю длину, а не «сотки» ради соток.
Ограничение метода: закалённую направляющую (как на 16К20, где твёрдый слой идёт по поверхности) вручную брать тяжело. Практика говорит прямо: «с шабером тяжеловато». Для закалённой базы выбирают шлифовку.
Шлифовка. Направляющие станины прогоняют на продольно-шлифовальном станке, снимая яму и задиры; сопряжённые поверхности доводят шабрением и подгонкой новых накладных планок и клиньев. Метод точный, но у него есть цена: на станках с поверхностной закалкой (ТВЧ) закалённый слой ограничен по глубине, и после глубокой шлифовки пара работает по незакалённому металлу — ресурс второй жизни короче первой. После сборки обязательна наладка: наладка станков после ремонта включает выставление геометрии, компенсации в стойке и пробную обработку; изношенные планки, клинья и накладки идут под замену вместе с дефектовкой — типовой объём описан в разделе замены изношенных деталей.
Полимерная заливка. На станину заливают антифрикционный компаунд (Moglice и аналоги), и он формирует сопрягаемую поверхность по базовой геометрии — без демонтажа тяжёлого узла. Показателен промышленный кейс: на расточной бабке станка Škoda W200HA направляющие длиной 2000 мм восстановили заливкой прямо на месте. Бабка весит 24 тонны, и её снятие стоило бы дороже самого ремонта. Свойства композита из публикации: прочность на сжатие 140 МПа, коэффициент трения по стали со смазкой 0,08–0,12, отвердевание 24 часа. Ход бабки после восстановления стал плавнее, станок работает без претензий.
Метод требует честной подготовки поверхности: зачистка, насечки и отверстия под адгезию, разделительный слой. Пропустили разделитель — компаунд приклеит узел к станине намертво. Восстановленная таким способом пара дополнительно гасит вибрации — это бонус тяжёлым станкам.
Замена рейков и переход на качение. Когда база выработана глубоко или станок ждёт модернизации, скольжение меняют на рельсы качения — это уже ретрофит со своей логикой: новая база, новые приводы, новая наладка. Полный разбор критериев «когда выгодно» — в отдельной статье о ретрофите; здесь зафиксируем границу: если после шлифовки станина не держит геометрию сезон, разумнее менять систему, а не шлифовать второй раз.
Снизу вверх — самое дешёвое в ремонте: регулировка и смазка (часы) → перешабровка (дни) → шлифовка с подгонкой (недели) → замена системы (проект). Каждый пропущенный уровень повышает итоговую цену в разы.
Профилактика: минимум, который экономит станину
Полный регламент ТО станка — отдельный разбор; здесь — профильный минимум именно для направляющих.
Ежедневно. Прогон насоса до выхода масла из всех точек, уборка стружки с направляющих и с гармошек, взгляд на целостность экранов. Две минуты, и вы исключили главный механизм — сухой ход по абразиву.
Еженедельно. Рука на ход по всей длине оси: ровность усилия, «докат-стоп», тяжёлые зоны. Контроль уровня в баке и расхода за неделю.
Ежемесячно. Индикатор в трёх точках хода (у бабки, середина, край) — в журнал состояния: тренд виден за два-три месяца до брака. Осмотр скребков и уплотнений кареток, прокачка кареток качения свежей смазкой до выхода чистой.
Раз в полгода. Линейка + щуп по протоколу проверки; сверка журнала с показаниями обточки пробного валика. Резкое изменение тренда — повод вызвать диагностику до того, как станок встанет сам.
Журнал из трёх цифр в месяц стоит пять минут. Его первая ценность — тренд: станина изнашивается медленно, и знание скорости износа позволяет заказать шабрение в удобное окно, а не в разгар смены. Сервисное сопровождение с таким журналом — стандартная практика технического обслуживания станков.
Часто задаваемые вопросы
Можно ли работать на станке с износом направляющих 0,05–0,1 мм? Черновую и получистовую обработку — да, с контролем размеров. Для посадочных и чистовых операций просадка уже критична: на изношенном станке точат с врезанием у передней бабки и поджимом заднего центра, а посадку под подшипники разумно вести там, где разброс держится в пределах 0,01–0,02 мм на длине посадки. Одновременно планируйте ремонт: яма растёт.
Как проверить износ направляющих без разборки? Линейка ребром + щуп 0,05 мм в рабочей зоне и у края, индикатор на магнитной стойке по всей длине, обточка пробного валика на конус. Блеск и «зеркальность» — не доказательство: зеркало как раз зона износа, и не раз принимавшие станки советуют верить приборам, а не блеску.
Чем смазывать линейные направляющие: маслом или консистентной смазкой? Скольжение — только жидким индикаторным маслом 32–68 сСт от системы смазки. Каретки качения — консистентной NLGI 00–1 с противозадирными присадками (Mobilux EP, HIWIN G05 и аналоги) или жидким маслом 30–150 сСт от дозатора. Один материал на направляющие и передачу — ошибка: узлам нужны разные вязкости.
Можно ли шабрить закалённые направляющие самому? Технически возможно, но закалённый слой (как на станине 16К20) берётся шабером с большим трудом: практика говорит «тяжеловато». Для закалённых поверхностей типовой выбор — шлифовка с последующей подгонкой сопряжённой пары; шабрением дорабатывают мягкие направляющие и накладные планки.
Что выбрать: перешабровку, шлифовку или полимерную заливку? По величине износа и закалке: до 0,2 мм на незакалённой — шабрование на месте; глубже или с задирами — шлифовка с подгонкой планок; тяжёлый недемонтируемый узел — полимерная заливка по станине. Если закалённый слой мал, а износ вернётся быстро — считайте ретрофит с заменой рейков.
Почему деталь конусит, если направляющие «как зеркало»? Зеркальная полоса — это и есть изношенная рабочая зона: металл снят там, где суппорт ходит постоянно, и он проседает в яму у патрона. Проверка линейкой со щупом в двух точках покажет разницу высот, которую блеск скрыл. Конус у патрона при «блестящей» станине — классическая примета б/у станков.
Выводы и следующие шаги
Направляющие изнашиваются предсказуемо: в рабочей зоне, от абразива и сухого хода, и предсказуемо предупреждая — сначала на детали, потом в металле. Всё дорогое в этой теме происходит не от «старости», а от трёх упущений: не работает смазка, порвана защита, никто не меряет. Поэтому план короткий.
Эта неделя: проверьте выход смазки из каждой точки после прогона насоса; осмотрите гармошки и скребки; уберите стружку и прокатайте каждую ось на всю длину, отмечая тяжёлые зоны и «стопы».
Этот месяц: снимите три замера индикатором по каждой оси в журнал, обточите пробный валик на конус, прикиньте тренд. Если щуп 0,05 мм уходит под линейку в рабочей зоне — закладывайте ремонт в окно простоя заранее: перешабровка на месте дешевле шлифовки, а шлифовка дешевле клина в разгар смены.
Если нужен приборный контроль, план ремонта или восстановление геометрии с гарантией — закажите диагностику станка: определим стадию износа и вернём станку прямую базу до того, как он начнёт диктовать вам допуски.
Источники
- ГОСТ 18097-2024 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» — текст стандарта (PDF).
- ГОСТ 9726-2024 «Станки вертикальные фрезерные с крестовым столом. Нормы точности и жесткости станков и методы испытаний на точность и жесткость» (официальное издание).
- THK. Направляющая LM: устройство и серии линейных направляющих — официальный сайт — thk.com.
- HIWIN. Linear Guideways (линейные направляющие): технический каталог — hiwin.co.uk.
- Восстановление направляющих скольжения в расточной бабке станка фирмы Škoda W200HA — научная публикация — КиберЛенинка.
- Чернов Н. Н. Металлорежущие станки: учебник — страница издания.
- Крысин А. М. Слесарь механосборочных работ: учебник (печатное издание).