

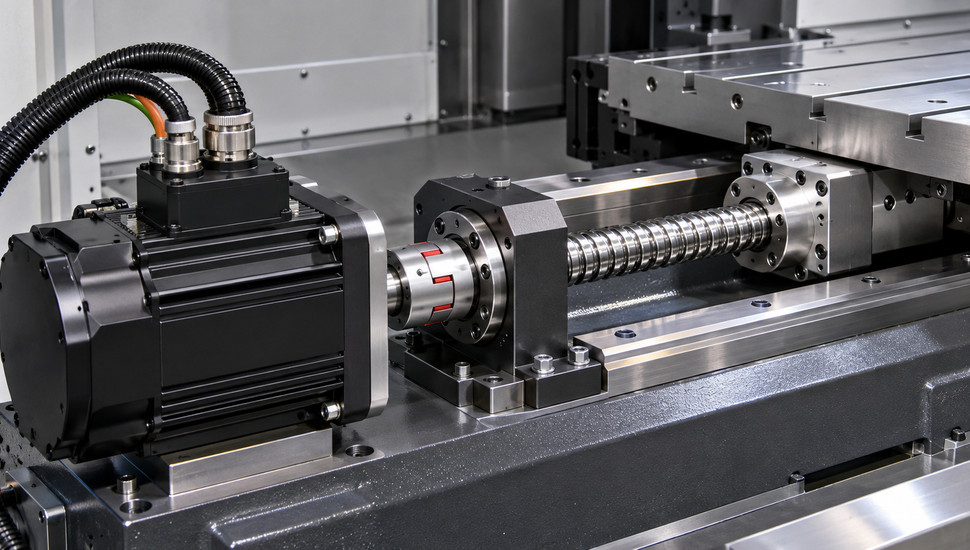
Сервопривод станка: как работает и как понимает, что он умирает
Сервопривод станка — это замкнутая система «усилитель + двигатель + датчик положения», которая тысячи раз в секунду сверяет приказ стойки ЧПУ с фактическим положением оси и исправляет отклонение. Умирает такая система не мгновенно: узлы отказывают по очереди, и почти каждый отказ за недели или месяцы подаёт предвестники — писк, дрожание, гул, ползущую вверх нагрузку оси. Кто умеет читать эти сигналы, чинит привод до того, как он остановит станок посреди смены.
Один случай с форума Chipmaker стал уже хрестоматийным. После замены усилителя Fanuc A06B-6093-H114 ось вертикального обрабатывающего центра загудела так, что вибрацию слышали по всему цеху площадью 3000 квадратных метров. Привод был новым и железно исправным. Виновата оказалась несогласованность: параметры оси и данные мотора, заложенные в стойке, не совпали с тем, чего новый усилитель ждал от механики, — об этом случае подробнее в разделе про замену.
Ниже — как сервопривод устроен изнутри, что происходит в его контурах регулирования, какие узлы и по какому графику деградируют, как отличить дрожание настройки от поломки и когда выгоднее ремонт, а когда замена. Материал опирается на документацию Fanuc, Siemens и Yaskawa, справочники по электрическим машинам и разборы реальных неисправностей с профильных форумов.
Ключевое
- Сервопривод — это три вложенных контура (ток, скорость, положение), поэтому «дрожание» и гул чаще означают рассогласование настроек с механикой, а не сгоревшую плату.
- Внезапных отказов почти не бывает: писк вентилятора, дрожь оси в покое и нагрузка на холостом ходу, выросшая на 15–20%, подают сигнал за месяцы до остановки.
- Основную массу отказов взрослого парка держат пять узлов — конденсаторы, вентиляторы, силовые ключи, датчик положения и кабели, у каждого свой график и свой почерк.
- Замена привода без переноса параметров и согласования данных мотора даёт гарантированные ошибки перегруза и рассогласования «из ниоткуда».
Что такое сервопривод станка и из чего он состоит
Под сервоприводом наладчики понимают связку из трёх устройств. Первый узел — сервоусилитель (в цехах его называют «усилитель», «драйвер» или просто «серва»): он принимает задание от стойки ЧПУ, выпрямляет сетевое напряжение и формирует фазные токи мотора силой в единицы-десятки ампер. Второй — двигатель, чаще всего синхронный с постоянными магнитами на роторе. Третий — датчик положения на валу (энкодер), единственный источник информации о том, где вал оказался на самом деле.
Замыкают тракт кабели: силовой, питающий мотор, и датчиковый, по которому бегут отсчёты положения. Кабели стареют не медленнее электроники, но их вспоминают последними — и зря, плавающие ошибки чаще всего живут именно там. Осевые приводы работают в режиме положения, где важен каждый отсчёт; шпиндельный привод живёт в режиме скорости — стойка приказывает обороты, а точность резьбы и ориентации держит отдельный датчик на шпинделе. Дальше речь про осевые приводы, но почти всё сказанное верно и для шпиндельных.
| Узел | Задача | Что при отказе |
|---|---|---|
| Усилитель (драйвер) | Формирует фазные токи по приказу стойки | Ошибки по току, перегруз, тихая ось |
| Двигатель | Преобразует ток в момент | Потеря момента, перегрев, гул подшипников |
| Энкодер (датчик) | Считает угол вала | Дрожание, потеря нуля, ошибки связи |
| Кабели | Питание и обмен данными | Плавающие ошибки, дрожь «через день» |
| Вентиляторы усилителя | Охлаждают силовые ключи | Перегрев, ошибки термодатчика, быстрая деградация конденсаторов |
Типовой осевой привод станка с ЧПУ — от 0,5 до 7 кВт с питанием трёхфазной сети 380 В; звено постоянного тока внутри усилителя держит 500–700 В. Эти цифры пригодятся дальше: именно высокое напряжение шины делает конденсаторы самой уязвимой частью конструкции.
Три контура регулирования: ток, скорость, положение
Понять привод проще всего через аналогию с водителем. Глаза — это датчик положения: они докладывают, где машина. Руки на руле — силовые ключи усилителя, создающие момент. Мозг — контроллер: сравнивает «надо» и «есть» и решает, насколько сильно давить.
Внутри усилителя эта логика развёрнута в три вложенных кольца, и каждое работает на своей частоте. Внутреннее кольцо — контур тока: он замыкается с циклами в десятки микросекунд и следит за мгновенными фазными токами, защищая мотор и ключи. Среднее кольцо — контур скорости: сравнивает фактические обороты с заданными и просит у контура тока нужный момент. Внешнее кольцо — контур положения: сравнивает позицию оси с приказом стойки и выдаёт контуру скорости целевую скорость.
Практический вывод: по симптому видно, какое кольцо не справилось. Ошибки по току при пуске — внутреннее кольцо. Гул на постоянной скорости — среднее. Промахи позиции и «недоезды» — внешнее.
| Контур | Что измеряет | Чем управляет | Симптом сбоя |
|---|---|---|---|
| Тока | Мгновенные фазные токи | Широтно-импульсной модуляцией ключей (4–16 кГц) | Ошибки по току, срабатывание защиты на пуске |
| Скорости | Обороты по датчику | Заданием для контура тока | Гул на постоянной скорости, вой при разгоне |
| Положения | Угол оси | Заданием для контура скорости | Дрожь в покое, промахи позиции, рассогласование |
Теперь про «жёсткость». У бюджетных усилителей это один параметр (например, Rigidity у приводов Weihong и совместимых), но меняет он сразу три связанных коэффициента: усиление контура положения, усиление контура скорости (его держат в полтора-два раза выше) и постоянную интегрирования контура скорости. Инженер Weihong объяснял на форуме mir-cnc буквально следующее: если частота контура положения слишком велика, «мотор пытается вернуться в устойчивое положение и осциллирует вокруг нулевой точки» — это и есть знакомое многим гудение в покое.
Что видит наладчик на экране? Нагрузку оси в процентах — у Fanuc это экран диагностики осевых сервоприводов. Запишите цифры на холостом ходу: для здоровой оси это обычно 10–25% от номинала. Если за год холостая нагрузка выросла на 15–20%, механика или привод деградируют — повод для проверки до появления ошибок.
Расшифровку конкретных кодов перегруза и рассогласования у Fanuc, Sinumerik, Syntec и Mitsubishi мы разбирали в отдельной статье; здесь важнее другое: код называет кольцо, которое не справилось, но почти никогда — узел.
Отдельный пласт — канал задания между стойкой и усилителем. Приказ передаётся тремя способами: импульсной последовательностью «шаг/направление», аналоговым сигналом ±10 В или фирменным цифровым каналом — у Fanuc это оптоволокно, у Sinumerik — шина привода. Цифровой канал требует согласования при любой замене и боится грязи в разъёмах. Потеря связи мгновенно роняет оба нижних кольца: ось замирает, а стойка пишет ошибку обмена с приводом.
Энкодер: инкрементальный и абсолютный — что это меняет для владельца
Датчик положения кормит фактом все три контура, поэтому его тип определяет поведение станка после выключения питания. Инкрементальный энкодер считает шаги от нулевой отметки: сколько импульсов прошло с момента включения. Станок обесточили — счёт забыт, и при следующем пуске ось обязана пройти референс-возврат, чтобы вспомнить, где ноль. Съехавшая после выходных система координат на таком станке — не поломка, а свойство датчика.
Абсолютный энкодер хранит угол внутри себя — в энергонезависимой памяти или в счётчике с резервной батарейкой (судьба этой батарейки — отдельная история: пропущенная замена обнуляет всю систему координат). Станок с абсолютными датчиками после выходных выходит в рабочее положение сразу, без референса. Устройство и диагностика энкодеров — тема отдельной статьи; здесь достаточно двух следствий для владельца.
Разрешение современных датчиков — сотни тысяч отсчётов на оборот: привод видит промах в доли градуса и реагирует за миллисекунды. Поэтому «шумящий» датчик так коварен: контуры честно отрабатывают мусорный сигнал, а наладчик видит лишь дрожь оси и растущую нагрузку.
| Критерий | Инкрементальный | Абсолютный |
|---|---|---|
| Позиция после снятия питания | Забыта, нужен референс-возврат | Сохранена |
| Батарейка в датчике | Не нужна | Нужна (или энергонезависимая память) |
| Типичный сбой | Съехавший ноль после сбоя питания | «Блуждание» нуля при умирании батарейки или датчика |
| Замена | Проще и дешевле | Дороже, требует инициализации в стойке |
А вот ноль, который «плавает» посреди смены без обесточивания, — уже симптом. Причины: грязь или масло на диске датчика, излом экранированного кабеля, деградация элементов внутри энкодера. Порядок действий описан в инструкции по восстановлению нулей Fanuc; на уровне привода запомните главное — привод первым сообщает о болезни датчика ошибками связи, хотя сам он может быть исправен.
Как сервопривод умирает: пять узлов деградации
Возрастной привод отказывает не «вдруг»: у каждого узла свой график старения и свой почерк. Эти пять узлов дают основную массу отказов приводов старше десяти лет. По каждому — ранние признаки, проверка и типичный ресурс.
Конденсаторы: главная возрастная смерть
В усилителе два семейства электролитических конденсаторов: банка звена постоянного тока, сглаживающая выпрямленное сетевое напряжение, и мелочь в цепях управления. Электролит постепенно высыхает, ёмкость падает, внутреннее сопротивление растёт. По справочнику TDK, ресурс таких конденсаторов жёстко привязан к температуре: каждые +10 °C сокращают срок примерно вдвое. Расчётный ресурс — 10–15 лет при штатной температуре, поэтому приводы Fanuc серий αi/βi и Siemens Simodrive 611 выпуска 2000-х проходят этот рубеж прямо сейчас.
Внешние признаки: вздутые крышки и следы электролита на плате, гул 100 Гц (пульсации тока в просевшей банке — удвоенная частота сети 50 Гц), ошибки напряжения звена постоянного тока, просадки при пуске шпинделя. На форуме Chipmaker это уложили в одну фразу: «ищите, кто конденсаторы перепаяет, — они от времени тю-тю». Перепайка электролитов — самый дешёвый из взрослых ремонтов, возвращающий усилителю 5–10 лет жизни.
Вентиляторы и охлаждение
Силовые ключи греются под нагрузкой, и их жизнь напрямую зависит от радиатора и вентиляторов. Подшипник вентилятора изнашивается первым: сначала нарастающий писк, потом останов. Радиаторы за годы обрастают пылью и магнитной стружкой — охлаждение слабеет даже при живых крыльчатках. Итог всегда один: ключи и конденсаторы стареют вдвое-втрое быстрее расчётного.
Проверка занимает минуты. Послушайте электрошкаф на холодную — писк подшипника слышен до отказа вентилятора. Проверьте, крутятся ли все крыльчатки, и оцените запылённость радиаторов. Ошибки перегрева усилителя в жарком цеху летом — почти всегда история про охлаждение, а не про ключи.
Силовые ключи: провалы момента
Мост из силовых транзисторов (в современных усилителях — интеллектуальные модули, где ключи и защита собраны в одном корпусе) стареет от циклов нагрева и остывания: пайка даёт микротрещины, кристаллы деградируют. Почерк характерный — момент пропадает не навсегда, а привязанно к углу поворота. Владелец на Chipmaker описал привод Fanuc серии βi: вал прокручивает четверть-пятую часть оборота и стопорится, при быстром вращении — «провальчики». Это деградировавшее или пробитое плечо моста: одна фаза слабеет на определённом секторе оборота.
Вторая типовая причина смерти ключей и обвязки — жидкость. СОЖ, затёкшая в мотор или усилитель, сначала замыкает цепи датчика и управления, потом добирается до силовой части. На форуме cccp3d разбирали случай, когда СОЖ затекла в мотор-шпиндель и замкнула обмотку начисто; после перемотки привод потребовал полной инициализации датчика. Запах горелой изоляции или следы эмульсии в шкафу — повод обесточить станок и вызвать специалиста, а не «дожимать» смену.
Датчик положения
Энкодер стареет механически: изнашивается подшипник датчика, деградируют от температуры оптопары, грязнится диск. Ранний признак — мелкая дрожь оси и редкие ошибки связи, которые «сами проходят». Средний — ноль, теряющийся без видимой причины. Финальный — постоянные ошибки обратной связи и ось, стоящая столбом.
Отдельный риск — масло и эмульсия в разъёмах: сигнал датчика падает задолго до полного отказа.
Кабели и заземление
Силовой и датчиковый кабели лежат в подвижных трассах и за срок службы гнутся миллионы циклов. Оплётка экрана ломается у разъёмов, изоляция трётся о направляющие, контакты ослабевают от вибрации. Симптом плавающий: ошибка связи то выскакивает, то неделями не появляется; дрожь возникает, когда кабельный канал проходит определённую зону.
На форумах это правило повторяют как мантру: если ошибка на драйвере не выскакивает постоянно — ищите провода и заземление. Простейшая проверка — пошевелить кабель рукой в момент появления ошибки.
| Узел | Ранний признак | Как проверить | Типичный ресурс |
|---|---|---|---|
| Конденсаторы | Гул 100 Гц, просадки при пуске, вздутие | Осмотр платы, замер ёмкости | 10–15 лет; каждые +10 °C — вдвое меньше |
| Вентиляторы | Писк, тёплый радиатор | Слух, осмотр крыльчаток | 3–6 лет работы |
| Силовые ключи | Провалы момента по углу, ошибки тока | Осциллограф фазных токов — в сервисе | 10–20 лет; ускоряется перегревом |
| Энкодер | Дрожь, блуждание нуля, ошибки связи | Диагностика связи, замена на заведомо годный | 8–15 лет |
| Кабели | Плавающие ошибки, дрожь в зоне изгиба | Шевеление кабеля, прозвонка, осмотр экранов | 5–15 лет, зависит от трассы |
Симптомы: как сервопривод станка сообщает об отказе
История с трубогиба на приводах Yaskawa показывает типовую хронологию. Мотор через полгода работы начал тихо пищать; владелец крутил параметры Pn — без результата. Через месяцы писк перерос в вибрацию, а затем в гул, который уже не спутаешь ни с чем. Между первым писком и отказом прошло около полугода — полгода, в течение которых ремонт стоил бы копейки.
Соберите симптомы в таблицу, и диагноз сузится до одного-двух узлов ещё до вскрытия шкафа. Главный принцип: один симптом — наблюдаем; два подряд — фиксируем в журнал аварий и зовём диагноста. Один повторившийся симптом — уже законный повод записать дату и цифру: именно журнал превращает «кажется» в хронологию.
| Симптом | Вероятный узел | Первая проверка |
|---|---|---|
| Писк из шкафа на холодную | Вентилятор усилителя | Осмотр крыльчаток, слух |
| Гул оси в покое | Настройка + люфт механики | Надавить на ось; снизить усиление на 10–20% |
| Вой при разгоне | Контур скорости или резонанс | Сверить, не менялись ли параметры |
| Дрожь при движении | Кабель, датчик, механика | Шевеление кабельного канала в момент дрожи |
| Провалы момента по углу | Силовое плечо одной фазы | В сервис — осциллограф фазных токов |
| Ошибки по току на пуске | Конденсаторы звена постоянного тока | Осмотр банки, замер напряжения шины |
| Ошибки перегрева усилителя | Охлаждение | Радиаторы, фильтры шкафа, крыльчатки |
| Потеря нуля после обесточивания | Норма для инкрементального датчика | Референс-возврат; «плавает» в работе — датчик или кабель |
| Запах горелой изоляции, дым | Немедленный останов | Обесточить, не включать, вызывать сервис |
До приезда диагноста успейте снять три числа. Первое — нагрузка каждой оси на холостом ходу и под резом: разница между осями больше 15% указывает направление поиска. Второе — температура радиатора усилителя через час работы: холодный радиатор в горячем шкафу означает остановившийся вентилятор, обжигающий — забитые рёбра.
Третье число — время: сколько минут ось работает до появления ошибки. Эти три цифры экономят диагносту час работы, а вам — деньги.
Если картина не сходится, быстрее и дешевле пригласить диагноста на производство: диагностика станков на производстве находит узел за час-два, и это дешевле месяца дожития умирающего усилителя, который тянет за собой мотор и механику.
Дрожание оси: настройка, механика или электроника
Портал лазерного резака на моторах Estun с усилителями Pronet: после останова один из моторов начинает гудеть с высокочастотной вибрацией. Автор темы на mir-cnc уменьшил «жёсткость» — гул ушёл, но пропало жёсткое удержание портала. Инженер производителя пояснил: усиление контура положения завышено, мотор осциллирует вокруг нулевой точки, а собственный резонанс мотора совпал с частотой максимального усиления. Приводы в итоге заменили на другую пару — конфликт ушёл вместе с ними.
Это и есть охотинг — циклический поиск положения: привод видит промах в доли микрона, дёргается исправить, перелетает, дёргается обратно. Слишком быстрое внешнее кольцо для механики с люфтом или резонансом превращает точность в дрожь. Механика при этом не сломана — она просто не позволяет приводу быть таким резким, как настроено. Один из участников того же обсуждения сформулировал точно: «привод пытается точно спозиционироваться, а механика не позволяет».
Проверка занимает пять минут и не требует приборов:
- Снимите подачу и надавите рукой на ось. Гул или дрожь при касании — контур борется с механикой (люфт, поджатие шестерни, разбитая ШВП).
- Расстыкуйте механику (муфту или ремень) и прогоните ось вхолостую. Дрожь осталась — привод или датчик.
- Снизьте усиление контура положения на 10–20%. Дрожь ушла, но ось стала вяло держать позицию — ищите люфт в передаче.
- Сверьте параметры: не менялись ли коэффициенты, не заменён ли недавно усилитель. Несовпадение данных мотора — классика Fanuc; там же смотрят отношение инерции нагрузки к инерции мотора (параметр 2021) и экран SERVO TUNE.
Ловушка: дрожь от электроники выглядит так же. Усилитель с высохшими конденсаторами подмешивает шум тока в контур — мотор мелко дрожит на любой настройке. Отличитель простой: механический охотинг реагирует на руку и на смену усиления, электронный — нет. Если источник всё же люфт в шарико-винтовой передаче, дальше копайте в сторону износа ШВП — привод тут только честный докладчик.
Потеря нуля оси: привод, датчик или норма
Сценарий первый: станок обесточили на выходные, после включения система координат слетела. С инкрементальными датчиками это норма — выполните референс-возврат, никакой поломки нет. Нужна не паника, а дисциплина: возврат осей после каждого включения.
Сценарий второй: станок с абсолютными датчиками потерял координаты. Села или отключилась резервная батарейка датчика — у Fanuc и Sinumerik её меняют по регламенту, а не по факту отказа. Замените элемент питания и восстановите нули по процедуре стойки; процедура описана в отдельной инструкции по восстановлению нулей Fanuc.
Сценарий третий: ноль уплывает без обесточивания, посреди смены. Это симптом: датчик, его кабель или наводки от силовой части. Откройте журнал аварий — повторяющиеся ошибки связи с датчиком подтвердят диагноз. Сам привод здесь почти никогда не виноват, но именно он первым докладывает о чужой болезни.
Настройка, ремонт сервопривода или замена: как решить
Развилка короткая, если знать почерки узлов:
- Дрожь или гул после смены параметров, замены узла, перемотки мотора — настройка: часы работы, копеечная цена.
- Писк вентилятора, пыльный радиатор, ошибки перегрева — обслуживание охлаждения: минуты.
- Вздутые конденсаторы, просадки шины при пуске — перепайка электролитов в сервисе: недорого, полный успех в большинстве случаев.
- Провалы момента по углу, пробой, следы залива — ремонт силовой части у специалиста: средняя цена, решает вскрытие.
- Износ датчика при годных кабелях — замена энкодера с инициализацией в стойке.
- Пробой ключей вместе с платами управления, отсутствие компонентной базы — замена усилителя.
Производители редко продают компоненты розницей, и это меняет экономику. Владелец на Practical Machinist пересказал ответ Yaskawa дословно: запчастей не продаём, но можем отремонтировать — около 1000 долларов и 10 дней. Поэтому выбор «перепайка у местного электронщика против заводского ремонта против нового привода» — чистая арифметика цены и простоя.
Что скопировать до демонтажа — иначе замените вы привод или отдаёте в ремонт, потеря этих данных удвоит работы:
- Фото шильдиков мотора и усилителя: серия, модель, ток, напряжение, номер прошивки.
- Параметры усилителя и оси из стойки: у Fanuc — экран SERVO TUNE и списки параметров привода; параметры живут в стойке и передаются усилителю при инициализации.
- Бэкап параметров стойки и всех приводов на флешку или в листинг.
- Фото разводки кабелей, экранов и перемычек до разборки.
- Экранный снимок настроек, если стойка позволяет выгрузку.
Совместимость при замене определяется четырьмя вещами: серия и мощность, тип датчика, интерфейс связи со стойкой (импульсный, аналоговый ±10 В, фирменный оптический у Fanuc) и напряжение силовой цепи. Новый усилитель той же серии встаёт физически без проблем — но не заработает тихо, пока не согласованы данные мотора и параметры оси.
Вспомним случай с A06B-6093-H114: новый усилитель гудел на весь цех, пока параметры и усиление не привели в соответствие с осью. Та же история на стойке Syntec EZ4012 — после замены драйвера стойка выдавала ошибки, пока не прописали параметры. Пошаговый пример замены с картинками — в инструкции по замене сервопривода Inovance на станке Swift.
После физической установки обязательно идёт наладка: возврат осей, замер нагрузки на холостом ходу, подстройка усиления под вашу механику. Прайс на ремонт станков с выездом и оценкой узла — на странице ремонта станков; запуск и пусконаладка после замены — отдельная услуга запуска станков.
Отдельный сюжет — датчик положения. После перемотки или замены мотора энкодер требует инициализации и привязки к стойке: на форуме cccp3d разбирали мотор-шпиндель, перемотанный после того, как внутрь затекла СОЖ, — без процедуры инициализации станок так и не вышел в координаты. Приёмку после любого ремонта с приводом ведите по чек-листу: холостой прогон всех осей, замер нагрузки, проверка нулей и возврат по референсу дважды подряд.
Ориентиры по деньгам. Перепайка возрастных электролитов в российском сервисе обычно в разы дешевле нового усилителя и возвращает 5–10 лет жизни. Заводской ремонт Yaskawa — 1000 долларов и 10 дней ожидания. Новый комплект «мотор + усилитель» без переноса параметров — риск гула, ошибок и повторной наладки за ваш счёт.
При часе простоя в десятки тысяч рублей самый дорогой вариант почти всегда «экономный, но затянувшийся».
Профилактика: как отложить смерть привода на годы
График занимает минуты, а экономит усилитель целиком:
- Ежемесячно (5 минут): послушать шкаф на холодную — писк выдаёт вентилятор до его остановки. Снять нагрузку осей на холостом ходу и сравнить с прошлым месяцем: рост на 15–20% — повод для проверки.
- Ежеквартально: продуть радиаторы усилителей и фильтры электрошкафа, проверить все крыльчатки.
- Ежегодно: протяжка силовых клемм, осмотр датчиковых кабелей у разъёмов и в гофре, замер температуры внутри шкафа под нагрузкой.
- После каждого вмешательства: свежий бэкап параметров стойки и приводов — на флешку и на бумагу.
Держите электрошкаф ниже 35–40 °C: каждые лишние +10 °C укорачивают жизнь конденсаторов примерно вдвое. Полный график обслуживания станка — в регламенте технического обслуживания; для периодического контроля без приезда инженера удобна удалённая диагностика — журнал аварий и параметры осей смотрят дистанционно.
Частые вопросы
Сервомотор гудит в покое — это уже неисправность?
Чаще всего это охотинг: завышенное усиление контура положения плюс люфт или резонанс механики. Надавите на ось — если гул меняется, привод борется с механикой. Снизьте усиление на 10–20%; если вместе с гулом пропало удержание, ищите люфт в передаче.
После замены сервопривода станок вибрирует — приводу конец?
Нет, это типовая картина несогласованности: в стойке лежат параметры и данные мотора, не совпадающие с новым усилителем. Сверьте данные мотора, скопируйте параметры с однотипного работающего привода, проверьте отношение инерции нагрузки (у Fanuc — параметр 2021) и подстройте усиление на экране SERVO TUNE.
Можно ли поставить усилитель другой серии или мощности?
Только при совпадении типа датчика, интерфейса связи со стойкой и напряжения силовой цепи, причём запас по моменту берут 20–50%. Проще и безопаснее та же серия. Любая замена требует переноса параметров и последующей наладки — иначе получите гул и ошибки рассогласования.
Привод пищит — сколько он ещё проживёт?
Писк — чаще подшипник вентилятора или начальный дребезг контура; на трубогибе Yaskawa от первого писка до сильного гула прошло около полугода. Это не приговор, а окно для дешёвого ремонта: замените вентиляторы, продуйте радиаторы, проверьте настройку контуров.
Пропал ноль оси после выходных — привод сломался?
С инкрементальным датчиком — нет: после снятия питания позиция забыта, выполните референс-возврат. С абсолютным — проверьте резервную батарейку датчика. Если ноль уплывает без обесточивания, диагностируйте датчик и его кабель.
Что дешевле: перепаять конденсаторы или купить новый привод?
Перепайка возрастных электролитов обычно в разы дешевле нового усилителя и возвращает 5–10 лет жизни. Новый привод оправдан при пробое ключей вместе с платами или при недоступности ремонта. Решение принимает вскрытие: осмотр платы стоит часа работы, а экономит тысячи.
Нужно ли менять вентиляторы и конденсаторы превентивно?
Вентиляторы — да: это расходник с ресурсом 3–6 лет, и его замена стоит копейки против перегрева силовых ключей. Конденсаторы меняют по состоянию: вздутие, просадки шины при пуске или возраст за 12–15 лет — повод перепаять всю банку целиком, а не один элемент.
Заключение
Сервопривод не перескакивает от здоровья к смерти щелчком рубильника. Он рассказывает о деградации писком вентилятора, дрожью оси, медленным ростом нагрузки на холостом ходу и редкими ошибками в журнале. Три контура подсказывают, какое кольцо не справилось, пять узлов деградации — что именно умирает, а почерки отказов отделяют настройку от ремонта и ремонт от замены.
Что сделать сегодня: пять минут слушать шкаф на холодную и снять нагрузку осей на холостом ходу — запишите цифры. На этой неделе: продуть радиаторы, проверить крыльчатки, сделать бэкап параметров стойки и приводов. В этом месяце: осмотреть датчиковые кабели у разъёмов и замерить температуру в электрошкафу под нагрузкой.
Предвестники уже налицо — не тяните до остановки станка в смене. Диагностика на производстве находит узел за час-два, прайс на ремонт и полное обслуживание станков с ЧПУ — на сайте, а по кодам и параметрам быстро поможет удалённая диагностика.
Источники
- ГОСТ 27471-87. Машины электрические вращающиеся. Термины и определения. — М.: Стандартинформ (печатное издание).
- ГОСТ Р МЭК 61800-5-1-2012. Электроприводы регулируемые. Часть 5-1. Требования безопасности. Электрическая, тепловая и энергетическая безопасность. — М.: Стандартинформ (печатное издание).
- Function Manual SIMODRIVE 611 universal (Функциональный справочник привода SIMODRIVE 611 universal). Siemens
- FANUC αi-D Servo Motors (Сервомоторы FANUC серии αi-D). FANUC America
- Yaskawa Repair Procedure (Официальная процедура ремонта приводов Yaskawa)
- Aluminum Electrolytic Capacitors. General Technical Information (Алюминиевые электролитические конденсаторы. Общая техническая информация). TDK Electronics
- Справочник технолога-машиностроителя. В 2-х т. Т. 2 / под ред. А. Г. Косиловой, Р. К. Мещерякова. — М.: Машиностроение (печатное издание).