

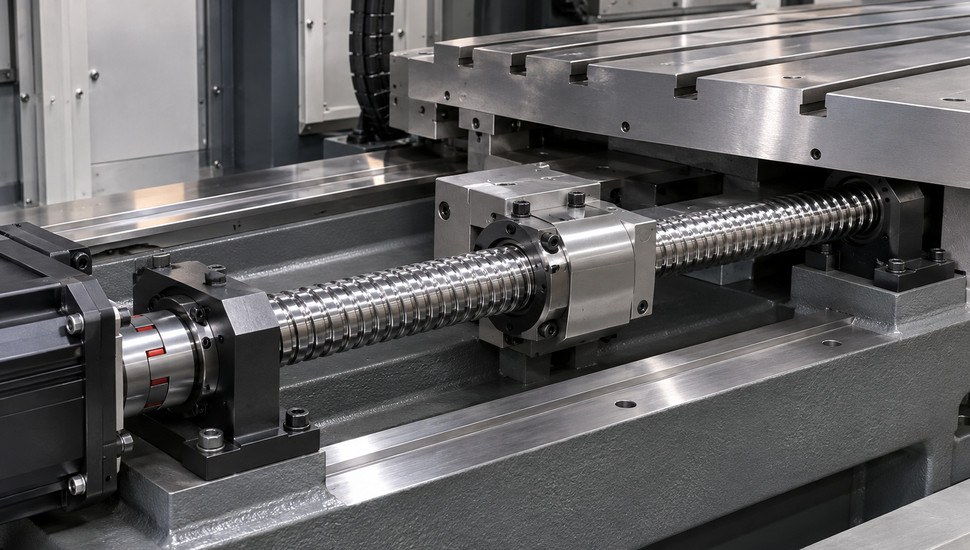
ШВП (шарико-винтовая передача): признаки износа и замена
Изношенная ШВП выдает себя люфтом оси на реверсе: деталь получает ступеньку или зарез в месте смены направления, а размер «уплывает» на сотые доли миллиметра от детали к детали. Проверка занимает 15 минут и часовой индикатор, лечение — регулировка преднатяга или замена пары «винт + гайка» с последующей наладкой.
На фрезерном центре DMF1035 механики искали люфт «на всем ходе» две недели, пока винт не сняли: в рабочей зоне, где станок гоняет ось годами, на резьбе оказались ощутимые «желобки» — выработка глубиной в сотые доли миллиметра. На краях хода винт оставался как новый. Это типичная картина: ШВП изнашивается неравномерно, и именно поэтому диагноз «по одной точке» приводит либо к напрасной замене, либо к регулировке, после которой передачу клинит на краях хода.
Разберем, как устроена передача, по каким признакам она сигнализирует об износе, как отличить люфт ШВП от люфта в опорах и муфте, что дает компенсация параметрами стойки и почему она не отменяет ремонт. Отдельно — порядок замены и обязательная наладка, без которой точность не вернется.
Ключевое
- Люфт оси на реверсе — главный симптом: на смене направления движения стол или суппорт проходит зазор «вхолостую», и деталь получает ступеньку. Люфт меряется индикатором часового типа за 15 минут.
- Меряйте люфт по всей длине винта, шагом 50–100 мм. Рабочая зона изнашивается в 5–10 раз быстрее нерабочих участков, поэтому замер в одной точке врет.
- До приговора ШВП проверьте опорные подшипники, крепление гайки и муфту: на практике источник люфта в опорах встречается не реже, чем в самой передаче. Случай из практики: люфт 0,16 мм устранили подтяжкой опор до 0,05 мм без замены передачи.
- Компенсация люфта параметрами стойки (у Fanuc это параметр 1851, у Siemens — машинные данные 32450) — временная мера. Она маскирует рост износа и не работает при неравномерном люфте вдоль винта.
- Замена — только парой «винт + гайка» и с обязательной наладкой: сброс старой компенсации люфта, замер реверса, компенсация шага. Новая ШВП со старыми настройками дает двойной брак.
Как устроена ШВП и что в ней изнашивается
Шарико-винтовая передача превращает вращение серводвигателя в прямолинейное перемещение узла. Между винтом и гайкой катятся стальные шарики: трение скольжения заменено трением качения, поэтому КПД доходит до 90–95% против 30–40% у пары скольжения. Цену за это передача платит чувствительностью к грязи, смазке и точности сборки.
Каждый элемент узла отвечает за свою функцию и отказывает по-своему.
| Элемент | Роль | Типовая неисправность |
|---|---|---|
| Винт | Несет резьбовые канавки, определяет шаг оси | Выработка рабочей зоны, изгиб, забоины шеек |
| Гайка (одинарная, двойная, разрезная) | Преобразует вращение в перемещение, держит преднятяг | Износ канавок, потеря преднятяга, разрушение каналов возврата |
| Шарики | Передают нагрузку качением | Огранка («игральные кубики»), наклёп, выщербины |
| Каналы возврата шариков | Замыкают циркуляцию внутри гайки | Засор стружкой, трещина канала — шарики выпадают |
| Опорные подшипники | Фиксируют винт, воспринимают осевую силу | Износ беговых дорожек, ослабление гаек опоры |
| Уплотнения гайки | Держат стружку и СОЖ вне узла | Разрыв — грязь идет в канавки |
| Смазка | Плёнка между шариком и канавкой | Дефицит смазки ускоряет износ в разы |
Двойная гайка — стандарт для станков с ЧПУ: две гайки распирает между собой втулкой, шайбами или зубчатыми секторами, выбирая зазор заранее, на заводе. Такой распор называют преднятягом. Одинарная гайка без преднятяга ставится на дешевые и транспортировочные оси — в ней люфт заложен конструктивно, подтягивать ее нечем. Разрезная гайка с клином встречается на старых отечественных станках.
Опорные подшипники работают в паре: на одном конце винта стоят два радиально-упорных подшипника с углом контакта 60°, развернутых навстречу друг другу, — «фиксированная» опора. Второй конец оставляют плавающим, чтобы тепловое удлинение винта не выбирало зазоры насильно. Износ именно опор маскируется под износ ШВП чаще всего — об этом ниже.
Наконец, смазка. Производители передач (THK, Hiwin, отечественные) требуют возобновлять смазку гайки по регламенту — консистентная через пресс-масленку или жидкая от системы централизованной подачи. Сухая пара изнашивается за месяцы там, где смазанная работает годами. Если на винте сухие блестящие дорожки со следами задиров — начните не с замены, а с восстановления смазки и повторного замера.
Пять механизмов потери точности
Точность оси падает по пяти сценариям. У каждого свой темп развития, свой признак и своя стратегия ремонта.
Износ шариков: «игральные кубики»
Шарик, катясь по канавке, со временем гранится — теряет сферичность. Практики называют такие шарики «игральными кубиками»: огранка возникает от наклёпа при работе по загрязненной или несмазанной дорожке. Граненый шарик уже не катится, а волочится с микроударами — отсюда шорох и «песок» в звуке гайки. Изношенные шарики одновременно теряют высоту, распор между полугайками слабеет, и преднятяг уходит.
Пересыпка гайки новыми калиброванными шариками восстанавливает преднятяг, но только если канавки винта и гайки еще живые.
Выработка рабочей зоны винта
Ось станка ходит не по всей длине винта, а по рабочей зоне — обычно средней трети хода. Там и концентрируется износ: на снятом винте она видна как «желобок» — полоса с матовой поверхностью и ощутимым уступом к краям. Владельцы мини-станков фиксируют до 1,5 мм выработки в средней зоне за два года интенсивной работы при ходе 120–150 мм — цифра нереальная для промышленного станка, но показательная для перегруженного хобби-класса. Косвенный признак до разборки: в рабочей зоне винт, толкнутый рукой, проворачивается с выбегом, а на краях хода останавливается сразу — гайка «вязнет» на неизношенных канавках.
Неравномерная выработка — главная ловушка при регулировке. Если натянуть двойную гайку по показаниям в нерабочей зоне, в рабочей останется люфт. Если натянуть по рабочей зоне — на краях хода передачу заклинит. Практики формулируют это жестко: «подтянет в нерабочей зоне — останется люфт в рабочей; натянет в рабочей — приговорит винт к смерти».
Вывод один: перед любым вмешательством строят карту люфта по всей длине винта.
Потеря преднятяга
Преднятяг — это заранее выбранный натяг между полугайками двойной гайки. Он компенсирует люфт, пока износ не съел запас. Двойные гайки с зубчатыми секторами допускают регулировку поворотом полугаек относительно друг друга на один зуб; конструкции с распорной втулкой требуют подбора толщины втулки или шариков чуть большего диаметра. Признак потерянного преднятяга: люфт есть, но винт и канавки визуально целы, звук ровный — регулировка или пересыпка возвращают узел без замены винта.
Выкрашивание дорожек и отказ каналов возврата
Перегрузка, удар или работа без смазки вызывают усталостное выкрашивание — отслоение микрочастиц металла с беговых дорожек винта и гайки. Продукты выкрашивания работают как абразив и добивают узел за недели. Каналы возврата шариков отказывают по своей причине: стружка через разорванное уплотнение забивает канал, шарики заклинивает, гайка делает рывок или стопорится. Рывки на ровном ходе и металлический щелчок в гайке — повод остановить ось немедленно: заклинившая передача гнет винт, и ремонт дорожает с замены гайки до замены всего узла и геометрии.
Погнутость винта и шаговая погрешность
Винт гнется при аварии (стол уперся в упор на быстрых подачах), при транспортировке и неправильном хранении «на ребре». Погнутость проявляется тугим, неравномерным вращением от руки, биением винта и волной на обработанной поверхности. Рихтовкой винт не спасают — только замена.
Шаговая погрешность — другой случай: шаг винта изначально неточен или накапливает погрешность от износа, поэтому реальное перемещение отстает от программного тем сильнее, чем длиннее ход. Эту ошибку стойка умеет компенсировать таблицей шага, но если накопленная погрешность растет от износа, таблица перезамеряется по факту — или винт меняется.
Отдельный враг точности — тепло. Винт при работе нагревается и удлиняется примерно на 0,012 мм на каждый метр длины на каждые 10 °C. На длинных осях тепловое удлинение дает сотые доли миллиметра дрейфа — эта составляющая не лечится заменой винта, а решается прогоном теплового компенсатора и стабилизацией температуры.
Если люфт оси подтвержден и превышает 0,02–0,03 мм, дальнейшая эксплуатация ускоряет износ: зазор растет по цепочке «люфт — удары на реверсе — выкрашивание — большой люфт». Диагностика узла с выездом стоит на порядок дешевле нового комплекта ШВП.
Признаки износа ШВП: от первых сигналов к решению
Износ ШВП нарастает ступенчато: месяцы без изменений, затем резкий скачок после удара, обрыва смазки или просто после перехода критической точки выработки. Ранние сигналы легко пропустить, если контролировать только размеры детали — к моменту явного брака винт уже выработан. Ориентируйтесь на таблицу.
| Признак | Что происходит в узле | Вероятная причина |
|---|---|---|
| Ступенька или зарез на реверсе контура | Узел проходит зазор «вхолостую» на смене направления | Люфт: износ пары, потеря преднятяга или опоры |
| Размер «плывет» от детали к детали на сотые | Накопленный уход координаты при частых реверсах | Растущий люфт + набег погрешности шага |
| Шорох, «песок» при вращении гайки | Граненые шарики волочатся по канавке | Износ шариков, дефицит смазки |
| Металлический щелчок в гайке на ходу | Шарики проскакивают через дефект канала возврата | Засор или трещина канала — риск заклинивания |
| Гайка горячее соседних узлов | Сухое трение, перетянутый преднятяг | Отказ смазки или перетяжка после регулировки |
| Рывки оси при трогании с места | Статическое трение выше динамического в зоне люфта | Люфт + износ направляющих |
| Волна и огранка на обработанной поверхности | Узел вибрирует на реверсах | Комбинация люфта с нежесткостью |
| Тугое неравномерное вращение винта от руки | Канавка деформирована, винт бьет | Изгиб винта — замена |
Два признака требуют особого внимания. Горячая гайка: рабочая температура ШВП близка к температуре станка, если гайка не обжигает ладонь после часа работы — узел трет «на сухую» или перетянут. Щелчки и рывки: не продолжайте работать до выяснения — заклинивание на ходу гнет винт, и вместо пересыпки шариков вы заплатите за новый комплект. Вибрация и стук станка — отдельная большая тема, там свои узлы-виновники и протокол локализации; здесь же читайте только механический люфт оси.
Сначала найди, где люфт: опоры, муфта, передача
Люфт оси — это сумма зазоров всей кинематической цепи: серводвигатель — муфта — винт — опорные подшипники — гайка — посадочные места. Замер «на столе торцом» показывает суммарный люфт, но не отвечает, где он сидит. Меняя точку приложения индикатора, вы локализуете дефект за один подход одним и тем же прибором.
На практике спешат менять ШВП, а источник оказывается в опорах. На токарном станке Heckert CW 500 люфт 0,16 мм по оси устранили подтяжкой гаек опорных подшипников до 0,05 мм — передача осталась родная. Правда, опытные механики тут же уточняют: 0,05 мм на подшипнике опоры — все равно много, подшипник должен работать без осевого зазора, и после подтяжки узел требует контроля момента вращения. На другом токарном станке причину «дрожи» стола на реверсах нашли в опоре: упорный подшипник с присохшей смазкой и натиром на беговой дорожке — до ШВП руки не дошли.
| Точка замера индикатором | Как мерить | Если есть отклонение |
|---|---|---|
| Торец винта у фиксированной опоры | Индикатор в торец винта, ось покачивается рукой или домкратом | Люфтят опорные подшипники или ослабла гайка опоры |
| Корпус гайки | Винт зафиксирован, индикатор на корпус гайки, узел толкается в осевом направлении | Люфт посадки гайки в держателе или износ самой пары |
| Стык винта и муфты | Индикатор на муфту и винт поочередно, двигатель удерживается за ротор | Проворот/люфт муфты, срез шпонки, ослабшие винты зажима |
| Посадочные шейки и фланцы | Покачивание винта за фланец | Разработка посадочных мест — отдельный ремонт корпуса |
Порядок такой: сначала торец винта (опоры), затем гайка, затем муфта. Только когда все три точки чистые, а суммарный люфт остается, приговор выносится самой передаче. Обход экономит деньги: опорные подшипники стоят в разы дешевле комплекта ШВП, а их замена занимает часы, а не смену. Если люфт не находится ни в одной точке, а деталь все равно уходит — проверяйте направляющие и геометрию станка: перекошенные направляющие дают уход координаты без всякого люфта. Диагностика неисправностей станка на месте занимает 1–2 смены и закрывает вопрос «механика или стойка» с протоколом замеров.
Как измерить люфт оси: индикатор, набег, тест на реверс
Люфт оси — это перемещение узла при неподвижном ходовом винте (или наоборот), которое станок не отражает в координатах. Механический люфт измеряется индикатором часового типа с ценой деления 0,01 мм и ходом штока 5–10 мм; для прецизионных проверок берут индикатор с ценой деления 0,001 мм. Рукой люфт до 0,05 мм не почувствовать — «покачал стол и не услышал» не значит «люфта нет».
Замер индикатором за 15 минут
- Установите индикатор на магнитный штатив на станину, щуп — в металлический упор, закрепленный на подвижном узле (стол, суппорт, шпиндельная бабка). Деревянный брусок не годится: он пружинит и съедает точность.
- Прогоните ось вперед на 100 мм и верните назад на 100 мм. Это обязательно: гайка должна прижаться в направлении замера, иначе вы намеряете фикцию.
- Создайте предварительный натяг щупа около 1 мм и обнулите индикатор и счетчик координат стойки.
- Подайте команду перемещения +5 мм, затем возврат −5 мм к нулю. Если индикатор показывает +0,03 мм вместо нуля — люфт оси 0,03 мм.
- Повторите замер три раза. Разброс показаний больше 0,005 мм говорит о проблеме повторяемости — идите глубже, а не списывайте на «нечестный» индикатор.
Люфт и набег: в чём разница
Эти две ошибки путают, а лечатся они по-разному.
| Параметр | Люфт | Набег |
|---|---|---|
| Природа | Зазор в кинематической цепи | Накопленная погрешность шага винта по длине |
| Где проявляется | Скачок на смене направления | Наращивает расхождение с длиной хода |
| Величина | Сотые–десятые мм, скачком | Сотые мм, но на всю длину винта |
| Проверка | Реверс ±5 мм с индикатором | Длинный ход 200–300 мм с промером перемещения |
| Лечение | Выборка зазора, преднятяг, замена | Компенсация шага в стойке, замена винта |
| Измерение без приборов | Подвод к упору с двух сторон | Сравнение с точной линейкой/шаблоном |
Проверка набега: подайте программно 250 мм хода и измерьте фактически пройденное расстояние индикатором через переносной упор или сравните с концевой мерой. Расхождение в сотые доли на длине — это набег, его снимают таблицей компенсации шага стойки. Люфт при этом может быть нулевым: пара сухая, но шаг «поведен». Обратный случай — ровный шаг и явный люфт.
Карта люфта: почему мерить надо по всей длине
Пройдите ось с шагом 50–100 мм по всему ходу и в каждой точке повторите реверс-замер ±5 мм. Занесите значения в табличку или нарисуйте на бумаге рядом со схемой винта. Здоровая передача показывает одинаковую цифру (обычно 0,005–0,015 мм с преднятягом) по всей длине. Карта с «горбом» в середине — выработка рабочей зоны; карта с «лесенкой» — след удара или локального задира. За 30 минут карта отвечает на главный вопрос: регулировка и пересыпка — либо замена пары.
Регулировать преднятяг разрешается, только если разброс люфта по длине не превышает 0,01–0,015 мм. При большем разбросе вы выберете компромисс, при котором где-то останется люфт, а где-то передачу перетянет — и она начнет греться и изнашиваться ускоренно.
Экспресс-тесты без индикатора
Стойка с ЧПУ умеет показывать люфт сама. Тест подводом с двух сторон: подведите ось к контрольной точке со стороны минуса, обнулите координату, отведите, подведите со стороны плюса — разница показаний на одной физической точке и есть суммарный люфт + набег на этом участке. Практика на стойке Fanuc: замер по программе на подачах 100–2000 мм/мин дал уход +15 мкм по оси X — цифра зафиксирована и пошла в компенсацию. Круговой тест (окружность с квадратом внутри, стандартная диагностическая программа) показывает люфт всех осей сразу: в местах реверсов на окружности «выдавливаются» ступеньки, их размер примерно равен люфту оси.
Формально эти проверки оформляет ГОСТ ISO 230-2 — он задает методику определения точности и повторяемости позиционирования по осям, включая движение с обеих сторон к точке. Для цеховой практики достаточно индикатора и описанных тестов; полная процедура по стандарту нужна при приемке после капитального ремонта и в спорных случаях с гарантией.
Компенсация люфта параметрами стойки: временное средство с двойным дном
Стойка умеет «врать» в вашу пользу: при смене направления она подает дополнительный импульс, равный величине люфта, и ось выходит в точку как будто зазора нет. У Fanuc для этого служит параметр 1851 (значение люфта по каждой оси в единицах детекции, 0–9999), у Siemens — машинное данное 32450 BACKLASH, у Heidenhain — соответствующий машинный параметр компенсации люфта. Подробный разбор параметров компенсации по стойкам — тема отдельной статьи; здесь важно другое: физика и границы метода.
Компенсация честно работает при двух условиях: люфт стабилен во времени и одинаков по всей длине винта. Первое условие нарушается самим фактом износа — зазор растет, и вбитое когда-то значение становится меньше реального люфта, брак возвращается. Второе условие нарушается при неравномерной выработке: в середине хода компенсация избыточна, по краям недостаточна, а стойка подает одну константу на весь ход. Именно поэтому электронная компенсация не заменяет ремонт, а откладывает его.
Третья ловушка — забытая компенсация. Если станок отрегулировали «под люфт» и ввели в стойку 0,04 мм, а потом передачу перебрали или заменили с выборкой зазора, старое значение превращается в программный люфт: стойка сама вносит ошибку в исправную механику. После любого механического вмешательства компенсация люфта сбрасывается и замеряется заново. Правило для мастера: вбитая компенсация — это не ремонт, а запись в «кредит», который износ когда-нибудь предъявит к оплате вместе с процентами.
Есть и легальный долгосрочный вариант — механическое люфтовыбирающее устройство с электронным управлением: зазор выбирает дополнительный привод по сигналам стойки; такие решения описаны в научной литературе для приводов подач. На серийных станках это экзотика, но направление показывает: будущее компенсации — в связке с механикой, а не вместо нее.
Полезно заранее: повышение точности станков включает замер реверса, компенсацию шага и люфта с протоколом — после такой работы параметры стойки соответствуют фактической механике, а не памяти о ней.
Ремонт или замена ШВП: критерии решения
Диагноз поставлен, люфт локализован в паре. Дальше — экономика и техника: не всякий изношенный узел требует замены, и не всякий ремонт его спасает. Решение принимает таблица ниже.
| Дефект | Решение | Примечание |
|---|---|---|
| Люфт равномерный, до 0,02–0,03 мм, канавки целы | Регулировка преднятяга двойной гайки | Поворот зубчатых секторов или замена распорной втулки |
| Люфт равномерный, шарики огранены | Пересыпка калиброванными шариками | Диаметр больше исходного на 0,001–0,0025 мм; нужна чистота и счет шариков по канавкам |
| Люфт с «горбом» в рабочей зоне | Перешлифовка винта + новая гайка или замена пары | Перешлифовка уменьшает диаметр — гайка под заказ |
| Выкрашивание дорожек, задиры | Замена пары комплектом | Ремонт нецелесообразен: абразив уже в узле |
| Изгиб винта, биение | Замена винта | Рихтовка не восстанавливает геометрию резьбы |
| Сломан канал возврата | Замена гайки | Эксплуатация до замены запрещена — риск заклинивания |
Главное правило: винт и гайка прирабатываются друг к другу и изнашиваются парой. Новая гайка на изношенном винте выбирает люфт на недели — дорожка винта продолжает терять металл, и зазор возвращается, уже с удвоенной скоростью. Поставщики передач подтверждают это эмпирическим правилом: если на винте видны следы выработки, замена только гайки даст временный эффект. Экономить на паре — значит оплачивать работу дважды.
Пересыпка шариками — рабочая кустарная технология, но с жесткими требованиями: гайку разбирают на оправке, считают шарики по канавкам (в полугайках их обычно поровну, по 15–20 штук), подбирают новый диаметр с шагом градации 0,001 мм. Слишком большие шарики заклинят передачу на краях хода, слишком малые не выберут люфт. После пересыпки винт должен вращаться от руки свободно и равномерно по всему ходу — тугая зона значит перетяжку.
Считайте деньги вслух. Часовой индикатор стоит 5–15 тысяч рублей и служит десятилетия, пересыпка гайки — работа на один день. Новый комплект ШВП промышленного класса — от десятков до сотен тысяч рублей в зависимости от диаметра и класса, а на импортный обрабатывающий центр оригинальный винт доходит до 12 тысяч долларов, как в задокументированном случае замены на горизонтальном Mazak.
Своевременный замер и регулировка — самая доходная инвестиция в этом списке. Ориентир по стоимости работ смотрите в прайс-листе на ремонт станков, решение «ремонт узла или новый станок» — отдельная тема, здесь не разбираем.
Подбор новой ШВП: что переписать со старой до демонтажа
Все данные для заказа снимаются со старой передачи — до того, как вы её открутили. Ошибка в одном параметре означает месяцы ожидания замены: длинные винты и гайки несут под заказ.
Перепишите и замерьте:
- Диаметр винта по вершинам резьбы (штангенциркулем, по шейкам не мерить).
- Шаг: подайте ось программно на 100 мм при заведомо известном числе оборотов, либо посчитайте заходы канавки на длине 50 мм. Типовые шаги — 5, 6, 10, 12, 20 мм.
- Общую длину винта, длину резьбовой части, диаметры и длины шеек под опоры и муфту.
- Тип торцов: с цапфами под подшипники, с резьбой, с шпоночным пазом — зарисуйте или сфотографируйте с линейкой.
- Маркировку гайки (выбита на фланце) и код преднятяга. У заводских передач винт и гайка маркируются классом.
- Тип посадки гайки: фланец круглый/ушастый, посадочный диаметр, межцентровое расстояние отверстий.
- Схему опор: сколько подшипников, какой угол контакта, есть ли плавающая опора.
Класс точности подбирается по назначению оси, а не «чем выше, тем лучше».
| Класс | Допуск на 300 мм длины | Назначение |
|---|---|---|
| C0–C1 | 3–5 мкм | Координатно-расточные, шлифовальные, измерительные машины |
| C3 | 8–12 мкм | Стандарт для большинства станков с ЧПУ |
| C5 | до 18 мкм | Универсальные станки, качественная автоматизация |
| C7 | до 50 мкм | Транспортировочные оси, деревообработка, плазма |
Классические оси станка с ЧПУ живут на C3; C5 дает запас точности при цене в разы выше — скупой платит за брак, расточительный за металл. В пересчете на деталь решает не паспортный класс винта, а суммарная точность: направляющие, геометрия, тепловое состояние. Если станок держит плюс-минус 0,02 мм по геометрии, ставить винт класса C1 — деньги в стружку. По вопросу «C5 или C7» практика отвечает так: C7 подходит осевым перемещениям без требований к размеру (порталы плазмы, транспортировка), для контурной обработки на металле C7 себя не оправдывает.
Преднятяг новой пары закажите по фактической задаче: стандартный (около 10% от динамической грузоподъемности) для универсальных осей, легкий для длинных быстроходных осей, где перетяжка греет винт. Опоры берите те же: пара радиально-упорных подшипников с углом контакта 60° в фиксированной опоре, плавающая опора на другом конце. Меняете тип опор — пересчитываете жесткость, лучше не менять.
Если мерки вызывают сомнения, замену изношенных деталей делают по обмерам сервиса: замерщик приезжает со старым узлом, снимает данные и отвечает за соответствие новой пары посадочным местам.
Замена ШВП: порядок работ
Замена осевого винта — работа смены-двух для подготовленного исполнителя. Список шагов ниже закрывает механику; электрика (энкодер полупрямого измерения, концевики) задевается только если снимается с винтом.
- Зафиксируйте узел. Вертикальную ось — обязательно: снимите с подвески противовес или уприте шпиндельную бабку домкратом/подставкой с запасом хода. Упавший шпиндельный узел перечеркивает весь ремонт.
- Обесточьте станок и сфотографируйте позицию узла, трассы кабель-каналов, положение датчиков и кожухов. Фотографии сэкономят час при сборке.
- Слейте смазку из зоны винта, снимите телескопические кожухи и кожух винта, отсоедините шланги централизованной смазки от гайки.
- Снимите муфту: ослабьте зажимные винты, сдвиньте муфту вдоль вала двигателя. Не потеряйте балансировочное положение — пометьте взаимную ориентацию полумуфт маркером.
- Открутите держатель гайки от подвижного узла и опоры от корпуса. Выкатите винт с гайкой единым узлом — гайку с винта не свинчивайте «на воздухе»: без упора шарики высыпаются через канал возврата, и собрать гайку без оправки не получится.
- Снимите гайку с винта правильно: выведите её за пределы резьбы через технологическую проточку или на оправке-проставке, соответствующей внутреннему диаметру резьбы. Если планируете продать старый узловой винт как донор — тем более бережно.
- Промойте посадочные места, проверьте опорные подшипники: вращение должно быть гладким, без хруста и пятен на дорожках. Подшипники опоры меняются при каждой замене ШВП — они дешевле повторного ремонта.
- Соберите в обратном порядке с новой парой: наденьте гайку на винт через оправку, зафиксируйте в держателе без перекоса фланца, установите винт в опоры, затяните с нормированными моментами.
- Проверьте соосность: индикатором на стыке муфта—винт — радиальное биение не более 0,02 мм на 1000 мм длины. Перекос ведет к тугому вращению, нагреву опор и волне на поверхности.
- Прокрутите винт от руки по всему ходу: вращение равномерное, без заеданий и скачков усилия. Тугие зоны сразу скажут, где перекос или перетяжка. Подключите смазку и прогоните ось на малых подачах.
Не стучите по шейкам и торцам винта при посадке опор — нагрейте внутренние кольца подшипников до 80–90 °C или используйте проставку. Забоина на шейке — это лишний люфт в посадке, который вы получите сразу после замены.
Наладка после замены — без неё точность не вернется
Новая механика со старыми настройками работает хуже старой. Пять обязательных шагов после установки.
Первое — компенсация люфта в стойке. Старое значение больше не соответствует новой паре: если в ней была вбитая «под износ» цифра, новая передача получит программный уход. Обнулите компенсацию, замерьте люфт по новой карте и внесите актуальные значения. Второе — возврат референтов и нулей: ось ходила вне зоны датчика, положение референта нужно перепроверить, а по возможности — вернуть программными средствами стойки. Третье — компенсация шага: если новый винт отличается классом или партией, старая таблица шага врет; переснимите её по факту или обнулите до контрольных замеров. Четвертое — тест на реверс и пробная деталь: обработайте контрольный контур с реверсами и измерьте ступеньку на переходах. Пятое — контроль в работе: первые два часа следите за нагревом гайки и опор, температурой и звуком. Теплая гайка — норма, горячая — перетяжка или перекос.
Эти шаги и есть разница между «поставили винт» и «восстановили станок». Полный протокол контрольных замеров при сдаче станка после ремонта — отдельная тема; здесь зафиксируйте главное: станок сдается не после затяжки последнего болта, а после контрольной детали в допуске. Если наладка после механики — не ваш профиль, наладка станков после ремонта с выводом на контрольную деталь закрывает этап от компенсаций до протокола испытаний.
Пять ошибок, которые убивают новую ШВП
- Регулировка по одной точке. Натяжка по нерабочей зоне оставляет люфт, по рабочей — клинит передачу на краях хода. Только карта люфта по всей длине.
- Перетянутый преднятяг. Шарики работают на разрушение, гайка греется, ресурс падает в разы. Критерий правильной натяжки — свободное равномерное вращение от руки и холодная гайка после получаса работы.
- Пересыпка в грязи. Одна песчинка в гайке выкрашивает дорожку за неделю. Разборка — на чистом столе, шарики — промытые, смазка — свежая.
- Соосность «на глаз». Перекос муфты и опор на сотые миллиметра проявляется нагревом и волной на поверхности в первый же месяц. Индикатор обязателен.
- Забытая компенсация люфта. Исправная механика со старыми параметрами стойки дает брак, который списывают на «бракованный винт». Сброс и перезамер компенсации — обязательный шаг.
Погнутый при монтаже винт или разработанные посадочные места — это уже не замена пары, а восстановление геометрии станка: дороже и дольше, чем соблюсти технику установки с первого раза.
Частые вопросы
Как проверить люфт оси, если рукой ничего не чувствуется?
Индикатором часового типа: прогоните ось +100 мм и назад на 100 мм, уприте щуп в металлический упор с натягом около 1 мм, обнулите и подайте ±5 мм. Разница показаний и есть люфт. Рукой не чувствуется зазор до 0,05 мм, а для точной обработки критичны и 0,02 мм.
Люфт в ШВП или в подшипниках опоры — как понять?
Индикатором в три точки: в торец винта (опоры), на корпус гайки (пара и её посадка), на стык муфты (привод). Люфт на торце винта — опоры или гайка их крепления; люфт на корпусе гайки при зафиксированном винте — посадка гайки или сама передача. Сначала опоры: они дешевле и чинятся быстрее.
Можно ли убрать люфт подтяжкой одинарной гайки?
Нет. Одинарная гайка без разреза и без пары не имеет механизма выборки зазора — «подтяжка» просто сплющит её корпус или сорвет крепление. Варианты для одинарной гайки: пересыпка шариками большего диаметра или замена на двойную гайку с преднятягом. Разрезные гайки со стяжным клином на старых станках допускают регулировку клином.
Сколько люфта критично?
Для станка с ЧПУ на металле рабочий ориентир — до 0,01–0,02 мм суммарно с преднятягом. 0,03–0,05 мм — уже заметно на контуре с реверсами и повод для вмешательства. 0,05 мм на опорном подшипнике практики считают много; на горизонтальных обрабатывающих центрах люфт 0,025 мм оценивали как приговор для точности — там платформенные требования жестче.
C5 или C7 — что брать на замену?
Для осей, обрабатывающих металл с допуском на детали, — C3 или C5: C7 с допуском до 50 мкм на 300 мм предназначен для перемещений без требований к точности (плазма, дерево, транспортировка). Разница в цене между C5 и C7 достигает четырех раз, поэтому класс подбирают под задачу, а не «с запасом»: избыточный класс винта не компенсирует кривую геометрию станка.
Почему после замены ШВП станок всё равно не держит размер?
Три типовые причины: не сброшена старая компенсация люфта (стойка вносит программную ошибку в исправную механику), не переснята компенсация шага под новый винт, не проверены нули и референты. Начните с компенсаций и контрольной детали; если брак остался — карта люфта и геометрия покажут, механика это или стойка.
Заключение
ШВП изнашивается предсказуемо: рабочая зона винта, шарики, потом преднятяг. Предсказуемо и лечение. Действуйте по порядку.
Сегодня: прогоните тест на реверс по каждой оси — подвод с двух сторон к одной точке и круговой диагностический тест, если стойка умеет. Цифра люфта станет фактом, а не ощущением. На этой неделе: постройте карту люфта индикатором по всей длине каждой оси и осмотрите опоры, крепление гайки и муфту — половина «умирающих ШВП» лечится подтяжкой и заменой пары подшипников за часы. В этом месяце: примите решение по таблице дефектов — регулировка, пересыпка или замена пары «винт + гайка» — и заложите наладку в смету работ заранее: сброс компенсаций, замер реверса, контрольная деталь.
Если замеры показывают неравномерную выработку или выкрашивание — не откладывайте: зазор растет с ускорением, а вместе с ним растет и цена вопроса. Специалисты service-stanki.ru выезжают на диагностику и ремонт по Москве и всей России: замерят люфт с протоколом, подберут пару под ваши посадочные места, заменят и наладят станок до контрольной детали в допуске.
Источники
- ГОСТ ISO 230-2-2016. Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением
- Fanuc. Series 0i/0i Mate-Model D Parameter Manual (B-64310EN/02) (Руководство по параметрам систем Fanuc серии 0i / 0i Mate Model D) — параметры компенсации люфта
- Siemens. SINUMERIK 840D sl Axes and Spindles Function Manual (Осевые и шпиндельные оси. Функциональное руководство) — машинное данное 32450 BACKLASH
- Heidenhain. TNC 640 User's Manual for Setup, Testing and Running NC Programs (Руководство пользователя стойки TNC 640: наладка, проверка и выполнение программ ЧПУ)
- Деткина А. П. Конструктивные особенности шарико-винтовой передачи и области их применения (2022)
- Горюнов Р. В. и др. О разработке электромеханического привода с ШВП с сепаратором и электронным люфтовыбирающим устройством (2023)
- Абдулин Р. Р. и др. О разработке электромеханического привода с ШВП, защищённой от заклинивания (2020)
- Дунаев П. Ф., Леликов О. П. Конструирование узлов и деталей машин: учебное пособие для вузов. — М.: Академия (печатное издание) — конструкции ШВП, преднятяг, опоры
- Справочник технолога-машиностроителя / под ред. А. Г. Косиловой, Р. К. Мещерякова. — М.: Машиностроение (печатное издание) — точность обработки, привод подач