

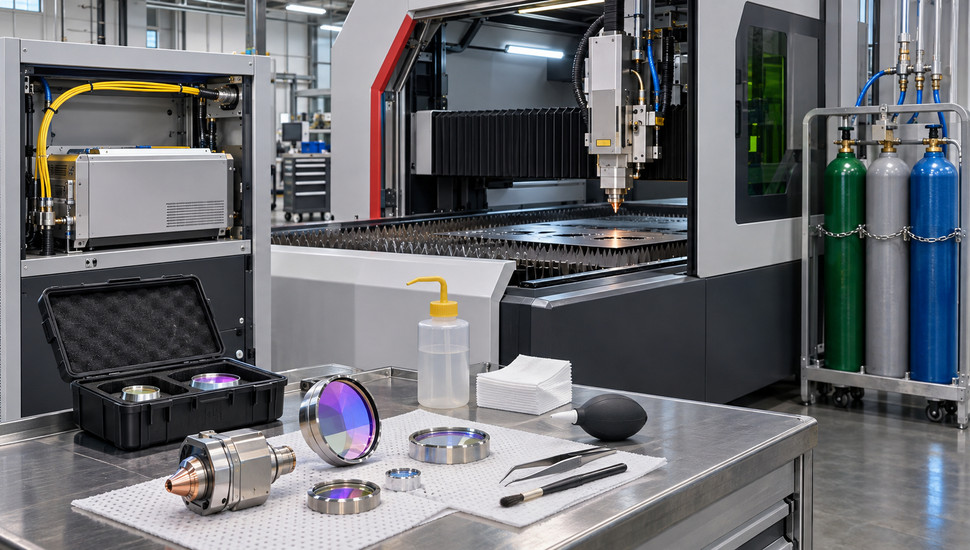
Обслуживание лазерного станка: оптика, источник, газ и охлаждение
Обслуживание лазерного станка сводится к четырём контурам: оптический тракт, вспомогательный газ, охлаждение и сам источник излучения. Практика сервисных выездов показывает: до 80 % жалоб «лазер резка мощность упала» закрывается чисткой или заменой расходников тракта — защитного стекла, фокусирующей линзы, сопла — и настройкой газа с охлаждением. Вскрытие источника в это правило не входит: волоконный и CO2-излучатель обслуживают только в сервисных условиях, и попытка «самому почистить резонатор» обычно превращает замену расходника в покупку нового источника.
Материал построен по логике реальной смены наладчика: что проверить за минуту, что — за неделю, где проходят границы самостоятельной работы. Цифры ресурса, давления и периодичности взяты из документации производителей, ГОСТов и обсуждений на профессиональных форумах mir-cnc.ru, cccp3d.ru и chipmaker.ru. Если нужен подрядчик под ключ — на странице ремонта и обслуживания лазерных станков расписан полный цикл работ, от диагностики тракта до ремонта источника.
Ключевое
- Диагностику упавшей мощности ведут от простого к сложному: защитное стекло → фокусирующая линза → сопло и газ → юстировка → источник. В половине случаев виновато стекло, а не «умирающий» излучатель.
- Оптика — расходник. Защитное стекло осматривают ежесменно, фокусирующую линзу — еженедельно; пятно на поверхности поглощает излучение и сгорает за секунды, вытягивая за собой коллиматор.
- Газ и влага решают больше, чем мощность: азот ниже 99,6 % чистоты и «мокрый» сжатый воздух дают нагар на кромке и снова загрязняют новое стекло.
- В чиллер льют дистиллированную воду с заменой раз в 1–3 месяца; водопроводная вода и автомобильный антифриз зарастают каналами и снимают гарантию.
- Источник — зона сервиса: волоконный излучатель теряет 1–3 % мощности в год даже при правильной эксплуатации, а его вскрытие опасно и для человека, и для бюджета.
Как устроен оптический тракт и что в нём изнашивается
Лазерный комплекс режет металлом, но погибает от грязи на стекле. Путь луча на волоконном станке: излучатель → транспортное волокно в рукаве → коллиматор (он делает пучок параллельным) → защитное стекло в кассете под соплом → фокусирующая линза → сопло. У CO2-комплекса схема другая: луч из трубки или резонатора дважды-трижды разворачивают зеркала на подвижных каретках, и только потом пучок фокусируется линзой в головке. В обоих случаях на пути луча стоит несколько поверхностей с просветляющим покрытием, и каждая работает на пределе плотности мощности.
Загрязнения приходят с трёх сторон. Снизу — брызги расплава, которые подскакивают через сопло при плохом обдуве или ведении по старому листу. Изнутри пневматики — масло компрессора, ржавчина трубы, влага.
Из воздуха цеха — пыль абразива и конденсат, когда охлаждающая вода холоднее точки росы. Отдельная статья — прикосновение рукой: жировая плёнка от пальца под излучением выгорает точкой, и покрытие сгорает вместе с ней.
Физика отказа проста и потому коварна. Чистое просветлённое стекло поглощает доли процента излучения; пятно копоти или отпечаток пальца поглощает уже единицы процентов, локально греется, меняет показатель преломления и притягивает ещё больше нагара. На наладочных форумах это называют каскадным прогаром: сначала точка на защитном стекле, через час-другой — дыра, а за ней следом погибает фокусирующая линза, потому что её больше не защищает никто.
Роли и сроки жизни элементов тракта сведены в таблицу.
| Элемент | Где стоит | Чем загрязняется | Статус |
|---|---|---|---|
| Защитное стекло (у волоконных головок) | между коллиматором и линзой, под соплом | брызги металла, нагар, масляная плёнка | расходник, осмотр ежесменно |
| Фокусирующая линза | фокусирующий узел головки | конденсат, брызги, отпечатки | расходник, срок в месяцах, зависит от чистоты газа |
| Коллиматорная линза | вход головки, перед стеклом | конденсат, пыль при разгерметизации | не расходник, гибнет каскадом |
| Зеркала тракта (CO2) | по кареткам, 2–4 шт. | пыль и дым, ошибка юстировки | чистка еженедельно, замена при царапинах |
| Сопло и керамический обтекатель | выход головки | задиры от касания, нагар | расходник, проверка при каждой смене листа |
| Транспортное волокно | от источника к головке | изломы при укладке радиусом меньше допустимого | не обслуживается, замена в сервисе |
Отдельно про сопло: его отверстие задаёт аэродинамику реза, и задиранная кромка сопла читается как «упавшая мощность», хотя луч в порядке. Калибр проверяют шаблоном или лупой, а соосность луча и сопла — обжигом бумаги на безмощном режиме.
Чистка и замена элементов головки — штатная операция, но у неё есть регламент и типовые ошибки, которые стоят дешевле только на первый взгляд. Если головка начала «есть» стекла сериями, проблема чаще в газе или в пневматике, чем в качестве стекла — это отдельная страница: ремонт и обслуживание лазерных голов.
Чистка оптики: протокол, материалы, запреты
На профильных форумах вопрос «чем чистить линзу и можно ли спиртом» поднимается регулярно — например, в теме «Чистка оптики на лазере» на mir-cnc.ru операторы боятся «смыть» покрытие. Страх обоснованный: агрессивные растворители и жёсткое протирание действительно снимают просветляющее покрытие. Правильный протокол опирается на документацию производителей оптики и станков: Bodor прямо требует безворсовые салфетки и специализированные составы, наносить жидкость на салфетку, а не на элемент, протирать от центра к краям без нажима и не трогать рабочую поверхность пальцами.
Что понадобится
| Подходит | Запрещено | Почему |
|---|---|---|
| Безворсовые салфетки для оптики | бумажные полотенца, х/б тряпка | ворс царапает покрытие, волокна вжигаются в стекло |
| Изопропиловый спирт (ИПС) высокой чистоты или фирменный очиститель оптики | водка, бытовое стеклоочиститель, ацетон | примеси и отдушки оставляют плёнку; ацетон разрушает покрытия |
| Груша-обдуватель или баллон чистого сухого воздуха | цеховой сжатый воздух из магистрали | в магистрали масло и вода — распылите их прямо на линзу |
| Пинцет с мягкими наконечниками, перчатки безворсовые | пальцы без перчаток | жировой отпечаток = выгоревшая точка под лучом |
| Лупа или лампа-световод для контроля | — | точечный нагар без подсветки не видно |
Порядок работы
- Переведите станок в режим обслуживания, снимите резерв луча (у волоконных — отключите выдачу излучения программно, у CO2 — обесточьте блок питания трубки и дождитесь остановки помпы). Уберите из зоны лист металла.
- Снимите защитное стекло и фокусирующую линзу по инструкции к головке: кассеты у Raytools и Precitec разбираются без инструмента или одним ключом. Держите элемент только за боковину, не касайтесь рабочих поверхностей.
- Сдуйте пыль грушей. Сухую крупную пыль сначала убирают обдувом, и только потом касаются салфеткой — протирание грязного стекла «стирает» абразив по покрытию.
- Сверните салфетку в плотный тампон, капните 1–2 капли очистителя на салфетку. Протирайте одним плавным проходом от центра к краю, затем следующей стороной салфетки — от центра к противоположному краю. Не трите кругами на месте.
- Осмотрите элемент на просвет лампой. Точки, царапины, радужные разводы после высыхания — повод повторить проход. Если точка не уходит — это прогар покрытия, элемент под замену: выжигание продолжится на следующем резе.
- Монтируйте стекло и линзу строго по ориентации, указанной в документации головки: у элементов с рабочей/нерабочей стороной перепутать нельзя, пропускание падает, стекло греется.
- Проверьте герметичность кассеты и продувку: газ должен омывать стекло, иначе оно проживёт смену. Соберите узел, сделайте тестовый рез на эталонном контуре и сравните с эталоном по нагару и ширине реза.
Периодичность у каждого элемента своя. Защитное стекло осматривают ежесменно и чистят при первых точках; фокусирующую линзу — еженедельно и после «тяжёлых» заказов (оцинковка, ржавый лист); зеркала CO2-тракта — еженедельно, с контролем юстировки. Полная замена стекла — при любом прогаре или царапине, а не «когда совсем плохо».
Мини-кейс из практики. В цеху под Москвой на станке 1,5 кВт нержавейка 4 мм перестала резаться на штатной скорости за одну неделю; мастер почти оформил заказ на диагностику источника. Первым же пунктом осмотра нашли защитное стекло с точечным нагаром и масляной плёнкой — след от компрессора без нормального осушителя. Замена стекла стоила копейки против недельного простоя, но без чистки пневматики новое стекло прожило бы те же три дня.
Упала мощность резки: диагностика от простого к сложному
Симптом один — рез стал хуже, а причин десяток. На форумах владельцы описывают это одинаково: «станок 1 кВт 6 мм режет нормально, а 10 мм не берёт» (обсуждение на cccp3d.ru), «прошёл месяц — нержавейка пошла с нагаром». Диагностику ведут от дешёвого к дорогому, потому что 80 % случаев лежит в первых трёх пунктах. Порядок, подтверждённый практикой mir-cnc.ru и chipmaker.ru: оптика → сопло и газ → юстировка → охлаждение → источник.
Таблица «симптом → вероятная причина → проверка»
| Симптом | Вероятная причина | Проверка |
|---|---|---|
| Нагар на кромке нержавейки, скорость упала на 10–20 % | точка на защитном стекле, брызги | осмотр стекла на просвет; замена стоимостью пары тысяч рублей |
| Рез «гуляет» по ширине, местами не прорезает | сбит фокус или сопло с задирами | замер фактического фокуса, калибр сопла, соосность обжигом |
| Линза гибнет сериями, раз в несколько дней | влага и масло в газе, грязный воздух | слить конденсат, проверить осушитель, точку росы |
| Мощность падает к вечеру, утром норма | греется вода в чиллере, радиатор забит | температура воды утром/вечером, радиатор и фильтры |
| Луч «слабый» на всех режимах, режимы не помогают | деградация источника, излом волокна | замер измерителем мощности на выходе головки |
| После транспортировки станка мощность вдвое ниже | сместилась юстировка (CO2), излом волокна | тест зеркал по точкам, осмотр рукава волокна |
Первый инструмент — эталонный тестовый рез. Заготовьте пластину с контрольным контуром на штатных режимах и храните её у станка: сравнение «сегодня/эталон» отделяет постепенную деградацию от скачка за одну деталь. Второй инструмент — измеритель мощности: калиброванный термопарный датчик стоит сопоставимо с парой линз, а экономит и линзы, и время. Замер делают на выходе головки (после всей оптики), на 50 % и 100 % уставки, и сравнивают с паспортом.
Ориентиры для решения. Разница между уставкой и измеренной мощностью до 5 % — норма ухода на пропускании и погрешность.
Стабильное падение на 10–15 % чистой оптикой и нормальным газом — повод мерить регулярно и планировать диагностику источника. Минус 30 % и больше за короткий срок — станок на простой: резка «через силу» убивает и оптику, и источник. Для CO2-комплекса отдельный признак — двойной контур или «двойной пучок» на тесте: так проявляется погибающая трубка.
Юстировку CO2-тракта проверяют по классической схеме: липкая лента на входе каждого зеркала, одиночный импульс, сравнение точек с центрами. Смещение на миллиметр у первого зеркала к четвёртому превращается в уход луча за пределы сопла — и это тоже читается как «упала мощность».
Источник: волоконный и CO2 — ресурс и что ремонтируется
Источник — самая дорогая и самая закрытая часть комплекса. У волоконного излучателя резонатор собран из лазерных диодов, которые накачивают активное волокно; производители заявляют ресурс диодов порядка 100 000 часов наработки (характеристика в технических паспортах IPG Photonics и других вендоров). Это не срок «до поломки», а ресурс, на котором деградация становится заметной: исправный источник теряет 1–3 % мощности в год при чистой воде, стабильном напряжении и рабочей температуре. Падение быстрее темпа — это уже событие: перегрев, скачки питания или деградация диодного модуля.
Что ремонтируется у волоконного источника: диодные модули и блоки меняются модулем в сервисных условиях, ремонтопригодность заложена конструктивно. Что не обслуживается пользователем: всё. Внутри нет «почистить и протереть» — там нет воздуха и оптики в бытовом смысле, а вскрытие корпуса без обесточивания и фиксации конфигурации гарантированно снимает гарантию. Кейс с chipmaker.ru это иллюстрирует: владелец установки с источником Trumpf отмечал, что «диоды в источнике горят, и мощность установки падает со временем» — штатный износ, который лечится заменой модулей, а не «подкруткой».
CO2-источники устроены иначе и делятся на два класса. Стеклянная трубка с постоянной накачкой — расходник с ресурсом порядка 6 000–10 000 часов; к концу срока мощность плавно снижается, и трубку меняют целиком. Радиочастотная металлическая трубка живёт в разы дольше и подлежит заводскому восстановлению, но стоит как разумный б/у станок. Слабое место обоих — высоковольтный блок питания и система охлаждения: трубка боится грязной воды так же, как диоды — перегрева.
| Параметр | Волоконный источник | CO2-источник |
|---|---|---|
| Длина волны | ~1070 нм, невидимая | 10,6 мкм |
| Заявленный ресурс | диоды ~100 000 ч | стеклянная трубка 6 000–10 000 ч, радиочастотная — в 3–4 раза дольше |
| Нормальная деградация | 1–3 % мощности в год | плавное падение к концу ресурса трубки |
| Что изнашивается | диодные модули, блок питания | газовая среда трубки, электроды, ВЧ/высоковольтный блок |
| Что ремонтируется | модульная замена в сервисе | трубка — замена; блоки — ремонт в сервисе |
| Что можно пользователю | вода, температура, напряжение сети — только контроль | то же + контроль воды |
| Что нельзя пользователю | вскрытие, замена модулей, работы под напряжением | вскрытие корпуса, работы с высоковольтной частью |
Общая граница одинаковая для обоих типов: пользователь следит за условиями (вода, температура, питание), сервис работает с начинкой. Диагностика источника — это замер мощности, осмотр волокна и разъёмов, проверка датчиков температуры и логов ошибок, и на ремонте лазерных источников эта работа описана как отдельная услуга.
Газы: чистота, давление и влага решают больше, чем кажется
Вспомогательный газ выполняет три работы: выметает расплав из реза, защищает оптику от брызг и (в случае кислорода) подогревает зону реза. Когда «лазер режет, но плохо», газовая часть проверяется раньше источника. Типовые режимы для волоконной резки сведены в таблицу.
| Материал | Газ | Чистота | Типовое давление |
|---|---|---|---|
| Углеродистая сталь до 3 мм | кислород | 99,5 % и выше | 0,3–3 бар |
| Углеродистая сталь толще | кислород | 99,5 % и выше | 3–6 бар |
| Нержавеющая сталь | азот | 99,6 % (1-й сорт по ГОСТ 9293-74) и выше, для чистовой кромки — 99,9 %+ | 6–16 бар |
| Алюминий | азот | 99,9 %+ | 8–25 бар |
| Обдув оптики/осушение головки | воздух | сухой, очищенный, без масла | 4–8 бар |
Чистота азота — не маркетинг. ГОСТ 9293-74 для технического азота 1-го сорта задаёт нижнюю планку 99,6 %: ниже — в резе растёт окисление, на нержавейке появляется жёлтый пояс, а скорость падает. Операторы на форумах подтверждают связку напрямую: «давление азота порядка 10 бар при сопле 1,5 мм» — типовой ориентир для средних толщин. Если при нормальной оптике кромка «пожелтела» — первым делом смотрите на остаточное давление в баллоне/криобаке и на редуктор: замёрзший редуктор на скоростном резе азотом — классика зимних смен.
Вторая беда — влага в сжатом воздухе. Воздух идёт на обдув оптики и на резку «эконом»-режимом, и если осушитель не справляется, водяной туман с маслом компрессора ложится плёнкой на защитное стекло.
Об этом точная цитата с chipmaker.ru: износ воздушного клапана приводит к загрязнению стекла и падению мощности — то есть меняют стекло за стеклом, а виноват клапан за спиной. Рабочая проверка пневматики занимает час: конденсатоотводчики, фильтр-регулятор, состояние осушителя. Пошаговая инструкция уже есть на сайте: проверка работоспособности компрессора осушителя.
Третий контур — герметичность магистрали. Подсос в фитинге на высоком давлении азота превращается в «мощность упала на толстом металле»: давление в резе проседает, расплав не выносится. Проверка под давлением с мыльным раствором стоит ничего, а находит проблему, которую часами ищут в оптике.
Охлаждение: чиллер, вода и точка росы
Охлаждение обслуживает самую горячую часть станка, и именно через воду к источнику приходят обе крайности — перегрев летом и конденсат в любую жаркую погоду. Для волоконного источника рабочий диапазон воды — примерно 20–28 °C в зависимости от модели; для CO2-трубки производители требуют держать воду не выше 30–35 °C, потому что перегретая трубка теряет мощность мгновенно и необратимо.
Чем заполнять контур — вопрос, на котором ломаются копья на всех форумах. Ответ документации однозначен: дистиллированная вода.
Производители чиллеров S&A Teyu объясняют: водопроводная вода несёт соли жёсткости, которые нарастают в каналах источника и помпы накипью, и фильтр от этого не спасает. Дистиллированная вода — без примесей, с максимальной теплоёмкостью среди доступных жидкостей. В индустриальных источниках уровня Trumpf применяют дистиллят с фирменными присадками против коррозии, но «самодельные» рецептуры никто не одобряет: присадка не из документации — снятая гарантия.
Автомобильный антифриз — отдельная ловушка. Механики иногда «на зиму» льют тосол в чиллер, но плотность и вязкость антифриза выше расчётной для помпы, присадки вступают в реакцию с силиконовыми шлангами и дают осадок, а теплоёмкость ниже воды — охлаждение фактическое хуже. Производители лазерного оборудования прямо пишут: станок эксплуатируется при температуре в цеху от +5…+10 °C, и потребность в антифризе при нормальном отоплении отсутствует (разбор infolaser.ru). Если цех реально вымерзает, решение — чиллер с подогревом или пропиленгликоль в пропорции из документации чиллера, не автомобиля.
Замена воды: дистиллят меняют раз в 1–3 месяца в зависимости от чистоты цеха и наработки; на форумах рабочий ориентир — «раз в два месяца, только дистиллированная». Вместе с заменой чистят фильтр-сетку и радиатор чиллера: забитый пухом и пылью радиатор теряет половину мощности рассеивания, и станок «резал хуже к вечеру» — не из-за лазера.
Летом добавляется третий сюжет — конденсат. Вода холоднее точки росы цеха: на рукаве волокна, коллиматоре и стекле оседает влага, и первая же вспышка выжигает конденсат вместе с покрытием. Правило простое: держите температуру воды на 2–3 °C выше расчётной точки росы помещения; в жаркий цех — осушение воздуха, а не охлаждение воды до «похолоднее». Точкой контроля служит головка: капля на кассете стекла — сигнал перенастроить чиллер.
| Симптом | Причина | Действие |
|---|---|---|
| Вода в бачке зеленеет/мутнеет | водопроводная вода, редкая замена | промывка контура, переход на дистиллят |
| Ошибка датчика температуры, циклы отключения источника | забит радиатор или фильтр чиллера | чистка радиатора, замена фильтра |
| Конденсат на головке и рукаве | вода ниже точки росы цеха | поднять уставку чиллера, осушить воздух |
| Трубка CO2 теряет мощность за недели | вода 35 °C+, «цветение», накипь | замена воды, промывка, контроль температуры |
| Помпа шумит, пузыри в шлангах | антифриз или воздух в контуре | замена на дистиллят, развоздушивание |
Системное промывание контура от накипи и биоплёнки — работа для сервиса с готовыми реагентами и методикой: промывка и чистка систем охлаждения станков. Своими силами ограничьтесь заменой воды и фильтров — химия «лимонтой из кладовки» оставляет протечки в местах, где их не ждали.
Мини-кейс. Владелец лазера 3 кВт жаловался на повторяющиеся прогары защитного стекла и «слабый» вечерний рез. Диагноз занял полдня: радиатор чиллера стоял под потолочной приточкой и зарос пылью за два года, вода к вечеру доходила до 34 °C, а половина цехового воздуха шла мимо осушителя прямо в магистраль обдува. Чистка радиатора, чистка пневматики и переход на дистиллят вернули и кромку, и ресурс стекол — без единого ремонта источника.
Регламент обслуживания лазерного станка: таблица по периодичности
Общий принцип построения регламента для парка оборудования описан в отдельной статье о регламенте ТО станков — здесь же только лазерная специфика. Таблица рассчитана на двухсменную работу плоского волоконного комплекса 1–6 кВт; для CO2-граверов частоты по оптике и воде выше.
| Периодичность | Работы |
|---|---|
| Каждая смена | осмотр защитного стекла на просвет; визуальный контроль реза по эталону; слив конденсата с ресивера и фильтров; уровень воды в чиллере |
| Ежедневно | чистка сопла и керамического обтекателя от нагара; проверка соосности луча и сопла обжигом; контроль температуры воды; уборка зоны реза и решётки |
| Еженедельно | чистка фокусирующей линзы; чистка зеркал и юстировка (CO2); проверка герметичности газовой магистрали; чистка защитного окна и линзы обдува; продувка/очистка вытяжного тракта и стола |
| Ежемесячно | замер мощности измерителем с записью в журнал; чистка радиатора и фильтра чиллера; проверка точки росы и состояния осушителя; смазка и осмотр механики по карте станка |
| Ежеквартально | замена дистиллированной воды (или по состоянию); замена фильтров воздуха и газа; протяжка и ревизия клемм в электрошкафу; тест аварийного останова |
| Ежегодно / по наработке | диагностика источника сервисом с замером и логами; ревизия волокна и рукава; поверка манометров; калибровка позиционирования по производителю |
Две практики превращают таблицу из бумаги в экономию. Первая — журнал замеров мощности: числовой ряд по месяцам показывает скорость деградации источника и позволяет планировать сервис по состоянию, а не по факту отказа. Вторая — неснижаемый запас расходников: два защитных стекла, одна фокусирующая линза, два сопла и керамика стоят дешевле одного дня простоя.
Формат работы — своими силами или сервис по договору с выездом — зависит от парка и наработки. Ориентир по стоимости стандартных операций можно посмотреть в прайс-листе на техническое обслуживание станков: плановый выезд дешевле аварийного в разы.
Почему самостоятельное обслуживание источника опасно
Лазерный комплекс для резки металла — изделие 4 класса опасности по ГОСТ IEC 60825-1-2023 «Безопасность лазерной аппаратуры»: прямое, зеркально и диффузно отражённое излучение повреждает глаза и кожу, а отражёнка от металла опасна даже на значительных углах. Коварство волоконного источника в том, что его излучение на 1070 нм невидимо: глаз не мигнёт, болевой сигнал не придёт — ожог сетчатки фиксируется постфактум. CO2 на 10,6 мкм к глазу не проходит, но уверенно жжёт роговицу и кожу, а горячая точка на отражателе вспыхивает мгновенно.
Второй фактор — электрика. В высоковольтном блоке накачки CO2-трубки и в силовых цепях волоконного излучателя остаются опасные для жизни напряжения и заряженные конденсаторы после отключения. Внутри корпуса источника нет ни одной операции, которую пользователь выполняет «по месту»: замена диодного модуля требует обесточивания по регламенту, антистатической защиты, калибровки и ввода конфигурации.
Третий фактор — экономика, и он самый убедительный. Вскрытие источника без опыта заканчивается заменой модуля, который мог остаться целым, — модуль диодной сборки стоит сопоставимо с годовым бюджетом расходников всего цеха. Снятая гарантия добавляет к счету полную стоимость источника при следующем отказе. Наконец, после любой разборки тракта требуется юстировка и контроль параметров приборами, которых в обычном цеху нет.
Границы самостоятельной работы стоит зафиксировать письменно и повесить у станка.
Можно оператору и наладчику:
- чистить и менять защитное стекло, линзу, сопло, керамику;
- сливать конденсат, менять воду и фильтры чиллера;
- проверять давление и чистоту газов, чистить пневматику;
- снимать юстировку CO2-зеркал по ленте, вести журнал замеров.
Нельзя без сервиса:
- вскрывать корпус источника и блоков питания;
- снимать рукав волокна и работать с торцами волокна;
- работать под напряжением внутри любых блоков;
- применять растворители и «универсальные» присадки, не из документации.
Мини-кейс с типовым финалом. На одном производстве механик «продул» вскрытый корпус источника цеховым воздухом после жалобы на перегрев: пыль смела внутрь, датчик температуры лёг в ошибку, а след масляного тумана на разъёме через месяц вылился в замену платы управления. Счёт за плату и модуль перекрыл десять лет покупных защитных стёкол — при том что перегрев лечился чисткой радиатора за полчаса.
Когда нужен сервис: красные флаги
Часть симптомов не «поживёт до планового ТО» — это сигналы немедленной остановки и вызова инженера.
- Измеренная мощность упала ниже 85–90 % паспортной и продолжает падать при чистой оптике и нормальном газе.
- Защитные стекла прогорают сериями — с интервалом в дни при исправной пневматике.
- Видимые следы гари, потемнение или оплавление на рукаве волокна, разъёмах, внутри головки.
- Ошибки датчиков температуры источника, циклы аварийного отключения по перегреву при чистом радиаторе.
- Запах озона или гари от блока источника, следы дыма, щелчки при работе.
- Чиллер не держит уставку или теряет воду без видимых протечек.
По этим признакам работает диагностический выезд: замер мощности, осмотр тракта, считывание логов источника, проверка охлаждения и питания. Типовой результат — план работ на неделю вперёд вместо внепланового простоя; если комплекс старый, параллельно оценивается целесообразность ретрофита или замены источника.
Часто задаваемые вопросы
Чем чистить оптику лазерного станка — можно ли спиртом?
Безворсовой салфеткой и специализированным очистителем оптики или изопропиловым спиртом высокой чистоты. Жидкость наносят на салфетку, протирают от центра к краям одним проходом. Запрещены бытовая химия, ацетон и водка: примеси оставляют плёнку, а агрессивные растворители снимают просветляющее покрытие, после которого элемент не восстанавливается.
Почему защитное стекло снова загрязняется через несколько дней после замены?
Значит, источник грязи выше по системе: влага или масло в сжатом воздухе, изношенный клапан, забитый осушитель, ржавая магистраль. Менять стекло бессмысленно, пока не проверена пневматика: слейте конденсат, проверьте фильтры и осушитель, убедитесь в сухости воздуха — тогда новое стекло проживёт свой нормальный срок.
Можно ли залить антифриз в чиллер лазерного станка на зиму?
Автомобильный антифриз нельзя: он плотнее и вязче расчётной жидкости, имеет меньшую теплоёмкость и реагирует с шлангами, а присадки снимают гарантию. Станок эксплуатируется при температуре цеха от +5…+10 °C — при отоплении антифриз не нужен. Если цех вымерзает, применяйте чиллер с подогревом или пропиленгликоль строго по документации чиллера.
Как часто менять фокусирующую линзу и сколько она служит?
Срока в календарных днях у линзы нет — есть состояние поверхности. При чистом газе и ежесменном контроле стекла линза служит месяцы и меняется при первых невыводимых точках, царапинах или помутнении покрытия. Ориентир замены — рост мощности для того же реза: если уставку пришлось поднять на 10 % при чистой оптике, линза отработала.
Почему волоконный лазер 1 кВт плохо режет 10-мм металл?
Для 10 мм азотом 1 кВт — нижняя граница диапазона даже для исправного станка: требуется высокая мощность, точный фокус и давление азота 10+ бар. Если раньше резал, а теперь нет — проверьте оптику, давление газа и остаток в баллоне. Если не брало и новое — это не неисправность, а предел конфигурации: нужен источник 2–3 кВт.
Можно ли самому отремонтировать лазерный источник?
Нет. Внутри высоковольтная электрика, заряженные конденсаторы и юстировка по приборам; вскрытие снимает гарантию и чаще усугубляет отказ. Пользователь контролирует воду, температуру и питание, а диагностику и ремонт — замер мощности, логи, замену диодных модулей — выполняет сервис с оборудованием и запчастями.
Заключение
Обслуживание лазерного станка — это дисциплина мелких регулярных действий, а не героические ремонты. Три четверти жалоб «упала мощность» исчезают после чистки защитного стекла, линзы и настройки газа; источник живёт годами, если вода чистая, температура в норме, а вскрытие осталось прерогативой сервиса.
Что сделать прямо на этой неделе:
- Осмотрите защитное стекло на просвет и заведите журнал осмотров в смену.
- Слейте конденсат, проверьте фильтры и осушитель пневматики.
- Сделайте эталонный тестовый рез и уберите пластину у станка.
В течение месяца:
- Замените воду в чиллере на дистиллированную, почистите радиатор и фильтр.
- Замерьте мощность измерителем на 50 % и 100 % уставки, запишите числа.
- Сформируйте неснижаемый запас: два стекла, линза, два сопла, керамика.
Если мощность ниже 85–90 % паспортной, стекла прогорают сериями или источник уходит в ошибки перегрева — вызывайте инженера по лазерным комплексам. Мы обслуживаем и ремонтируем лазерные станки в Москве и с выездом по России: диагностика тракта и источника, восстановление головок, ремонт источников с гарантией на работы. Плановый выезд стоит в разы меньше аварийного простоя.
Источники
- ГОСТ IEC 60825-1-2023. Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования
- ГОСТ 9293-74. Азот газообразный и жидкий. Технические условия
- IPG Photonics. Волоконные лазеры и излучатели: техническая документация производителя
- Bodor. Правильный уход за оптическими компонентами лазерного оборудования
- Infolaser. Антифриз или вода: чем заправлять чиллер для системы охлаждения лазерного станка с ЧПУ
- S&A Teyu. Какая вода используется в лазерном чиллере
- Григорьянц А. Г. Основы лазерной обработки материалов. — М.: Машиностроение (печатное издание)