

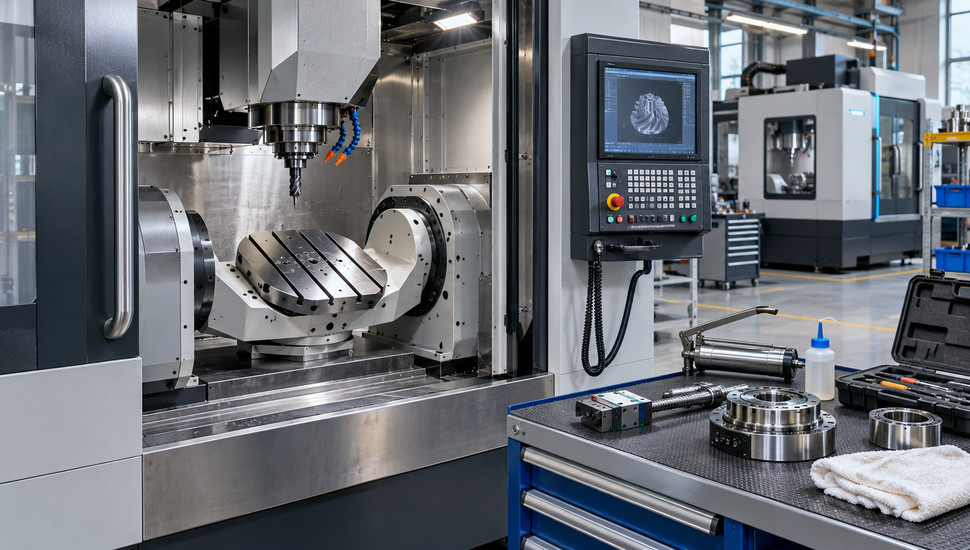
5-осевые станки: специфика обслуживания
5-осевой станок обслуживают иначе, чем 3-осевой, потому что его точность держится не на трёх линейных осях, а на геометрии их взаимного положения с двумя поворотными осями. Поворотный стол или наклонная голова добавляют узлы с червячными передачами, датчиками угла и тормозами, а стойка ЧПУ непрерывно пересчитывает траекторию инструмента в углы поворота вокруг точки вращения. Когда точка вращения смещается хотя бы на 0,02 мм после столкновения, станок не выдаёт ни одной аварии — он выдаёт «ступеньку» на готовой детали.
Типичная история из практики. Цех обрабатывал корпуса на фрезерном центре с кинематикой 3+2: после наезда на приспособление станок «работал как работал», но на сопряжении двух поверхностей, фрезерованных из разных положений поворотной оси, появилась ступенька 0,03 мм. Контроль забраковал партию из 40 корпусов, каждый шёл по 11 часов. Диагностика показала: сместилась точка вращения поворотной оси, и калибровку взаимных осей на этом станке не делали ни разу за два года.
Разберём, чем поворотные узлы отличаются от линейных осей, что и почему в них ломается, как станок сигналит о проблемах, зачем нужна калибровка взаимных осей и какими приборами её выполняют, почему универсальные сервисные бригады не берутся за такие станки и какие проверки владелец делает своими силами за час. Если станок уже сигналит об отклонениях — закажите выездную диагностику станка на производстве: инженер приедет с приборами и выдаст дефектовку с расценками.
Ключевое
- Слабое звено 5-осевого станка — поворотные узлы: столы и наклонные головки дают до 40 % отказов, потому что несут массу заготовки, работают в СОЖ и стружке и требуют угловой точности в угловых секундах.
- Люфт поворотной оси меряют угловыми секундами: повторяемость нового промышленного стола — единицы-десятки секунд; если зажатый стол проворачивается от руки хотя бы на 30 секунд дуги — зажим и передача требуют регулировки.
- Калибровка взаимных осей обязательна после столкновения, переноса станка, замены стола, редуктора, двигателя или датчика и планово раз в 6–12 месяцев; услуга в Москве стоит порядка 150–250 тыс. ₽, а брак партии деталей с 10-часовым циклом обходится в разы дороже.
- Штатные средства проверки кинематики уже есть в станке: циклы KinematicsOpt у стоек Heidenhain, процедуры проверки у Fanuc и Siemens, измерительные комплекты типа AxiSet Check-Up — о них нередко не знают даже опытные наладчики.
- Владелец может сам за час проверить сход «шва» на тестовом кольце, повторяемость поворота индикатором, жёсткость зажима, нагрев и звук стола; журнал этих замеров сокращает диагностику и удешевляет ремонт.
Чем 5-осевой станок отличается для сервиса: два лишних контура
У 3-осевого станка геометрия опирается на три взаимно перпендикулярных перемещения. Точность проверяют уровнем, индикатором и контрольными линейками, восстанавливают выправкой геометрии и компенсацией шага в стойке. Узлов немного, их состояние видно напрямую.
У 5-осевого станка к линейным осям добавляются две поворотные, и появляется задача, которой не существовало раньше: все пять осей должны сходиться в одной точке вращения с паспортной точностью. Стойка с трансформацией координат пересчитывает программируемое движение инструмента в углы поворотных осей и поправки линейных осей десятки раз на каждом миллиметре траектории. Числа, которыми она пользуется, — координаты точек вращения, углы перпендикулярности осей, компенсации — должны совпадать с фактической геометрией станка до сотых долей миллиметра.
Отсюда три следствия для обслуживания. Механика поворотного узла изнашивается по собственным законам: червячная пара, зубчатый венец, редуктор и механизм зажима не имеют аналогов среди линейных осей. Диагностике подлежит не каждая ось отдельно, а их согласованность: станок с идеально работающими осями по отдельности может давать брак из-за рассогласования. Любой ремонт или замена узла поворотной оси требует повторной калибровки кинематики — без неё отремонтированный станок работает не лучше сломанного.
| Параметр | 3-осевой станок | 5-осевой станок |
|---|---|---|
| Узлы с передачами | Три шарико-винтовые передачи | Плюс червячная или глобоидная пара, зубчатый венец с редуктором на каждую поворотную ось |
| Главная точка отказа | ШВП, направляющие | Поворотный стол или наклонная головка |
| Мера точности | Линейная, мкм на 300 мм хода | Угловая, угловые секунды, плюс положение точки вращения в мм |
| Приборы проверки | Уровень, индикатор, измеритель шага | Плюс шаровой прибор, эталон-артефакт, лазерный интерферометр или трекер |
| Что после ремонта оси | Обкатка, контрольная деталь | Обкатка плюс калибровка взаимных осей и контрольная деталь |
| Состав бригады | Механик и электрик | Плюс специалист по кинематике и параметрам стойки |
Кинематические схемы 5-осевых станков делят на три группы: «стол–стол» (обе поворотные оси под заготовкой), «голова–голова» (обе в шпиндельной голове) и смешанная «голова–стол». Для сервиса схема определяет фронт работы: у «стол–стол» главные узлы — два поворотных стола, которые держат массу заготовки и приспособления; у «голова–голова» — компактная головка с мотор-шпинделем на консоли, где критичны редуктор, уплотнения и разводка коммуникаций через центр вращения; у смешанной схемы ремонтируют и то, и другое. Спрашивая сервис об опыте с вашей схемой, вы отсеиваете половину претендентов до договора.
Поворотный стол и наклонная головка: из чего состоят и что ломается
Механика: передача, подшипники, зажим
Поворотный стол промышленного центра — это планшайба на радиально-упорных подшипниках, привод от серводвигателя через червячную (глобоидную) пару либо зубчатый венец с редуктором, механизм зажима планшайбы и уплотнения против СОЖ и стружки. Червячную пару выбирают за большое передаточное отношение и плавность, но она изнашивается: растёт люфт, «плывёт» осевой зазор червяка, поворот из плавного становится ступенчатым. На форумах наладчиков это типовой сюжет: стол 2А450 при «зажатом» положении проворачивался от руки на 30 угловых секунд, а причиной оказалась открутившаяся прижимная гайка на валу зажима — механизм зажима изнашивается первым и проверяется без разборки.
У наклонных головок добавляются свои слабые места: редуктор под консольной массой мотор-шпинделя, разводка кабелей и трубопроводов через центр вращения, уплотнения, через которые стружка стремится внутрь. Головка ремонтируется тяжелее стола: узел компактный, доступ ограничен, а цена выше.
Смазка поворотного узла — отдельная тема регламента. Червячная пара и подшипники планшайбы смазываются по карте производителя: шприцевание точек указанной пластичной смазкой или подача от централизованной системы, и оба способа чувствительны к дозировке. Недосмазка греет пару и съедает её за месяцы; перелив выдавливает смазку через уплотнения в зону обработки и портит СОЖ. После каждого шприцевания полезно повернуть стол на полный оборот — смазка распределяется, а излишки уходят из зацепления.
Зубчатый венец и редуктор отказывают редко, но эффектно. На профильном форуме владелец вертикального центра с стойкой Fanuc 0i-MD описал именно такой случай: на ведомом валу поворотного стола треснула шестерня — стол продолжал работать, но с ударной нагрузкой при каждом реверсе, и счёт шёл на часы до заклинивания.
Датчики угла: почему стойка не видит люфт
Замер угла бывает косвенным и прямым. Косвенный — датчик углового положения (энкодер) на валу двигателя: стойка видит угол двигателя, но люфт передачи между двигателем и планшайбой остаётся для неё невидимым. Прямой — круговой датчик на самой планшайбе: стойка видит реальный угол стола независимо от состояния пары. Дорогие столы несут оба датчика, и это не избыточность, а способ стойки отличать «команду» от «исполнения».
Практический вывод для владельца: на станке с косвенным замером люфт передачи маскируется при позиционировании — стойка «дожимает» угол, и индексация выглядит точной. При контурной обработке с одновременным поворотом люфт проявляется волной на поверхности и не сходящимся «швом» на полном обороте. Поэтому отсутствие аварий по оси не означает отсутствие люфта.
Тормоз оси: источник «непонятных» аварий
Поворотная ось удерживается тормозом при отключённом приводе — иначе наклонная ось опускается под собственной массой и массой шпинделя. Неотжатый тормоз даёт характерную картину: двигатель не может повернуть ось, стойка фиксирует рассогласование и выдаёт ошибку слежения, при попытках перемещения станок «трясёт и гремит». Такой случай с ошибкой SV0410 после перезапуска питания наладчики описывали на форуме cccp3d.ru дословно этими словами. Тормоз — расходный механизм: фрикционные накладки изнашиваются, зазоры «уплывают», катушка теряет питание из-за окислившихся контактов.
| Узел | Симптом | Типовой исход без ремонта |
|---|---|---|
| Червячная (глобоидная) пара | Рост люфта, волна на контуре, ступенчатый поворот | Регулировка зазора не спасает — замена пары |
| Зубчатый венец, редуктор | Стук при реверсе, металлическая пыль в масле, гул | Трещина и скол зуба, заклинивание |
| Подшипники планшайбы | Биение стола, гул под нагрузкой, нагрев | Переборка узла, замена подшипников |
| Механизм зажима | Проворот «зажатого» стола, сдвиги заготовки | Брак по угловому положению, авария |
| Датчик угла (прямой) | Рассинхрон «стол–двигатель», аварии оси | Чистка, привязка, замена датчика |
| Тормоз | Тряска, перегруз двигателя, ошибки слежения | Ремонт тормоза, восстановление зазоров |
| Уплотнения | СОЖ внутри узла, ржавая эмульсия в масле | Коррозия пары и подшипников |
Подшипники и их диагностику мы разбираем отдельно в статье о шпинделе; в поворотном узле применяются те же приёмы прослушивания и контроля нагрева, только добавляется контроль биения самой планшайбы.
Как станок сигналит: симптомы проблем поворотной оси
Поворотная ось редко отказывает мгновенно. Она сначала деградирует: растёт люфт, падает жёсткость зажима, греется корпус, меняется звук реверса. Ниже — симптомы, которые наладчики фиксируют чаще всего, и первое действие по каждому.
| Симптом | Вероятная причина | Первое действие |
|---|---|---|
| «Ступенька» или «шов» на сопряжении поверхностей, обработанных из разных положений оси | Сместилась точка вращения; люфт передачи | Обработать тестовое кольцо, замерить ступеньку, вызвать калибровку |
| Кольцевая обработка не сходится в точку после полного оборота | Накопленная ошибка масштаба или люфта | Замер повторяемости индикатором, проверка датчика и масштаба оси |
| Ошибки слежения по поворотной оси (у стоек Fanuc — группа SV, например SV0410) | Зажат тормоз, клин передачи, неверные параметры после переустановки стола | Прочитать журнал аварий, попробовать проворот в ручном режиме, проверить тормоз |
| Корпус стола горячий после получаса работы | Износ пары или подшипников, нехватка смазки | Пирометр: 55–60 °C и выше — диагностика узла |
| Гул или стук при каждом реверсе поворота | Зазор в передаче, повреждение венца | Осмотр масла редуктора на металлическую пыль, диагностика |
| Стол «зажат», но проворачивается от руки | Износ механизма зажима, открутившаяся гайка вала | Регулировка зажима до исчезновения проворота |
| Разброс углового позиционирования от цикла к циклу | Датчик угла, зазоры, редуктор | Прямой замер индикатором или эталоном, затем сервис |
Ориентиры практики, которыми пользуются сервисные инженеры: повторяемость нового промышленного поворотного стола укладывается в единицы-десятки угловых секунд; люфт передачи, заметный на индикаторе при реверсе, — повод для регулировки, а с появлением «мертвого» хода в минутах дуги — для замены пары. По температуре узла ориентир тот же, что для других узлов станка: 40–45 °C — рабочий диапазон, 55–60 °C — тревога, рост от недели к неделе — планирование ремонта. Эти цифры не отменяют паспорт станка: для стола с прямым датчиком допуски жёстче, и первый критерий всегда документ производителя.
Отдельный класс симптомов — расхождение между «командой» и «исполнением». Стойка командует поворот на 90°, прямой датчик на планшайбе докладывает 89°58', ошибки копятся, ось уходит в аварию. Такой расхождению радуются: оно поймано станком. Опаснее режим, когда датчика на планшайбе нет и расхождение до аварии не доходит — оно доходит до детали.
Калибровка взаимных осей: главная операция, которой нет у 3-осевых
Что именно калибруют
Точка вращения каждой поворотной оси — три координаты её положения в системе станка. К ним добавляются перпендикулярность осей вращения линейным осям, фактический угол наклона, у развитых стоек — таблицы компенсаций отклонений. Все эти числа стойка хранит и использует в трансформации координат: программа задаёт движение инструмента в пространстве детали, стойка переводит его в углы поворотных осей и поправки линейных осей. Если записанные числа не соответствуют фактической геометрии, стойка безошибочно ведёт инструмент мимо — со всеми своими сотыми долями миллиметра точности.
Геометрия теряется по пяти причинам. Столкновение с приспособлением или заготовкой сдвигает связи и деформирует узел. Перенос станка и повторный монтаж сбивают горизонт и затяжку — точка вращения после такого «живёт» в другом месте. Замена стола, редуктора, двигателя или датчика обнуляет старую привязку.
Две оставшиеся причины — тепловое «плавание» фундамента, меняющее геометрию медленно, и естественный износ передачи, добавляющий люфт, невидимый для компенсаций. По этой логике регламент калибровки выглядит так: внепланово — после каждого из первых четырёх событий, планово — раз в 6–12 месяцев для работающего станка. Производители измерительных систем формулируют то же самое с позиции приборов: проверять поворотные оси после наладки, столкновений и при потере точности — так описывает назначение комплекта AxiSet Check-Up компания Renishaw.
Чем проверяют: от кольца в цехе до лазерного трекера
- Тест-артефакт, или пробная деталь. Обработка эталонного кольца или конуса с поворотами оси, затем замер «шва», соосности и разности диаметров индикатором или микрометром. Дёшево, доступно владельцу, ловит грубые сдвиги точки вращения за 20–30 минут.
- Круговой тест шаровой прибором по методике ИСО 230-4. Инструмент описывает окружность с одновременным участием поворотной оси, прибор фиксирует отклонение радиуса по всему циклу; по форме записи читают люфт, зазоры и ошибки перпендикулярности. Полная диагностика по трём плоскостям занимает 15–30 минут вместо одной-двух смен традиционными методами.
- Измерительные комплекты типа AxiSet Check-Up: эталонный штырь на столе и измерительный щуп в шпинделе. Стойка за 15–30 минут снимает фактические координаты центров вращения по всем положениям и выдаёт отчёт с отклонениями от паспортных значений — данные сразу идут в параметры кинематики.
- Штатные циклы стоек. Heidenhain закладывает в стойки опцию KinematicsOpt: циклы с трёхмерным щупом автоматически измеряют поворотные оси и записывают компенсации, вся процедура занимает минуты. У Fanuc и Siemens существуют собственные процедуры проверки кинематики и привязки центров вращения — о них наладчики рассказывают на форумах как о «встроенной рутине», которую мало кто запускает.
- Лазерный интерферометр и трекер — уровень сервисной организации и метрологов. Аттестация угловых позиций по всей окружности, повторяемость, диагональные испытания объёмной точности по ИСО 230-6. Это инструменты, которыми подтверждается класс точности станка после капитального ремонта.
| Метод | Что измеряет | Периодичность | Кто выполняет |
|---|---|---|---|
| Тест-артефакт (кольцо, конус) | Грубые сдвиги точки вращения, сход «шва» | Ежемесячно и перед ответственной деталью | Наладчик цеха |
| Круговой тест (шаровой прибор, ИСО 230-4) | Динамические ошибки контура с поворотной осью | Раз в 6–12 месяцев | Сервисная организация |
| AxiSet Check-Up и аналоги | Координаты центров вращения, углы осей | После столкновения и замены узлов, раз в 6–12 месяцев | Сервис с измерительным щупом |
| Штатные циклы стойки (KinematicsOpt и аналоги) | Центры вращения, компенсации | После наладки и событий, при потере точности | Наладчик или сервис |
| Лазерный интерферометр, трекер | Аттестация углов по всей окружности, объёмная точность (ИСО 230-6) | Ежегодно, после капитального ремонта | Метрологи, аттестованный сервис |
Нормативная опора у всех этих процедур одна. ГОСТ 8-82 задаёт общие требования к испытаниям металлорежущих станков на точность и классы точности Н, П, В, А, С. ГОСТ Р ИСО 230-7-2021 нормирует геометрическую точность осей вращения — именно тот раздел, который касается биений и смещений поворотных осей. ГОСТ ISO 230-1-2018 описывает геометрические испытания, включая параметры положения поворотных осей.
Сервисная организация, которая называет вам эти документы без подсказки, с высокой вероятностью владеет и приборами. Хороший протокол калибровки читается так: станок, дата, средства измерений с поверкой, условия на станке, отклонения «до» и «после» в миллиметрах и угловых секундах, подпись исполнителя. Протокол без «до» — это не доказательство, а декларация: неизвестно, что именно исправили.
Отдельно стоит операция восстановления базы: если геометрия «уплыла» из-за деформации основания, износа направляющих или переноса станка, сначала восстанавливают геометрию самого станка — восстановление геометрии станков выполняют перед калибровкой кинематики, иначе калибровать придётся дважды. Требование то же для монтажа: точка вращения привязывается к выверенному станку, поэтому центровка и юстировка оборудования — предшественник любой калибровки после переноса.
Цена ошибки геометрии: почему 0,02 мм стоят партии деталей
Просчитаем на деталях, которые и держат 5-осевые станки загруженными: пресс-формы, лопатки, корпусные детали аэрокосмического класса, медицинские имплантаты. Допуск на сопряжение двух поверхностей у таких деталей — 0,02–0,05 мм. Ступенька 0,03 мм на переходе между положениями оси делает деталь негодной независимо от того, сколько часов она резалась: 10–12 часов цикла превращаются в ноль.
Сложим арифметику одного запаздывания с калибровкой. Партия из десяти корпусных деталей со стоимостью обработки 150 тысяч рублей за штуку — это 1,5 млн ₽, которые цех теряет, если смещение точки вращения обнаружит контроль, а не наладчик. Калибровка взаимных осей с выездом в Москве стоит порядка 150–250 тысяч рублей. Экономика процедуры сходится за одну спасённую партию, а гарантированный сценарий «обнаружила заказная приёмка» добавляет к потере репутационные издержки, которые в деньгах не считаются.
Есть и скрытые издержки. Инструмент на «ступеньке» врезается в непрогнозируемый припуск и ломается — твёрдосплавная фреза за 15–30 тысяч рублей на каждую аварию. Технолог закладывает в операцию ручную доводку и слесарную подгонку, цикл удлиняется на 10–20 %. Наконец, станок с «поплывшей» кинематикой заставляет технологов перестраховываться припуском — и терять производительность весь год, а не один день ремонта.
Показательный итог даёт связка двух операций: станок после столкновения обработал контрольное кольцо со ступенькой 0,04 мм; после восстановления связей и калибровки точки вращения ступенька исчезла, и повышение точности станка свелось не к замене узлов, а к возврату геометрии в параметры стойки. Детали вновь пошли «с листа», без доводки. Владельцы, которые до этого «не понимали, о чём речь», когда их спрашивали про точку вращения и объёмную калибровку (случай, описанный наладчиком на PracticalMachinist про покупку б/у 5-осевика), после первого такого ремонта спрашивать начинают заранее.
Почему «обычный» сервис не берётся за 5-осевые
Три барьера отделяют 5-осевой станок от привычного ремонта. Первый — приборная база. Шаровой прибор, эталонные штыри и артефакты, лазерный интерферометр или трекер — комплект стоит сопоставимо с подержанным станком, и без него любая калибровка — работа на глаз. Бригада, которая чинит линейные оси индикатором и уровнем, угловую точность в секундах дуги не подтвердит ничем.
Второй барьер — стойка. Координаты точек вращения и параметры кинематики прописываются в специализированных параметрах, у каждой платформы свои: Fanuc, Siemens, Heidenhain, Syntec различаются и логикой, и процедурами привязки. Ошибка в записи не даёт аварии — она даёт брак с чистым журналом диагностики. Нужен специалист, который одновременно владеет механикой узла и параметрами конкретной стойки; дефицит таких людей и есть главная причина отказов «мы такое не обслуживаем».
Третий барьер — метрологическая дисциплина. Калибровка без протокола «до/после», без указания средств измерений и их поверки — не калибровка, а самообман. Сервис, работающий по ГОСТ 8-82 и ИСО 230, выдаёт документ, с которым станок проходит приёмку заказчиком.
До подписания договора задайте сервисной организации пять вопросов:
- Каким прибором вы измерите точку вращения и угловую точность: шаровой прибор, комплект типа AxiSet, штатные циклы стойки, лазерный трекер?
- Что войдёт в протокол: отклонения до и после, в каких единицах (мм и угловые секунды), с указанием средств измерений?
- Кто у вас прописывает параметры кинематики в стойке, и есть ли у этого специалиста опыт с моей платформой — Fanuc, Siemens, Heidenhain, Syntec?
- Проверите ли вы станок контрольной деталью после калибровки и приложите ли результат к протоколу?
- Какие обязательства вы берёте, если через месяц точность снова уйдёт: повторная калибровка за свой счёт или новый счёт?
Три отказа из пяти или ответы «измерим как разберём» — не тратьте время: такие бригады отработают на 3-осевом станке, а 5-осевому нанесут ущерб ценой собственного счёта. Полный перечень работ по этим станкам и состав услуг описан на странице ремонта и ТО 5-осевых обрабатывающих центров.
Регламент обслуживания поворотных узлов
Поворотные узлы требуют того же ритма проверок, что остальной станок, но со своими контрольными точками. Полный регламент технического обслуживания станка мы разбираем в отдельной статье серии; ниже — только операции по поворотным осям.
| Периодичность | Операции |
|---|---|
| Ежедневно, каждая смена | Очистка планшайбы и Т-пазов от стружки и просушка после СОЖ; контроль уровней СОЖ и масла; визуальный осмотр уплотнений стола на потёки; контроль давления воздуха для пневмозажима |
| Еженедельно | Попытка проворота зажатого стола от руки; шприцевание смазочных точек по карте; контроль нагрева корпуса после получаса работы; очистка центра и конусного отверстия стола |
| Ежемесячно | Тестовое кольцо с поворотом на 360° и замер «шва»; замер повторяемости индикатором за пять циклов; ревизия масла редуктора на металлическую пыль; протяжка разъёмов поворотной оси |
| Каждые 2000–4000 мото-часов | Ревизия зазора червячной пары и осевого хода червяка; замена масла редуктора; переборка механизма зажима с заменой пружин; замена уплотнений; проверка тормоза |
| По событиям | После столкновения, переноса, замены стола, редуктора, двигателя или датчика — полная калибровка взаимных осей с протоколом и контрольной деталью |
Два правила делают этот регламент рабочим. Первое: все замеры фиксируются в журнале с датой и фамилией — тренд люфта и нагрева за три месяца ценнее любого разового числа. Второе: после любой разборки поворотного узла калибровка обязательна, даже если узел меняли «на аналогичный» — паспортные допуски посадок дают разброс, который для угловых секунд уже значим.
Что владелец может проверить сам: пять проверок без разбора станка
- Тестовое кольцо на «шов». Обточите кольцо диаметром 100–150 мм за операцию с полным оборотом стола, затем замерьте ступеньку в месте замыкания индикатором или микрометром. Больше 0,01–0,02 мм — станок просит калибровку. Эта же проверка срабатывает детектором постпроцессора: если «шов» повторяется на всех кольцах одинаково, виновата обработка в системе, а не механика.
- Повторяемость поворота индикатором. Закрепите на планшайбе боковой упор, подводите индикатор на стойке, поворачивайте стол на 360° и возвращайте; разница показаний за пять циклов — ваша повторяемость. Наладчики на форумах дополняют приёмом парных замеров: контрольную оправку измеряют с двух сторон с разворотом оправки или шпинделя на 180° и берут среднее — так из результата уходит влияние биения самой оправки.
- Центр оси вращения. Индикатор в цанговом патроне шпинделя, контрольный валик в патроне стола, поиск «высшей точки» по осям X и Y — классическая процедура, которую наладчики делают за пять-десять минут. Сверьте найденные координаты с числами в параметрах стойки: расхождение больше 0,02–0,03 мм означает, что привязка потеряна.
- Жёсткость зажима. При зажатом столе попробуйте провернуть планшайбу через рычаг или упор. Проворот, читаемый на индикаторе в десятки угловых секунд, — признак износа зажима: отрегулируйте, пока сдвиг заготовки не стал браком. Тот же тест выявляет открутившуюся прижимную гайку вала — случай со столом 2А450 из раздела о механике.
- Нагрев и звук. Пирометр на корпус стола после 30 минут работы: 40–45 °C — норма, 55–60 °C — проверка смазки и пары. На слух реверс выдаёт зазор: одиночный стук при смене направления поворота слышен раньше, чем растёт люфт на детали.
Всё это занимает около часа и не требует вскрытия узла. Единственное, что стоит сделать параллельно, — сохранить параметры стойки на внешний носитель: потерянная привязка без бэкапа превращает калибровку в работу с нуля. Журнал замеров ведите в любом виде — главное, чтобы одинаковые точки снимались одинаковым способом.
Когда пора звать сервис: граница самостоятельности
Своя проверка ловит факт отклонения, ремонт делает сервис. Граница проходит по четырём маркерам. Люфт или ступенька растут от недели к неделе — механика изнашивается, регулировка на месте уже не поможет. Появились ошибки слежения по поворотной оси — нужна связка «механика плюс параметры», а это работа специалиста по стойке.
Нагрев узла превысил 55–60 °C и продолжает расти — узел работает на износе пары или подшипников. Любое событие из списка «по событиям» регламента — столкновение, перенос, замена узла — требует калибровки независимо от того, есть ли симптомы. Во всех четырёх случаях дальнейшие самостоятельные проверки только теряют время: каждый час работы с изношенной парой приближает замену узла вместо регулировки.
Сервисный выезд при этом строится стандартно: дефектовка узла с замерами, устранение механической причины, калибровка взаимных осей с протоколом, контрольная деталь. Если станок уже остановился или брак растёт — закажите диагностику неисправностей станка: поиск причины по симптомам дешевле, чем замена узла вслепую.
Частые вопросы
Как найти центр поворотного стола без специальных приборов?
Индикатор часового типа в цанговом патроне или на стойке, контрольный валик или оправка в патроне стола. Находите максимальное показание по оси X, обнуляетесь, повторяете по Y — получаете центр оси вращения. Для исключения влияния биения оправки делайте парные замеры с разворотом на 180° и берите среднее. Точность 0,01–0,02 мм достижима на любом станке; именно так поступают наладчики на форумах, когда под рукой нет щупа и эталонов.
Какой люфт поворотной оси считается допустимым?
Для нового промышленного стола повторяемость укладывается в единицы-десятки угловых секунд, люфт передачи близок к нулю и не читается на индикаторе. Практический порог: зажатый стол не должен проворачиваться от руки; проворот на 30 угловых секунд и больше — зажим и передача под регулировку. Люфт, видимый на индикаторе при реверсе, — повод для регулировки пары; «мёртвый» ход в минутах дуги — замена пары.
Нужно ли калибровать станок после переноса или переустановки стола?
Да, в обоих случаях обязательно. Перенос сбивает горизонт и затяжку, и точка вращения оказывается в другом месте; переустановка стола требует прописи оси в параметрах стойки и новой привязки — наладчики встречают после таких работ ошибки слежения вроде SV0410. Порядок: выверить станок, подключить и прописать ось, прогнать, откалибровать кинематику, обработать контрольную деталь.
Можно ли поставить поворотный стол на 3-осевой станок и получить 5 осей?
Получите индексируемую четвёртую или пятую ось — обработку 3+2 с поворотами между операциями. Полноценная одновременная 5-осевая обработка требует стойки с трансформацией координат, прописанных параметров кинематики и калиброванной точки вращения; без них поворотные оси будут двигаться, а деталь — браться «ступеньками». Перед покупкой стола проверьте, поддерживает ли ваша стойка работу с поворотными осями и есть ли у вас кто-то, кто выполнит привязку.
Почему после столкновения деталь идёт со «ступенькой» при обработке 3+2?
Столкновение сдвинуло связи или деформировало узел, фактическая точка вращения сместилась, а стойка продолжает считать по старым числам — расхождение в сотые доли миллиметра на каждом положении оси складывается в видимую ступеньку на сопряжении поверхностей. Аварий при этом нет. Лечение: замер фактических координат, при механических повреждениях — ремонт узла, затем калибровка взаимных осей и контрольное кольцо.
Как часто нужно калибровать взаимные оси?
Планово — раз в 6–12 месяцев в зависимости от загрузки и требований производства. Внепланово — после каждого столкновения, переноса станка, замены поворотного стола, редуктора, двигателя или датчика угла. Перед ответственной деталью достаточно тестового кольца: 20–30 минут работы ловят грубые сдвиги без приборов.
Заключение
5-осевой станок предъявляет к сервису два требования, которых не знает ни один 3-осевик: поддерживать механику поворотных узлов и держать геометрию взаимного положения осей в параметрах стойки. Первый пункт — это регламент: чистота, зажим, нагрев, люфт, масло редуктора. Второй — дисциплина калибровки: после каждого события и планово раз в 6–12 месяцев, с протоколом и контрольной деталью.
Что сделать на этой неделе:
- Обточите тестовое кольцо с полным оборотом стола и замерьте «шов»; запишите число с датой.
- Проверьте зажим: зажатый стол не должен проворачиваться от руки.
- Замерьте нагрев корпуса стола пирометром после 30 минут работы и зафиксируйте в журнале.
Что сделать в этом месяце:
- Сверьте центр оси вращения по индикатору с числами в параметрах стойки; сохраните параметры на внешний носитель.
- Найдите сервисную организацию с приборной базой — прогоните её по пяти вопросам из этой статьи до того, как станок остановится.
Если не хотите разбираться сами или проверка дала плохие цифры — вызовите инженера: обслуживание и ремонт 5-осевых станков выполняется с приборами, протоколом и контрольной деталью, с выездом по Москве и России. Калибровка за 150–250 тыс. ₽ всегда дешевле партии брака.
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность»
- ГОСТ Р ИСО 230-7-2021 «Нормы и правила испытаний металлорежущих станков. Часть 7. Геометрическая точность осей вращения»
- ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков и режим свободного перемещения»
- Renishaw. AxiSet Check-Up — система проверки характеристик поворотных осей многоосевых обрабатывающих центров
- Renishaw. Устройство QC20 для кругового теста и проверки станков (QC20 ballbar for machine tool verification)
- HEIDENHAIN. Циклы KinematicsOpt для автоматического измерения и оптимизации поворотных осей (KinematicsOpt)
- Haas. Руководство оператора наклонно-поворотных столов TRT (TRT Tilting Table Operator's Manual)
- Справочник технолога-машиностроителя: в 2 т. / под ред. А. Г. Косиловой, Р. К. Мещерякова. — 5-е изд. — М.: Машиностроение, 2001 (печатное издание)