

Повышение точности станка с ЧПУ: три уровня — от выравнивания до оптических линеек
Повысить точность станка с ЧПУ можно на трёх уровнях: геометрия (выравнивание станины, фундамент, жёсткость), механика (ШВП, направляющие, шпиндель) и электроника (компенсации в стойке, оптические линейки, круговой тест). Первый уровень — это работа на 1–2 смены с ценой от 20 тысяч рублей, второй — ремонт узлов с запчастями, третий — тонкая настройка исправного станка, снимающая до 90 % остаточной погрешности позиционирования. Работают уровни именно в этом порядке, и перестановка «сначала параметр, потом железо» — самая частая причина повторных вызовов сервиса.
На chipmaker.ru владелец токарного станка ТВ-125П удивлялся: в паспорте требование установки 0,02 мм на метр — «в голове не укладывается, что даже неровность 0,5 мм/м способна привести к неточности станка». Ответ форума занял несколько страниц: дело не в «горизонте». Перекошенная установка скручивает станину, направляющие перестают быть прямолинейными, станина получает внутренние напряжения — отсюда конус на детали, вибрации и ускоренный износ. Точность — свойство всей машины, а не только стойки ЧПУ.
В статье — что делает каждый уровень повышения точности, сколько он стоит и как понять, что вам достаточно уровня 1 и не нужно платить за уровень 3. Если сомневаетесь, с чего начинать на вашем станке, закажите диагностику на производстве: инженер приедет с уровнем и индикатором, измерит геометрию и люфт по осям и выдаст акт с расценками по каждому уровню.
Ключевое
- Уровень 1 — геометрия: выравнивание станины по уровню 0,02–0,05 мм/м и снятие скрутки на регулируемых опорах. Цена 20–60 тыс. ₽, срок 1–2 смены. Убирает конус и «плывущие» размеры после переезда станка.
- Уровень 2 — механика: подтяжка опор ШВП (на практике снижает люфт с 0,16 до 0,05 мм без запчастей), клинья, перешлифовка с шабрением направляющих, замена ШВП и подшипников шпинделя. Работа от 15 тыс. ₽ плюс запчасти от 60 тыс. ₽ на ось.
- Уровень 3 — электроника: компенсация люфта параметрами стойки (у Fanuc — 1851/1852) занимает час и не стоит ничего по деталям; компенсация шага по лазерному интерферометру снижает погрешность позиционирования на 50–90 %.
- У компенсации люфта есть потолок 0,02–0,03 мм: за ним параметр сам порождает выбросы на реверсе — «убираешь люфт — появляются выбросы», как формулируют наладчики на cccp3d.ru.
- Правило порядка: геометрия → механика → электроника. Растущая компенсация люфта — это «одометр» износа ШВП: пока параметр растёт, ремонт неизбежен.
Из чего складывается точность станка
По ГОСТ 8-82 металлорежущие станки, включая станки с ЧПУ, делят на классы точности: Н (нормальная), П (повышенная), В (высокая), А (особо высокая) и С (мастер-станки). Класс записан в паспорте, и к нему привязан комплекс норм: прямолинейность направляющих, перпендикулярность осей, биение шпинделя, точность и повторяемость позиционирования. Точность и повторяемость позиционирования осей измеряют по ГОСТ ISO 230-2-2016 — на каждом участке хода, сериями подводов с двух сторон. Для токарных станков геометрические нормы задаёт отдельно ГОСТ 18097-2024: прямолинейность направляющих, совпадение осей шпинделя и задней бабки, конус в контрольной обточке.
Правило практики: допуск детали должен быть на порядок грубее соответствующей нормы станка. Для отверстия Ø9H5(+0,006), как в живом обсуждении на chipmaker.ru, нужен станок класса В с расточной точностью, а не «любой ЧПУ» — и никакие коррекции этого не заменят. Классы точности нормируются при базовой длине 300 мм, поэтому и контрольную деталь делают с базой около 300 мм: измерить изделие длиной 300+ мм в пределах 0,01 мм — отдельная метрологическая задача, у неё своя погрешность.
Паспортная точность относится к новому станку на выверенном фундаменте. Реальная точность складывается из остаточной геометрии, состояния механики и того, насколько честно стойка «знает» положение каждой оси. Каждый источник погрешности закрывает свой уровень — отсюда и три уровня повышения точности с разной ценой.
Самый коварный источник — тепло. Сталь удлиняется примерно на 11–12 мкм на метр при нагреве на 20 °C: деталь длиной 300 мм «подрастает» на 0,069 мм, а винт ШВП, нагретый полутора часами работы, уводит ось на сотки от утренней калибровки. По оценкам технологов, тепловые деформации дают до половины общей погрешности обработки. Поэтому в порядок работ всегда входит прогрев и контрольная деталь на горячем станке — а не только на холодном.
| Источник погрешности | Что даёт на детали | Какой уровень закрывает |
|---|---|---|
| Скрутка и осадка станины, фундамента | Конус 0,02–0,1 мм на 300 мм, «плывущие» размеры | Уровень 1 — выравнивание |
| Люфт ШВП: гайка, опоры, муфта | Ступенька или зарез на реверсе 0,01–0,3 мм | Уровень 2; компенсация маскирует до 0,02–0,03 мм |
| Износ направляющих и клиньев | Конус, рывки, перепад шероховатости | Уровень 2 |
| Накопленная ошибка шага винта | Систематическая погрешность 0,01–0,05 мм на 300 мм | Уровень 3 — компенсация шага |
| Ошибка измерительной системы (датчик на винте) | Систематический уход, «врущая» ось | Уровень 3 — оптические линейки |
| Тепловые деформации | Уход до 0,069 мм на 300 мм при нагреве на 20 °C | Прогрев и компенсации уровня 3 |
Почему уровни нельзя перепрыгивать
Компенсация не устраняет причину — она переписывает ошибку в память стойки. Если станина скручена, направляющая по всей длине не прямолинейна, и таблица компенсации, снятая утром на холодном станке, к вечеру врёт: тепловые деформации меняют геометрию на сотки. Этим объясняется типовой сценарий «калибровали — месяц держало — поехало».
Второй предел — износ. Параметр компенсации люфта в стойке — это, по сути, одометр ШВП: пока его приходится наращивать, винт доедает рабочую зону. На PracticalMachinist параметры люфта Fanuc 0535/0536/0537 обсуждают именно в этом ключе — «сколько компенсации уже приговор винту». Логика едина для всех стоек: 1851 вырос с 12 до 25 — механика просит внимания, а не четвёртой подливки.
Третья ловушка — перекомпенсация. «Убираешь люфт — появляются выбросы, и чем лучше его уберёшь, тем больше выбросы» — жалоба автора темы «Выбросы обратного хода» на cccp3d.ru. Стойка на реверсе прибавляет компенсацию, изношенная механика отрабатывает её с запаздыванием, ось проскакивает точку — круговой тест рисует «уши» на окружности. Лечится не наращиванием параметра, а ремонтом узла, из-за которого люфт появился.
Порядок поэтому всегда один: геометрия → механика → электроника. Каждый следующий уровень дороже предыдущего, и делать его поверх нерешённых проблем предыдущего — платить дважды.
Уровень 1. Геометрия: выравнивание станка и жёсткость
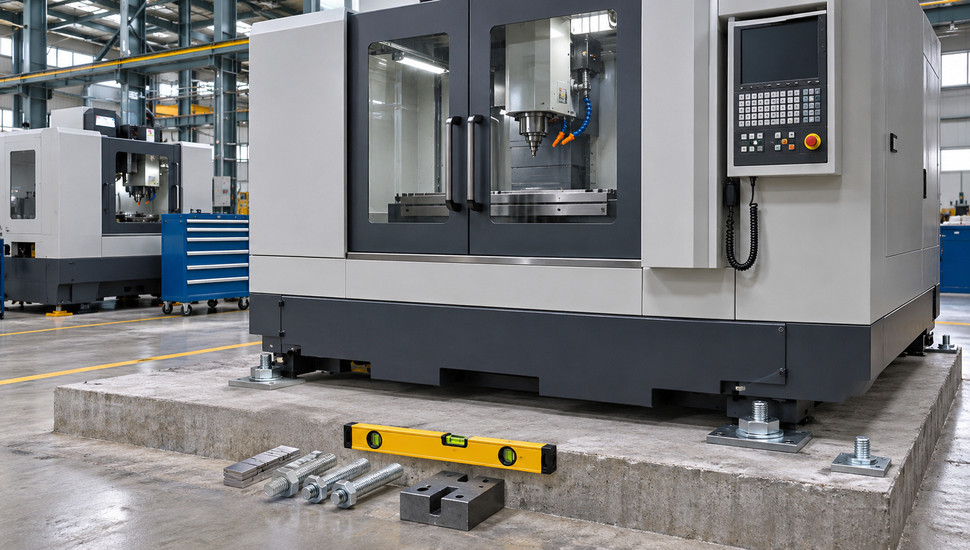
Что входит. Станок стоит на регулируемых опорах или клиновых башмаках. Инженер станочным уровнем с ценой деления 0,02 мм/м снимает скрутку станины вдоль и поперёк, подтягивает анкерные болты, проверяет, не «висит» ли угол фундаментной плиты. На токарном станке дополнительно контролируют прямолинейность направляющих и совпадение осей шпинделя и задней бабки, на фрезерном — плоскостность стола и перпендикулярность осей.
Главное заблуждение — «выравнивание» ради горизонта. Земле всё равно, стоит ли станок с уклоном 0,1 мм/м. Важна плоскостность: направляющие прямые, станина не скручена, опоры несут равномерно.
На Reddit r/Machinists это формулируют предельно: «неважно, стоит ли станок на склоне 30°, пока он плоский и прямой». Нормы ГОСТ 8-82 привязаны к геометрии, а не к отвесу — и требование 0,02 мм/м из паспорта ТВ-125П про то же самое. Скрутка на 0,1 мм/м по длине станины 2 метра — это 0,2 мм разницы высот между опорами, и направляющая повторяет эту «спираль» всей своей длиной.
Отдельная тема уровня 1 — фундамент. Станина живёт на том, что под ней: просевшая или залитая без армирования плита сводит выравнивание к нулю за месяц. Признаки больного фундамента: уровень «гуляет» по сезонам, анкеры приходится подтягивать каждые месяцы, трещины идут от анкерных гнёзд. Лечение — повторная заливка с анкерной плитой или перенос на промышленную секцию пола; экономить здесь — оплачивать выравнивание дважды в год.
Признаки, что вашему станку нужен именно уровень 1:
- конус на детали 0,02–0,1 мм, который не лечится коррекциями по всей длине;
- размеры уплыли после переезда станка, перестановки в цехе или ремонта пола;
- станок простоял месяцы без работы, опоры «сели» неравномерно;
- вибрации и волнистая поверхность без видимой причины — скрученная станина меняет спектр собственных частот;
- масло системы смазки стекает с направляющих в одну сторону — косвенный, но характерный признак перекоса.
Как проходит выравнивание:
- Подготовка: станок на штатных опорах, станина очищена, температура в цеху стабильна. 30–60 минут.
- Уровень вдоль станины на крайних опорах: снимают скрутку до 0,02–0,05 мм/м.
- Уровень поперёк: устраняют наклон плоскости направляющих.
- Подтяжка анкеров с контролем, повторный проход уровнем: подтяжка всегда «ведёт» станину, поэтому делают два-три цикла.
- Контрольная обточка или фрезеровка пробной детали с базой 300 мм: конус и плоскостность подтверждают результат.
- Протокол: значения уровня у каждой опоры, схема расстановки, дата — при следующем переезде это половина работы.
Всё вместе — 1–2 смены. Выверка в составе запуска станка по прайсу идёт от 12 000 ₽, отдельный выезд инженера на выравнивание станка среднего класса — 20–60 тыс. ₽ в зависимости от массы и состояния фундамента.
Чего уровень 1 не делает. Выравнивание не возвращает износ: если на направляющей выборка 0,1 мм в рабочей зоне, никакие опоры не сделают её прямой. Поэтому после выравнивания обязательно повторяют замер люфта и контрольную деталь — если конус остался, диагноз смещается на уровень 2, и это нормальный ход проекта, а не «не помогло».
Когда достаточно уровня 1: станку меньше 5–7 лет интенсивной работы, люфт по осям в пределах 0,01–0,02 мм, направляющие без задиров и выработки. Дорогие уровни в этом случае не нужны: конус, «плывущие» размеры и вибрации — монтажная и фундаментная история.
| Симптом | Быстрая проверка | Действие уровня 1 |
|---|---|---|
| Конус 0,03 мм на 300 мм | Уровень на двух концах станины | Выравнивание, подтяжка опор |
| Размер уплыл после переезда | Контрольная деталь-свидетель | Повторное выравнивание |
| Вибрации, волнистая поверхность | Осмотр опор, затяжка анкеров | Снятие скрутки, ремонт фундамента |
| Масло стекает в одну сторону | Визуальный осмотр направляющих | Выравнивание в поперечнике |
Уровень 2. Механика: ШВП, направляющие, шпиндель
Геометрия выверена, а размер всё равно плывёт на реверсе — это механика. Здесь работает лестница от бесплатного к дорогому, и проходить её нужно целиком: каждая ступень отсекает часть люфта, и только последняя меняет железо.
Ступень 1 — подтяжка опорных подшипников ШВП, крепления гайки и муфты. Работа на час-два, запчастей ноль. На chipmaker владелец Heckert CW 500 с люфтом 0,16 мм после подтяжки опор получил 0,05 мм — а коллеги резонно добавили: «0,05 — много, подшипник в опоре должен быть без люфта». То есть подтяжка — начало пути, а не финиш: дальше ступени 2 и 3.
Ступень 2 — регулировка клиньев и преднатяга гайки. Клин подгоняют по краске; практики советуют клеить на него фторопласт-композит (Turcite и аналоги) и шабрить по месту — трение получается ровным, суппорт не «телескопит» на реверсе. «Лучше пусть клин изнашивается, чем направляющие»: клин — расходник, направляющая — жизнь станка.
Ступень 3 — восстановление направляющих: перешлифовка с последующим шабрением. Шабрение (в разговорной речи — шабровка) после шлифовки — не архаика, а способ вернуть масляные карманы, которые шлифовка убирает: без них направляющая работает «на сухую» до приработки и изнашивается вдвое быстрее. Обязательная часть работ — выверка винта ШВП параллельно направляющим по всей длине: «винт должен быть параллелен направляющим», иначе выбивает опоры и гайку, и новый винт умирает за месяцы.
Ступень 4 — замена: пара «винт + гайка» ШВП, подшипники шпинделя. Комплект ШВП на ось среднего станка — 60–250 тыс. ₽, работа по замене с наладкой — 30–80 тыс. ₽. Перешлифовка и шабрование станины среднего станка — 150–500 тыс. ₽ и 2–4 недели со снятием и сборкой узлов. Цены ориентировочные, по рынку Москвы на 2026 год; точная смета — после дефектовки.
Шпиндель на этом уровне — отдельная статья расходов. Изношенные подшипники выдают себя тёплым корпусом после получаса работы, радиальным биением на вылете и «гулом» на оборотах выше рабочих. На точности это сказывается по-разному: биение режет диаметр и отверстия, а нагрев удлиняет шпиндельную бабку — ось Z уходит на сотки в первые часы смены. Замена подшипников с сборкой узла — 70–300 тыс. ₽ в зависимости от класса и конструкции.
После любого вмешательства в механику обязательны три операции, без которых эффект обнуляется: выверка винта, подгонка клиньев и переснятие компенсаций в стойке (это уже уровень 3). Именно пропуск первых двух объясняет жалобы вида «заменили ШВП — стало хуже»: новая передача на невыверенной базе работает с заклиниванием на краях хода.
Когда нужен уровень 2: люфт по индикатору 0,03–0,05 мм и растёт от месяца к месяцу; компенсация люфта в стойке уже у потолка; на круговом тесте видны реверсивные скачки; шероховатость «гребёнкой» в местах смены направления. Признаки износа каждого узла разобраны отдельно: в статьях про ШВП, направляющие и шпиндель.
Есть и стоп-сигнал в обратную сторону: если сумма по всем осям приближается к половине цены сопоставимого нового станка, уровень 2 теряет экономику. Тогда считают варианты — капремонт с шабрением, ретрофит или замена парка, — и решают по загрузке станка и марже деталей, а не по эмоциям. Для станка, который кормит цех точными деталями, математика обычно за ремонт; для станка «на черновых» — не всегда.
Повышение точности на этом уровне — уже проект с запчастями и сроками, его рассчитывают после дефектовки. Посмотрите профильную страницу повышения точности станков: там — состав работ и форма для расчёта по вашему станку, а цены на ремонт станков начинаются от 15 000 ₽.
Уровень 3. Электроника: компенсации, оптические линейки, круговой тест
Третий уровень работает только на выверенной геометрии и здоровой механике — зато даёт эффект, которого железом не добиться: стойка превращает остаточную систематическую ошибку в поправку и вносит её автоматически на каждом кадре.
Компенсация люфта — первый шаг, занимает час. В Fanuc это параметры 1851/1852, в Siemens — машинное данное 32450 BACKLASH, в Heidenhain — соответствующая таблица компенсации зазора. Стойка на реверсе прибавляет к позиции заданную величину. Детали — ноль рублей, работа — в составе наладки.
Потолок метода — 0,02–0,03 мм: больше заливать нельзя, получите выбросы. И помните про одометр: если параметр приходится поднимать дважды в год, планируйте ремонт ШВП, а не третью корректировку. Переснимают компенсацию после каждого вмешательства в механику — замена опор, гайки или винта без сброса старого значения вносит ошибку в исправный узел.
Компенсация шага — второй шаг и главный выигрыш уровня. Лазерным интерферометром ось прогоняют по всей длине, ошибку снимают в 5–10 точках, таблицу загружают в стойку: у Fanuc — параметры 3611 и далее, у Heidenhain — таблицы компенсации погрешности оси. Для угловых ошибок (тангаж, рыскание) используют электронные уровни и автоколлиматоры — они дополняют интерферометр, а не заменяют его. Выезд с прибором — 15–40 тыс. ₽ за ось.
Эффект — самый большой на третьем уровне. По данным измерительных компаний, компенсация снижает погрешность позиционирования на 50–90 %, то есть повышает точность станка в 3–5 раз. Рамку для этих работ задаёт ГОСТ ISO/TR 16907-2017: какие геометрические погрешности допускается корректировать средствами ЧПУ и как проверять результат. Таблицы и параметры конкретных стоек — тема отдельной статьи о компенсациях; здесь важен порядок цен и эффекта.
Оптические линейки — третий шаг и самый дорогой. Стеклянная линейка вдоль направляющей снимает положение оси напрямую, минуя винт: изношенный винт перестаёт быть измерителем и остаётся только приводом. Комплект на ось — 60–180 тыс. ₽ плюс 20–50 тыс. ₽ за монтаж и согласование со стойкой.
У линейки свои точки отказа: грязь на шкале, разъёмы, перегрев корпуса — на форумах это отдельный жанр историй про «врущую ось». Ставить линейки имеет смысл после уровня 2: линейка на изношенной ШВП превращает станок в точный измеритель неточного движения.
Круговой тест — приёмка любого уровня. Датчик круговой интерполяции ставят между шпинделем и столом, станок описывает окружность малого диаметра, прибор строит реальный контур: масштабная ошибка, квадратность осей, люфт, выбросы на реверсе — всё на одной картинке за 10–15 минут.
Методику задаёт ГОСТ ISO 230-4-2015. Тест стоит 10–25 тыс. ₽ и выполняется дважды: до работ («как было») и после («как стало»). Это и есть измеримый результат повышения точности, а не «наладчику кажется, что стало лучше».
Отдельная тема уровня — объёмная компенсация: стойка хранит трёхмерную модель ошибок по всей рабочей зоне и правит позицию с учётом всех осей сразу. Это уровень промышленных обрабатывающих центров и координатно-расточных станков: съёмка модели занимает дни, зато погрешность по объёму падает в разы. Для массовой точной обработки в собственных деталях это часто выгоднее капремонта.
Результаты уровня 3 документируйте. Таблицы компенсаций, протоколы кругового теста и замеров интерферометром сохраняйте в паспорт станка вместе с датами — при следующем ремонте это отправная точка, а при споре с заказчиком по размерам — аргумент. Переснимайте компенсации после каждого ремонта механики и не реже раза в год на точных операциях: тепловые циклы и осадка медленно, но неуклонно меняют картину.
Когда достаточно уровня 3: геометрия выверена, люфт в допуске, а деталь не дотягивает последний микрон по диаметру или координате; либо заказчик требует протокол повторяемости позиционирования по ГОСТ ISO 230-2-2016. Если старый станок целиком — станина, приводы, стойка — вместо наслоения компенсаций посчитайте ретрофит с новой стойкой и измерительной системой.
| Уровень | Что входит | Что даёт | Цена | Срок | Когда достаточно |
|---|---|---|---|---|---|
| 1. Геометрия | Выравнивание, опоры, анкеры, фундамент | Уходят конус, «плывущие» размеры, часть вибраций | 20–60 тыс. ₽ | 1–2 смены | Станок до 5–7 лет, люфт до 0,02 мм |
| 2. Механика | Подтяжка, клинья, направляющие, ШВП, шпиндель | Уходят люфт и реверс-ошибка, возвращается шероховатость | От 15 тыс. ₽ работа + 60–500 тыс. ₽ запчасти | От 2 дней до 4 недель | Люфт 0,03–0,05 мм и растёт |
| 3. Электроника | Компенсации, интерферометр, линейки | Минус 50–90 % остаточной погрешности позиционирования | От 15 тыс. ₽ (компенсации) до 300+ тыс. ₽ (линейки) | От 1 часа до 2–3 дней | Механика здоровая, нужен последний микрон |
Как понять, какой уровень нужен вашему станку
Сначала исключите не-станок: сбитые коррекции, изношенную пластину, погрешность измерения детали, ошибки программы. В статье про станок, который не держит размер, есть дерево из десяти проверок — начните с него, чтобы не платить за ремонт наладочной ошибки. Дальше — четыре замера:
- Люфт по осям индикатором часового типа: подвод к одной точке с двух сторон. До 0,02 мм — норма; 0,03–0,05 мм — уровень 2 на горизонте.
- Уровень на станине: скрутка больше 0,05 мм/м между крайними опорами — начинать с уровня 1.
- Контрольная деталь с базой 300 мм: конус — геометрия; ступенька на реверсе — люфт; одинаковый уход всех размеров — стойка или наладка.
- Класс точности по паспорту: сравните нормы класса с фактом. Станок класса Н не обязан держать H5, сколько ни калибруй — это вопрос требований к деталям, а не ремонта.
Итог проверки — строка в сводной таблице: какой уровень, в какой очерёдности и с каким бюджетом. Решение по цифрам дешевле решения по ощущениям, а акт диагностики станет основанием сметы, а не сюрпризом.
Порядок работ: как проходит повышение точности станка
- Диагностика с протоколом (1 смена): замеры геометрии, люфта, биения, класс по паспорту. Результат — акт: какие узлы, какие величины, какой уровень нужен.
- Уровень 1: выравнивание, подтяжка опор, контрольная деталь. Деталь в допуске — стоп: деньги на уровни 2–3 остались в бюджете.
- Уровень 2: механика по лестнице — от подтяжки к замене; после сборки выверка винта и клиньев, затем наладка после ремонта.
- Уровень 3: переснятие компенсаций по факту замеров — интерферометр, таблицы в стойку, при необходимости линейки.
- Приёмка: круговой тест до/после, тест позиционирования по ГОСТ ISO 230-2-2016, контрольная деталь. Чек-лист приёмки — в статье о приёмке станка после ремонта.
Если после уровня 2 выясняется, что станку нужна новая стойка и приводы, это уже модернизация механики и электроники — проект другого масштаба, и считать его надо отдельно, с экономикой станка.
Такой порядок защищает от главной траты — покупки третьего уровня при нерешённом первом. Компенсации по интерферометру на скрученной станине дают красивый протокол на один день и брак на следующий.
Частые вопросы о повышении точности станка
Можно ли повысить точность только компенсацией люфта, без ремонта?
До 0,02–0,03 мм люфта — да, это штатный путь: час работы наладчика и ноль деталей. Дальше параметр порождает выбросы на реверсе и маскирует износ. Растущая компенсация — сигнал планировать ремонт ШВП, а не подливать параметр в третий раз.
Даст ли оптическая линейка точность при изношенной ШВП?
Частично. Линейка убирает ошибку измерения винтом, но люфт остаётся в приводе: на реверсе деталь по-прежнему «промахивается». Правильный порядок — сначала механика, потом линейка; на изношенной передаче линейка превращает станок в точный измеритель неточного движения.
Зачем выставлять станок с точностью 0,02 мм/м — разве 0,5 мм/м не всё равно?
Требование в паспорте — не про «горизонт», а про снятие скрутки станины. Перекошенная установка искривляет направляющие и добавляет внутренние напряжения, отсюда конус и вибрации. При жёсткой станине и целых опорах выравнивание делается за смену и дешевле любого другого уровня.
Сколько стоит повышение точности станка с ЧПУ?
Ориентировочно по Москве: выравнивание — 20–60 тыс. ₽; подтяжка опор и клиньев — от 15 тыс. ₽; замена ШВП — 90–330 тыс. ₽ на ось с работой; перешлифовка с шабрением направляющих — 150–500 тыс. ₽; компенсация шага интерферометром — 15–40 тыс. ₽ за ось; оптические линейки — 80–230 тыс. ₽ за ось. Точная смета — после диагностики, по дефектовке.
Как часто проверять геометрию и точность станка?
Обязательные точки: после переезда или работ с фундаментом, после любого ремонта механики, при переходе на детали более точного класса. На работающем производстве — контрольная деталь раз в неделю и полная проверка геометрии раз в 6–12 месяцев; двухсменные станки — раз в 6 месяцев.
Почему после ремонта направляющих конус остался?
Чаще всего не выверен винт ШВП — он должен быть параллелен направляющим по всей длине — и не подогнаны клинья. Либо станина стоит на свежем фундаменте, который ещё оседает: повторное выравнивание через 2–4 недели после заливки — обязательная часть работ, а не опция.
Повысит ли точность замена стойки ЧПУ?
Нет, если изношены механика и геометрия: новая стойка честно отработает те же погрешности, только с новыми кодами аварий. Стойка даёт прирост на третьем уровне — компенсации, разрешение датчиков, дискретность. Замена стойки осмыслена как ретрофит умирающего станка с целой механикой, а не как способ «вылечить» конус и люфт.
Заключение: с чего начать повышение точности
Повышение точности станка — управляемый проект из трёх уровней, а не «магия наладчика». Геометрия убирает конус и скрутку за смену, механика убирает люфт и возвращает шероховатость, электроника снимает последний микрон и делает результат воспроизводимым. Порядок «геометрия → механика → электроника» экономит деньги в каждом конкретном цехе.
На этой неделе: индикатор по осям и контрольная деталь с базой 300 мм — строка «какой у вас уровень» обойдётся бесплатно. В этом месяце: выравнивание и подтяжка опор — две самые дешёвые операции дают наибольший процент результата. В этом квартале: план по механике или компенсациям — по акту диагностики, а не по ощущениям.
Кейс на память: на фрезерном центре со стойкой Sinumerik 840D механики просили «проверить ШВП на всём ходе» и спорили, где люфт. Круговой тест нарисовал окружность, на реверсах контур «трясло», а снятый винт показал «желобки» в рабочей зоне. Пятнадцать минут теста закрыли спор двух отделов.
Хотите такой же протокол по своему станку — закажите повышение точности под ключ: диагностика, выравнивание, ремонт узлов и компенсации с круговым тестом на приёмке, выезд по Москве и всей России.
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» — классы точности Н/П/В/А/С, требования к установке и методам проверки
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ»
- ГОСТ ISO 230-4-2015 «Методика испытаний металлорежущих станков. Часть 4. Испытания на отклонения круговых траекторий для станков с ЧПУ»
- ГОСТ ISO/TR 16907-2017 «Станки металлорежущие. Компенсация геометрических погрешностей средствами системы ЧПУ»
- ГОСТ 18097-2024 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» (текст стандарта, PDF)
- Fanuc. Series 0i/0i Mate-Model D Parameter Manual (B-64310EN/02) — параметры компенсации люфта 1851/1852 и компенсации шага 3611+
- Siemens. SINUMERIK 840D sl Axes and Spindles Function Manual — машинное данное 32450 BACKLASH
- Heidenhain. TNC 640 User's Manual for Setup, Testing and Running NC Programs — таблицы компенсации погрешности осей
- Погрешности обработки на станках с ЧПУ. Портал по металлообработке metalcutting.ru
- Чернов Н. Н. Металлорежущие станки: учебник — геометрическая точность, направляющие, шабрение
- Справочник технолога-машиностроителя: в 2 т. Т. 1 / под ред. А. Г. Косиловой, Р. К. Мещерякова. — М.: Машиностроение (печатное издание) — погрешности обработки, жёсткость технологической системы, тепловые деформации