

ЧПУ на 16К20 и 6Р13: что реально получить от переделки советского станка
Оснастить советский станок ЧПУ реально: базовый комплект для 16К20 стоит 60–150 тыс. рублей при самостоятельной установке и 0,7–2 млн — под ключ у подрядчика. Но электроника не поднимает точность выше того, что осталось в механике: изношенные направляющие и люфт ходового винта не лечатся ни дорогой стойкой, ни сервоприводами. Поэтому порядок действий всегда один — сначала замер механики, потом смета, и только потом выбор системы управления.
Тема массовая, потому что парк огромный: 16К20 — самый распространённый токарно-винторезный станок в истории отечественной промышленности (диаметр над станиной 400 мм, главный двигатель 11 кВт, масса около 3 т), а консольно-фрезерные 6Р13 со столом 400×1600 мм стоят в каждом втором учебном и ремонтном цехе. Владельцы малых производств регулярно думают про ЧПУ на 16К20: превратить стоящий без дела универсал в программируемый станок — или сэкономить и купить новый китайский.
Ниже — честный разбор народной переделки: какие задачи она закрывает и с какой точностью, где проходит граница разумного, из чего состоит комплект, сколько стоят и сколько длятся работы на каждом уровне — от гаражной самоделки до проекта под ключ. Отдельные разделы — реальные случаи с профильных форумов и сравнение с новым китайским станком. Если после расчётов понадобится взгляд со стороны — мы делаем ретрофит станков с ЧПУ с выездом по Москве и России, но статья написана так, чтобы посчитать всё можно было самостоятельно.
Ключевое
- Переделке подлежит живая механика: станина без трещин, конусность на пробной детали в допуске, люфт продольного винта до ~0,1 мм. Электроника усиливает точный станок; изношенный не лечит.
- Вилки цен на 2026 год: минимальная схема на штатных винтах — 60–150 тыс. руб., комплект «2 в 1» с монтажом — 300–450 тыс., полная переделка с ШВП и сервоприводами — 400–800 тыс., промышленный проект под ключ — 0,7–2 млн руб.
- Честная точность после переделки: на родном ходовом винте с компенсацией люфта — 0,03–0,05 мм на диаметр, с новой ШВП и линейными шкалами — 0,01–0,03 мм. Потолок задаёт паспортный класс точности Н (около 0,02 мм на длине 300 мм), а не стойка.
- Часто дешевле не переделывать универсал, а купить заводскую версию с ЧПУ — 16К20Ф3 или 6Р13Ф3 с умершей электроникой: база обходится в 250–500 тыс. руб., оживление — ещё 300–700 тыс., а ШВП и автоматический резцедержатель там уже стоят с завода.
- Новый китайский ЧПУ-токарный класса 16К20 стоит 1,3–3,8 млн руб. Правило выбора: переделка выгодна, пока смета не подбирается к 60–70% цены нового аналога и механика подтверждена замерами.
Что реально получить: задачи и честная точность
Переделка закрывает конкретный список задач, и его полезно очертить до сметы, чтобы не платить за несбыточные ожидания. ЧПУ на 16К20 уверенно берёт серию из 10–500 однотипных деталей: ступенчатые валы, втулки, фланцы, оси — всё, где главные операции это точение ступеней, фаски, канавки и нарезание резьбы по программе. На 6Р13 программно получаются пазы, контуры и несквозные выборки в корпусных деталях. Оператор при этом перестаёт крутить маховики: он ставит заготовку, нажимает пуск и контролирует процесс — один человек может обслуживать два станка.
Чего переделанный станок не станет: обрабатывающим центром. Жёсткость, предельные режимы резания и максимальная производительность остаются на уровне чугунной станины и штатного шпиндельного узла. Масса здесь аргумент: три тонны 16К20 гасят вибрацию лучше любого настольного станка, но скорости быстрых перемещений у суппорта с ласточкиным хвостом скромные — быстрые ходы не превысят нескольких метров в минуту, против десятков у станков с ШВП.
Теперь точность — главная точка обмана в рекламе комплектов. Потолок задаёт механика: у нового 16К20 класса Н паспорт допускает отклонение от цилиндричности около 0,02 мм на длине 300 мм по ГОСТ 18097-93. Сорок лет эксплуатации обычно добавляют конусность и люфты — реальный изношенный станок выдаёт 0,05–0,15 мм разброса на диаметре. Новая электроника сама по себе возвращает показания к паспортным, но не лучше их.
| Состояние механики | Реальная точность на диаметре | Комментарий |
|---|---|---|
| Изношенный станок до переделки | 0,05–0,15 мм | конусность, люфты, разброс по партии |
| Родной ходовой винт + компенсация люфта в стойке | 0,03–0,05 мм | работает при одностороннем подводе резца |
| Новая ШВП с натягом + линейные шкалы + восстановленная геометрия | 0,01–0,03 мм | потолок — паспорт класса Н |
Цифры в таблице — практические ориентиры из опыта переделок, а не гарантия: на каждый результат влияет состояние конкретного станка. Отдельная ловушка бюджетной схемы с ходовым винтом — реверс. Компенсация люфта в стойке работает, пока резец подводится к металлу всегда с одной стороны; на фасках под углом и при смене направления подачи выборка люфта вылезает в размере. Опытные станочники советуют в таких схемах линейные шкалы: замер реального положения суппорта даёт точность выше, чем слепая вера в винт, — при этом ШВП оказывается не обязательной.
Границы разумного: когда модернизация 16К20 бессмысленна
Правило простое: ЧПУ усиливает станок, который уже точен в ручном режиме, и бессильно против износа. Проверка занимает полдня и не требует приборов дороже индикатора и микрометра. Ниже — чек-лист отбраковки, по которому решается судьба проекта.
- Пробная деталь. Проточите валик диаметром 80–100 мм на длине 250–300 мм за два прохода. Замер микрометром в начале и конце покажет конусность. Больше 0,05 мм — сначала восстановление геометрии, потом электроника; больше 0,1 мм — считайте станок донором.
- Люфт продольного винта. Индикатор на суппорт, отвод и подвод маховиком. До 0,1 мм — компенсируется стойкой; 0,15–0,2 мм — сносная точность только с односторонним подводом; больше — винт и гайка под замену, а это уже сравнимо с комплектом ШВП.
- Ласточкин хвост суппорта. Проверьте регулировку клиньев и равномерность хода рукой на всей длине. Рывки и качание — регулировкой клина не лечатся, нужна шабровка или фрезеровка салазок.
- Станина и коробка подач. Трещины, следы сварного ремонта, масло в эмульсии — стоп. Трещина станины закрывает вопрос переделки навсегда.
- Шпиндельный узел. Радиальное и торцевое биение по оправке, нагрев фланца после получаса работы. Биение в допуске паспорта — узел остаётся; выход — переборка с подшипниками, отдельная статья сметы.
- Комплектность. Утерянные маховики, гитара сменных шестерён, упоры — мелочи, которые при переделке превращаются в дыры в механике и в смете.
Станочники формулируют ту же мысль короче: «ровное железо дороже электроники». На форуме mir-cnc лёгкий ретрофит советского станка описывают одной строкой: «стойку махнули, ШВП новые поставили, да местами шабером прошлись» — и шабровка в этой формуле не украшение, а главное условие результата. Проблема в том, что в малых городах перешлифовать станину и шабрить салазки часто некому: станкостроительные заводы с такими участками остались в считанных городах, и логистика механики легко съедает половину сметы.
Реальный пример выбора базы — спор из Иркутска, 2020 год. Владельцу предлагали 6Р13Ф3 с хорошей геометрией и умершей системой ЧПУ за 250 тыс. руб. или «живой» Heckert FSS400/E за 300 тыс., но утопленный и с мёртвой электроникой. Ответ сообщества был единодушным: «6Р13 разумеется. ЧПУ легко поставить новую. У него ШВП. А у хеккерта куча геморройных муфт» — при целых двигателях станок после модернизации, по оценке практиков, «потянет на пару лимонов рублей». Заметьте логику: за базу платят не за электронику, а за подтверждённую геометрию, и именно она стоит дороже всего в провинции.
Порог целесообразности считается так: сложите стоимость восстановления геометрии, замены винтов и полного комплекта электроники. Если сумма подбирается к 60–70% цены нового китайского станка того же класса — переделка теряет смысл даже при живой механике: за разницу вы получаете новую машину с гарантией, документацией и нулём скрытых дефектов.
Из чего состоит переделка: система, приводы, винты, электрика
Любая народная переделка собирается из шести групп оборудования, и бюджет считается по ним по отдельности.
- Система управления. Три пути: любительская платформа (компьютер с Mach3 или LinuxCNC, плата сопряжения, блок питания — 15–80 тыс. руб. за электронику), простые промышленные стойки и российские ремейки (от 80–300 тыс.; подбор и монтаж — отдельная услуга установки новых систем управления), тяжёлые промышленные системы Fanuc и Siemens — это уже не «народный» уровень, а ретрофит промышленного парка со своей экономикой. Для цеха с тремя фазами и вибрацией обычный офисный компьютер — слабое место: промышленные станции надёжнее, а плата в металлическом корпусе с гальваноразвязкой обязательна.
- Приводы подач. Шаговые двигатели NEMA 23/34 стоят от нескольких тысяч за штуку и не имеют обратной связи: на жёстких режимах они пропускают шаги, и стойка об этом не узнает. Сервоприводы дороже — от 50 тыс. руб. за китайские и от 120 тыс. за японские — но держат момент и подтверждают положение. Практический ориентир для продольной оси 16К20: момент с запасом, порядка 10–12 Н·м, и ремённая передача на винт.
- Винты подачи. Главная развилка переделки, о ней отдельно ниже.
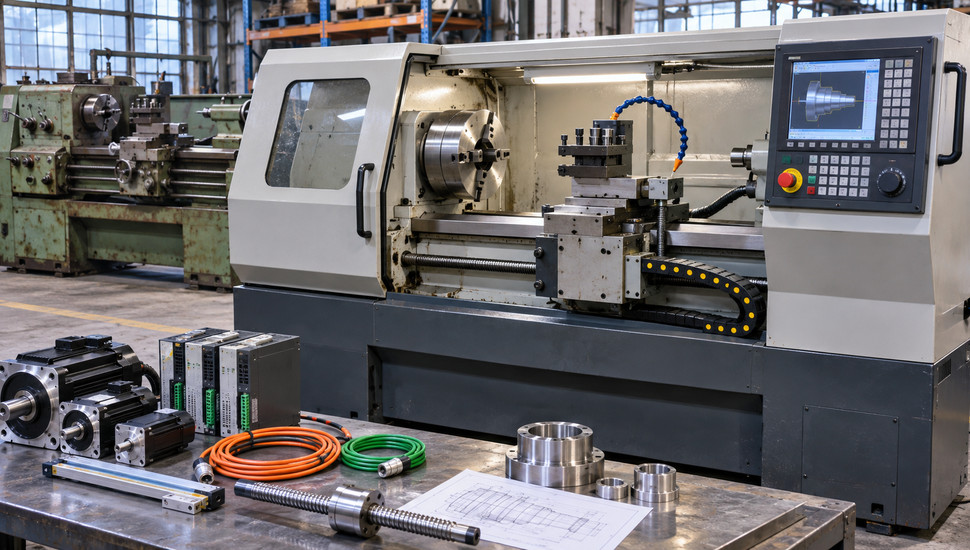
- Шпиндель. Родной двигатель 11 кВт на 16К20 обычно оставляют, добавляя частотный преобразователь и энкодер на шпиндель: преобразователь даёт плавный пуск и регулировку оборотов, энкодер — нарезание резьбы и постоянную скорость резания. Коробка скоростей остаётся: на низких оборотах под тяжёлое точение момент нужен большой, и одним асинхронным двигателем его не получить. Установка частотных преобразователей — самая частая первая ступень модернизации 16К20 ещё до полной переделки.
- Резцедержатель. Без автоматического резцедержателя смысл ЧПУ наполовину теряется: программа остановится, а оператор придёт переставлять резец вручную. Автоматический узел с приводом и датчиком добавляет к смете примерно 60–150 тыс. руб., но именно он превращает станок в машину, работающую без присмотра.
- Электрика. Новый шкаф или переборка старого: пускатели, защита, источники питания, концевые выключатели, разводка. Отдельная строка — качество сети: дешёвая электроника умирает от скачков напряжения первыми, и стабилизатор стоит дешевле стоек, которыми на форумах меняют сгоревшие платы.
Винты: оставить ходовой или ставить ШВП
Родной ходовой винт 16К20 — трапецеидальный, с люфтом, который растёт с износом. Оставить его — самый дешёвый путь: приводы ставятся на конец винта через муфту, ручной режим сохраняется, схема «2 в 1» (программа и маховики на одном станке) остаётся рабочей. Цена — люфт: компенсация в стойке даёт 0,03–0,05 мм только при одностороннем подводе, и о фасках под углом лучше забыть.
ШВП с преднатягом убирает люфт и поднимает скорость перемещений в разы, но тянет за собой переделку механики: опоры, кронштейны, часто — отказ от коробки подач и ручного режима, потому что привод встаёт на место маховика. Пара ШВП с установкой добавляет к смете 60–200 тыс. руб. в зависимости от диаметра и длины. Промежуточный вариант, который советуют практики: оставить ласточкин хвост и винт, но добавить линейные шкалы — замер реального положения даёт точность выше, чем новая ШВП без шкал, а стоит от 25 тыс. руб. за ось.
Отдельный счастливый случай — заводские Ф3-версии. У 6Р13Ф3 ШВП на осях установлены изготовителем, поэтому «поставить новую стойку — легко», как формулируют станочники; та же логика с 16К20Ф3. Именно поэтому у людей, которым нужен результат, а не процесс, первым вариантом стоит не переделка универсала, а покупка Ф3 с умершей электроникой.
Про экономию на приводах стоит сказать прямо, потому что это типовая ошибка самостоятельных проектов. Автор подробного руководства по переделке на Habr потратил 2500–2800 долларов на комплектующие и честно назвал раздел «скупой платит дважды»: заниженные приводы не вывозили режимы, и их пришлось менять уже после первых деталей. Считайте момент с полуторакратным запасом — переплата в 15–20 тысяч дешевле повторной работы.
Сколько стоит оснастить станок ЧПУ: цены вилками
Единой цены нет и не будет: разброс определяется состоянием механики, регионом и долей наёмного труда. Но порядок сумм по четырём уровням выглядит устойчиво.
| Уровень | Что входит | Цена, руб. | Срок |
|---|---|---|---|
| Минимальный, своими руками | шаговые двигатели, плата, компьютер, блоки питания, монтажная обвязка; винты родные | 60–150 тыс. | 1–6 месяцев вечеров |
| Комплект «2 в 1» | сервоприводы на родные винты, энкодеры, шкаф в сборе, настройка от поставщика комплекта | 300–450 тыс. | поставка 2–4 недели, монтаж около недели |
| Полная переделка | ШВП с натягом, сервоприводы, стойка, электрика, резцедержатель; часть работ своими силами | 400–800 тыс. | 2–4 месяца |
| Проект под ключ | всё выше + восстановление геометрии + приёмо-сдаточные замеры силами подрядчика | 0,7–2 млн | 1,5–3 месяца |
Ориентиры вокруг этих вилок: промышленная модернизация стойкой CNC-11 станков 16А20/16К20/6Р13 предлагается от 500 тыс. руб.; готовый 16К20Ф3 после капремонта и ремоторизации стоит от 1,65 млн руб. — верхнюю планку вашей сметы удобнее всего сверять именно с этой цифрой.
Отдельно — альтернатива, которую народные форумы советуют чаще, чем самостоятельную переделку универсала: купить заводскую машину с ЧПУ и умершей электроникой. База 16К20Ф3 или 6Р13Ф3 на вторичном рынке стоит 250–500 тыс. руб., оживление — замена стойки и приводов, электрика, иногда ШВП — ещё 300–700 тыс. Итоговая сумма совпадает с «полной переделкой», но в активе уже автоматический резцедержатель, заводская кинематика и рассчитанные под ЧПУ приводы.
Если задача шире, чем «прикрутить электронику», — например, станок надо приспособить под новый вид продукции — это уже проект уровня переоборудования старых станков под новые задачи, и считать его лучше с техническим заданием на руках.
Сроки: от гаража до цеха
С временем дела обстоят честнее и жёстче, чем с деньгами. Минимальная схема «в гараже» технически собирается за 2–3 недели — на практике форумы показывают другое: темы самостоятельных переделок живут годами, потому что делаются вечерами, а каждая неожиданность (люфт не там, кронштейн не встал, плата сгорела) добавляет недели ожидания запчастей. Реалистичная оценка для работающего человека — от одного до шести месяцев.
Комплект с монтажом сжимает график: пока комплект едет (2–4 недели), вы готовите станок и площадку; сам монтаж с наладкой занимает около недели. Проект под ключ с восстановлением геометрии — 1,5–3 месяца, из которых половина уходит на механику и ожидание комплектующих. Формула из Иркутска применима к любому региону: «как-то работающий станок сейчас лучше, чем переделанный через полгода и полмиллиона» — если простой станка стоит вам денег, заложите это в сравнение вариантов.
Реальные случаи с форумов: четыре истории
История 1. Хотел ЧПУ на 16К20 — купил 16К20Ф3
Тред «16К20 с ЧПУ» на chipmaker.ru (2014) — классический сюжет всей темы. Владелец просил подсказать, как переоборудовать обычный токарный 16К20: серводвигатели, шариково-винтовые пары, «цель — обдирочные операции, чтобы разгрузить токарей». Ответ сообщества разрушил план в первом же сообщении: «Универсальные станки в ЧПУ не переделываются ну никак. Есть два пути: поменять стойку на станке с ЧПУ или поставить ЧПУ на станок, где его не было. Первое проще, второе дороже и занимает больше времени». Советовали смотреть барахолки: 16К20Ф3 с уже модернизированной стойкой тогда продавали около 200 тыс. руб.
Показательно, что даже в этой теме «против» нашлась сильная оппозиция. Один из участников возразил: ШВП не обязательна — при живых ластохвостах лучше поставить сервоприводы, энкодер на шпиндель и линейные шкалы, «точность обработки получится выше, чем с ШВП без линеек». Второй добавил жёсткое условие: без автоматического резцедержателя ЧПУ теряет всякий смысл, потому что смысл программы — в последовательности операций без оператора. Вывод треда шире его деталей: переделка универсала — не техническая задача, а экономическая, и начинается она с поиска заводского Ф3, а не с корзины покупок.
История 2. 6Р13Ф3 против Heckert: за что платят при выборе базы
Та самая развилка из Иркутска (2020). На выбор давали 6Р13Ф3 с хорошей геометрией и неработающей системой за 250 тыс. руб. и Heckert FSS400/E за 300 тыс. — живой, но после затопления и с мёртвой электроникой. Сообщество выбрало 6Р13Ф3 с формулировкой «ЧПУ легко поставить новую. У него ШВП», а спор о стоимости закончился оценкой «после модернизации потянет на пару лимонов рублей». Полезен здесь не итог, а аргументация: платят за геометрию, а не за электронику; мёртвая стойка — не дефект, а скидка; мёртвая механика — приговор.
Там же прозвучала главная боль провинции: «самое геморройное и малоосуществимое мероприятие при ремонте станка — восстановление геометрии... все эти ЧПУ, смазки, лампочки — детская забава по сравнению с этой проблемой». В регионах, где нет шлифовальных баз и шабровщиков, живой станок с геометрией в допуске ценнее любого комплекта электроники — и наоборот: комплект без базы не стоит ничего.
История 3. Формула лёгкого ретрофита: стойка, ШВП, шабер
На mir-cnc лёгкую модернизацию советского станка с ЧПУ описали одной фразой, которая заслуживает рамки: «Всего-то делов — стойку (НЦ-31) на Балтсистем махнули, ШВП новые поставили, да местами шабером прошлись. Привода, шпинделя и прочие — остались». Это формула минимального промышленного проекта: заводской станок семейства 16К20Ф3, замена стойки, свежие винты, точечная шабровка — и станок снова в работе. Обратите внимание, чего в формуле нет: переделки универсала, споров о шаговых двигателях и самодельных шкафов.
История 4. Минимальная схема на родных винтах — работает, но с ограничениями
Обратный полюс — владельцы, которые осознанно идут в дешёвую схему. В треде «Переделка китайского токарного станка в ЧПУ» (chipmaker.ru, 2015) автор запланировал «минимально возможные переделки — с сохранением штатных винтов и двигателя шпинделя», посадив шаговый двигатель прямо на винт продольной подачи. Схема рабочая для мелочёвки и несложных деталей; её пределы мы разобрали выше — люфт, реверсы, скромные скорости.
Заокеанский опыт совпадает: на Reddit переделка мини-токарника 7×14 удалась и собрала похвалу ветерана с 40-летним стажем, но соседний тред автора, купившего китайский мини-станок специально под переделку, закончился выводом «категорически не рекомендую» — мягкая платформа не окупает вложений в электронику. Перенос на советские станки прямой: чем меньше и мягче база, тем дешевле должен быть комплект.
Переделка или новый китайский станок: считаем
Сравнение начинается с правильной рамки: «китайский» — это три разных класса машин, и спорить с ними нужно по отдельности.
| Вариант | Цена, руб. | Жёсткость и масса | Что получаете | Риски |
|---|---|---|---|---|
| Настольный китайский (класс WM210V) | 35–95 тыс. | 40–100 кг, станина мягкая | хобби-класс, мелкие детали | не цеховой уровень; ЧПУ-переделка не окупается |
| Новый универсальный CA6140 (аналог 16К20, ручной) | 0,4–1,5 млн | сопоставима с 16К20 | новый ручной станок | ЧПУ нет — перед ним та же развилка |
| Новый китайский ЧПУ-токарный класса 16К20 | 1,3–3,8 млн | 2–3,5 т | гарантия, документация, ноль дефектов | качество конкретной партии, сервис и запчасти |
| Переделанный 16К20/6Р13 | 0,06–2 млн по уровням | 3–4,3 т, советское литьё | тяжёлая база под вашу задачу | скрытые дефекты, зависимость от исполнителя |
Аргумент «за советскую базу» физический: станина 16К20 весит около трёх тонн и гасит вибрацию лучше части новых бюджетных машин, а кинематика рассчитана под десятилетия перегрузок. Аргумент «за новый» экономический: труд квалифицированного наладчика в России дороже конвейерного труда китайского сборщика, поэтому на новом станке вы получаете предсказуемый результат за фиксированную цену, а в переделке — лотерею с амплитудой от «работает уже пять лет» до «полгода и полмиллиона».
Практический вердикт выглядит так. Покупайте новый китайский станок, если: смета переделки подбирается к 60–70% его цены; механика вашей базы не подтверждена замерами; станок нужен быстро и с гарантией; задача — стабильная серия, а не уникальная жёсткость. Переделывайте советский станок, если: геометрия подтверждена чек-листом из этой статьи; база тяжёлая и родная (16К20, 6Р13, 6Р13Ф3); руки и время есть, а бюджет ограничен; задача — единичное и мелкосерийное производство при дефиците денег, но не времени.
Пять сценариев выбора
- Станок точен, руки растут из плеч, бюджет минимальный. Минимальная схема на родных винтах с линейными шкалами: 60–150 тыс. руб., результат — 0,03–0,05 мм на одностороннем подводе. Идеально для единички и мелочёвки.
- Нужен станок «под ключ» быстро и без погружения. Комплект «2 в 1» с монтажом поставщика: 300–450 тыс. руб., около недели монтажа, сохранённый ручной режим.
- Серия с резьбой, канавками и ночными прогонами. Полная переделка с ШВП, сервоприводами и автоматическим резцедержателем — или покупка заводского 16К20Ф3/6Р13Ф3 с умершей стойкой и оживление за 300–700 тыс. руб. сверху. Второй путь короче.
- Механика не прошла чек-лист. Не переделывайте. Либо восстановление геометрии как отдельный проект (восстановление точности станков), либо новый станок.
- Парк станков, дорогие задачи, сложные детали. Это уже промышленный ретрофит с проектом, протоколами и промышленной стойкой — уровень задач, который мы описали в материале о ретрофите станков: там работает другая экономика и другие сроки.
FAQ
Можно ли поставить ЧПУ на 16К20 и оставить ручной режим?
Да, это схема «2 в 1»: приводы ставятся на родные ходовые винты через муфты, маховики сохраняются, координаты ручных перемещений учитываются стойкой. Готовые комплекты такой схемы стоят около 300–450 тыс. руб. с монтажом. Ограничение — точность на уровне родного винта: 0,03–0,05 мм при одностороннем подводе резца.
Обязательно ли менять ходовой винт на ШВП?
Нет. ШВП нужна для реверсивной контурной обработки, фасок под углом и высоких скоростей перемещений; для точения ступеней и торцев с односторонним подводом хватает винта с компенсацией люфта. Компромисс — линейные шкалы от 25 тыс. руб. за ось: они дают стойке реальное положение суппорта и повышают точность без замены винта.
Какая точность будет после переделки?
Реалистичные ориентиры: изношенный станок до переделки — 0,05–0,15 мм, схема на родном винте — 0,03–0,05 мм, ШВП с натягом плюс линейные шкалы и восстановленная геометрия — 0,01–0,03 мм на диаметре. Потолок задаёт паспортный класс точности станка (для 16К20 это класс Н, около 0,02 мм на 300 мм), а не электроника.
Сколько времени занимает самостоятельная переделка?
Электроника минимальной схемы собирается за 2–3 недели, но реальный график самостоятельных проектов — от одного до шести месяцев, а форумы полны тем, которые тянутся годами. Причина не в сложности, а в режиме «вечерами после смены» и ожидании запчастей на каждую неожиданность.
Чем 6Р13Ф3 выгоднее обычного 6Р13 для ЧПУ?
На 6Р13Ф3 шариково-винтовые пары установлены изготовителем, как и приводы с датчиками: переделка сводится к замене стойки и электрики, что дешевле и быстрее полной перекомпоновки. Обычный 6Р13 потребует механической переделки всех осей. Поэтому с поиском базы правило такое: сначала смотрите заводские Ф3-версии, и только потом универсалы.
Когда дешевле купить новый китайский станок?
Когда смета переделки подбирается к 60–70% цены нового аналога, механика базы не подтверждена замерами или станок нужен срочно и с гарантией. Ориентир по рынку: новый китайский ЧПУ-токарный класса 16К20 стоит 1,3–3,8 млн руб., и на эту планку выходят только полные проекты под ключ.
Заключение
ЧПУ на советском станке — рабочая и недорогая идея при одном условии: механика станка подтверждена замерами. Электроника усиливает живое железо и бессильна против износа, поэтому весь проект начинается не с выбора стойки, а с полудня с индикатором и микрометром.
Порядок действий на эту неделю: проточите пробный валик и замерьте конусность; проверьте люфт продольного винта индикатором; посчитайте смету по четырём уровням из этой статьи и сравните её с ценой заводского Ф3 на вторичном рынке и нового китайского станка. В следующем месяце — примите решение по правилу 60–70% и не начинайте переделку, если сумма выходит за неё.
Если хочется уверенности в решении — закажите диагностику станка с замером геометрии: протокол обследования стоит несравнимо меньше ошибки в 300–500 тысяч рублей, а за выбором и установкой новой системы управления под конкретный станок вы можете обратиться к нам — работаем по Москве с выездом по России.
Источники
- ГОСТ 18097-93 «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности» — официальный текст стандарта.
- ГОСТ ISO 230-2-2016 «Испытания станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ» — официальный текст стандарта.
- ГОСТ 17734-88 «Станки фрезерные консольные. Нормы точности и жёсткости» — межгосударственный стандарт (печатное издание).
- Паспортные данные и характеристики токарно-винторезного станка 16К20 — каталог станков.
- Паспортные данные и характеристики консольно-фрезерного станка 6Р13 — каталог станков.
- Паспортные данные станка 6Р13Ф3 (версия с ЧПУ) — каталог станков.
- Тема «16К20 с ЧПУ» — форум ChipMaker, раздел «Ремонт и восстановление станков» (случай переоборудования универсала, 2014).
- Тема «Что купить: 6Р13Ф3 с нерабочей системой ЧПУ или Heckert FSS 400/E?» — форум ChipMaker (2020).
- Тема «Токарный станок с ЧПУ: переделать из обычного или собрать с нуля» — форум ChipMaker, раздел «Любительские системы ЧПУ».
- Тема «Установка ЧПУ на советский токарный станок» — форум Мир CNC (2015).
- Модернизация токарного станка под работу с ЧПУ: подробное руководство // Хабр (блог RUVDS, 2021) — самостоятельная переделка со сметой.
- Модернизация станка 16К20Ф3 с использованием системы ЧПУ Delta Electronics NC200 // Deltronics — промышленная автоматика.