

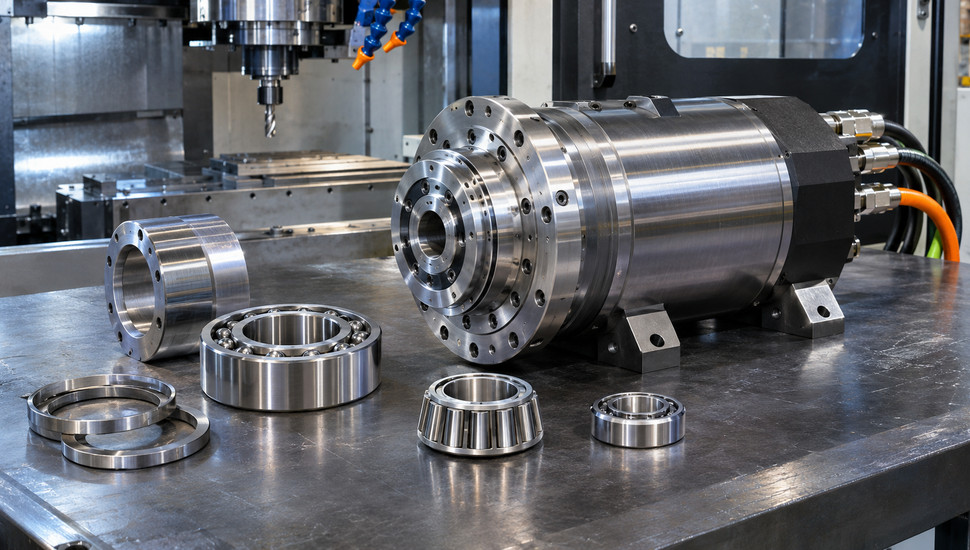
Шпиндель станка: устройство, типовые поломки, ремонт или замена
Шпиндель станка — это вращающийся вал в системе прецизионных опор с зажимом инструмента и датчиками положения, узел, который задаёт точность обработки сильнее любой другой механики. Решение «ремонт или замена» принимают не по ощущениям, а по дефектовке: пока изношены только подшипники при живых посадках и конусе, ремонт шпинделя в сервисе возвращает узлу паспортные микрометры за 30–40% цены нового; когда разбиты вал, гнёзда корпуса и конус — выгоднее обмен на восстановленный узел или покупка нового.
Один и тот же диагноз стоит по-разному в зависимости от выбранного маршрута. Обрабатывающий центр с конусом BT40: владелец, услышав гул, заказал новый шпиндель за 1,2 млн рублей и ждал поставку три недели. Дефектовка снятого узла показала изношенные подшипники при живых посадках — переборка с комплектом класса P4 и обкаткой обошлась бы в 300 тысяч и пять дней. Разница — почти миллион рублей и две недели простоя цеха, из-за одного непроверенного предположения.
Ниже разберём шпиндельный узел по подсистемам, покажем, что и почему в нём изнашивается, дадим таблицу симптомов по стадиям — от лёгкого нагрева до заклинивания — и сравним четыре маршрута: ремонт в сервисе, покупка нового узла, обмен на восстановленный и ремонт на месте. Если узел уже гудит и тянет с решением, выездная диагностика на производстве закроет вопрос дефектовкой с цифрами за один визит инженера.
Ключевое
- Восемь из десяти отказов шпиндельного узла начинаются в опорах и системе смазки; уплотнения и конус — вторая по частоте группа, электроника (датчик ориентации, встроенный мотор) — третья.
- От первой стадии (нестабильный нагрев, запах смазки) до клина обычно проходит от пары недель до пары месяцев — этого хватает, чтобы спланировать ремонт под график, а не останавливать цех аварийно.
- Правило выбора маршрута: если дефектовка укладывается в 50–60% цены нового узла — ремонтируйте; при живом обменном фонде восстановленный узел экономит 2–3 недели простоя даже тогда, когда ремонт дешевле.
- Потеря ориентации и аварии смены инструмента в половине случаев — не механика узла, а датчик ориентации, его зазор или проводка; проверяется по диагностическим параметрам стойки за 15 минут.
- Ориентиры: переборка универсального узла — от 50 тысяч рублей, переборка узла обрабатывающего центра — 150–300 тысяч, новый шпиндель для центра — 0,8–2 млн и 2–3 недели ожидания, обмен на восстановленный — 50–70% цены нового за 2–5 дней.
Как устроен шпиндельный узел: от вала до датчика ориентации
Шпиндельный узел собирают вокруг одного принципа: вал должен занимать в пространстве строго определённое положение и держать его под силой резания, нагревом и тысячами часов работы. Всё остальное — способы это положение обеспечить. Разберём подсистемы в том порядке, в каком они отказывают.
Вал и корпус. Вал изготавливают из стали с закалёнными шейками, шлифуют с допусками в единицы микрометров; корпус гильзового типа вставляют в бабку станка и фиксируют. Между валом и корпусом живут все остальные подсистемы. Корпус — не просто «железка»: в нём каналы смазки, рубашка охлаждения и посадочные гнёзда опор, и разбитое гнездо превращает любой новый комплект подшипников в расходник на пару месяцев.
Опоры. Спереди, как правило, стоит дуплекс — пара радиально-упорных шарикоподшипников класса точности P4 или P2, собранных «спина к спине» или «друг к другу» так, чтобы выбранная схема дала радиальную и осевую жёсткость одновременно. Сзади — опора с плавающей посадкой: вал при работе удлиняется от нагрева на десятки микрометров, и заднее кольцо должно скользить в гнезде, не натягиваясь. Класс точности — не маркетинг: по ГОСТ 520-2011 разница между нормальным классом и P4 по биению дорожек — кратная, и узел, собранный на «обычном» подшипнике, физически не выдаст паспортные микрометры. Конструкцию и преднатяг прецизионных серий производители вроде SKF описывают отдельными каталогами — оттуда же берут схемы сборки дуплексов и углы контакта.
Преднатяг. Тела качения поджимают проставками, компенсационными кольцами или пружинами, чтобы убрать свободный ход. Величина — конструкторский параметр: на низкооборотных узлах её берут жёстче, на высокоскоростных — мягче, и как предупреждают сервисные инженеры на mir-cnc, «подшипники в высокооборотистых шпинделях ставятся со слабым преднатягом» — собрать «как на универсалке, до упора» значит сжать смазочную плёнку и сжечь узел за месяцы. После переборки толщину проставок пересчитывают под фактические размеры новых подшипников, иначе преднатяг встаёт «на глазок».
Конус и фланец. Базирование инструмента обеспечивает конус: чаще всего конусность 7:24 в исполнениях SK (DIN 69871) или BT (JIS B6339), на высокоскоростных центрах — короткий полый HSK с двойным контактом по конусу и фланцу. У торца конуса — ленточка и два паза, в которые заходят штифты тяги: именно через них усилие зажима передаётся на оправку. Конус работает без смазки и защиты, поэтому забоины, коррозия и спрессованная стружка на нём — самая частая «механическая» причина проблем с точностью и сменой инструмента.
Зажим инструмента. Внутри вала ходит тяга: с одной стороны пакет тарельчатых пружин или пневмоцилиндр, с другой — лепестковая втулка, которая при ходе тяги раскрывается и либо зажимает хвостовик, либо освобождает его. Усталость лепестков, ослабший пакет пружин и задиры на штоке дают одинаковый внешний симптом: инструмент то недозажат, то не выходит из конуса.
Датчик ориентации. Перед сменой инструмента, при расточке в точке и торцевании стойка должна остановить шпиндель в заданном угле — команду M19 выполняет именно ориентация. Положение считывает магнитный датчик на валу (или резольвер/энкодер встроенного мотора); зазор между датчиком и меткой — доли миллиметра. Окислившийся разъём, сбитый зазор или отказ датчика выглядят как «шпиндель не встаёт в ориентацию» — и об этой подсистеме стоит помнить раньше, чем разбирать магазин инструментов.
Смазка и охлаждение. Узлы до 10–12 тысяч оборотов обычно живут на пластичной смазке, заложенной на весь срок службы; выше — масло-воздух: дозатор подаёт микропорции масла сжатым воздухом через форсунки, а поток ещё и выносит тепло. Мотор-шпиндели часто охлаждают дополнительно рубашкой с водой или эмульсией от чиллера: стабильная температура корпуса — это стабильная длина вала и, значит, стабильный размер на детали. Засорённая форсунка, отказавший насос или накипь в рубашке убивают опоры так же надёжно, как усталость металла, поэтому ремонт систем смазки и промывка контуров охлаждения стоят в регламенте рядом с самой переборкой узла.
Уплотнения. Лабиринтные канавки и манжеты на обоих торцах защищают опоры от СОЖ, стружки и пыли. В узлах с масляным туманом уплотнения работают на износ постоянно, а воздушный подпор в лабиринте — часть конструкции: ослабьте подачу воздуха, и абразив пойдёт внутрь.
| Компонент | Задача в узле | Типовой отказ |
|---|---|---|
| Передняя опора (дуплекс P4/P2) | Держит радиальное и осевое положение вала | Усталостные раковины, потеря преднатяга, коррозия дорожек |
| Задняя опора | Даёт валу тепловое удлинение | Износ, заклинивание после перегрева |
| Проставки и гайка преднатяга | Задают жёсткость опор | Ослабление, неверная толщина после переборки |
| Конус 7:24 / HSK | Базирует инструмент | Забоины, коррозия, овальность, разбитая ленточка |
| Тяга и лепестковая втулка | Зажимает и выдаёт инструмент | Усталость лепестков, ослабшие пружины, задиры штока |
| Датчик ориентации | Останавливает вал в заданном угле | Сбитый зазор, отказ, окисленный разъём |
| Система смазки | Плёнка в опорах, отвод тепла | Выработка смазки, забитая форсунка, смешение типов |
| Уплотнения | Барьер для СОЖ и абразива | Износ манжет, потеря воздушного подпора |
| Рубашка охлаждения | Термостабилизация корпуса | Накипь, отказ насоса или чиллера, забитый фильтр |
Отдельно о приводе. У ременных и зубчатых шпинделей двигатель вынесен наружу, и узел ремонтируется классически: снял, перебрал, поставил. У мотор-шпинделей двигатель встроен в гильзу — к механике добавляются обмотки, датчики температуры и ротор, и часть работ переходит в разряд электрических: межвитковое замыкание внешне выглядит как нагрев и перегруз, а не как гул подшипников. Это влияет и на экономику: мотор-шпиндель перебирают в мастерской со стендом, на коленке в цеху с ним делать нечего.
Разные типы станков нагружают узел по-разному, и это стоит учитывать при диагностике. Токарный шпиндель работает сквозным валом: спереди патрон или центр с поводковым зажимом, через вал идут шток патрона и отверстие под пруток, а изгибающий момент от резания и биение кулачков приходят прямо на переднюю опору. Фрезерный живёт короткими импульсными нагрузками от фрезы и автосменой: у него главный враг — конус с зажимом и ударные нагрузки при смене инструмента. Шлифовальный узел, наоборот, крутится постоянно на верхних оборотах при малых силах резания, поэтому у него первым стареет то, что связано со скоростью: смазка, балансировка, уплотнения.
Что и почему изнашивается: четыре механизма деградации
Каждый отказ шпиндельного узла сводится к одному из четырёх механизмов — или к их комбинации. Полезно различать их, потому что профилактика у каждого своя.
Усталость качения. Под нагрузкой металл дорожек работает на пределе упругости, и после миллиардов микроконтактов на них появляются усталостные раковины — сначала шелест, потом гул, потом выкрашивание. Расчётный ресурс подшипника (наработка, до которой доживает 90% партии) задан его грузоподъёмностью и оборотами, поэтому у узла есть естественный «паспортный срок», и штамповка деталей на предельных режимах его сжигает быстрее. Для шпиндельных опор берут подшипники классов P4 и P2: их допуски на биение дорожек в разы жёстче общепромышленных, и «замена на такой же размер» с рынка общего назначения сбивает точность узла ещё до его первого включения.
Абразив, влага и химия. Второй механизм — внешняя среда, пробивающаяся через уплотнения. Стружечная пыль, остатки абразива и вода эмульсии попадают в смазку, превращаются в пасту и работают как наждачка; воздух с древесной пылью — отдельный жанр, на деревообрабатывающих форумах шлейф «сдохли подшипники» тянется именно за пылью: «фрезеровка МДФ — дело пыльное», пишет владелец трёхкиловатного шпинделя на mir-cnc, описывая очередную переборку. Вода вызывает и прямую коррозию: ржавые дорожки шумят, а ржавый конус вдобавок «приклеивает» оправки.
Смазочный голод. Третий механизм самый обидный, потому что бесплатный в профилактике. Высохшая или выработавшаяся пластичная смазка, закупоренная форсунка масло-воздуха, смешение несовместимых типов смазки при «доливе» — и плёнка между телами качения и дорожкой исчезает, трение растёт, температура поднимается, и подшипник стареет в десятки раз быстрее расчётного. Перегрев от смазочного голода бьёт и по посадкам: кольцо, разогретое сильнее вала, теряет натяг и проворачивается, гнездо корпуса разбивается за считанные десятки часов.
Термика, удары и посадки. Четвёртый механизм — последствия. Перегретый узел «плывёт»: преднатяг меняется, задняя опора заклинивает, вал получает остаточное теплоудлинение. Удар — обрыв фрезы, столкновение с заготовкой — оставляет на дорожках лунки (бринеллирование) уже от одной вибрации простоя с ударной оснасткой в конусе. А несвоевременная переборка добивает посадки: подшипники по 30 тысяч превращаются в восстановление шеек и гнёзд за 150–300 тысяч.
У разных конструкций профиль износа разный. У ременных узлов чаще «стреляют» опоры со стороны ремня — туда приходит дополнительная радиальная нагрузка от натяжения. У мотор-шпинделей к подшипникам добавляется электрика: обмотки, датчики температуры, а у высокооборотных узлов с масляным туманом и керамическими телами качения спорят даже о материалах — на cccp3d мастера отмечают, что «керамика бывает разная, как по материалу, так и по исполнению», и кольца подбирают под обороты и систему смазки, а не «поставил керамику и забыл».
Симптомы по стадиям: от лёгкого нагрева до заклинивания
Деградация узла почти всегда идёт по нарастающей, и между первым симптомом и клином — недели или месяцы. Задача наладчика — замечать стадию, а не ждать четвёртую. Ниже — пять стадий с признаками и запасом времени.
| Стадия | Что слышно и видно | Что внутри | Запас времени | Что делать |
|---|---|---|---|---|
| 0. Норма | Корпус тёплый, 35–45 °C, ровный шелест, выбег после выключения 5–10 секунд | Смазочная плёнка цела, преднатяг в норме | — | Регламент: чистка конуса, контроль смазки и охлаждения |
| 1. Первые сигналы | Нагрев нестабилен, под нагрузкой выше, лёгкий запах смазки, гул только на верхних оборотах | Начало усталости дорожек или первый дефицит смазки | Недели — месяцы | Пирометр по часу работы, замер биения, ревизия смазки и форсунок |
| 2. Развитый износ | Устойчивый гул, вибрация на ощупь, температура 55–60 °C и не стабилизируется, выбег короче | Раковины на дорожках, преднатяг плывёт | Дни — недели | Дефектовка и план переборки; исключить дисбаланс оснастки |
| 3. Критическая | Биение выше допуска, рябь на детали, ошибки ориентации, удары при смене инструмента | Выкрашивание дорожек, разбитые уплотнения, конус в забоинах | Дни, на чистовых работах — часы | Снять узел, дефектовка посадок, выбор маршрута |
| 4. Аварийная | Клин, заклинивший зажим, запах горелой смазки, гильза «не проворачивается» | Сепаратор развалился, задиры вала и гнёзд | Часы — мгновенно | Только замена или восстановление посадок + вал в дефектовку |
Три пояснения к таблице. Первое: температуру читают по динамике, а не по абсолюту — наладчики на chipmaker ориентируются на стабилизацию, «головка на обкатке крутится уже 4 часа на 1500 оборотах, температура застабилизировалась на 60 градусах»; опаснее не цифра, а ползущий рост без выхода на плато.
Второе пояснение: стадия 2 требует исключить ложные причины — дисбаланс оправок и ремень, иначе переберёте здоровый узел (про балансировку отдельный разговор — балансировка узлов и агрегатов). Третье: замер биения на стадиях 2–3 делает картину однозначной, протокол с таблицей допусков разобран в нашей статье о биении шпинделя — здесь повторять его не будем. Для замеров в цеху достаточно пирометра за несколько сотен рублей и часа внимания: снимайте корпус в одних и тех же точках, в одном режиме и через одинаковое время после пуска, иначе сравнивать показания между собой будет нельзя.
Между стадиями есть и «мостики»: падение свободного выбега после выключения — простой тест, доступный каждому наладчику. Исправный узел вращается по инерции несколько секунд; узел с умершими дорожками останавливается почти сразу. А если цех наращивает парк, имеет смысл ставить мониторинг: системы предиктивной диагностики ловят рост вибрации и температуры на стадии 1–2, когда переборка ещё плановая и дешёвая.
Поломки, которые не про подшипники
Гул и биение — половина истории. Вторая половина отказов выглядит иначе, и лечится другими руками.
Потеря ориентации и отказ датчика ориентации
Симптомы: шпиндель не встаёт в ориентацию — стойка крутит вал, не находит метку и рвёт цикл смены инструмента аварийным стопом; инструмент идёт в конус под углом и бьёт носиком; торцевая лунка под приводку не совпадает, и автоматическая смена «жёсткая». Классическая ошибка цеха — две недели перенастраивать магазин инструментов, тогда как на mir-cnc в подобной теме сразу указывали: «возможно, дело в датчике ориентации шпинделя, по которому стойка определяет положение шпинделя».
Диагностика отделяет электрику от механики за четверть часа. Дайте команду ориентации вручную (у Fanuc — M19) и посмотрите диагностический параметр угла: на серии 0i это DGN 445. Если значение меняется и стабилизируется, датчик жив, ищите механику или параметры; если стоит на месте — датчик, его зазор или проводка.
Угловое положение остановки задают параметры № 4031 (угол ориентации) и № 4077 (поправка) — их сбивают и перезаписью данных стойки, и заменой узла без копирования настроек. Порядок проверки: разъём и жгут (вибрация и СОЖ окисляют контакты) → зазор датчика до метки по мануалу → сам датчик → параметры стойки. Механическая же метка на валу — часть узла, и при снятии шпинделя её положение нужно зафиксировать, чтобы не выставлять заново.
Повреждение конуса
Конус работает без укрытия: забоина от выпавшей оснастки, коррозия от конденсата, спрессованная стружка — и базирование плывёт. Внешне это биение оснастки, «непонятный» разброс размера и залипание оправки в шпинделе при смене: сухой ржавый конус держит оправку так, что тяга не может её выдать. На cccp3d рецепт с форумной прямотой: существуют специальные смазки для конусов, и «при ежедневном смазывании конуса и оправок проблема уходит» — тонкий слой после чистки, ни в коем случае не лить.
Лечение по степени поражения: чистка и зачистка лёгких забоин — на месте, за час; шлифовка конуса в мастерской с проверкой биения по контрольной оправке — когда овальность и риски уже видны пальцем; замена вала — когда конус «разбит» по ленточке и пазам, а станок серьёзнее универсалки. Предел простой: если после шлифовки конус съедает больше, чем осталось до минимального размера, узел — в дефектовку на посадки.
Отказ системы зажима: тяга и лепестковая втулка
Инструмент то недозажат (вырыв фрезы из патрона, проворот), то не выходит (залипание), то выдаётся с задержкой. Виновники: уставшие лепестки втулки, потерявшие упругость тарельчатые пружины, задиры штока тяги, недостаток давления в пневмосистеме разжима. Проверка без разборки: усилие вырыва контрольной оправки динамометром против паспорта, время выдачи по циклу, визуально — ход штока при ручном разжиме. Лепестки и пружины меняют комплектом, «один лепесток на ремонт» — путь к повторению истории через месяц.
Течь, уплотнения и электрика мотор-шпинделя
Масло на гильзе под передней опорой у узла с масляным туманом — не «потёк краник», а сигнал: уплотнение пропускает, и следующий шаг масла — внутрь, к подшипникам. У узлов с воздушным подпором проверяют давление: падение подачи воздуха мгновенно превращает лабиринт в открытую дверь для эмульсии.
По мотор-шпинделям добавьте электрику: межвитковое замыкание и пробой изоляции дают нагрев и перегруз при живых подшипниках, и меряют их не мультиметром «на звонок», а мегаомметром и тестом витковых замыканий. Встроенные термодатчики при отказе дают ложные аварии перегрева — их проверяют сопротивлением по таблице производителя. И помните про стук при смене инструмента — на cccp3d в темах по Haas его почти всегда привязывают к конусам и зажиму, а не к опорам.
Ремонт, новый узел или обмен на восстановленный: экономика маршрутов
Когда дефектовка готова, маршрут ремонта шпинделя выбирают из четырёх. Разница между ними — не только в деньгах, но и в простое, рисках и гарантии, и считать нужно всё сразу.
Ремонт в сервисе. Классика при живых посадках: узел разбирают, дефектуют, меняют комплект подшипников класса P4/P2, при необходимости восстанавливают посадки (наплавка или напыление шеек с шлифовкой), пересчитывают проставки под фактические размеры, собирают и обкатывают на стенде с контролем вибрации и температуры. Ориентир по деньгам: универсальный узел — от 50 тысяч рублей, узел обрабатывающего центра — 150–300 тысяч; срок — 5–10 дней. Обсуждения на chipmaker дают ту же пропорцию: восстановление шпинделя порядка 300 тысяч против 450–500 тысяч за новый, экономия 30–40%. Главное условие — мастерская со стендом: переборка «в тёмную» без протокола обкатки — лотерея, и тема «после замены подшипников стало хуже» на форумах не пустеет.
Покупка нового узла. Для обрабатывающего центра новый шпиндель — 0,8–2 млн рублей и 2–3 недели поставки; для универсалки новый вал — совсем другие деньги, 20–30 тысяч на 16К20, и тогда ремонт конкурирует с новым в другой весовой категории. Оправдан новый узел при трещине или погнутом вале, изношенном корпусе, когда восстановление посадок приближает смету к половине цены нового, — и при модернизации, когда хотят поднять обороты или жёсткость. Подводный камень — интеграция: фланец, габариты, приводной шлиц, датчик ориентации и параметры стойки должны сойтись с вашим станком, иначе к цене узла добавляется подгонка и наладка.
Обмен на восстановленный. Сервисы с профильным фондом отдают вам заранее восстановленный узел той же модели, а ваш снятый забирают «в зачёт» как ядро для следующего восстановления. Деньги — обычно 50–70% цены нового, простой — 2–5 дней вместо недель поставки, гарантия — от сервиса. Требуйте протокол испытаний (биение, виброскорость, обкатка) и фиксируйте состояние сдаваемого ядра: на изношенный вал сверх допусков обменную скидку урежут. Этот маршрут — первый кандидат, когда производство не может ждать ни ремонта, ни поставки.
Ремонт на месте. Выезд инженера с инструментом и комплектом: на универсалках реален (замена опор, регулировка натяга), на обрабатывающих центрах — только ограниченный набор работ, потому что обкатку, проверку вибрации и точный преднатяг дают стенд и приборы, а цех даёт пыль и стружку. Экономия на логистике 20–30% против сервиса, риск — среда и отсутствие контроля: узел, собранный в цеху при работающих рядом станках, надо обкатывать вдвойне осторожно.
Как выглядит профессиональная переборка: чек-лист работ
Отдавая узел в ремонт или принимая чужую работу, полезно знать, за что платите, — полный цикл выглядит так.
- Разборка в чистой зоне с фиксацией положения всех колец, проставок и метки ориентации; фотографирование и маркировка до первого открученного винта.
- Дефектовка с измерениями: биение шеек вала в центрах, овальность и конусность гнёзд корпуса, толщины внутренних и наружных колец старых и новых подшипников, состояние конуса и лепестков тяги.
- Расчёт компенсационных проставок под фактическую высоту нового комплекта и их шлифовка с допуском плоскостности порядка 2 мкм — именно проставки, а не «затяжка по чувству», задают преднатяг.
- Замена расходников по дефектовке: уплотнения, лепестковая втулка, тарельчатые пружины, крепёж; смазка — строго предписанного типа и количества.
- Балансировка вала с насадными деталями в сборе и сборка опор в схеме производителя (направление дуплекса, плавающая задняя опора).
- Испытания на стенде: обкатка ступенями до рабочих оборотов, контроль виброскорости (ориентир для хорошего узла — до 1,8 мм/с), стабилизация температуры, биение у торца и на вылете 300 мм (для центра — единицы–десяток микрометров), свободный выбег.
- Протокол испытаний и гарантия в письменном виде — то, чем сервис отличается от «поменяли и забрали».
По этому списку проверяйте и чужую работу: если из семи пунктов вам показали только «подшипники заменены», половину цикла, скорее всего, пропустили.
| Маршрут | Деньги (ориентир) | Простой | Главные риски | Когда выбирать |
|---|---|---|---|---|
| Переборка в сервисе | от ~50 тыс. ₽ (универсалка), 150–300 тыс. ₽ (ОЦ) | 5–10 дней | Скрытые дефекты посадок, неверный преднатяг без стенда | Посадки и вал живы, узел разборный, есть 1–2 недели плана |
| Новый узел | 0,8–2 млн ₽ (ОЦ), 20–30 тыс. ₽ (вал 16К20) | 2–3 недели + наладка | Несовпадение фланцев и датчиков, долгая поставка | Трещина/изгиб вала, убитый корпус, цена ремонта >60% нового |
| Обмен на восстановленный | 50–70% цены нового, старый узел в зачёт | 2–5 дней | История узла неизвестна — требуйте протокол испытаний | Узел серийный, есть в обменном фонде, цех не может ждать |
| Ремонт на месте | На 20–30% дешевле сервиса | 1–3 дня | Цеховая среда, нет стенда и контроля натяга | Универсалки, лёгкие узлы, опытный механик рядом |
Правило принятия решения двухшаговое. Шаг первый — технический: смета ремонта против 50–60% цены нового узла; выше — узел менять. Шаг второй — экономический: прибавьте простой. Две недели остановленного обрабатывающего центра по 8 часов смены почти всегда дороже разницы между «дешёвым» ремонтом и быстрым обменом, поэтому при живом обменном фонде быстрый восстановленный узел выгоден даже тогда, когда формально ремонт дешевле.
К простому добавьте третий множитель — риск повтора. Узел, перебранный без стенда и протокола и вернувшийся через полгода, дороже всех четырёх маршрутов вместе взятых: вы платите дважды за работу и один раз за бракованную партию деталей. Профильная работа с дефектовкой, посадками и протоколом испытаний описана в нашей услуге восстановление узлов и агрегатов — по ней же можно получить смету под ваш узел до начала работ.
После установки узла: наладка и первое включение
Новый или перебранный узел ломается чаще всего не в работе, а в первые часы из-за наладки. Обкатка по ступеням с контролем температуры — отдельная процедура, мы разбирали её в статье о биении; здесь — интеграция со стойкой и станком.
- Сверьте параметры ориентации: угол (у Fanuc — № 4031) и поправку (№ 4077) должны соответствовать паспорту узла; после замены узла без копирования данных стойки они часто «пустые».
- Проверьте направление вращения и предельные обороты: перепутанные фазы заднего хода вращают шпиндель «от себя», а завышенный предел на узле с другим преднатягом сжигает его на первых часах.
- Прогоните температурную стабилизацию: час работы ступенями до рабочих оборотов, пирометром на корпус каждые 10–15 минут; цель — выход на плато, а не конкретная цифра.
- Отработайте 50 циклов смены инструмента с контрольной оправкой: залипание, задержка выдачи и стук в конусе всплывают именно в серии, а не в единичных переключениях.
- Проверьте уплотнения и подводы: давление воздушного подпора, форсунки масло-воздуха, циркуляцию чиллера — сухая рубашка перегреет узел быстрее изношенных опор.
- Снимите контрольный размер на деталях в двух температурных состояниях — холодный пуск и после часа работы; расхождение покажет тепловое поведение узла до того, как оно покажется в браке. Если своих наладчиков под такой объём не хватает, рутину забирает наладка станков после ремонта — от сверки параметров до контрольной детали.
Показательная история из практики: после переборки узла центр «бил» инструментом при смене — цех два дня менял параметры магазина, пока не сверили угол ориентации: при установке узла метку не зафиксировали, датчик «видел» её со сдвигом. Пятнадцать минут с диагностикой вместо двух дней поиска.
Частые вопросы с цехов и форумов
Шпиндель греется до 60 °C — это норма или пора на переборку?
Ориентируйтесь на стабилизацию и динамику, а не на абсолютную цифру: застабилизировавшиеся 55–60 °C после часа работы — рабочая картина для многих узлов, а вот ползущий рост без плато, нагрев на холостом ходу и «рука не терпит» — повод проверить смазку, охлаждение и преднатяг. Добавьте два теста: свободный выбег после выключения и замер биения по протоколу. Если выбег короткий и биение растёт — узел на пути к стадии 2–3. Отдельно проверьте рубашку охлаждения: у мотор-шпинделей с чиллером половина «перегревов» — не подшипники, а накипь, отказавший насос или забитый фильтр, и лечится это промывкой за день, а не переборкой.
Можно ли поменять подшипники шпинделя самому?
На универсалке с коническими опорами — да, опытные механики это делают по шагам. На прецизионном дуплексе P4/P2 — без расчёта проставок, контроля натяга и обкатки вероятность повторного ремонта высокая: «слабый преднатяг» высокооборотных узлов «на глаз» не ставится. Качественные подшипники тех же размеров (NSK, SKF, NTN и аналоги) — правильная деталь, но половина успеха в сборке, которую дают стенд и приборы. Трезвая граница: если для правильной замены нужно купить пресс, индикаторную стойку и индукционный нагреватель, на дешёвом узле эта оснастка дороже самого ремонта — тогда разумнее обменять узел целиком.
Оправка залипла в конусе при смене инструмента — что делать?
Не тянуть тягу силой: сначала выровнять и осадить оправку мягкими ударами по торцу через проставку, отжать фиксатор тяги, при необходимости впрыснуть проникающую смазку в зазор и дать время. Причина почти всегда — сухой или ржавый конус со спрессованной стружкой; профилактика — чистка конуса и тонкий слой специальной смазки при каждой смене, как и рекомендуют практики на cccp3d. Если залипание повторяется на тёплом станке, но не на холодном — вспомните о температурном расширении конуса: тёплый узел «обхватывает» оправку плотнее, и момент выдачи нужно проверять именно на горячем станке.
Стойка пишет аварию ориентации при смене — датчик или механика?
Начните с диагностики стойки: команда M19 вручную и диагностический параметр угла (у Fanuc — DGN 445). Меняется и стабилизируется — датчик жив, ищите механику конуса и зажима; стоит — проверяйте разъём, жгут, зазор датчика до метки и параметры № 4031/№ 4077. Такой порядок отделяет электрику от механики за 15–20 минут и спасает магазин инструментов от напрасных перенастроек. После замены стойки или узла эту связку проверяют первой: перезапись данных ЧПУ «обнуляет» угол ориентации, и станок начинает бить инструментом уже на первом цикле смены.
Ремонт или восстановленный с обменом — как считать?
Считайте два шага: смета дефектовки против 50–60% цены нового узла, затем простой. Восстановление в сервисе дешевле нового на 30–40% (по практике обсуждений — 300 против 450–500 тысяч), но идёт 5–10 дней; обмен даёт узел за 2–5 дней за 50–70% цены нового. Для центра, стоящего в пик загрузки, разница простоя в неделю часто дороже разницы в цене — тогда обмен первый. Плюс запасной аргумент в пользу обмена: сдаваемый узел уходит сервису, и вы не оплачиваете его хранение и обратную логистику, а гарантия считается от установленного на станок узла, а не от лежащих на складе деталей.
Пыль и стружка убивают узел — что менять в обслуживании?
Уплотнения расходуются, поэтому интервал их проверки ставят по среде: деревообработка и чугун — ежемесячно, обычное точение и фрезерование — ежеквартально. Чистка конуса при каждой смене, контроль воздушного подпора, продувка зоны лабиринта и замена смазки по регламенту производителя закрывают большую часть абразивного износа. Если цех пыльный по определению, узлы с масляным туманом и усиленными уплотнениями окупают разницу в цене за один межремонтный период. И не смешивайте типы смазки при доливе: несовместимые загустители превращают смазку в пасту, которая держит тепло и не держит плёнку — лучше полная замена по регламенту, чем «добавил сверху».
Что делать дальше
Шпиндельный узел прощает забывчивость долго — а потом предъявляет счёт одним днём. План на три горизонта.
Сегодня: зафиксируйте текущее состояние — температура корпуса после часа работы, звук на рабочих оборотах, свободный выбег после выключения. Три цифры в журнале уже отличают плановую переборку от аварийного клина.
На этой неделе: сделайте замер биения по протоколу из статьи о биении шпинделя и осмотрите конус с уплотнениями; при гуле исключите дисбаланс оснастки, чтобы не перебрать здоровый узел.
В этом месяце: по динамике и замерам определите стадию и маршрут — регулировка, переборка, новый или обменный узел. Если стадия вторая и выше, закажите дефектовку у профильного сервиса: мы ремонтируем и восстанавливаем шпиндельные узлы, выполняем балансировку и наладку станков с ЧПУ по всей России — отправьте заявку на диагностику, и инженер приедет в цех с приборами и выдаст смету по всем четырём маршрутам.
Источники
- ГОСТ 520-2011 «Подшипники качения. Общие технические условия» (классы точности подшипников, допуски).
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (классы точности станков Н, П, В, А, С).
- FANUC Series 0i-D / 0i Mate-D: Parameter Manual B-64310EN и Maintenance Manual B-64305EN (параметры ориентации шпинделя № 4031, № 4077; диагностика ориентации DGN 445; официальная документация производителя систем ЧПУ, портал cnc.fanuc.eu).
- SKF, Super-Precision Bearings (каталог прецизионных подшипников: классы точности, схемы преднатяга, гибридные исполнения).
- Справочник технолога-машиностроителя в 2 т. / под ред. А. Г. Косиловой и Р. К. Мещерякова. — М.: Машиностроение (шпиндельные узлы, посадки, нормы точности; печатное издание).