

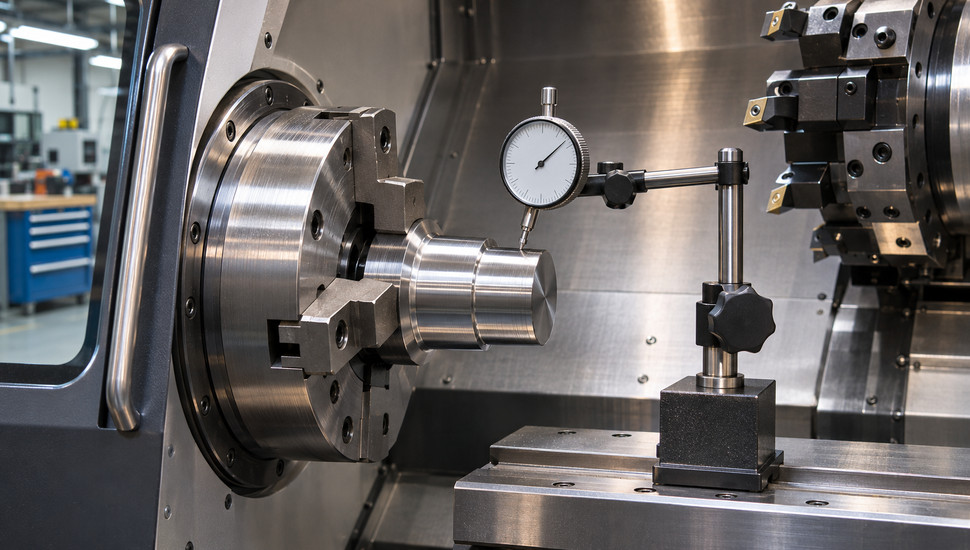
Станок с ЧПУ не держит размер: 10 причин и как найти свою
Станок с ЧПУ не держит размер по одной из десяти причин: люфт в шарико-винтовой передаче (ШВП) и её муфте, биение шпинделя, износ направляющих, слабое крепление инструмента или заготовки, тепловые деформации, отказ измерительной системы, неисправность приводов, сбитые параметры стойки ЧПУ, износ режущего инструмента и ошибки наладки. Хорошая новость: у каждой причины есть характерный «почерк», и по нему можно выйти на виновника за один час с индикатором часового типа и контрольной деталью — без разборки станка.
Знакомый сценарий: токарный цех, партия валов, и диаметры постепенно ушли на 0,05–0,06 мм. ОТК бракует смену, наладчик «ловит сотку» коррекциями, а к вечеру размер уходит снова. Именно так началась тема на форуме chipmaker.ru про станок Саста СА564ПМФ3: три с половиной тонны железа, стойка не выдаёт ни одной аварии, а диаметры плывут.
Причина нашлась в муфте между серводвигателем и ШВП — ослабло соединение, которое никто не проверял годами. Аварий — ноль.
В этой статье разберём все десять причин по порядку — от дешёвых проверок к дорогим. По каждой — конкретный метод замера: чем, где и что считать нормой. Если после статьи останется вопрос «а как проверить геометрию или приводы на моём станке» — в конце есть ссылки на услуги диагностики и ремонта узлов, которыми мы закрываем эти задачи на выезде по России.
Ключевое
- Характер ухода размера — отпечаток причины: все размеры ушли на одну величину — ищите сбитый ноль или ошибку программы; размер плывёт в первый час смены — тепловые деформации; диаметр отличается после смены направления движения оси — люфт ШВП.
- Люфт по оси измеряют индикатором часового типа за 15–20 минут. Новый узел держит 0,01–0,02 мм; 0,03–0,05 мм и больше — повод планировать ремонт.
- Тепло — самая недооценённая причина: стальная деталь длиной 300 мм при нагреве на 20 °C удлиняется на 0,069 мм. Это не износ станка, но в допуске 0,02 мм — брак.
- Компенсация люфта параметрами стойки (у Fanuc — параметры 1851/1852) возвращает деталь в допуск на месяцы, но маскирует растущий износ. Это мера до ремонта, а не вместо него.
- «Ловить сотки» на исправном станке мешает не железо, а дисциплина: припуск на чистовой проход 0,1 мм, пробная ступенька, замер, коррекция. С ней допуск 0,04 мм на Ø250 мм становится рядовой задачей.
Сначала исключите то, что не станок
Половина вызовов сервиса заканчивается на первом часу диагностики, и не потому, что мастера такие быстрые. Просто причина оказывается не в механике. Прежде чем искать люфт, закройте четыре проверки — на них уйдёт меньше получаса. Выгода двойная: сэкономите время, а заодно поймёте, в какой части системы искать.
Проверка 1. Измерительный прибор. Микрометр и нутромер тоже врут: грязь на пятке, сбитый нуль, разогретые от ладоней скобы. Проверьте нуль по эталону и замерьте одну и ту же деталь дважды с перезакреплением. Разница больше 0,005 мм — сначала разберитесь с измерением, а не со станком.
Проверка 2. Программа и коррекции. Откройте кадры с коррекциями на износ и радиусную коррекцию: после прошлой партии там часто остаются «хвосты». Отработайте УП в покадровом режиме с однократным смещением. Ушедшие на одну величину размеры по всей детали — почти всегда ноль или программа, а не механика: именно так был случай с фрезеровкой, где все размеры ушли на 0,6 мм, и виновата оказалась нулевая точка.
Проверка 3. Режущая кромка. Осмотрите пластину под лупой: фаска износа по задней поверхности видна и без микроскопа. Изношенная пластина режет «в металле» на 0,02–0,04 мм меньше по диаметру — и стойка об этом не знает. Зато знает микрометр.
Проверка 4. Контрольная деталь-свидетель. Сделайте простую деталь — ступенчатый вал или пластину с двумя-тремя диаметрами — и сохраните её. Она станет эталоном: любой уход размера вы проверите на ней за пять минут, исключив заготовку, зажим и программу.
Характер ухода размера укажет на причину
Наладчики на форумах редко описывают проблему абстрактно — они описывают «почерк»: «размер плавает по партии», «все размеры ушли одинаково», «диаметр гуляет от перезакрепления». Этот «почерк» и есть готовая диагностика. Сопоставьте свою картину со строками таблицы.
| Симптом | Экспресс-проверка | Вероятная причина |
|---|---|---|
| Все размеры ушли на одну величину (например, на 0,6 мм) | Проверить нулевую точку, коррекции, отработку УП по кадрам | Сбита нулевая точка, ошибка наладки или программы |
| Размер уходит плавно в первые 30–60 минут смены, потом стабилизируется | Замерять детали по времени от запуска, прогреть станок циклом | Тепловые деформации ШВП и шпинделя |
| Диаметр отличается в зависимости от направления движения оси перед чистовым проходом | Индикатор: нагрузить ось, отпустить, смотреть отдачу | Люфт ШВП: гайка, опоры, муфта |
| Конус: диаметр у начала и у конца детали разный | Контрольная обточка ступени на длине, индикатор вдоль оси | Износ направляющих, нарушение геометрии |
| Брак «скачками»: деталь в допуске, две рядом — нет | Индикатор на деталь при трёх перезакреплениях | Крепление заготовки: кулачки, патрон, тиски |
| Размер и поверхность ухудшились после смены инструмента | Индикатор на вылет резца, прокраска конуса | Крепление инструмента, биение конуса |
| Уход размера с авариями «рассогласование» или «перегруз» | Читать журнал аварий стойки, смотреть ток приводов | Серводвигатель, энкодер, механика под нагрузкой |
| Рывки и дрожание оси, след на поверхности | Осмотр оптических линеек и датчиков, разъёмов | Загрязнение или ослабление измерительной системы |
Нашли свою строку — переходите к соответствующему разделу ниже. Не нашли — пройдите дерево диагностики целиком: оно упорядочено от быстрых проверок к тяжёлым.
Не тянет со всем этим справиться своими силами — закажите диагностику на производстве: инженер приедет с индикаторами, уровнем и приборами, пройдёт по этому же алгоритму и выдаст список дефектов с ценами на устранение.
Дерево диагностики: от простого к сложному
Порядок действий ниже выстроен по принципу «дешёвая проверка раньше дорогой». Средняя наладчикская смена закрывает первые четыре шага; пятый и шестой — уже работа для сервисного инженера.
- Шаг 1. Отделите станок от наладки (15 минут). Пройдите четыре проверки из начала статьи: прибор, программа, кромка, деталь-свидетель. Это отсекает до половины «плохих станков» ещё до замеров.
- Шаг 2. Классифицируйте уход по таблице. Определите «почерк»: одна величина, плавный дрейф, скачки по партии, конус. От этого зависит, какую ось и узел проверять первыми.
- Шаг 3. Замерьте люфт по осям индикатором (15–20 минут на ось). Закрепите индикатор часового типа с ценой деления 0,01 мм (лучше 0,002 мм) на станине, уприте ножку в стол или суппорт через медную пластину. Нагрузите ось усилием руки или перемещением под малым током, отпустите и снимите показания отдачи. Повторите по каждой оси.
- Шаг 4. Замерьте биение шпинделя (10 минут). Индикатор в конус шпинделя на контрольную оправку: радиальное биение — у торца и на вылете 300 мм, осевое — по торцу оправки. Сравните с паспортом.
- Шаг 5. Прогоните контрольную деталь (30–60 минут). Одна ступень после чернового, одна после чистового, замер в трёх сечениях по длине. Конус — геометрия; разброс между деталями — зажим; уход после смены направления — люфт.
- Шаг 6. Эскалируйте по результату. Люфт больше ориентиров из таблицы допусков — ремонт ШВП и узлов. Биение выше паспорта — шпиндельный узел. Чистые механика и зажим, а размер уходит — переходите к датчикам, приводам и параметрам стойки.
Время на всю «малую» диагностику — один рабочий час с двумя инструментами: индикатор часового типа на магнитной стойке и микрометр. Дальше по списку причин — что именно замерять в каждом узле и какие цифры считать нормой.
Причина 1. Инструмент: износ и неверные коррекции
Самая частая причина, которую стыдятся называть вслух. Твёрдосплавная пластина на чистовом проходе изнашивается по задней поверхности, и резец уходит «в тело»: деталь получается толще по диаметру на 0,02–0,04 мм к концу партии. На форуме наладчики описывают это точно: «в процессе обработки пластины подсаживаются, приходится корректировать — размеры плавают». Стойка ЧПУ ничего не знает об износе: коррекция на износ существует, пока её вводит человек.
Как замерить и поймать. Осматривайте кромку после каждой десятой детали через лупу: блестящая фаска по задней поверхности 0,2–0,3 мм — время менять или переворачивать пластину. Ведите журнал коррекций: если за партию вы «подкрутили» X на 0,05 мм, это не победа, а признак, что инструмент умирает по графику. Поставьте контрольный замер после получистового прохода: «за размером после получистового нужно следить — если он начинает гулять, значит что-то пошло не так», советуют на chipmaker.ru.
Рабочая методика «ловли соток» с того же форума: оставьте на чистовой припуск 0,1 мм — меньше нельзя, при припуске ниже 0,05 мм резец начинает отжимать, и размер «уплывёт» вместо точности. Проточите пробную ступеньку с запасом в плюс 0,2 мм, замерьте микрометром, введите коррекцию по факту, пройдите чистовой. Спор о том, «поймать ли 4 сотки на станке с ЧПУ», заканчивается так: допуск 0,04 мм на Ø250 мм берут именно этой дисциплиной, а не реакциями на готовую деталь.
Норма и профилактика. Стойки с активным контролем износа и щупами автоподналадки решают проблему радикально, но и без них порядок работает: фиксированный ресурс пластины в деталях, журнал коррекций, замер после получистового. Если размер продолжает гулять при свежей пластине — возвращайтесь к таблице симптомов, причина глубже.
Причина 2. Крепление инструмента
Резец или фреза, закреплённые «на глаз», работают как пружина: под силой резания они отжимаются на непостоянную величину, и диаметр зависит от твёрдости заготовки и глубины прохода. У токарных слабых мест три: затяжка резцедержателя, вылет резца из резцедержателя и посадка в поворотном инструментальном диске. У фрезерных — конус шпинделя, цанга и вылет инструмента из цанги.
Как замерить. Установите индикатор на магнитной стойке так, чтобы ножка касалась вершины резца сбоку. Нагрузите резец рукой в сторону резания с усилием, близким к рабочему, и отпустите: стрелка вернётся не в ноль — вот вам и «резиновая» наладка.
Вылет от резцедержателя больше 1,5–2 высот державки уже считается жёсткостным риском: каждая лишняя сотня миллиметров вылета умножает отжим. На фрезерном проверьте конус: протрите, покрасьте маркером посадочную часть оправки, вставьте, проверните и выньте. Пятно контакта меньше 70–80% окружности говорит о грязи, забоинах или износе конуса.
Числа и ориентиры. Припуск на чистовой проход меньше 0,05 мм — классическая зона отжима: «припуск менее 0,05 — отжим резца, отжим детали, уплотнение поверхности», повторяют наладчики в обсуждениях точности. Момент затяжки клина резцедержателя — по паспорту станка; «с колена» он всегда разный, а точность — нет.
Что делать. Протяните крепёж с нормированным моментом, сократите вылет до минимума, проверьте посадочные поверхности на забоины. Если индикатор показывает отжим больше 0,01–0,02 мм при нормальном крепеже — смотрите сам суппорт: клинья поперечных салазок и зазоры, они разбираются в разделе про направляющие.
Причина 3. Крепление заготовки
Кулачковый патрон прощает многое, кроме неповторяемости. Классический «почерк» этой причины: брак скачками — деталь в допуске, две соседние нет, при этом люфт по осям в норме. Виноват разброс зажима: кулачки изношены, пруток лежит по-разному, тонкостенная гильза обжимается неравномерно, тиски затянуты «на скорость».
Как замерить повторяемость. Закрепите деталь, замерьте радиальное и торцевое биение индикатором. Перезакрепите деталь, провернув её на 120°, замерьте снова.
Сделайте три цикла: разброс биения больше 0,02–0,03 мм — зажим неповторяемый. На прутковой работе проверьте люфт направляющей прутка и состояние подающей трубы: болтающийся пруток даёт и размер, и шероховатость.
Кулачки — отдельная песня. Изношенные «сырые» кулачки обжимают деталь двумя краями, и при перетяге она складывается «треугольником» — у поверхности получается не цилиндр, а трёхгранник: микрометр показывает разный диаметр в зависимости от поворота. Лечение — проточка кулачков в сборе с патроном на этом же станке, по правилам для вашей модели; для токарных центров SKM NL, например, существует регламент ещё и по давлению кулачков, и его стоит держать под рукой. Для тонкостенных деталей переходите на разрезные втулки или оправки — это дешевле, чем брак партии.
Ориентиры. Биение детали в новом патроне — в пределах 0,01–0,03 мм по радиусу; торцевое — до 0,02 мм. Рост этих цифр вдвое при неизменной программе — сигнал к ревизии зажима, а не к коррекциям в стойке.
Причина 4. Люфт ШВП: гайка, опоры, муфта
Шарико-винтовая передача превращает вращение серводвигателя в движение оси, и любой зазор в этой цепи стойка ЧПУ не видит: энкодер стоит на двигателе и отчитывается за обороты, которые «съедает» люфт. Стойка уверена, что ось на месте. Фактически — нет. Отсюда фирменный симптом — размер зависит от направления подхода: суппорт, шедший к точке слева направо, останавливается иначе, чем справа налево.
Где прячется люфт. Три адреса:
- пара «винт-гайка»: шарики и дорожки качения изнашиваются, выбирается натяг;
- опорные подшипники винта и их посадки;
- муфта между двигателем и винтом — соединение ослабло, и ось теряет угол без всякого износа ШВП.
Случай с Саста СА564ПМФ3 из начала статьи — ровно про третий адрес: диаметры ушли на 0,05–0,06 мм, люфт нашли между деталями муфты, а сама передача была жива. Наладчики на форуме советуют в таких случаях ставить безлюфтовую сильфонную муфту и обязательно проверять соосность двигателя и винта. Перекос убивает новую муфту за месяцы.
Как замерить индикатором. Установите индикатор (цена деления 0,01 мм, лучше 0,002 мм) на станину, ножку — в стол или суппорт. Нагрузите ось через перемещение под малым током или усилием руки, обнулите, нагрузите в противоположную сторону и снимите показания: разность — полный люфт.
Повторите пять раз: разброс показаний больше 0,005 мм — люфт «плавающий», ищите ослабшее соединение. Не забудьте про люфт-набег по программе: переместитесь вправо, коснитесь детали, переместитесь влево за деталь, вернитесь. Разница диаметров укажет на ту же проблему.
Ориентиры. Собранный узел с натягом держит 0,01–0,02 мм. Вырос люфт до 0,03–0,05 мм — планируйте ремонт пары «винт-гайка»; 0,1 мм и больше — работа фактически на изношенной передаче, как в кейсе токарного станка, где по оси Z намерили 0,12 мм. Компенсацию параметрами там применили, но это временная мера — о ней в разделе про параметры стойки. Ремонт узла: переборка с заменой шариков или гайки, замена опорных подшипников, восстановление соосности — стандартная работа для сервиса станков.
Причина 5. Биение шпинделя
Биение шпинделя портит размер дважды: у токарного — расточка и обработка от отверстия получаются с разбросом, у фрезерного — фреза описывает не окружность, а овал с эксцентриситетом, и каждый диаметр «дрожит». Типовой источник — износ подшипников шпиндельного узла: они теряют натяг от наработки, перегрева или неудачной переборки. Второй источник банальнее — грязь и забоины в конусе: грязный конус даёт биение посадки, которое списывают на «умирающие подшипники», хотя узел ещё жив. Начинайте с чистки.
Как замерить. Понадобится контрольная оправка с конусом, соответствующим вашему шпинделю, и индикатор часового типа (0,002 мм — идеально). Оправку вставьте в конус, индикатор на магнитной стойке подведите к цилиндрической части оправки у торца шпинделя. Проверните шпиндель за один оборот — половина показаний стрелки и есть радиальное биение.
Повторите замер на вылете 300 мм: разница между торцом и вылетом покажет, сколько добавляет сама оправка, а сколько — узел. Осевое биение измеряйте по торцу оправки или шариком в центре конуса. Протрите конус и повторите: если после чистки биение упало вдвое, подшипники ни при чём.
Ориентиры. Паспортные требования для станков нормального класса точности обычно держатся в пределах 0,005–0,01 мм радиального биения на торце; на вылете 300 мм допустимо больше — точную цифру смотрите в паспорте вашего станка, они различаются между типами и размерами. Правило то же: сравнивайте с паспортным значением своей модели, а не «с соседским».
Порог принятия решения: биение 0,02–0,03 мм и рост со временем — подшипники, узел ждёт переборка с заменой комплекта и восстановлением натяга, самостоятельно её не делают. Биение скачет от оборотов — чаще посадка конуса или дисбаланс инструмента. Тёплый шпиндель с гулом на высоких оборотах — тоже подшипники, только на ранней стадии. Поймать его сейчас дешевле, чем после заклинивания.
Причина 6. Износ направляющих и нарушение геометрии
Направляющие — это «линейка», по которой станок чертит деталь. Износ кареток и дорожек качения, просевшая станина, потерянный уровень после перевозки или ремонта фундамента проявляются не люфтом, а геометрией: конус на длинной детали, непараллельность, «бочка» и «песочные часы». Симптом с таблицы: диаметр у начала и у конца вала отличается, хотя люфт по оси в норме и инструмент свежий.
Как замерить. Два метода. Первый — контрольная обточка: проточите ступень на максимальной длине за один проход чистовым режимом и замерьте микрометром в трёх сечениях. Разность диаметров по длине — прямая оценка геометрии: например, 0,02 мм на 300 мм для станка нормального класса уже много.
Второй метод — индикатор на подвижном узле: перемещайте каретку вдоль оси, опираясь ножкой на эталонную поверочную линейку или оправку между центрами, и снимайте отклонение по всей длине хода. Уровень 0,02 мм на 1000 мм — рабочий инструмент для проверки продольного и поперечного уклона станины. Станок, «уехавший» с уровня, ловит конус на любой программе.
Куда смотреть после замера.
- Отклонение растёт к концу хода — износ по длине дорожек: типично для станков, годами работавших в середине хода.
- Отклонение «ступенькой» после ремонта или переезда — уровень и фундамент.
- Отклонение с дрожью каретки — заклинившие или голодные до смазки каретки. В одном известном случае ось «съезжала» при работе больше года, пока не нашли причину: на сборке станка забыли подключить систему смазки направляющих, и подшипники кареток заклинило.
Порог решения. Геометрию восстанавливают шабровкой, перешабровкой салазок, заменой кареток и выравниванием по уровню — это уже не наладка, а ремонт с разборкой. Но и жить с конусом в 0,04 мм, перекладывая его коррекциями, плохая идея: износ продолжается, и каждый следующий проход компенсации стоит детали всё дороже.
Причина 7. Тепловые деформации
Самая коварная причина, потому что станок здесь исправен. Винт ШВП при вращении греется, шпиндельный узел греется от подшипников, электродвигатели отдают тепло в корпус — и геометрия «плывёт» на сотки микрометров. Ремонтировать нечего. Учитывать — обязательно.
Считается это по школьной формуле: удлинение равно длина × коэффициент расширения × нагрев. Для стали коэффициент — 11,5 мкм на метр на каждый градус: винт длиной 1500 мм при нагреве на 10 °C удлиняется на 0,173 мм. Нагрев идёт не весь в размер детали, но вклад в ось — самый прямой.
Как это выглядит в цехе. Первые детали смены — крупнее, к обеду размер «приходит» и стабилизируется. Практика с американского форума соотносится с нашей: дрейф в 0,0127–0,0254 мм (полтысячи — тысячная дюйма) за первый час работы, пока станок не выйдет на тепловое равновесие. На крупногабаритной токарке те же наладчики ловили конус «в десятку» на валу Ø460 мм длиной 1500 мм — прогрев и температура цеха там решают не меньше, чем механика.
Как замерить и победить. Замеряйте деталь-свидетель по времени: сразу после запуска, через 15, 30, 60 минут. Кривая «плывёт и выходит на плато» — тепловая, и с ней работают режимом: прогревочный цикл 10–15 минут перед сменой (прогон осей по всей длине, шпиндель на рабочих оборотах), одинаковый темп запуска каждый день, термостабильный цех, обильная СОЖ на зону резания. Для станков с требованием «ловить сотки» круглосуточно на длинных деталях ставят полые охлаждаемые винты и компенсацию по температуре в стойке — это уже уровень модернизации.
Граница метода. Если после часа работы размер продолжает дрейфовать в одну сторону — это уже не тепловое равновесие, а растущий износ или электроника. Возвращайтесь к таблице симптомов и идите по дереву дальше.
Причина 8. Измерительная система: энкодеры и оптические линейки
Стойка ЧПУ управляет тем, что измеряет, — и здесь два уровня оборудования. Большинство станков измеряют положение косвенно: круговой датчик (энкодер) на серводвигателе считает обороты, а стойка умножает их на шаг винта. Люфт, проскальзывание и деформация в этой схеме невидимы — двигатель-то провернулся на нужный угол.
Прямое измерение дают оптические линейки: шкала вдоль оси и считывающая головка на каретке докладывают стойке фактическое положение, минуя всю кинематику. Разница между схемами — как навигатор по спидометру и по карте.
Чем это важно для размера. На изношенном станке с энкодерами двигателя фактический ход оси отличается от «бумажного» на величину люфта и упругого отжима — сотки уплывают именно поэтому. Оптические линейки закрывают ту часть погрешности: они не видят износ направляющих, но видят реальную позицию стола. Поэтому ретрофит с линейками — штатный способ поднять точность старого станка без переделки механики.
Как линейки сами становятся причиной брака. Шкала загрязняется стружкой и масляной плёнкой, считывающая головка разбалтывается, уплотнения трескаются, кабель перетирается в гибком канале. Симптомы с форумов узнаваемы: рывки и дрожание оси при движении, след на поверхности, разовые пропуски импульсов и потеря позиции без аварии. Проверка своими силами: осмотрите шкалу по всей длине на просвет (загрязнение видно как «дорожку»), подтяните крепёж головки и планки, проверьте разъёмы и целостность кабеля, продуйте шкалу сухим воздухом с малым напором.
Границы. Если после чистки рывки остались — смотрят сигнал и электронику, это уже работа для специалиста по измерительным системам. И помните: станок без линеек не «сломан» — просто его фактическая точность ограничена кинематикой, и для ответственных допусков этот предел надо знать и учитывать.
Причина 9. Приводы и электроника
Серводрив и его двигатель — последний «подозреваемый» из железа. Контур положения работает так: стойка запрашивает ход, привод сравнивает фактический угол с заданным, ошибка рассогласования растёт под нагрузкой — и если контур расстроен или двигателю не хватает момента, ось доходит до позиции с остаточной ошибкой. Размер при этом может уйти в обе стороны, часто вместе с авариями «перегруз» или «рассогласование» по журналу. Тут без журнала аварий никуда.
Три сценария.
- Потеря шагов на шаговых приводах (хобби-класс и лёгкие станки): завышенные ускорения и подачи, заниженный ток. Правило то же, что у наладчиков: пропуски только на быстрых ходах — снижайте ускорение; пропуски под резанием — перегруз или тупая механика.
- Деградация цепей обратной связи: энкодер с ослабшим креплением, окисленный разъём, перетёртый кабель дают разовые скачки позиции. Крепление энкодера и целостность кабелей проверяют в первую очередь.
- Расстроенный контур: привод после замены двигателя «звенит» и перегревается, а ось дёргается на подходе к точке. Лечится авторегулировкой (оптимизацией) привода по процедуре производителя стойки.
Не забывайте про питание. Проседания напряжения, плохие контакты в шкафу и «гуляющая» земля дают редкие, но злые сбои: контакт деградирует месяцами, станок «иногда тупит», а журнал аварий пуст. Тепловизор или хотя бы ревизия клемм раз в год — дешевле одного брака партии.
Порядок для наладчика. Журнал аварий → крепление энкодеров и состояние кабелей → ток приводов под нагрузкой → оптимизация контуров. Механику, которая давит на привод (заклинившая каретка, стружка на рейке), ищут до замены электроники: привод часто честно сообщает о чужой поломке, а вот настройка сервоприводов и энкодеров после механических дефектов — обязательный завершающий этап.
Причина 10. Параметры стойки и компенсации
Параметрический слой — самый недооценённый, потому что он невидим: станок едет, аварий нет, а размер уходит. Четыре адреса проверки:
- Компенсация люфта. В стойке есть параметры (у Fanuc это 1851/1852), которые добавляют к ходу оси величину зазора при смене направления. Их ввели один раз — а люфт с годами вырос, и компенсация теперь «дарит» деталям лишнюю ошибку.
- Компенсация шаговой ошибки винта. Таблица поправок по длине хода, снятая когда-то лазерником, устарела после ремонта ШВП или замены винта.
- Нулевые точки. Севшая батарейка памяти, замена серводвигателя или энкодера сбивают референтные позиции: ось после реферирования приходит «не туда» на десятки микрометров.
- Чужие параметры. «Помощь по телефону» оставляет в стойке настройки от другого станка — зеркала конфигурации, отключённые защиты, неверные константы привода.
Правило работы с компенсацией люфта. Замерили индикатором 0,03 мм — ввели в параметры — размер вернулся в допуск. Законно? Да, как временная мера до ремонта: в известном кейсе по оси Z так закрыли люфт 0,12 мм и вернули станок в работу.
Опасно? Тоже да. Компенсация лечит симптом, износ продолжает расти, и растёт он быстрее при люфте: удары шариков о дорожки на реверсах выкрашивают поверхности. Компенсация без плана ремонта — способ проехать точность «в стол».
Что проверить за один час. Выписать параметры люфта и компенсаций из стойки (процедуры для Fanuc, Siemens, Heidenhain и Syntec описаны в документации), сравнить с фактическим люфтом по индикатору, проверить дату и источник записи компенсаций шага винта, убедиться в свежести батарейки памяти, проверить референтные точки контрольным возвратом с замером. После любого ремонта или перепрограммирования — контрольная деталь и сверка с эталоном. Этими же работами закрывается наладка после ремонта: параметры, нули и компенсации там сверяют всегда.
Таблицы допусков: какие цифры считать нормой
Классы точности металлорежущих станков
По ГОСТ 8-82 станки делят на пять классов точности. Класс задаёт уровень требований ко всем проверкам — геометрии, биениям, точности обработки образца-детали.
| Класс | Название | Для каких задач |
|---|---|---|
| Н | Нормальной точности | Общее машиностроение, допуски 12-го квалитета и грубее |
| П | Повышенной точности | Ответственные детали, допуск 10–11 квалитетов |
| В | Высокой точности | Точные посадки, 8–9 квалитеты, инструментальные работы |
| А | Особо высокой точности | 6–7 квалитеты, измерительные и точные инструментальные задачи |
| С | Станки особо точные (прецезионные) | Шабровочные, координатные, эталонные работы |
Практический вывод: требовать от станка класса Н стабильно держать 0,01 мм — всё равно что требовать от легковушки тяги грузовика. Сначала узнайте класс и паспортные нормы своей модели, потом судите о «потере точности».
Ориентиры для диагностики своими силами
| Параметр | Ориентир для исправного узла | Повод для действий |
|---|---|---|
| Люфт по оси (ШВП в сборе, индикатором) | 0,01–0,02 мм | 0,03–0,05 мм и выше — ремонт узла |
| Разброс люфта при пяти замерах | до 0,005 мм | Больше — ищите ослабшую муфту или опору |
| Радиальное биение конуса шпинделя (у торца) | 0,005–0,01 мм | 0,02 мм и рост со временем — переборка |
| Повторяемость зажима (3 перезакрепления) | до 0,02–0,03 мм биения | Больше — ревизия патрона и кулачков |
| Тепловой дрейф за первый час | 0,01–0,03 мм и выход на плато | Дрейф не стабилизируется — не тепло, ищите другое |
| Конус на контрольной обточке 300 мм | единицы микрометров | 0,02 мм и больше — геометрия и направляющие |
Ориентиры — для первого суждения. Главные документы: паспорт вашего станка и ГОСТ ISO 230-2-2016, где описано, как официально определяют точность и повторяемость позиционирования осей (параметры A и R) серией многократных подходов к позициям. После ремонта узла точность подтверждайте контрольной деталью и, при необходимости, замером по методике этого стандарта.
Частые вопросы с наладчикских форумов
Почему станок не держит размер, если аварий в стойке нет?
Люфт в ШВП, муфте и зажиме стойке невидим: датчик на двигателе отчитывается за обороты, а не за фактическое положение стола. Механика «съедает» ход между датчиком и деталью — стойка уверена, что всё отработано. Поэтому первая проверка при тихом уходе размера — индикатор по осям, а не журнал аварий.
Можно ли «поймать сотки» на обычном станке с ЧПУ?
Да, если механика в норме. Рабочая схема с наладчиков: припуск под чистовой проход 0,1 мм, пробная ступенька с запасом +0,2 мм, замер, ввод коррекции по факту, чистовой проход. Допуск 0,04 мм на Ø250 мм берут именно дисциплиной последовательности, а не коррекциями по готовой детали.
Все размеры ушли одинаково на 0,6 мм — станок сломался?
Почти наверняка нет. Равномерный уход всех размеров на одну величину — признак сбитой нулевой точки, остаточной коррекции или ошибки программы. Люфт и износ дали бы разброс по осям и сечениям. Проверьте ноль, кадры коррекций и отработку УП по кадрам, прежде чем звать сервис.
Люфт скомпенсировали параметрами стойки — можно так работать?
Как временной мерой до ремонта — да, так и делают: кейс с люфтом 0,12 мм по оси Z закрыли компенсацией и станок вернулся в работу. Постоянно — нет: износ под компенсацией растёт быстрее, и величина в параметрах через полгода уже не соответствует реальному зазору. Компенсация — мост до ремонта пары «винт-гайка», а не его замена.
Почему размер плывёт по первым деталям смены, потом выравнивается?
Классический тепловой дрейф: винты и подшипники выходят на рабочую температуру, геометрия меняется на 0,01–0,03 мм. Решение — прогревочный цикл 10–15 минут перед сменой: прогоны осей по всей длине и шпиндель на рабочих оборотах. Если дрейф не выходит на плато за час — ищите другую причину из таблицы.
Какой люфт ШВП считать критичным?
Ориентиры: новый узел с натягом — 0,01–0,02 мм; 0,03–0,05 мм — планируйте переборку; 0,1 мм и больше — работа на изношенной передаче. Но паспорт вашего станка главнее любой таблицы из интернета: для станков класса В и А требования жёстче. Меряйте индикатором в пяти повторах — плавающие показания указывают на муфту или опоры, а не на гайку.
Что делать дальше
Диагностика размера — это метод, а не озарение: исключить не-станочные причины, классифицировать уход по таблице, замерить люфт и биение индикатором, прогнать деталь-свидетель, разложить брак по осям.
На этой неделе:
- сохраните деталь-свидетель и сделайте по ней базовый замер;
- пройдитесь индикатором по всем осям и запишите люфт в пяти повторах;
- выпишите из стойки текущие компенсации люфта и шага винта.
В этом месяце:
- введите прогревочный цикл 10–15 минут перед каждой сменой;
- заведите журнал коррекций и контрольных замеров после получистового;
- проверьте моменты затяжки муфт и крепежа по документации своей модели.
Замеры показали люфт от 0,03 мм, биение шпинделя выше паспорта или конус на контрольной обточке — дальше тянуть невыгодно: износ узлов ускоряется, а брак партии стоит дороже ремонта. Мы ремонтируем и восстанавливаем узлы и агрегаты станков — шпиндельные, ШВП, направляющие, — восстанавливаем геометрию, настраиваем серводвигатели, энкодеры и компенсации после ремонта, дооснащаем станки оптическими линейками в рамках ретрофита и выполняем диагностику на производстве с выездом по России; после вмешательства в механику обязательно делаем наладку станка после ремонта — со сверкой параметров, нулей и контрольной деталью. Позвоните или напишите — по фото станка и журналу аварий бесплатно оценим объём работ и назовём сроки.
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» — классификация станков по классам точности, общие требования к методам проверки. URL: https://meganorm.ru/Index2/1/4294821/4294821376.htm
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ». URL: https://allgosts.ru/25/080/gost_iso_230-2-2016
- Погрешности обработки на станках с ЧПУ (классификация систематических и случайных погрешностей). Портал по металлообработке. URL: https://www.metalcutting.ru/content/pogreshnosti-obrabotki-na-stankah-s-chpu
- Погрешности настройки станка с ЧПУ на размер. Портал по металлообработке. URL: https://www.metalcutting.ru/content/pogreshnosti-nastroyki-stanka-s-chpu-na-razmer
- Агаев А. Р., Аббасова Н. Г. Повышение точности обработки деталей на токарных станках с ЧПУ // Наука, образование и культура. 2024. URL: https://cyberleninka.ru/article/n/povyshenie-tochnosti-obrabotki-detaley-na-tokarnyh-stankah-s-chpu
- Справочник технолога-машиностроителя: в 2 т. Т. 1 / под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение, 1985 (погрешности обработки, жёсткость технологической системы, тепловые деформации).