

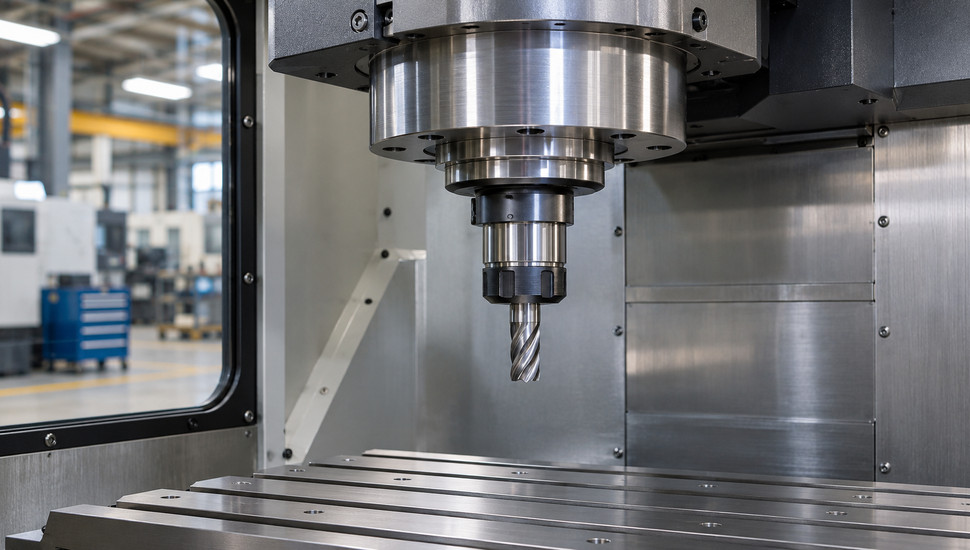
Биение шпинделя: причины, измерение, когда нужен ремонт
Биение шпинделя — это отклонение его оси вращения от геометрической оси: инструмент за один оборот описывает не окружность, а малый овал. У исправного станка с ЧПУ радиальное биение у торца шпинделя укладывается в 0,003–0,015 мм в зависимости от класса точности, и каждую цифру сверх паспортной нужно объяснить, а не терпеть до брака партии. Замер занимает десять минут и делается одним индикатором часового типа.
Показательный случай из практики. Наладчик фрезерного центра со стойкой Fanuc ловил разброс паза в 0,02–0,03 мм, грешил на стойку и программу, перемерял заготовки и переписывал управляющую программу. Виновником оказался конус шпинделя, в котором сидела спрессованная стружка: после чистки и повторного замера биение упало с 0,02 до 0,008 мм. Ни одного рубля на запчасти не потратили.
Разберём по порядку: чем биение отличается от люфта и дисбаланса, как замерить его по протоколу сервисного инженера, какие цифры считать нормой для токарных, фрезерных и шлифовальных станков и как по результату принять решение — чистка, регулировка, переборка или замена узла. Если разбираться некогда, закажите выездную диагностику станка — инженер приедет с приборами, замерит и выдаст дефектовку с ценами.
Ключевое
- Норма радиального биения у торца: 0,003–0,01 мм на фрезерных обрабатывающих центрах, 0,01–0,015 мм на токарных станках нормального класса. Биение 0,02–0,03 мм и рост от недели к неделе — планируйте переборку; 0,05 мм и больше — чистовая обработка невозможна.
- До половины «биений» — не подшипники: грязный или побитый конус, цанга не того диаметра, гайка зажима, разбитая посадка оправки. Чистка конуса и повторный замер — первые десять минут диагностики.
- Подшипники проверяют без разборки: гул под нагрузкой, нагрев корпуса (40–45 °C — рабочий диапазон, 50–55 °C — тревога), исчезновение свободного выбега после выключения, рост биения со временем.
- Правильный замер: чистый конус, контрольная оправка, индикатор с ценой деления 0,001–0,01 мм, минимум два оборота шпинделя, точки у торца и на вылете 100–300 мм, три повтора с переустановкой оправки.
- Экономика: переборка с заменой подшипников в 2–3 раза дешевле нового узла. Новый шпиндель для обрабатывающего центра — 0,8–2 млн рублей и 2–3 недели простоя цеха.
Что такое биение и чем оно опасно
У шпинделя различают два вида биения. Радиальное — это смещение оси вращения в поперечном направлении: оправка в конусе описывает конус или бочку, и фреза ходит из стороны в сторону. Осевое (его ещё называют торцевым) — ось «гуляет» вдоль: торец шпинделя или оправки дрожит при вращении, и подрезка торца даёт неплоскостность.
От люфта биение отличается природой. Люфт — это зазор, который выбирается под нагрузкой: пока нагрузки нет, всё стоит на месте. Биение проявляется и без нагрузки, при свободном вращении, поэтому и меряют его на холостом ходу, проворачивая шпиндель рукой или на минимальных оборотах.
Чем это грозит деталям. На фрезерном станке радиальное биение превращает окружность в овал: диаметр «дрожит» от детали к детали, пазы получаются шире программы. На токарном страдают расточка и обработка от отверстия, у подрезки появляется «гребёнка» от торцевого биения. На чистовых проходах деталь повторяет биение шпинделя с коэффициентом примерно 1,5 — деталь оказывается вдвое хуже узла.
Есть и вторичный ущерб, который виден позже размера. Фреза с эксцентриситетом режет то одной, то двумя кромками, нагрузка пульсирует, и стойкость инструмента падает в 2–3 раза при биении 0,02–0,05 мм. Подшипники добирают вибрацию, посадочные места разбиваются быстрее, и узел стареет лавинообразно. Отсюда правило: пойманное на ранней стадии биение 0,02 мм лечится заменой комплекта подшипников, пойманное на 0,06 мм — часто уже восстановлением посадок вала и корпуса.
Наконец, показание индикатора — это всегда сумма трёх слагаемых: собственно узел, посадка конуса и качество оправки с оснасткой. Путать их дорого: новые подшипники не помогут, если бьёт цанга. Поэтому протокол замера ниже построен так, чтобы сначала отделить оснастку, а уже потом обвинять узел.
Устройство шпиндельного узла: где прячется биение
Шпиндельный узел — это короткая цепочка точных сопряжений, и в каждом звене есть свой запас «гуляния». Вал вращается в двух опорах: спереди, как правило, пара радиально-упорных шарикоподшипников качения (типичное обозначение вроде 7014C), сзади — роликовый или шариковый с плавающей посадкой. Подшипники собраны с преднатягом: тела качения поджаты, зазор выбран, поэтому вал не имеет свободного хода. Преднатяг держат проставки, компенсационные кольца и гайка с точной затяжкой.
Дальше — посадки. Внутренние кольца сидят на шейках вала, наружные — в корпусе передней бабки или гильзе. Эти посадки делают с натягом в единицы микрометров, и любой «разнос» гнезда превращает натяг в зазор. Конус шпинделя (на станках с ЧПУ чаще всего конусность 7:24 — SK40 или BT40, на высокоскоростных — HSK) базирует оправку или корпус инструмента. Замыкают цепь механизм зажима: тяга с лепестковым цанговым зажимом на центрах, гайка с цангой на фрезерных шпинделях.
Почему натяг и геометрия уходят со временем. Четыре механизма покрывают почти все случаи:
- усталость: после тысяч часов на телах и дорожках качения появляются раковины и выкрашивания;
- вода и СОЖ, просочившиеся через уплотнения: смазка вымывается, сталь корродирует;
- перегрев от перегрузки или нехватки смазки: кольца теряют посадку, преднатяг «плывёт»;
- последствия переборки: подшипники не того класса, проставки не той толщины, гайка затянута «от души».
Отдельная группа — то, что выглядит как биение узла, но им не является. Цанга, зажимающая фрезу не своего диаметра, перекашивается при затяжке и уводит инструмент. На одном из профильных форумов совет однозначный: «Совсем не советую в цангу 1/8 зажимать фрезу Ф3: при затяжке изменяется угол конуса цанги, и она неправильно прилегает к конусу патрона». Туда же — грязь под цангой, забоины на конусе, разбитая гайка зажима и оправки с биением посадки.
Всё это лечится за копейки, но с индикатора выглядит как «умирающий шпиндель».
Как измерить биение шпинделя индикатором: протокол за 10 минут
Инструментов нужно немного. Индикатор часового типа с ценой деления 0,01 мм (тип ИЧ по ГОСТ 577) годится для универсальных станков; для обрабатывающих центров берите рычажно-зубчатую или цифровую головку с отсчётом 0,002–0,001 мм — на цифрах в 5–8 мкм она реально отличается. Магнитная стойка, конусная контрольная оправка («скалка» на языке цеха) под ваш конус, безворсовая салфетка и очиститель конуса. Оправка должна быть поверена: изогнутая «скалка» с ярмарки обеспечит вам диагноз несуществующему станку.
Работа идёт на холодном или прогретом до рабочего режима станке — главное, зафиксируйте состояние и повторяйте замер в одинаковых условиях. Шпиндель проворачивают медленно: стандарты на методы испытаний токарных станков с ЧПУ требуют поворота не менее чем на два полных оборота в каждой точке измерения (ГОСТ ISO 13041-1-2017). Быстрое «дёрнул и посмотрел» ловит не биение, а тряску руки.
| Шаг | Действие | Что фиксировать | Ориентир |
|---|---|---|---|
| 1 | Протереть и осмотреть конус, посадку оправки | Забоины, налипшая плёнка, следы коррозии | Чистый блеск без рисок |
| 2 | Вставить оправку в конус, закрепить | Усилие зажима по паспорту | Оправка не качается «в руках» |
| 3 | Закрепить индикатор на корпусе шпинделя или фрезерной бабке | Ножка перпендикулярно поверхности, преднатяг 2–3 деления | Стойка не смещается от руки |
| 4 | Замер радиального у торца шпинделя | Проворот минимум на 2 оборота, разность наибольшего и наименьшего показаний | По таблице ниже |
| 5 | Замер радиального на вылете 100 мм (токарные ЧПУ) или 300 мм | Та же разность | Допуск шире, чем у торца |
| 6 | Замер осевого: ножка на торец оправки у оси или шарик в центр конуса | Разность за 2 оборота | Обычно 0,005–0,02 мм |
| 7 | Переустановить оправку, провернув на 120°, повторить шаги 4–6 | Разброс трёх серий | Разброс не больше трети показания |
| 8 | Повторить замер после чистки конуса | Сравнение с шагами 4–7 | Падение вдвое — виновата грязь |
Два пояснения к таблице. Замер у торца показывает в основном сам узел, на вылете добавляется биение оправки и посадки — сравнивая две точки, вы видите вклад каждой. А тройная переустановка — главный фильтр «узел или оснастка»: если от перестановки оправки показания гуляют сильнее, чем от оборота шпинделя, проблема в конусе или зажиме, а не в подшипниках.
Для токарных станков есть и второй тест — на люфт под нагрузкой. Методика с форумов: «индикатор крепить максимально близко к шпинделю, в идеале на его наружном корпусе; нагрузку прикладывать 3–5 кг; радиально грузить по двум перпендикулярным направлениям — бывает, что корпуса эллипсом, и люфт вдоль от люфта поперёк отличается». Ножку индикатора уприте в оправку или патрон, отожмите патрон рукой с усилием в несколько килограммов и отпустите: отдача стрелки — это зазор, который биение только маскирует.
Частые ошибки, сводящие замер на нет: мерить по «заведомо точной» оправке без поверки; ставить стойку на подвижную часть стола; проворачивать шпиндель рывком из стойки ЧПУ на рабочих оборотах; замерять один раз и писать в акт единственное показание. И не забывайте температуру: холодный и прогретый шпиндель показывают разную цифру, особенно если преднатяг уже «поплыл». Если сомневаетесь в своих замерах — диагностика неисправностей станков снимает вопрос за один выезд: приборы поверены, методика та же, что выше, но с протоколом.
Допустимое биение шпинделя: таблица по типу узла
Единой «нормы биения» не существует — допустимое значение зависит от типа станка, класса точности (по ГОСТ 8-82 их пять: Н, П, В, А, С) и места замера. Для токарных станков нормальной точности ориентиры норм точности такие: радиальное биение конического отверстия 0,01–0,015 мм, торцевое биение буртика 0,01–0,02 мм. Обрабатывающие центры жёстче: у торца шпинделя 3–10 мкм, на вылете 300 мм — до 0,01–0,03 мм. Эти цифры корректнее любых «средних по больнице»: сравнивайте свою с паспортом станка, а таблицу используйте, когда паспорта под рукой нет.
| Тип станка, класс | Радиальное, у торца | Радиальное, на вылете | Осевое (торцевое) |
|---|---|---|---|
| Токарный с ЧПУ, класс Н | 0,010–0,015 мм | 0,02–0,03 мм на 100–300 мм | 0,010–0,020 мм |
| Токарный с ЧПУ, класс П | 0,005–0,010 мм | 0,010–0,020 мм | 0,005–0,010 мм |
| Фрезерный, обрабатывающий центр | 0,003–0,010 мм | 0,010–0,030 мм на 300 мм | 0,005–0,015 мм |
| Шлифовальный станок | 0,003–0,005 мм | 0,005–0,010 мм | 0,002–0,005 мм |
| Универсальный токарный после переборки | до 0,010 мм | 0,015–0,030 мм | до 0,015 мм |
Пара оговорок к таблице. Во-первых, замер ведут по контрольной оправке, и её собственное биение вычитается из результата либо оговаривается в протоколе — у дешёвых оправок оно легко дотягивает до половины допуска. Во-вторых, для прецизионных узлов считают и биение самих подшипников: подшипники классов P4 и P2 допускают порядка 3 и 1,5 мкм соответственно, поэтому шпиндель класса А не собирают на «промышленном» подшипнике общего назначения.
Цифра на индикаторе — не единственный диагноз. Два косвенных показателя говорят о состоянии узла даже больше, чем микрометры. Температура корпуса: 40–45 °C на установившемся режиме — рабочая зона, 50–55 °C — повод искать причину, у сервисов это стандартный тревожный порог. Свободный выбег: исправный шпиндель после выключения крутится по инерции несколько секунд, изношенный останавливается почти сразу — тела качения уже «тормозят» о повреждённые дорожки.
Причины биения шпинделя: от частых к редким
Ниже — разбор по убыванию вероятности. Для каждой причины: по каким признакам опознаётся, как проверяется за минуты и что с ней делать.
Причина 1. Грязь, забоины и коррозия на конусе и посадочных поверхностях
Самая частая причина и самая дешёвая в устранении. Слой стружечной пыли в конусе в десятки микрометров сажает оправку с перекосом, а одна забоина на кромке разворачивает её на сотку. Признаки: биение «плавает» от переустановки оправки, после чистки падает в два раза и больше; следы на детали появляются после замены инструмента.
Проверка — шаги 1, 7 и 8 из протокола: почистить конус и посадку, замерить трижды с переустановками. Решение: промывка конуса, зачистка забоин мелким абразивом по факту (не «напильником от души»), при рваных забоинах на ленточке конуса — шлифовка конуса в мастерской. Погнутую тягу или гайку зажима с разбитой резьбой меняют, не реанимируют.
Причина 2. Износ подшипников и потеря преднатяга
Классика после грязи. Признаки нарастают по стадиям, и наловчиться читать их полезно: «клин — последняя стадия разрушения подшипника, до неё много чего интересного происходит: люфт, шум, ухудшение чистоты обработки», как формулируют сервисные инженеры на форумах. Сначала — лёгкая рябь на чистовой поверхности и гул на высоких оборотах, потом — нагрев и падение выбега, затем — стабильное биение выше допуска, которое растёт от недели к неделе.
Проверка без разборки: замер по протоколу в динамике (раз в неделю, в одном режиме), контроль температуры корпуса, тест выбега, прослушивание деревянным щупом или стетоскопом на рабочем режиме — изношенная опора отвечает шелестом с щелчками. Решение — переборка с заменой комплекта подшипников прецизионного класса, самостоятельно её не делают: нужен расчёт проставок и контроль натяга.
Причина 3. Последствия неудачной переборки
Тема, о которой молчат продавцы подшипников: узел перебрали, а биение стало хуже. На форуме mir-cnc есть целая тема с характерным названием «После замены подшипников появилось биение шпинделя» — и это не единичный случай. Причины три: подшипники не того класса (на узел ЧПУ ставят P4/P2, а не «2 класс, мамой клянусь» с рынка), пары собраны не тем направлением, и главное — не пересчитаны проставки.
Практика правильной переборки выглядит так: толщину старых подшипников и новых вымеряют, затем под шлифовку рассчитывают компенсационные втулки, чтобы преднатяг встал точно. Гайка «до упора от ключа на метр» вместо расчёта пережимает тела качения — узел греется и умирает за месяцы. Решение: переборка у специалиста с дефектовкой и протоколом; если узел перебирали своими силами, закладывайте в бюджет повторную работу.
Причина 4. Разбитые посадочные места вала и корпуса
Если подшипники поменяли, а биение и гул остались — смотрите посадки. Внутреннее кольцо, сидящее на разбитой шейке, само имеет эксцентриситет; наружное в разболтанном гнезде корпуса «гуляет» при каждом пуске. Опасность в снежном коме: пока станок работает с разбитыми посадками, каждая сотня часов добивает их дальше.
Характерный расчёт с реального случая на 16К20: вовремя не заменили подшипники, разбило посадочное место — ремонт вырос с 45 000 до 180 000 рублей, а треснувший шпиндель вообще обходится в 3–4 раза дороже планового восстановления. Проверка: после замены подшипников биение не ушло; на шейках видны следы проворачивания колец («налить блеска»). Решение — восстановление узла и агрегатов: наплавка или напыление шеек с последующей шлифовкой, восстановление гнезда корпуса, и только затем новый комплект подшипников.
Причина 5. Удар и изогнутый вал
Обрыв фрезы, столкновение с заготовкой, падение патрона — и шпиндель начинает гудеть. Здесь механика другая: вал либо погнулся, либо получил остаточную деформацию колец, и «лечение» регулировкой не существует. На форумах вопрос «ударили шпинделем — что делать» получают ответ без вариаций: замер биения и, при отклонении, замена вала или узла целиком — переборка погнутого вала экономически бессмысленна.
Проверка: замер по протоколу у торца и на вылете; биение, одинаково большое в обеих точках, — верный признак геометрии вала, а не опор. Решение: дефектовка вала в мастерской (проверка в центрах индикатором), по результату — вал или узел. И сразу проверьте тяговый механизм зажима: после удара лепестки цангового зажима часто теряют повторяемость.
Причина 6. Дисбаланс инструмента и оправок
С ростом оборотов всё перечисленное выше становится второстепенным: от 12–16 тысяч оборотов в минуту главный источник вибрации — неуравновешенная масса. Оправка без балансировки, разного веса поводки, грязь в канавке зажима — всё это на высоких оборотах вибрирует так, что след на детали путают с биением узла. Отличие в картине: дисбаланс растёт с квадратом оборотов — на 2000 об/мин поверхность чистая, на 10 000 — рябь, при этом статический замер биения в допуске.
Проверка: прогон на разных оборотах с одним инструментом. Решение — балансировка узлов и оснастки с вибродиагностикой: на станках, где замена шпинделя стоит 0,8–2 млн рублей, балансировка за 15–25 тысяч окупается с первого применения.
Причина 7. Люфт зажима оснастки и резцедержателя
Замыкает список то, что часто приписывают шпинделю. На фрезерном — гайка с изношенной резьбой, цанга с потерявшей упругость прорезью, недотяг зажима. На токарном — резцедержатель, который «дышит в десятку» под силой резания: след на детали получается такой же рябью, как от подшипников.
Проверка проста: индикатор на кромку инструмента, нагрузить рукой в сторону резания, отпустить — отдача покажет люфт цепи зажима. Решение: замена или перетяжка зажимного инструмента, проточка кулачков в сборе, регулировка клина резцедержателя с нормированным моментом. Только когда цепь зажима чистая, а рябь осталась, возвращайтесь к причинам 2–5.
Отдельный показательный кейс из практики восстановления точности: на универсальном токарном станке биение шпинделя 0,15 мм снизили до 0,02 мм за один подход — замена подшипников, восстановление посадок и регулировка люфтов, брак упал до 2–3%. Заметьте порядок работ: не «поменяли подшипники и разошлись», а комплекс, начиная с замера. Именно так строится повышение точности станков у профильного сервиса.
Кейс с водой тоже стоит держать в голове. Станок 16Е20: рябь на проточке на всех режимах, заменили задний подшипник с раковинами на телах качения — не помогло. Причина оказалась выше по течению: станок периодически заливало, вода через крышку передней бабки доходила до переднего подшипника 3182120 и корродировала дорожки. Вывод для цеха: течь СОЖ сверху — это не «мокрое место», это будущий ремонт шпиндельного узла.
Регулировка, ремонт или замена: экономика решений
Решение принимают по двум осям: техническое состояние (что именно изношено) и экономика (сколько стоит простой цеха). Разберём варианты по возрастанию цены.
Регулировка. Универсальные токарные станки советской школы (16К20 и родственные) имеют опоры на конических роликоподшипниках с упорными полукольцами — их натяг регулируют подтяжкой круглой гайки, а при необходимости подшлифовывают кольца: практика наладчиков показывает, что для устранения люфта 0,01 мм кольца шлифуют примерно на 0,12 мм. Критерий качества регулировки: зазор в единицы микрометров, получасовой прогон на 800–1000 об/мин и нагрев, который «рука терпит». На обрабатывающих центрах с радиально-упорными преднатяженными парами регулировка гайкой невозможна — там преднатяг задан проставками, и «подтянуть» значит сломать.
Переборка с заменой подшипников. Основной ремонт при живых посадках: замена комплекта на прецизионный, расчёт толщины проставок по факту, сборка с контролем натяга и обкатка. Обкатка — не формальность: прогон ступенями по 15–20 минут с шагом около 250 об/мин и суммарным циклом до 8 часов, с контролем температуры на каждой ступени. Узел после правильной переборки служит годы; после «поменяли и сразу в работу» — недели.
Восстановление посадок и вала. Когда разбиты шейки или гнёзда: наплавка, напыление, шлифовка до размера. Дешевле нового узла в 2–3 раза, но требует мастерской с круглошлифовальным оборудованием. Треснувший вал — отдельная песня: сварка трещины в ответственной вращающейся детали ненадёжна, закладывайте замену.
Замена узла или обмен. Для обрабатывающего центра новый или обменный шпиндель — 0,8–2 млн рублей плюс 2–3 недели простоя. Оправдана при погнутом вале, трещине, изношенном корпусе или когда стоимость переборки с восстановлением приближается к половине цены нового узла.
| Состояние узла | Решение | Деньги (ориентир) | Простой |
|---|---|---|---|
| Грязный конус, забоины посадки | Чистка, зачистка, повторный замер | До нескольких тысяч ₽ | Часы |
| Люфт на универсалке, посадки живы | Регулировка натяга, подшлифовка колец | 10–30 тыс. ₽ | 1–2 дня |
| Износ подшипников, посадки в норме | Переборка, комплект P4/P2, обкатка | от ~50 тыс. ₽ (универсалка) до 150–300 тыс. ₽ (ОЦ) | 3–10 дней |
| Разбитые шейки/гнёзда | Восстановление посадок + переборка | 100–300 тыс. ₽ и выше | 2–3 недели |
| Погнутый или треснувший вал, убитый корпус | Замена шпиндельного узла или обмен | 0,8–2 млн ₽ | 2–3 недели |
| Вибрация при живом узле, высокие обороты | Балансировка оснастки/узла | 15–25 тыс. ₽ | 1 день |
Цена ошибки откладывания видна на цифрах диагностики: своевременная проверка стоит 3–5% от стоимости возможного ремонта — замена подшипника по факту около 15 000 ₽ против капитального ремонта от 300 000 ₽, если узел добили работой «до клина». И ещё одна мысль для владельца: простой обрабатывающего центра с остановленным цехом за две недели часто стоит дороже самого узла. Поэтому первый шаг любого сценария — замер и решение, а не ожидание, что «само пройдёт».
Как не убить новый узел: обкатка и эксплуатация
После переборки узел особенно уязвим первые часы: преднатяг только сел на свои места, смазка распределяется по дорожкам. Правило обкатки: ступени по 15–20 минут от пары сотен оборотов до рабочих, выше тысячи — шаг по 250 об/мин, суммарно до 8 часов. На каждой ступени контролируйте корпус рукой или пирометром: тепло — нормально, рука не терпит — стоп, остыть и разобрать причину.
Дальше — дисциплина эксплуатации:
- конус протирают при каждой смене инструмента — 15 секунд, которые закрывают причину номер один;
- СОЖ и вода не доходят до передней опоры: следите за уплотнениями и кожухом — случай, когда станок «заливало» и вода убила передний подшипник, типовой, а не экзотика;
- гайку зажима тянут динамометрическим ключом по паспорту, а не «от плеча»: перетянутая цанга мнёт конус, недотянутая — подбивает оправку в конусе;
- смазку меняют по регламенту производителя узла, не смешивая типы.
И последнее: ведите короткий журнал замеров. Три колонки — дата, биение у торца, температура после часа работы — превратят внезапный «клин» в плановую переборку, спланированную под график производства.
Частые вопросы с форумов и от наладчиков
Какое биение шпинделя считать допустимым?
Сверяйтесь с паспортом станка; типовые ориентиры: 0,003–0,010 мм у торца на обрабатывающем центре, 0,010–0,015 мм на токарных класса Н. Замер — контрольной оправкой у торца и на вылете 100–300 мм, минимум два оборота шпинделя. Любую устойчивую цифру выше допуска трактуют по таблице причин, а не «терпят».
Биение 0,04 мм — можно ли работать?
Черновую обработку — да, чистовую — нет: деталь повторяет биение с коэффициентом около 1,5, то есть на детали будет 0,05–0,06 мм. Стойкость инструмента на таком биении падает в разы из-за пульсирующей нагрузки. Практический вывод: до ремонта станок остаётся черновым, а не универсальным.
Почему после замены подшипников биение стало хуже?
Три типовых виновника: подшипники не прецизионного класса, пары собраны не тем направлением и не пересчитанные проставки — преднатяг встал неправильно. Плюс возможны разбитые посадки, которые до переборки маскировались. Такой узел перебирают заново с измерением толщины старых и новых подшипников и шлифовкой компенсационных втулок.
Шпиндель греется — это подшипники?
Не обязательно: нагрев до 40–45 °C на установившемся режиме — рабочая зона, тревога начинается от 50–55 °C. Проверьте свободный выбег после выключения: изношенный подшипник почти гасит инерцию. Если выбег длинный, а биение в допуске — ищите перегрузку, ремень привода или смазку, прежде чем заказывать переборку.
Можно ли убрать биение подтяжкой гайки?
Только на узлах с коническими роликоподшипниками и упорными кольцами — классические токарные 16К20-типа это умеют: зазор выводят в единицы микрометров и проверяют нагрев прогоном. На обрабатывающих центрах преднатяг задан проставками, и подтяжка гайки его только ломает. Там путь один — переборка с расчётом.
Бьёт новая фреза в цанге — шпиндель или оснастка?
В 9 случаях из 10 — оснастка: цанга не того диаметра, грязь под ней или изношенная гайка. Цангу подбирают строго под диаметр хвостовика, конус и резьбу чистят, гайку проверяют на разбитость. Сначала чистый замер с новой оправкой, и только если биение узла подтверждено — разборка шпинделя.
Что делать дальше
Пойманное биение — это управляемая задача, а не приговор станку. Вот план на три горизонта.
Сегодня: протрите и осмотрите конус, сделайте замер по протоколу из этой статьи — у торца, на вылете, трижды с переустановкой оправки. Запишите цифру и состояние конуса.
На этой неделе: добавьте два косвенных теста — температуру корпуса после часа работы и свободный выбег после выключения. Повторите замер через 3–4 дня: динамика важнее одного показания.
В этом месяце: сверьте цифры с таблицей и паспортом, определитесь со сценарием — регулировка, переборка, восстановление или замена. Если показания на границе или узел уже перебирали своими силами, закажите профессиональную диагностику: её цена — 3–5% от ремонта, а переборка с расчётом проставок и обкаткой вернёт узлу паспортные микрометры на годы. Мы занимаемся восстановлением шпиндельных узлов, балансировкой и повышением точности станков по всей России — отправьте заявку на диагностику, и инженер приедет с приборами в ваш цех.
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (классы точности Н, П, В, А, С). — files.stroyinf.ru
- ГОСТ Р ИСО 230-1-2010 «Испытания станков. Часть 1. Методы измерения геометрических параметров» (методы контроля радиального и осевого биения). — files.stroyinf.ru
- ГОСТ ISO 13041-1-2017 «Станки токарные с числовым программным управлением и токарные обрабатывающие центры. Условия испытаний. Часть 1. Геометрические испытания» (проворот шпинделя не менее чем на два оборота, замер у торца и на заданном вылете). — files.stroyinf.ru
- Ягопольский А. Г., Андрюхин Н. Д. Применение бесконтактного метода измерения радиального биения шпинделя металлорежущего оборудования // Журнал «Инновации и инвестиции», 2019 (допуски биения шпинделей токарных и фрезерных станков: радиальное 0,01–0,015 мм, торцевое 0,01–0,02 мм). — cyberleninka.ru
- Справочник технолога-машиностроителя в 2 т. / под ред. А. Г. Косиловой и Р. К. Мещерякова. — М.: Машиностроение (точность металлорежущих станков, нормы точности шпиндельных узлов; печатное издание).