

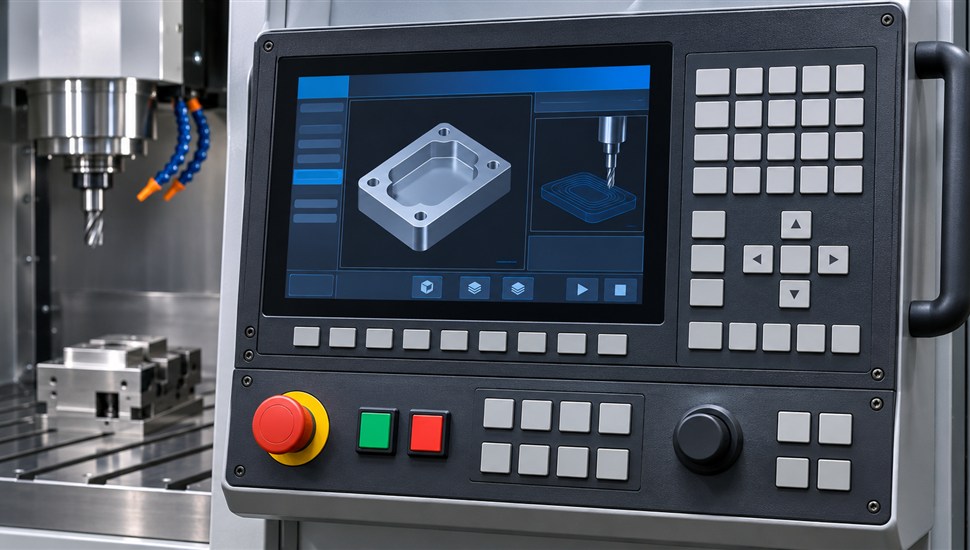
Стойки Fanuc серии 0i — самое массовое устройство числового программного управления на российских предприятиях: они стоят на токарных и фрезерных станках, обрабатывающих центрах самых разных лет выпуска. При этом «первый выход на стойку» — самый опасный этап в карьере оператора: панель незнакомая, кнопок несколько десятков, а цена ошибки — сломанный инструмент, испорченная заготовка или столкновение осей. В этой статье разберём стойку Fanuc так, как её видит новичок: карта панели, страницы экрана, режимы работы, кнопки управления, первое включение станка и запуск первой программы — пошагово и без скриншотов, текстом, чтобы вы могли сверяться прямо у станка.
Важно понимать: Fanuc поставляет саму систему управления, а панель каждого конкретного станка собирает станкостроитель. Поэтому внешне стойка Fanuc на обрабатывающем центре и на токарном станке выглядит по-разному, клавиши могут называться иначе, а переключатель режимов может быть поворотным или кнопочным. Но логика везде одна: пять функциональных клавиш экрана, шесть-семь режимов работы, три корректора скоростей и кнопки пуска. Разберём эту общую логику — она описана в руководствах оператора Fanuc (B-64114EN для Series 0i-C, B-64304EN для 0i-D, руководства для 0i-F).
Карта панели: пять зон, которые нужно найти в первые десять минут
Прежде чем что-то нажимать, найдите на пульте пять зон. Они есть на любом станке с Fanuc, меняется только расположение и оформление.
| Зона пульта | Что в ней находится | Зачем нужна |
|---|---|---|
| Экран с клавиатурой (панель MDI) | Дисплей, функциональные клавиши POS, PROG, OFFSET SETTING, SYSTEM, MESSAGE, CUSTOM/GRAPH, клавиши RESET, цифро-буквенный набор, клавиши курсора и пролистывания, INSERT, ALTER, DELETE, EOB, CAN, HELP | «Глаза и разговор» со стойкой: просмотр позиций и программ, ввод коррекций, короткие команды |
| Переключатель (или кнопки) режимов | EDIT, MEM (AUTO), MDI, JOG, HND (HANDLE/MPG), REF (ZRN), на многих станках INC и RMT | Определяет, что станок сейчас умеет делать: редактировать программу, выполнять её, двигаться вручную или ехать в ноль |
| Кнопки ручного перемещения | Клавиши направлений осей (+X, −X, +Z и т. д.), кнопка ускоренного хода, переключатель шага маховика ×1/×10/×100, сам маховик (штурвал) | Ручные перемещения при наладке: подвод инструмента, замеры, установка заготовки |
| Кнопки управления циклом | CYCLE START (цикл пуск, зелёная), FEED HOLD (пауза подачи), SINGLE BLOCK (покадровая отработка), DRY RUN (пробный прогон), MACHINE LOCK (блокировка осей), OPTIONAL STOP (M01), BLOCK SKIP («/») | Запуск и безопасное сопровождение работы программы |
| Корректоры скоростей и стоп | Ручки FEED OVERRIDE (подача), RAPID OVERRIDE (ускоренный ход), SPINDLE OVERRIDE (шпиндель), кнопка аварийного останова (грибок), дверевой блокиратор, ключ защиты программы/параметров | Замедлить или остановить станок в любой момент; защита от несанкционированного изменения данных |
Экран и строка состояния
На экране стойки Fanuc всегда есть служебная строка (обычно внизу дисплея), из которой новичку нужно научиться читать три вещи: текущий режим работы (MEM, EDIT, MDI, JOG, HND, REF), состояние — например, мигающая надпись ALM означает активную аварию, и номер выполняемой программы с временем цикла. Если вместо режима стоит не то, что вы ожидаете, — любая нажатая кнопка даст «не тот» результат: классическая ошибка, когда программа «не редактируется» или «не запускается», — просто неверно выбранный режим.
Функциональные клавиши: пять «главных кнопок» экрана
Под экраном (или сбоку от него) расположены функциональные клавиши, каждая открывает свою страницу. Под экраном находится ещё ряд так называемых мягких (программируемых) клавиш — их назначение меняется в зависимости от открытой страницы и подписано прямо на экране над ними. Крайние клавиши со стрелками листают группы мягких клавиш, клавиша возврата возвращает на уровень выше.
| Клавиша | Страница, которую открывает | Что там делать новичку |
|---|---|---|
| POS | Текущее положение осей | Смотреть координаты, обнулять относительные, контролировать остаток перемещения |
| PROG | Управляющие программы | Выбирать программу для работы, просматривать кадры, редактировать (в режиме EDIT), вводить команду в MDI |
| OFFSET SETTING | Коррекции и настройки | Вводить размеры инструмента, износ, координаты нуля заготовки (G54–G59) |
| SYSTEM | Параметры, диагностика, PMC | Только просмотр и только со пониманием; закрыт ключом защиты |
| MESSAGE | Сообщения и аварии | Читать активную аварию и журнал аварий, сообщения оператору |
| CUSTOM/GRAPH | Специальные страницы станкостроителя, графика | Графическая проверка траектории (если опция установлена) |
| HELP | Встроенная справка | Подсказки по операциям и кодам аварий прямо на стойке |
Страницы экрана: что показывает каждая
POS — положение осей и три системы координат
Страница POS — рабочая страница наладчика. Мягкие клавиши переключают её виды:
- Абсолютные координаты (ABS) — положение инструмента в текущей рабочей системе координат заготовки (обычно G54). Именно эти цифры сравнивают с размерами на чертеже: например, «X 40.000» означает, что ось стоит в 40 мм от нуля детали.
- Относительные координаты (REL) — положение от произвольной точки, которую оператор задаёт сам. Обнулив относительные координаты мягкой клавишей предустановки (ORIGIN/PRESET) в текущей позиции, вы получаете «встроенный штангенциркуль»: подвели инструмент к детали, обнулили, подвели к другой кромке — прочитали размер. Так снимают размеры заготовки и проверяют вылеты инструмента.
- Машинные координаты (MACHINE) — положение в системе координат самого станка, от его референтной точки. Эти числа оператор почти не использует напрямую, но они важны: машинный ноль неизменен, и по машинным координатам удобно ловить «уехал ли ноль» и настраивать рабочие offsets.
- Сводный экран (ALL) — все три системы координат на одной странице плюс остаток до конца перемещения (DISTANCE TO GO). Остаток перемещения — важнейшая цифра при первом прогоне программы: она показывает, сколько ось ещё проедет по текущему кадру.
- Монитор (MONI) — скорость фактической подачи, частота вращения шпинделя, нагрузка по осям и шпинделю. Научитесь поглядывать сюда: нагрузка выше нормы — затупился инструмент или слишком агрессивный режим.
| Система координат POS | Где находится ноль | Когда смотреть |
|---|---|---|
| Абсолютные (ABS) | Ноль заготовки (G54–G59) | Контроль размеров по чертежу, позиционирование |
| Относительные (REL) | Точка, заданная оператором | Замеры наладки: обнулил — померил — прочитал |
| Машинные (MACHINE) | Референтная точка станка | Диагностика смещений, проверка системы координат станка |
PROG — программы: страница меняется вместе с режимом
Клавиша PROG открывает разные виды страницы в зависимости от выбранного режима — это надо просто запомнить:
- в режиме MEM (автоматическом) — текст текущей программы, выполняемый кадр подсвечен; мягкие клавиши дают страницу проверки (CHECK: позиция, скорость, кадр), текущий кадр и буфер, каталог программ (DIR) со списком номеров Oxxxx и занятой памятью;
- в режиме EDIT — программа в редакторе: поиск по номеру кадра или адресу (SRH), вставка (INSERT), замена (ALTER), удаление (DELETE), копирование программ целиком или частями;
- в режиме MDI — небольшой буфер временной программы (обычно с номером O0000), куда вводится короткая команда для немедленного выполнения.
Начинать работу всегда стоит с каталога: убедитесь, что выбрана именно та программа, которую нужно, — номер O на экране и в технологической карте должны совпадать. Самая частая причина «станок поехал не туда» — забытая программа от предыдущей работы.
OFFSET SETTING — коррекции: куда оператор вводит свои данные
Здесь живут четыре таблицы, мягкие клавиши переключают их:
- Коррекция инструмента (OFFSET) — по номерам: длина (геометрия) и радиус инструмента, отдельные колонки износа (WEAR). Если деталь «уплыла» на 0,05 мм — правят износ, а не геометрию;
- Рабочая система координат (WORK) — таблица G54–G59: координаты нуля заготовки в машинных координатах. Сюда заносят ноль детали после наладки;
- Настройки (SETTING) — переключатели операционной среды: единицы измерения (мм/дюймы), разрешение изменения параметров (PWE), режим ввода-вывода, проверка четности;
- Макропеременные (MACRO) — если станок использует макропрограммы; новичку сюда заглядывать не нужно.
SYSTEM — параметры и диагностика: зона инженера
Страница SYSTEM открывает параметры системы (номера от 0000 до 19 999), диагностику сигналов (DGN), монитор сигналов PMC (программируемого логического контроллера станка), настройки сервоприводов и шпинделя. Почти всё здесь защищено ключом защиты и предназначено для инженера-наладчика. Новичку достаточно знать: произвольно «поколачивать» параметры нельзя — потеря даже одного из них меняет поведение станка, а восстановить их можно только из резервной копии. Если на экране появились непонятные изменения поведения стойки — не трогайте SYSTEM, фиксируйте номер аварии и вызывайте специалистов.
MESSAGE — сообщения и журнал аварий
Страница MESSAGE — это, во-первых, активные аварии с номерами и кратким текстом (например, превышение хода, ошибка шпинделя, низкое давление смазки), во-вторых — журнал аварий (HISTORY), где хранится история с номерами и временем возникновения. Журнал — главный инструмент, когда станок «иногда» встаёт без видимой причины: по истории видно, какая авария повторяется. Как читать журнал и связывать его с самодиагностикой станка, мы подробно разбираем в статье «Как читать журнал аварий ЧПУ: самодиагностика станка», а расшифровку типовых кодов стоек Fanuc — в материале «Коды аварий Fanuc: расшифровка типовых сообщений стойки ЧПУ».
Режимы работы стойки Fanuc
Режим — это «ответ» на вопрос «что станок будет делать сейчас». Выбирается поворотным переключателем или кнопками; активный режим всегда виден в строке состояния экрана.
| Режим | Когда использовать | Типовая операция |
|---|---|---|
| EDIT (редактирование) | Создание и правка программ в памяти стойки | Исправить кадр, вставить строку, скопировать программу, найти команду G-кода |
| MEM / AUTO (автоматический, из памяти) | Серийная обработка: выполнение программы, записанной в память ЧПУ | Нажать CYCLE START и сопровождать выполнение программы |
| MDI (ручной ввод данных) | Короткая команда «здесь и сейчас», без сохранения в программу | Запустить шпиндель S800 M03, вызвать инструмент T02 M06, сделать быстрый переход G00 X100. |
| JOG (ручное перемещение) | Грубое ручное перемещение осей клавишами направлений | Отвести инструмент от детали, подвести заготовку, снять стружку с зоны обработки |
| HND / HANDLE / MPG (маховик) | Точное ручное перемещение штурвалом с шагом ×1/×10/×100 | Коснуться инструмента к детали при измерении вылета, точно подойти к кромке |
| INC (шаговое перемещение) | Перемещение фиксированными шагами без маховика (есть не на всех станках) | Сдвинуть ось ровно на 0,1 мм без набора на штурвале |
| REF / ZRN (возврат в ноль) | После включения, после аварийного останова, по требованию технологии | Возврат осей в референтную точку станка (обычно Z первой) |
| RMT / DNC (удалённое выполнение) | Программа слишком велика для памяти либо программы выдаются с сервера | Выполнение программы «на лету» с внешнего носителя или по сети кадр за кадром |
Что важно знать про каждый режим
- EDIT: редактирование работает только в этом режиме — в MEM программа только отображается. Если программа «не редактируется», проверьте ключ защиты программы и не заблокирована ли она;
- MEM: перед пуском всегда проверяйте номер выбранной программы и кадр, с которого она начнёт выполнение (курсор). CYCLE START запускает не «что вы видите», а выбранную программу с позиции курсора;
- MDI: это не безобидная «песочница» — команда выполняется немедленно и по-настоящему, станок едет и шпиндель крутится. Проверьте дверь, патрон, положение инструмента; правило опытных наладчиков: перед нажатием CYCLE START в MDI перечитать введённую строку дважды, особенно координату Z — «слепых» команд по Z из MDI не дают;
- JOG: направление оси на панели может не совпадать с интуицией (на токарных станках X «в плюсе» часто означает отвод от оси). Первое нажатие — короткое, с контролем направления по экрану POS;
- HND/MPG: всегда проверяйте положение переключателя шага. Ожидание ×1 (0,001 мм на деление) при включённом ×100 (0,1 мм) — классическая авария новичка: один оборот штурвала превращается в 100 мм хода;
- REF: порядок возврата осей определяется инструкцией станка (на фрезерных обычно сначала Z — вверх, затем остальные). Не полагайтесь на память с чужого станка: путь оси к нулю должен быть свободен;
- RMT/DNC: используется, когда программа не помещается в память ЧПУ (объёмная фрезеровка, большие 3D-траектории) или когда производство управляется с центрального компьютера. Способы передачи программ на стойку — флешка, сеть, интерфейс — и их типовые ошибки разобраны в статье «Как передать программу на станок с ЧПУ: флешка, сеть, RS-232».
Кнопки управления: пусковая группа и корректоры скоростей
| Кнопка/ручка | Что делает | Когда применяет новичок |
|---|---|---|
| CYCLE START (цикл пуск) | Запускает выполнение программы (или команды MDI); лампа горит во время выполнения | Запуск программы после всех проверок |
| FEED HOLD (пауза подачи) | Останавливает оси, не останавливая шпиндель: подача замирает, вращение продолжается | Быстро «заморозить» движение, чтобы оценить ситуацию; часто дублирует красную кнопку на переносном пульте |
| SINGLE BLOCK (покадровая отработка) | Программа выполняется по одному кадру: каждый следующий — только после повторного нажатия CYCLE START | Первый прогон новой программы: каждый кадр осознанно подтверждается |
| DRY RUN (пробный прогон) | Рабочие подачи заменяются постоянной скоростью (обычно ускоренной, управляется корректором подачи) | Проверка траектории без резания, с отведённым от детали инструментом |
| MACHINE LOCK (блокировка осей) | Программа «проигрывается», но оси не двигаются (вспомогательные функции при этом часто выполняются) | Просмотр программы и проверка переключений инструмента; не заменяет пробный прогон |
| OPTIONAL STOP (M01) | Включает останов по коду M01 в программе | Паузы для контроля размеров в середине обработки |
| BLOCK SKIP («/») | Кадры, помеченные косой чертой, пропускаются | Варианты обработки без правки программы |
| FEED OVERRIDE (корректор подачи) | Изменяет рабочую подачу от 0 до 150 % (типично) | Первый рез — 10–25 %, выход в нормальный режим — после уверенности |
| RAPID OVERRIDE (корректор ускоренного хода) | Ограничивает быстрые перемещения: ступени F0/25/50/100 % | Первый прогон: ускоренные ходы на 25 % или F0 — вход инструмента в зону детали под контролем |
| SPINDLE OVERRIDE (корректор шпинделя) | Изменяет заданную частоту вращения шпинделя (обычно 50–120 %) | Коррекция режимов по звуку и стружке |
| RESET (сброс) | Снимает часть аварий, останавливает выполнение, возвращает программу в начало | Сброс после остановки; при активной аварии — только после устранения её причины |
| Аварийный останов (E-STOP) | Грибок: мгновенная остановка всех приводов, снятие питания со сервоприводов и шпинделя | Любая нештатная ситуация; после разблокировки — сброс аварий и, как правило, возврат в ноль |
Два практических замечания. Первое: FEED HOLD не останавливает шпиндель — при захвате стружкой или вибрации нужен E-STOP, а не пауза. Второе: если корректоры «не работают», проверьте, не включён ли на станке режим отмены коррекции (сигнал OVC блокирует и корректор подачи, и пробный прогон) — такое встречается при наладке, и новичок тратит часы на «залипшую» ручку.
Первое включение: от подачи напряжения до готовности к работе
Порядок универсален для большинства станков с Fanuc; детали (давление в пневмосистеме, порядок прогрева) смотрите в инструкции конкретной машины.
- Внешний осмотр. Убедитесь, что у станка никто не работает, двери шкафа закрыты, на направляющих и столе нет инструмента, ветоши, посторонних предметов. Проверьте, что аварийный останов не нажат (или нажмите и разблокируйте его — по инструкции станка).
- Подача напряжения. Включите вводной автомат в электрошкафу, затем питание пульта станка (кнопка POWER ON на панели или отдельный переключатель). Служебная электрика — освещение, система смазки, гидростанция — должна запуститься; проверьте давление пневматики и гидравлики по манометрам (типичное давление пневмосети — порядка 0,5–0,6 МПа, точные значения — в инструкции).
- Включение стойки ЧПУ. Кнопка ON панели ЧПУ (на части станков стойка включается вместе с пультом). Стойка проходит самотестирование: на экране появляются версия системы, загрузка программы PMC — это занимает от десятков секунд до минуты. Не нажимайте клавиши, пока не появится рабочий экран.
- Сброс аварий. Если в строке состояния мигает ALM, откройте MESSAGE, прочитайте номер и текст аварии (частая после включения — «низкое давление смазки/пневматики» или не разблокированный E-STOP). Устраните причину и снимите аварию клавишей RESET. Аварию «на будущее» — не снимайте RESET вслепую, не поняв причины.
- Возврат в референтную точку (режим REF). Выберите режим REF и по очереди выведите оси в ноль станка, начиная с той, что указана в инструкции (обычно Z — вверх, чтобы освободить зону инструмента). Следите за индикатором достижения нуля на панели и машинными координатами на POS: у пришедшей в ноль оси машинная координата равна нулю.
- Прогрев. После холодного пуска дайте станку поработать на холостом ходу: прогон шпинделя по ступеням частоты, несколько перемещений осей по всему ходу (если позволяет техпроцесс). Это выравнивает температуру направляющих и шпиндельного узла — главная причина «утреннего ухода» размеров.
- Наладка. Установите заготовку, введите ноль детали в G54 (страница WORK), проверьте или введите коррекции инструментов (страница OFFSET). Теперь станок готов к первой программе.
Почему возврат в ноль (REF) обязателен
У большинства станков с Fanuc датчики положения осей инкрементальные: после выключения питания система не знает, где стоят оси. Возврат в референтную точку — это физический «привязочный» заезд на датчик нуля, после которого восстанавливается система координат станка, начинают действовать компенсации люфта и погрешностей винта, а на многих станках разблокируются рабочие подачи и вращение шпинделя. Без REF запускать программу нельзя: коррекции и G54 привязаны к машинной системе координат, и если она не восстановлена, стойка «думает», что оси находятся совсем в другом месте. Станки с абсолютными датчиками положения ноль не теряют и в возврате после обычного включения не нуждаются — но после аварийного останова или сбоя его часто требуют. Если референтная точка не находится или сбивается — это отдельная история с параметрами и датчиками, разобранная в статье «Восстановление нулей Fanuc: пошагово, параметр 1815».
Запуск первой программы: пошагово
- Получите и выберите программу. Программа должна быть загружена в память стойки (номер Oxxxx). В режиме EDIT по клавише PROG наберите номер программы и откройте её, в каталоге (DIR) убедитесь, что она на месте и нужного объёма.
- Проверьте программу до пуска. Пробегите взглядом первые кадры: безопасный выход в исходную точку, вызов правильного инструмента (T), корректный G54, разумные значения подачи F и оборотов S. Сверьте номер программы и номер коррекции инструмента с технологической картой. Убедитесь, что курсор (или указатель последовательности) стоит на первом кадре — после RESET он возвращается в начало.
- Проверьте коррекции. На странице OFFSET: значения длины и радиуса инструмента соответствуют фактическому инструменту в магазине/шпинделе. На странице WORK: G54 указывает на ноль вашей заготовки.
- Безопасная конфигурация пульта. Режим MEM. SINGLE BLOCK — включён. RAPID OVERRIDE — 25 % или F0. FEED OVERRIDE — 10–25 %. Дверь закрыта. Рука — рядом с FEED HOLD (или переносной пульт в руке).
- Первый пуск. Нажмите CYCLE START. Станок выполнит один кадр и остановится. Смотрите не только на станок, но и на экран: на странице POS (вид ALL) видно остаток перемещения — куда и насколько ещё поедет ось. Подтверждайте кадры по одному, особенно все ускоренные ходы G00 и подход к детали.
- Вход в резание. Первый контакт инструмента с металлом — на пониженной подаче и с рукой на паузе. Оцените звук, стружку, нагрузку на странице MONI. Убедившись, что всё идёт по плану, снимите SINGLE BLOCK и плавно выведите FEED OVERRIDE на 100 %.
- Контроль первой детали. После завершения измерьте деталь. Уход размера корректируется колонкой износа на странице OFFSET, а не правкой программы.
Отдельно про пробный прогон (DRY RUN): он нужен для проверки траектории без резания — инструмент отведён от заготовки на безопасную высоту. Помните, что при включённом DRY RUN рабочие подачи игнорируются и оси движутся постоянной скоростью, часто ускоренно: не оставляйте его включённым при реальной обработке. А про привычки, которые медленно «убивают» станок — от пуска «с места в карьер» до работы с неисправной световой сигнализацией — читайте в материале «Ошибки оператора станка: 6 привычек, которые убивают станок».
Безопасные привычки новичка
- Покадровая отработка всегда на новой программе. SINGLE BLOCK стоит нескольких минут потерянного времени, но спасает от столкновений. Отключайте его только после того, как первые кадры и подход к детали подтверждены;
- Корректоры вниз перед первым пуском. RAPID OVERRIDE 25 %, FEED OVERRIDE 10–25 % — и поднимайте постепенно. Ускоренный ход на 100 % при ошибке в подходе не оставляет времени среагировать;
- Рука на паузе. В первые пуски держите палец на FEED HOLD или держите переносной пульт: реакция должна быть мгновенной;
- Проверка «остатка перемещения». Перед подтверждением кадра гляньте на DISTANCE TO GO на странице POS — вы должны понимать, куда и насколько едет ось;
- Один шаг маховика — всегда проверяйте. ×1 для касания, ×10 для подвода, ×100 только для больших отводов;
- Никаких изменений в SYSTEM без инженера. Параметры — территория наладчика; храните резервную копию параметров стойки и не работайте с оригиналом ключа защиты без необходимости;
- Фиксируйте аварии. Номер и текст аварии из MESSAGE — в журнал смены. Это база для анализа и для сервисного инженера, если придется вызывать.
Аварийные ситуации: что делать
| Ситуация | Немедленные действия | Замечания |
|---|---|---|
| Столкновение, захват стружки, вибрация, посторонний человек в зоне | Аварийный останов (грибок). Затем — обесточить при угрозе пожара | FEED HOLD не подходит: шпиндель продолжает вращаться |
| После E-STOP станок «не едет» | Устранить причину остановки, разблокировать грибок (потянуть/повернуть), снять аварии RESET, при необходимости выполнить возврат в ноль (REF) | После аварийного останова многие станки требуют повторного REF; порядок — по инструкции. Подробно — в статье «Аварийная остановка станка с ЧПУ: как проверять и настраивать» |
| На экране мигает ALM | Открыть MESSAGE, записать номер аварии, прочитать текст. Мелкие аварии (например, «дверь открыта») устраняются на месте и снимаются RESET | Не снимайте аварию, не поняв причины. Коды типовых аварий Fanuc — в расшифровке кодов аварий Fanuc |
| Ось не едет в ноль в режиме REF / авария при возврате | Проверить, не стоит ли ось вплотную к датчику (нужен «разгон» — отвести ось вручную в JOG, затем повторить), проверить путь оси на препятствия | Повторяющиеся сбои нуля — повод вызвать инженера: проблема может быть в датчике или параметрах |
| Станок остановился без текста аварии | Проверить: не нажат ли FEED HOLD, положение корректора подачи (0 %), режим (не EDIT ли), журнал аварий MESSAGE → HISTORY | Плавающие остановки ловятся именно по журналу аварий |
Если авария повторяется или код непонятен, не экспериментируйте с параметрами: расшифровка кода по журналу и удалённая консультация инженера решают примерно треть подобных случаев по телефону — именно так работает услуга удалённой диагностики «Телесервис» (от 3 500 ₽).
Вопросы и ответы
Чем MEM отличается от MDI?
MEM (AUTO) выполняет программу, хранящуюся в памяти стойки, — это основной режим обработки. MDI выполняет короткую команду, введённую с клавиатуры, без сохранения: запустить шпиндель, вызвать инструмент, отвести ось. После RESET или выключения питания буфер MDI очищается.
Почему CYCLE START не запускает программу?
Проверьте по порядку: режим MEM выбран; программа выбрана и курсор на нужном кадре; нет активной аварии (ALM не мигает); дверь закрыта; не нажата FEED HOLD; корректор подачи не на нуле; выполняются условия блокировок (давление, смазка). Наиболее частые виновники — не тот режим и незакрытая дверь.
Можно ли работать без возврата в ноль?
На станке с инкрементальными датчиками — нет: без REF система координат станка не восстановлена, коррекции и смещение нуля детали недействительны. С абсолютными датчиками после обычного включения — можно, но после аварийного останова возврат обычно требуется. Когда и почему теряются нули — в статье про восстановление нулей Fanuc.
Почему ось в JOG едет «не туда»?
Направление оси на панели не всегда совпадает с ожиданием: на токарных станках плюс X — отвод от оси вращения, плюс Z — от шпинделя к пиноли (обычно). Направление проверяйте по изменению координаты на экране POS, первые нажатия делайте короткими.
Что лучше для первого контакта новичка со стойкой — самостоятельное обучение или курсы?
Базовые операции (режимы, страницы, безопасный пуск) новичок осваивает за несколько смен под руководством наладчика. Но системное обучение на конкретную стойку — с разбором коррекций, аварий и технологии — заметно сокращает количество «первых аварий»: у оператора появляется не интуиция, а чек-листы. Обучение операторов и наладчиков на стойки Fanuc от 14 000 ₽ проводит компания «Сервис Станков» — программа обучения персонала адаптируется под ваш парк станков.
Чем HND отличается от INC?
HND (HANDLE) перемещает ось штурвалом-маховиком: сколько делений повернули — столько и проехали (×1 — 0,001 мм на деление, ×10 — 0,01 мм, ×100 — 0,1 мм; на конкретном станке шаги уточняются по инструкции). INC перемещает ось нажатием клавиши направления на фиксированный шаг без штурвала. На практике чаще используется маховик.
Заключение
Стойка Fanuc подчиняется простой логике: режим определяет, что станок делает сейчас; пять функциональных клавиш открывают страницы с координатами, программами, коррекциями, параметрами и авариями; кнопки пусковой группы и три корректора скоростей дают контроль над выполнением. Первый выход на стойку безопасен, если соблюдать последовательность: включение — сброс аварий — возврат в ноль — наладка — проверка программы — покадровый первый пуск на пониженных скоростях. Набегающие вопросы — журнал аварий, коды, передача программ, восстановление нулей — разобраны в статьях нашего блога, а обучение операторов «с нуля» под конкретный парк станков — от 14 000 ₽, подробнее на странице обучения персонала.
Источники
- Руководство оператора FANUC Series 0i-MODEL D / 0i Mate-MODEL D, публикация B-64304EN/02 (FANUC, на английском языке)
- Руководство оператора FANUC Series 0i-MODEL F, система обрабатывающих центров (FANUC, на английском языке)
- Руководство оператора ЧПУ Fanuc 0i-TF Plus (на русском языке)
- Официальный раздел систем ЧПУ на сайте FANUC Corporation
- Википедия: Fanuc (FANUC Corporation)