

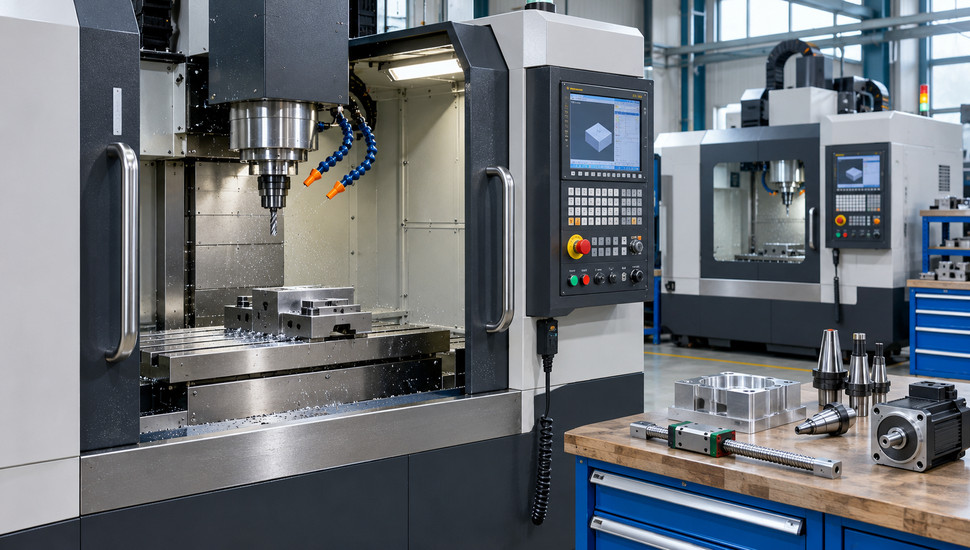
Типовые неисправности фрезерных станков с ЧПУ: топ-10
Типовые неисправности фрезерного станка с ЧПУ сводятся к десяти узлам: конус и зажим инструмента, автосмена, люфты осей, СОЖ со стружкоудалением, электрошкаф и точность позиционирования. Они дают девять из десяти простоев. Мы выстроили их в рейтинг по частоте обращений в сервис и повторяемости тем на профильных форумах, а к каждому пункту добавили быструю проверку на 10–20 минут. Логика статьи: увидели симптом → нашли узел → проверили за четверть часа → решили, чинить самим или звать сервис.
Ключевое
- До половины «проблем шпинделя» — не подшипники, а конус: спрессованная стружка, налёт высохшей СОЖ или одна забоина на кромке BT40/SK40 сажают оправку с перекосом. Чистка и повторный замер — первые десять минут диагностики.
- Автосмена отказывает в порядке «воздух → датчики → механика»: давление ниже 6 бар блокирует цикл, датчики штока и зажима «плавают» от грязи, и лишь потом ломается механика.
- Масло на хвостовиках — чаще перелив масло-воздушной смазки или забитый дренаж, а не «умирающие уплотнения». Разборке живого узла предшествует регулировка дозатора.
- Программная компенсация люфта оси — костыль: люфт зависит от нагрузки и «гуляет». Лечится механикой, параметр лишь выкупает время.
- Летом станки «горят» сверху вниз: забитые фильтры электрошкафа поднимают температуру выше 40 °C, и приводы сыплют случайными авариями задолго до реального отказа.
Как устроен рейтинг
Рейтинга «по ГОСТ» здесь быть не может: точность стандарты нормируют, а частоту отказов узлов — нет. Порядок в десятке — обобщение практики сервисных выездов и обсуждений на профильных форумах (mir-cnc.ru, cccp3d.ru, chipmaker.ru). Чем чаще узел всплывает и чем дешевле поймать его на ранней стадии, тем выше место.
Два замечания перед началом. Первое: пункты 1–3 относятся к шпиндельной группе — они впереди, потому что проявляются на детали и проверяются без разборки. Второе: для каждого пункта даём связку «как проявляется → почему → быстрая проверка → что делать». Проверки намеренно без глубокой теории: расширенные протоколы есть в узловых статьях, здесь задача — быстро опознать виновника.
1. Грязь и забои в конусе шпинделя
Как проявляется. Размер и биение в норме, но после каждой смены инструмента фреза «гуляет»: пазы уходят в размер, разброс от детали к детали 0,01–0,03 мм, на чистовой поверхности — рябь. В тяжёлом случае стружку видно при разжатии: она высыпается из конуса вместе с хвостовиком. Зимой добавляется ржавый налёт — конденсат плюс плёнка СОЖ.
Почему. Конус 7:24 (BT40, SK40) базирует хвостовик с точностью до микронов, и прослойка стружечной пыли в десятки микрометров разворачивает инструмент на сотку. Сопло обдува конуса, которое должно срабатывать при автосмене, забивается или отгорает — и конус перестают чистить годами. Отдельная история — задиры на кромке: одна фаска глубиной 0,1 мм смещает посадку заметно сильнее, чем вся пыль вместе взятая.
Быстрая проверка. Протрите конус безворсовой салфеткой с очистителем и повторите обработку той же программой. Размер выровнялся — виновник найден. Для документального подтверждения замерьте биение по контрольной оправке с тремя переустановками: полный протокол замера мы разбирали в статье о биении шпинделя.
Что делать. Чистку и проверку обдува — своими силами: сопло должно выдувать конус в момент разжатия, воздух — сухой. Забоины на ленточке конуса убирает только шлифовка в мастерской, «напильником от души» конус не лечат. Если налёт возвращается за неделю — ищите источник: забитый конвейер, туман из сопел СОЖ, мёртвый обдув.
Конус чистят и осматривают в каждое ТО, а не «когда забракуют деталь». При осмотре ищите три вещи: налёт, забоины и фреттинг — мельчайшая рыжая пыльца на ленточке хвостовика, признак микроподвижности посадки. Фреттинг означает, что конус уже потерял геометрию, и чисткой дело не кончится. Прижоги от вырванного инструмента на хвостовике — тоже повод проверить конус индикатором, даже если деталь пока в допуске.
Когда конус чистый, а симптом остаётся, нужна диагностика неисправностей станков с приборами — на глаз разницу в 5 мкм не поймать. Показательный случай: размер по Y на корпусных деталях уходил только после смены инструмента, и наладчик две недели грешил на стойку. В конусе обнаружился налёт высохшей эмульсии, а сопло обдува вело в никуда — шланг лопнул ещё осенью. После чистки и замены шланга разброс ушёл с 0,025 до 0,006 мм.
2. Зажим инструмента: осыпание оснастки и просевшая тяга
Как проявляется. Фреза уходит вглубь по Z на 0,05–0,5 мм в процессе обработки — классическая «просадка»; в плохих случаях хвостовик вырывается из конуса с характерным выстрелом. Реже — проворот инструмента в цанге и «осыпание»: оснастка высыпается из магазина или из руки при смене.
Почему. У изношенной цанги трещины и «заминается» конус — она держит на трёх точках вместо четырёх. Растянутая гайка дожимает цангу неравномерно, забитая грязью — не дожимает вовсе. Серьга (хвостовик с лапками, за который тянет зажимная тяга) изнашивается по опорным поверхностям, а пакет тарельчатых пружин тяги с годами теряет усилие.
Быстрая проверка. Затяните гайку динамометрическим ключом с паспортным моментом и повторите проход. Просадка ушла — вопрос в моменте, а не в узле. Осмотрите цангу на просвет: продольные трещины — браковка. Силу зажима меряют прибором-измерителем: на BT40 она лежит в районе 10–18 кН по паспорту.
Что делать. Цангу меняют только парой с гайкой — «старая гайка на новую цангу» держит хуже. Серьга стоит копейки и меняется планово. Если сила зажима ниже нормы при исправной оснастке — просела тяга: это переборка пакета пружин, работа для сервиса. Восстановление узлов и агрегатов включает ревизию тяги с замером хода.
И правило цеха: в цангу зажимают хвостовик того диаметра, под который она сделана. Перекос и биение от «примерно подходящей» цанги дают тот же симптом, что и умирающий шпиндель. А стоят копейки.
Силу зажима проверяют не только после жалобы, но и планово — раз в квартал на станках с тяжёлым режимом и раз в полгода на спокойных. Динамика важнее разовой цифры: усилие, упавшее на 20–30 % от прошлого замера, сообщает о старении пакета пружин раньше, чем первая просадка на детали. Для оборотов выше 12 тысяч об/мин добавляется балансировка оснастки в сборе — но это уже тема отдельного сервиса.
3. Утечка смазки через конус
Как проявляется. Масляные капли на шпинделе и хвостовиках после простоя, жирная плёнка в конусе, следы масла на детали. Опасно не пятно. Опасно следствие: смазанная посадка теряет момент трения, и инструмент при ударе смещается или выстреливает — гидроклин в миниатюре.
Почему. Подшипники большинства обрабатывающих центров смазывает масло-воздушная смесь: дозатор подаёт порции по счёту часов. Если дозатор настроен щедро или дренажные каналы забились, масло не успевает уйти через слив и выдавливает в зону конуса. Второй виновник — уплотнения тяги зажима, пропускающие масло вверх. Третий — гидравлический узел зажима там, где зажим ведёт масло, а не пружины.
Быстрая проверка. Посчитайте подачу дозатора по паспорту и сравните с фактической: перелив виден по счётчику циклов. Продуйте и промойте дренажные каналы под фланцем шпинделя. Понаблюдайте сутки после чистки: капли вернулись при штатной подаче — смотрите уплотнения.
Что делать. Регулировка дозатора и прочистка дренажа — работы на час. В девяти случаях из десяти этого хватает. Уплотнения тяги меняют уже со вскрытием узла — это восстановление узлов и агрегатов, и везти станок туда стоит после исключения дешёвых причин. Практика форумов однозначна: разбирать шпиндель из-за капли масла раньше времени — значит оплатить переборку вместо промывки канала.
Две смежные ситуации, чтобы не путать. Масло белого цвета под шпинделем — это обычно эмульсия, затекающая сверху через негерметичную защиту, а не смазка: смотрите кожухи и уплотнения фартука. Масло, выступающее на торце шпинделя только после выходных, — стекло по зазорам при простое: проверьте дозу «пусковой» смазки и наклон дренажа. Каждый случай решается регулировкой, а не покупкой узла.
4. Автосмена: пневматика и давление воздуха
Как проявляется. Станок запрещает цикл смены: на стойке — ошибка давления воздуха, рука или шток зажима ходят вяло, цикл M6 срывается на середине. Характерный почерк — отказы «по утрам»: за ночь давление в магистрали упало, и первый пуск уходит в аварию.
Почему. Типовое требование обрабатывающих центров — 6 бар на входе, и уставка реле давления стоит именно там. Ниже порога контакты размыкаются, и стойка запрещает смену. Между компрессором и станком стоят фильтр-влагомаслоотделитель и шланги: элемент забивается, соединение травит, зимой в магистрали стоит конденсат. Итог: давление на станке ниже, чем на манометре компрессора.
Быстрая проверка. Смотрите манометр на входе в станок, а не на компрессоре. Проверка по шагам:
- давление в норме — прозвоните контакты реле давления мультиметром при подаче воздуха (на большинстве станков это реле с регулировкой «крутилкой» на корпусе);
- пройдитесь по соединениям с мыльной водой — утечки живут в фитингах и на изгибе шлангов;
- проверьте фильтр-влагомаслоотделитель: мутный элемент и вода в стакане — замена.
Что делать. Настроить уставку, заменить фильтрующий элемент, протянуть фитинги — работа наладчика на месте. Если компрессорная тянет лишь «на бумаге», ставьте вопрос о ресивере или отдельной линии на станок. Пневматика, живущая на пределе, роняет смену по два раза в смену. Аварию «давление ниже» при исправной сети ищут в цепи датчика — это пункт 5.
Не забывайте про расход, а не только давление. Автосмена, продувка конуса и пневмозажим едят воздух залпами: 6 бар на манометре при слабой трубе проседают именно в момент залпа — и датчик видит провал, который манометр у компрессора не показывает. Лечится диаметром магистрали и ресивером у станка. Осушитель рефрижераторного типа при этом обязателен: влага в магистрали зимой превращается в пробки льда в фитингах.
5. Автосмена: датчики штока, зажима и ориентация шпинделя
Как проявляется. Ошибки вида «не завершена проверка наличия инструмента» или «нет подтверждения зажима»: цикл останавливается, когда рука уже вставила инструмент. Второй сценарий: шпиндель не встаёт в позицию ориентации, M19 крутит и не останавливается. Либо точка остановки «уплывает» от смены к смене.
Почему. Система зажима различает три состояния — шток выдвинут, задвинут пустой, задвинут с инструментом — и за каждое отвечает свой датчик. Пыль и масляная взвесь на датчиках, сбитая настройка, хвостовики нестандартного размера (аналоговый датчик «чувствует» разброс в ±0,3 мм) — и сигнал «инструмент зажат» не приходит. Ориентация шпинделя перед сменой — отдельная функция: на многих стойках она опциональна, а угол остановки задаётся параметром (на Fanuc — 4077). Поэтому «неправильная ориентация» иногда означает не поломку, а сбитый параметр или заменённый привод без подключённого интерфейса.
Быстрая проверка. Откройте экран диагностики сигналов ПЛК и медленно проведите цикл зажима-разжатия: вы должны увидеть все три состояния подряд. Нет сигнала от конкретного датчика — чистите и настраивайте его по эталонной оправке, а не «по ощущениям». Для ориентации запустите M19 на малых оборотах: угол гуляет — смотрите датчик положения шпинделя и параметры.
Что делать. Настройка датчиков по эталонной оправке снимает большую часть таких аварий без запчастей. Кейс со стойкой Fanuc: ошибка проверки наличия инструмента ушла после настройки потенциометра аналогового датчика по эталону. До этого станок «плюлся» ошибкой каждые 20 циклов.
Если ориентация отказала сразу после замены привода шпинделя — первым делом интерфейс между стойкой и приводом, а не механика. И помните: грязь на датчике фиксации и грязь на конусе дают одинаковый симптом. Пункт 1 проверяют раньше пункта 5.
Профилактика стоит копейки и вписывается в ТО. Датчики штока протирают и проверяют на срабатывание при каждом регламенте — они сидят в стружечной пыли. Эталонная оправка для настройки зажима лежит в ящике наладчика, а не «где-то в цеху»: без неё настройка превращается в угадывание. И хвостовики держите в размерах: после переточки лапок серьги «на глаз» датчик начинает видеть инструмент по-новому.
6. Автосмена: логика магазина и зависание посреди цикла
Как проявляется. Станок замирает в середине M6: рука или магазин в промежуточном положении, на стойке — ошибка типа «несоответствие набора данных автосмены». После рестарта магазин «не доходит» до кармана или поворачивается на позицию мимо. Операторы называют это «магазин сбился».
Почему. Контролёр ведёт счёт позиций магазина по датчикам поворота и половинного положения. Ручной проворот магазина, просевшее напряжение, растянутый ремень привода поворота — и счётчик расходится с фактической позицией: стойка ждёт карман №5, а напротив руки физически карман №7. Второй слой — несоответствие заданного типа автосмены фактическому в регистрах контролёра: данные сбиваются после замены компонентов или вмешательства в параметры.
Быстрая проверка. Не дёргайте M6 повторно. Сначала выведите механизм в исходное положение по сервисной процедуре вашей стойки — она есть в мануале. Проверьте датчики половинного положения и натяжение ремня поворота. Сравните номер позиции на экране с фактическим карманом: расхождение подтверждает диагноз «счётчик».
Что делать. Реиндексация магазина по мануалу — дело наладчика, и делают её с бумажкой. Записывают, в каком кармане какой инструмент, чтобы таблица инструментов не разошлась с реальностью. Ремень с трещинами меняют, не дожидаясь обрыва посреди ночного цикла. Главное — обучить смену: вывод застрявшей руки монтировкой превращает сбой счётчика в разбитую руку автосмены.
Профилактика простая, но дисциплинарная. Магазин проворачивают вручную только по сервисной процедуре и только с последующей сверкой счётчика. Таблицу инструментов после каждой реиндексации перепроверяют прогоном контрольной программы. А карманы магазина держат закрытыми и чистыми — карман с крошкой на дне даёт недопосадку хвостовика, и автосмена падает уже «по зажиму», уводя поиски в пункт 5.
7. Оси: люфты ШВП, гайки и опор
Как проявляется. Круг в контуре получается овалом или «квадратом с ушами», при врезании — «гребёнка». Размер зависит от того, с какой стороны подошла ось. Разброс 0,02–0,05 мм на повторной обработке — типовая картинка. На токарных то же самое называют «плавающим размером», механика одна.
Почему. Обратный люфт собирается из трёх слагаемых: зазор в паре винт-гайка ШВП, зазор в опорных подшипниках винта, люфт в соединительной муфте. Преднатяг пары (двойная гайка, стянутая распоркой) с износом уходит, и зазор растёт незаметно. Месяц назад станок был «в нуле», сегодня овальность на пределе. Отдельный вклад дают направляющие: разбитые каретки качения дают люфт, который не компенсируется ничем.
Быстрая проверка. Индикатор на стол, ножка в подвижный узел, нагрузка рукой 3–5 кг поочерёдно по двум направлениям. Отдача стрелки после снятия усилия — это люфт, его и записываем. Повторите по каждой оси у обоих концов хода. Программная проверка — прогон круговой программы: овал по диагонали 45° чаще указывает на люфт двух осей сразу.
Что делать. На лёгких станках люфт пары ШВП иногда выбирают поджатием гайки — форумный совет «освободить гайку и поджать два винтика» годится до первого серьёзного износа. По-взрослому: замена пары винт-гайка с преднатягом или опорных подшипников, затем компенсация по ГОСТ ISO 230-2. Компенсация люфта параметром — временная мера: люфт зависит от нагрузки и при смене режимов «уплывает».
После любого вмешательства в механику осей нужен контроль на стенде. Балансировка узлов и агрегатов снимает вибрационную составляющую. Геометрию подтверждают замером — без протокола разговор о точности пустой.
Когда ремонтировать, а не компенсировать. Компенсация люфта параметром имеет смысл, пока люфт стабилен и мал: единицы соток, сезонные колебания, станок на гарантийном ресурсе пары. Люфт в 0,02–0,03 мм, растущий от недели к неделе, компенсировать бессмысленно — параметр придётся переписывать каждый месяц, а деталь всё равно уйдёт. Это критерий замены пары.
И не путайте люфт с термодрейфом: люфт виден сразу после пуска, дрейф набирается с прогревом. Разделите замеры «на холодную» и «после часа работы» — и картина станет однозначной.
8. СОЖ и стружкоудаление
Как проявляется. Жидкость пахнет тухлыми яйцами через неделю после замены, на детали и направляющих — рыжие пятна, у операторов — раздражение кожи. На станках с датчиками уровня добавляется «мистика»: СОЖ уходит в ложные аварийные остановы при нормальном уровне. Стружкоудаление подаёт свои сигналы: шнек скрипит и реверсирует, стружка скапливается над столом, а потом «выстреливает» в конус — см. пункт 1.
Почему. В водно-масляной эмульсии живут бактерии: при падении концентрации и тёплой стоячей ванне они размножаются, разрушают эмульсию и выделяют сероводород. Плавающее масло со шпинделей накрывает ванну плёнкой, перекрывает кислород и ускоряет заражение. Стружка в ванне уплотняется в «камни», забивает фильтры и сопла — насос кавернит, подача в зону резания падает, стойкость инструмента обваливается.
Быстрая проверка. Рефрактометром — концентрацию: типовая цель на фрезерных операциях 8–11 %, для титана и нержавейки выше. Полосками — pH: ниже 8,8–9 эмульсия уже болеет. Посмотрите на ванну: радужная плёнка плавающего масла — корм для бактерий. По конвейеру прогоните реверс: стружка выходит «камнями» — желоб забит.
Что делать. Контроль концентрации рефрактометром — ежедневно, pH — дважды в день. Это минута работы оператора, дешевле любой свёрнутой фрезы. Дальше по списку:
- плавающее масло собирают скиммером, а не «как-нибудь потом»;
- стружку из ванны убирают по регламенту, фильтры промывают в ту же смену;
- заражённую жидкость не «спасают» бесконечными биоцидами — полная замена с промывкой системы быстрее и дешевле;
- сопла настраивают так, чтобы струя смывала стружку из зоны резания, а не рисовала узоры.
Промывку ванны, трубопроводов и насосов со снятием отложений доверяют и подрядчику — ремонт систем охлаждения и СОЖ включает прочистку сопел и ревизию насоса. Лучшая профилактика заклинившего шнека — рубка длинной стружки режимами и подачей СОЖ. Это дешевле любого конвейера. А работу с эмульсией — перчатки, мойка рук, свежая жидкость вместо «долил и забыл» — нормирует ГОСТ 12.3.025-80.
Пара слов о ресурсе. При нормальном уходе эмульсия живёт от трёх месяцев до полугода, при «долил и работает» — недели. Вода для замеса важнее марки: жёсткая вода с хлором убивает эмульсию за месяц, поэтому концентрат разводят на умягчённой или дистиллированной воде по рецепту производителя. И не смешивайте разные марки в одной ванне — присадки конфликтуют, эмульсия расслаивается, и вы платите за замену дважды.
9. Электрошкаф и термика
Как проявляется. Летом: после двух-трёх часов работы привод подачи или шпиндель сыплет случайными авариями, станок «тупит», после остывания снова работает. В плохом сценарии — ошибка перегрева и аварийный стоп посреди цикла. Зимой зеркальная картина: холодный пуск утром даёт отказы и конденсат на панелях шкафа.
Почему. Внутри шкафа живут приводы, блоки питания и стойка — все они греют воздух сами. Отводит тепло вентилятор с фильтром или кондиционер шкафа. Фильтры за полгода забиваются в войлок, вентиляторы обрастают пылью, компрессор кондиционера изнашивается — и температура внутри переваливает за 40 °C. При перегреве электроника деградирует каскадом: сначала дрейф параметров и случайные сбои, потом реальный отказ.
Быстрая проверка. Пирометром — температуру внутри шкафа в двух точках: у приводов и у входа кондиционера. Разница больше 10–15 °C — отвод не справляется. Фильтры — на просвет: серый войлок вместо сетки меняется, не обсуждается. Журнал аварий здесь как раз к месту: серия «случайных» ошибок приводов после обеда — это термика, а не электроника.
Что делать. Фильтры меняют по графику — раз в один-три месяца в зависимости от цеха. Вентиляторы чистят при каждой замене. Кондиционер шкафа обслуживают как любое холодильное оборудование: конденсатор, дренаж, контроль давления.
Зимой — правило двух часов: станок, занесённый с мороза, стоит включённым, но без обработки, пока не прогреется и влага не испарится. Если внутри шкафа жарко даже после обслуживания — просчитывайте установку кондиционера или теплообменника. Это дешевле любого привода.
Выбор охлаждения под нагрузку. Обычный вентилятор с фильтром тянет шкаф до 25–30 °C в цехе — дальше его не хватает. Теплообменник держит температуру на 8–12 °C выше цеха и не сушит воздух. Кондиционер держит заданную температуру всегда, но требует дренажа и обслуживания.
Правило простое: чем выше обороты шпинделя и плотнее упаковка приводов, тем ближе к кондиционеру. И фильтр — при любом варианте.
10. Точность позиционирования и повторяемость
Как проявляется. Станок выводит координату «плюс-минус лапоть»: повторяемость, которая была 0,01 мм, стала 0,05 мм и больше. Нуль «уплывает» без видимых причин, на контурных программах — огранка. Часто сочетается с пунктами 7 и 9: люфт и термика и есть две главные причины.
Почему. За точность отвечает цепочка: механика осей, датчики обратной связи, температурный режим. Шарик датчика линейного положения изнашивается, батарея энкодера садится — и абсолютные координаты теряются при выключении. Термодрейф: прогретый шпиндель длиннее холодного на десятки микрон, а прогретая винтовая пара ведёт ось иначе, чем холодная. Плюс геометрия станины, которая уезжает после переезда станка или удара.
Быстрая проверка. Без лаборатории: многоходовой прогон к одной координате с индикатором на столе — индикатор покажет разброс подходов. По стандарту ГОСТ ISO 230-2: пять целевых точек на ось, пять подходов с каждой стороны, по результатам считают точность и повторяемость. Круговой диагностический тест (комплект типа Renishaw QC20) за полчаса показывает, что кругит контур: люфт, обратный ход или биение. И проверьте дату и напряжение батарей энкодеров: это минута, а последствия стоят ночи простоя.
Что делать. Батарею меняют планово, до разряда. Люфт — по пункту 7. Дальше — компенсационные работы: лазерный интерферометр, пересчёт таблиц компенсации, юстировка геометрии. Самому это не делают: нужны приборы и методика, а цена ошибки — станок, «отюнингованный» в минус. Здесь работают с восстановлением геометрии станков и протоколом замеров, который кладут в паспорт станка.
Дешёвый инструмент контроля, который работает всегда, — деталь-свидетель. Обработайте контрольный корпус по типовой программе, замерьте, положите в ящик и повторяйте раз в месяц по одним точкам. Растущий разброс на свидетеле — самый честный сигнал: не инструмент, не программу и не сборщика, а станок надо мерить по стандарту. Такая копилка замеров за полгода стоит нескольких выездов диагноста и служит доказательной базой при споре с ремонтниками.
Итоговая таблица неисправностей фрезерного станка с ЧПУ: симптом → причина → кто чинит
| Симптом | Вероятная причина | Кто чинит |
|---|---|---|
| Размер «плывёт» после каждой смены инструмента | Грязь, налёт или забои в конусе | Свои силы: чистка; сервис: шлифовка конуса |
| Фреза уходит вглубь по Z в процессе обработки | Износ цанги, гайки, серьги; просевшая тяга | Пара цанга+гайка и серьга — своими; тяга — сервис |
| Масло на хвостовиках и под шпинделем | Перелив смазки, забитый дренаж | Дозатор и дренаж — своими; уплотнения — сервис |
| Ошибка «давление воздуха ниже нормы» | Уставка реле, забитый фильтр, утечка | Свои силы или наладчик на месте |
| «Нет подтверждения зажима инструмента» | Датчик штока или зажима сбит/загрязнён | Наладчик: настройка по эталонной оправке |
| M19 не ставит шпиндель в позицию, угол гуляет | Параметр ориентации, датчик, интерфейс привода | Наладчик/сервис |
| Станок завис посреди смены, магазин не в кармане | Расхождение счётчика позиций, ремень поворота | Сервис: реиндексация по процедуре стойки |
| Овал вместо круга, размер зависит от подхода | Люфт ШВП, гайки, опорных подшипников | Сервис: замена пары, компенсация по ГОСТ ISO 230-2 |
| Запах от СОЖ, ржавчина на детали | Бактерии, падение концентрации | Свои силы: замена с промывкой системы |
| Ложные остановы по уровню СОЖ | Пена, заражение, датчик уровня | Свои силы: устранить пену или заменить жидкость |
| Случайные ошибки приводов после пары часов летом | Перегрев электрошкафа, забитые фильтры | Фильтры — своими; кондиционер — сервис |
| Ушла повторяемость, «уплыл» нуль | Батарея энкодера, термодрейф, геометрия | Батарея — своими; компенсация и геометрия — сервис |
Чем фрезерный парк отличается от токарного
Тот же ЧПУ, но характер поломок другой, и переносить токарные привычки на фрезерный станок дорого. База инструмента: у токарного резец закреплён жёстко, а у фрезерного каждый инструмент приезжает в конус через магазин и руку. Поэтому весь класс неисправностей «зажим и посадка» (пункты 1–3) у фрезерных стоит на первом месте, а у токарных лидируют патрон, револьверная головка и задняя бабка.
Второе отличие — среда. Фрезерный стол открыт стружке сверху: она летит в конус, в сопла и в конвейер. Связка «СОЖ плюс стружкоудаление» у фрезерных ломается чаще и бьёт по смежным узлам — тем самым конусу и датчикам.
Третье отличие — термика и геометрия. Порт или консоль с вылетом реагируют на нагрев иначе, чем жёсткая токарная станина, и точность позиционирования сильнее зависит от прогрева станка. Отсюда разные порядки проверки: фрезерный — «сначала конус, потом воздух, потом магазин», токарный — «сначала патрон, потом револьвер».
FAQ: частые вопросы о неисправностях фрезерных станков с ЧПУ
Почему обрабатывающий центр плюётся ошибкой смены инструмента? В порядке вероятности: давление воздуха ниже уставки, сбитые или грязные датчики штока и зажима, грязь на конусе, и лишь потом механика магазина. Начинайте с манометра на входе и экрана сигналов ПЛК. Порядок «воздух → датчики → механика» за двадцать минут отсекает две трети причин.
Как безопасно вывести магазин или руку автосмены из промежуточного положения? Только по сервисной процедуре вашей стойки: у Fanuc, Siemens и других систем свои шаги вывода и реиндексации. Повторный M6 «вслепую» и ручной проворот ломают счётчик позиций и механику. Перед выводом запишите, какой инструмент был в шпинделе и в каком кармане, — таблицу придётся сверять.
Как отличить люфт ШВП от износа подшипников опор? Индикатором под нагрузкой 3–5 кг у винта и у дальнего конца хода. Отдача одинакова по всей длине — смотрите пару винт-гайка. Растёт к опоре — подшипники.
Масло на хвостовиках — сразу менять уплотнения шпинделя? Нет. Сначала проверьте дозатор масло-воздушной смазки и дренажные каналы: перелив и забитый слив выдавливают масло в конус в девяти случаях из десяти. Регулировка подачи и промывка дренажа занимают час. Уплотнения меняют, только если капли вернулись при штатной настройке.
Как часто контролировать СОЖ и чем? Концентрацию — ежедневно рефрактометром, pH — дважды в день полосками. Цель на фрезерных операциях — 8–11 % и pH выше 8,8–9. Запах и радужная плёнка плавающего масла — сигнал к аэрации, сборке масла, а если запущено — к полной замене с промывкой.
Из-за чего точность позиционирования уходит со временем? Главные причины — износ механики (люфт пары ШВП и опор), термодрейф и просевшая батарея энкодера. Проверяют по ГОСТ ISO 230-2: пять точек на ось, пять подходов с каждой стороны. Разброс подтверждён — дальше ищут виновника: индикатор на люфт, пирометр на шкаф, тест на круговой контур.
Заключение
Соберём статью в шпаргалку. Почти любой симптом фрезерного центра опознаётся за 10–20 минут, если идти по цепочке «симптом → узел → быстрая проверка», а не по принципу «меняем то, что подозрительнее выглядит». Конус, пневматика и датчики автосмены дают больше простоев, чем вся механика вместе, и лечатся почти без бюджета. Программные костыли — компенсация люфта, игнорирование ошибок ориентации — выкупают дни, а не решают проблему.
Что сделать на этой неделе:
- проверить обдув конуса и манометр на входе в станок;
- вытащить и посмотреть фильтры электрошкафа;
- пройтись по датчикам автосмены сухой салфеткой.
Это час работы — и десяток будущих аварий уже отсечены. В этом месяце: замерить люфт осей индикатором, взять рефрактометром концентрацию СОЖ, посмотреть дату батарей энкодеров. Если картинка не складывается или проверка подтвердила худшее, закажите выездную диагностику станка: инженер приедет с приборами, пройдёт по нашей десятке и выдаст дефектовку с ценами — а решение, чинить самому или отдать сервису, останется за вами.
Источники
- ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с ЧПУ».
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» (классы точности Н, П, В, А, С).
- ГОСТ 12.3.025-80 «Обработка металлов резанием. Требования безопасности».
- Справочник технолога-машиностроителя под редакцией А. Г. Косиловой и Р. К. Мещерякова — режимы резания, инструментальная оснастка (печатное издание).
- FANUC AC SPINDLE MOTOR αi SERIES Maintenance Manual — руководство по техническому обслуживанию шпиндельных двигателей на портале документации FANUC (пер. с англ.: «Серводвигатели шпинделя переменного тока FANUC серии αi: обслуживание»).
- Renishaw QC20-W Ballbar System — официальная страница комплекта кругового диагностического теста (пер. с англ.: «Система кругового диагностического теста QC20-W»).