

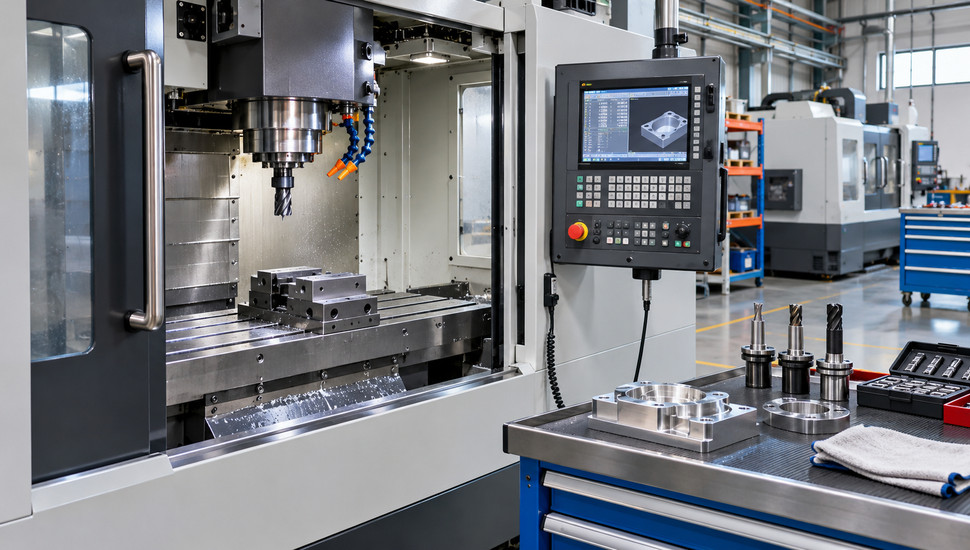
Неисправности обрабатывающих центров: на что смотреть
Главное отличие обрабатывающего центра от трёхосевого фрезерного станка — оси вращения (B и C), приводной инструмент и развитые системы автосмены. Именно эти узлы отказывают чаще всего и именно их большинство регламентов не учитывает: механика осей вращения, приводной инструмент и стык «токарное плюс фрезерное» требуют своих проверок.
На горизонтальном центре производства деталей корпусной группы станок встал посреди цикла. Ошибок по линейным осям нет, шпиндель крутится. Останов даёт ось B: стол не подтверждает позицию после поворота на 90 градусов. На поиск ушло два дня, потому что регламент ТО станка содержал пункты про ШВП, направляющие и СОЖ — и ни одного про поворотную ось.
Эта статья закрывает такой пробел: разбираем, чем список отказов у обрабатывающего центра отличается от списка для обычного станка с ЧПУ, на что смотреть при осмотре и приёмке, какие цифры требовать от протоколов испытаний. Устройство и разновидности таких машин мы сводили в отдельный материал про обрабатывающий центр как тип станка — здесь речь о неисправностях.
Ключевое
- Поворотные оси B и C — узел номер один по «плавающим» проблемам ОЦ: люфт червячной пары и датчик положения на двигателе вместо датчика на оси дают повторяющийся увод размеров в сотые доли миллиметра при смене направления поворота.
- Авария 300 на стойках Fanuc после выходных или переноски станка — потеря положения абсолютного датчика оси: батарейки и повторный выход в референс обязательны для каждой оси вращения отдельно.
- Приводной инструмент на токарно-фрезерных центрах живёт в своих режимах: подача мм/мин против мм/об на резании — типовая причина ошибок наладки и поломок пластин, а не дефект станка.
- Приёмка ОЦ по ГОСТ ISO 10791-7: обработанная по стандарту испытательная деталь показывает состояние сразу всей кинематики — линейных осей, поворотных осей и их взаимной привязки.
- Ремонт поворотной оси дороже линейной: червячная пара или планетарно-роликовый редуктор, регулировка зазора и восстановление центра оси — работа для сервиса с приборами, а не «подтянуть гайку».
Чем обрабатывающий центр отличается от трёхосевого станка по отказам
Три линейные оси, шпиндель и стол есть у любого фрезерного станка с ЧПУ. Отказы этой «базы» — люфт ШВП, износ направляющих, биение шпинделя, сбои автосмены — подробно разобраны в наших рейтингах типовых неисправностей токарных и фрезерных станков. Здесь и дальше — надстройка: узлы, которые есть только у обрабатывающего центра.
Обрабатывающий центр отличается числом управляемых координат и вспомогательных систем. К трём линейным осям добавляются одна-две оси вращения: стол B, кронциркуль или поворотная головка A, поворот вокруг шпинделя C на токарно-фрезерных машинах. К шпинделю добавляется приводной инструмент для вращения детали при фрезеровании на токарных центрах. К автосмене инструмента — паллетные системы у горизонтальных машин.
| Элемент | Трёхосевой фрезерный станок | Обрабатывающий центр |
|---|---|---|
| Управляемые оси | X, Y, Z | X, Y, Z + B/C (иногда A) — 4–5 координат |
| Оси вращения | Нет | Червячная или планетарно-роликовая пара, свой привод, свой датчик |
| Приводной инструмент | Нет | Живой шпиндель токарного центра, приводные головки |
| Автосмена | Часто есть | Есть всегда, плюс ориентация шпинделя и зажим паллет |
| Цепь готовности | Смазка, пневматика | Гидравлика зажима, охлаждение шпинделя, пневматика, смазка — каждая блокирует выход осей |
| Абсолютные датчики | Не на всех осях | На всех осях, включая поворотные — нужны батарейки |
| Типовая тест-проверка | Прямолинейность, позиционирование | Испытательная деталь по ГОСТ ISO 10791-7 с наклонными гранями |
Каждая новая координата — отдельный привод, отдельный датчик положения, отдельный редуктор и ещё один элемент в цепи готовности. У четырёхосевой машины точек отказа в полтора-два раза больше, чем у трёхосевой, а половина из них не видна без специальных проверок. Этим объясняется простой вывод: регламент ТО обычного станка с ЧПУ, применённый к ОЦ без расширения, пропускает самые дорогие узлы.
Типы обрабатывающих центров и их слабые места
Список типовых отказов зависит от компоновки. Универсального «рейтинга неисправностей ОЦ» не существует — есть рейтинг для каждого типа машины.
| Тип ОЦ | Ключевой узел | Что обычно отказывает первым |
|---|---|---|
| Вертикальный (ось шпинделя вертикальна) | Стол B (4-я ось) и автосмена | Люфт поворотного стола, ориентация шпинделя, пневматика смены |
| Горизонтальный | Паллетная система и стол B | Зажим паллет, посадочный конус, датчики позиций 0°/90°/180°/270° |
| Пятиосевой с трюннионом | Кронциркуль C и стол B | Взаимная привязка осей, зажим кронциркуля, вибрации на вылете |
| Токарно-фрезерный центр | Приводной инструмент и ось C | Подшипники живого шпинделя, центр оси C, синхронизация шпинделей |
| Карусельный с поворотной головкой | Круговые направляющие и редуктор | Износ круговой направляющей, люфт редуктора головки |
Компоновка подсказывает, куда смотреть в первую очередь. Горизонтальная машина «лечит» одни проблемы вертикальной — стружка осыпается со стола сама, — но добавляет паллеты. Токарно-фрезерный центр берёт сложные детали в одну установку, а платит за это двойной системой координат. Понимание этого соответствия сокращает диагностику с дней до часов: первый осмотр идёт не «по кругу всего станка», а по слабому месту своей компоновки.
Что чаще отказывает в обрабатывающем центре: карта узлов
Статистика сервисных выездов по ОЦ устойчива: лидируют автосмена и ориентация шпинделя, за ними — оси вращения, гидравлика и цепь готовности, дальше — шпиндельная группа и электроника стоек. Распределение по узлам отличается от трёхосевых станков: там чаще «стреляют» ШВП и зажим инструмента.
Сводная карта выглядит так.
| Узел ОЦ | Что отказывает | Ранний симптом | Чем проверить |
|---|---|---|---|
| Ось B (стол) | Люфт червячной пары, износ опорных подшипников | Увод размера в противоположную сторону после поворота по часовой и против | Индикатор на вылете стола, двусторонний подвод в одну точку |
| Ось C (кронциркуль, патрон токарного центра) | Проворот под нагрузкой, потеря центра оси | Фрезерованный на C паз уходит от заданной координаты | Контрольная проточка/фрезеровка, повторное задание центра |
| Приводной инструмент | Подшипники живого шпинделя, муфты, датчик ориентации | Нагрев корпуса головки, следы на фасках, визг на стартовых оборотах | Прогон на оборотах с контролем нагрева, осмотр конуса |
| Ориентация шпинделя | Датчик позиции, привод ориентации | Ловитель АСИ ловит через раз, удар при вставке инструмента | Прогон ориентации 50 циклов, контроль стабилизации |
| Автосмена и паллеты | Датчики позиции, зажим паллеты | Пауза перед сменой, тревога обмена | Циклы смены без детали (разбор — в материале про автосмену) |
| Гидравлика зажима | Насос, клапаны, уплотнения | Просадка давления при зажиме, тревога 401 на Fanuc | Контроль давления под нагрузкой, журнал аварий |
| Шпиндель | Подшипники, тяга зажима | Нагрев передней опоры, рост биения | Замер биения и нагрева по регламенту (методика — в статье о шпинделе) |
| Стойка и приводы | Питание, батарейки абсолютных датчиков | Авария 300 после простоя, рассогласование 410/411 | Осмотр батарей, чтение журнала аварий |
Практическое правило для главного механика: если на трёхосевом станке 80 % неожиданных остановов лечится проверкой механики подачи и пневматики, то на ОЦ к этому списку сразу добавляются оси вращения и вспомогательные системы. Диагностика по узлам с выездом на производство экономит дни простоя: типовой случай — два дня поиска «электрики», тогда как ось B не подтверждает позицию из-за механического люфта, и наоборот. Если в цеху парк ОЦ и локализация затягивается, диагностика неисправностей станков с выездом сжимает поиск узла до часов.
Отдельного внимания заслуживает цепь готовности — последовательность подтверждений, без которой стойка не выпускает оси. У ОЦ она длинная: давление гидравлики зажима, готовность смазки, давление воздуха, охлаждение шпинделя, концевые защиты дверей. Отказ любого звена выглядит одинаково — «оси не готовы», — но лечится совершенно разными действиями. Практика чтения этой цепи по электрической схеме и реле экономит те самые часы простоя, которые на производстве считают деньгами.
Уплотнения и защита узлов — второй тихий фактор. Поворотный стол работает в стружке: телескопические защиты и уплотнения по кругу стола держат абразив подальше от зубчатого венца и опорных подшипников. Разрыв уплотнения не останавливает станок — он меняет ресурс пары с лет на месяцы. Осмотр защит стола входит в еженедельный обход наравне с уровнем масла.
Поворотные оси B и C: главная специфика ОЦ
Ось вращения — это не «стол, который умеет крутиться». Это полноценная координата: свой двигатель, свой редуктор, свой датчик положения и свои требования к точности. И именно она чаще всего даёт те «плавающие» браки, на которые жалуются наладчики.
Откуда берётся погрешность
Конструктивно распространены два решения. Первое — червячная пара: червяк на валу двигателя и червячное колесо на валу стола. Дешёвая и жёсткая схема с люфтом, который растёт по мере износа и регулируется поджимом разрезной гайки. Второе — планетарно-роликовые редукторы: безлюфтовые, дорогие, стоят на серьёзных ОЦ и в механизмах автосмены; их люфт на порядок меньше, но износ тоже никто не отменял.
Второй ключевой момент — где стоит датчик положения. Если датчик закреплён на двигателе, стойка управляет валом двигателя, а реальный угол стола получается делением через редуктор. Любая погрешность передачи повторяется с периодом оборота вала двигателя и «плавает» по углу стола.
Если измерительный датчик стоит непосредственно на оси, привод замыкает контур по реальному положению и выбирает ошибку сам. На форумах наладчиков это формулируют коротко: с датчиком на двигателе погрешность не набегает, а повторяется циклически; с датчиком на оси — гасится приводом.
Отсюда ранний симптом люфта: деталь, обработанная после поворота по часовой стрелке, отличается от детали после поворота против. Стойка показывает одну и ту же координату, а стол фактически стоит в разных положениях из-за зазора в передаче.
Как проверить поворотную ось своими силами
Проверка занимает полчаса и не требует остановки производства на день.
- Закрепите на столе рычаг длиной 200–300 мм с индикатором часового типа на стойке.
- Подводите ось программно к одной и той же позиции с одной стороны — запишите показания.
- Поверните ось на 10–30 градусов в другую сторону и верните к той же позиции с другой стороны — запишите разницу.
- Разница показаний и есть суммарный зазор в передаче в пересчёте на радиус рычага. Новая машина укладывается в единицы тысячных миллиметра на таком вылете; изношенная червячная пара показывает сотые.
- Повторите замер после обработки «горячего» цикла: тепловое расширение и прогрев редуктора увеличивают зазор.
Наглядный случай из практики: горизонтальный ОЦ после поворота стола на 90 градусов давал увод фрезерованного паза на 0,05 мм, если перед этим стол шёл против часовой стрелки. Стойка уверенно показывала 90.000. Индикатор на вылете стола в 250 мм показал 0,06 мм разницы при двустороннем подводе — люфт червячной пары. Регулировка зазора и переход на односторонний подвод в программе вернули деталь в допуск без замены пары.
Приём с односторонним подводом стар как универсальная делительная головка: делительные диски всегда поворачивали в одну сторону, чтобы выбирать зазор. В программе обработки это делается промежуточным доворотом оси: всегда завершать поворот в одну и ту же сторону, даже если цель ближе через другой. Лишние пол-оборота стола занимают секунды и снимают половину «плавающих» браков на 4- и 5-осевых машинах.
Зажим стола и фиксация рабочих позиций
На многих машинах стол зажимается в рабочих позициях отдельным зажимом — гидравлическим или механическим — и датчики подтверждают углы 0°, 90°, 180°, 270°. Это отдельная от привода система со своими отказами. Изношенный зажим даёт микроподъём стола при тяжёлом резе: размер держится на чистовом проходе и уходит на черновом, когда стол «дышит» под нагрузкой. Грязь в датчике позиции даёт обратную картину: стол стоит правильно, а подтверждение 90° приходит через раз, и цикл останавливается.
Проверка зажима проста: при отпущенном столе рукой через рычаг оцените ход, при зажатом — повторите замер двустороннего подвода. Разница между отпущенным и зажатым состоянием показывает, какую часть погрешности держит зажим, а какую — передача. Если зажим держит, а передача люфтит, машина точна только в фиксированных углах — этого хватает для корпусной обработки и не хватает для контурной. Датчики позиций протирают от эмульсии и стружки при каждом ТО: контактная пара в каплях смазочно-охлаждающей жидкости «залипает» и рано или поздно встанет посреди смены.
Регулировка и ремонт оси вращения
Регулировка люфта червячной пары — работа для наладчика с опытом именно поворотных столов: поджим разрезной гайки на градус больше нужного, и стол заклинивает на тёплом редукторе, на градус меньше — люфт остаётся. После любого вмешательства в привод оси проверьте выход в референс: у большинства машин ноль оси вращения задаётся датчиком и меткой, и после разборки положение нуля нужно выставить заново.
Замена червячной пары или опорных подшипников стола — уже ремонт с разборкой узла, промывкой, закладкой смазки и последующей геометрией. Планетарно-роликовый редуктор обычно меняется в сборе. Отличие от линейных осей принципиальное: если ШВП меняется за смену, то стол — это десятки килограммов, точная посадка на фланец и восстановление взаимной привязки осей.
Стоимость работ соизмерима с ремонтом шпиндельной бабки, а не с заменой гайки ШВП. Если ось вращения начала «гулять», запланируйте диагностику заранее: ремонт по факту заклинивания всегда дороже планового.
У 5-осевых машин добавляется требование к взаимной привязке осей: стол B и кронциркуль C образуют двухопорный поворотный узел, который наладчики называют трюннионом; перекос любой из опор уводит центр вращения. Двухопорные узлы держат жёсткость при консольном вылете заметно лучше консольных «кулаков» — на это стоит смотреть и при покупке, и при разборе вибраций (особенности 5-осевых обрабатывающих центров — отдельная тема). Здесь важно одно: ось вращения на 5-осевой машине влияет на всё, и её люфт нельзя компенсировать «подкруткой радиуса» в программе.
Приводной инструмент: живой шпиндель и приводные головки
На токарно-фрезерных центрах приводной инструмент — это маленький шпиндель в револьверной головке, вращающий фрезу, свёрла и метчики при неподвижной или управляемой по C детали. На фрезерных ОЦ приводными бывают вспомогательные головки. По отказам это самостоятельный узел со своей статистикой.
Что ломается и почему.
- Подшипники живого шпинделя. Маленькие, высокооборотистые, работают с радиальным и осевым ударом при врезании. Симптом — нагрев корпуса головки после 15–20 минут работы и визг на старте. Проверка — прогон на рабочих оборотах с пирометром: рост температуры корпуса выше 40–45 °C за полчаса холостого прогона — повод для вскрытия.
- Муфты и зубчатые передачи привода. Ударное включение вращения, работа с перегрузом на черновых режимах съедают шлицы. Симптом — щелчки при включении и «рычание» под нагрузкой при спокойной механике.
- Датчик ориентации и зажим инструмента. Приводной инструмент тоже нуждается в остановке в заданном положении; сбой даёт удары при смене и ошибки по каналу головки.
- Конус и цанга. Грязь и забоины на конусе приводного шпинделя дают те же последствия, что и на главном: биение оснастки, разбитые отверстия. Чистка конуса — ежедневная процедура, как и на главном шпинделе.
Отдельный класс проблем — не механика, а режимы. Токарная часть машины считает подачу в миллиметрах на оборот, фрезерная — в миллиметрах в минуту. Наладчик, привыкший к мм/об, ставит в кадр фрезерования ту же цифру — и получает подачу в десять раз выше расчётной.
На форумах это типовой разговор: машина «не понимает подачу» — а это смешение режимов двух миров в одной программе. Отсюда правило для цеха: в заголовке каждой операции программы явно указывать группу режимов, а новые программы прогонять в покадровом режиме с контролем фактической подачи на экране.
Второе правило — охлаждение. Приводной инструмент часто получает смазочно-охлаждающую жидкость через собственный канал; забитый канал не виден снаружи, а перегрев пластин на фрезеровании по контуру детали списывается на «плохой инструмент». Контроль струи из отверстий головки — пункт еженедельного осмотра.
Приводные головки фрезерных центров и угловые головки
На фрезерных ОЦ приводными бывают сменные головки — угловые, удлинённые, многошпиндельные сверлильные. Они добавляют свои точки отказа: переходной фланец и его центровку, зубчатую передачу внутри головки, собственную смазку. Угловая головка с конической парой «люфтит» иначе, чем вертикальный шпиндель: биение появляется на фланце при затяжке, а увод — на глубине отверстия. Проверка после каждой установки головки — прогон на рабочих оборотах с индикатором на корпусе и контроль температуры фланца через 15 минут. Хранение головок — отдельный цеховой вопрос: головка, лежащая на полке конусом вниз, набирает грязь в конус и потом «забивает» его в шпинделе.
Токарно-фрезерный стык: ось C, ось Y, контршпиндель
Токарно-фрезерный центр — это два станка в одной станине, и большинство его специфических неисправностей живёт на стыке их логик (что относится к токарно-фрезерным центрам — в отдельном описании типа). Здесь — по существу узлов.
Ось C и центр поворотной оси
Ось C — управляемое вращение главного шпинделя для фрезерования на детали. Чтобы фреза шла по заданному контуру, стойка пересчитывает координаты через центр оси C. Этот центр задан настройкой машины. После любой разборки привода C — замены двигателя, датчика, редуктора, после жёсткого удара — реальный центр уезжает, и фрезерование «ведёт» в сторону на десятые доли миллиметра, хотя токарные размеры остаются в допуске.
Симптом характерный: круг, отфрезерованный на оси C, получается некруглым или смещённым, при этом резец не жалуется. Лечение — процедура определения центра поворотной оси по контрольной обработке или измерительной арматуре и запись новых значений в стойку. В системах Siemens за пересчёт координат при фрезеровании на C отвечает функция трансформации TRANSMIT — если её параметры разошлись с фактическим центром, машину «ведёт» ровно так, как описано выше. У Fanuc аналогичную работу делают поля центра оси в параметрах полярной интерполяции.
Проверка занимает час: проточка контрольной шейки, фрезеровка паза и круга на C, контроль на приборах. Делать её нужно после каждого вмешательства в привод C, а не только при жалобах.
Ось Y и контршпиндель
Ось Y у токарных центров смещает фрезу от осевой плоскости — это нормально для сложных корпусов, но добавляет четвёртую точку отказа: свою ШВП, свои направляющие и свой датчик. Контршпиндель добавляет синхронизацию: передача детали между шпинделями на лету требует совпадения угловых позиций обеих осей C. Рассинхронизация после замены датчика или батарейки абсолютного датчика даёт удар при передаче и фаски на детали. После любых работ с датчиками шпинделей обязательна переустановка нулей обеих осей C и проверка синхронной передачи на пониженных оборотах.
Сильным подсказкам верить стоит, но проверять тоже. Признаки рассинхронизации заметны до первого удара: деталь при передаче слегка «подкидывает» на прерывистом резе, следы захвата на торце несимметричны, привод контршпинделя слышно на разгоне. На этих симптомах передачу останавливают и переучитывают углы — дешевле, чем ловить вырванную из кулачков деталь.
Две системы координат в одной программе
Типовая ошибка наладки на токарно-фрезерном центре — путаница нулей. Токарная часть живёт в системе X-Z с нулем на торце, фрезерная — в X-Y-C с нулем на центре оси. Программист задаёт координаты «по детали», машина считает через активную систему. Пока нули записаны правильно — всё сходится.
После сбоя батареи или записи нулей «на глаз» фрезерованный паз уезжает, и искать причину начинают в стойке, хотя достаточно восстановить нули по протоколу. Правило простое: после каждой потери питания с аварией абсолютных датчиков — контроль нулей всех осей, включая поворотные, до запуска серийной программы.
Автосмена инструмента и паллеты у сложных машин
Автосмена — лидер по числу остановов на любом ОЦ, и её устройство, датчики и типовые отказы разобраны в отдельном материале про магазин инструментов и автосмену. Здесь остановимся на том, что меняется на многоосевых машинах.
Первое — ориентация шпинделя. На 4- и 5-осевых ОЦ цикл смены запускается чаще, ориентация M19 происходит в разных положениях оси B/C, и датчик ориентации работает на пределе своих интервалов. Проявляется это задержкой перед сменой и ударами ловителя. Прогон 50 циклов смены с осью B в двух положениях — хорошая нагрузочная проверка перед серийным запуском и при приёмке.
Второе — паллетные системы горизонтальных центров. Паллета зажимается на столе конусным зажимом; грязь на конусе или в пазу даёт микроподъём паллеты, а это увод базирования при следующей установке. Ежедневная чистка посадочного конуса — не перестраховка, а обязательный пункт: себестоимость одной переустановки с повторным базированием выше, чем месячный расход ветоши.
Третье — согласование осей при смене. У некоторых машин позиция смены требует поворота оси B в горизонталь; если ось после аварии осталась в промежуточном положении, автосмена блокируется, и наладчик ищет «неисправность АСИ», хотя достаточно вернуть ось в позицию. Перед диагностикой обмена всегда выводите все оси в безопасные позиции программно.
Точность позиционирования: какие цифры просить и как читать протокол
Для обычного станка достаточно точности позиционирования трёх линейных осей. Для ОЦ добавляются требования к поворотным осям и их взаимной привязке с линейными — и здесь есть стандарты, на которые можно опираться при приёмке и споре с поставщиком.
Нормативная база выглядит так.
| Стандарт | Что устанавливает | Что это даёт владельцу ОЦ |
|---|---|---|
| ГОСТ 8-82 | Классы точности станков: Н, П, В, А, С | Язык договора: «станок класса П» — это конкретные допуски |
| ГОСТ Р ИСО 10791-1-2009 | Геометрические проверки ОЦ с горизонтальным шпинделем | Список проверок геометрии при приёмке и после переезда |
| ГОСТ 27843-88 | Методы проверки точности и повторяемости позиционирования | Методика и число замеров: как считается точность по осям |
| ГОСТ ISO 10791-7-2016 | Точность обработки испытательной детали | Комплексная проверка всей кинематики обработкой |
ГОСТ 27843-88 и его международный аналог ISO 230-2 требуют не одного замера, а серии подводов к нескольким позициям с обеих сторон. Именно так выявляется то, что скрывает одиночный замер: зазор, разница при двустороннем подводе и разброс повторяемости. Для поворотных осей та же логика: серия подводов к одной угловой позиции с двух сторон покажет люфт пары точнее любого «одна контрольная проточка».
Испытательная деталь по ГОСТ ISO 10791-7 — самый честный экзамен ОЦ: стандартная заготовка обрабатывается на чистовых режимах во всех осях, включая наклонные грани для 5-осевых машин, затем измеряется. Деталь сразу показывает состояние геометрии, компенсаций и привязки осей. Практика приёмки, которую стоит взять в работу: требуйте у поставщика и приёмщика обработанную по стандарту деталь с протоколом измерений, а не только распечатку параметров стойки. Для б/у машины тест-деталь за пару часов экономит месяцы борьбы с «плавающим» браком.
Что читать в протоколе позиционирования: раздельно точность позиционирования и повторяемость; отдельно значение для двустороннего подвода. Повторяемость в 2–3 раза хуже односторонней — классический признак зазора. По поворотной оси смотрите не только угловые секунды, но и смещение центра оси: угол может быть идеальным, а центр — плыть, и это тоже покажет тест-деталь. Восстановление показателей — работа для сервиса по повышению точности станков: от регулировки зазоров до компенсации в стойке по протоколу лазерного измерителя.
Тепло — второй источник «плавающих» цифр
Механический зазор — не единственная причина увода. Шпиндель длиной полметра при нагреве на 10 градусов удлиняется на десятки микрометров; ось B с редуктором греется от собственного привода на длинных циклах. Стойки борются с этим тепловой компенсацией: таблица «температура датчиков — поправка позиции» хранится в параметрах. После ремонта, замены шпинделя или переналадки охлаждения старая таблица перестаёт соответствовать машине — и станок «плывёт» по чистому, с исправной механикой.
Практический вывод для цеха: точные операции ставьте на прогретую машину, а после любых работ с охлаждением шпинделя просите у сервиса пересчёт тепловой компенсации. Датчики температуры держите рабочими: отключённый «шумящий» датчик превращает компенсацию в источник ошибки вместо её лекарства.
Типовые аварии стоек по узлам ОЦ
Журнал аварий — первый документ при любом отказе ОЦ; как его читать, разобрано в отдельной статье о журнале аварий ЧПУ. Здесь — короткая привязка типовых сообщений к узлам, специфичным для обрабатывающих центров.
| Симптом | Типовая авария (Fanuc) | Что означает | Первое действие |
|---|---|---|---|
| Станок встал после выходных, ось «не в нуле» | 300 (APC) | Абсолютный датчик оси потерял положение: батарейка или сбой | Заменить батарейки, вернуть ось в референс по процедуре |
| Ось вращения не подтверждает поворот | 410 / 411 | Рассогласование положения в стопе / при движении | Проверить люфт пары и нагрузку: механика даёт ту же картину |
| Удар при повороте оси B | 421 | Рассогласование по цифровому серво | Проверить настройку пары осей и механику зажима стола |
| Гидравлика не собралась, оси не готовы | 401 | Нет готовности приводов: не собралась цепь вспомогательных систем | Идти по цепи: давление, концевые, реле готовности |
| Смена инструмента не стартует | Коды обмена и ориентации | Ориентация/ловитель не в позиции | Вывести оси в безопасные позиции, прогнать ориентацию |
В системах Siemens Sinumerik та же логика выражается в диапазонах номеров сообщений и классах реакций — от предупреждений до стопа цикла; в Heidenhain — в группах сообщений с разным уровнем останова. На стойках Syntec и Mitsubishi своя нумерация, но словарь причин совпадает: рассогласование оси, потеря абсолютного положения, неготовность вспомогательных систем. Числовой ряд у каждой стойки свой, а физика одна: аварии рассогласования по оси вращения в половине случаев — механика люфта, а не электроника. Диагностика начинается с журнала, а заканчивается индикатором на столе.
Порядок действий при аварии по оси вращения держите стандартным. Первое — фиксируйте журнал: номер, ось, момент относительно цикла. Второе — воспроизводите на пониженных режимах: если рассогласование повторяется на 25 % подачи, это механика или привод, а не разовый сбой.
Третье — только потом смотрите электрику: разъёмы датчика, экранирование кабеля, заземление. Обратный порядок — «сначала прозвонить всё» — стоит дни и заканчивается заменой исправных датчиков.
После потери питания с аварией 300 помните про нули: на токарно-фрезерных центрах нули всех систем координат и центр оси C требуют контроля до запуска серии. Дежурная замена батарей абсолютных датчиков — раз в год по календарю, а не по факту аварии; это самый дешёвый пункт регламента во всём парке.
Чек-лист осмотра и приёмки обрабатывающего центра
Полный чек-лист покупки б/у станка с ЧПУ — в отдельном материале; здесь — ОЦ-специфика, которой в общих списках нет. Проверки идут от дешёвых к дорогим.
Осмотр и документы:
- Журнал аварий стойки: частота 300-х аварий, рассогласований по поворотным осям, кодов обмена. Чистый журнал у машины с пробегом — тоже сигнал: его могли чистить.
- Наработка шпинделя и насосов. У ОЦ наработка поворотных осей обычно пропорциональна наработке шпинделя; сильный перекос — повод спросить, что крутили.
- Состояние посадочного конуса паллет и стола. Следы ударов на краях стола горизонтальной машины — история падений оснастки.
Поворотные оси:
- Двусторонний подвод каждой оси вращения к одной позиции с индикатором на вылете 200–300 мм. Разница — фактический люфт.
- Поворот оси на полный круг с контролем усилия: рывки в одном секторе — местный износ червячного колеса.
- Зажим стола (там, где есть): поворот под нагрузкой при отпущенном и зажатом состоянии.
Приводной инструмент и шпиндели:
- Прогон живого шпинделя 20–30 минут на рабочих оборотах с контролем нагрева корпуса и звука.
- Фрезерование на оси C контрольного круга и паза — круглость и смещение покажут состояние центра оси.
- Синхронная передача детали между шпинделями на пониженных оборотах (для контршпиндельных машин).
Комплексная проверка:
- Обработанная деталь по ГОСТ ISO 10791-7 с протоколом измерений — или хотя бы деталь с вашего чертежа на ваших режимах.
- Повторный запуск после выключения питания: отсутствие аварий абсолютных датчиков.
- Состояние электрошкафа: пыль, температура, состояние фильтров, следы перегрева приводов осей вращения.
- СОЖ и стружкоотвод: забитые каналы под поворотным столом горизонтальной машины поднимают уровень жидкости и топят приводные узлы.
Пункт 10 — тот самый, на котором экономят продавцы. Согласуйте его до сделки: обработка тест-детали стоит часов работы, а её отсутствие может стоить нового стола оси B. Пункты 12–13 — маркеры культуры эксплуатации: у машины с чистым шкафом и работающим стружкоотводом ресурс осей обычно соответствует заявленному, у машины с «заросшим» шкафом — нет.
Эксплуатация, которая защищает обрабатывающий центр
Полный регламент ТО станка с ЧПУ — в отдельной статье. Для ОЦ к общему списку добавляются четыре пункта, и все четыре — дешёвые.
Прогрев. Инструкции производителей прямо требуют прогревать шпиндель на холостом ходу — например, не менее 5 минут на 6000 об/мин перед точной работой. На форумах это обсуждают годами: непрогретая машина «плывёт» первые часы смены. Для ОЦ добавьте прогрев поворотных осей: несколько полных доворотов в обе стороны с выдержкой — редуктор выходит на рабочую температуру, зазор стабилизируется.
Смазка осей вращения. Червячная пара живёт на масле, опорные подшипники — на консистентной смазке; проверка уровня в корпусе редуктора стола — еженедельный пункт, которого нет в обычных чек-листах. Сухой червяк умирает за недели, а не годы.
Защиты и уплотнения стола. Телескопические кожухи и круговые уплотнения — единственное, что отделяет пару оси B от абразивной суспензии. Разрыв уплотнения — замена за час по факту обнаружения; пропущенный разрыв — ремонт пары через несколько месяцев. Обход с фонарём вокруг стола раз в неделю стоит дешевле любого ремонта.
Батареи абсолютных датчиков. По батарейке на ось, включая каждую поворотную. Замена раз в год по графику — и никаких аварий 300 в понедельник утром.
Чистота конусов и посадочных мест. Конус шпинделя, конус приводного инструмента, посадочный конус паллеты — три места, где грязь превращается в брак. Ежедневная протирка и еженедельный осмотр на забоины.
Эти пункты не отменяют базовую гигиену — чистку СОЖ, контроль смазки направляющих, состояние электрошкафа, — они её дополняют. У обрабатывающего центра цена пропущенного регламента выше: узел оси вращения ремонтируется дольше и дороже любой ШВП.
Когда звать сервис, а когда разбираться самим
Своими силами на ОЦ допустимо: чистка конусов, замена батарей датчиков по регламенту, прогрев, односторонний подвод осей в программах, чтение журнала аварий, двусторонний замер люфта индикатором.
Сервис нужен: регулировка червячной пары и замена её элементов, восстановление центра оси C после ремонтов, работа с параметрами компенсаций и трансформаций в стойке, геометрия после переезда или удара, все работы с синхронизацией шпинделей. Критерий простой: если операция меняет внутренние отсчёты стойки или требует разборки узла вращения — это работа для специалистов с приборами и протоколом. Самостоятельная «подгонка» центра оси C на глаз обычно превращает десятые доли миллиметра увода в стабильные полмиллиметра.
Если парк держит несколько ОЦ разных лет, имеет смысл провести технический аудит оборудования и выстроить обслуживание по состоянию, а не по календарю: оси вращения с растущим двусторонним зазором ремонтируются планово, в окно простоя, а не посреди срочного заказа.
Частые вопросы
Почему поворотная ось теряет точность, если датчик стоит на двигателе?
Стойка управляет валом двигателя, а угол стола получается делением через редуктор. Погрешность передачи повторяется циклически с оборотом вала двигателя и меняется по углу стола. Измерительный датчик непосредственно на оси позволяет приводу гасить ошибку замкнутым контуром. С датчиком на двигателе помогает компенсация и односторонний подвод.
Что означает ошибка 300 на Fanuc после выходных?
Абсолютный датчик оси потерял записанное положение: подсела батарейка или питание пропадало слишком долго. Стойка требует вернуть ось в референс. Нужна замена батарей, выход в ноль по процедуре производителя и контроль нулей систем координат до запуска серийной программы.
Как проверить люфт поворотного стола без приборов?
Закрепите рычаг 200–300 мм и индикатор, подводите ось к одной позиции с двух сторон. Разница показаний — суммарный зазор в передаче. У исправной машины это единицы тысячных миллиметра на таком вылете. Сотые доли — сигнал регулировать или готовить ремонт пары.
Почему после ремонта оси C фрезерование ведёт в сторону?
При разборке сместился фактический центр оси C, а стойка считает координаты через записанный центр. Токарные размеры при этом в допуске, поэтому ищут «электрику». Лечение — определение центра по контрольной обработке и запись новых значений в параметры полярной интерполяции или трансформации.
Нужно ли прогревать обрабатывающий центр перед точной работой?
Да. Инструкции требуют прогрев шпинделя на холостом ходу — например, 5 минут на 6000 об/мин — плюс рабочие довороты поворотных осей. Непрогретый редуктор стола и шпиндель дают увод размеров в первые часы смены, который списывают на «старый станок».
Чем приводной инструмент отличается от главного шпинделя по обслуживанию?
Это отдельный высокооборотистый шпиндель с малыми подшипниками, своей смазкой, датчиком ориентации и каналом охлаждения. Ему нужен свой прогон на оборотах с контролем нагрева, чистка конуса и контроль струи охлаждения. Нагрев корпуса выше 40–45 °C за полчаса прогона — признак проблем подшипников.
Станок точен в фиксированных углах 0° и 90°, но «гуляет» в промежуточных. Это нормально?
Да, для машины с зажимом стола это типовая картина: в фиксируемых углах положение держит зажим, в промежуточных — только передача. Люфт передачи компенсируется односторонним подводом, регулировкой пары или программной компенсацией. Если работа требует контурного поворота под нагрузкой — передачу надо восстанавливать, зажимом её не заменить.
Сколько служит червячная пара поворотного стола?
При живой смазке и целых уплотнениях — десятки тысяч часов; при сухом червяке или песке в уплотнениях счёт идёт на месяцы. Ресурс определяется не календарём, а состоянием смазки и защит. Ежемесячный контроль люфта индикатором показывает тренд до того, как пара начнёт выкрашиваться.
Заключение: что сделать на этой неделе и в этом месяце
Неисправности обрабатывающего центра в основном концентрируются там, где трёхосевой станок пуст: оси вращения, приводной инструмент, стык токарной и фрезерной логики, развитая автосмена. Пока эти узлы не внесены в регламент и в чек-лист приёмки, машина будет «плавать» по размерам без видимой причины.
На этой неделе:
- Проведите двусторонний замер каждой поворотной оси индикатором на вылете 200–300 мм — запишите числа в паспорт машины.
- Проверьте даты замены батарей абсолютных датчиков по всем осям; старше года — меняйте по графику.
- Внесите в программы ответственных деталей односторонний подвод осей вращения.
В этом месяце:
- Прогоните живой шпиндель и ориентацию под нагрузкой: нагрев, звук, 50 циклов смены.
- Если были ремонты привода C или потери питания — восстановите центр оси C и нули по контрольной обработке.
- Включите в регламент ТО смазку редуктора стола и чистку трёх конусов: шпиндель, приводной инструмент, паллета.
- Для парка машин закажите обработку тест-детали по ГОСТ ISO 10791-7 с протоколом — это база для решений о ремонте.
Когда замеры показали зазор сверх допуска, ориентация «ловит через раз», а центр оси C после ремонта не восстанавливается — это работа для сервиса. Диагностика с выездом, регулировка осей вращения и наладка после ремонта занимают у профильной бригады день-два; прайс-лист на ремонт станков покажет порядок затрат заранее. Дешевле всего ОЦ обходится тогда, когда его специфические узлы осматривают чаще, чем линейные — а не наоборот.
Источники
- ГОСТ 8-82. Станки металлорежущие. Нормы точности. Основные положения
- ГОСТ Р ИСО 10791-1-2009. Центры обрабатывающие. Часть 1. Контроль геометрической точности обрабатывающих центров с горизонтальным шпинделем и дополнительными шпиндельными головками (горизонтальная ось Z)
- ГОСТ ISO 10791-7-2016. Центры обрабатывающие. Условия испытаний. Часть 7. Точность обработки испытательных образцов
- ГОСТ 27843-88 (ИСО 230-2:1988). Станки металлорежущие. Методы проверки точности позиционирования
- Siemens. SINUMERIK 808D ADVANCED. Programming and Operating Manual (ISO Turning/Milling) — руководство по программированию и работе в режиме «токарная/фрезерная» (Справочник по программированию ISO, токарная и фрезерная обработка)
- FANUC System APC Alarm — описание аварий абсолютного датчика положения (Краткий справочник аварий системы ЧПУ Fanuc, диапазон 300–349)
- Справочник технолога-машиностроителя. В 2 т. Т. 2 / под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение (печатное издание)