

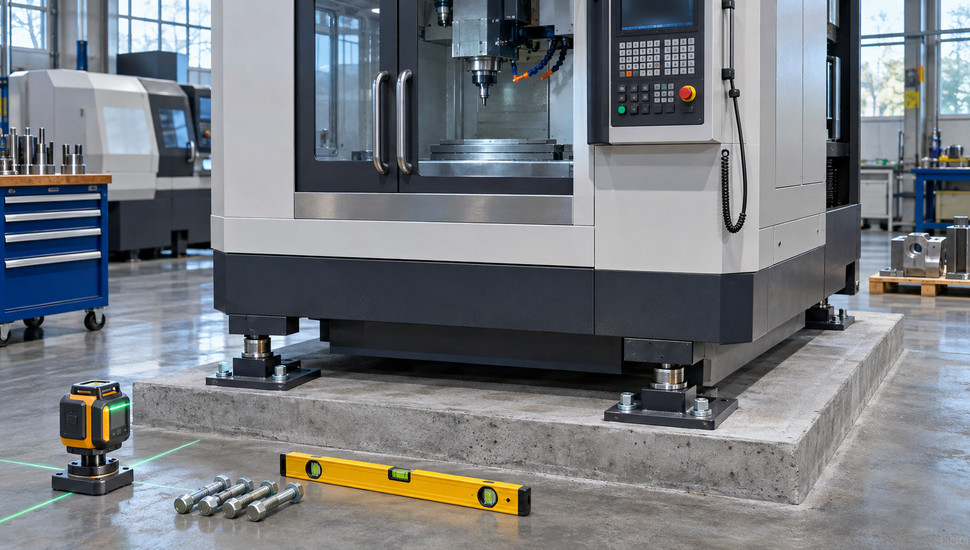
Установка станка: фундамент, выравнивание и крепление
Станок годами держит геометрию при трёх условиях: под ним достаточно прочное основание, станина выставлена без скрутки станочным уровнем, крепление затянуто по схеме с контролем. Если хотя бы одно условие нарушено, последствия проявляются не сразу, а через недели: конус на проточке, увод размеров между сменами, «необъяснимое» биение. Ниже — полный порядок монтажа: фундамент (бетон, размеры, сроки твердения), выбор между виброопорами и анкерами, пошаговое выравнивание по уровню и типовые ошибки установки, которые потом «лечат» месяцами.
Ключевое
- Скрутка станины опаснее «неидеального горизонта»: уровень 0,05 мм/м при скрученных направляющих даст больший увод размеров, чем ровная, но слегка наклонённая станина. Цель выравнивания — плоскостность, а не «ноль по пузырьку».
- Бетон фундамента — не ниже М250 (колодцы под анкеры — М300). Станок ставят при ~50 % прочности (7 суток), пускают при ~70 % (15–22 суток), полная прочность — 28 суток.
- Виброопоры — для станков до ~10 т без ударных нагрузок; жёсткая анкеровка — для тяжёлых, точных и ударных. Собственная частота опоры должна быть в 1,5–2 раза ниже частоты возмущения, иначе вместо гашения получится резонанс.
- Анкера затягивают крест-накрест в 2–3 прохода с контролем уровня на каждом проходе: перетянутый болт деформирует станину так же надёжно, как незатянутый.
- Приёмочный тест установки — контрольная проточка и подрезка: конус не более 0,01–0,02 мм на 150–300 мм для универсального станка. Повторная контрольная выверка — через 6–12 месяцев, когда основание стабилизируется.
Чем оборачивается установка «на глазок»
В цех привезли обрабатывающий центр. Кран-балка есть, пол ровный — поставили за смену, «как встал, так стоит». Через два месяца сменщик жалуется: размер «плывёт» между первой и третьей сменой, а на детали у краёв стола появляется отклонение. Меняют резцы, проверяют компенсации, вызывают электронщика.
Ответ находится на полу: две опоры затянуты, две — «от руки», станина скручена на сотые доли миллиметра, и геометрия меняется с нагревом цеха. Такая цепочка — норма, а не исключение. Перекос станины проявляется не в день монтажа, а браком через недели, поэтому его ищут где угодно, кроме фундамента. Между тем восстановление геометрии станка со шлифовкой направляющих и переборкой узлов стоит кратно дороже правильной выставки, которая занимает один-два дня.
Проверенный на практике порядок обходится дешевле любой «лечебной» серии: бетон набрал прочность → станок на временные башмаки → предварительная выверка → анкеровка и подливка → окончательная выверка → контрольная проточка. Каждый шаг описан ниже.
Нужен ли станку фундамент вообще: три схемы установки
«Станок ставят только на фундамент» — устаревшее правило. Паспорта и заводские инструкции исходят из массы, жёсткости станины и класса точности. Старый учебный пример: паспорт токарного станка ТВ-6 прямо разрешает «установку на виброопоры или резину толщиной 6–8 мм». А для станка 1А616 паспорт требует анкеров, но владельцы годами работают без них на жёсткой плите — и контролируют геометрию контрольной проточкой.
Рабочих схемы три, и выбор определяет всё остальное: конструкцию основания, тип опор, сроки.
| Схема | Для каких станков | Сильные стороны | Ограничения |
|---|---|---|---|
| На регулируемые башмаки или виброопоры, без анкеров | Масса до ~10 т, класс точности Н/П, без ударных нагрузок | Монтаж за смену, доступ к опорам для повторной выверки, частичная виброзащита | Нужны жёсткая станина и ровный прочный пол; точность и виброустойчивость ниже, чем при анкеровке |
| На плиту цеха с анкеровкой | Средние станки с ЧПУ, классы П/В, плита расчётной толщины | Жёсткая фиксация, стабильная геометрия при ударных подачах | Толщину и армирование плиты сверять с документацией станка; пыль и шум при бурении |
| Индивидуальный фундамент | Масса свыше ~10 т, классы В/А/С, ударное оборудование, длинные станины | Максимальная стабильность, возможность встроенной виброизоляции | 28 суток на набор прочности, проект и смета; «вечная» привязка станка к месту |
Классы точности по ГОСТ 8-82 обозначаются буквами Н (нормальной), П (повышенной), В (высокой), А и С (особо точные). Для групп В, А, С справочники рекомендуют фундаменты с виброизоляцией, а иногда и отдельную от плиты цеха плиту — об этом ниже, в разделе про спецфундамент.
Если схема выбора неочевидна — масса на грани 10 т, соседи-вибраторы, старая плита — её считают до доставки станка, а не после. Монтаж и перенос станков начинается именно с расчёта схемы установки и проверки основания, а не с заезда крана.
Фундамент под станок: бетон, размеры, сроки
Марка бетона и армирование
Минимум для фундаментов под станки с динамическими нагрузками задан нормативами: для лёгких неармированных конструкций допускается бетон класса В7,5 (примерно М100), для армированных фундаментов под станки с ЧПУ практика сходится на М250 и выше. Анкерные колодцы заливают смесью не ниже М300 — через них передаются вибрации и усилия затяжки.
Армируют сеткой из стержней 12–20 мм с ячейкой около 200 мм, в два яруса для плит толще 500 мм. Защитный слой бетона до арматуры — 30–50 мм с каждой стороны. Верхнюю сетку связывают так, чтобы она не «утонула» при заливке: без верхней арматуры плита работает только на сжатие и трескается от изгиба под опорами.
Размеры и масса
Плита должна выступать за контур станка минимум на 100–150 мм в каждую сторону; расстояние от края опорной плиты станка до края фундамента — не менее 50 мм по СН 18-58. Ориентир по глубине для отапливаемого цеха и грунтов с нормальной несущей способностью: 500–700 мм под станки средней массы; точные и тяжёлые станки — отдельный расчёт.
Масса фундамента — рабочий рычаг против вибраций: под универсальный станок её стараются сделать сопоставимой с массой станка, под точные и ударные — кратной ей. Точная цифра зависит от типа станка и частоты возмущений, поэтому её берут из строительного задания завода или считают по СНиП 2.02.05-87, а не «по аналогии с соседним цехом».
Основание и грунт
Насыпной грунт под фундаментом — прямая дорога к «плывущему» уровню: неравномерная усадка перекосит плиту за месяцы. Насыпь убирают или уплотняют послойно; при слабых грунтах плиту расширяют, опирают на подушку из щебня или передают нагрузку на сваи. Под подошвой желательна бетонная подготовка 50–100 мм и отсечная гидроизоляция — СОЖ и масло, попавшие в грунт, со временем меняют его свойства под плитой.
График твердения: когда ставить и запускать
| Возраст бетона при +20 °C | Прочность | Что разрешено |
|---|---|---|
| 7 суток | ~50 % | Установка станка на временные башмаки, предварительная выверка, подливка |
| 15–22 суток | ~70 % | Окончательная затяжка анкеров, пуск и обкатка |
| 28 суток | 100 % | Полная нагрузка, работа на рабочих режимах |
Пониженная температура сдвигает сроки вправо: при +5 °C те же 70 % набираются в полтора-два раза дольше. Ускорять «прогревом горелкой» нельзя — перепад сушит верхний слой и даёт трещины. Готовность фундамента к приёму станка проверяют до монтажа: плоскостность верхней поверхности — не хуже 0,2 мм на 500 мм, отметка верха — минус 5 мм под подливку, уклон — не более 1 мм на метр.
Приёмка существующей плиты цеха
Плиту, по которой уже работали годы, проверяют перед монтажом в четыре шага. Первый — визуальный осмотр: усадочные трещины у опорных зон, масляные «карманы», отслоения стяжки простукиванием (глухой звук — пустота). Второй — прочность бетона: неразрушающим методом (склерометр, молоток Шмидта) или по контрольным образцам, если история плиты известна.
Третий шаг — сверка со спецификацией станка: производители указывают минимальную толщину бетона, плоскостность под станком и схему анкерных полей. Четвёртый — нивелировка: отметка верха в четырёх углах будущей установки и уклон. Плита с перепадом больше 5 мм под станком потребует подливки или фрезеровки поверхности до начала выставки.
Отдельно смотрят соседей по перекрытию: пресс и молот через общую плиту передают ударные импульсы дальше, чем кажется. Если рядом точный станок, а между ними одна плита без швов, решение принимают на этапе планировки — изолированная плита со швом дешевле, чем «непонятная» погрешность на шлифуемой поверхности.
Крепление станка: анкера, химанкера, колодцы или безанкерная установка
Способ крепления выбирают вместе со схемой установки — переделка стоит дорого: перебурить колодцы в готовой плите или «пересадить» анкерованный станок на виброопоры означает новую выверку с нуля.
| Способ | Технология | Когда применяют | Срок до полной затяжки |
|---|---|---|---|
| Анкерные колодцы | В фундамент при заливке ставят закладные трубы; при монтаже в них опускают болты и заливают бетоном не ниже М300 | Новые фундаменты под тяжёлые и точные станки | Затяжка через 7 суток после заливки колодцев |
| Химанкера | Сверление в готовом бетоне, отверстие больше болта на 2–4 мм (в 1,5–2 раза по диаметру по ряду инструкций), продувка, состав, болт | Плита цеха, старый бетон, реконструкция | 24 часа |
| Сквозные и клиновые анкера | Сквозное отверстие в плите с прижимной пластиной 100×100×10 мм под гайкой | Средние станки на мощной плите | По паспорту анкера, обычно сутки |
| Безанкерная установка | Регулируемые клиновые башмаки (по типу ОСТ 2 П79-1-78) или виброопоры, упор от сдвига | Лёгкие станки до ~10 т на прочном ровном полу | Не требуется |
Колодцы перед заливкой готовят: пропитывают водой 6–8 часов и держат влажными около 4 суток, иначе старый бетон вытягивает воду из свежей смеси и колодец растрескивается. Под гайки и головки болтов ставят стальные подкладки — распространённый размер 100×100×10 мм: голая гайка в бетон «втапливается» при затяжке.
Вместе с креплением монтируют и то, что потом сложно дотянуть: заземление (отдельный контур или шина, сопротивление — по нормам электроустановок), подводку СОЖ, воздуха и электропитания с запасом на обслуживание. Прокладывать трассы под станком «потом» означает повторную выверку: каждый подъём и сдвиг станка сбивает уровень.
Моменты затяжки фундаментных болтов в монтажных таблицах лежат в диапазоне от ~12 Н·м для М10 до ~950 Н·м для М36; для распространённого М12 это порядка 24 Н·м. Точное значение берут из руководства станка, а затягивают крест-накрест: первый проход — 30–50 % момента, второй — 80 %, третий — полный с контролем уровня на каждом проходе. Затяжка «с рычагом до упора» — самая частая причина скрученной станины у свежесмонтированных станков.
Затянуть и зафиксировать по норме, с динамометрическим контролем и подливкой, — стандартная часть услуги выравнивания и фиксации станков: выездная бригада проходит по схеме опор из паспорта и сдаёт уровень в акт.
Виброопоры или жёсткое крепление: как выбирать осознанно
Виброопора — не «мягкая ножка», а пружинно-демпфирующая система с расчётной нагрузкой и собственной частотой. Правило виброизоляции: собственная частота опоры должна быть в 1,5–2 раза ниже частоты возмущения от станка или от соседей. Переверните соотношение — и опора начнёт качать станок на резонансе, ухудшая то, что должна гасить.
Отсюда три практических следствия. Первое: опоры подбирают по фактической массе, делённой на число опор, с запасом 20–30 % — «примерно того же размера» не подходит. Второе: ударные и реверсивные станки на мягкие опоры не ставят — только жёсткий фундамент. Третье: если главный источник вибраций — сосед (пресс, компрессор, молот за стенкой), иногда эффективнее изолировать не станок, а фундамент соседа или развести их по плитам.
| Условие | Разумное решение |
|---|---|
| До ~10 т, жёсткая станина, ударов нет | Виброопоры или регулируемые башмаки без анкеров |
| Свыше ~10 т | Анкеровка к фундаменту или расчётной плите |
| Классы точности В, А, С | Спецфундамент с виброизоляцией, крепление по проекту |
| Ударные и реверсивные нагрузки | Только жёсткий индивидуальный фундамент |
| Тонкая плита, рядом точные станки | Отдельная изолированная плита со швом от плиты цеха |
Мини-случай из практики небольших цехов: вертикальный фрезерный станок поставили на резиновые коврики «по случаю» рядом с участком гибки. Стол дрожал при каждом ударе листогиба, оператор списывал это на «дешёвый станок». Переустановка на пружинные опоры с расчётной нагрузкой и перенос на другой край цеха убрали дрожь без единого вмешательства в механику.
Пошаговый порядок выравнивания станка по уровню
Главный инструмент — станочный рамный уровень ценой деления 0,02–0,05 мм/м. Строительный пузырьковый уровень из магазина отделочных материалов «видит» 0,5 мм/м и на станке бесполезен. Дополнительно: щупы, индикатор часового типа с магнитной стойкой, динамометрический ключ.
| Группа станков | Ориентир точности выверки, мм на 1000 мм |
|---|---|
| Универсальные, класс Н | 0,05–0,1 |
| Повышенной точности, класс П | 0,02–0,04 |
| Точные, класс В | 0,01–0,02 |
| Особо точные, классы А и С | 0,005–0,01 плюс контроль вибраций |
Конкретные цифры для конкретной модели — в руководстве; типовые требования паспортов станков с ЧПУ укладываются в 0,02–0,04 мм на 1000 мм в продольном и поперечном направлениях.
Порядок работ
- Выдержка. После перевозки станок стоит в цехе 12–24 часа без выверки: чугун и станина принимают температуру помещения. Зимой, после мороза, — до суток и больше.
- Подготовка. Очищают опорные лапы и поверхность основания от консервации, краски наплывами и грязи; проверяют, что все регулировочные винты свободно ходят.
- Грубая выставка. Станок опирают на клинья или временные башмаки по схеме из паспорта; схема опор — не предмет для творчества: замена четырёх опор на три меняет изгиб станины.
- Предварительный уровень. Выводят продольное и поперечное направление с точностью ~0,1 мм на 200 мм — достаточно, чтобы станок стоял устойчиво и не качался.
- Точки замера. Уровень кладут на направляющие: вдоль станины в двух крайних положениях, поперёк — минимум в двух сечениях; на токарном — дополнительно на суппорт ближе к резцедержателю. Считывают показания в одном и том же месте и по метке, иначе пыль и фаска «съедят» сотые.
- Анкеровка. Болты ставят в колодцы или отверстия, но не затягивают: сначала подливают и дают схватиться по графику из раздела о креплении.
- Затяжка с контролем. Затягивают крест-накрест в 2–3 прохода динамометрическим ключом; после каждого прохода — повторный замер уровня во всех точках. Уход показаний на проходе — сигнал, что станину «ведёт», и момент пересматривают, а не дожимают.
- Подливка. Опорные поверхности и башмаки подливают безусадочной смесью: без опоры под лапой станина работает консолью и «дышит» при каждой подаче.
- Контрольная выверка. Через 24–48 часов после затяжки и подливки — повторный замер всех точек. Итог: 0,02–0,04 мм/м для станков с ЧПУ среднего класса, точнее — по паспорту.
- Приёмочный тест. Контрольная проточка в патроне и подрезка торца: конус и вогнутость — не более 0,01–0,02 мм на 150–300 мм для универсального токарного. На фрезерном — подрезка плоскости и замер индикатором по диагоналям стола. Результат — в акт установки.
Практика с форумов сходится с этим порядком в одном пункте дословно: «подкрутил опору под задней тумбой, вывел в ноль, сделал контрольную проточку — 0,01 мм конуса на 150 мм, а до этого конус был в разы больше». Один виток регулировочного винта меняет геометрию измеримо. Поэтому судит о качестве установки контрольная проточка, а не взгляд на пузырёк.
Для тяжёлых станков и длинных станин порядок тот же, но добавляется лазерный или оптический контроль прямолинейности, а замеры повторяют при прогретом и холодном состоянии. Самостоятельный монтаж среднего станка с ЧПУ возможен, но под каждый шаг нужны инструмент и опыт; монтаж промышленного оборудования силами сервисной бригады включает выверку, анкеровку, подливку и сдачу уровня протоколом.
Температура и повторные замеры
Уровень станка — функция температуры, и это не метафора: разница между «холодным утром» и «тёплым вечером» смещает показания на сотые доли миллиметра. Поэтому выставку ведут при стабильной температуре цеха, подальше от ворот, батарей и солнечной стороны. Если станок стоит у ворот, каждую откатку дверей зимой он «переживает» перекосом — до тех пор, пока температура не выровняется.
Рабочий приём: после контрольной выверки прогнать станок в холостом режиме 1–2 часа и повторить замеры. Если показания ушли за пределы допуска при прогреве, причину ищут в основании (пустоты, продавленная резина) или в неравномерном обдуве. Протокол установки с двумя рядами замеров — «холодный» и «прогретый» — избавляет от половины споров о том, кто виноват в уводе размеров.
Типовые ошибки установки, которые потом «лечат» годами
Каждая из восьми ошибок ниже — это не авария в день монтажа, а медленный счётчик: брак, споры с резцами, «электрика виновата».
- Пуск до набора прочности. Запуск на третий день после заливки «чтобы не стоял цех» передаёт вибрации в незрелый бетон: микротрещины, неравномерная усадка, перекос через полгода. Ориентир: пуск при 70 % прочности.
- Затяжка «до упора с рычагом». Труба на ключе вместо динамометра затягивает болт «на глаз» — станина изгибается, направляющие скручиваются. Симптом после монтажа: конус, который не убирается компенсациями.
- Выставка у ворот, на сквозняке, на солнце. Классика с форумов: специалисты выставили станину утром, к вечеру «поплыл» — при трёхсменной работе уровень уходил каждые 8–12 часов. Причина — неравномерный нагрев корпуса и основания. Ставят станок вдали от ворот и источников тепла, выверку повторяют при рабочей температуре.
- Тяжёлый станок на мягких опорах без расчёта. Опоры «такого же размера, как у соседа» под центром масс в 12 т качаются на собственной частоте: резонанс, волна на поверхности, разбитые ШВП. Считается масса на опору и частоты, а не высота.
- Резина «на глаз». Коврик 6–8 мм из паспорта лёгкого станка не переносится на станок в 5 т: резина продавливается неравномерно, станина стоит на трёх точках из четырёх.
- Нет подливки под башмаками. Зазор под лапой — консольный изгиб и «дыхание» станины при подачах. Подливка безусадочной смесью — обязательный шаг, а не «по желанию».
- Забыт повторный контроль. Основание стабилизируется до года: практики рекомендуют контрольную выверку через 6–12 месяцев после монтажа и обязательно — после перестановки, удара краном или «переезда» участка.
- Игнор схемы опор из паспорта. Три опоры вместо четырёх «для простоты», перестановка башмаков «для удобства трассы» — это изменение расчётной схемы изгиба станины. Паспортная схема опор — не рекомендация, а условие заявленной точности.
Отдельная категория — монтажи «с пересадкой»: станок переехал из старого цеха и «сразу работал как работал». Без новой выверки по месту он наследует чужой перекос; при перевозке станков в другой цех выверка на новом основании входит в состав работ по умолчанию.
Когда нужен специальный фундамент
Индивидуальная плита обязательна, когда масса станка выше ~10 т, когда класс точности В, А или С, и когда станок сам источник ударов: строгальные с реверсом, прессы, молотовое оборудование. В эти же условия попадают длинные станины шлифовальных и продольно-фрезерных станков, где даже малая неравномерность основания читается на всей длине направляющих.
Спецфундамент отличается не только размером. Точные станки ставят на плиты с боковой виброизоляцией или на изолированную плиту со швом от пола цеха — чтобы вибрации здания не шли через бетон.
Под ударное оборудование массу фундамента наращивают и армируют по расчёту на динамические нагрузки по СНиП 2.02.05-87. Верх плиты выводят под подливку с допуском −5 мм, уклон — не более 1 мм на метр, плоскостность — 0,2 мм на 500 мм.
Что передают проектировщику или подрядчику до заливки:
- масса станка и масса самого тяжёлого установочного узла;
- схема опор и координаты анкерных полей из руководства;
- класс точности станка и характер нагрузок (статика, удары, реверс);
- данные по грунтам и уровень грунтовых вод;
- размещение закладных: колодцы, кабельные каналы, трассы СОЖ и воздуха.
Тонкая плита типового цеха — не приговор, но ограничение: толщину и армирование перекрытия сверяют со спецификацией станка ещё до покупки. Производители указывают минимальную толщину бетона, плоскостность и координаты анкерных полей. Если плита не проходит, дешевле сразу планировать локальное утолщение или изолированную плиту, чем потом «лечить» станок опорами.
Чек-лист монтажа станка
- Схема опор и способ крепления — из паспорта, не «по аналогии».
- Основание проверено: прочность, плоскостность 0,2/500 мм, уклон ≤1 мм/м, отметка −5 мм.
- Бетон: монтаж при ~50 % (7 суток), пуск при ~70 % (15–22 суток), полная — 28 суток.
- Станок выдержан в цехе 12–24 часа после перевозки.
- Опорные лапы и площадка очищены до металла.
- Грубая выставка на клиньях по паспортной схеме опор.
- Предварительный уровень ~0,1 мм на 200 мм.
- Анкера установлены, колодцы залиты, затяжка — по срокам набора прочности.
- Затяжка крест-накрест в 2–3 прохода динамометрическим ключом с контролем уровня.
- Подливка опор безусадочной смесью.
- Контрольная выверка через 24–48 часов: 0,02–0,04 мм/м и точнее по классу.
- Контрольная проточка/подрезка с результатом в акте; повторная выверка — через 6–12 месяцев.
Частые вопросы
Можно ли поставить станок с ЧПУ прямо на бетонный пол, без фундамента? Да, если масса до ~10 т, станина жёсткая, ударов нет, а плита цеха соответствует спецификации производителя: минимальная толщина, плоскостность и места опор указаны в документации станка. Установка идёт на регулируемые башмаки или виброопоры с выверкой 0,02–0,04 мм/м. Тяжёлые, точные и ударные станки требуют анкеровки или индивидуального фундамента.
Что лучше для точности — виброопоры или анкера? Для точности критична не «жёсткость вообще», а отсутствие скрутки станины и внешних вибраций. Анкеровка даёт стабильность при тяжёлых срезах и ударных подачах; правильно подобранные опоры изолируют от вибраций здания. Ошибка в любом направлении — резонанс на опорах или скрученная анкерами станина — уводит размеры одинаково.
Каким уровнем выставлять станок? Станочным рамным уровнем с ценой деления 0,02–0,05 мм/м; строительные уровни с точностью 0,5 мм/м не видят нужных допусков. Замеры ведут на направляющих в нескольких сечениях и на суппорте, отмечая положение уровня меткой. Главная цель — убрать скрутку: разность показаний вдоль и поперёк, а не «идеальный ноль» в одной точке.
Через какое время после заливки фундамента можно ставить и запускать станок? Установка на башмаки и предварительная выверка — при ~50 % прочности, это 7 суток при +20 °C. Пуск — при ~70 %, то есть через 15–22 суток в зависимости от температуры. Полные рабочие нагрузки — после 28 суток; затяжку анкерных колодцев выполняют через 7 суток после их заливки, химанкера — через сутки.
Выставили станок, а через месяц «поплыл» уровень и появилась конусность. Почему? Типовые причины: усадка основания и подливки (норма — контрольная выверка через 6–12 месяцев), затяжка анкеров без динамометрического контроля, неравномерный нагрев цеха при трёхсменной работе, продавленная резина под лапами. Диагностика простая: повторный замер уровня во всех точках, осмотр затяжки, контрольная проточка.
Можно ли переставить станок в другой конец цеха своими силами? Переместить — да; сохранить при этом геометрию без повторной выверки — почти никогда. Каждый подъём домкратами и перекат на роликах снимает станок с выверенных опор, а новый участок пола отличается отметками и жёсткостью. После любого перемещения обязательны полный цикл: предварительная выставка, затяжка с контролем, подливка и контрольная проточка — как при первичном монтаже.
По опыту сервисных выездов, в половине случаев «поплывшего» станка корень — в основании и затяжке, а не в узлах.
Заключение: что сделать, чтобы станок не «лечили» годами
Установка станка — это три решения, принятые заранее, а не «поставили как встал». До доставки: схема опор и способ крепления из паспорта, проверка плиты или заливка фундамента М250+ с запасом 28 дней. В день монтажа: выдержка 12–24 часа, грубая выставка, затяжка крест-накрест с контролем уровня, подливка. После: контрольная выверка через 24–48 часов, приёмочная проточка с числом в акте, повторная выверка через 6–12 месяцев.
Порядок действий на неделю вперёд выглядит так. Сегодня — найти руководство станка и выписать схему опор, допуски выверки и моменты затяжки. До монтажа — сверить плиту со спецификацией и назначить ответственного за протокол замеров.
В день монтажа — пройти шаги 1–10 из раздела выравнивания и зафиксировать результаты. Через месяц и через год — повторить контрольные замеры. Этот минимальный протокол стоит пару часов работы и снимает главный источник «хронических» браков.
Когда фундамент, выравнивание и крепление выполнены, начинается следующий этап — первый запуск, обкатка и пусконаладка: ввод параметров, проверка аварийных остановок и точности на тестовых деталях. Эту часть выполняют сервисные инженеры: пусконаладочные работы включают обкатку и сдачу станка в работу с протоколами.
Если монтаж нужен «под ключ» — от разгрузки и фундамента до уровня в акте и первого запуска, инженеры приедут с уровнем 0,02 мм/м, динамометрическим ключом и схемой опор вашего станка. Оставьте заявку, и станок будет стоять так, что его геометрию не придётся «лечить» по ходу работы.
Источники
- СНиП 2.02.05-87 «Фундаменты машин с динамическими нагрузками»
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность»
- ГОСТ Р ИСО 230-1-2010 «Испытания станков. Часть 1. Методы измерения геометрических параметров»
- СН 18-58 «Технические условия проектирования фундаментов машин»
- ВСН 361-85 «Установка технологического оборудования на фундаментах». — Минмонтажспецстрой СССР, 1985 (печатное издание)
- «Эксплуатация и ремонт станков. Система ППР»: учебные материалы по виброизоляции станков
- «Способы соединения оборудования с фундаментом»: справочные материалы по монтажу оборудования
- «Справочник технолога-машиностроителя» под ред. А. Г. Косиловой и Р. К. Мещерякова, т. 2. — М.: Машиностроение (печатное издание)