

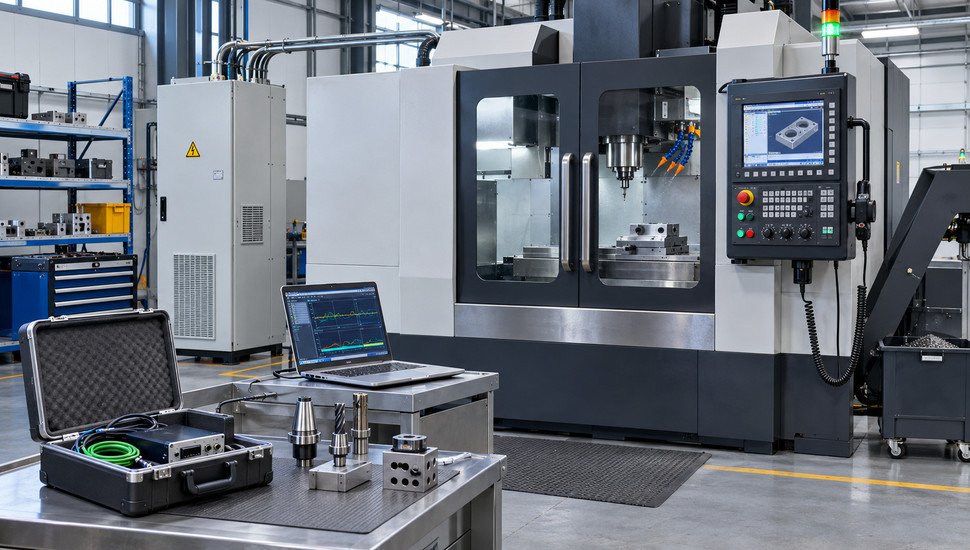
Пусконаладка станка с ЧПУ: что входит и кто должен делать
Пусконаладка станка с ЧПУ — это комплекс работ от проверки монтажа и подключения к коммуникациям до сдачи станка на тестовую деталь с обученным оператором. Между «машину привезли в цех» и «деталь вышла годная» лежит восемь этапов, и на каждом спор о том, кто должен делать и платить, вспыхивает заново: поставщик кивает на заказчика, заказчик — на монтажников, монтажники — на наладчика ЧПУ.
Разберём полный состав пусконаладочных работ по этапам с допусками, разделим зоны ответственности между поставщиком, сервисной организацией и цехом, покажем, что входит в обещание «под ключ», а что выставят отдельным счётом. В конце — чек-лист приёмки ПНР и список документов, без которых работу принимать нельзя. Если нужна сама услуга — подробности на странице пусконаладочных работ.
Ключевое
- ПНР станка с ЧПУ — восемь этапов: входной контроль, установка по уровню, подключение коммуникаций, ввод машинных параметров и привязка осей, тесты осей с компенсациями, проверка вспомогательных узлов, тестовая деталь, обучение и передача документов.
- За цех, питание, заземление, фундамент и такелаж отвечает заказчик. За уровень, машинные параметры, компенсации и сдачу на деталь — исполнитель ПНР. Кто за что отвечает — фиксируется в договоре до разгрузки машины.
- «Под ключ» означает: станок обрабатывает контрольную деталь по чертежу заказчика. Разработка управляющих программ, оснастка и режущий инструмент в стандартную ПНР обычно не входят.
- Обязательный артефакт ПНР — архивная копия параметров стойки. Без неё «мастер сбил настройки» превращается в неделю простоя: реальный случай со станком 16А20Ф3 и стойкой Siemens 808D разбирали на chipmaker.ru.
- Акт подписывают только после получения протоколов тестов осей, резервной копии параметров, таблицы вылетов инструмента и журнала обучения оператора.
Пусконаладка — не монтаж и не ежедневная наладка: границы терминов
Три слова — монтаж, пусконаладка, наладка — на переговорах звучат как синонимы, и именно здесь рождается большинство конфликтов. Разводят их так.
Монтаж — такелаж, доставка, установка на фундамент или виброопоры, сборка узлов. Пусконаладка — всё, что делается после механической установки: подключение к электрике и пневматике, ввод машинных данных в стойку, привязка осей, тесты точности, пробная обработка. Наладка — ежедневная работа оператора или наладчика: выход в опорные точки, привязка заготовки, выбор инструмента Т0101 и коррекций, смена партий.
Границу легко запомнить по документам. Монтаж заканчивается монтажным актом, ПНР — актом сдачи-приёмки пусконаладочных работ, наладка — вообще ничем: она не оформляется, потому что повторяется каждую смену. Если в договоре написано «поставка с монтажом», пусконаладки в этой сумме может не быть вовсе.
Спор «кто должен запускать станок» чаще всего звучит так: цех купил станок, машина приехала, шеф стоит над ящиками и спрашивает с форума: «Вот стоит в цеху — и что делать? Как собирать, что подключать?». Это дословная ситуация владельца фрезерного станка Frezertec 1616, опубликованная в декабре 2023 года на форуме Мир CNC: портал приехал отдельно от станины, на приёмке «объяснили более-менее» — и всё. Дальше человек сам выравнивал диагональ портала и гадал, писать ли управляющую программу с нуля.
Свой угол запуска силами самого заказчика — что проверять своими руками в первые часы, когда инженер ещё не приехал — раскрыт в статье про первый запуск станка. Здесь же разбираем контрактную сторону: что делает исполнитель ПНР и какие работы считаются его зоной.
Полный состав ПНР: восемь этапов от распаковки до первой детали
| Этап | Что делает инженер | Что подготовил заказчик | Типичная проблема при пропуске |
|---|---|---|---|
| 1. Входной контроль | Проверяет комплектность, снимает транспортировочные стопоры | Цех, фундамент, питание, воздух | Затёртая упаковка скрывает бой литых деталей; заявка на недокомплект — через месяц |
| 2. Установка по уровню | Выставляет 0,02–0,05 мм/м, затягивает крепления | Готовая плита или фундамент, свободный подъезд | Станок «гуляет» по сезону, точность плавает |
| 3. Подключение коммуникаций | Фазировка, заземление, пневматика, СОЖ, смазка | Ввод 380 В, контур заземления, компрессор | Сгоревшие приводы от переполюсовки, эмульсия в неподключённой смазке |
| 4. Параметры и привязка осей | Загружает машинные данные, обучает датчики нуля | Паспорт станка, список опций стойки | Вылеты осей «сами» срабатывают после геометрии, аварии перебега |
| 5. Тесты осей и компенсации | Замеряет точность по ГОСТ ISO 230-2, вносит компенсации | Отапливаемое помещение без сквозняков | Размер уходит по длине хода, окружность превращается в овал |
| 6. Вспомогательные узлы | Тестирует смену инструмента, патрон, конвейер, аварийные цепи | Инструмент с хвостовиками по конусу | Заклинивший магазин в первый день серии |
| 7. Тестовая деталь | Обрабатывает контрольную заготовку, корректирует | Чертёж детали, заготовка | Спор «станок не держит размер» без протокола замеров |
| 8. Обучение и документы | Инструктирует оператора, передаёт бэкап и таблицы | Список сотрудников на обучение | Оператор боится трогать коррекции; параметров нет ни у кого |
Этап 1. Входной контроль и готовность площадки
Инженер начинает с упаковки: осматривает на предмет вскрытия и боя, сверяет комплектность с упаковочным листом, фиксирует повреждения фото с датой — это основание для претензии перевозчику, и у неё есть жёсткий срок. Затем проверяет, сняты ли транспортировочные стопоры и болты фиксации осей: завод везёт станки с закреплёнными подвижными узлами, и первый ход оси с забытым стопором ломает редуктор или рельс.
Готовность цеха — зона заказчика, и к приезду инженера она уже должна быть. Бетонная плита или фундамент по паспорту станка, ввод 380 В с номиналом автомата по мощности шпинделя, контур заземления с сопротивлением до 4 Ом, магистраль сжатого воздуха 6–8 бар с осушителем. Качество напряжения нормирует ГОСТ 32144-2013: отклонение не должно выходить за ±10 % номинала. Просевшая сеть на 320–340 В под нагрузкой шпинделя — частая причина аварий приводов, и ПНР здесь упирается в стену: инженер не запустит стойку на плохом питании.
Что ещё проверяют до включения: уровень масла в редукторах и маслобаке, СОЖ в резервуаре не требуется — бак заливают позже, а вот смазку направляющих заряжают сразу.
Этап 2. Установка по уровню и закрепление
Станок выставляют на выравнивающие винты или клинья и проверяют прецизионным уровнем 0,02 мм на 1000 мм — допуск берут из паспорта, у тяжёлых моделей он жёстче. Уровень ставят вдоль и поперёк станины, на середине хода и в крайних положениях столов.
Спор «анкерить или ставить на виброопоры» гуляет по всем форумам — от r/Machinists до chipmaker.ru — и решается не вкусом, а паспортом. Крупные станки и модели с высокими подачами требуют анкерной затяжки к плите: без неё станина играет под инерцией. Лёгкие станки допустимо ставить на резинометаллические виброопоры — это дешевле фундамента и защищает соседние станки от вибраций. Главное правило, которое упускают: перед финальным выравниванием станок должен всей массой стоять на выравнивающих винтах, без вывешивания на двух опорах — иначе станину уводит «винтом», и геометрию потом не выправить компенсациями.
После выравнивания затягивают анкеры по схеме из паспорта и повторно проверяют уровень: затяжка тянет станину. Итог фиксируют в протоколе — цифра уровня на дату приёмки защищает заказчика при сезонных подвижках фундамента.
Этап 3. Подключение коммуникаций
Электрика: проверка фазировки — переполюсованные фазы крутят вентиляторы в обратную сторону и запускают приводы с ошибками; замер сопротивления заземления; проверка напряжения под нагрузкой. Новый станок из Китая с сервоприводами, включённый «в лоб» без этих проверок, — классика форумов: тема «Ошибка на драйверах — Error1» на cccp3d.ru собрала сотни сообщений, и в половине случаев причина — фазировка или машинные параметры, а не брак.
Пневматика: подача 6–8 бар, осушитель и фильтр на входе, продувка магистрали до подключения к станку — окалина из новой трубы забивает клапаны в первый день. Гидравлика и смазка: заливка масел по спецификации паспорта (редукторные, гидравлическое, смазка направляющих — это разные бочки), прокачка контуров до выхода воздуха. СОЖ: заполнение бака эмульсией нужной концентрации — концентрат льют в воду, не наоборот, иначе получается желе.
Каждый контур тестируют в ручном режиме до того, как стойке разрешат управлять им автоматически: насос СОЖ, конвейер стружки, гидропатрон, пиноль задней бабки.
Этап 4. Ввод машинных параметров и привязка осей
Это ядро ПНР и её самая «невидимая» часть. В стойку загружают машинные данные: параметры сервоприводов, передаточные числа, пределы перемещений, скорости ускорений, настройки резьбовырезания. У заводских станков они залиты на производстве; после ретрофита или замены стойки их вносят вручную по документации производителя системы ЧПУ — у Siemens это руководства «Пуск и наладка» SINUMERIK, у Fanuc — серия параметров из руководства по обслуживанию.
Дальше — привязка осей: обучение датчиков опорных точек (референтов) на референтных метках, чтобы каждый выезд в ноль давал одно и то же положение. Отдельно проверяют перебеги и концевые выключатели: сошедшая с датчика ось должна упереться в концевик и остановиться, а не вылететь в редуктор.
Два пункта, о которых конкуренты-поставщики молчат, а форумы стонут:
- Сертификат и опции стойки. Лицензии на циклы и опции (жёсткая нарезка резьбы, высокий контроль контура, вторая ось) у некоторых стоек привязаны к железу и слетают при переустановке панели или замене платы. Проверка и восстановление опций — работа ПНР, и список опций должен быть приложен к договору поставки.
- Архивная копия. В конце параметризации инженер обязан выгрузить полный бэкап: машинные данные, параметры приводов, таблицу вылетов, макросы, программу контроллера (ПЛК). Копия остаётся у заказчика на двух носителях. Без неё любой сбой платы или «хороший мастер с собственным видением» отбрасывает станок к нулевому состоянию.
Этап 5. Тесты осей и компенсации
Станок поехал — это ещё не точность. Геометрию проверяют сериями позиционирований по каждой оси: методика и расчёт показателей заданы в ГОСТ ISO 230-2-2016, он определяет точность позиционирования и повторяемость для линейных осей и осей вращения. Инженер гоняет ось по эталонной схеме, снимает отклонения лазерным интерферометром или шаговым эталоном и сравнивает с паспортными нормами.
По результатам замеров в стойку вносят компенсации: погрешность шага шарико-винтовой передачи (ШВП) по длине хода, обратный ход (люфт в шарнирах и редукторах), у тяжёлых моделей — компенсацию провисания. После ввода компенсаций замер повторяют: разница до и после и есть главный протокол, который остаётся у заказчика.
Без этого этапа станок «работает», но размер по длине хода ползёт на 0,05–0,15 мм, и цех месяц живёт с подтачиванием коррекций на каждой партии. Если тесты выявили износ ШВП или направляющих у станка после перевозки, подгонять компенсациями бессмысленно — это повод открывать рекламацию, а признаки износа ШВП разобраны в отдельной статье.
Этап 6. Проверка вспомогательных узлов
Каждый вспомогательный механизм прогоняют по 5–20 циклов до серии:
- магазин инструментов и автосмена: захват, поворот, возврат, смена по команде из программы; проверяют ориентацию клавишей ориентации шпинделя;
- токарный патрон и пиноль: зажим-разжим, давление гидросистемы по паспорту, работа по ножной педали и по команде;
- конвейер стружки, охлаждение шпинделя, гидростанция противозажима;
- аварийные цепи: «Стоп», концевики, замки дверей, кнопка восстановления после аварии. Аварийную остановку жмут руками — должна срабатывать из любого режима;
- освещение зоны обработки, сигнальная лампа, охлаждающий насос по команде М08/М09.
Здесь же проверяют привязку инструментальных датчиков и измерительных систем: касание датчика соотносят с координатами стойки, чтобы автопривязка вылетов давала реальный размер.
Этап 7. Тестовая деталь и сдача «на деталь»
Контрольная обработка — финальный тест и главный аргумент в спорах. Инженер или технолог исполнительной стороны обрабатывает пробную заготовку: деталь-представитель из договора, стандартный тест по паспорту или оговорённая с заказчиком форма. Замер — на цеховом инструменте заказчика, чтобы никто не сказал «у вас штангенциркуль врёт».
Сдача станка «на деталь» означает: геометрия готовой контрольной детали уложилась в поле допуска чертежа, оператор видел весь цикл от вызова программы до замера. Если размер ушёл — инженер ищет источник: механика, компенсации, инструмент, температуру; вносит правки и повторяет. Подналадка — уточнение рабочих параметров после контрольных прогонов — входит в ПНР, отдельной строкой её выносят редко.
Чего тестовая деталь не обязана доказывать: серийную производительность, стойкость инструмента на ваших материалах и оптимальность режимов. Это уже работа технолога, и её оплачивают отдельно.
Этап 8. Обучение и передача документов
Минимальный пакет передачи:
- акт сдачи-приёмки пусконаладочных работ с перечнем выполненных операций и замерами;
- протоколы тестов осей: до и после компенсаций, с указанием методики;
- архивная копия параметров стойки на двух носителях — машинные данные, приводы, программу контроллера, таблицу вылетов, макросы;
- таблица вылетов инструмента и привязки приспособлений;
- журнал обучения: кто из сотрудников, что освоил, дата. Не подпись «ознакомлен», а перечень навыков: выход в опорные точки, привязка заготовки, коррекции, вызов программы, действия при аварии;
- рекомендации по регламенту ТО: интервалы смазки, замены фильтров, проверка уровня.
Обучение в базовой ПНР — это инструктаж оператора и наладчика на месте, от 2 до 8 часов: запуск, нули, коррекции, типовые аварии, что нельзя трогать. Расширенное обучение с программированием — отдельная услуга, она есть в перечне обучения операторов и наладчиков, и его цену тоже стоит знать до подписания договора.
Кто должен делать ПНР: три стороны и зоны ответственности
Ответ на вопрос «кто должен» зависит от того, что записано в трёх документах: договоре поставки, договоре на монтаж и договоре на пусконаладку. Ничего не записано — стандартный расклад выглядит так.
| Зона | Поставщик станка | Сервисная организация | Заказчик (цех) |
|---|---|---|---|
| Доставка, такелаж, сборка | По договору поставки или шеф-монтажа | Часто берёт на себя | Обеспечивает подъезд, проёмы, кран |
| Фундамент, плита, виброопоры | Требования в паспорте | Консультация по установке | Делает и оплачивает |
| Электрика цеха, заземление, воздух | — | Проверка и замечания перед включением | Делает по ГОСТ 32144-2013 до приезда инженера |
| Установка по уровню | При шеф-монтаже | Основной исполнитель | Принимает по протоколу |
| Машинные параметры, привязка осей | Заводские настройки | Основной исполнитель | — |
| Тесты точности, компенсации | У некоторых поставщиков | Основной исполнитель | Присутствует, подписывает протоколы |
| Тестовая деталь | По условиям поставки | Основной исполнитель | Даёт чертёж и заготовку |
| Обучение оператора | Инструктаж при сдаче | Базовый инструктаж + расширенное обучение | Присылает учиться своих людей |
| Бэкап параметров | Редко отдаёт | Обязан передать | Требует и хранит |
Поставщик, продающий «под ключ», обычно закрывает первые семь строк силами своего или подрядного инженера — и закладывает это в цену станка. Сервисная организация нужна, когда поставка без ПНР (типично для дешёвого импорта), когда станок б/у или после переезда, когда поставщик в другом регионе и приедет через месяц, а цеху надо работать сегодня.
Случай с Frezertec 1616 из Иваново — учебный пример размытой ответственности: поставщик продал станок, «объяснил при приёмке» — и уехал. Сборка портала, диагонали, вакуумный насос, аспирация остались цеху. Договорённости были устными, поэтому претензий ни к кому не предъявить: нет строки в договоре — нет обязанности.
Практическое правило до подписания: требуйте в договоре поставки перечень работ с этапами ПНР, график «кто что делает» и сдачу на контрольную деталь. Если поставщик отказывается — это цена, которую вы заплатите отдельно сервисной организации, и её лучше знать заранее.
«Под ключ»: что входит в обещание, а что выставят отдельным счётом
Формулировка «пуск станка под ключ» в рекламе и в договоре означают разное. В договоре это перечень работ, и читать его надо со словарём.
Что обычно входит в ПНР «под ключ»:
- входной контроль, снятие стопоров, проверка комплектности;
- установка по уровню, закрепление, протокол уровня;
- подключение к электрике, пневматике, гидравлике, СОЖ, смазке цеха заказчика;
- ввод машинных параметров, привязка осей, проверка концевиков и датчиков нуля;
- тесты точности и повторяемости по ГОСТ ISO 230-2, компенсации ШВП и обратного хода;
- прогон вспомогательных узлов и аварийных цепей;
- контрольная деталь с замером;
- базовый инструктаж оператора, передача бэкапа и документов.
Что почти всегда оплачивают отдельно — и о чём «под ключ» умалчивают:
- разработка управляющих программ под ваши детали (тестовую деталь считают отдельно);
- режущий инструмент, оправки, патроны, тиски, оснастка под конкретную деталь;
- такелаж и доставка — если их делала сторонняя контора;
- устройство фундамента, анкеровка, виброопоры — как и сам монтаж, если он не входит в поставку (отдельная услуга монтажа промышленного оборудования);
- расширенное обучение с программированием (базовый инструктаж — да, курс — нет);
- повторный выезд после обнаружения проблем цеха: просевшее питание, не готовый фундамент;
- запуск опций стойки, требующих лицензий или платных прошивок;
- балансировка и обкатка под серию: оптимизация режимов, стойкость инструмента.
Пять строк из второго списка легко стоят дороже самой ПНР. Требуйте расшифровку до подписания: какие позиции «включено», какие — «по прейскуранту», и просите смету на оба сценария.
Сроки и стоимость: из чего складывается цена ПНР
Пусконаладку оценивают в человеко-днях инженера плюс дорога. Практика московских сервисов: день инженера в пределах МКАД — одна ставка, выезд в регион добавляет проезд, проживание и надбавку за удалённость. Отсюда типовые сроки: токарный станок с двумя осями — 2–3 дня; фрезерный с магазином на 20 позиций и приводным инструментом — 3–5 дней; пятиосевой обрабатывающий центр — 5–10 дней. У поставщика-завода ПНР в цехе заказчика занимает столько же, но уже включена в цену машины.
Что раздувает смету быстрее всего:
- неготовый цех: ожидание электрика или фундамента считается как рабочий день инженера;
- станок с недостатками монтажа: сборка портала и выравнивание диагоналей силами инженера — это +1–2 дня;
- отсутствие документации: потерянный паспорт, машинные данные без архива — восстановление по узлам;
- регион: дорога и логика «полдня потерял — день оплачешь».
Ориентир по деньгам на октябрь 2026 года: базовая ПНР токарного станка в Москве — от 30 000 до 60 000 рублей, обрабатывающего центра — от 100 000 рублей и выше, плюс дорога за МКАД. Точные цифры считаются по станку и цеху: у нас есть прайс-лист на запуск станка с перечнем позиций — сверьте свой договор с ним до подписания.
Чем заканчивается ПНР: документы и чек-лист приёмки
Финал пусконаладки — не «станок поехал», а подписанный акт и пакет документов, который остаётся у вас. Акт сдачи-приёмки ПНР — основание для гарантийного обслуживания: без него поставщик волен спорить о причинах любой поломки. Форму акта стороны выбирают свободно, ориентиры — приложение Б к СП 76.13330.2016 для электротехнической части и отраслевые бланки акта об окончании ПНР.
Чек-лист приёмки ПНР — распечатайте и держите перед собой на сдаче:
- Уровень станка зафиксирован в протоколе, цифра не хуже допуска паспорта (обычно 0,02–0,05 мм/м).
- Все оси выезжают в опорные точки: по десять раз подряд, положение совпадает.
- Концевики и аварийный стоп срабатывают: жмите сами, из каждого режима.
- Протокол точности по ГОСТ ISO 230-2: значения позиционирования и повторяемости не хуже паспортных, до и после компенсаций.
- Замер обратного хода каждой оси, компенсации внесены.
- Автосмена инструмента: 20 циклов подряд без сбоя, включая ячейки с тяжёлыми оправками.
- Патрон/тиски/пиноль работают и от педали, и от программы.
- СОЖ, смазка, гидравлика, пневматика: давления по паспорту, утечек нет, аварийные датчики уровней подключены.
- Контрольная деталь замерена при вас: протокол с цифрами, а не «нормально».
- Архивная копия параметров стойки на двух носителях: проверьте, что файл открывается и датирован сегодня.
- Таблица вылетов инструмента и журнал обучения подписаны.
- В акте перечислены выполненные работы и замеры, а не «ПНР выполнена в полном объёме».
Пункт 10 — не формальность. На chipmaker.ru разбирали случай со станком 16А20Ф3 и стойкой Siemens 808D: «очень хороший мастер» вмешался в настройки, и встал вопрос, как вернуть заводскую пусконаладку. Ответ — только восстановление из архивной копии машинных данных; без неё остались бы ручное восстановление по спискам параметров и простой на недели. Копия, полученная при ПНР и хранимая в двух местах, стоит ноль рублей и экономит именно столько.
Для заказчика, принимающего станок после ремонта или капитальной модернизации, процедура сверки с исполнителем почти совпадает — подробный разбор есть в статье про приёмку станка после ремонта.
Что будет, если пусконаладку пропустить
Аргумент «сэкономим 50 тысяч, включим сами» разбирается по трём линиям.
Гарантия. Поставщики пишут это прямо в руководствах по эксплуатации: гарантия не распространяется на станок, если шеф-монтаж и ввод в эксплуатацию не проводились или выполнены с нарушениями. Первая поломка шпинделя или привода в первые месяцы — и спор о том, чья это вина, вы проиграете отсутствием акта.
Скрытые дефекты монтажа. Транспортировочный стопор, забытый в оси, переполюсованная фаза, не продутая пневмомагистраль, невыверенный уровень — всё это не проявляется в первый час. Ось доезжает до концевика на 40-й цикл, привод перегревается на третьей смене, размер «уплывает» через неделю, когда претензию уже не предъявить по свежим следам.
Спор о причинах. Станок не держит размер. Монтажник говорит: «так выставили». Цех: «станок кривой». Поставщик: «фундамент ваш».
Без протокола уровня, протокола тестов осей и замеров контрольной детали у каждого своя правда, а простой оплачиваете вы. Подробный разбор дерева причин, по которым станок теряет размер, — в отдельной статье; при ПНР этот спор закрывается протоколами до того, как начался.
Случай из практики форумов в тему: владелец нового китайского станка с сервоприводами включил машину без проверки фазировки — все оси с ошибками драйверов (тема «Ошибка на драйверах — Error1» на cccp3d.ru). Итог: вызов инженера, оплата выезда и потерянная неделя. Проверка фазировки стоит десять минут и ноль рублей.
Частые вопросы
Можно ли сделать пусконаладку станка самостоятельно?
Технически — если есть паспорт, машинные данные и опыт наладки вашей стойки, базовый запуск реально. Но гарантия поставщика почти наверняка этого не переживёт: ввод в эксплуатацию своими силами без акта и протоколов снимает с поставщика ответственность. Экономия на ПНР — это обмен гарантии на риск.
Чем пусконаладка отличается от наладки?
Пусконаладку выполняют один раз при вводе станка: подключение, параметры, привязка осей, компенсации, тестовая деталь. Наладка — работа каждой смены: выход в опорные точки, привязка заготовки, выбор инструмента и коррекций. ПНР делает инженер по договору, наладку — ваш оператор. Путаница в терминах — главный источник споров «кто должен запускать».
Что подготовить в цехе до приезда инженера?
Питание 380 В с автоматом по мощности станка и контуром заземления до 4 Ом, отклонение напряжения в пределах ±10 % по ГОСТ 32144-2013. Готовую плиту или фундамент, сжатый воздух 6–8 бар с осушителем, свободный проезд для машины и такелажа. Паспорт станка, упаковочный лист, чертёж контрольной детали, заготовку и список сотрудников на обучение.
Кто платит, если после ПНР станок не держит размер?
Того, чья зона ответственности подвела, — и именно протоколы ПНР определяют эту зону. Уровень в допуске и компенсации по протоколу — причина в цехе: фундамент, температура, износ, инструмент. Протоколов нет или значения хуже паспортных — исправляет исполнитель ПНР по своему акту. Без документов платит тот, у кого в договоре нет защиты.
Как вернуть заводские настройки, если их сбили?
Из архивной копии машинных данных, созданной при ПНР: у Siemens SINUMERIK это архив через меню системы, у Fanuc — загрузка списков параметров. Копии нет — остаётся восстановление по руководству производителя и спискам параметров конкретного станка, дни работы инженера. Поэтому бэкап параметров — обязательный пункт приёмки ПНР, а не пожелание.
Имеет ли смысл принимать станок у продавца до доставки?
Да, и это рабочая практика: на приёмке у продавца проверяют геометрию, включение, смену инструмента и обработку тестовой детали, а результат фиксируют актом. Участники cccp3d.ru советуют прописывать изготовление тестовых деталей в договоре прямо при покупке. Такой порядок отрезает споры «повредили при перевозке» и экономит месяцы переписки.
Заключение: конкретные шаги
Пусконаладка — не прихоть продавца, а единственный механизм, который превращает ящики в цехе в станок с подтверждённой точностью и правом на гарантию. Состав у неё стандартный: восемь этапов от входного контроля до обученного оператора, и пропуск любого из них оплачивается потом отдельно.
Что сделать на этой неделе, если станок уже куплен или покупка на подходе:
- Откройте договор поставки и найдите слово «пусконаладка». Нет пункта — до отгрузки допишите перечень работ из этой статьи и сдачу на контрольную деталь.
- Подготовьте цех: питание по ГОСТ 32144-2013, заземление до 4 Ом, воздух 6–8 бар, плита или фундамент по паспорту.
- Выберите контрольную деталь, близкую к вашей серийной, и приложите чертёж к договору. Присмотритесь к практике приёмки у продавца до отгрузки.
- На сдаче пройдите чек-лист из 12 пунктов: не подписывайте акт без протоколов тестов и архивной копии параметров стойки.
- Отправьте двух сотрудников на инструктаж и внесите бэкап параметров в регламент хранения — второй носитель вне цеха. Расширенный курс для операторов и наладчиков ищите в прайс-листе на обучение персонала.
Дальше станок выходит на серию, а поддерживать его должен регламент ТО — про интервалы и работы есть отдельный материал. Если нужен исполнитель с протоколами, бэкапом и сдачей на деталь — посмотрите услугу ПНР и наладку после ремонта, цены — в прайс-листе.
Источники
- ГОСТ ISO 230-2-2016. Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением
- ГОСТ 32144-2013. Электрическая энергия. Совместимость технических средств электромагнитная. Нормы качества электрической энергии в системах электроснабжения общего назначения
- Акт сдачи-приёмки пусконаладочных работ. Приложение Б к СП 76.13330.2016 «Электротехнические устройства»
- Siemens. SINUMERIK 808D. Руководства «Программирование и работа» и «Пуск и наладка» — официальная документация производителя
- Okuma. Handy Checklist for CNC Machine Installation (Удобный чек-лист установки станка с ЧПУ) — блог производителя
- Hymson Laser. CNC Machine Acceptance Checklist (Чек-лист приёмки станка с ЧПУ) — руководство производителя
- Oxmaint. New Equipment Commissioning Checklist: Installation, FAT, SAT, Acceptance (Чек-лист ввода нового оборудования в эксплуатацию: монтаж, заводские и приёмочные испытания)
- Справочник технолога-машиностроителя. В 2 т. / под ред. А. Г. Косиловой, Р. К. Мещерякова. — М.: Машиностроение (печатное издание).
- FANUC. Серия 0i-MODEL F. Руководство по обслуживанию (B-64605RU) — документация производителя (печатное издание).