

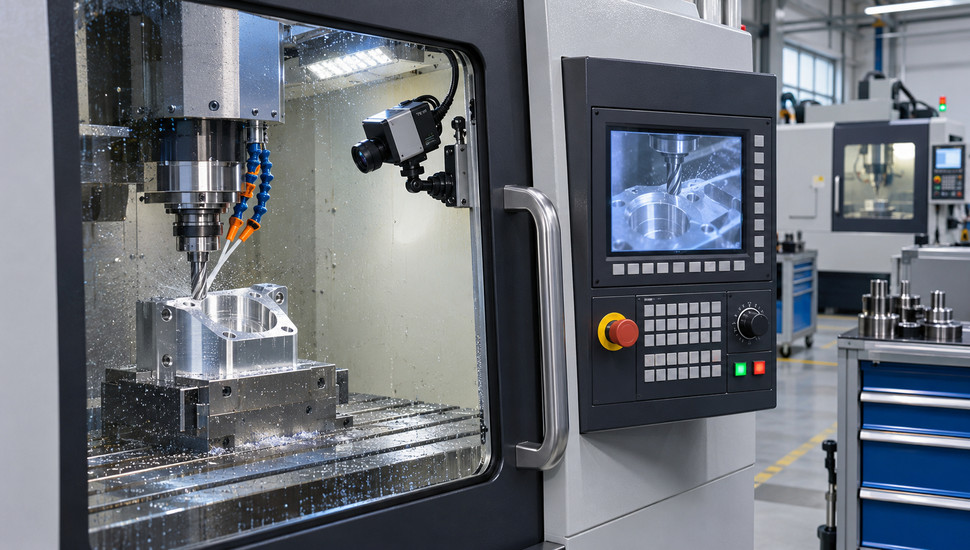
Видеоконтроль обработки: когда оправдан
Видеоконтроль обработки оправдан там, где оператор физически не может увидеть зону резания или не должен рядом стоять: пятиосевые станки с закрытыми ограждениями, автономные и ночные смены, многошпиндельные автоматы, лазерная резка. Вторая группа случаев — разбор аварий и брака по записи плюс обучение операторов. Если же станок универсальный, человек стоит у него всю смену, а журнал аварий стойки отвечает на вопросы «что произошло», камера в зоне резания почти ничего не добавит, кроме затрат.
Разберём шесть сценариев, где видеоконтроль станка окупается, три ситуации, где он бесполезен, и технику, которая выживает в среде из СОЖ, стружки и тумана. Цифры — из практики сервиса и опыта металлообрабатывающих предприятий.
Ключевое
- Смотровое окно станка — не средство наблюдения: его закрывают стружка и плёнка СОЖ, а штатная подсветка рассчитана на работу с открытой дверью. Камера внутри ограждения решает задачу, которую окно не решает.
- Камера в зоне резания — расходник. Пластиковый бокс «умирает» от эмульсии за 3 дня, герметичная камера в щадящей точке живёт 7–8 лет. Срок службы закладывают в расчёт окупаемости заранее.
- Самая полезная функция — триггерная запись: регистратор стартует по коду аварии стойки и сохраняет 1–2 минуты до и после события. Это «чёрный ящик» станка для разборов и споров.
- Стоимость системы на один станок — 50–150 тысяч рублей. Одна предотвращённая авария (шпиндель 800–1200 тысяч, направляющие от 500 тысяч, простой на 3 недели) возвращает вложения целиком.
Почему зона резания становится слепой
Современный станок с ЧПУ обязан закрывать зону резания ограждением: это требование безопасности для металлообрабатывающих станков (ГОСТ 12.2.009-99). Чем выше обороты и скорость позиционирования, тем глухое ограждение — на пятиосевых обрабатывающих центрах от процесса остаётся узкая полоска бронестекла. Если штатные экраны утрачены или повреждены, их восстанавливают в первую очередь: установка защитных кожухов и ограждений возвращает и безопасность, и опорную точку для крепления камер.
Проблема в том, что и эта полоска почти ничего не показывает. Смотровое окно за пару месяцев покрывается сеткой царапин от стружки и плёнкой засохшей эмульсии. На наладке оператор видит процесс только первые часы работы нового станка, дальше — силуэты.
Штатная подсветка внутри ограждения добавляет третью проблему: лампы рассчитаны на загрузку заготовки при открытой двери, а с закрытой дверью зона резания освещена так, что различить цвет стружки и момент наростообразования невозможно. На реальных производствах лампы в токарных станках часто разбиты или потускнели от возраста — об этом прямо пишут станочники на профессиональных форумах. Получается замкнутый круг: стандарт требует закрыть процесс, и средств визуального контроля у оператора не остаётся. Видеоконтроль здесь — не апгрейд «для красоты», а восстановление взгляда в закрытую зону.
Цеховое видеонаблюдение и видеоконтроль станка — разные системы
В статьях про «видеонаблюдение на производстве» под одним словом «видеонаблюдение цех» смешаны две разные системы с разными задачами, и это постоянно приводит к ошибкам закупки.
Первая система — камеры под потолком цеха. Они смотрят сверху вниз на территорию, проходы и корпуса станков. Их задачи: охрана материальных ценностей, фиксация пересечения границ участка, дисциплина, разбор конфликтных ситуаций. Для этих задач годятся обычные купольные и корпусные камеры в исполнении для помещений: пыль и перепад температур, но без прямого полива эмульсией.
Вторая система — камеры внутри ограждения станка, в зоне резания. Они смотрят на стык инструмента и детали, и их задача — техническая: видеть процесс, ловить момент отказа, фиксировать параметры обработки для разбора брака. Требования к ним описаны выше: герметичный корпус, стекло вместо пластика, обдув оптики, стойкость к стружке.
Подмена одной системы другой — самая частая ошибка. Директор ставит в цеху шесть потолочных камер и удивляется, почему ночной конфликт инструмента с приспособлением не записался: в кадре была спинка станка, а не зона резания. Потолочная камера не видит внутрь ограждения ни при каком разрешении — стекло глухое от эмульсии, а ракурс сверху перекрыт порталом. Поэтому правильный вопрос при закупке звучит не «поставим видеонаблюдение?», а «что именно нужно видеть — цех или зону резания?».
Если нужны обе задачи — это две сметы, два комплекта оборудования и два архива. Попытка сэкономить на одной универсальной системе приводит к тому, что каждая из задач решается наполовину.
Есть и третья, промежуточная роль — общая камера внутри большого рабочего объёма (портальные станки, крупные карусельные станки) для обзорного наблюдения процесса с выносом картинки в диспетчерскую. К ней требования мягче, чем к камере у точки резания, но жёстче, чем к потолочной: защита от брызг обязательна, к подсветке — тоже.
Когда видеоконтроль оправдан: шесть сценариев
Сценарий 1. Пятиосевая и многоосевая обработка в закрытом объёме
На пятиосевых станках инструмент подходит к детали под углами, при которых зона контакта скрыта за заготовкой, головкой или приспособлением. Оператор вертит головой, но контакта фрезы с ребром жёсткости не видит. Именно на таких станках ошибка в программе за секунды превращает дорогую заготовку в лом и бьёт по узлам машины.
Камера, закреплённая внутри ограждения так, чтобы держать в кадре стык инструмента и детали, возвращает оператору контроль на первом прогоне программы. Два ракурса — общий вид и крупный план зоны контакта — закрывают 90 процентов потребностей наладки. Производители станочных камер специально проектируют модели для пятиосевых центров: компактный корпус, установка в глубине рабочего объёма, устойчивость к прямой струе эмульсии.
Сценарий 2. Автономные и ночные смены
Один наладчик на три-четыре станка — типовая картина вечерней смены. Станок за 50 млн рублей, который амортизируется за 5 лет, при 2000 моточасов в год обходится вчетверо дороже за час, чем при 8000. Отсюда и тяга к автономной работе: длинные циклы идут без людей, например 7,5-часовые программы дважды в сутки, что даёт 15 часов работы шпинделя в день.
Обратная сторона автономности — авария, которую никто не видит часами. Сломавшийся в первые 20 минут инструмент остальные семь часов трёт по заготовке, пока программа не отработает «в ноль». Удалённый просмотр с камеры на телефоне или в диспетчерской сокращает время реакции с часов до минут: оператор видит искрение, наматывание стружки или остановку шпинделя и приезжает к нужному станку, а не обходом по всем четырём.
Есть и побочный эффект, который ценят технологи: записи автономных смен показывают, что реально происходит в цикле. По кадрам видно, сколько станок стоит на холостых подводах, где программа «висит» на замене инструмента, когда появляется намёк на гнездо стружки. Эти наблюдения — готовый материал для сокращения цикла без покупки нового оборудования.
Сценарий 3. Многошпиндельные автоматы продольного точения
Автоматы типа Citizen, Star, Tsugami выпускают детали из прутка круглосуточно, шпинделей шесть-восемь, и каждый работает в своей «норке». Оператор физически не может видеть все зоны резания одновременно — даже если снять все ограждения, что запрещено.
Видеоконтроль здесь работает в связке с сигнализацией: камера показывает сломавшийся подающий механизм или намотавшуюся стружку, пока остальные семь шпинделей продолжают считать детали. Для малогабаритных зон применяют малые защищённые модули (камеры для инспекции труднодоступных мест), которые ставят внутри зоны резания с выносом картинки на монитор у пульта.
Сценарий 4. Лазерная резка
Лазерный станок — единственный случай, когда камера нужна не для качества, а для пожарной безопасности. Пробитая плёнка, след от предыдущего раскроя, кусок ржавчины — и луч поджигает лист внутри закрытой резательной камеры. Ночная смена без оператора рядом превращает возгорание в пожар всего станка.
Камера в резательной камере с выводом на пульт и в мобильное приложение ловит момент появления огня на первых секундах. Для лазерного оборудования ставят термостойкие камеры в защитных кожухах, выдерживающие отражённое излучение, а запись ведут постоянно — она же потом помогает разобрать, от какой детали началось возгорание.
Сценарий 5. Разбор аварий и брака: «чёрный ящик» станка
Идея записывать всё происходящее со станком, чтобы при поломке можно было посмотреть, что случилось, обсуждается на профессиональных форумах с 2009 года — и с тех пор стала только актуальнее. Типовая ситуация: ночь, столкновение инструмента с приспособлением, утром три версии от трёх человек. Журнал аварий стойки показывает код и координаты (подробнее о работе с ним — в отдельной статье про журнал аварий ЧПУ), но не показывает, что именно ударилось и с какой скоростью.
Запись закрывает спор за пять минут. Регистратор ведёт кольцевой архив, а по сигналу аварии от стойки сохраняет фрагмент за 1–2 минуты до и после события. Дальше этот файл прикладывают к заявке на ремонт — инженер видит картину столкновения ещё до выезда.
Реальный кейс: на фрезерном центре DMG MORI в ночную смену инструмент столкнулся с зажимным приспособлением; оператор обнаружил аварию через 15 минут, ущерб — 1,8 млн рублей и три недели простоя. С записью причина была бы видна сразу, а ремонт начался бы не с диагностики вслепую, а с целевого заказа деталей.
Тот же архив помогает в спорах о браке. Заказчик утверждает, что деталь повело от неверных режимов; фрагмент записи показывает порядок операций, момент смены инструмента и подачу СОЖ в зону резания. Производители станочных камер прямо называют раннее обнаружение наматывания стружки («гнезда стружки») и оптимизацию времени наладки среди типовых применений записи — это профилактика брака, а не только разбор уже случившегося.
Сценарий 6. Обучение операторов и передача опыта
Наблюдение за работой опытного наладчика из-за плеча мешает обоим, а смотровое окно показывает половину процесса. Камера с крупным планом зоны резания, выведенная на экран в учебном классе, показывает одновременно и руки, и процесс, и панель стойки — запись потом разбирают покадрово.
Производители станочных систем прямо позиционируют обучение и передачу технологического опыта как основной сценарий камер: живой поток или запись процесса шарится между площадками. Для цехов, которые сами готовят операторов (или отправляют их на обучение операторов и наладчиков), запись первых прогонов новых программ становится учебным материалом, который дороже любого конспекта.
Когда видеоконтроль не оправдан
Первый случай — универсальный станок с постоянным оператором. Токарь у 16К20 или фрезеровщик у консольного станка видит зону резания напрямую, без окон и ограждений. Камера добавит только картинку, на которую никто не смотрит.
Второй случай — подмена диагностики. Камера показывает событие (искра, дым, обрыв стружки), но не его причину: люфт шарико-винтовой пары, износ подшипника, дрейф нуля датчика. Эти проблемы ловят датчики и периодические измерения — это зона предиктивной диагностики и удалённого мониторинга станков через подключаемые датчики, а не оптики. Ставить камеру «вместо» датчиков — тратить бюджет дважды: сначала на бесполезную камеру, потом на ремонт.
Третий случай — станок дешевле системы. Комплект на 50–150 тысяч рублей на станке за 300–400 тысяч экономически абсурден: одна замена изношенных камер перекрывает остаточную стоимость оборудования.
Отдельно — про ожидания «умного зрения». Автоматическая остановка по распознаванию поломки инструмента на картинке тонет в эмульсионном тумане: станочники, пробовавшие такой подход, отмечают, что СОЖ скрывает момент слома фрезы. Надёжнее триггер от сигнала стойки с последующим просмотром человеком, чем алгоритм, который ошибается в обе стороны.
Какая камера выживает в зоне резания
Обычная охранная камера в станке — это лотерея. Среда внутри ограждения сочетает горячую эмульсию под давлением, абразивную стружку, пар и вибрацию. Опыт реальных цехов даёт чёткие ориентиры.
Один цех десять лет держал обычную уличную камеру внутри станка с выводом на телевизор — чтобы десять человек не толпились у окна. Камеры прожили 7–8 лет и всё-таки «съедены» эмульсией: щадящая точка установки даёт годы, но не вечность. Противоположный полюс — литые пластиковые боксы типа GoPro: в цеху с водорастворимой эмульсией они покрываются сеткой трещин за три дня. Пластик содержит внутренние напряжения, а эмульсия вызывает его растрескивание.
Защита корпуса и оптики
Рабочий рецепт, проверенный сообществом: алюминиевый корпус, окно из боросиликатного стекла (не акрил), нитрильные уплотнители и воздушный «нож» — узкая щель около 0,06 мм, через которую струя воздуха обдувает объектив и сносит капли. Такой самодельный комплект обходился в 20 долларов на корпус и 80 на электронику; промышленные аналоги — от десятков до сотен тысяч рублей.
Класс защиты по коду IP (регламентируется ГОСТ 14254-2015) — обязательная, но не достаточная строка в спецификации. Камеры с маркировкой IP65 покупают, предполагая «защиту от брызг», а затем эмульсия под напором добирается до уплотнений и разъёмов. Для зоны прямого попадания СОЖ нужна степень IP67/IP69K (защита при погружении и при мойке горячей водой под давлением) плюс защита кабельных вводов: кабель оборачивают термостойкой лентой и заливают герметиком, иначе капилляр вытянет жидкость внутрь корпуса по оплётке.
Подсветка: слабое звено номер один
Без света любая камера — сенсор в темноте. Штатные лампы внутри ограждения разбиты или деградировали, а с закрытой дверью света не хватает. Перед покупкой камеры цех обычно меняет освещение рабочей зоны: станочные светодиодные светильники в защищённом исполнении решают вопрос и для камеры, и для оператора. Промышленные станочные камеры идут со встроенной подсветкой — например, восемь мощных светодиодов у моделей, рассчитанных на зоны с эмульсией; их яркости хватает и для контроля цвета стружки.
Отдельный нюанс — цветопередача. По цвету стружки технолог судит о режимах: соломенный оттенок говорит о перегреве кромки, посиневшая стружка — о завышенной скорости. Дешёвые камеры с агрессивной обработкой картинки «красят» металл неправильно, и половина диагностической ценности наблюдения теряется. Для зон, где ведут контроль цвета и образования стружки, берут камеры с честной цветопередачей и настраиваемой экспозицией, а подсветку ставят рассеянную, без бликов на смачиваемых поверхностях.
Специальные решения: вращающееся окно
Когда эмульсия льётся на объектив непрерывно, работают двумя способами. Первый — камера за вращающимся диском: диск крутится с высокой скоростью, капли не успевают задержаться на стекле, и картинка остаётся чистой при летящей стружке и поливе (так устроены системы Rotoclear). Второй — обычная камера с воздушным обдувом и отступом от зоны брызг. Вращающийся диск — вариант для тяжёлых режимов (черновое фрезерование с обильным поливом), он дороже, но в узкоспециальных задачах без него не обойтись.
Поток, задержка, кабели
Картинка в реальном времени — это видеопоток с задержкой порядка 200 мс; связки с задержкой около секунды превращают наблюдение в просмотр записи «почти в прямом эфире», где момент слома инструмента пропускается. Для стандартных сценариев хватает 1080p при 30–60 кадрах в секунду и угле обзора 90–140 градусов: 12-мегапиксельные модули не дают преимуществ, зато требуют каналов, которые в цеху обычно недоступны. Широкоугольный штатный объектив веб-камеры искажает картинку «бочкой» — для наблюдения за конкретной зоной берут более длиннофокусную оптику, а камеру ставят дальше от точки резания.
| Условие в зоне резания | Решение |
|---|---|
| Капли и плёнка СОЖ на оптике | Воздушный обдув объектива, отступ от струи, гидрофобное стекло |
| Прямой полив и летящая стружка | Камера за вращающимся диском, корпус IP67/IP69K |
| Мелкая зона (автомат продольного точения) | Компактный модуль в металлическом корпусе, боросиликатное окно |
| Тёмное ограждение | Светодиодная подсветка: станочный светильник или встроенная в камеру |
| Термостойкость (лазерная резка) | Камера в защитном кожухе, устойчивом к излучению и нагреву |
| Осмотр глубоких полостей | Выносная головка на магнитном креплении, подключаемая по мере надобности |
Как внедрить видеоконтроль: семь шагов
- Сформулируйте задачу. «Хотим видеть процесс» — не задача. Задача звучит иначе: «нужна запись на первом прогоне пятиосевых программ», «нужна реакция на возгорание в лазерной камере за 10 секунд», «нужны доказательства при разборе ночных аварий». От формулировки зависят ракурсы, архив и триггеры.
- Выберите точки установки. Два ракурса закрывают почти все сценарии: общий вид рабочего объёма и крупный план зоны контакта инструмента с деталью. Камеру ставят так, чтобы её не доставали патрон и магазин инструментов, и с запасом от прямой струи СОЖ.
- Решите вопросы защиты и света. Корпус — металл, окно — стекло, ввод кабеля герметизирован, в зоне полива — обдув или вращающийся диск. Параллельно восстановите освещение внутри ограждения.
- Постройте поток и архив. Видеорегистратор или сервер в цеху, кольцевой архив глубиной 7–14 дней, мониторы у пультов, доступ с телефонов через локальную сеть. Задержка потока — сотни миллисекунд, не секунды.
- Включите триггерную запись по аварии. Сигнал аварии от стойки (релейный выход или сообщение по сети) запускает сохранение фрагмента за 1–2 минуты до и после события. Файлы храните отдельно от кольцевого архива и прикладывайте к заявкам на диагностику неисправностей — это ускорит и удалённый разбор, и выезд инженера.
- Настройте доступ. Диспетчерская, телефон наладчика, экран у мастера участка. Для автономных смен — уведомления: камера не заменяет датчики, но сокращает время между событием и реакцией человека.
- Пропишите регламент разбора. Кто смотрит запись, в какой срок, по какому шаблону (что в кадре, что предшествовало, какие выводы для программы/оснастки). Без регламента архив превращается в диск на 10 терабайт, который никто не открывает.
Юридическая часть короткая: видеонаблюдение на производстве законно при открытом характере (таблички на входе в цех), приказе с целями внедрения и уведомлении работников под подпись. Скрытые камеры в зоне, где человек ожидает приватности (раздевалка, туалет), запрещены. Камеры, направленные в ограждение станка, к персональным данным вопросов почти не создают — но приказ и уведомление всё равно оформите.
Экономика: как считать оправданность
Цифры из практики сервиса. Система на один станок — камера (или две) с защитой, регистратор, монтаж, настройка — обходится в 50–150 тысяч рублей в зависимости от среды и глубины интеграции со стойкой. Износ камер закладывайте как расход: бюджет на замену раз в 3–5 лет при жёсткой среде.
| Что повреждается при столкновении или «слепой» аварии | Ориентировочная цена |
|---|---|
| Шпиндель в сборе (токарный станок) | 800–1200 тыс. руб. |
| Комплект направляющих обрабатывающего центра | от 500 тыс. руб. |
| Модули стойки ЧПУ (энкодеры, приводы) | 300–600 тыс. руб. |
| Простой станка после серьёзной аварии | 2–3 недели |
Формула проста: система оправдана, если вероятность аварии, умноженная на её ущерб, выше стоимости системы плюс замены камер. Для станка с пятиосевой обработкой и ночной сменой вероятность высока (первый прогон программ идёт в «слепую» зону), ущерб измеряется миллионами — расчёт сходится за одну предотвращённую аварию. Для универсального станка с постоянным оператором вероятность мала, и расчёт не сходится — отсюда и рекомендации выше. Цену часа простоя подставьте свою: она сильно отличается между участком с запасным станком и единственным центром в цепочке.
Пример расчёта для участка из трёх пятиосевых центров с двухсменной работой и ночными прогонами. Система на каждый станок — 120 тысяч рублей, итого 360 тысяч, плюс 30 тысяч в год на замену камер. Одна авария уровня приведённого кейса (1,8 млн рублей плюс три недели простоя) покрывает вложения с запасом; при двух таких инцидентах за три года участок выходит в явный плюс. Против кейса стоит один аргумент: если аварии не случится, запись «не окупится» — но страховка от пожара тоже не «окупается», и это не делает её лишней.
Чего камера не покажет
Даже идеальная система имеет слепые зоны. За крупной деталью или приспособлением — «тень», где слом инструмента не виден; лечится вторым ракурсом или выносной головкой на время наладки. Густой туман от эмульсии глушит картинку в момент самого события — деталь увидите в записи чуть позже.
Камера не измеряет: нагрузку привода, температуру подшипников, вибрацию, позицию. Эти сигналы дают датчики и стойка — поэтому камера дополняет мониторинг, а не заменяет его. И последнее: система, воспринятая коллективом как слежка за людьми, будет «обслуживаться» соответствующим образом — клей на объективе, повёрнутые кулаки камеры. Решение в прозрачности: камеры смотрят в ограждение станка, а не в спину людям, и цели внедрения объявлены письменно.
Наконец, архив требует дисциплины хранения. Записи аварий и споров хранят столько, сколько живут претензии: минимум год, по спорным деталям — до истечения гарантийных обязательств. Остальной кольцевой архив чистится автоматически, иначе видеосервер за полгода превратится в «мусорку», из которой ничего нельзя найти.
Частые вопросы
Можно ли обойтись веб-камерой снаружи смотрового окна?
Нет. Стекло окна покрыто царапинами и плёнкой СОЖ, блики подсветки цеха забивают картинку, а широкоугольный объектив искажает геометрию. Практика тех, кто пробовал держать ноутбук с веб-камерой напротив станка для удалённого контроля, заканчивается выводом «сквозь окна не видно» и покупкой камеры внутрь ограждения.
Сколько живёт камера внутри станка с СОЖ?
От трёх дней (пластиковый бокс в зоне прямого полива) до 7–8 лет (защищённая камера в щадящей точке). Средний срок службы при нормальной защите — 3–5 лет, закладывайте замену в бюджет как расходный материал. Материал корпуса и класс защиты определяют срок сильнее, чем цена камеры.
Достаточно ли камеры с маркировкой IP65 для зоны резания?
Нет. IP65 защищает от струй воды с любой стороны, но не от горячей эмульсии под давлением и длительного контакта. Для зон прямого полива нужны IP67–IP69K, герметичные кабельные вводы и стекло вместо акрила. Реальные пользователи прямо описывают ошибку «увидели IP65 — и не думали дальше».
Как настроить запись по аварии стойки ЧПУ?
Стойка выдаёт сигнал аварии релейным выходом или сетевым сообщением. Этот сигнал заводят на видеорегистратор как триггер: при событии сохраняется фрагмент за 1–2 минуты до и после. Настройка выполняется за один визит инженера, важно согласовать список «записываемых» аварий с технологом — не каждая ошибка требует видео.
Законно ли ставить камеры в цеху?
Да, если съёмка открыта, цели закреплены приказом, а работники уведомлены под подпись. Запрещены скрытые камеры и съёмка в зонах личной гигиены. Камера внутри ограждения станка, показывающая зону резания, юридически проще «цехового» наблюдения за людьми — на неё обычно и оформляют систему.
Сколько камер нужно на один станок и куда их направлять?
Базовый комплект — две камеры: общий вид рабочего объёма и крупный план зоны контакта инструмента с деталью. На многошпиндельных автоматах добавляют по камере на проблемные позиции, на лазерных станках — камеру в резательную зону с видом на лист. Направление выбирают так, чтобы в кадр попадала точка резания, патрон и магазин, а сама камера стояла вне прямого полива и не мешала смене инструмента.
Из чего состоит типовая система и как быстро она окупается?
Минимальный состав: одна-две защищённые камеры, станочный светодиодный светильник, видеорегистратор с кольцевым архивом, монитор у пульта и релейный триггер от стойки для сохранения фрагментов по аварии. Стоимость под ключ — 50–150 тысяч рублей на станок в зависимости от среды и длины кабельных трасс. Окупаемость считается не от «красивой картинки», а от одной предотвращённой аварии или одного выигранного спора о браке: при ущербе от столкновения в миллионы рублей одна сработка триггера закрывает бюджет проекта.
Заключение
Критерий один: видеоконтроль оправдан тогда, когда зона резания закрыта, человек не может стоять у станка, а цена аварии выше цены системы. Пятиосевые центры, автономные смены, многошпиндельные автоматы, лазерная резка, разбор инцидентов, обучение — шесть сценариев, где расчёт сходится почти всегда.
Что сделать на этой неделе: посчитайте аварии за последний год с ущербом и выясните, сколько из них произошло «без свидетелей» (ночь, автономный цикл). Что сделать в этом месяце: если таких случаев два и больше — запросите расчёт системы под конкретные станки: точки установки, класс защиты, интеграция триггера со стойкой. Начните с одного проблемного станка, отработайте регламент разбора записей — и масштабируйте на участок.
Инженеры service-stanki.ru подбирают и устанавливают системы видеоконтроля на станочное оборудование с интеграцией записи по авариям стойки — с выездом по Москве и России. Один выезд экономит недели слепой диагностики после аварии.
Источники
- ГОСТ 14254-2015 (IEC 60529:2013). Степени защиты, обеспечиваемые оболочками (Код IP)
- ГОСТ 12.2.009-99. Станки металлообрабатывающие. Общие требования безопасности
- UYAR Vision. VisionLine camera systems for machine tools (Системы камер для металлорежущих станков UYAR VisionLine)
- Rotoclear. C2 camera system for machine interiors (Камерная система Rotoclear C2 для внутреннего объёма станка)
- Справочник технолога-машиностроителя: в 2 т. / под ред. А. М. Дальского, А. Г. Суслова, А. Г. Косиловой, Р. К. Мещерякова. — 5-е изд. — М.: Машиностроение-1, 2001 (печатное издание)