

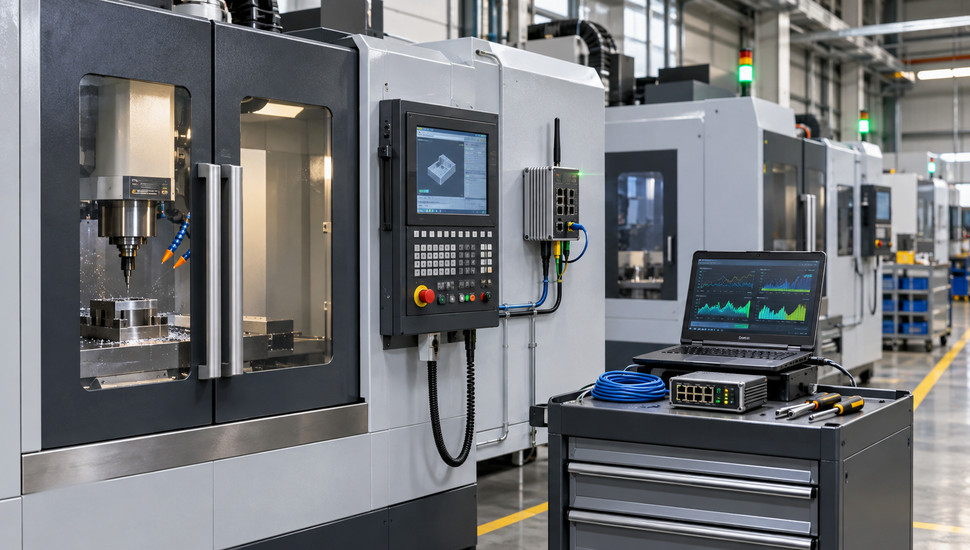
Подключение станка к системе мониторинга: этапы без остановки производства
Подключение станка к системе мониторинга не требует остановки производства: работа сводится к сети и чтению данных со стойки ЧПУ, выполняется в обеденный перерыв или на пересменке, а весь цикл на одном станке занимает от часа до одного дня. В саму стойку при этом никто не вмешивается: параметры, программы и логика станка остаются без изменений, потому что сбор данных идёт через штатные читающие интерфейсы.
Цех обычно узнаёт о простое с опозданием: станок стоит полчаса, пока оператор «что-то смотрит», ещё час — пока мастер дойдёт до участка, а к вечеру выясняется, что сменное задание провалено. Система мониторинга закрывает именно эту дыру: сигнал о простое приходит диспетчеру через минуту после остановки, журнал состояний показывает, где цех теряет часы. Страх «поставят слежку и влезут в стойку» — понятен, но он относится к прошлому поколению решений: современная интеграция станков построена так, чтобы станок работал как работал, только теперь его состояние видно в реальном времени.
Ниже — полный техпроцесс: какие данные и откуда снимаются, что происходит с каждой системой ЧПУ (Fanuc, Siemens, Heidenhain, Syntec), что реально меняется на станке, семь этапов внедрения без простоя цеха и разбор типовых заблуждений.
Ключевое
- Станку не нужна остановка на «подключение мониторинга»: монтаж занимает 1–2 часа в паузе (роутер в электрошкаф, при необходимости датчики), активация сбора данных — ещё 1–3 часа на работающем станке.
- Основной путь — сеть: стойки Fanuc отдают данные через библиотеку FOCAS (платная опция, проверяется по серийному номеру), Siemens — через Manage MyMachines и OPC UA, Heidenhain — через DNC, OPC UA, MTConnect или Modbus TCP, Syntec — через сетевые папки и шлюзы.
- В стойке ЧПУ ничего не меняется: интерфейсы сбора читают статусы, аварийные сообщения и диагностические данные; программы, параметры и лестичная логика не затрагиваются.
- Старые стойки и станки без ЧПУ подключаются дискретными и токовыми датчиками через модуль сбора — универсальный путь для любого оборудования, включая станки 1980-х годов.
- Дешевле всего ошибиться в этапе аудита: без инвентаризации стоек и опций половина парка «сюрпризно» оказывается без сетевой опции, и план внедрения разъезжается по срокам.
Какие данные снимает мониторинг: три источника
Система мониторинга получает со станка три потока данных, и каждый требует своего способа подключения. Понимание этой структуры сразу расставляет приоритеты: 80% полезной информации цеху даёт первый источник, и именно он обходится без «вскрытия» станка.
Источник 1 — стойка ЧПУ по сети. Стойка сама знает всё о своей работе: режим (автомат, ручной, наладка), выполняемую программу и номер кадра, обороты шпинделя и подачу, нагрузку осей, аварийные сообщения, счётчик деталей и время работы под нагрузкой. Сетевое подключение позволяет читать эти данные извне без прикосновения к станку. Сюда же относится журнал аварий и диагностические данные — то, по чему потом разбирают причины простоев (что такое журнал аварий ЧПУ и как его читать — тема отдельного материала).
Источник 2 — электрика станка. С силовых цепей снимают ток и потребляемую мощность: токовые датчики на вводе показывают, работает станок или стоит, а ток шпиндельного двигателя различает черновую и чистовую обработку. Метод грубее сетевого: по данным обзора «САПР и графика», ток холостого хода и ток чистового резания у части станков различаются на единицы процентов, и отличить «резание воздуха» от детали он не всегда может.
Источник 3 — датчики на узлах. Температура подшипников шпинделя, вибрация, давление в пневмосистеме, уровень и температура масла, состояние фильтров СОЖ — эти данные стойка в базовой комплектации не отдаёт вовсе. Их снимают внешние датчики, подключённые к модулю сбора. Это уже про техническое состояние, а не про загрузку: так работает предиктивная диагностика, ловящая износ за недели до аварии. Какие датчики и на какие узлы ставят — отдельная большая тема, коротко она описана в карточке услуги подключения датчиков IoT для мониторинга станков.
| Источник | Что даёт | Что нужно на станке | Затрагивает стойку |
|---|---|---|---|
| Стойка ЧПУ по сети | Режимы, программа, нагрузки, аварии, счёт деталей | Сетевой порт, опция обмена данными | Нет — только чтение |
| Электрика станка | Ток, мощность, факт работы узлов | Токовые датчики на вводе и по цепям | Нет |
| Датчики на узлах | Температура, вибрация, давление, уровни | Датчики и модуль ввода сигналов | Нет |
Второй и третий источники объединяются одним словом «дискретный путь»: они не зависят от возраста стойки и работают даже там, где сети нет вовсе. Первый — программный путь: он даёт максимум данных там, где стойка позволяет.
Каналы сбора: что даёт каждая система ЧПУ
Универсального протокола «подойти к любому станку и снять данные» не существует, зато у каждой распространённой стойки есть свой штатный канал. Вот что показал разбор систем ЧПУ по документации производителей.
| Система ЧПУ | Канал сбора данных | Что понадобится |
|---|---|---|
| Fanuc 0i-D / 0i-F / 30i | Библиотека FOCAS / сервер FASOPC | Встроенный Ethernet есть; опция быстрого Ethernet и FOCAS — платная, порт 8193 |
| Siemens 828D / 840D sl / ONE | Manage MyMachines, OPC UA | Лицензия на стойке, порт X130 у 828D, подключение к сети |
| Heidenhain TNC | DNC, OPC UA, MTConnect, Modbus TCP + StateMonitor | Сетевой порт; у части моделей опция обмена |
| Syntec | Сетевые папки, программный интерфейс, шлюзы сбора | Настройка сети на стойке |
| Haas, Okuma и другие с MTConnect | Встроенный или внешний адаптер MTConnect | Включение адаптера или внешний шлюз |
| Старые стойки (NC-201, 2Р22, Fanuc OM) | Дискретные и токовые датчики | Модуль сбора, монтаж в электрошкаф |
Fanuc: библиотека FOCAS и опция быстрого Ethernet
FOCAS — это библиотека функций, через которую внешняя программа по сети читает из стойки Fanuc статусы, диагностические данные, аварийные сообщения, параметры загрузки осей и счётчики деталей. Связь идёт по порту 8193, интерфейс читающий: изменение данных стойки библиотекой в стандартном сценарии сбора не выполняется. На форуме cccp3d наладчики жалуются, что «информации по использованию FOCAS очень мало, хотя она открывает массу возможностей» — на деле интегратору достаточно знать, что FOCAS существует и как опция называется в списке: проверка по серийному номеру занимает минуты.
Подводный камень один: встроенный порт Ethernet в стойках 0i-D/0i-F есть почти всегда, но именно FOCAS и быстрый Ethernet оформлены как платные опции. Разъём на корпусе не гарантирует опцию внутри — это самая частая причина сюрпризов на этапе аудита. Опция доустанавливается при ближайшем обслуживании: закладывайте её в план даже если мониторинг пока не выбран. Для поклонников готового: FANUC предлагает собственный OPC-сервер FASOPC, который отдаёт данные стоек системам мониторинга по стандарту OPC — писать свой код не обязательно.
Siemens: Manage MyMachines и OPC UA
У стоек SINUMERIK 828D, 840D sl и ONE сбор данных организован через фирменную связку: локально — через OPC UA (промышленный протокол обмена данными, лицензия на стойке), удалённо — через Manage MyMachines, который передаёт состояния машин и журналы в защищённый кабинет. Руководство Siemens прямо описывает активацию сбора данных на ЧПУ как настройку из меню, без вмешательства в электрику. Для одного цеха чаще выбирают локальный OPC UA: данные остаются внутри предприятия, а шлюз или сервер мониторинга опрашивает стойки по локальной сети.
Heidenhain: четыре открытых интерфейса
Heidenhain — самая открытая стойка для интеграции: производитель поддерживает подключение систем мониторинга по четырём интерфейсам — DNC, OPC UA, MTConnect и Modbus TCP. Фирменная программа StateMonitor собирает состояния станков в веб-интерфейс: режимы, аварии, простои, время обработки, а свежие версии добавили контроль инструментов и потребления энергии. На практике это значит, что мониторинг парка Heidenhain ставится быстрее и дешевле всего: сеть уже поддержана стойкой из коробки.
Syntec: сетевые папки и шлюзы
Syntec решает задачу без выделенного протокола мониторинга: стойка работает с сетевыми папками, через которые обменивается программами и архивами данных — пошаговая настройка описана в инструкции по подключению сетевой папки для Syntec. Этого достаточно, чтобы вытащить программы, параметры и журналы. Для непрерывного потока данных интеграторы применяют программный интерфейс Syntec либо аппаратные шлюзы сбора, которые опрашивают стойку и отдают данные в систему мониторинга по стандартным протоколам. Подход прост: сначала сеть и файлы, потом, если цеху нужен онлайн-статус, — шлюз.
MTConnect и макропеременные: пути, о которых забывают
MTConnect — открытый стандарт обмена данными с оборудованием: адаптер читает состояния из контроллера и отдаёт их агенту в едином формате, который понимает любая система мониторинга. На стойках Haas адаптер встроен, на Okuma и Sodick подключается через MTConnect-интерфейс — если парк собран из таких машин, вопрос закрыт без доработок.
Отдельный «бедный» путь для Fanuc — макропеременные. Стойка хранит счёт деталей в системных переменных #3901 (готово) и #3902 (задано), а команда DPRNT печатает их значение во внешний файл по ходу программы. Это не мониторинг в полном смысле, но когда цех просит «хочу знать, сколько деталей сделал станок» — счётчик через макропеременные или вывод DPRNT даёт ответ за один день и почти без затрат.
Что реально меняется на станке: ответ на страх «влезут в стойку»
Главный тормоз внедрения — не цена, а убеждение: «к мониторингу нельзя допустить, они влезут в стойку, собьём программу». Разберём, что происходит на станке физически, шаг за шагом.
Мини-история: в цехе автокомпонентов в Подмосковье главный механик полгода отказывался от мониторинга — «в стойку не дамся, станок под нагрузкой, угробите нам программы». Аудит занял два часа: на шести станках с Fanuc 0i-MF нашлась опция FOCAS, ещё на трёх поставили модуль дискретного сбора. Через месяц механик сам показывал главному инженеру табло: ни одной правки в стойках, а простой участка за смену сократился с 90 до 35 минут — потому что о каждом стопе теперь знали через минуту.
Что делает монтажник. Ставит в электрошкаф небольшой роутер или модуль сбора, тянет один кабель от стойки (или от модуля) в цеховую сеть, при дискретном пути — подключает датчики к модулю ввода. Датчики — это отдельные элементы: токовый датчик вешается на силовой кабель без разрыва цепи, температурный крепится на корпус узла, дискретный сигнал берётся со свободного контакта реле.
Чего монтажник не делает. Не меняет параметры стойки, не правит программы деталей, не трогает лестичную логику (ПЛК) и не перепрошивает ничего. Сбор данных построен на чтении: FOCAS-функции имеют префикс чтения, OPC UA в режиме подписки только получает значения, MTConnect-адаптер транслирует наружу то, что стойка и так показывает на своём экране.
| Меняется | Не меняется |
|---|---|
| В шкафу появился роутер/модуль сбора | Параметры стойки |
| На силовых кабелях — токовые датчики | Программы деталей |
| На узлах — датчики температуры и вибрации | Лестичная логика (ПЛК) |
| В сети появился канал до сервера мониторинга | Настройки приводов и осей |
Гарантия и производитель. Подключение сети к штатному сетевому порту — штатная операция, описанная в документации; гарантийные пломбы на электрошкаф при этом не затрагиваются. На станках на гарантии правила вежливости простые: работы согласуются с сервисной организацией производителя, а сбор данных идёт только через документированные интерфейсы. Датчики на узлах — единственное «вмешательство»: они добавляются к станку, как добавляются любые опции, и снимаются без следов.
Сеть и безопасность. Правильно построенный канал устроен так: станок и сервер мониторинга сидят в отдельном сегменте сети, исходящие соединения ограничены одним адресом и портом, вход извне закрыт совсем. Доступ в интернет станку не нужен для локального мониторинга — данные идут на цеховой сервер. ИТ-служба получает список ровно из двух-трёх разрешений и контроль над каналом — это предметный разговор, а не «дать станку интернет».
Итог: «вмешательство в стойку» при корректном внедрении — это ноль изменений в данных стойки. Всё, что ставится, — внешнее и обратимое.
Этапы подключения станка к мониторингу без остановки производства
Техпроцесс разбит на семь этапов так, чтобы станок не простаивал: тяжёлые работы уходят на паузы, а активация и проверка идут на работающем оборудовании. Ниже — маршрут, отработанный на парках от 5 до 100 станков.
| Этап | Где идёт работа | Простой станка |
|---|---|---|
| 1. Аудит парка | Документы и стойки, без остановки | Нет |
| 2. Выбор способа на каждый станок | Кабинет | Нет |
| 3. Сеть и безопасность | Цеховая ИТ-инфраструктура | Нет |
| 4. Монтаж модулей и датчиков | Обед, пересменка, нерабочее время | 1–2 часа |
| 5. Активация сбора и проверка | Работающий станок | 0–1 час |
| 6. Причины простоев и достоверность | В процессе работы | Нет |
| 7. Обучение и масштабирование | Партиями по 5–15 станков | Нет |
Шаг 1. Аудит парка. Составляют таблицу: модель станка, стойка и её поколение, наличие сетевого порта и опций обмена, возраст, критичность для плана производства. У Fanuc опции проверяют по серийному номеру стойки — это снимает главный источник сюрпризов. На парк из 20 станков уходит один-два дня работы специалиста.
Шаг 2. Выбор способа сбора на каждый станок. По таблице аудита каждому станку присваивают путь: стойка по сети (FOCAS, OPC UA, MTConnect, DNC), дискретный модуль, токовые датчики или комбинация. Практическое правило: если цеху нужны статусы, программа и аварии — тянут сеть; если нужен только факт «работает/стоит» и старая стойка не даёт сети — ставят дискретный модуль.
Здесь же фиксируют перечень данных первого релиза: режимы, простои, аварии, счёт деталей. Не больше. Перегруженный список сигналов — типовая причина, по которой проекты тонут в настройках.
Шаг 3. Сеть и безопасность. ИТ-служба выделяет сегмент для станков, сервер мониторинга ставят в цехе или в серверной, прописывают правила: станки общаются только с сервером, наружу — ничего. На этом этапе закупают роутеры и модули, монтируют цеховые коммутаторы — всё это делается без касания станков. Отдельный плюс: подготовленная сеть потом же пригодится для удалённой диагностики и обновления программ.
Шаг 4. Монтаж на паузах. Самый «физический» этап — и самый короткий по простою. Роутер в электрошкаф ставят за 30–60 минут в обеденный перерыв: питание берут от свободного автомата, кабель заводят в существующий ввод.
Токовые датчики крепятся без разрыва силовых цепей — 20–30 минут. Датчики на узлах и модуль дискретного ввода — ещё час. Итого 1–2 часа на станок, на пересменке или в нерабочее время — цех этого не замечает.
Шаг 5. Активация сбора и проверка. На работающем станке настраивают опрос: включают опцию обмена на стойке (типовая работа в рамках настройки и обновления программного обеспечения ЧПУ), задают адрес сервера, проверяют, что система видит статусы. Дальше — контрольный прогон: запускают деталь, сверяют на табло мониторинга обороты, режим, счётчик, аварийное сообщение (например, останавливают подачу и смотрят, как это отражается). Итого 1–3 часа на станок, без остановки производства.
Здесь же прописывают соответствие состояний: что считать «работой», что «простоем», что «наладкой». Без этого цифры будут спорить с ощущениями цеха.
Шаг 6. Причины простоев и достоверность. Данные о простое без причины не улучшают ничего: цех видит, что станок стоял 40 минут, но не знает, почему. Оператору дают терминал или экран с коротким списком: «нет заготовки», «нет инструмента», «программа», «ожидание мастера», «перерыв».
Практика обзоров рынка сходится: оптимально 5–10 причин, иначе оператор путается и начинает выбирать наугад. Первые две недели цифры сверяют с реальностью вручную — проходят по журналу с мастером и поправляют классификацию.
Шаг 7. Обучение и масштабирование. Мастеров и диспетчеров учат читать табло: что значит каждый статус, куда смотреть при простое. Дальше парк наращивают партиями по 5–15 станков: каждый следующий этап занимает вдвое меньше времени первого, потому что сеть, сервер и шаблоны уже готовы. Типовой срок пилота на 5–10 станках — от одной недели при сетевых стойках; дискретный путь на старом парке добавляет по 1–2 часа монтажа на станок.
Мини-история: завод металлоконструкций в Нижнем Новгороде подключал 14 станков, не сняв ни одного с производства: сетевые стойки (Fanuc и Heidenhain) уходили по одному за вечернюю пересменку, четыре старых станка встали под дискретные датчики в выходную смену. Полный охват занял три недели, из которых самый долгий участок — согласование сети с ИТ — шёл параллельно с монтажом.
Старые стойки и станки без ЧПУ: универсальный путь
Парк любого российского предприятия неоднороден: рядом со стойками 2018–2024 годов живут Fanuc OM, стойки NC-201 и 2Р22, а где-то — вообще станки без ЧПУ. Красивые схемы «подключи стойку по сети» на них не работают, и именно на этом участке проекты чаще всего разваливаются. Универсальный ответ — дискретный путь: он не зависит от поколения электроники.
Как это выглядит: на силовой кабель шпинделя вешают токовый датчик — двигатель потребляет ток, значит станок режет; на гидростанцию и насос СОЖ — датчики давления или дискретные сигналы со штатных реле; на дверь — концевик. Все сигналы сходятся в модуль сбора, который отдаёт в систему простой набор: «работает / стоит / авария». Терминал у станка позволяет оператору выбрать причину простоя из списка. Такому подключению доступен станок любой эпохи — включая универсалы с ручным управлением.
У метода есть честные границы. Датчики не видят, какая программа выполняется, какой кадр идёт и какая ось перегружена — глубина ограничена «внешним взглядом» на станок. Ток различает тяжёлую и лёгкую нагрузку хуже, чем данные привода: при чистовой обработке мелким инструментом разница с холостым ходом может быть в единицы процентов. И всё же для управления загрузкой участка этого хватает: 80% решений — «перенести задание», «позвать мастера», «поставить заготовку» — принимаются по факту простоя, а не по номеру кадра.
Если старая стойка при этом критична для производства, есть более дорогой, но полноценный путь: замена системы управления на современную. Ретрофит выводит станок на сетевой сбор данных «из коробки» и закрывает сразу вопрос запчастей и поддержки — но это уже отдельный проект с выводом станка из производства на недели, и выбирать его стоит по экономике станка, а не ради мониторинга.
Сетевой путь или дискретный: как выбрать
Два пути сбора данных не конкуренты, а инструменты под разные задачи. Сводим их в одну таблицу — по ней удобно решать, что куда применить на своём парке.
| Критерий | Сетевой путь (стойка ЧПУ) | Дискретный путь (датчики) |
|---|---|---|
| Глубина данных | Режимы, программа, нагрузки, аварии, счёт деталей | Работает/стоит, авария, причина от оператора |
| Требования к станку | Сетевой порт и опция обмена | Нет — любое оборудование |
| Монтаж на станок | Роутер, один кабель | Модуль сбора, датчики, терминал |
| Время на станок | 1–3 часа, станок работает | 1–2 часа в паузе |
| Зависит от возраста стойки | Да | Нет |
| Кому подходит | Парк Fanuc/Siemens/Heidenhain/Syntec 2005+ | Старые стойки, станки без ЧПУ, универсалы |
Три правила выбора из практики. Новым станкам — сеть: они её поддерживают, а данных по загрузке цеху нужно много. Старым станкам с живой стойкой — сначала попытка сети, и только при отсутствии опций дискретный модуль. Станкам без ЧПУ — только датчики, других вариантов у них нет.
Смешанный парк почти всегда получает комбинированную схему: сетевые данные со «свежей» половины и дискретные со «старой» стекаются в одно табло. Сервер мониторинга при этом один, разница — только в устройствах подключения у станка.
Типовые заблуждения про подключение станка к мониторингу
«В стойку влезут и что-нибудь сломают». Сбор данных идёт через читающие интерфейсы, документированные производителем: FOCAS, OPC UA, MTConnect, DNC. Параметры, программы и логика не изменяются; всё, что монтируется, — внешнее и обратимое. Реальный риск для стойки живёт не в мониторинге, а в неаккуратных работах в шкафу, поэтому монтаж и выполняет сервисный инженер, а не «сисадмин по знакомству».
«Нужно останавливать производство на дни». Из семи этапов внедрения станок касается только четвёртый и пятый, суммарно — 2–3 часа на станок, в паузах. День простоя нужен разве что при ретрофите, который к мониторингу отношения не имеет.
«Мониторинг — это слежка за людьми». Система фиксирует состояние станка, а не персональную выработку: она показывает, что участок простоял 90 минут без заготовки, и это вопрос к снабжению, а не к оператору. Опасная практика — использовать данные для наказаний: цех быстро научится держать станки «на воздухе», и цифры станут фикцией. Работающая схема — причины простоев с вводом оператора и разбором на сменных встречах.
«Данных со стойки хватит на всё». Стойка не знает температуру подшипника шпинделя и вибрацию — техническое состояние берут с датчиков, это отдельный контур. Обратное тоже верно: датчик не скажет, какая программа выполняется. Полная картина складывается из обоих источников, и начинать разумно со стойки — она дешевле и даёт данные о загрузке сразу.
«Wi-Fi сойдёт — тянуть кабель некогда». Для стабильного опроса десятков станков практикой рекомендуется проводная сеть: беспроводные каналы в цеху с металлом и движущейся техникой регулярно теряют пакеты, и табло показывает «станок пропал» там, где он просто режет деталь. Wi-Fi оставляют для терминалов операторов, не для станков.
«Нет опции FOCAS — значит Fanuc не подключить». Отсутствие опции закрывает один путь из четырёх. Остаётся: доустановка опции при обслуживании (стоит как обычная опция стойки), дискретный модуль, токовые датчики, вывод через макропеременные. Мёртвый вариант — только полностью нерабочая стойка.
FAQ
Нужно ли останавливать станок для подключения мониторинга? Нет. Монтаж роутера и датчиков занимает 1–2 часа и выполняется в обеденный перерыв или на пересменке, активация сбора идёт на работающем станке. Остановка производства не нужна ни на одном из семи этапов.
Меняются ли программы и параметры в стойке ЧПУ? Нет. Все штатные каналы сбора (FOCAS, OPC UA, MTConnect, DNC) работают на чтение: они получают статусы, аварии и диагностические данные. Программы деталей, параметры и лестичная логика остаются нетронутыми, все монтажные изменения — внешние и обратимые.
Что делать, если на стойке Fanuc нет опции FOCAS/Ethernet? Проверьте наличие опции по серийному номеру — иногда она уже стоит, а разъём просто не используется. Если опции нет: доустановите её при ближайшем обслуживании, либо подключите станок дискретным модулем или токовыми датчиками. Счёт деталей можно вывести через макропеременные за день.
Как подключить станок, которому 30 лет, или станок без ЧПУ? Через дискретный путь: токовый датчик на шпиндельный двигатель, дискретные сигналы со штатных реле, модуль сбора и терминал причин простоя. Метод не зависит от поколения электроники и даёт факты «работает/стоит/авария» для любого оборудования.
Опасно ли давать станку доступ в интернет? Для локального мониторинга интернет станку не нужен: данные идут на цеховой сервер в выделенном сегменте сети. Если система облачная, канал строят через защищённый туннель с исходящим соединением от клиента — вход извне закрыт. ИТ-служба контролирует правила фильтрации полностью.
Какие данные снимать в первую очередь и что с ними делать? Минимальный полезный набор: факт работы/простоя, аварийные сообщения, выполняемая программа, счёт деталей и причины простоя от оператора. Это уже позволяет считать загрузку и эффективность по методикам ГОСТ Р ИСО 22400 и сокращать простои: сначала сигнал о каждом стопе, потом аналитика.
Заключение: что сделать прямо сейчас
Подключение станка к мониторингу — это не «вскрытие» стойки, а организация чтения данных по штатным каналам, и производство при этом не останавливается: 1–2 часа монтажа на станок в паузе, 1–3 часа активации на работающем оборудовании. Всё, что меняется физически, — внешний модуль в шкафу, кабель и датчики; всё, что меняется в стойке, — ничего.
На этой неделе:
- Возьмите перечень оборудования и отметьте для каждого станка систему ЧПУ и наличие сетевого порта.
- Для станков с Fanuc запросите у поставщика или сервиса проверку опции FOCAS/быстрого Ethernet по серийному номеру.
- Определите самый болезненный участок из 5–10 станков — с него начнётся пилот.
В этом месяце:
- Согласуйте с ИТ-службой выделенный сегмент сети и правила доступа.
- Подключите пилотную партию: сетевые стойки — по пересменкам, старые — на дискретные датчики в выходные.
- Введите список из 5–10 причин простоя и проведите первые две недели со сверкой цифр с мастером.
Если в парке есть станки, требующие разбора опций, активации сети на стойке или дискретного подключения — это стандартная работа сервисного инженера: аудит парка и подключение мониторинга с минимальным касанием производства в Москве и с выездом по России берёт на себя service-stanki.ru.
Источники
- ГОСТ Р ИСО 22400-2-2019. Системы промышленной автоматизации и интеграция. Ключевые технико-экономические показатели (KPI) для управления производственными операциями. Часть 2. Определения и описания
- ГОСТ Р 59732-2021 (ИСО/ТО 22400-10:2018). Системы промышленной автоматизации и интеграция. KPI для управления производственными операциями. Часть 10. Описание последовательности операций по сбору данных
- MTConnect. Открытый стандарт обмена данными с производственным оборудованием (MTConnect Standard)
- FANUC America. FASOPC — OPC-сервер для извлечения производственных данных со стоек ЧПУ FANUC
- Документация библиотеки FOCAS/Fwlib32 для обмена данными со стойками FANUC (Fanuc FOCAS Library)
- Siemens. SINUMERIK Integrate. Manage MyMachines /Remote — руководство по функциям (Function Manual)
- HEIDENHAIN. StateMonitor — сбор и анализ данных состояния станков (StateMonitor Boosts Manufacturing Efficiency)
- САПР и графика. Системы мониторинга станков с ЧПУ в России: обзор технологий и рынка