

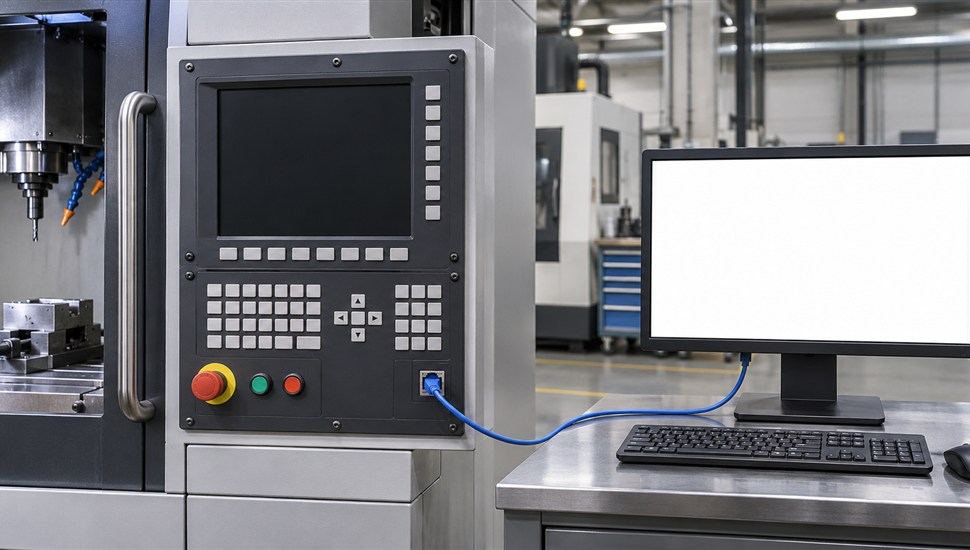
Чтобы понять, что происходит со станком, раньше достаточно было подойти и посмотреть на экран стойки. Когда станков десять, пятьдесят или сто, а смена работает ночью — обход уже не помогает: простои копятся, аварии замечают через час, наработку считают по журналам, в которых пишут «от руки». Производители систем ЧПУ давно решили эту задачу на уровне электроники: у Fanuc есть штатный программный интерфейс FOCAS2 (Fanuc Open CNC API Specifications, версия 2), который позволяет компьютеру по обычной сети Ethernet читать со стойки наработку, аварии, загрузку осей и шпинделя, номера программ и позиции — без установки каких-либо дополнительных датчиков на станок.
Эта статья — практическое руководство: разберём, что умеет FOCAS2, какие опции должны быть включены на стойке, как настроить сеть и порт, где легально взять библиотеки Fwlib, как выглядит архитектура сбора данных в цехе и какие есть ограничения у старых стоек. Материал пригодится технологам, инженерам по эксплуатации и ИТ-специалистам, которых попросили «подключить станки к мониторингу».
Что такое FOCAS2 и зачем он нужен
FOCAS — это спецификация открытого программного интерфейса (API) фирмы Fanuc для систем ЧПУ. Практически она представляет собой набор библиотек для Windows — Fwlib32.dll (32-разрядная) и Fwlib64.dll (64-разрядная), которые называют «библиотекой окна данных ЧПУ/PMC» (CNC/PMC Data Window Library). Ваша программа (сборщик данных, модуль MES, система мониторинга) подключает эту библиотеку, устанавливает соединение со стойкой и вызывает функции чтения — так же, как обычное приложение вызывает функции операционной системы.
Соединение устанавливается двумя способами:
- Ethernet (TCP/IP) — основной и самый распространённый вариант сегодня: стойка и сервер мониторинга соединяются через обычный кабель «витая пара» и коммутатор, служба FOCAS на стойке по умолчанию слушает TCP-порт 8193 (диапазон допустимых портов — 5001–65535);
- HSSB (высокоскоростная последовательная шина) — вариант с отдельной платой в промышленном компьютере и специальным кабелем; встречается на старых комплексных решениях, для нового проекта мониторинга практически не используется.
Зачем это нужно производству. Мониторинг через FOCAS2 не требует врезки токовых трансформаторов, установки датчиков на шпиндель или разбора шкафа — стойка сама всё знает о себе. Достаточно включённой Ethernet-опции и кабеля до коммутатора. В результате вы получаете «бесплатный» поток данных для:
- системы мониторинга станков и MES — статус каждого станка в реальном времени;
- расчёта OEE (общей эффективности оборудования) по сменам и станкам;
- мгновенных уведомлений об авариях — в том числе в мессенджер;
- контроля наработки для планирования технического обслуживания;
- сбора доказательной базы в спорах «станок стоял — станок работал».
Подробнее о том, что вообще даёт мониторинг станков и с чего начать в цехе, мы разбирали в статье IoT-мониторинг станков: что даёт и с чего начать в цехе — FOCAS2 является одним из основных «транспортов» таких систем для станков с ЧПУ Fanuc.
Что можно читать со стойки Fanuc через FOCAS2
Состав доступных данных зависит от серии и версии ПО стойки (точные списки — в спецификации библиотеки), но базовый набор для мониторинга одинаков почти для всех современных стоек Fanuc. Основные группы данных и функции библиотеки сведены в таблицу.
| Данные | Что именно читается | Функции FOCAS2 | Что даёт для мониторинга |
|---|---|---|---|
| Состояние станка | Режим (автоматический, ручной, ручной ввод), статус: работа, пауза, останов, авария | cnc_statinfo | Разделение «работает / стоит / в аварии», основа расчёта простоев |
| Аварии | Активные сообщения об авариях с номерами, типами и текстом | cnc_rdalmmsg, cnc_rdalmmsg2 | Мгновенные уведомления, журнал аварий без ручного переноса |
| Наработка (время) | Время включённого состояния, время работы в цикле, время резания, время цикла | cnc_rdtimer, cnc_rdmeter, cnc_rdmeter2 | Истинная наработка для планирования ТО и ресурсных расчётов |
| Счётчик деталей | Изготовлено деталей, требуется/готово по заданию (экран «Монитор работы») | cnc_rdmeter2; резервный путь — чтение параметра 6711 через cnc_rdparam | Выработка по станкам и сменам без бумажных журналов |
| Загрузка шпинделя | Нагрузка шпинделя в процентах и частота вращения шпинделя | cnc_rdspload | Контроль перегрузок, косвенная оценка режимов резания |
| Загрузка осей | Нагрузка сервоприводов по каждой оси в процентах | cnc_rdsvload | Выявление закусываний, проблем направляющих и ШВП до отказа |
| Позиции осей | Абсолютные, относительные и машинные координаты по осям | cnc_rdposition | Контроль перемещений, фиксация позиции при аварии |
| Скорости | Фактическая подача и фактическая частота вращения шпинделя | cnc_rdspeed | Сверка фактических режимов с программой и нормами |
| Программы | Номер выполняемой программы и кадра; при необходимости — текст программы | cnc_rdprgnum, cnc_upload3 | Привязка статистики к детали и операции |
| Сведения о системе | Серия и версия системы ЧПУ, идентификатор стойки | cnc_rdsysinfo, cnc_rdcncid | Автоматическая инвентаризация парка |
| Данные PMC | Произвольные области сигналов контроллера PMC (например, состояние дверей, сменщика инструмента) | pmc_rdpmcrng | Глубокая диагностика для наладчиков, нестандартные статусы |
| Параметры и коррекции | Параметры ЧПУ, коррекции инструмента, данные стойки | cnc_rdparam, cnc_rdtofs | Резервное копирование и контроль изменений |
Замечание по наработке: функции cnc_rdmeter/cnc_rdmeter2 работают на сериях 30i/31i/32i и 0i-D и новее. На более старых стойках тот же результат получают комбинацией cnc_rdtimer (времена) и чтения счётчика деталей через параметр 6711. Как эти же данные выглядят на экране стойки и где их искать вручную, описано в инструкции как посмотреть наработку часов на ЧПУ Fanuc — при автоматическом сборе вы получаете те же цифры, только без подходов к каждому станку.
Формально библиотека умеет и записывать данные в стойку (загрузка программ, запись параметров), но для системы мониторинга это не требуется и не рекомендуется — безопаснее ограничиться чтением.
Что нужно для подключения: чек-лист
| Компонент | Требование | Комментарий |
|---|---|---|
| Система ЧПУ Fanuc | Серия с поддержкой FOCAS2/Ethernet | 0i-D/0i-F (включая 0i-Mate), 16i/18i/21i, 30i/31i/32i, 15i/150i, Power Mate i-D/H, Power Motion i-A; старшие серии 16/18/21 (B/C) — через платы |
| Опция «Ethernet-функция» на стойке | Должна быть заказана/активирована при поставке станка или позже | Для встроенного порта (Embedded Ethernet) на 0i-B/C/D/F, 16i/18i/21i-B, 30i достаточно самой Ethernet-функции; для отдельных плат дополнительно нужна функция расширенного драйвера/библиотеки |
| Физический порт | Встроенный разъём Ethernet или отдельная плата | Внимание: на некоторых стойках (например, 31i) FOCAS может быть разрешён только на встроенном порту, а не на карте PCMCIA |
| Сеть | Кабель «витая пара», коммутатор, статические IP-адреса | Стойке и серверу — адреса одной подсети; выделенный сегмент для станков |
| Библиотека Fwlib | Fwlib32.dll/Fwlib64.dll + заголовочные файлы | Получается легально через офис или дистрибьютора Fanuc (обычно поставляется вместе с опцией); разрядность библиотеки должна совпадать с разрядностью вашей программы |
| Сервер мониторинга | Компьютер под Windows с программой опроса | Для десятка станков достаточно обычного промышленного компьютера; опрос ведётся по расписанию |
Состав функций зависит от серии и версии ПО конкретной стойки: то, что работает на 0i-F, может быть недоступно на 16i-B. Перед проектом стоит свериться со спецификацией библиотеки или проверить целевую стойку пробным опросом.
Настройка стойки Fanuc пошагово
Настройка выполняется на экране параметров Ethernet стойки. Порядок клавиш немного отличается на разных сериях, общий принцип одинаков (подробную инструкцию именно для 0i-F мы разбирали в статье как настроить сеть на стойке ЧПУ Fanuc 0iF).
- Проверьте опцию. Убедитесь, что Ethernet-функция включена на стойке (сведения — в перечне опций системы). Если опции нет, сначала её активируют — этим занимаются дилер или сервисная служба.
- Задайте IP-адрес стойки. На экране настроек сети (через клавишу SYSTEM и софт-клавиши сетевых параметров) введите: IP-адрес (например, 192.168.10.11), маску подсети (например, 255.255.255.0), шлюз. Каждой стойке в цехе — свой уникальный адрес; удобно вести таблицу соответствия «станок — адрес».
- Задайте TCP-порт FOCAS. На софт-клавише FOCAS2 (появляется после настройки сети) проверьте поле PORT NUMBER (TCP). Если там «0» — впишите стандартное значение 8193. Поле порта UDP не трогайте: FOCAS работает по TCP.
- Перезапустите питание стойки (на большинстве серий сетевые параметры вступают в силу после повторного включения) и убедитесь, что разъём на стойке — тот, для которого разрешена FOCAS (встроенный, а не карта, если и то и другое).
- Проверьте связь ping-ом. С сервера выполните ping адреса стойки. Если ответы идут — физика и подсеть в порядке.
- Проверьте порт. Прозвоните TCP-порт 8193 (например, утилитой вида telnet 192.168.10.11 8193 или сетевым сканером портов): соединение должно устанавливаться. Если ping проходит, а порт закрыт — почти наверняка порт не задан или задан на другом физическом интерфейсе.
- Выполните пробное чтение. Из тестовой программы (см. пример ниже) прочитайте cnc_statinfo или cnc_rdsysinfo: возврат EW_OK означает, что вся цепочка работает.
Типичные ошибки подключения
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Функция подключения возвращает ошибку EW_SOCKET (-16) | Стойка обесточена, нет кабеля, неисправна плата Ethernet | Проверить питание стойки, разъёмы, кабель и светодиоды на порту |
| Ping проходит, порт 8193 не отвечает | Поле PORT NUMBER (TCP) = 0; FOCAS настроен на другом физическом интерфейсе | Вписать 8193 на софт-клавише FOCAS2; подключиться к встроенному порту |
| Ping не проходит | Разные подсети, неверная маска, повреждён кабель или порт коммутатора | Сверить IP и маску стойки и сервера, проверить кабель, попробовать другой порт коммутатора |
| Ошибка EW_NODLL (-15) | На сервере нет требуемого файла библиотеки для данной серии | Доустановить комплект библиотек Fwlib, проверить разрядность |
| Ошибка EW_HANDLE (-8) | Исчерпаны одновременные подключения к стойке | Сократить число параллельных сессий: один сборщик, опрос станков по очереди |
| Опрос работает с перебоями, таймауты | Слишком мал интервал ожидания, перегруженный общий сегмент сети | Увеличить таймаут (функция cnc_settimeout), вынести станки в отдельный сегмент |
| Новая стойка (0i-F Plus, 30i Plus) не пускает по сети | Сетевое взаимодействие запрещено системным параметром | Проверить параметр 14880 (бит 0): значение 0 — связь разрешена, 1 — запрещена |
Совет: перед настройкой в цехе составьте план адресации на бумаге — подсеть станков, шлюз, диапазон адресов для стоек, адрес сервера. Перенастройка «на ходу», когда половина стоек уже опрошена, отнимает вдвое больше времени.
Библиотеки Fwlib и разработка: где брать и как выглядит вызов
Где легально получить библиотеку. Fanuc не публикует FOCAS2 в открытый доступ. Правильные пути: запросить комплект в региональном офисе Fanuc или у дистрибьютора, у которого приобретался станок (обычно библиотека поставляется на диске вместе с опцией Ethernet, в виде архива с Fwlib32.dll, файлами поддержки Ethernet и заголовочными файлами), либо получить через интегратора, который строит систему мониторинга. Файлы, выложенные в интернете частными лицами, использовать нельзя: это чужая лицензия, и версий/разрядностей там может не быть.
Из чего состоит комплект: основная библиотека Fwlib32.dll (или Fwlib64.dll), вспомогательные модули для связи по Ethernet (например, FWLIBE1.DLL), заголовочный файл fwlib32.h с описанием всех функций и структур данных. Разрядность библиотеки обязана совпадать с разрядностью вашей программы: 32-разрядный сборщик не загрузит Fwlib64.dll и наоборот.
Как выглядит типовая программа опроса. Логика всегда одна: получить дескриптор соединения, читать данные, освободить дескриптор. Упрощённый пример чтения наработки на языке C:
unsigned short h; /* дескриптор соединения */
ODBTIMER tm; /* структура под таймеры наработки */
short ret;
ret = cnc_allclibhndl3("192.168.10.11", 8193, 10, &h); /* IP, TCP-порт, таймаут в секундах */
if (ret == EW_OK) {
cnc_rdtimer(h, &tm); /* время включённого состояния, работы, резания */
cnc_freelibhndl(h); /* обязательно освободить дескриптор */
}
Здесь cnc_allclibhndl3 — функция открытия соединения по Ethernet (в документации библиотеки раздел подключения так и называется — EthnetHost): она принимает IP-адрес или имя стойки, номер TCP-порта, таймаут ожидания и возвращает дескриптор, который затем передаётся во все функции чтения. Ошибка EW_SOCKET (-16) укажет на физические проблемы с линией или питанием стойки, EW_NODLL (-15) — на отсутствие библиотеки нужной серии, EW_HANDLE (-8) — на исчерпание одновременных подключений. Если подключение выполняется при выключенной стойке, оно закончится ошибкой — это штатное поведение, а не сбой.
Писать собственный сборщик не обязательно: на рынке есть готовые системы мониторинга и драйверы для SCADA/MES, внутри которых FOCAS2 уже реализован. Понимание приведённой логики нужно хотя бы для того, чтобы грамотно ставить задачи поставщикам и разбирать их ошибки «порт недоступен» и «библиотека не той разрядности».
Архитектура подключения в цехе
Типовая схема мониторинга парка станков Fanuc выглядит так:
- Стойки станков. Каждая стойка с настроенным статическим IP и портом 8193 подключается кабелем «витая пара» к ближайшему промышленному коммутатору. Расстояние до коммутатора по меди — до 100 метров; дальше — оптика или ещё один каскад коммутаторов.
- Коммутатор (или каскад коммутаторов) цеха. Собирает станки в один изолированный сегмент «производственная сеть». Для надёжности — промышленное исполнение, монтаж в шкафу, питание от источника бесперебойного питания.
- Сервер мониторинга. Обычный или промышленный компьютер под Windows в этой же сети. На нём установлены библиотеки Fwlib и программа-сборщик, которая по расписанию (например, раз в 5–30 секунд на станок) опрашивает каждую стойку: состояние, аварии, счётчики, нагрузки. Один сервер спокойно обслуживает десятки станков; подключение к каждой стойке держат одно, опрашивая станки по очереди.
- Верхний уровень. Сервер складывает данные в базу и отдаёт их: экраны цеха (табло статусов), отчёты по сменам, уведомления в мессенджер, интеграция с MES/учётной системой предприятия.
Состав работ по подключению одного станка (проверка опции, настройка адреса и порта, пробное чтение, включение в систему) занимает у опытного инженера один визит; общий порядок работ без остановки цеха описан в статье подключение станка к мониторингу: этапы без остановки цеха. Если в штате нет своего специалиста по ЧПУ, эти работы можно поручить сервисной организации — например, наши инженеры выполняют установку дополнительных опций на стойки Fanuc (включая Ethernet-функцию) от 15 000 ₽ и настройку сетевого подключения станков.
Практические сценарии: три кейса
Кейс 1. Аварии в мессенджер
Сборщик раз в несколько секунд опрашивает у каждой стойки список активных аварий (cnc_rdalmmsg2). Появилась новая авария — сервер формирует сообщение: станок, время, номер и текст аварии — и отправляет его ботом в групповой чат цеха в Telegram или ином мессенджере. Наладчик видит «SV436: перегрузка серводвигателя по оси Z» в момент возникновения, а не на утренней планёрке, и идёт к станку с уже понятной гипотезой. История аварий накапливается в базе: по ней видно, какие аварии повторяются и на каких станках, — это готовый список причин простоев и повод для профилактики. Расшифровку типовых сообщений стоек Fanuc мы собирали в справочнике коды аварий Fanuc — его удобно подставить в бот как пояснение к номеру аварии.
Кейс 2. Расчёт OEE по данным стойки
Из cnc_statinfo сервер получает секунды в состоянии «работа/простой/авария», из счётчика деталей — выработку, из времени цикла — темп. OEE считается как произведение трёх множителей:
| Составляющая | Формула по данным FOCAS2 | Пример |
|---|---|---|
| Доступность | Время в состоянии «работа» / плановое время смены | 420 мин работы / 480 мин смены = 87,5% |
| Производительность | Фактический выпуск × идеальное время цикла / время работы | 210 деталей × 1,8 мин / 420 мин = 90% |
| Качество | Годные детали / изготовленные детали | 199 годных / 210 изготовленных = 94,8% |
| OEE | Произведение трёх множителей | 0,875 × 0,90 × 0,948 ≈ 74,7% |
Важная честная оговорка: качество (брак) стойка сама не знает — эти данные вносятся из контроля или учёта производства; всё остальное FOCAS2 даёт без ручного ввода. Уже через месяц такого учёта обычно выясняется, что реальные простои в 1,5–2 раза больше того, что фиксирует журнал мастера, — именно на этих «невидимых» остановках и лежит основной резерв.
Кейс 3. Лимиты наработки и напоминания о ТО
Сервер накапливает время резания и время включённого состояния каждого станка (cnc_rdtimer). Для каждой единицы задаются пороги: например, «смазка направляющих — каждые 250 часов работы», «проверка геометрии — каждые 2000 часов резания». При достижении порога система сама ставит задачу на обслуживание и предупреждает ответственного. Это переводит обслуживание с календарного принципа («раз в квартал») на наработочный — станки, работающие в одну смену, не обслуживаются зря, а интенсивные не остаются без ТО до отказа. Перечень работ по периодичности удобно брать из готового регламента ТО станка с ЧПУ; если нужен исполнитель, такие работы берёт на себя сервисная служба, ориентируясь на данные мониторинга.
Безопасность: изолируйте сеть станков
Открытый порт 8193 на стойке — это дверь к данным станка, и оставлять её без надзора нельзя. Базовые правила:
- Отдельный сегмент сети для станков. Стойки живут в своей подсети за отдельным коммутатором (или выделенной группой портов), без прямого доступа из офисной сети и тем более из интернета.
- Межсетевой экран и белый список. К сегменту станков подключается только сервер мониторинга; доступ любых других устройств запрещается правилами.
- Никакого «проброса» порта стойки в интернет. Удалённый доступ инженеров организуется через защищённый канал к серверу, а не к стойкам напрямую.
- Только чтение. Сборщик мониторинга использует функции чтения; функции записи (программы, параметры) применяются лишь отдельными специалистами и под контролем.
- Учёт и обновления. Фиксируйте, кто и когда менял сетевые настройки стоек; параметры сети — часть резервной копии станка.
Вопросы защиты производственной сети подробнее разобраны в статье об IoT-мониторинге (см. выше): чем больше станков подключено, тем ценнее становится этот сегмент и тем строже должны быть правила. Для удалённой помощи операторам безопаснее использовать сервисную службу с защищённым каналом — например, услугу «Телесервис» (удалённая диагностика ЧПУ) от 3 500 ₽: инженер подключается, смотрит состояние стойки и журнал аварий и в значительной части случаев решает вопрос без выезда.
Ограничения и альтернативы
Ограничения FOCAS2:
- поддерживаются только системы Fanuc; для Siemens, Heidenhain, Syntec нужны свои интерфейсы (у каждой фирмы свой аналог);
- состав функций зависит от серии и версии ПО стойки — на 0i-F доступно заметно больше, чем на 16i-B;
- нужно, чтобы Ethernet-опция была включена (на части станков её заказывали экономно — тогда без активации не обойтись);
- число одновременных подключений к стойке ограничено — при ошибке EW_HANDLE сессии сокращают;
- стойка не расскажет причину простоя «из головы оператора» и не посчитает брак — эти данные добавляются вручную или из систем учёта.
Что делать со старыми стойками. Варианты по убыванию привлекательности:
| Ситуация | Вариант подключения | Комментарий |
|---|---|---|
| Серия 15i, 16i/18i/21i, 0i-C/D с платой или встроенным портом | FOCAS2/Ethernet | Работает, но список функций уже, чем на 0i-F/30i; проверять пробным опросом |
| Стойка без Ethernet-опции, но с HSSB-платой | HSSB | Требует специальной платы в компьютере; для новых проектов нецелесообразен |
| Старые Fanuc 15/16/18/21 без сетевых опций | Промежуточный контроллер с MTConnect-адаптером или переходником | Ряд производителей и интеграторов выпускает шлюзы; где Fanuc-интерфейс недоступен, ставится внешний модуль |
| Совсем старые стойки и стойки без цифровых интерфейсов | RS-232 или внешние датчики | RS-232 годится только для передачи программ и разового чтения данных — мониторинга в реальном времени не получится; для статусов применяют токовые клещи, концевые датчики, счётчики цикла |
| Смешанный парк (Fanuc + Siemens + Heidenhain) | Единый шлюз со множеством драйверов | MTConnect-сервер или платформа мониторинга, собирающая данные с разных ЧПУ по их родным интерфейсам |
MTConnect здесь упомянут не случайно: это открытый бесплатный стандарт обмена данными со станков (XML поверх HTTP, только чтение), который в цехах часто ставят «над» фирменными интерфейсами — включая данные, полученные от Fanuc по FOCAS2. Для старой стойки без сетевых опций честная альтернатива одна — модернизация или внешние датчики.
Частые вопросы
Можно ли подключить Fanuc к мониторингу без Ethernet-опции на стойке?
Нет, по Ethernet — нельзя: служба FOCAS на стойке входит в состав опции. Проверить её наличие можно по перечню опций системы; если опции нет, её активируют отдельно (это делает дилер или сервисная организация), после чего настройка занимает менее часа.
Где легально скачать библиотеку Fwlib32?
В открытом доступе для свободной загрузки её нет. Комплект библиотеки предоставляется офисом или дистрибьютором Fanuc, как правило, вместе с Ethernet-опцией. Файлы из частных интернет-репозиториев использовать нельзя — это нарушает лицензию, и работоспособность такого комплекта никто не гарантирует.
Почему ping до стойки идёт, а подключение по порту 8193 — нет?
Сеть исправна, но служба FOCAS не настроена: в поле PORT NUMBER (TCP) на софт-клавише FOCAS2 стоит «0» либо сетевые параметры заданы для другого физического интерфейса (например, карты вместо встроенного порта). Впишите 8193 и перезагрузите стойку.
Сколько стоек можно опрашивать одним сервером?
Практического потолка для типовой задачи (опрос статуса, аварий, счётчиков раз в 5–30 секунд) на десятиках станков нет — справляется обычный компьютер. Ограничение есть на стороне стойки: одновременных подключений к ней мало, поэтому сервер держит одно соединение и опрашивает станки последовательно.
Работает ли FOCAS2 на Fanuc 0i-C или 18i?
Да, эти серии поддерживаются (0i-C — только по Ethernet, без HSSB), но состав читаемых функций у них уже, чем у 0i-D/F и 30i-серии. Точный перечень возможностей конкретной стойки проверяют по документации или пробным опросом.
Можно ли через FOCAS2 писать в стойку?
Технически да — библиотека умеет загружать программы и записывать параметры. Но системе мониторинга это не нужно, а неосторожная запись в параметры опасна. Рекомендация: в производственной системе использовать только функции чтения.
Обязательно ли писать свою программу?
Нет. Есть готовые системы мониторинга и драйверы для SCADA/MES с поддержкой FOCAS2. Свой код нужен только под нестандартную логику; типовые задачи — статус, аварии, наработка, OEE — давно закрыты коробочными решениями.
Выводы
FOCAS2 — штатный и самый дешёвый по железу способ оцифровать парк станков Fanuc: без датчиков и вмешательства в механику, одним кабелем и настройкой порта 8193, вы получаете статусы, аварии, наработку, счётчики деталей, загрузку осей и шпинделя. Порядок действий: проверить Ethernet-опцию на стойках, спланировать адресацию и изолированный сегмент сети, получить у дистрибьютора комплект Fwlib, настроить стойки (IP, порт, ping, пробное чтение), поднять сервер опроса и вывести данные на табло, отчёты и уведомления. На старых стойках без сетевых опций остаются шлюзы, RS-232 для программ и внешние датчики. Если собственных ресурсов на запуск не хватает, работы по опциям и подключению можно передать сервисной службе — это типовая задача, которая выполняется без остановки производства.
Источники
- Библиотека FOCAS2 — официальная страница FANUC America (на английском языке)
- Руководство FANUC FOCAS1/2 CNC/PMC Data Window Library (Fwlib32): онлайн-справочник официальной документации FANUC
- Функция cnc_allclibhndl3 — подключение к ЧПУ по Ethernet (раздел EthnetHost, документация FANUC FOCAS Library)
- Функции чтения позиций и нагрузки осей/шпинделя (cnc_rdposition, cnc_rdspload, cnc_rdsvload) — документация FANUC FOCAS Library
- MTConnect — открытый стандарт обмена данными со станков (Википедия, на английском языке)
- RS-232 — интерфейс передачи данных для старых стоек ЧПУ (Википедия, на английском языке)