

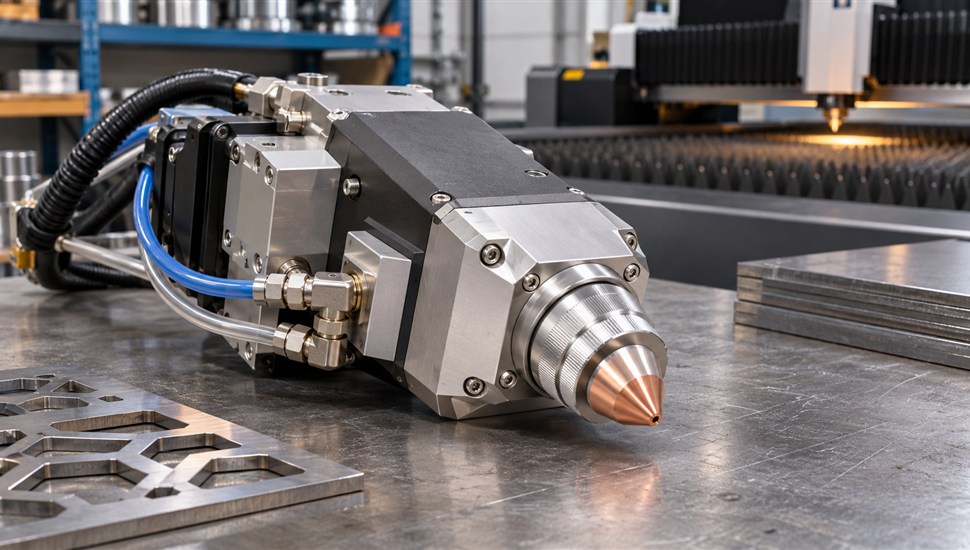
Режущая головка — самый нагруженный и при этом самый уязвимый узел лазерного станка. Она стоит ближе всех к зоне реза: принимает на себя брызги расплава, аэрозоль металла, ударные нагрузки при пробивке и касаниях листа. По опыту сервисных инженеров «Сервис Станков», большинство обращений по лазерным станкам так или иначе связаны именно с головкой — при том, что значительную часть отказов можно было предвидеть по первым признакам за дни и даже недели до полной остановки реза.
Эта статья — практический справочник для технолога и оператора: как устроена головка волоконного лазера, о чём говорит каждый из восьми типовых симптомов, что можно проверить своими силами без разбора узла, когда достаточно заменить расходник за несколько сотен рублей, а когда головку нужно снимать и отдавать в ремонт. Все цены на работы сервисов приведены ориентировочно; стоимость расходников зависит от производителя головки и мощности источника.
Как устроена режущая головка волоконного лазера
Головки разных производителей — RAYTOOLS серий BM06/BM110/BM111, IPG серии IPGCut, типовые головки китайской сборки — устроены по одной схеме. В руководстве RAYTOOLS головка описана как четыре базовых модуля: коллимационный, фокусирующий с приводом автофокуса, модуль защитной линзы и сопловой. К ним добавляются волоконный вход (коннектор QBH или QD), ёмкостный датчик высоты и система водяного охлаждения корпуса.
Путь луча выглядит так: излучение источника по волокну входит через коннектор, коллимационная линза превращает расходящийся пучок в параллельный, фокусирующая линза собирает его в пятно диаметром в десятые и даже сотые доли миллиметра, и через защитное стекло и сопло луч попадает на металл. Параллельно сопло подаёт в рез рабочий газ под высоким давлением, а датчик высоты удерживает зазор между соплом и листом. Сбой любого звена меняет рез задолго до того, как головка окончательно откажет.
| Узел | Функция | Типовая неисправность |
|---|---|---|
| Волоконный коннектор (QBH/QD) | Ввод лазерного излучения из волокна в головку | Пылинка на торце волокна сгорает и сплавляется с кварцем — резкое падение мощности, чисткой не устраняется |
| Коллиматор (коллимационная линза) | Формирует параллельный пучок; винтами по осям X-Y центрует луч в сопле | Загрязнение, деградация просветляющего покрытия, сбитая центровка луча |
| Фокусирующая линза | Собирает пучок в рабочее пятно; перемещается приводом автофокуса в диапазоне примерно 22 мм с точностью 0,05 мм | Нагар, прожог, термическая деградация, смещение фокуса |
| Привод автофокуса (серводвигатель с линейным механизмом) | Автоматически смещает фокус под толщину и материал; скорость каретки линзы до 10 м/мин | Износ механизма, отказ энкодера, потеря нуля после сбоев питания |
| Защитное стекло (кассета) | Расходный элемент: принимает брызги на себя и защищает фокусирующую линзу | Налёт, точки прожога, разрушение уплотнительного кольца и потеря герметичности |
| Сопло и соплодержатель | Формирует газовую струю, направляет луч на металл | Деформация отверстия, налипание шлака, выгорание кромки при потере соосности |
| Керамический узел и ёмкостный датчик высоты (CAPS) | Сопло через керамический изолятор образует обкладку конденсатора; лист — вторую обкладка; типичный рабочий зазор 0,5–1,5 мм | Нагар на керамике, трещины и замыкание на корпус, обрыв кабеля, сбой калибровки |
| Корпус с водяными каналами | Охлаждение оптики; при мощности свыше 500 Вт водяное охлаждение обязательно | Течь уплотнений и фитингов, засорение контура, конденсат на оптике |
| Кабели и разъёмы (питание, энкодер, сигнал датчика) | Связь головки с контроллером фокуса и системой ЧПУ | Переломы жил, окисление контактов, наводки на слаботочные цепи |
У головок разных классов есть особенности, влияющие на диагностику. Например, в старших моделях IPG (IPGCut) встроены датчик пробивки, контроль загрязнения защитного окна и ёмкостный датчик высоты с обратной связью по температуре оптики — такие головки сами сообщают о деградации окна раньше, чем её увидит оператор. В головках попроще о том же самом приходится судить по качеству реза.
Три главных врага лазерной головки — брызги расплава, пыль и тепло. Брызги убивают защитное стекло и сопло, пыль — торец волокна и оптику, тепло — уплотнения и фокусирующую линзу. Практически все восемь признаков ниже — следствие одного из этих трёх факторов.
Экспресс-диагностика: симптом — вероятный узел — первое действие
| Симптом | Вероятный узел | Первое действие |
|---|---|---|
| 1. Рез ухудшился: грубая кромка, штрихи | Защитное стекло, фокусирующая линза, соосность | Осмотреть кассету защитного стекла на свет |
| 2. Нет реза, пробив не проходит, прожог листа | Оптика (стекло/линза), торец волокна, привод фокуса | Осмотреть стекло, проверить ход фокуса от лимита до лимита |
| 3. Искрит, брызги летят вверх | Соосность, сопло, давление газа | Проверить соосность по отпечатку на скотче |
| 4. Сработала защита, авария головки | Концевики лимитов, серводрайвер фокуса, заземление | Вернуть фокус в ноль, проверить журнал аварий |
| 5. Датчик высоты сбоит, головка задевает лист | Керамика, сопло, кабель, калибровка CAPS | Очистить сопло, осмотреть керамическое кольцо |
| 6. Линза или защитное стекло в нагаре | Кассета, уплотнения, параметры пробивки | Заменить стекло, проверить задержку продувки |
| 7. Головка течёт или греется | Уплотнения, водяной контур, чиллер | Осмотреть фитинги, сравнить расход и температуру воды |
| 8. Падает мощность, рез стал медленнее | Стекло, торец волокна, источник | Сравнить с журналом параметров, осмотреть торец волокна |
Дальше — подробный разбор каждого признака: как он проявляется на резе и на станке, вероятные причины в порядке убывания частоты, пошаговая самопроверка и критерий, когда головку пора снимать.
Восемь признаков неисправности: подробный разбор
1. Рез ухудшился: грубая кромка, штрихи, «наклон» стенки реза
Как проявляется. Кромка становится матовой и шероховатой, на стенке реза появляются наклонные штрихи и волны, рез «ведёт» по толщине листа, на нержавеющей проступают подтёки, качество заметно плавает по площади листа или от листа к листу при одних и тех же параметрах. Резать ещё можно, но деталь уже не принимается отделом контроля.
Вероятные причины (по убыванию):
- загрязнено или подпалено защитное стекло — самая частая причина, на неё приходится большая часть подобных обращений;
- деградация фокусирующей линзы (нагар на верхней стороне, термическое помутнение);
- сместился фокус: сбит ноль автофокуса после аварий или отключения питания, дрейф после перегрева;
- потеряна соосность луча и сопла — часть пятна цепляет кромку отверстия, фокус «уводит» в сторону;
- деформировано или забито шлаком сопло — газовая струя становится несимметричной;
- рабочий газ: просело давление, забит фильтр, примеси в газе.
Самопроверка без разбора головки:
- Выньте кассету защитного стекла (в головках RAYTOOLS она выдвижная, замена занимает считаные минуты) и осмотрите стекло на просвет против тёмного фона с боковой подсветкой. Точки, «радужные» пятна, матовый налёт — стекло под замену.
- Выверните сопло и осмотрите отверстие на просвет и торец: сколы, овальность, налипший шлак недопустимы. Сопло — расходник, экономить на нём бессмысленно.
- Прогоните эталонную программу на обрезке той же толщины и марки, что была в журнале на прошлой неделе, и сравните результат.
- Проверьте положение фокуса методом точечных прожогов: на полоске скотча или термобумаге нанесите точки, смещая фокус шагом 0,5 мм при мощности 80–100 Вт (именно такие значения рекомендует RAYTOOLS); минимальная точка соответствует нулевому фокусу.
- Проверьте давление рабочего газа по манометру во время импульса пробивки — «на холостых» давление выше, чем под нагрузкой.
Когда снимать головку. Если чистка кассеты, замена стекла и сопла не вернули качество за полчаса работы — проблема глубже: фокусирующая линза, коллиматор или механика центровки. Самостоятельно туда лезть не стоит: работы ведутся в чистых условиях, после сборки обязательны центровка и проверка фокуса.
2. Нет реза или прожог листа: луч «не берёт» металл
Как проявляется. Луч не пробивает лист или пробив затягивается, рез «тупой» и широкий, старт реза прожигает расширенную зону металла, на тонком листе вместо реза — прожоги. Иногда станок отрабатывает программу, но реза нет вовсе.
Вероятные причины (по убыванию):
- сгорело или сильно загрязнено защитное стекло и/или фокусирующая линза — до металла доходит лишь часть мощности;
- выгорел торец волоконного коннектора QBH/QD — мощность источника теряется на входе в головку;
- отказал привод автофокуса: линза не доходит до рабочего положения, фокус не в плоскости листа;
- фокус не выставлен после недавней замены оптики или источника;
- неисправен сам источник — это не головка, и делить их нужно замером.
Самопроверка без разбора головки:
- Осмотрите и при необходимости замените защитное стекло — это самая дешёвая и самая вероятная причина.
- Через панель контроллера фокуса или систему ЧПУ прогоните каретку линзы от верхнего лимита до нижнего: ход должен быть плавным, без рывков и постороннего звука, лимиты срабатывать чётко.
- Выполните контрольную резку листа 2 мм низкоуглеродистой стали на паспортных параметрах станка: если реза нет при чистой оптике — ищите дальше.
- Если доступен внешний измеритель мощности — замерьте фактическую мощность на выходе; иначе исключайте причины по очереди, начиная с оптики.
Когда снимать головку. Если оптика чистая, ход фокуса нормальный, а реза нет — подозрение на торец волокна (осмотр возможен только под микроскопом в сервисе) или на источник. Головку снимают для стендовой проверки вместе с диагностикой источника.
3. Искрит: фонтан брызг, сопло выгорает
Как проявляется. При пробивке искры и брызги летят вверх, налипают на сопло и керамическое кольцо, кромка реза покрывается гратом, сопло выгорает за смену-две, на тонком листе — подпалины по краю реза.
Вероятные причины (по убыванию):
- потеряна соосность луча и сопла — луч цепляет стенку отверстия, раскаляет и выжигает сопло изнутри (именно так сгорает большинство сопел);
- деформировано или смещено после удара сопло;
- фокус сильно смещён относительно листа — пробивка «вспыхивает»;
- занижено давление газа на пробивке или задрана высота пробива;
- отражающие материалы (медь, латунь, алюминий, оцинковка) на неадаптированных параметрах.
Самопроверка без разбора головки. Базовая проверка соосности по отпечатку на скотче — её RAYTOOLS прямо рекомендует при каждой замене сопла и при падении качества:
- Пригладьте полоску прозрачной ленты на торец сопла.
- Включите красный направляющий луч и оцените положение пятна относительно центра сопла.
- Нанесите импульс мощностью 80–100 Вт и осмотрите прожжённое отверстие на ленте: оно должно быть строго в центре.
- Если отверстие смещено — отцентруйте луч винтами по осям X-Y на коллимационном узле и повторите пробу.
- Заодно проверьте давление газа и параметры пробивки в технологической карте.
Когда снимать головку. Если винтами центровки не удаётся вывести пятно в центр, либо после удара/завала головки есть следы прожога внутри соплового узла — нужна стендовая юстировка и ревизия керамического узла. После замены сопла или керамического кольца производитель требует обязательной перекалибровки датчика высоты.
4. Сработала защита или авария головки
Как проявляется. На пульте контроллера фокуса (например, ETC-F100 для головок RAYTOOLS) появляются аварии «верхний/нижний предел», «возврат в ноль», «выход за пределы хода оси Z», «серво-авария»; либо станок останавливается по аварии столкновения или аварии температуры оптики (в головках со встроенным контролем — например, IPGCut — отдельные сигналы датчика пробивки и загрязнения окна).
Вероятные причины (по убыванию):
- помехи на цепях концевиков: сигнал лимита «мигает» после включения серводвигателя — производитель требует сетевой фильтр на цепи 220 В привода и исправное заземление;
- потерян ноль фокуса после отключения питания — контроллер требует возврат в ноль для восстановления системы координат;
- механика после удара или завала головки: сбит концевик, деформирован узел;
- серводрайвер фокуса: ошибка подключения или внешние помехи;
- перегрев оптики: загрязнённое защитное стекло поглощает излучение и разогревает оконный узел.
Самопроверка без разбора головки:
- Выполните возврат фокуса в ноль командой с пульта (или включите автовозврат в ноль при подаче питания — функция есть в контроллерах фокуса).
- Проверьте, не сбита ли уставка хода оси фокуса и не находится ли каретка у самого лимита.
- Проведите тест портов ввода-вывода: подайте напрямую 24 В (или 0 В для нормально закрытых входов) на проверяемый вход — индикатор на пульте должен однозначно сменить состояние; если сигнал «дрожит» при подключённой цепи — ищите плохой контакт или наводку.
- Проверьте заземление станка и наличие сетевого фильтра в цепи питания серводрайвера фокуса.
- После любого касания листа осмотрите сопло и керамическое кольцо до следующего пуска.
Когда снимать головку. Повторяющиеся аварии лимитов без внешних причин, «уплывание» координаты фокуса на неподвижной головке, отказ возврата в ноль — признаки проблем с серводвигателем, энкодером или платой контроллера фокуса. Требуется диагностика привода и, как правило, ремонт узла автофокуса.
5. Датчик высоты (CAPS) сбоит: головка «не держит» высоту
Как это работает. Сопло, изолированное от корпуса керамическим кольцом, образует одну обкладку конденсатора, заземляемый лист — вторую. Ёмкость зависит от зазора; типичный рабочий зазор — 0,5–1,5 мм, а точность удержания должна быть порядка 0,1 мм: дефокус уже в одну десятую миллиметра заметно ухудшает шероховатость кромки и снижает предельную режущую толщину.
Как проявляется. Сопло цепляет лист и «пахает» по металлу, высота плавает на всём протяжении реза, кромка нестабильна по длине контура, периодически возникают аварии соприкосновения, а после замены сопла рез вдруг «поехал».
Вероятные причины (по убыванию):
- нагар и брызги на сопле и керамическом кольце — меняют ёмкость и вносят ложный сигнал;
- трещина или проводящая плёнка на керамике — сопло замыкает на корпус, сигнал пропадает или искажается;
- кабель или разъём датчика: перелом жилы, окисление контакта, попадание стружки в разъём;
- сбита калибровка: после замены сопла или керамического узла перекалибровка ёмкостного канала обязательна (прямое требование руководства RAYTOOLS);
- наводки: отсутствие общей земли слаботочных цепей, плохое заземление станка;
- сам материал: окрашенный лист, неметаллы, стекло — для ёмкостного принципа такие листы «прозрачны», нужен другой способ слежения.
Самопроверка без разбора головки:
- Очистите сопло и керамическое кольцо от брызг и нагара, проверьте сопло на округлость отверстия.
- Осмотрите керамику на просвет: трещины, сколы, проводящие дорожки от металлизации — узел под замену.
- Выполните калибровку нуля высоты по инструкции вашей системы ЧПУ (обычно — касание калибровочного листа заданной толщины и обнуление канала).
- Проверьте трассу кабеля датчика: перегибы в цепной зоне, надёжность разъёмов.
- При «плавающем» сигнале на неподвижной головке проверьте заземление и экранировку.
Важный ориентир от производителей систем слежения: ложные срабатывания защиты от брызг — признак того, что процесс резания идёт на границе стабильности. Правильная реакция — пересмотреть параметры (мощность, скорость, давление газа, высоту), а не бесконечно сбрасывать электронику.
Когда снимать головку. Если после чистки, замены керамики и перекалибровки высота всё равно нестабильна — проблема в плате канала высоты, кабеле внутри головки или в ёмкостных характеристиках узла. Нужен стендовый ремонт с последующей калибровкой.
6. Линза или защитное стекло в нагаре
Как проявляется. При очередной чистке на защитном стекле виден налёт, «радужные» плёнки, точки; стекла «сгорают» за смену-две вместо недель; налёт появляется то в центре, то по краю — в центре означает прямые брызги при пробивке, по краю — чаще аэрозоль и газ.
Вероятные причины (по убыванию):
- пробивка без продувки: газ включается поздно или давление на пробивке занижено — расплав летит обратно в сопло;
- малое давление рабочего газа при резке — струя не выносит расплав, часть брызг отражается вверх;
- слабая вытяжка — аэрозоль металла затягивает в зону сопла;
- деградация уплотнительных колец кассеты — пыль подсасывается в оптическую полость;
- газ с примесями: по нормам RAYTOOLS содержание паров воды — менее 5 миллионных долей, углеводородов — менее 1 миллионной доли, фильтрация не грубее 0,01 мкм; проницаемые шланги и старые манометры с резиновыми мембранами сами становятся источником углеводородов.
Самопроверка и что делать. Само стекло — расходник ценой в несколько сотен рублей, и правильно менять его, а не «реанимировать»: выцветшие пятна и точки — это локальные поглощения, которые разогревают стекло и убивают его. Чистка допустима только при лёгкой пыли: безворсовая салфетка или тампон из полиэфирного волокна, этанол, однонаправленное движение без возвратно-поступательных трущихих движений, с двух сторон, в напальчниках. Коллимационную и фокусирующую линзы по регламенту RAYTOOLS чистят раз в 2–3 месяца, защитное стекло — еженедельно. Уплотнительное кольцо кассеты при повреждении меняют, тянуть его за край нельзя.
О выборе расходников — оригинал или проверенный аналог, чем грозят «серые» стёкла с маркетплейсов — мы подробно писали в статье «Запчасти на станок: оригинал или аналог — матрица выбора».
Когда снимать головку. Если налёт появляется на внутренних поверхностях полости, на верхней стороне фокусирующей линзы, или стекла горят даже с правильными параметрами пробивки — полость теряет герметичность, изношены уплотнения. Нужна ревизия с разборкой в чистых условиях.
7. Головка течёт или греется
Как проявляется. Капли или конденсат на корпусе головки, просадка давления рабочего газа, аварии температуры, рез стабильный утром и «расползается» к вечеру — головка «устаёт» по мере нагрева.
Вероятные причины (по убыванию):
- износ уплотнительных колец кассеты защитного стекла и соплового узла — кольца относятся к расходникам и меняются при ревизии;
- течь по водяным каналам: фитинги, трубки, прокладки корпусных соединений (падение давления газа при паузе — типичный признак негерметичности газового тракта);
- недостаточный проток охлаждающей воды: по требованиям RAYTOOLS — не менее 1,8 л/мин на контур, давление 170–520 кПа, температура выше точки росы в цеху;
- вода холоднее точки росы — на оптике конденсируется влага, и линзы темнеют;
- качество воды: жёсткость до 250 мг/л в пересчёте на карбонат кальция, водородный показатель 6–8, частицы не крупнее 200 мкм — иначе каналы зарастают;
- забитый контур чиллера, неисправный датчик температуры.
Самопроверка без разбора головки:
- Осмотрите фитинги и трубки по трассе от чиллера до головки: мокрые следы, солевые подтёки, потемнение трубок.
- Сравните расход и температуру воды на входе и выходе контура головки с паспортными значениями.
- Проверьте давление рабочего газа на паузе: быстрый спад после закрытия клапана указывает на негерметичность тракта — от кассеты до соплового узла.
- При очередной чистке кассеты осмотрите уплотнительные кольца: затвердевшие, потрескавшиеся, с вмятинами — под замену.
- Охлаждение сопла, если оно предусмотрено, ведите азотом или очищенным воздухом с давлением до 10 бар — кислород для этой цепи запрещён.
Когда снимать головку. Влага внутри оптической полости — стоп-сигнал: работать с запотевшей линзой нельзя, она разрушится от нагрева. Течь внутри корпуса устраняется только разборкой. Общие вопросы перегрева оборудования на станке рассмотрены в статье «Станок греется: перегрев узлов и что с этим делать».
8. Падает мощность: рез стал медленнее
Как проявляется. Станок перестал брать привычные толщины, скорость приходится снижать на 10–20 %, тонкий лист не режется на старых параметрах, а в журнале параметры не менялись.
Вероятные причины (по убыванию):
- тонкий налёт на защитном стекле: каждый слой поглощает долю мощности и заодно разогревает оптику — стекло деградирует лавинообразно;
- выгорание торца волокна в коннекторе QBH/QD: даже единичная пылинка на торце сгорает под действием излучения и сплавляется с кварцем — мощность падает скачком, чистка уже не помогает;
- термическая деградация фокусирующей линзы или коллиматора;
- деградация самого источника — чтобы разделить головку и источник, нужен замер мощности.
Самопроверка без разбора головки:
- Сверьтесь с журналом: какие толщины и скорости проходили месяц назад на тех же листах.
- Осмотрите и при необходимости замените защитное стекло — начните с самого дешёвого узла.
- Торец волокна осматривайте микроскопом и только по правилу «осмотр → при необходимости чистка → повторный осмотр → подключение»: лишняя чистка стирает покрытие и создаёт статику, притягивающую пыль (это общее правило обращения с оптическими соединениями; контроль торцов ведут по стандарту IEC 61300-3-35).
- Загрязнённый коннектор чистят одноразовыми безворсовыми салфетками и изопропиловым спиртом «по мокрому — по сухому», не возвращаясь вторым проходом по одному месту; после высыхания — обязательный повторный осмотр.
- Если торец чист, а мощности нет — замеряйте источник.
Когда снимать головку. Следы выгорания на торце волокна — работа для сервиса: торец переполировывается или волокно перезакладывается с переградуировкой, после чего обязательна проверка соосности. Заводить «подгоревший» коннектор повторно нельзя — повреждение прогрессирует.
Ремонт или замена: таблица решений по узлам
Общая логика проста: расходники — менять, оптику — заменять с юстировкой, механику и электронику — ремонтировать. Защитные стёкла и сопла не ремонтируются в принципе; фокусирующие линзы и коллиматоры при повреждении только заменяются, потому что остаточный нагар на покрытии продолжает поглощать излучение. Привод автофокуса, платы датчика высоты и коннектор — ремонтопригодны.
Ниже — сводная таблица по узлам с ориентировочными вилками «работа плюс детали». Вилки собраны по рынку сервисных работ для головок типовых серий (RAYTOOLS и аналоги) и зависят от мощности источника и производителя оптики; рассматривайте их как ориентир для предварительной оценки, точную цену даёт диагностика.
| Узел / проблема | Ремонт или замена | Ориентировочная вилка | Срочность |
|---|---|---|---|
| Защитное стекло кассеты | Замена (расходник, само стекло — ориентировочно 150–700 ₽) | 0,5–5 тыс. ₽ с чисткой кассеты | Немедленно при первых точках и налёте |
| Сопло | Замена (расходник, ориентировочно 300–3 000 ₽) | 0,5–5 тыс. ₽ с проверкой соосности | Немедленно при деформации |
| Керамический узел | Замена + обязательная перекалибровка датчика высоты | 5–15 тыс. ₽ | В течение смены |
| Уплотнительные кольца, негерметичность | Замена колец, ревизия полости | 5–20 тыс. ₽ | Срочно: ведёт к гибели оптики |
| Фокусирующая линза | Замена + проверка фокуса точками | 8–30 тыс. ₽ | 1–2 дня |
| Коллиматор | Замена + центровка луча по осям X-Y | 15–45 тыс. ₽ | 1–3 дня |
| Привод автофокуса (серводвигатель, энкодер, механизм) | Ремонт или замена узла | 15–45 тыс. ₽ | 1–3 дня |
| Канал датчика высоты (плата, кабель) | Ремонт или замена + калибровка | 10–35 тыс. ₽ | 1–3 дня |
| Торец волокна (коннектор QBH/QD) | Переполировка или перезакладка волокна | 20–60 тыс. ₽ | Срочно: блокирует работу |
| Комплексный ремонт головки, источник до ~2 кВт | Ремонт (оптика, привод, герметизация, юстировка) | ориентировочно 30 тыс. ₽ | По согласованию |
| Комплексный ремонт головки, 2–4 кВт | Ремонт | ориентировочно 40 тыс. ₽ | По согласованию |
| Комплексный ремонт головки, 4–6 кВт | Ремонт | ориентировочно 60 тыс. ₽ | По согласованию |
| Комплексный ремонт головки, от 6 кВт | Ремонт | ориентировочно 80 тыс. ₽ | По согласованию |
| Новая режущая головка | Замена с установкой, центровкой и калибровкой | ориентировочно 350–800 тыс. ₽ | Плановая замена |
Для сравнения: работы по ремонту лазерных головок в лазерном центре «Сервис Станков» начинаются от 5 000 ₽ — чистка оптики, ревизия и мелкий ремонт обходятся дешевле, чем комплект «сгоревших» линз с соплами, если тянуть до полной остановки станка. Подробнее — на странице услуги ремонт и обслуживание лазерных головок.
Профилактика: регламент, который окупается
Головка редко отказывает внезапно: она сигналит о проблемах качеством реза за долго до отказа. Регламент ниже собран из требований руководств производителей (RAYTOOLS — по интервалам чистки оптики и обязательным операциям после замены узлов) и сервисной практики. Полный регламент по лазерному станку — оптика, источник, газ — мы разбирали в отдельной статье «Обслуживание лазерного станка: оптика, источник, газ».
| Операция | Периодичность | Трудоёмкость |
|---|---|---|
| Осмотр защитного стекла на просвет | Ежедневно, в начале смены | 2 минуты |
| Осмотр сопла, очистка от шлака | Ежедневно | 2–5 минут |
| Чистка защитного стекла кассеты | Еженедельно (требование RAYTOOLS) | 10–15 минут |
| Проверка соосности по отпечатку на скотче | После каждой замены сопла или оптики, при падении качества | 15 минут |
| Перекалибровка датчика высоты | После замены сопла или керамического узла — обязательно | 15 минут |
| Проверка фокуса точечными прожогами | После замены линз, источника, при дрейфе | 20 минут |
| Чистка коллимационной и фокусирующей линз | Раз в 2–3 месяца (требование RAYTOOLS), в чистых условиях | 30–60 минут |
| Ревизия уплотнительных колец кассеты и соплового узла | При каждой чистке, замена по состоянию | +10 минут |
| Контроль контура охлаждения: расход от 1,8 л/мин, температура выше точки росы, качество воды | Еженедельно | 10 минут |
| Контроль газа и фильтров тонкой очистки (до 0,01 мкм), замена фильтроэлементов | Ежемесячно | 30 минут |
| Полное техническое обслуживание станка | По регламенту производителя, обычно 1–2 раза в год | От нескольких часов |
Минимальный набор для работы с оптикой, который должен лежать у каждого лазерного оператора: безворсовые салфетки и тампоны из полиэфирного волокна, этанол или изопропиловый спирт высокой чистоты, груша для сдувания пыли, напальчники, запасные защитные стёкла (не меньше двух кассет), сопла ходовых диаметров и запасное керамическое кольцо. Запас расходников стоит дешевле одного дня простоя.
Экономика: чинить головку или покупать новую
Новая автофокусная головка типовых серий стоит ориентировочно от 350 до 800 тысяч рублей в зависимости от мощности и производителя. Отсюда практическое правило: пока суммарные затраты на ремонты за последние 12 месяцев не достигли примерно половины цены новой головки, ремонт выгоднее — тем более что большинство ремонтов укладывается в 5–10 % её стоимости. Но считать нужно не только счета за сервис, а полную цену простоя: недовыпущенные заказы часто дороже самой головки, методика расчёта разобрана в статье «Сколько стоит час простоя станка: расчёт и сокращение».
| Сценарий | Что выгоднее | Комментарий |
|---|---|---|
| Изношена оптика: стекла, линза, коллиматор | Ремонт | Обычно 5–15 % цены новой головки; после замены — обязательная юстировка |
| Отказал привод автофокуса или канал высоты | Ремонт | Узлы ремонтопригодны, запчасти доступны |
| Выгорел торец волокна | Ремонт | Переполировка/перезакладка заметно дешевле новой головки |
| Третий-четвёртый ремонт за год, суммарно больше половины цены новой | Замена | Дальше ремонтировать — означает выбрасывать деньги; оптика уже «устала» |
| Трещина корпусных деталей после аварии, погнут узел | Разборка на месте, часто замена | Корпусная реставрация дорога и не всегда восстанавливает соосность |
| Головка снята с производства, запчастей нет | Замена | Заодно получаете современные датчики и контроль загрязнения окна |
Отдельный фактор — возраст оптики. Фокусирующая линза и коллиматор стареют даже при идеальном уходе: покрытие деградирует от циклического нагрева. На новых станках производители рекомендуют планировать замену линз примерно раз в год, при работе в запылённых цехах — чаще. Если линзе два-три года и рез медленно «плывёт» при чистой кассете — это она, и никакая чистка уже не поможет.
Как проходит ремонт лазерной головки в сервисе
Квалифицированный ремонт — это не «протереть линзы», а воспроизводимая процедура со стендовой проверкой на каждом шаге:
- Приёмка и опрос. Инженер изучает журнал параметров и симптомы: что менялось, после чего испортился рез, какие аварии фиксировались.
- Визуальный контроль и микроскопия. Осмотр оптики и торца волокна под увеличением: точки, трещины, выгорания видны сразу, чисткой они не устраняются.
- Проверка привода автофокуса. Прогон каретки линзы по всему ходу, проверка лимитов, энкодера, повторяемости позиционирования.
- Опрессовка контуров. Газовый и водяной тракты проверяются на герметичность, уплотнительные кольца ревизуются.
- Замена изношенных узлов. Расходники и оптика — оригинал или согласованные с заказчиком проверенные аналоги, с фиксацией номенклатуры в протоколе.
- Центровка и фокусировка. Вывод пятна в центр сопла винтами X-Y, поиск нулевого фокуса точечными прожогами.
- Калибровка датчика высоты. Обязательный шаг после любого вмешательства в сопловой узел.
- Тестовая резка. Эталонные толщины и материалы, сравнение кромки с паспортными образцами, корректировка параметров.
- Протокол и рекомендации. Что заменено, какие узлы на подходе, что поправить в регламенте обслуживания.
В лазерном центре «Сервис Станков» ремонт и обслуживание лазерных головок выполняются от 5 000 ₽, включая диагностику, чистку и юстировку оптики; детали — на странице ремонт и обслуживание лазерных головок. Если проблема ещё не локализована, разумно начать с диагностики на производстве — от 5 000 ₽: инженер приедет в течение суток, разберёт симптомы на месте и отделит неисправность головки от проблем источника, газовой системы или параметров технологии.
Частые вопросы
Сколько служит защитное стекло лазерной головки?
Жёсткого ресурса в часах нет — всё определяют параметры пробивки, качество газа и вытяжки. На корректных параметрах одно стекло держится недели и месяцы; при поздней продувке и слабом газе — смену. Ориентир производителя по уходу: осмотр ежедневно, чистка еженедельно, замена — при первых точках и налёте. Стекло стоит сотни рублей, фокусирующая линза за ним — на порядок дороже: стекло всегда дешевле.
Можно чистить линзы ватой и аптечным спиртом?
Нет. Аптечная вата оставляет ворс и царапает покрытие, спирт из аптеки содержит примеси, которые после испарения остаются плёнкой на оптике. Только безворсовые салфетки или тампоны из полиэфирного волокна, этанол или изопропиловый спирт высокой чистоты, однонаправленные движения без возврата по одному месту, работа в напальчниках. После чистки — обязательный осмотр на просвет.
Почему после замены сопла рез испортился?
Три частые причины: не проверена соосность (сопла разных партий чуть отличаются), не перекалиброван датчик высоты (после замены сопла или керамического узла это обязательно по инструкции), перепутан диаметр или тип сопла. Порядок действий: проверка по отпечатку на скотче, калибровка нуля высоты, сверка технологической карты.
Можно работать с трещиной на керамическом кольце?
Нельзя. Керамика — изолятор ёмкостного датчика: трещина или металлизированная дорожка замыкают сопло на корпус, датчик высоты начинает «врать», головка цепляет лист, а авария касания добивает уже и механику. Кольцо меняется за минуты, после чего обязательна перекалибровка канала высоты.
Ремонтируется ли головка с выгоревшим торцом волокна?
Да, если повреждение локализовано на торце коннектора: торец переполировывается или волокно перезакладывается, затем проверяется соосность и замеряется мощность. Важно не подключать загрязнённый или повреждённый коннектор повторно «на пробу» — дефект прогрессирует с каждым включением и может уйти вглубь, тогда ремонт дорожает.
Головка «устаёт» к вечеру: утром режет, к концу смены нет. Что это?
Классическая картина термических проблем: налёт на защитном стекле поглощает излучение, стекло и линза разогреваются, фокус «плывёт», к вечеру качество падает. Второй кандидат — контур охлаждения: слабый проток, тёплая вода, конденсат. Начните с замены стекла и проверки расхода воды и её температуры относительно точки росы в цеху.
Стоит ли ставить неоригинальные стёкла и сопла?
Расходники допустимы от проверенных производителей с подтверждённым пропусканием (для защитных стёкол — не ниже 99,5 %) и геометрией под вашу кассету; случайные «ноунеймы» с торговых площадок — лотерея: кривизна, пузыри и плохое покрытие быстро проявятся нагаром и потерей мощности. Как выстроить выбор между оригиналом и аналогом по цене, доступности и риску — в статье «Запчасти на станок: оригинал или аналог».
Коротко: алгоритм действий при первых признаках
- Остановитесь и осмотрите защитное стекло — в большинстве случаев виновник оно.
- Осмотрите сопло на просвет, при сомнении замените.
- Проверьте соосность по отпечатку на скотче, при смещении — отъюстируйте винтами X-Y.
- Проверьте фокус точечными прожогами с шагом 0,5 мм при 80–100 Вт.
- Сверьтесь с журналом параметров и запишите, что изменилось, — это главный документ для инженера.
- Если за полчаса-час причина не найдена — не разбирайте головку в цеху: неаккуратное вмешательство превращает чистку в ремонт. Начните с удалённой консультации или диагностики, а головку снимайте уже по результату.
Лазерная головка прощает небрежность недолго, но охотно отвечает заботой: еженедельный осмотр кассеты, правильные параметры пробивки, чистые газ и вода — и оптика живёт месяцами, а не сменами. Если рез уже испорчен и простые меры не помогают, инженеры лазерного центра «Сервис Станков» примут головку в ремонт от 5 000 ₽, выполнят диагностику в течение суток и вернут станок в работу с протоколом и рекомендациями по регламенту.
Источники
- Руководство по эксплуатации автофокусной режущей головки RAYTOOLS BM111 3,3 кВт (RAYTOOLS AG, на английском языке)
- Режущие головки IPGCut: технические характеристики и встроенные датчики (IPG Photonics, официальный сайт производителя)
- Статья «Height sensing makes sense» — принципы и помехи ёмкостного слежения за высотой (Laser Focus World / Industrial Laser Solutions, автор — руководитель Precitec)
- Энциклопедия RP Photonics: чистка торцов оптического волокна (RP Photonics, на английском языке)
- Технический документ по загрязнению, очистке и контролю оптических соединителей, стандарт IEC 61300-3-35 (Fluke Networks, на английском языке)
- Википедия: лазерная резка — фокусировка луча, сопло, ось Z (на английском языке)