

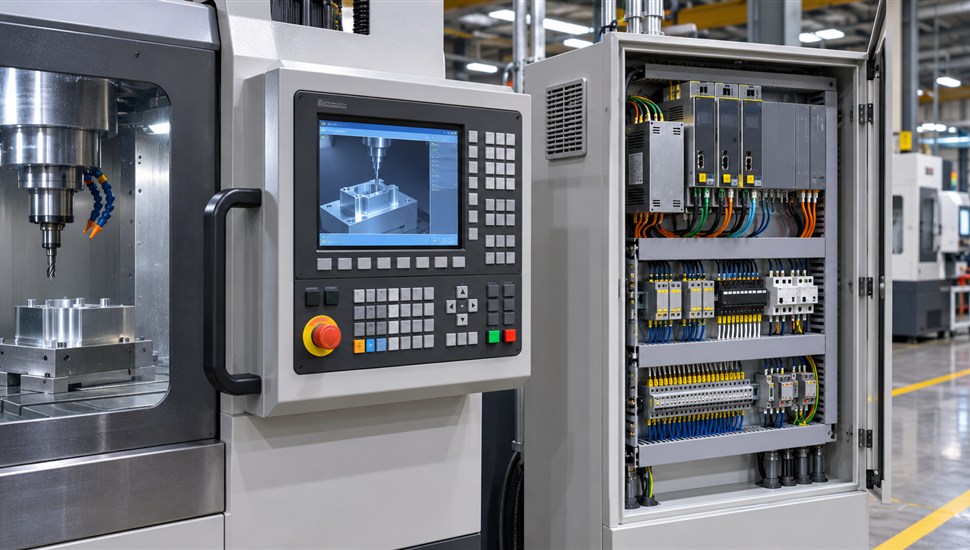
Системы ЧПУ Mitsubishi Electric под маркой MELDAS — второй по распространённости «японский стандарт» после Fanuc. В России они встречаются на лазерных машинах резки, токарных и фрезерных обрабатывающих центрах азиатского производства, электроэрозионных станках и листогибочных прессах. Инженер, привыкший к Fanuc или Siemens, на MELDAS первое время спотыкается: программы «почти такие же», а вот параметры, встроенная логика и система аварий устроены иначе. Если на экране вашей стойки появилось сообщение вида «S03 0050» или «Z52 Battery fault», эта статья поможет понять, что произошло и что делать.
Мы разобрали официальную документацию Mitsubishi Electric — руководства по эксплуатации и обслуживанию, справочник аварий и каталоги серий — и свели её в практический обзор: чем отличаются M70, M70V, M80 и M80V, как читать аварии MELDAS, какие из них частые, как менять батарею без потери параметров и где брать запчасти и документацию в нынешних условиях.
Линейка MELDAS: место M70 и M80 в семействе
MELDAS — торговая марка систем ЧПУ Mitsubishi Electric, существующая с 1980-х годов. Современная история линейки делится на два больших поколения:
- M70-поколение (конец 2000-х — начало 2010-х): M70, M70V, старшая M700V и начальная E70. Это была попытка Mitsubishi сделать систему с единым интерфейсом во всех классах — от простых токарных до многоосевых станков.
- M8-поколение (с 2010-х по настоящее время): M80 и старшая M800, затем обновлённые M80V/M800V и начальная E80; отдельно существует компактная C80 для простых станков.
Внутри каждого поколения есть типовая развилка «встроенный или раздельный»: у M70V и M80 дисплей и блок управления собраны в одном корпусе (панель встраивается в дверь электрошкафа), а M700V и M800 выполнены раздельно — блок ЧПУ стоит в шкафу, операторский дисплей выносной. Раздельная схема даёт больше слотов расширения и вычислительную мощность для многоосевых станков, встроенная — компактность и меньшую цену для типовых токарных и фрезерных центров.
Чем M70 отличается от M70V, а M80 — от M80V
M70 и M70V. M70V — обновлённая версия M70 того же класса (встроенная компоновка, дисплей 10,4 дюйма, до двух каналов обработки, до 11 управляемых осей). Обновление в основном коснулось производительности и функций высокоскоростной обработки; по ремонту и авариям обе версии близки — справочник аварий для серий M700V/M70V/E70 общий. Старшая M700V в раздельном исполнении управляет уже до 16 осями и до 4 каналами (токарная система), то есть закрывает сегмент многошпиндельных автоматов. E70 — урезанная начальная версия с теми же экранами.
M80 и M80V. M80 (примерно с 2013 года) — качественный скачок относительно M70: первый в линейке Mitsubishi специализированный процессор для ЧПУ, сенсорный экран как стандарт, карта памяти SD и USB-порт, заметно выросшая производительность обработки мелких кадров и расширенные функции многоосевого и многопрофильного управления. M80V (вторая половина 2010-х) добавил мультитач (масштабирование программы жестами, «свайпы» между экранами), переработанный интерфейс, функцию сверхгладкой поверхности SSS четвёртого поколения и увеличенные лимиты по осям: у M80V TypeA до 16 осей во фрезерной системе против 11 у M80 TypeA. Конструктивно и по логике аварий M80 и M80V — одно семейство: документация общая.
Старшие M800 и M800V в раздельной компоновке закрывают верхний сегмент: стандартно 16 осей (опционально 32), до 8 шпинделей и до 8 каналов обработки с опцией, производительность до 540 тысяч блоков в минуту у M800V. Начальные E80 и компактная C80 стоят на простых и дешёвых станках.
| Серия (модели) | Поколение, годы (ориентировочно) | Класс и компоновка | Дисплей | Максимум осей (NC + шпиндели + оси PLC) | Шпинделей | Каналов обработки | Ключевые отличия |
|---|---|---|---|---|---|---|---|
| M70 / M70V | конец 2000-х — 2010-е | средний класс, встроенная (панель в одном корпусе) | 10,4" ЖК, без сенсора | до 11 (M70V) | 1–2 | 2 | единый интерфейс с M700V; конкурент Sinumerik 828D своего времени |
| M700V (включая M720V–M740V) | 2010-е | высокий класс, раздельная | выносной 15" или 10,4" | до 16 (токарная система) | по конфигурации станка | до 4 | многоосевые и многошпиндельные токарные автоматы |
| E70 | 2010-е | начальный класс, встроенная | 10,4" | меньше, чем у M70V | 1–2 | 1 | те же экраны, урезанные функции; простые станки |
| M80 (TypeA / TypeB) | с 2013 | средний класс, встроенная | 10,4" или 8,4", сенсорный (стандарт) | TypeA: до 12 (токарная) / 11 (фрезерная); TypeB: 9 | TypeA: до 4 (токарная); TypeB: 3 | 2 | первый специализированный процессор ЧПУ, SD-карта и USB, 67,5–135 тыс. блоков/мин |
| M800W / M800S (M850W, M830W, M850S, M830S) | с 2013 | высокий класс; W — раздельная, S — встроенная | 15" или 10,4" | до 32 | до 8 | до 8 (опция) | 168–270 тыс. блоков/мин, многоосевое и многопрофильное управление |
| M80V (TypeA / TypeB) | вторая половина 2010-х — н. в. | средний класс, встроенная | 10,4" или 8,4", сенсорный, мультитач | TypeA: до 13 (токарная) / 16 (фрезерная); TypeB: 9 | TypeA: до 4; TypeB: 2 | 2 | мультитач, SSS-4G, увеличенные лимиты осей относительно M80 |
| M800V / M800VW / M800VS | вторая половина 2010-х — н. в. | высокий класс, раздельная | 15" или 10,4" | стандартно 16, опция 32 | до 8 (токарная) / 6 (фрезерная) | стандартно 4, опция 8 | до 540 тыс. блоков/мин, функции «умного производства», встроенный беспроводной доступ (в части исполнений) |
| E80 / C80 | 2010-е — н. в. | начальный / компактный класс | 8,4" или 10,4" | по конфигурации станка | 1–2 | 1 | бюджетные станки; та же идеология экранов и аварий |
Практический вывод для сервиса: две ветки документации — M700V/M70V/E70 и M800/M80/E80 (плюс C80) — закрывают весь парк. Номер серии важен именно как ключ к нужному справочнику: наборы аварий и параметры между поколениями похожи по идеологии, но не совпадают в деталях.
Чем MELDAS отличается от Fanuc: сравнение по 8 критериям
Fanuc и MELDAS выросли из одного стандарта ISO 6983, поэтому на первый взгляд похожи. Но это два разных диалекта УП с разными параметрами, разной встроенной логикой и разными аварийными системами. На практике это означает: наладчик, пересевший с Fanuc на MELDAS, узнаёт экраны за день, а уверенно настраивает стойку только после изучения структуры параметров и аварий.
| Критерий | Fanuc | Mitsubishi MELDAS (M70/M80) |
|---|---|---|
| 1. Синтаксис управляющих программ | Классический диалект Fanuc: G00–G03, G90/G91, постоянные циклы сверления G81–G89, макроязык Custom Macro B (G65/G66) | Базовые коды те же (обе системы из ISO 6983), но постоянные циклы, поведение G98/G99, отдельные адреса и макроязык отличаются — нужен отдельный постпроцессор CAM |
| 2. Система параметров | Нумерованные параметры 0000–9000+ с битовыми полями (примеры: 1815 — тип датчиков и нули, 1851 — компенсация люфта) | Параметры с именованными полями вида #1003 «iunit», #2049 «type», #2051 «check»: структура читабельнее, но нумерация и логика полностью свои |
| 3. Встроенная логика (PLC) | Контроллер PMC с лестничной программой и сигналами F/G | Встроенный контроллер логики на базе технологий MELSEC: устройства X/Y/R/D, собственные константы PLC, оси PLC; аварии логики выводятся в группы Y и U |
| 4. Сервоприводы и шины | Собственные сервоприводы и двигатели, последовательная шина FSSB | Приводные модули MDS (серии MDS-D/DM/E/EM) и серводвигатели Mitsubishi; обмен ЧПУ–привод по собственной шине, удалённый ввод-вывод — по CC-Link |
| 5. Интерфейс оператора | У Series 0i — классические экранные страницы с софт-клавишами, сенсор опционально | M70 — экранные страницы без сенсора; уже в M80 сенсорный экран стандартно, у M80V — мультитач с жестами масштабирования |
| 6. Система аварий | Числовые коды (000–999) плюс аварии PMC; примеры: 401 — неготовность серво, 750 — связь со шпинделем, SV436 — перегрузка | Буквенные семейства M / T / S / Y / Z / U / L / N / P с четырёхзначным кодом детали (S03 0050, Z52, Y02); подробности — в справочнике аварий и на экране монитора приводов |
| 7. Экосистема и поддержка в России | Крупнейший парк станков в РФ: запчасти, документация и инженеров найти проще всего | Парк меньше; после ухода Mitsubishi Electric с российского рынка в 2022 году официальные каналы ограничены — запчасти ищут через независимые сервисы и параллельный импорт, дороже и дольше |
| 8. Связь и интеграция | Интерфейс FOCAS/Ethernet, собственные средства сбора данных | Протоколы EZSocket и CC-Link, поддержка MTConnect; постпроцессоры под MELDAS есть во всех популярных CAM-системах |
Главное практическое следствие: программу, написанную под Fanuc, на MELDAS «в лоб» не запустишь — как минимум потребуются правка постоянных циклов, замена макровызовов и другой постпроцессор. И наоборот: привычки по параметрам Fanuc (тот же 1815 или 1851) на MELDAS не работают — здесь своя адресация, о которой ниже. Разбор аварий Fanuc мы делали в отдельной статье «Коды аварий Fanuc: расшифровка типовых сообщений стойки ЧПУ», а про восстановление нулей по параметру 1815 — в материале «Восстановление нулей Fanuc пошагово»; сравните с логикой MELDAS ниже — различия заметны сразу.
Где встречаются стойки MELDAS в России
Самостоятельных станков Mitsubishi в РФ немного, поэтому и стойки MELDAS приходят «в составе» оборудования азиатских и европейских станкостроителей. Типовые места встречи:
- лазерные машины резки (включая машины самого Mitsubishi и азиатские комплексы на компонентах Mitsubishi — ЧПУ, приводы, источники): MELDAS традиционно сильна именно здесь; обслуживание таких машин имеет свою специфику — см. «лазерные станки»;
- токарные обрабатывающие центры и токарно-фрезерные автоматы с осью Y, контршпинделем и приводным инструментом — M700V/M800 с несколькими каналами обработки типичны для многошпиндельных автоматов;
- вертикальные и горизонтальные фрезерные обрабатывающие центры японского, тайваньского и китайского производства (M70/M70V/M80/M80V);
- электроэрозионные станки и листогибочные прессы, где концерн применяет собственные системы управления на базе технологий ЧПУ Mitsubishi;
- отдельные российские станкостроители, комплектовавшие или предлагавшие на выбор стойки MELDAS на своих токарных и фрезерных станках, а также станки, модернизированные на MELDAS при замене устаревших систем.
По опыту сервисной работы доля MELDAS в российском парке — единицы процентов против доминирующего Fanuc, но в отдельных нишах (лазерная резка, многошпиндельные токарные автоматы) она заметно выше. Для предприятия это означает: специалиста «под Fanuc» найти проще, а под MELDAS стоит заранее знать, куда обращаться.
Интерфейс и логика системы: что видно на экране и под ним
Экранная идеология MELDAS едина для серий M700V/M70V/E70 и M800/M80/E80 — оператор переучивается минимально. Основные рабочие экраны (названия могут немного отличаться у разных станкостроителей):
- монитор — текущие координаты, режимы, нагрузки: графики нагрузки сервоосей и шпинделя в реальном времени, счётчики деталей и времени;
- редактор программ — список программ в памяти и на карте памяти SD/USB, редактирование с подсветкой синхронизации каналов при двухконтурной обработке;
- экран параметров — пользовательские и системные параметры, сгруппированные по разделам: базовые спецификации, параметры осей, серво- и шпиндельные параметры, компенсация ошибок станка, константы PLC;
- настройка/данные инструмента — коррекции инструмента, смещения нулей, данные инструмента;
- диагностика: журнал аварий с историей, журнал действий оператора, диагностика сигналов обмена между ЧПУ и логикой (I/F-диагностика), самодиагностика системы, выборка данных (осциллографирование перемещений и нагрузок), монитор приводов — состояние модулей MDS, их версия, история аварий привода и сброс этой истории;
- конфигурация системы и опций — состав системы (оси, приводы, станции ввода-вывода) и список активированных опций.
Под экраном — два ключевых механизма, которые нужно понимать при обслуживании.
Параметры. В отличие от нумерованных таблиц Fanuc, параметры MELDAS несут имена: #1003 «iunit» (система единиц), #1017 «rot» (поворотная ось), #2049 «type» (тип датчика положения), #2051 «check» (допустимое смещение оси с линейкой при выключенном питании) и так далее. Разделы пользовательских и базовых спецификационных параметров, параметров осей, серво и шпинделя, компенсации ошибок станка образуют законченную «карту» настройки станка. Полная резервная копия этих параметров — первый пункт любого регламента обслуживания MELDAS.
Встроенный контроллер логики (PLC). Логика станка (кнопки, ограждения, смена инструмента, смазка) исполняется встроенным контроллером на базе технологий Mitsubishi MELSEC. Сигналы обмена между ЧПУ и логикой выведены на экран I/F-диагностики — это главный инструмент при поиске «зависших» сигналов (например, не защёлкивается «зажим патрона»). Пользовательские аварии станкостроителя выводятся группой U с текстом, заданным производителем станка, — их расшифровку надо искать в документации конкретного станка, а не Mitsubishi.
Структура аварий MELDAS: группы кодов
Авария на экране MELDAS состоит из семейства (буква), номера внутри семейства и часто — четырёхзначного кода детали: например, «S03 Servo alarm NR. 0050» читается как «авария серво, семейство S03, деталь 0050 — перегрузка». У сервоаварий есть классы сброса: S01 обычно сбрасывается после перевключения питания управления, S03 — кнопкой сброса после устранения причины, S04 — «глубокая» авария, которая не снимается простым перевключением. Точный способ сброса для каждого кода указан в справочнике аварий.
| Группа | Название по документации | Что означает и примеры |
|---|---|---|
| M | Ошибки эксплуатации (Operation Errors) | Действия оператора и режимы: выход за датчик возврата нуля (M01 Dog overrun), попытка запуска в неверном режиме; RESET не помогает до устранения причины |
| T | Коды останова (Stop Codes) | Причины, по которым не стартует автоматический цикл: T01 «ось в движении», T01 «ЧПУ не готова», включён сигнал сброса или удержания подачи |
| S01 / S03 / S04 | Аварии серво/шпинделя | Аварии модулей MDS и обратной связи: S01 — сбрасывается циклом питания управления, S03 — сбросом, S04 — полный сброс; детали 0010–0053 и далее (см. таблицу ниже) |
| S02 / S05 / S51 | Ошибки начальных параметров / функций безопасности / параметров | Неверная конфигурация параметров серво, шпинделя, функций безопасности после замены модуля или ручной правки |
| S52 / S53 | Предупреждения серво/шпинделя и безопасности | Предвестники аварий: скорый перегрев или перегрузка, питание приближается к границе — повод вмешаться до останова |
| Y | Системные аварии обмена (MCP-аварии) | Обмен между контроллером, приводами и периферией: Y02 «превышение времени процесса», Y02 «ошибка CRC обмена с приводом», ошибки параметров разгона (Y51) |
| Z | Системные аварии ЧПУ | Сам блок управления: Z51 ошибка EEPROM, Z52 батарея памяти, Z53 перегрев ЧПУ, Z55 останов обмена с удалённым вводом-выводом, Z57/Z58 предупреждения памяти |
| Z7* | Аварии системы абсолютного положения | Z70 «абсолютная позиция потеряна/повреждена», Z71 «падение резервного напряжения датчика», Z73 «неисправность батареи абсолютных данных» — почти всегда история про батарею |
| Z8* | Ошибки датчиков с дистанционным кодированием | Сбои линейок с дистанционно-кодированной шкалой |
| EMG | Аварии аварийного останова | Цепь аварийного останова: кнопка, концевик, контур безопасности |
| L | Ошибки связи с компьютером | Обмен по каналу связи с внешним компьютером (передача программ, устаревшие протоколы) |
| U | Пользовательские аварии PLC | Задаются станкостроителем: зажим, ограждения, смена инструмента — текст в документации конкретного станка |
| N | Ошибки сетевых сервисов | Сетевые функции ЧПУ, обмен с системами мониторинга |
| P | Ошибки программ | Синтаксис и логика УП: неверный код, отсутствие конца программы, выход за границы коррекции |
Полные списки аварий с причинами и способами сброса — в официальных документах: «Alarm/Parameter Manual» для серий M800/M80/E80 и «HANDBOOK» для серий M700V/M70V/E70 (ссылки в разделе «Источники»). Как вести собственный журнал аварий и выжимать из него пользу для обслуживания — в статье «Как читать журнал аварий ЧПУ: самодиагностика станка».
Частые аварии M70/M80: код, причина, действие
Таблица собрана по справочникам аварий Mitsubishi Electric и типовым случаям из сервисной практики. Формат колонок — «код → что означает → вероятная причина → что делать». Коды деталей сервоаварий (четыре цифры) одинаковы для семейств S01/S03/S04 — они выводятся вместе с буквой семейства в сообщении на экране.
| Код | Значение | Типовая причина | Действие |
|---|---|---|---|
| S01/S03 0010 | Недостаточное напряжение силовой шины | Просадка или перекос фаз, обрыв фазы, проблема выпрямителя или кабеля питания привода | Проверить питание шкафа, предохранители, силовые кабели; повторить аварию — вызвать электрика |
| S01/S03 0021 | Нет сигнала датчика на стороне станка | Обрыв или перелом кабеля обратной связи, загрязнение/отказ датчика, вода в разъёме | Прозвонить кабель, проверить разъёмы, при отказе — заменить датчик; про энкодеры — статья «Энкодер станка с ЧПУ» |
| S01/S03 0025 | Потеря данных абсолютного положения | Села батарея датчика, отключение питания при разряженной батарее, помехи | Заменить батарею при включённом питании, выполнить инициализацию нулевой точки |
| S03 0030 | Превышение уровня регенерации | Перегрузка регенеративного резистора при частых торможениях (опускание тяжёлой оси, реверсы) | Снизить интенсивность цикла, проверить исправность и номинал регенеративного резистора |
| S01/S03 0034 | Ошибка CRC обмена ЧПУ–привод | Кабель или разъём шины ЧПУ–привод, наводки/помехи, плохо закрученные экраны | Проверить затяжку и состояние разъёмов, маршрут кабелей, экранирование |
| S03 0036 | Обрыв связи с ЧПУ | Физический обрыв линии, сбой питания модуля привода | Проверить линию связи и питание модуля; повторяющаяся авария — диагностика модуля |
| S03 0037 | Ошибка начальных параметров | Неверные параметры привода/оси после замены модуля или сбоя памяти | Восстановить параметры из резервной копии станка, сверить с данными двигателя и датчика |
| S03 0050 | Перегрузка 1 (тепловая модель 100%) | Заклинивание механики, замусоривание зоны обработки стружкой, затянутый тормоз, зажатая направляющая, работа с превышением расчётной нагрузки | Осмотреть ось, убрать стружку, проверить тормоз и люфты; подробнее — «Ошибка «перегруз» или рассогласование оси ЧПУ» |
| S03 0051 | Перегрузка 2 (ток 95%+ дольше 1 с) | Наезд на препятствие, неверные параметры двигателя, форсированные режимы | Осмотреть ось и деталь, проверить параметры серво после наезда или ремонта |
| S03 0052 / 0053 | Чрезмерное рассогласование (следящая ошибка) | Наезд/заклинивание при подаче, обрыв обратной связи, слишком грубые настройки серво | Осмотреть механику, проверить кабель датчика; при повторении без механических причин — диагностика серво |
| S52 (предупреждения) | Предвестники: регенерация на границе, скорый перегрев/перегрузка, ошибка внутренних данных датчика | Работа на пределе, помехи, старение батареи | Не игнорировать: снизить нагрузку, проверить цепи; предупреждение дешевле аварии |
| Z52 0001 / 0003 | Батарея памяти ЧПУ: предупреждение / авария | Естественный разряд (ресурс порядка 10 000 часов), дефект цепи заряда | При 0001 — резервная копия и плановая замена; при 0003 данные могут быть повреждены — восстановление из копии |
| Z53 | Перегрев блока ЧПУ | Загрязнён шкаф, отказ вентилятора ЧПУ/шкафа, высокая температура в цеху | Почистить фильтры и вентиляторы, проверить охлаждение шкафа; перегретая стойка «летит» каскадом |
| Z55 | Останов обмена с удалённым вводом-выводом | Обрыв кабеля к станции ввода-вывода, отказ станции или её питания | По номеру станции в сообщении проверить кабель, разъёмы и питание станции |
| Z70 0002 / 0080 | Потеря/повреждение абсолютной позиции | 0002 — повреждение данных базовой точки; 0080 — потеря данных многооборотного счётчика (батарея, датчик) | 0002 — восстановление параметрами или инициализация нуля; 0080 — замена датчика и инициализация |
| Z71 0001 | Падение резервного напряжения датчика | Батарея абсолютных координат, кабель батареи, сам датчик | Заменить батарею (при включённом питании), проверить цепь, выполнить инициализацию нулевой точки |
| Z73 | Неисправность батареи абсолютных данных | Глубокий разряд или обрыв цепи батареи | Замена батареи + инициализация; держать замену в запасе ЗИП |
| Y02 | Системные аварии обмена с приводами (превышение времени процесса, CRC) | Сбой шины ЧПУ–привод, помехи, редко — аппаратный дефект платы | Перезапуск; повторяющиеся Y02 без внешних причин — диагностика/ремонт блока ЧПУ |
| T01 | Коды останова (ось движется, ЧПУ не готова, активен сброс/удержание) | Попытка старта цикла при невыполненных условиях | Снять блокирующее условие (остановить оси, снять сброс, погасить другие аварии) и повторить старт |
| M01 | Ошибки эксплуатации (например, выход за датчик возврата нуля) | Действия оператора: ручной увод оси за датчик, неверный режим | Вернуть ось в зону, следовать тексту сообщения; обучения операторов такие аварии снимают почти полностью |
| U (пользовательские) | Аварии логики станка | Не защёлкился зажим, открыто ограждение, сбой смены инструмента | Искать по документации станкостроителя; на экране I/F-диагностики проверить сигнал |
Правило первого шага: записать семейство + код детали + ось до любых сбросов — по истории аварий тренд виден сразу (одна ось, один модуль, одно время суток). Важно и не «лечить» аварии S01 с токовой природой многократными сбросами: повторный запуск в короткое замыкание добивает силовую часть привода.
Около трети подобных аварий наши инженеры разбирают по телефону или удалённо: если на экране есть код, часто достаточно навести оператора на правильную проверку. Услуга «Телесервис» — удалённая диагностика от 3 500 ₽ выручает именно с «плавающими» авариями (Y02, Z55, помеховые 0034), когда нужен взгляд специалиста со стороны, а простой станка идёт часами.
Батарея и параметры: типовая процедура замены
В MELDAS, как и у большинства стоек, батарей две, и путать их нельзя:
- Батарея памяти ЧПУ — на плате блока управления. Питает память с параметрами, программами и коррекциями при выключенном станке. Предвестники — Z52 0001 (предупреждение, сбрасывается) и Z52 0003 (авария, память может быть уже повреждена).
- Батарея абсолютных координат — батарейный блок модулей MDS (типа MDS-BAT6V1SET) или выносной батарейный блок. Питает многооборотные счётчики датчиков осей. Предвестники — предупреждение 9F на стороне привода и Z71/Z73/Z70 на стороне ЧПУ. Ресурс по руководству — порядка 10 000 часов.
Типовая процедура замены (общими словами; точная последовательность для вашего станка — в его документации):
- Резервная копия. До любых работ с батареями выгрузить параметры, программы и данные инструмента на носитель. Это требование самого руководства Mitsubishi: при глубоком разряде память повреждается, и данные придётся восстанавливать из копии.
- Правильная батарея. Использовать батарею рекомендованного типа и свежую (в пределах срока хранения); не смешивать старые и новые элементы, следить за полярностью.
- Замена при включённом питании. Батарею абсолютных координат меняют строго при включённом питании управления — иначе данные позиции теряются. Отключение питания допускается только после замены.
- Инициализация нулевой точки. Если данные абсолютного положения всё же потеряны (Z70/Z73), после замены батареи выполняют инициализацию нулей по датчику возврата или по метке датчика, после чего проверяют смещения нулей по изготовленной детали или эталону.
- Запись в журнал. Отметить дату замены и тип батареи — следующая замена через расчётный ресурс, а не «когда снова засветится Z52».
Если на стойке мигает предупреждение о батарее — не выключайте станок «на выходные»: именно выключение при севшей батарее превращает предупреждение в потерю параметров и нулей. Сначала копия, потом замена.
Почему параметры «слетают» и как планировать замену заранее — отдельная статья «Батарейка ЧПУ: почему слетают параметры и как заменить вовремя»; там же про выбор батарей и контроль ресурса.
Обслуживание стойки MELDAS и поддержка в России
Регламент по компонентам стойки и приводов MELDAS задан руководством по обслуживанию Mitsubishi Electric. Ориентировочные интервалы замены по наработке/времени (окружающая среда имеет значение — запылённый цех сокращает сроки):
| Компонент | Стандартный интервал замены/проверки | Комментарий |
|---|---|---|
| Сглаживающий конденсатор модуля привода | 10 лет | Деградирует от пульсаций и температуры; замена по состоянию, даже если срок не наступил |
| Вентилятор охлаждения привода | 10 000–30 000 часов (2–3 года) | Чистить фильтры и лопасти; отказ вентилятора = перегрев = Z53 и каскад аварий |
| Батареи (памяти ЧПУ и абсолютных координат) | 10 000 часов | Менять планово, не дожидаясь предупреждений; держать в ЗИП |
| Подшипники серводвигателя | 20 000–30 000 часов | При постороннем шуме/вибрации — немедленно, не дожидаясь интервала |
| Датчик (энкодер) двигателя | 20 000–30 000 часов | Совмещают с заменой подшипников |
| Маслоотбойники и уплотнения двигателя | 5 000 часов | При следах масла — вне очереди: масло в энкодер означает замену датчика |
| Электролитические конденсаторы ЧПУ | около 5 лет (рекомендация производителя) | Меняются сервисной службой; вздутые конденсаторы — типичная причина «мертворождённых» стоек |
Ежедневно, по руководству, — чистка сенсорного экрана (грязный экран на M80/M80V — это «фантомные» нажатия), контроль температуры в шкафу, контроль посторонних шумов от вентиляторов. Общие принципы планирования ТО станка с ЧПУ — в статье «Регламент ТО станка с ЧПУ: таблицы работ по периодичности».
Запчасти. Типовые расходники (батареи, вентиляторы, клавиатуры, предохранители) и модули (дисплеи, платы ЧПУ, модули MDS, серводвигатели, датчики) на M70/M70V/M80 де-факто доступны: часть — со складов независимых сервисов, часть — параллельным импортом. Сроки и цена выше, чем на аналогичные компоненты Fanuc, поэтому для критичных станков разумно держать мини-ЗИП (батареи, вентилятор, клавиатура) — как выбирать состав запаса, разбирали в статье о ЗИП для станка с ЧПУ. Оригинальные платы и модули после ремонта требуют, как правило, ввода параметров из резервной копии — ещё один аргумент за регулярное копирование.
Документация. Официальные руководства Mitsubishi Electric (эксплуатация, программирование, аварии/параметры, обслуживание, подключения) опубликованы в открытом доступе на портале Mitsubishi Electric CNC — раздел «Источники» ниже. Для конкретного станка обязательно хранить и документацию станкостроителя: расшифровка аварий группы U, карты сигналов логики и параметры конкретной машины — только там.
Когда звать сервисного инженера
Часть аварий снимается оператором (T01, M01, предупреждения), часть — грамотным электриком цеха (Z55, 0034/0036). Вызов сервисного инженера оправдан, когда:
- повторяются S01/S03 с токовой природой (0010, 0051) или Y02 без внешних причин — высок риск аппаратного дефекта платы или модуля, многократные сбросы добивают силовую часть;
- после замены батареи не восстанавливаются нули или «поехали» размеры — нужна инициализация и поверка геометрии по параметрам;
- стойка не стартует, экран не загорается, мигает индикация платы — диагностика блока питания и плат ЧПУ;
- планируется замена модуля привода/датчика — параметры после замены вводятся из копии, с проверкой;
- нет документации или опыта по MELDAS — дороже разобрать самостоятельно «по аналогии с Fanuc».
Ремонт станков с ЧПУ (включая стойки MELDAS) в «Сервис Станков» начинается от 15 000 ₽: выезд инженера в 45 регионов РФ, диагностика на месте и далее — ремонт платы, замена модуля, восстановление параметров и нулей. Для разовой консультации по коду аварии быстрее и дешевле Телесервиса от 3 500 ₽ — как показывает практика, около 30% неисправностей решаются после консультации без выезда.
Частые вопросы
Чем M70 отличается от M80 по сути, а не по цифрам в каталоге?
M80 — новое поколение платформы: специализированный процессор ЧПУ, сенсорный экран как стандарт, SD-карта и USB, выше производительность по мелким кадрам и шире возможности многоосевого управления. M70/M70V — предшественник с теми же идеологией экранов и логикой, но без сенсора и с меньшими лимитами. По авариям поколения похожи, но справочники у них разные.
Совместимы ли программы Fanuc и MELDAS?
Только базовое подмножество: G00–G03, G90/G91 и основные M-функции. Постоянные циклы, макроязык, отдельные адреса и модальные умолчания различаются, поэтому УП переносят через отдельный постпроцессор CAM с контрольным прогоном.
Где взять полный список аварий для моей стойки?
В официальных справочниках Mitsubishi Electric: «M800/M80/E80 Series Alarm/Parameter Manual» для поколения M8 и «M700V/M70V/E70 Series HANDBOOK» для поколения M70V (ссылки ниже). Для аварий группы U (логика станка) — документация станкостроителя.
Стойка потеряла параметры после простоя. Это батарея?
Почти наверняка да: Z52 0003 говорит о разряде или повреждении памяти. Порядок: замена батареи памяти, ввод параметров из резервной копии, проверка нулей. Если копии нет — параметры восстанавливают по документации станка или в сервисе, это дольше и дороже; вывод — копию делать регулярно.
Можно ли поставить M80 вместо умершей M70?
Прямой взаимозамены нет: другие разъёмы, приводы, параметры и логика. Речь может идти о модернизации с заменой стойки и (обычно) приводов, перенастройке станка и обучении операторов. Решение считают по экономике: иногда ремонт платы старой M70 дешевле.
Насколько сложно найти запчасти на MELDAS в России?
Расходники (батареи, вентиляторы) — несложно. Модули и платы MDS доступны через независимые сервисы и параллельный импорт; сроки длиннее и цены выше, чем на компоненты Fanuc. Для критичного оборудования имеет смысл закладывать мини-ЗИП и сервисный договор.
Какая авария самая «дорогая» при игнорировании?
Z52/Z71 — батарея. Предупреждение снимается сбросом, и о нём забывают; затем простой станка с севшей батареей оборачивается потерей параметров, нулей и коррекций, а восстановление без резервной копии занимает смены. Второй кандидат — Z53 (перегрев ЧПУ): казалась «информационной», а кончается платой.
Коротко о главном
MELDAS M70/M80 — зрелая и ремонтопригодная платформа: логичная структура параметров с именами, открытая документация, предсказуемые группы аварий. Ключевые правила эксплуатации: регулярная резервная копия параметров, плановая замена двух батарей каждые ~10 000 часов, чистка шкафа и вентиляторов, фиксация кодов аварий до сброса. При повторяющихся сервоавариях и системных авариях Y02 — диагностика специалистом, а не многократные перезапуски. Такой подход держит доступность станка высокой даже при ограниченной официальной поддержке производителя в РФ.
Источники
- Справочник «M700V/M70V/E70 Series Handbook»: аварии, параметры, устройства PLC (Mitsubishi Electric, на английском языке)
- Руководство «M800/M80/E80 Series Alarm/Parameter Manual» (Mitsubishi Electric, на английском языке)
- Руководство «M800/M80/E80 Series Maintenance Manual»: обслуживание, батареи, интервалы замены (Mitsubishi Electric, на английском языке)
- Каталог «M800V/M80V Series» (Mitsubishi Electric, на английском языке)
- Руководство «NC Specification Selection Guide M800/M80 Series»: оси, каналы, характеристики (Mitsubishi Electric, на английском языке)
- Раздел «CNC» официального портала Mitsubishi Electric FA: системы ЧПУ, приводы, инструменты (Mitsubishi Electric)