

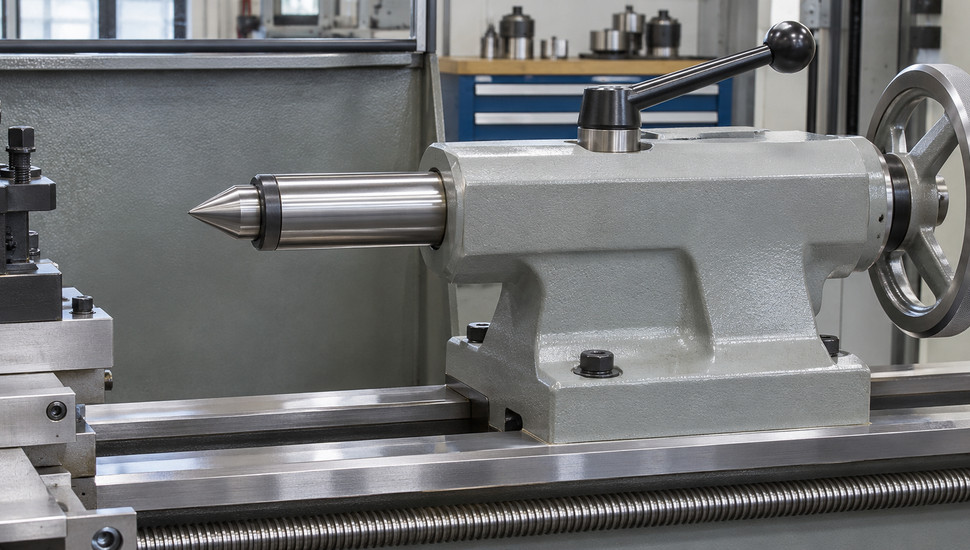
Задняя бабка станка и пиноль: обслуживание точности
Если деталь при точении в центрах получается конусной, в большинстве случаев виновата задняя бабка станка: корпус смещён по горизонтали, пиноль изношена или узел просел по высоте. Конус в пределах 0,02 мм на длине 200 мм убирается регулировочными винтами за 15–30 минут — но только когда точно известно, какой элемент смещён и на сколько. Ниже — порядок диагностики от вращающегося центра до направляющих, три метода проверки соосности с расчётом поправки, допустимый люфт пиноли, регламент смазки и сравнение способов ремонта узла.
Ключевое
- Смещение задней бабки в горизонтальной плоскости даёт конус. Поправку считают по контрольной обточке: сдвиг корпуса равен половине разности диаметров на мерной длине, направление — в сторону меньшего диаметра. Целевая конусность — не более 0,02 мм на 200 мм.
- Просадка бабки по высоте на 0,25–0,5 мм винтами не лечится: она проявляется не конусом, а «подушкой» по длине вала, задирами центрового отверстия и риском вырывания заготовки. Лечение — прокладки или шабрение сопряжения корпус—основание.
- Люфт пиноли измеряют индикатором часового типа на рабочем вылете 100–150 мм. До 0,01–0,02 мм — рабочая величина; больше — узел начинает влиять на размер и увод при сверлении.
- Порядок поиска виновника конуса: вращающийся центр → конус и зажим пиноли → корпус и основание бабки → направляющие станины. Компенсировать смещение правкой управляющей программы — временная мера.
- Восстановление посадки пиноли акрилопластом занимает в 3–5 раз меньше времени и средств, чем расточка корпуса; расточку ведут с конусностью не более 0,02 мм и овальностью не более 0,01 мм.
Устройство задней бабки и что в нём изнашивается
Задняя бабка — вторая опора заготовки при обработке в центрах и держатель осевого инструмента: сверла, зенкера, развертки. Конструкция одинакова у станков от настольных до тяжёлых: корпус, основание (у токарей — «плот» или «мостик»), пиноль с внутренним конусом Морзе, винт подачи с гайкой и маховиком, зажим пиноли клином или сухарями, поперечные регулировочные винты для смещения корпуса относительно основания. Шпонка не даёт пиноли проворачиваться, а винт через упорный торец выталкивает её вперёд и выбивает центр из конуса при обратном ходе.
Износ распределяется по узлам неравномерно, и каждый дефект оставляет свой след на детали. В таблице — типовые повреждения и симптомы, по которым их видно без разборки.
| Узел | Типовой дефект | Симптом на детали или в работе |
|---|---|---|
| Основание (мостик) и его направляющие | Износ, задиры, грязь под сопряжением | Бабка по-разному «встаёт» по длине станины; конус меняется от позиции к позиции |
| Сопряжение корпус — основание | Люфт, замятые пластины поперечного смещения | Регулировка скачет: «не поймать ноль», поворот винта меняет конус на 0,1–0,2 мм |
| Пиноль, наружная поверхность | Износ по длине хода, овальность | Люфт на вылете, увод сверла, разброс размера между деталями |
| Отверстие корпуса под пиноль | Выработка у переднего торца | Передний конец пиноли «клюёт», конус растёт с выдвижением пиноли |
| Конус Морзе пиноли | Забоины, налипший металл, выработка | Центр или сверло проворачивается, биение центра, разброс при сверлении |
| Винт подачи и гайка | Износ резьбы, выработка гайки | Свободный ход маховика, пиноль отдаёт назад под нагрузкой |
| Клин или сухари зажима | Заклинивание, износ рабочей поверхности | Пиноль не фиксируется либо не движется при затянутой рукоятке |
| Регулировочные винты | Смятые торцы, сорванная резьба | Выставленное положение не удерживается после затяжки |
Отдельный фактор — крепёж, который на новых станках нередко «сырой». В блоге владельца токарного JET BD-920W описан случай: при рассверливании на глубине 10–15 мм выдавило опорную вставку пиноли — срезало резьбу двух штифтов М5, у заводского крепежа было всего шесть витков резьбы. После замены на штифты с одиннадцатью витками и фиксации эпоксидным составом проблема ушла. Вывод простой: крепёж узла проверяют при регламентных работах, не дожидаясь поломки.
Почему деталь получается конусной: три механизма
Горизонтальное смещение — классическая конусность при точении в центрах. Ось пиноли не совпадает с осью шпинделя в горизонтальной плоскости, глубина резания меняется вдоль заготовки, и диаметр плавно растёт или убывает от патрона к центру. Чем длиннее поверхность и выше требование к цилиндричности, тем заметнее эффект: смещение на 0,03 мм легко даёт конус 0,03 мм на длине обработки. Регулируется поперечными винтами корпуса — это штатная операция.
Просадка по высоте — «подушка» и вырывание. На изношенных станках корпус с основанием проседает ниже оси шпинделя на 0,25–0,5 мм. Характерный пример из практики форума Chipmaker: на 1К62 с просадкой бабки 0,25–0,35 мм лучший результат в центрах — конус 0,06 мм на длине 150 мм при требовании 0,01–0,02 мм, и никакая регулировка винтами его не убирала. По высоте штатные винты не работают: высоту восстанавливают шабрением сопряжения или компенсационными прокладками. Кроме геометрии, просадка опаснее конуса: задний центр давит в нижнюю часть центрового отверстия, заготовка выгибается — на детали получается «подушка» (бочкообразность), а при рывках центр может вырвать деталь из центров.
Люфт пиноли — разброс размера и увод. Зазор между пинолью и отверстием корпуса на рабочем вылете позволяет пиноли гулять под нагрузкой. При сверлении отверстие уводит и разваливает размер, при чистовом точении в центрах появляется нестабильность поджима. При этом малый люфт — норма: у любой пиноли он есть, и при развёртывании отверстий развёртка даже «сама находит центр» за счёт этого зазора, как формулируют токари. Проблема начинается, когда зазор превышает 0,02–0,03 мм на рабочем вылете — ниже дана методика измерения.
Конусность при точении в центрах бывает и не по вине бабки. Износ направляющих станины («седло» у патрона) уводит суппорт от оси по длине хода — это отдельная тема, разобранная в статье об износе и восстановлении направляющих. Биение самого шпинделя даёт свои дефекты независимо от бабки. Наконец, на изношенной станине резец, поставленный выше или ниже центра, сам меняет диаметр у патрона — об этом напомнили участники форума в разборе случая, когда конус «к патрону» появился на 16К20Г после ремонта.
Если после этой проверки виновник не найден, а брак продолжает идти, дальнейший поиск ведут приборно: диагностика неисправностей станков на производстве включает замеры геометрии под нагрузкой и локализацию источника дефекта без остановки цеха на угадывание.
Проверка соосности: три метода и когда какой применять
Соосность центров проверяют тремя способами. Они не исключают, а дополняют друг друга: индикатор даёт быстрый ответ «куда смещено», контрольная обточка — итоговую цифру на детали, контрольный вал — независимую поверку без расхода заготовки. Нормативная база — ГОСТ 8-82 (общие требования к испытаниям станков на точность) и ГОСТ 18097-93 (нормы точности токарно-винторезных станков); схемы и способы измерений геометрических параметров установлены ГОСТ 22267-76. Конкретные допуски берут из паспорта станка, ориентир для станков нормальной точности — биение центра задней бабки и несоосность центров в пределах 0,01–0,02 мм, конусность пробной детали — не более 0,02 мм на 200 мм.
Метод 1. Индикатор по пиноли («по часам»), 15–25 минут. Выдвиньте пиноль на рабочий вылет 100–150 мм и зажмите. Индикатор часового типа с ценой деления 0,01 мм поставьте в резцедержатель или на магнитную стойку, ножку — на боковую (горизонтальную) образующую пиноли у её торца. Перемещайте суппорт вдоль станины: разность показаний на длине хода показывает, куда и насколько уходит ось пиноли относительно траектории суппорта.
Для проверки биения центра ножку подводят к конической поверхности установленного центра и проворачивают шпиндель — отклонение стрелки за оборот и есть радиальное биение центра задней бабки. Токари называют этот приём «двигать бабку по часам». Стрелка показывает направление и величину смещения ещё до контрольной обточки, и настройка становится осознанной.
Метод 2. Контрольная обточка с расчётом поправки, 30–50 минут. Заготовку диаметром 40–60 мм и длиной 200–300 мм подожмите центром и проточите цилиндрическую поверхность за один проход на чистовом режиме — валик должен выйти из-под резца за одно перемещение суппорта. Микрометром измерьте диаметр у патрона и у центра (при длине свыше 300 мм — ещё и посередине). Дальше арифметика:
- разность диаметров на мерной длине = фактическая конусность; - смещение корпуса = разность диаметров, делённая на 2; - направление: в сторону меньшего диаметра. Если у пиноли диаметр больше, ось заднего центра отстоит от резца — корпус подтягивают винтами в сторону резцедержателя.
Пример: на длине 200 мм у пиноли 50,03 мм, у патрона 49,97 мм. Разность 0,06 мм — это конус, втрое выше допуска. Поправка — 0,03 мм винтами в сторону резцедержателя. После затяжки крепежа обточку повторяют: затяжка сама уводит корпус на 0,01–0,03 мм, поэтому финальный замер делают только на собранном и затянутом узле.
Метод 3. Контрольный вал между центрами, 25–40 минут. Точный цилиндрический вал (выработку рабочей части — не более 0,005 мм) устанавливают в центры, индикатор ведут по его боковой образующей у обоих концов. Разность показаний — несоосность за вычетом собственной погрешности вала; поэтому способ требует эталонного вала и честной записи его поверки. Быстрая грубая версия — «центр в центр»: центры передней и задней бабок сводят точка к точке и оценивают совпадение на глаз. Точность 0,05–0,1 мм, годится только для предварительной выставки после перестановки бабки.
| Метод | Точность | Время | Что нужно | Когда применять |
|---|---|---|---|---|
| Индикатор по пиноли | 0,01–0,02 мм | 15–25 мин | Индикатор 0,01, зажатая пиноль | Регулярный контроль, выставка перед обточкой |
| Контрольная обточка | 0,03–0,05 мм | 30–50 мин | Заготовка, микрометр | После регулировки, перед ответственной партией |
| Контрольный вал | 0,02–0,05 мм | 25–40 мин | Эталонный вал, индикатор | Периодическая поверка, спор «бабка или станок» |
Сверху любой из методов ограничивает тепловое состояние: после 20–30 минут работы положение оси уходит на 0,02–0,05 мм. Ответственные замеры делают на прогретом станке, в том же состоянии, в котором он будет обрабатывать деталь. Если поверка нужна с протоколом — для приёмки станка после ремонта или спора с поставщиком — её выполняют по схемам ГОСТ 22267-76; такие работы входят в услугу центровки и юстировки оборудования.
Люфт пиноли: как измерить и сколько допустимо
Люфт пиноли измеряют на рабочем вылете — том, на котором узел реально работает. Выдвините пиноль на 100–150 мм, зажмите рукоятку, индикатор с ножкой на боковой образующей поставьте у торца корпуса. Покачайте пиноль рукой в горизонтальной и вертикальной плоскостях: полный размах стрелки — суммарный зазор в посадке. Повторите замер у переднего торца: если у торца зазор заметно больше, отверстие корпуса выработано бочкообразно, и чем дальше выдвинута пиноль, тем сильнее «клюёт» её передний конец.
Ориентиры по величине: у нового станка зазор в посадке укладывается в 0,005–0,015 мм, до 0,01–0,02 мм на рабочем вылете — рабочая величина, при которой чистовое точение и сверление идут стабильно. За 0,03–0,05 мм узел становится бракующим фактором: появляется разброс размера между деталями, увод сверла, нестабильность поджима центра. Для предварительных и черновых операций такой люфт некритичен, для развёртывания малых отверстий — тем более: как отмечают токари, развёртка с небольшим люфтом сама отыскивает ось. Но полагаться на это при чистовых работах нельзя.
Конус Морзе — вторая точка контроля. Хвостовик центра и конус пиноли протирают и осматривают: забоины, налипший металл, следы проворота — повод восстановить поверхность. Посадку проверяют по пятнам контакта: тонкий слой краски или синьки на хвостовике, лёгкий поворот с прижимом — пятна должны располагаться равномерно, с преобладанием у большого основания конуса. Биение центра задней бабки — стандартная проверка точности станка по ГОСТ 8-82: индикатор, закреплённый относительно шпинделя, ведут по конической поверхности центра и снимают отклонение за оборот.
Проверяя люфт, не забудьте сам центр. Вращающийся центр с изношенными подшипниками даёт ровно ту же картину, что смещённая бабка: неповторяющийся конус, разброс, звон. Опытные наладчики советуют начинать диагностику именно с него: покачайте конус центра рукой и прислушайтесь — любой ход в подшипниках виден стрелкой индикатора как биение вершины. Центры должны соответствовать ГОСТ 13214-79 (упорные) и ГОСТ 8742-75 (вращающиеся); изношенный центр восстанавливать в кустарных условиях нельзя — только замена.
И последнее правило эксплуатации: вылет пиноли — минимально необходимый. На полном выдвижении даже исправная пиноль теряет жёсткость и «играет» под нагрузкой. Если деталь требует большого вылета, проблему решают люнетом или укороченной оснасткой, а не смелым выдвижением пиноли.
Диагностика «кто виноват»: от центра до направляющих
Конус на детали — симптом, а не диагноз. Проверку ведут по цепочке от самого «дешёвого» подозреваемого к самому дорогому, и большинство случаев закрывается на первых двух шагах.
Шаг 0. Центр. Вращающийся центр — подшипники и посадка конуса (см. выше); упорный — забоины и выработка вершины. Заведомо исправным центром исключают самый частый «ложный след».
Шаг 1. Пиноль и её зажим. Люфт на рабочем вылете, зажим рукояткой (ослабший клин не фиксирует пиноль под нагрузкой), чистота конуса Морзе. Если конус на детали «плавает» от детали к детали — причина чаще здесь.
Шаг 2. Корпус и основание. При ослабленном зажиме покачайте бабку на направляющих — любой ход означает грязь или износ сопряжения. Особый случай: конус сменил знак после разборки или съёма бабки. Тогда первым делом смотрят под мостик — туда попала грязь, либо сопряжение корпус—основание перекошено. На форуме разобран именно такой случай на 16К20Г: «очень большая конусность на малой длине, до этого была наоборот — от патрона»; первый вопрос опытных мастеров был не про винты, а про то, как стоит мостик и что под ним.
Шаг 3. Передняя бабка и шпиндель. Если конус остаётся при точении в патроне, без задней бабки, — бабка ни при чём: смотрите шпиндель (радиальное биение, подшипники) и геометрию станины. Биение шпинделя — отдельный узел со своей методикой замера.
Шаг 4. Направляющие станины. Износ «седлом» уводит суппорт от оси по длине хода: деталь в патроне получается конусной, а после восстановления геометрии станины конус исчезает. Проверка — индикатор по длине перемещения суппорта и замер направляющих; ремонт — отдельная большая тема, от шабрения до перешлифовки (восстановление геометрии станков).
Шаг 5. Технология. Большой вылет заготовки без опоры (отжим), резец не по центру, слишком мягкий режим — всё это добавляет «свою» конусность поверх геометрической. Случай с форума про станок с ЧПУ: при вылете заготовки 100 мм отклонение достигало 0,1 мм — мастер искал причину в клиньях суппорта, а влияние давал именно вылет.
| Форма дефекта на детали | Вероятная причина | Проверка |
|---|---|---|
| Равномерный конус, диаметр больше у заднего центра | Смещение бабки от резца в горизонтали | Контрольная обточка, поправка винтами |
| Равномерный конус при точении в патроне, без бабки | Износ направляющих, шпиндель | Индикатор по длине хода суппорта |
| «Подушка» по длине вала | Просадка бабки по высоте, выгибание заготовки | Индикатор/уровень по высоте центров, люнет |
| Конус «к патрону» на малой длине после разборки | Грязь или перекос сопряжения корпус—основание | Переборка и шабрение сопряжения |
| Разброс размера от детали к детали | Люфт пиноли, слабый зажим, износ центра | Замер люфта индикатором, замена центра |
| Конус/увод отверстия при сверлении | Люфт пиноли, конус Морзе, большой вылет сверла | Пятна контакта конуса, минимальный вылет |
Регулировка задней бабки: пошаговый порядок
Регулировка занимает полчаса, если делать её в правильной последовательности, и бесполезна, если начать с винтов. Порядок отработан на сотнях станков и стоит каждого пункта.
- Подготовка (10 минут). Очистите направляющие станины и сопряжение корпус—основание, осмотрите пластины поперечного смещения. Проверьте центр — лучше замените на заведомо исправный на время настройки. Прогрейте станок 20–30 минут на холостом ходу: холодный и горячий станок «держат» ось по-разному.
- Предварительная выставка индикатором. Выдвиньте пиноль на рабочий вылет, зажмите, ножку индикатора — на боковую образующую. Сместите корпус винтами примерно в ноль по стрелке.
- Контрольная обточка и расчёт. Проточка вала на 200 мм за один проход, замер у патрона и у центра, поправка = половина разности диаметров, направление — в сторону меньшего диаметра.
- Вывод винтами. Ослабьте крепёж корпуса, один регулировочный винт отдайте, второй подожмите на расчётную величину. Контролируйте сдвиг индикатором — стрелка покажет реальное перемещение, включая люфт сопряжений.
- Затяжка и повторный замер. Затяните крепёж, повторите обточку. Затяжка уводит корпус на 0,01–0,03 мм, поэтому последний замер — только на затянутом узле. При необходимости — доводка на 0,01–0,02 мм.
- Фиксация результата. Нанесите риски на корпус и основание, запишите показания. Быстрая проверка между наладками — по рискам, полная — контрольной обточкой раз в 2–3 месяца.
Типовая ошибка — крутить винты на грязных сопряжениях. Реальный случай с 1К62: наладчик «не мог поймать ноль» — при повороте винта на тот же угол конус скачком менялся с 0,06 мм на 0,20 мм и больше в другую сторону. Причина — люфт и грязь в сопряжении корпус—основание: регулировка «плавала» из-за выборки зазоров, а не из-за руки мастера. Чистка, дефектовка пластин и шабрение возвращают регулировке предсказуемость.
Вторая группа ошибок: проверка в одной точке вместо длины хода, регулировка при незажатой пиноли, замеры на холодном станке и попытка «добить» остаточный конус режимами резания. Режимы маскируют причину на одной партии, а на следующей она возвращается. Если после правильной регулировки конус возвращается за неделю-другую — узел изношен, и его нужно восстанавливать; комплексная работа по возврату точности станка включает и выставку бабки, и выверку геометрии, а её объём подбирают в рамках повышения точности станков.
Обслуживание узла: регламент на смену и на месяц
Задняя бабка не требует вложений — она требует нескольких минут внимания по расписанию. Ниже регламент для двухсменной работы универсального станка; для односменной периодичность растягивают в полтора-два раза, для тяжёлой обработки — сокращают.
| Операция | Периодичность | Инструмент, материал |
|---|---|---|
| Очистка конуса Морзе пиноли и хвостовиков центра, сверла | Каждая установка | Чистая ветошь; без наждачной бумаги |
| Осмотр конуса на забоины и налипания | Раз в неделю | Лупа, мелкий камень для заусенцев на кромках |
| Смазка винта подачи и поверхности пиноли | Раз в неделю | Консистентная смазка; на винт — тонким слоем |
| Проверка затяжки крепежа корпуса, вставок, упоров | Раз в месяц | Ключи по номенклатуре станка, момент по паспорту |
| Замер люфта пиноли и биения центра индикатором | Раз в месяц | Индикатор 0,01 мм со стойкой |
| Контрольная обточка с замером конусности | Раз в 2–3 месяца и после съёма бабки | Заготовка 40–60 мм, микрометр |
Три правила, которые экономят узлу жизнь. Первое: центр из конуса выбивают винтом подачи, а не выколоткой — удары по пиноли и конусу оставляют забоины, на которых потом «клюёт» сверло. Второе: винт подачи и рабочую поверхность пиноли смазывают пластичной смазкой; сухой винт изнашивает гайку, и появляется свободный ход маховика. Третье: при заклинивании пиноли узел разбирают по методике, а не «дожимают» — на 1К62 частая причина клина — заклинивший зажимной клин, и силовая борьба без разборки заканчивается замятыми пластинами поперечного смещения.
Кейс, показывающий цену регламента: на JET BD-920W при рассверливании выдавило опорную вставку пиноли — крепёжные штифты М5 шли от завода с шестью неполноценными витками резьбы. Ревизия крепежа раз в месяц с подтяжкой по моменту стоила бы минуты, а после поломки понадобились разборка узла, новые штифты и фиксация резьбового соединения эпоксидным составом. В техническое обслуживание станков такая ревизия входит стандартным пунктом перечня работ.
Ремонт задней бабки: когда регулировать уже поздно
Регулировка бессильна в трёх случаях: люфт пиноли на рабочем вылете превышает 0,02–0,03 мм после чистки и подтяжки; регулировка скачет даже на вычищенных сопряжениях; выставленный ноль не держится неделю. Дальше — ремонт, и вариантов три, от лёгкого к капитальному.
| Способ | Когда применять | Трудоёмкость | Результат |
|---|---|---|---|
| Перешлифовка пиноли под ремонтный размер | Равномерный износ наружной поверхности, зазор 0,03–0,08 мм | 4–8 часов с шлифовкой | Восстановление посадки; при необходимости — бронзовая гильза |
| Расточка отверстия корпуса + пиноль большего диаметра | Выработка отверстия, «клюёт» передний конец | 1–2 смены | Полное восстановление узла и высоты центров |
| Восстановление посадки акрилопластом | Тот же объём износа, нужна скорость | В 3–5 раз меньше расточки | Точность посадки и высоты центров без изготовления пиноли |
| Замена клина, сухарей, пластин, гайки винта | Локальные дефекты механизмов | 1–3 часа | Возврат зажима и плавности регулировки |
Расточка отверстия под пиноль — эталонная технология капитального ремонта. Корпус бабки снимают с основания и крепят к суппорту, в шпинделе закрепляют борштангу с резцом, свободный конец борштанги опирают на люнет. Тонкость, без которой узел не заработает: ось борштанги в месте резца выставляют на 0,05 мм выше оси шпинделя — компенсация последующей выборки, чтобы ось пиноли совпала с осью станка в работе.
Режимы из справочника ремонтника: расточка за 2–3 прохода на 250 об/мин с подачей 0,1 мм/об до чистоты 5-го класса, затем шлифование разжимной оправкой на 500–800 об/мин и доводка чугунным притиром на 200–300 об/мин. Контроль по итогам: конусность отверстия не более 0,02 мм, овальность не более 0,01 мм, после доводки — 0,01 и 0,005 мм соответственно. Под расточенное отверстие изготавливают новую пиноль большего диаметра, окончательно шлифуя её наружный размер по факту отверстия.
Акрилопластовый ремонт (стиракрил ТШ и аналогичные составы) закрывает тот же объём износа без расточки: посадку пиноли и высоту центров восстанавливают заливкой состава по эталонной пиноли. Справочники оценивают способ в 3–5 раз быстрее и дешевле первых двух — при этом пиноль не изготавливают, а ремонтируют. Для станков, где простой дороже ремонта, это основной путь.
Отдельная работа — разборка заклинившей пиноли. Реальный опыт на 1К62: пиноль на полном выдвижении «не уезжает назад», причина — заклинивший клин зажима. Порядок: снять сзади фланец винта подачи (болты под шестигранник по кругу), вытянуть пиноль назад маховиком, вынуть шпонку — вперёд пиноль выбить нельзя, паз шпонки фрезерован не на всю длину.
Для вытягивания используют шпильки М10 с гайками, упирая их в корпус; пиноль тяжёлая, под неё подставляют упор. Сборка — в обратном порядке: пиноль заводят с ориентацией шпонки, загоняют клин, проверяют плавность хода и работу зажима. Час такой разборки по методике экономит день выбивания кувалдой и повреждённые поверхности.
Если дефектовка показывает выработку основания и потерю высоты центров, узел снимают: мостик шабрят по направляющим станины до 10–15 пятен краски на площади 25×25 мм с горизонтальностью 0,05 мм на 1000 мм, корпус пришабривают по мостику. Это уже восстановление геометрии станины в комплексе — работа для сервисной бригады с поверенным инструментом. Стоимость и сроки по восстановлению узлов и агрегатов рассчитывают после дефектовки; типовой капитальный ремонт посадки пиноли занимает от одной смены.
Задняя бабка на станке с ЧПУ
На токарных станках с ЧПУ механика та же — корпус, пиноль, конус Морзе, — но добавляются два источника увода, которых не было у универсальных станков. Первый — гидравлические и программно-управляемые бабки: выдвижение и прижим пиноли идут от гидростанции по команде стойки (у Fanuc — через М-код и программируемый контроллер станка). Падение давления прижима даёт неплотный поджим центра: деталь «отдаёт», и на длинных валах появляется увод. Давление проверяют по манометру при каждой смене типоразмера заготовки, а датчик давления включают в контроль программы.
Второй источник — соблазн программной компенсации. Типовая история с производства: станок Leadwell BTC-30 со стойкой Fanuc 0i стабильно даёт конус 0,03 мм на 100 мм при чистовом точении, и годами «с этим справлялись» правкой по оси X. Программа скрывает конус на одной номенклатуре, но геометрия продолжает изнашиваться, и однажды правка перестаёт помогать на новой партии. Правило: программная компенсация допустима как временная мера с датой, до которой запланирована проверка соосности по методикам из этой статьи.
На многошпиндельных станках функцию задней бабки выполняет противошпиндель с установленным вращающимся центром — наладчики даже адаптируют его как «бабку» с управлением по отдельной оси. Точность такой «бабки» равна точности позиционирования оси, поэтому в регламент добавляется проверка зазоров реверса и повторяемости позиционирования. Порядок диагностики при этом тот же: центр → пиноль/цанга → корпус → давление.
Частые вопросы
Может ли станок конусить из-за того, что задняя бабка ниже центра?
Да. Просадка по высоте на 0,25–0,35 мм даёт непрямую ось поджима: заготовка выгибается, на валу образуется «подушка», крайние сечения получаются толще середины. Горизонтальными винтами этот дефект не убирается — высоту восстанавливают прокладками или шабрением сопряжения корпус—основание.
Какой люфт пиноли считается допустимым?
На рабочем вылете 100–150 мм — до 0,01–0,02 мм по индикатору с ценой деления 0,01 мм. Малый люфт есть у любой пиноли и даже полезен при развёртывании. За 0,03 мм растёт разброс размера и увод сверла — узлу нужна перешлифовка или восстановление посадки.
Почему конус не уходит, хотя бабку вывели винтами?
Либо смещение — не в горизонтали (смотрите просадку по высоте), либо регулировка «плавает» на изношенном сопряжении корпус—основание: поворот винта меняет конус скачком на 0,1–0,2 мм. Проверьте также центр и конус Морзе — изношенный вращающийся центр имитирует смещённую бабку.
Как вытащить заклинившую пиноль?
На 1К62 сначала проверяют клин зажима: рукояткой фиксации выбивают его нижнюю часть. Затем снимают сзади фланец винта подачи, вытягивают пиноль назад маховиком и вынимают шпонку — вперёд пиноль не выходит, паз фрезерован не на всю длину. Для вытягивания используют шпильки М10 с гайками; бить кувалдой по пиноли нельзя.
Убирает ли конус на ЧПУ программная компенсация?
Временно. Правка по оси X скрывает смещение на одной номенклатуре, но причина — геометрия узла — остаётся и прогрессирует. Компенсацию фиксируют как временную меру с датой, до которой узел проверяют индикатором и контрольной обточкой и ремонтируют при необходимости.
Что изнашивается первым — центр или пиноль?
Центр: подшипники вращающегося центра и конус Морзе работают под прижимом постоянно. Порядок проверки: биение вершины центра индикатором, пятна контакта конуса, затем люфт пиноли, затем корпус. Замена центра стоит копейки и закрывает заметную долю случаев «плавающего» конуса.
Заключение
Задняя бабка проста конструктивно, и её точность восстанавливается без чудо-инструментов: индикатор на 0,01 мм, микрометр, заготовка на контрольную обточку и полчаса времени. Проверяйте в порядке «центр → пиноль → корпус → направляющие» — это отсекает ложные следы и приводит к настоящей причине за один заход.
Что сделать сегодня: очистить конус Морзе и посадку центра, проверить биение центра и люфт пиноли на рабочем вылете индикатором. На этой неделе: контрольная обточка вала на 200 мм с расчётом поправки, вывод бабки винтами, повторный замер после затяжки, нанесение рисок. В этом месяце: смазка винта и пиноли, ревизия крепежа узла, контрольная обточка в график раз в 2–3 месяца. Если люфт пиноли больше 0,02–0,03 мм, регулировка скачет или конус возвращается — узел изношен; диагностика неисправностей на производстве и восстановление посадки пиноли занимают от одной смены, и вопрос решается вызовом специалиста, а не заменой станка.
Источники
- ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность»
- ГОСТ 18097-93 (ИСО 1708-89) «Станки токарно-винторезные и токарные. Основные размеры. Нормы точности»
- ГОСТ 22267-76 «Станки металлорежущие. Схемы и способы измерений геометрических параметров»
- ГОСТ 13214-79 «Центры упорные. Конструкция»
- ГОСТ 8742-75 «Центры станочные вращающиеся. Типы и основные размеры»
- Задняя бабка токарного станка. Устройство и технология ремонта (каталог станков, справочные материалы)
- Причины возникновения конусности на поверхности детали. Как выставить переднюю бабку токарного станка (учебный портал по обработке металлов резанием)
- Как расточить посадочное отверстие под пиноль в задней бабке токарного станка (учебный портал по обработке металлов резанием)
- Справочник технолога-машиностроителя. В 2-х т. / под ред. А. Г. Косиловой и Р. К. Мещерякова. — 4-е изд. — М.: Машиностроение (печатное издание)