

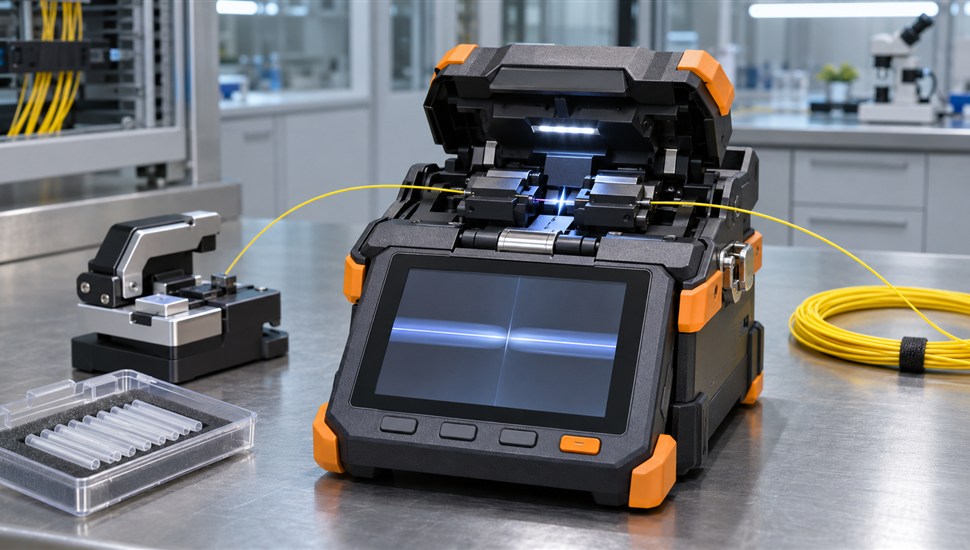
Волоконный лазерный источник сам по себе — довольно надёжное устройство: резонатор, диодные модули и схема питания живут десятки тысяч часов. Но между источником и резаковой головкой есть участок, который испытывает постоянные механические и тепловые нагрузки, — волоконно-оптический тракт доставки излучения. Именно он чаще всего становится причиной падения мощности, нестабильной резки и аварийных остановов. А самое дорогое в этом тракте — стык «волокно + коннектор QBH/QCS/LOE», который в обиходе называют пайкой оптоволокна.
В этой статье разберём, что такое пайка оптоволокна с технической точки зрения, как устроены коннекторы QBH, QCS и LOE, в каких ситуациях нужна перепайка, чем грозит некачественная работа, сколько служит правильно выполненное соединение и как принять работу после ремонта — с чек-листом и таблицей «симптом → диагностика → причина».
Почему волоконный тракт — узкое место лазерного станка
Схема доставки излучения у станка лазерной резки или сварки выглядит так: излучение из резонатора источника вводится в кварцевое волокно с сердцевиной диаметром обычно 50 или 100 мкм, волокно защищено бронированным кабелем с кевларовым армированием, а на конце смонтирован мощный коннектор (QBH, QD, QCS, LOE или фирменный интерфейс вроде LLK), который стыкуется с приёмником на резаковой головке. У современных кабелей такой конструкции передача до 15–20 кВт с потерями менее 3% — норма, при типичных потерях около 1%.
Проблема в том, что вся эта мощность проходит через сечение в доли квадратного миллиметра. Если 3 кВт сфокусированы в сердцевине диаметром 100 мкм, плотность мощности на торце составляет десятки мегаватт на квадратный сантиметр. При таких плотностях любая пылинка, отпечаток пальца или микротрещина на кварце становится точкой поглощения: она разогревается, стекло локально плавится (кварц плавится при температуре порядка 1700 °C) и разрушение начинает распространяться по волокну.
Этот эффект известен как «горение волокна» (fiber fuse): при плотности мощности около 2 МВт/см² дефект волокна испаряет материал перед собой, и фронт разрушения бежит по волокну в сторону источника со скоростью 1–3 м/с. За секунду выгорают метры тракта, а вместе с ним — кварцевый блок коннектора и, в тяжёлых случаях, выходные компоненты источника. Именно поэтому состояние волокна и качество его стыка с коннектором — вопрос не «комфорта», а выживания дорогостоящего оборудования.
Добавьте сюда эксплуатационные факторы: кабель постоянно изгибается в цепи или на портале станка, коннектор периодически отсоединяют при смене головки, внутрь при этом может попасть пыль, а резка алюминия и меди возвращает часть излучения обратно в тракт. Неудивительно, что обслуживание лазерного станка почти всегда включает контроль состояния волоконного тракта и торца коннектора.
Что такое пайка оптоволокна лазерного источника
Термин «пайка» в данном случае — профессиональный жаргон. Физически это сварка оплавлением: концы оптических волокон склеиваются на молекулярном уровне электрической дугой специализированного аппарата для сварки оптических волокон (сплайсера). Никакого припоя, флюса и паяльника здесь нет — кварц сплавляется с кварцем, и готовый стык по оптическим свойствам приближается к цельному волокну.
Применительно к лазерному источнику «пайкой оптоволокна» называют весь комплекс работ по восстановлению выходного тракта:
- срез повреждённого коннектора или выгоревшего участка волокна;
- зачистка кабеля и подготовка волокна (снятие буферных покрытий, скалывание торца);
- сварка сердцевины волокна с новым участком или монтаж волокна в новый коннектор;
- установка и фиксация кварцевого блока (световодного кристалла) в корпус коннектора;
- полировка торца кварцевого блока до заданной геометрии;
- контроль качества: микроскопия и интерферометрия торца, измерение потерь, тест мощности.
Просто «отрезать метр и накрутить новый коннектор», как на электрическом кабеле, нельзя: волокно в коннекторе заканчивается прецизионно отполированным кварцевым блоком, и восстановить его можно только в стационарных условиях — на сварочном аппарате, с оборудованием для полировки и контроля геометрии торца.
Как устроены коннекторы QBH, QCS, LOE и их аналоги
Коннектор выходного кабеля лазерного источника — не «вилка», а небольшой прецизионный узел с водяным охлаждением. Разберём типовую конструкцию на примере QBH — самого распространённого в мире интерфейса для мощных волоконных лазеров (разработан шведской Optoskand, сегодня входит в Coherent):
- кварцевый блок (кристалл) — короткий отрезок световода большого сечения, через который излучение выходит в свободное пространство. Торец блока полируется и просветляется, именно он «встречает» грязь и обратные отражения;
- мод-стрипер (устройство съёма оболочечных мод) — участок, в котором паразитный свет, попавший в оболочку (от неточной сварки, обратных отражений), отводится и рассеивается в охлаждаемом корпусе. У QBH/QD заявлена способность рассеивать до 2 кВт паразитной мощности в течение 10 секунд и до 0,5 кВт — непрерывно;
- водяное охлаждение — косвенное: вода охлаждает корпус и кварц, не контактируя с оптикой напрямую. Это снимает жёсткие требования к качеству воды, но засорение каналов охлаждения всё равно убивает коннектор перегревом;
- механика стыковки — байонетное или резьбовое соединение с приёмником на головке, дополненное защитой от неправильного подключения.
Основные типы коннекторов, с которыми сталкивается российский сервис:
| Коннектор | Где применяется | Особенности | Ориентировочная мощность |
|---|---|---|---|
| QBH | Резка, сварка, наплавка; самый массовый интерфейс на источниках Raycus, Max Photonics, IPG, JPT, RECI и др. | Водяное охлаждение, кварцевый блок, мод-стрипер; кабели длиной до 200 м, потери передачи < 3% (типично ~1%) | до 15 кВт в непрерывном режиме |
| QD | Мощная резка и сварка | Развитие QBH под более высокие мощности, волокно с сердцевиной до 1000 мкм | до 20 кВт |
| QCS | Сварочные головки | Компактный коннектор со встроенной коллимационной оптикой — квази-«гибрид» кабеля и первого объектива | киловаттный класс |
| LOE | Источники Raycus, Max Photonics и другие китайские производители | Коннектор с кварцевым торцом; конструктивно проще QBH, распространён на аппаратах начального и среднего класса | обычно до 6 кВт |
| LLK (LLK-D, LLK-Q), HLC-8/LC-8 | Головки Trumpf, Highyag, IPG | Фирменные интерфейсы производителей головок; стыкуются с QBH-кабелями напрямую или через переходные приёмники | до 20 кВт |
Для владельца станка важно одно: у всех перечисленных типов слабое звено одинаково — торец кварца и сварной стык волокна. И восстановление любого из них — это работа одного класса, требующая одного и того же оборудования.
Как проходит пайка: технология по шагам
Качественная перепайка — это воспроизводимая процедура, а не «ремонт на коленке». Вот как она выглядит по этапам.
- Входная диагностика. Осмотр торца коннектора под волоконным микроскопом (увеличение 200–400 крат): ищут следы пригара, сколы, трещины кварца, следы перегрева корпуса. Замеряют фактическую мощность источника и мощность на выходе головки, чтобы понять, сколько теряет тракт.
- Локализация повреждения. Если подозрение на обрыв или трещину внутри кабеля — трассу проверяют по свечению в темноте (на работающем на минимальной мощности лазере с красным пилотным лучом), по неравномерности нагрева и по показаниям мониторинга. Повреждённый участок должен быть вырезан полностью: варить «по краю» выгоревшего волокна бесполезно.
- Демонтаж и подготовка. Старый коннектор срезают, кабель разделывают: снимают внешнюю броню, кевларовую оплётку и внутренние буферные слои на расчётную длину. Волокно очищают от акрилатного покрытия.
- Скалывание торца. Подготовленное волокно скалывают алмазным или клиновидным скалывателем — торец должен получиться строго перпендикулярным, с зеркальной поверхностью и без сколов. Качество скола — половина успеха сварки.
- Сварка. Волокна сварочного аппарата совмещаются по сердцевине (в современных аппаратах — с автоматическим выравниванием и анализом изображения), затем дуга оплавляет и сплавляет торцы. Аппарат сразу оценивает потери стыка: для волокон одного типа нормой считаются сотые доли децибела. Сварка волокон разных диаметров (например, 100 мкм к 50 мкм) — отдельная задача: прямая сварка даёт потери, пропорциональные квадрату относительной разницы диаметров, поэтому применяют конусные (tapered) программы на аппаратах класса Fujikura FSM-100M.
- Защита стыка. Сварную точку закрывают термоусаживаемой гильзой, узел укладывают в корпус коннектора, восстанавливают силовой элемент (кевлар фиксируется на разъёмной муфте), чтобы тяговые нагрузки не передавались на волокно.
- Монтаж кварцевого блока. Волокно вводят в кварцевый блок нового коннектора, торец блока шлифуют и полируют абразивами последовательной зернистости до требуемой геометрии и шероховатости.
- Контроль геометрии торца. Полированный торец проверяют микроскопом и интерферометром: контролируются радиус кривизны, смещение вершины и выступ волокна (для телекоммуникационных коннекторов эти параметры нормированы серией стандартов IEC 61300-3-47 и смежными частями; для кварцевых блоков мощных коннекторов производитель задаёт собственные допуски). Царапины, включения и непрозрачные точки — брак, торец переполировывают.
- Сборка и проверка охлаждения. Коннектор собирают, проверяют герметичность водяных каналов и чистоту контура охлаждения.
- Выходной тест мощности. Кабель подключают к источнику и измеряют мощность на калиброванном измерителе: до/после, при нескольких уровнях задания, с контрольным прогоном на время. Стабильность мощности и температуры коннектора на получасовом тесте — главный признак годности.
Когда нужна перепайка: симптомы, диагностика, вероятные причины
Таблица ниже — рабочий инструмент для технолога и главного механика: по ней можно предварительно локализовать неисправность до приезда инженера.
| Симптом | Как проверить | Вероятная причина |
|---|---|---|
| Упала скорость резки, приходится снижать подачу | Замер мощности на выходе головки против задания источника; расхождение более 5–10% — повод разбираться | Загрязнение или начальный пригар торца кварцевого блока; потери на плохом стыке; деградация оптики головы |
| Мощность «плавает» в течение смены | Пятиминутный тест на стабильность при фиксированном задании | Перегрев коннектора из-за отложений в контуре охлаждения; трещина кварца; неплотная стыковка |
| Коннектор QBH/QCS горячий на ощупь сразу после резки, температура ползёт выше 45 °C | Пирометр или термопара на корпусе коннектора; контроль температуры в журнале | Засор каналов охлаждения; поглощение в мод-стрипере из-за попадания света в оболочку (брак пайки) |
| Красная точка пилотного луча «расплывается», гало, звёздочка | Осмотр пятна на мишени; сравнение с фото из паспорта головки | Подгоревший или выщербленный торец кварца; смещение сердцевины в стыке |
| Две красные точки, точка смещена от центра сопла после юстировки | Повторная юстировка; если не помогает — осмотр торца микроскопом | Трещина кварцевого блока; сдвиг волокна в коннекторе |
| Ошибка источника по обратному отражению, срабатывание защиты на резке алюминия/меди | Проверка параметров пробивки; повторение на тестовом образце | Возврат излучения от отражающего металла; усиленный дефектным торцом |
| Свечение кабеля в темноте на изгибе, запах горелой пластмассы, вздутия оболочки | Немедленный аварийный стоп. Осмотр без прямого взгляда на кабель | Надрыв/обрыв сердцевины — свет рвётся наружу; без перепайки сработает горение волокна |
| Чёрные точки, налёт, трещины на кварце под микроскопом | Инспекция торца при плановом ТО | Грязь при стыковке, пригар от отражений — скорая перепайка |
| Мощность не восстановилась после ремонта модулей источника | Замер выхода источника и выхода головы | Тракт «убит» ещё до ремонта (мощность росла на дефектном волокне) — нужна перепайка |
| Кабель переехали тележкой, зажали дверью, зацепили краном | Визуальный осмотр броневой оболочки, проверка на минимальной мощности | Микротрещины сердцевины; при сохранении герметичности наружной оболочки дефект скрытый |
Если два-три симптома совпали — тянуть нельзя: каждый час работы на дефектном тракте увеличивает объём и стоимость ремонта. Первичная диагностика на производстве стоит несопоставимо меньше, чем замена волоконного тракта целиком.
Чем грозит плохая пайка: механизм разрушения
Некачественный стык не «просто чуть теряет мощность» — он запускает цепную реакцию. Разберём механизм по шагам.
- Потери превращаются в тепло. Если сварной стык выполнен со смещением сердцевины или волокна разных диаметров сварены напрямую, часть мощности уходит в оболочку и рассеивается. Условно «потерянные» 300–600 Вт — это 300–600 Вт тепла внутри коннектора и в месте стыка.
- Локальный перегрев. Мод-стрипер рассчитан на отвод паразитной мощности (у QBH/QD — до 0,5 кВт непрерывно), но при засорённом охлаждении или больших потерях он перегревается сам. Дальше начинается тепловой разгон: чем горячее стекло, тем сильнее оно поглощает, чем сильнее поглощает — тем горячее. О том, к чему приводит перегрев узлов, мы подробно писали в статье «Станок греется: перегрев узлов и что с этим делать».
- Разрушение торца. Пылинка или микровключение на торце кварца поглощает излучение, локально плавит стекло, на торце появляется кратер и сеть трещин. Излучение рассеивается на дефекте, нагрев растёт, дефект углубляется.
- Горение волокна (fiber fuse). Когда плотность мощности в дефектной точке превышает порог порядка 2 МВт/см², запускается лавинное выгорание: фронт разрушения движется к источнику со скоростью 1–3 м/с и уничтожает волокно по всей длине. Кабель после этого восстановлению не подлежит — только замена тракта.
- Повреждение головки и источника. Разрушающийся кварцевый блок разбрызгивает расплав, оплавляет приёмник на голове, осколки и налёт попадают на коллиматор и защитное стекло. Обратные отражения от дефектного торца идут в резонатор и деградируют диодные модули. Итог — из ремонта «перепаять коннектор» вы получаете ремонт головы, замену кабеля и, в худшем случае, ремонт источника.
- Риск для людей. Излучение волоконного лазера (1060–1090 нм) невидимо. Пробой волокна на изгибе — это направленный поток излучения сквозь оболочку: прямое попадание в глаз лишает зрения безвозвратно, а раскалённый дефект способен поджечь пыль и масло на кабель-канале.
Отсюда главный тезис раздела: плохая пайка — это не «минус 5% мощности», а отложенная авария с горизонтом от нескольких часов до нескольких недель.
Как проходит работа в сервисе: организация и контроль качества
Технологию мы описали выше; теперь — как выглядит взаимодействие с сервисной организацией, если отдать тракт в ремонт.
- Диагностика и дефектовка. Инженер фиксирует состояние торца (фото через микроскоп), замеряет мощность до ремонта, составляет дефектовочную ведомость: что вырезается, какой коннектор и какое волокно ставятся.
- Согласование. Заказчику показывают объём работ, стоимость и сроки. Важный момент: оригинальный коннектор или совместимый аналог — от этого зависит и цена, и ресурс (как выбирать между оригиналом и аналогом, разбирали в материале «Запчасти на станок: оригинал или аналог — матрица выбора»).
- Ремонт на оборудовании для сварки и полировки. Все оптические операции — в чистой зоне; сварка с автоматическим выравниванием по сердцевине; каждая сварная точка документируется (аппарат сохраняет оценку потерь).
- Промежуточный контроль. Микроскопия и интерферометрия торца после полировки; критерии чистоты — по духу стандарта IEC 61300-3-35: зона сердцевины должна быть свободна от царапин, дефектов и загрязнений, допуски по остальным зонам оговариваются отдельно.
- Выходной контроль. Сборка, проверка охлаждения, тест мощности на нескольких уровнях задания, контрольный прогон на время с мониторингом температуры коннектора.
- Документирование. Протокол работ: фото торца до/после, потери сварки, результаты интерферометрии, диаграмма «задание — фактическая мощность» до и после, заключение о годности.
- Установка на станок и приёмка. Монтаж кабеля с соблюдением радиусов изгиба, юстировка головки, тестовый рез.
В сервисном центре «Сервис Станков» пайка оптоволокна лазерного источника выполняется в лазерном центре — ремонте и обслуживании лазерных головок и трактов: с входной и выходной инструментальной диагностикой, протоколом замеров и гарантией на работы. Работаем с источниками IPG, Raycus, Max Photonics, JPT, RECI и другими распространёнными в России марками, выезд инженера — в течение 24 часов, режим работы — круглосуточно.
Сколько живёт качественная пайка
Прямого «срока службы пайки» в часах не существует — ресурс соединения определяется условиями эксплуатации. Ориентиры такие.
- Правильно выполненный стык по своим оптическим свойствам практически не отличается от цельного волокна: в телекоммуникационных сетях сварные соединения служат десятилетиями. В лазерном тракте нагрузка на порядки выше, но при исправном тракте узким местом пайка не является.
- Кварцевый блок и торец — расходная часть системы. Их состояние деградирует от числа стыковок коннектора (каждое отсоединение — риск загрязнения), от отражений при резке цветных металлов и от качества охлаждающей воды. На станках, где головку не отсоединяют и режут в основном чёрную сталь, коннектор ходит годами; там, где каждый день переключаются между резкой и сваркой меди, — ресурс сокращается кратно.
- В идеальных условиях ресурс волоконного тракта сопоставим с ресурсом источника (десятки тысяч часов) — но «идеальные условия» означают соблюдение всех правил из раздела о профилактике.
- После перепайки тракта информативен первый месяц эксплуатации: если мощность не «подсела», температура коннектора стабильна, пятно пилотного луча ровное — стык выполнен качественно и будет жить дальше.
Практическое правило: относитесь к пайке как к капитальному ремонту узла с гарантией, а не как к расходнику. Если сервис не даёт гарантию на перепаянный тракт — это само по себе диагноз.
Как проверить качество пайки при приёмке: чек-лист
Приёмка — обязанность заказчика. Вот минимальный набор требований к сервисной организации.
| Пункт контроля | Что должно быть | Как проверить |
|---|---|---|
| Протокол работ | В документе: перечень операций, тип коннектора и волокна, оценка потерь сварного стыка, дата, подпись исполнителя, гарантийные обязательства | Запросить до оплаты; отказ выдавать протокол — повод отказаться от услуг сервиса |
| Фотография торца до и после | Снимки через волоконный микроскоп: до — с дефектами, после — чистый, без царапин и точек в зоне сердцевины | Сравнить снимки самостоятельно; зона излучения должна быть чистой |
| Замер мощности до/после | Замер на калиброванном измерителе при одинаковых заданиях; восстановление до 95–100% исходной (паспортной) мощности | Попросить показать измерения вживую; зафиксировать в акте |
| Тест на стабильность | Прогон 15–30 минут на рабочей мощности: спада мощности и роста температуры коннектора нет | Присутствовать на тесте или запросить лог |
| Геометрия торца | Результат интерферометрии: радиус кривизны, смещение вершины, выступ волокна в допуске | Запросить данные измерения; для кварцевых блоков — заключение о соответствии допуску производителя коннектора |
| Пятно пилотного луча | Одна ровная круглая точка, без гало, двойных точек и «звёздочки» | Проверить на мишени на станке после установки |
| Механика | Кабель не передаёт нагрузку на волокно, гильза стыка не ощущается пальцами, броня восстановлена | Внешний осмотр, плавное покачивание кабеля у коннектора |
| Гарантия | Гарантийный срок на работы прописан в договоре (рыночная практика — от 3 месяцев) | Проверить договор |
Более широкий набор контрольных процедур при возврате станка из ремонта (тесты точности, проверка аварийных цепей, журнал приёмки) собран в статье «Как принять станок после ремонта: тесты и чек-лист приёмки».
Можно ли ездить с надорванным волокном
Нет. Ни дня, ни одной смены. Вот три причины, почему это запрещено без всяких оговорок.
- Лавинное выгорание. Надрыв сердцевины — это готовый дефект, на котором при рабочей мощности запускается горение волокна: фронт разрушения идёт к источнику со скоростью до 3 м/с. Из «поехали до конца недели, потом починим» за секунды получается сгоревший тракт целиком, включая кварцевый блок и, возможно, выход источника.
- Невидимое излучение наружу. В месте надрыва луч пробивает оболочку кабеля. Излучение 1060–1090 нм невидимо для глаза, но разрушительно для сетчатки; отражения от близлежащих поверхностей добавляют неконтролируемые зоны поражения. Плюс раскалённый дефект — источник воспламенения пыли и масла.
- Каскадное удорожание. Перепайка сегодня — это ремонт коннектора. Работа на надорванном волокне — это замена кабеля, ремонт головы, чистка оптики и, в тяжёлых случаях, ремонт источника. Разница в цене — в разы; а если посчитать стоимость часа простоя станка, решение «остановиться и вызвать инженера» становится очевидным.
Порядок действий при подозрении на надрыв: аварийный стоп источника — обесточить излучение, не смотреть на кабель и дефект вблизи, оградить зону, зафиксировать обстоятельства и вызвать сервисного инженера. Осмотр и ремонт — только в специализированной организации.
Сколько стоит пайка оптоволокна лазерного источника
Цены на рынке сильно разбросаны — от стоимости работы независимого сервиса до прайса представителя производителя. Ориентировочные уровни по России (по состоянию на конец 2026 года, уточняйте при заказе):
| Работа | Ориентировочная цена |
|---|---|
| Перепайка/замена коннектора QBH/LOE в независимом сервисе (сварка волокна, новый коннектор, контроль, тест мощности) | 60 000 – 150 000 ₽ |
| Та же работа у представителя производителя источника | 100 000 – 180 000 ₽ |
| Замена волоконного тракта целиком (кабель + коннектор, без головы) | 200 000 – 380 000 ₽ |
| Пайка оптоволокна в «Сервис Станков» | около 70 000 ₽ |
В «Сервис Станков» пайка оптоволокна лазерного источника стоит около 70 000 ₽ и выполняется в лазерном центре — с входной диагностикой торца, инструментальным контролем после ремонта и протоколом замеров мощности до и после. Цена финальная для типовой ситуации (одна перепайка коннектора); точную смету инженер согласует после дефектовки. Консультацию можно получить по телефону +7 (495) 157-55-11 — в трети случаев по телефону удаётся уточнить диагноз ещё до выезда.
Профилактика: как продлить ресурс волокна и пайки
- Соблюдайте радиус изгиба. Для технологических лазерных кабелей динамический радиус обычно составляет 15–20 см (уточняется в руководстве станка). Общее правило для волоконно-оптических кабелей: под натяжением — не менее 20 диаметров кабеля, в статике — не менее 10. Кабель должен «течь» в цепи свободно, без натяга, перекрутов и острых перегибов у коннекторов.
- Не отсоединяйте коннектор без необходимости. Каждая расстыковка — риск попасть пылинкой на кварц. Если расстыковка неизбежна — только чистые перчатки, защитные колпачки на обе половины, работа вдали от пыли и брызг; торец осматривается микроскопом до и после.
- Осматривайте торец по регламенту. Инспекция коннектора при каждом плановом ТО (и обязательно после резки алюминия, меди, латуни) позволяет поймать пригар на стадии, когда помогает чистка, а не перепайка. Требования к чистоте торца нормируются стандартом IEC 61300-3-35 (зоны сердцевины, оболочки, ферулы с раздельными допусками на царапины и дефекты).
- Включите защиту от обратного отражения. У современных источников есть функция отключения при росте возвратных потерь; на отражающих металлах подбирайте параметры пробивки по паспорту технологии — нефокусированный луч в лоб медному листу это приглашение обратного отражения в торец.
- Следите за контуром охлаждения. Засорённые каналы коннектора перегревают кварц даже при идеальной пайке. Вода — по требованиям производителя, замена/чистка — по регламенту.
- Обучайте операторов. Большинство аварий тракта — зажатый дверью кабель, «переехали» тележкой, отсоединение «чтобы посмотреть» без протокола чистоты. Регулярное обучение персонала дешевле любой перепайки.
Систематизировать эти мероприятия помогает регулярное техническое обслуживание: осмотр тракта, торца и оптики стоит включить в регламент для каждого лазерного станка в цехе.
Частые вопросы о пайке оптоволокна
Пайка и сварка оптоволокна — это одно и то же?
Да, в контексте лазерных источников «пайка» — устоявшееся разговорное название. Физически операция представляет собой сварку оплавлением кварцевого волокна на специализированном аппарате; припой и нагрев паяльником не используются.
Можно ли отрезать повреждённый конец кабеля и прикрутить новый коннектор без сварки?
Нет. Волокно в коннекторе заканчивается полированным кварцевым блоком, и его монтаж требует сварки волокна с блоком, полировки торца и контроля геометрии. Заводская заготовка «коннектор под обжим» для киловаттных лазерных трактов не существует — любые «быстрые» решения дают потери и перегрев.
Сколько времени занимает перепайка?
Технологическая часть (сварка, монтаж, полировка, контроль) в подготовленном сервисе занимает считанные часы; общий срок с диагностикой, согласованием и выходными тестами обычно от одного до трёх рабочих дней. Выезд инженера и дефектовка на месте могут добавить время на доставку компонентов.
Восстановит ли пайка мощность на 100%?
Качественная пайка с исправным кварцевым блоком — да, до паспортного уровня. Если мощность после перепайки всё равно ниже нормы, причина в другом: деградация диодных модулей источника, оптика головы, загрязнение защитных стёкол. Именно поэтому замер «до/после» и сравнение выхода источника с выходом головы — обязательная часть приёмки.
Можно ли сварить волокна разных диаметров?
Технически можно, но прямая сварка даёт большие потери, пропорциональные квадрату разницы диаметров. Для ответственных случаев применяют конусную сварку на специализированных аппаратах. В любом случае сварка «что было» без подбора параметров — брак.
Нужна ли перепайка после ремонта модулей источника?
Обязательна проверка тракта, и нередко — да: часто источник ремонтируют именно после аварии, которая одновременно повредила и волокно (например, после горения волокна или обратных отражений). Проверка торца микроскопом и замер потерь после ремонта модулей — стандартная процедура.
Как часто осматривать торец коннектора?
Минимум — при каждом плановом ТО и всегда после резки отражающих металлов, аварий, расстыковок коннектора. На интенсивном производстве имеет смысл осмотр раз в месяц. Регламент для конкретного станка удобно строить по таблицам периодичности из статьи о регламенте ТО станка с ЧПУ.
Источники
- Улучшенные волоконно-оптические кабели QBH (Coherent, официальный блог производителя, на английском языке)
- Волоконно-оптические кабели для доставки излучения мощных лазеров — обзор продукции (Coherent, на английском языке)
- Технический паспорт кабеля QBH, диапазон 1030–1090 нм (Coherent, на английском языке)
- Стандарт IEC 61300-3-35:2022. Устройства волоконно-оптические соединительные. Часть 3-35. Визуальный контроль торцов коннекторов (МЭК, на английском языке)
- Важность геометрии торца оптоволоконного коннектора: радиус кривизны, смещение вершины, выступ волокна (SENKO, производитель коннекторов, на английском языке)
- Горение оптического волокна (fiber fuse) — механизм, пороговые плотности мощности, скорость распространения (Википедия, на английском языке)
- Высокомощные волоконные лазеры непрерывного действия для промышленности (IPG Photonics, официальный сайт производителя, на английском языке)
- Минимальные радиусы изгиба при монтаже волоконно-оптических кабелей (Ассоциация волоконной оптики FOA, отраслевая организация, на английском языке)