

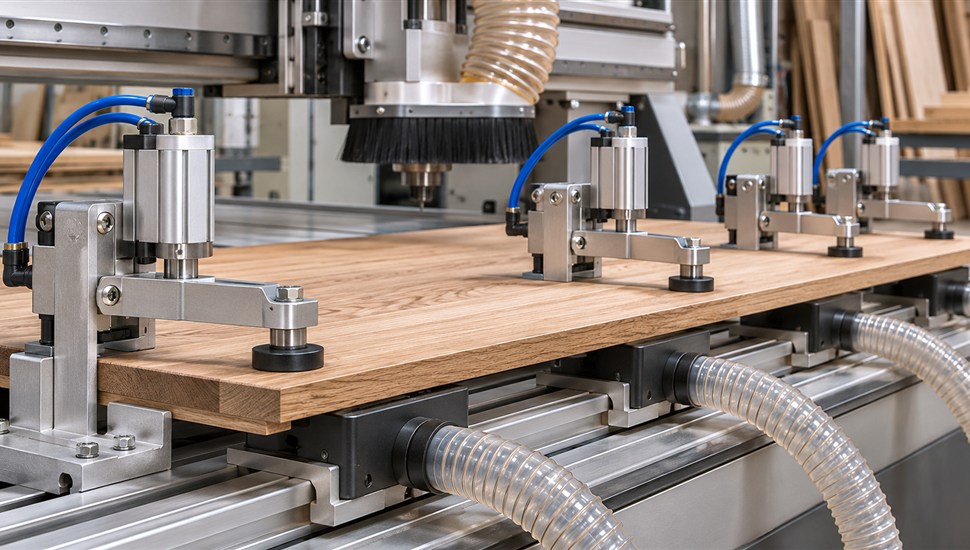
Пневматика в деревообрабатывающем цехе работает на каждом шагу: пневмоцилиндры прижимают кромку и балки на кромкооблицовочных и форматно-раскроечных станках, вакуумные столы удерживают листы МДФ на ЧПУ-фрезерах, траверсы переносят плиты между участками, обдув сдувает опилки с линейек и упоров. При этом пневмосистема деревоцеха живёт в заметно более тяжёлых условиях, чем в металлообработке: древесная пыль — абразив, который забивает клапаны и съедает манжеты, клей-расплав налипает на штоки цилиндров, а влага из сжатого воздуха зимой замерзает в магистралях и глушителях.
В статье — полная карта пневмооборудования деревообрабатывающего производства: из чего состоит система и что в ней изнашивается, как устроены прижимы и когда менять манжеты, чем отличаются вакуумные насосы для ЧПУ-фрезеров и как диагностировать проскальзывание деталей, почему осушка воздуха зимой критична и какой регламент обслуживания держать. Все ключевые сценарии собраны в таблицы «симптом → причина → решение».
Карта пневмооборудования деревоцеха: узлы и зоны износа
Пневмосистема цеха — это цепочка от компрессора до рабочего органа. Слабое звено может находиться где угодно, поэтому поиск неисправности всегда начинают «сверху вниз»: сначала источник и подготовка воздуха, потом магистраль, затем аппаратура и исполнительные механизмы.
| Узел | Функция | Что изнашивается / выходит из строя |
|---|---|---|
| Компрессор и ресивер | Источник сжатого воздуха, сглаживание пиков расхода | Клапаны, масло, накопление конденсата в ресивере |
| Осушитель (рефрижераторный или адсорбционный) | Удаление водяного пара, поддержание точки росы | Конденсатор, дренаж, адсорбент (истощается) |
| Магистраль, фитинги, рукава | Доставка воздуха к станкам | Уплотнения фитингов (утечки), коррозия, замерзание конденсата зимой |
| Блок подготовки воздуха (фильтр-влагоотделитель, регулятор давления, маслораспылитель) | Очистка от пыли и капельной влаги, стабилизация давления, дозированная смазка | Фильтроэлементы, диафрагмы регуляторов, уровень масла в лубрикаторе |
| Пневмораспределители и пневмоклапаны | Управление потоками воздуха на цилиндрах | Золотники (пыль в пилотной части), уплотнения, подклинивание из-за клея и смолы |
| Пневмоцилиндры прижимов (кромка, балки, рычаги, упоры) | Прижим заготовок и балок при обработке | Манжеты поршня и сальники штока, зеркало цилиндра, шток (задиры, изгиб) |
| Вакуумный насос стола ЧПУ | Создание разрежения для удержания заготовок | Пластины/роторы, масло, входной фильтр, подшипники |
| Вакуумные присосы и траверсы | Захват и перенос листов и щитов | Уплотнительные кромки присосов (трещины), вакуумметры, фильтры |
| Пневмодвигатели обдува, механизмы очистки | Сдув опилок с базовых поверхностей, очистка зон резания | Подшипники, лопасти, засорение каналов стружкой |
Общий принцип: в деревоцехе пневмооборудование редко ломается «само по себе» — почти всегда виноваты либо пыль, либо влага, либо отсутствие обслуживания. Как защитить станок с ЧПУ от древесной пыли в целом, мы разбирали в отдельной статье об обслуживании деревообрабатывающих станков с ЧПУ; здесь сосредоточимся именно на пневматике.
Прижимы: пневмоцилиндры в деревообработке
Где работают пневмоприжимы
- Кромкооблицовочные станки. Ряд пневмоцилиндров прижимает кромочный материал к детали вдоль линии обработки; на больших станках прижимные балки также поджимаются цилиндрами к столу. Типичная проблема — клей-расплав и пыль на штоках: плёнка абразива быстро режет сальник.
- Форматно-раскроечные станки. Прижимные балки (траверсы прижима) с цилиндрами прижимают лист при пилении и подрезке; линейные упоры и прижимы реза тоже пневматические. Здесь цилиндры крупные, с ходом от 40–60 мм, и работают они интенсивнее всего.
- Присадочные и сверлильно-присадочные станки. Цилиндры прижимают щит к базовым линейкам во время сверления, фрезерования чашек петель.
- ЧПУ-фрезеры и обрабатывающие центры. Пневматические упоры-стопоры базирования листа, боковые прижимные ролики, тормоз шпинделя, пневматическое переключение инструмента (частично).
- Сборочные и прессовые участки. Прижимы струбцинного типа, пневмостолы, прессы мембранные для склейки щитов.
Типы цилиндров и их особенности
| Тип цилиндра | Конструкция | Где применяется | На что обратить внимание |
|---|---|---|---|
| Двустороннего действия | Две полости, управление распределителем с двумя электромагнитами или пилотное | Прижимные балки, упоры, подъём траверс | Нужен корректный дроссель скорости; при обесточивании позиция не фиксируется |
| Одностороннего действия с пружинным возвратом | Рабочая полость одна, возврат пружиной | Короткие прижимы кромки, прижимы реза | Пружина со временем «садится» — прижим ослабевает даже при целых манжетах |
| Круглые серии (по ISO 6432) | Нержавеющая или стальная гильза, диаметры от 8 до 25 мм | Мелкие прижимы, переключатели, блокировки | Малые усилия; чувствительны к боковым нагрузкам |
| Профильные серии (по ISO 15552) и компактные | Алюминиевый профиль, диаметры 32–320 мм, встроенные направляющие опционально | Прижимные балки форматно-раскроечных, кромкооблицовочных станков | Для нагруженных прижимов берут исполнение с направляющими — шток не должен работать как упор |
| Поворотные и кулисные | Преобразование движения во вращение или качание | Откидные прижимы, поворот упоров | Износ кулачковой пары и уплотнений вала |
Сколько усилия даёт прижим: простая формула
Тяговое усилие цилиндра считают как произведение давления на площадь поршня с учётом потерь на трение (обычно 10–15 %): F = p × A × η. Практические ориентиры при 6 бар (0,6 МПа):
- цилиндр диаметром 40 мм — около 0,6 кН (~65 кгс);
- цилиндр диаметром 63 мм — около 1,6 кН (~160 кгс);
- цилиндр диаметром 100 мм — около 4 кН (~400 кгс).
На штоковой стороне усилие меньше — из площади вычитается площадь штока. Если прижим «не дожимает», сначала проверьте фактическое давление на блоке подготовки у станка (оно может проседать на 1–2 бар ниже настройки из-за утечек или тонкой магистрали), и только потом подозревайте цилиндр.
Манжеты: главный расходник пневмоцилиндра
Поршневые манжеты и штоковые сальники — резинотехнические изделия, ресурс которых в деревоцехе сокращают четыре фактора: абразивная пыль, влага (вымывает смазку и старит резину), клей и смолы на штоке, боковые нагрузки. Признаки износа, по которым инженеры ставят диагноз «манжеты»:
- слышное шипение у штока или через глушитель распределителя при подаче давления;
- прижим опускается медленнее обычного или не развивает расчётного усилия;
- поршень «плывёт» под нагрузкой — шток медленно уходит обратно;
- расход воздуха станком растёт, компрессор чаще набирает ресивер.
Технология восстановления (ремкомплект дешевле нового цилиндра в разы):
- Стравить воздух, отсоединить трубопроводы, зафиксировать положение цилиндра на станке (фото помогает при сборке).
- Разобрать цилиндр, извлечь поршень со штоком. Осмотреть зеркало гильзы: задиры и риски от пыли — причина повторных отказов, при глубоком повреждении гильзу меняют.
- Дефектовать шток: при лёгких задирах — полировка войлоком с пастой, при коррозии и изгибе — замена.
- Заменить манжеты поршня, сальник штока и уплотнения крышек из ремкомплекта (подбирается по маркировке цилиндра). Стандартный материал — нитрильная резина (NBR); для нагруженных прижимов дольше служат полиуретановые уплотнения, для горячих зон — фторкаучук.
- Смазать детали рекомендуемой смазкой, собрать, проверить ход и герметичность, выставить дроссели скорости.
Профилактика: гофрированные защитные кожухи на штоки в зонах клея и обрезков, лубрикатор (блок подготовки с маслораспылителем) на линиях цилиндров, тонкий фильтр перед распределителями. Если манжеты «летят» каждые пару месяцев — ищите причину (пыль, влага, перекос), а не просто меняйте ремкомплект: ремонт пневмосистем в сервисе «Сервис Станков» как раз и начинается с поиска первопричины, а не с замены подряд всех уплотнений.
Пневматические траверсы и вакуумные подъёмники
Траверса — несущая балка с группой вакуумных присосов, подвешиваемая на кран или кран-балку. В мебельном производстве ей поднимают листы ЛДСП, МДФ, фанеры, мебельные щиты, фасады; исполнения с поворотом на 90° и 180° позволяют кантовать плиты без ручного труда. Ключевые элементы: балка, присосы (чаши) с уплотнениями, вакуумный генератор или встроенный насос, вакуумметр, обратные клапаны и резервные ёмкости, удерживающие груз при падении разрежения.
Особенность дерева и плитных материалов — пористость: МДФ и нешлифованный массив «текут» воздухом сквозь себя, поэтому на траверсах для плит ставят присосы с уплотнительным профилем для пористых материалов и насосы с запасом по производительности, а не с максимальной глубиной вакуума. Основные точки обслуживания:
- уплотнительные кромки присосов — трескаются от старости и мороза, ворс и пыль снижают герметичность; кромку осматривают ежемесячно, меняют при первых надрывах;
- вакуумметр — его показания при поднятом грузе должны держаться; «плывущий» стрелка = утечка;
- фильтр и клапаны линии разрежения — забиваются пылью с плит;
- проверка аварийного удержания — по регламенту подъёмного оборудования, не реже раза в год, вместе с испытанием траверсы грузом.
Важно: траверса — грузоподъёмное приспособление, её обслуживание и испытания фиксируются в журнале; самодеятельность здесь недопустима. Прижимные балки форматно-раскроечных станков — родственники траверс, но работают «вниз», и их сервис сводится к ревизии цилиндров и направляющих, описанной выше.
Вакуумные столы ЧПУ-фрезеров: физика, насосы, диагностика
Вакуумное удержание — основной способ крепления заготовок на ЧПУ-фрезерах по дереву при вложенном раскрое (nesting) листовых материалов. Держит не «присоска как таковая», а разница давлений: атмосферное давление сверху, разрежение под заготовкой снизу.
Считаем силу удержания
Сила прижима: F = ΔP × S, где ΔP — разница между атмосферным давлением (~101 кПа) и остаточным давлением под заготовкой, S — эффективная площадь контакта. Пример: насос держит под листом остаточное давление 40 кПа (разрежение −0,6 бар), лист 0,6 м² → прижим около 36 кН (~3,7 тонны). Звучит много, но:
- реальная эффективная площадь при работе через жертвенную подложку — 50–80 % геометрической (каналы, негерметичные зоны);
- в сдвиге заготовку удерживает трение: Fсдвига = Fприжима × μ, где коэффициент трения дерева/подложки по алюминиевому или МДФ столу — ориентировочно 0,3–0,5. Те же 36 кН дают против сдвига лишь 11–18 кН;
- при сквозном прорезе лист распадается на детали, и каждая деталь держится только своей площадью: чем меньше деталь, тем меньше запас.
Минимальную площадь детали считают с запасом k = 1,5–2: S ≥ k × Fрезания / (μ × ΔP). Пример: сила резания 800 Н, μ = 0,4, ΔP = 50 кПа, k = 1,5 → деталь должна опираться минимум на 0,06 м² (примерно 25 × 25 см). Меньшие детали — комбинируйте вакуум с механическими прижимами, мостиками или оставляйте «мостики» материала до конца прохода.
Типы вакуумных насосов: какую машину выбрать
Логика выбора: поток компенсирует утечки, глубина вакуума держит нагрузку. Для пористых материалов (МДФ через подложку) решает производительность; для герметичных поверхностей и точного удержания — предельное разрежение. Характеристики ниже ориентировочные — точные значения смотрите в паспорте конкретной модели.
| Тип насоса | Разрежение / остаточное давление | Производительность | Шум | Обслуживание | Ориентировочный уровень цены | Когда выбирать |
|---|---|---|---|---|---|---|
| Вихревой (регенеративный, канальный) | Умеренное: разрежение ориентировочно до 20–30 кПа | Большая: сотни м³/ч | Высокий, насос часто выносят из цеха | Минимальное: нет трущихся рабочих частей, изнашиваются только подшипники | Средний | Вложенный раскрой МДФ/ЛДСП через жертвенную подложку — массовый стандарт |
| Масляный пластинчато-роторный | Глубокое: остаточное давление до единиц мбар (разрежение до 99 %) | Небольшая: десятки–сотни м³/ч | Умеренный, плюс масляный туман на выхлопе | Регулярная замена масла и фильтров; чувствителен к пыли — обязателен циклон и фильтр на входе | Средний и выше | Герметичные заготовки, массив, малые детали, линии присосов траверс |
| Сухой клюинговый (кулачковый) | Высокое: остаточное давление ориентировочно 50–200 мбар | Средняя и большая | Средний | Почти не требует: роторы не контактируют, масла нет | Высокий | Современные обрабатывающие центры, круглосуточные линии без масляного тумана |
| Водокольцевой | Среднее: ограничено упругостью паров воды | Большая | Низкий | Расход и качество воды; зимой без слива воды корпус размораживается | Низкий и средний | Старые раскройные центры, среды с тяжёлой пылью, влагостойкие процессы |
| Винтовой (центральные станции) | Высокое | Очень большая | Высокий, отдельное помещение | Плановое, силами сервиса | Высокий | Централизованная подача вакуума на несколько станков цеха |
Практический ориентир по мощности для вложенного раскроя (по данным производителей оборудования): столу 1300×1300 мм соответствует насос порядка 5,5 кВт, 1500–1600 мм по ширине — 7,5 кВт, большие форматы — два и более насосов по 7,5 кВт с раздельными зонами. Точный подбор всегда делает поставщик станка под ваш материал и режимы.
Жертвенная подложка: почему «стол перестал держать»
Между столом и заготовкой почти всегда лежит жертвенная подложка из МДФ: она принимает прорезы фрезы и распределяет вакуум. Со временем подложка «заливается» — поры забиваются пылью и смолой, верхний слой залоснивается, воздух перестаёт проходить. Правила эксплуатации:
- при установке новой подложки снимите фрезой 1–2 мм по всей плоскости — уберете глянцевую каленую корку и выведите горизонт;
- торцы листа закрасьте масляной краской или герметиком — иначе воздух подсасывается через кромки, разрежение падает;
- неиспользуемые зоны стола перекрывайте листами фанеры — открытые каналы «съедают» производительность насоса;
- следите за влажностью в цеху: МДФ впитывает влагу и разбухает, а сырая подложка почти не пропускает воздух и плохо держит;
- планово фрезеруйте подложку (снятие 0,5–1 мм) по мере износа и меняйте, когда остаточная толщина перестаёт обеспечивать распределение вакуума.
Диагностика проскальзывания деталей: методика по шагам
- Зафиксируйте показания вакуумметра в трёх состояниях: насос работает, стол пустой и перекрыт; лист уложен; идёт обработка. Падение разрежения более чем на 10–15 % под нагрузкой — признак утечек или дефицита потока.
- Тест герметичности: остановите насос при достигнутом разрежении и засеките скорость падения. Быстрый сброс (секунды) — негерметичны уплотнения зон, шнур, соединения; медленный (минуты) — подсос через подложку.
- Проверьте подложку: приложите ладонь/лист к зоне и оцените, тянет ли; залосненную поверхность — фрезеруйте, разбухшую — меняйте.
- Проверьте уплотнительный шнур и зонные клапаны: шнур должен лежать в пазах без разрывов; все неиспользуемые зоны — перекрыты.
- Обслужьте насос: очистите входной фильтр (забитый фильтр снижает поток), для масляного проверьте уровень и состояние масла (эмульсия = вода в системе), оцените шум подшипников.
- Оцените наладку режима: слишком агрессивная подача и глубина при тонких «мостиках» между деталями — деталь рвёт даже при хорошем вакууме; пересчитайте минимальную площадь удержания по формуле выше.
- Малые детали — добавьте механические прижимы, присосы по контуру или технологические «мостики»; комбинированное крепление штатно для серий меньше 200 × 200 мм.
Если по этой методике причина не находится (насос исправен, утечек нет, а детали срывает) — нужен инструментальный контроль производительности насоса и состояния стола на месте: диагностика на производстве с манометрическими и расходными замерами закрывает такие «плавающие» случаи за один выезд.
Подготовка сжатого воздуха: фильтрация и осушка
Типовая схема подготовки воздуха в цехе, словами «по ходу движения»:
- Компрессор (винтовой или поршневой) нагнетает воздух в ресивер; при сжатии воздух нагревается и насыщается паром.
- Осушитель сразу за ресивером охлаждает воздух (рефрижераторный) или пропускает через адсорбент (адсорбционный) — влага выпадает в конденсат и отводится дренажем.
- Магистраль с уклоном в сторону движения воздуха и конденсатоотводчиками в низших точках — чтобы отделившийся конденсат не летел в аппаратуру, а стекал и удалялся.
- Блок подготовки у каждого станка: фильтр-влагоотделитель (грубая очистка 20–40 мкм, тонкая до 5 мкм), при необходимости коалесцентный маслоотделитель (до 0,01 мкм по аэрозоли), регулятор давления (станок настраивается обычно на 6 бар), маслораспылитель для линий с цилиндрами.
- Глушители на выхлопе распределителей — снижают шум и не дают пыли затянуться обратно.
Требования к чистоте воздуха нормируются ГОСТ Р ИСО 8573-1: классы записываются тройкой «частицы : вода : масло». Для типового пневмопривода деревообрабатывающего станка достаточно обычной цеховой очистки; для вакуумных генераторов, пропорциональной аппаратуры и пневмодвигателей требования жёстче — их указывает производитель станка.
Почему зимой осушка становится критичной: точка росы
Осушитель характеризуется точкой росы под давлением — температурой, до которой можно охладить сжатый воздух, не выпав в конденсат. Если какой-то участок пневмолинии зимой холоднее точки росы, влага конденсируется прямо в нём, а ниже нуля — замерзает. Ледяные пробки в трубках, замёрзшие конденсатоотводчики и «окаменевшие» глушители — классика января: утром станок не прижимает, к обеду «само починилось».
| Тип осушителя | Принцип действия | Точка росы под давлением | Применение в деревоцехе |
|---|---|---|---|
| Рефрижераторный (холодильный) | Охлаждение воздуха хладагентом, конденсат отводится дренажем | Около +3 °C | Базовый вариант для тёплого цеха; не спасает наружные и холодные участки магистралей зимой |
| Адсорбционный | Поглощение паров силикагелем/активированным глинозёмом, регенерация продувкой (без нагрева тратит ориентировочно 15–20 % осушенного воздуха) | От −40 до −70 °C | Холодные цеха, магистрали между корпусами, линии, работающие на улице |
| Мембранный | Диффузия паров воды через полые волокна с продувкой | Понижение точки росы на фиксированную величину (ориентировочно на 20–60 K) | Точечные потребители, малые потоки, отдельные приборы |
| Растворимого типа (гигроскопичная соль) | Соль поглощает влагу и растворяется в рассол | Понижение ориентировочно на 11 K относительно входной | Удалённые точки без электричества; рассол требуется регулярно сливать |
Зимний минимум для цеха с рефрижераторным осушителем: ежедневный слив конденсата из ресивера и влагоотделителей, утепление наружных участков магистрали (или кабельный обогрев), уклоны и дренажи в низших точках, проверка осушителя до холодов. Как проверить компрессор и осушитель перед сезоном — в статье проверка работоспособности компрессора и осушителя; полный план действий по всему парку (пневматика, СОЖ, гидравлика, прогрев) — в материале подготовка станочного парка к зиме.
Отдельно про вину влаги: капельная вода и водомасляная эмульсия вымывают смазку из цилиндров и клапанов, провоцируют коррозию гильз и штоков, а в сочетании с древесной пылью образуют внутри аппаратуры абразивную пасту — именно так за один сезон убивается пневматика, которая «в сухом» цехе служила бы годами.
Типовые проблемы пневмосистемы деревоцеха: симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Прижим срабатывает медленно | Засорён дроссель скорости; малое сечение трубки/фитинга; давление просело в магистрали; подклинивание штока от пыли и клея | Снять и промыть дроссель; проверить давление манометром у станка; очистить шток, проверить соосность крепления |
| Прижим не развивает усилие, шипит у штока | Износ манжет поршня/сальника штока; задир или коррозия штока | Ремкомплект, полировка или замена штока; поставить гофрозащиту штока |
| Давление в цехе проседает при одновременной работе узлов | Утечки в магистрали; мал объём ресивера или производительность компрессора | Аудит утечек (по шипению/мыльному раствору/расходу на холостом ходу), ремонт сети, ресивер большей ёмкости; подробный алгоритм — в статье о том, что проверять, когда давление просело |
| Из глушителей и клапанов «выплёвывает» воду | Нет осушителя или переполнены влагоотделители; длинная холодная магистраль без дренажей | Слив конденсата, установка/ревизия осушителя, уклоны и конденсатоотводчики в низших точках |
| Распределитель не переключается или травит через пилот | Древесная пыль в золотниковой части; высохшие уплотнения; подсыпавшийся клей | Разборка, промывка, замена уплотнений; тонкий фильтр перед клапаном, лубрикатор |
| Шток цилиндра идёт рывками, цилиндр «ведёт» в сторону | Боковая нагрузка на шток; износ направляющих прижима; погнут шток после удара | Выставить соосность, заменить направляющие, проверить шток по индикатору |
| Кромка на кромкооблицовочном прижата неровно | Часть цилиндров не работает (манжеты), разное давление в ветвях, износ прижимной балки | Поштучная проверка цилиндров, ремкомплекты, ревизия балки и настройка регулятора |
| Детали на вакуумном столе «плывут» и срываются при выборке | Засорена/разбухла подложка; упало разрежение (фильтр насоса, износ пластин, открытые зоны, шнур) | Методика из раздела выше: замер разрежения, тест герметичности, обслуживание подложки и насоса |
| Вакуумный насос громче работает, греется | Забит входной фильтр; для масляного — низкий уровень/эмульгированное масло; износ подшипников или пластин | Чистка/замена фильтра, замена масла, вибродиагностика, ремонт насоса |
| Зимой утром прижимы не работают, к обеду «отпускает» | Замёрз конденсат в магистрали, клапанах, глушителях; точка росы выше температуры холодного участка | Адсорбционный осушитель или обогрев/утепление линий, вечерний слив конденсата, зимний регламент |
| Рукава и шланги трескаются за зиму | Морозное старение обычных ПВХ-рукавов плюс влага | Полиуретановые или морозостойкие рукава, замена уплотнений фитингов |
Регламент обслуживания пневмосистемы деревоцеха
Регламент ниже — типовой; он уточняется под конкретный парк в сервисном договоре. Работы из таблицы можно выполнять своими силами либо включить в плановое техническое обслуживание (от 7 500 ₽ за выезд) — второе выгоднее, когда в цехе несколько станков и нужен единый журнал работ.
| Периодичность | Работы по пневмосистеме |
|---|---|
| Ежедневно (каждая смена) | Слив конденсата из влагоотделителей и ресивера; контроль давления по манометрам; очистка пневмоузлов станка от пыли и опилок; осмотр рукавов и фитингов на ощупь/на слух |
| Еженедельно | Промывка чаш фильтров-влагоотделителей; контроль уровня масла в маслораспылителях; проверка срабатывания прижимов по времени; обдув и очистка глушителей |
| Ежемесячно | Замена/промывка фильтроэлементов (по индикатору засорённости); проверка креплений цилиндров и соосности штоков; поиск утечек; проверка уплотнительного шнура вакуумного стола |
| Ежеквартально | Выборочная ревизия манжет нагруженных цилиндров; смазка направляющих прижимов; тест падения разрежения вакуумной системы; подтяжка фитингов; ревизия дренажей |
| Раз в полгода / год | Замена коалесцентных и тонких фильтров; ревизия распределителей; обслуживание осушителя (дренаж, адсорбент по регламенту); поверка манометров и вакуумметров; капитальный ремонт изношенных цилиндров; обслуживание вакуумного насоса (масло, фильтр, подшипники) |
| Сезонно (октябрь–ноябрь) | Зимняя подготовка: проверка точки росы, утепление/обогрев наружных магистралей, перевод конденсатоотводчиков на зимний режим, слив воды из водокольцевых насосов, ревизия шлангов на морозостойкость |
Правило экономии: 30 % неисправностей клиенты «Сервис Станков» устраняют сами после консультации по телефону (Телесервис). Если прижим зашипел — позвоните: часто достаточно совета, какой ремкомплект заказать и что проверить до приезда инженера. Выезд в 45 регионов РФ — в течение 24 часов.
Часто задаваемые вопросы
Какое давление нужно пневмоприжимам деревообрабатывающих станков?
Стандарт — 6 бар (0,6 МПа); отдельные узлы (например, тормоза шпинделей, пневмопатроны) требуют 5,5–6,5 бар с допустимым отклонением по паспорту. Держите настройку регулятора у станка, а не «на глаз», и следите, чтобы при пиковой нагрузке давление не проседало более чем на 0,5–1 бар.
Какой вакуумный насос лучше для ЧПУ-фрезера по дереву: вихревой или масляный?
Для вложенного раскроя МДФ/ЛДСП через жертвенную подложку чаще берут вихревой (регенеративный): большой поток компенсирует утечки через поры, обслуживание минимальное. Масляный пластинчато-роторный даёт глубокий вакуум для герметичных заготовок и малых деталей, но требует масла, циклона и фильтра от пыли. Сухой клюинговый — «промышленный» вариант без масла при бюджете выше среднего.
Почему деталь сорвало со стола во время обработки?
Три типовые причины: упало разрежение (забит фильтр насоса, изношены пластины, открыты лишние зоны, нарушен шнур), деградировала жертвенная подложка (залилась, разбухла), либо деталь стала слишком мала после прореза — площадь удержания меньше расчётной для текущей силы резания. Идите по методике диагностики из раздела выше.
Как понять, что пора менять манжеты пневмоцилиндра?
По шипению воздуха у штока или в глушителе, медленному ходу, ослабевшему прижиму и «уплыванию» штока под нагрузкой. Манжеты — расходник: ремкомплект подбирается по маркировке цилиндра, замена несложна, но требует чистоты и правильной смазки.
Можно ли обслуживать пневматику своими силами?
Ежедневный слив конденсата, очистка от пыли, замена фильтроэлементов и ремкомплектов — да, это штатная зона слесаря. Ревизию распределителей, ремонт крупных цилиндров прижимных балок, обслуживание осушителей и вакуумных насосов рациональнее доверить сервису: ошибки сборки выражаются в повторных отказах и простое станка.
Почему зимой пневмоприжимы работают хуже?
Из-за конденсата: если точка росы сжатого воздуха выше температуры самого холодного участка трассы, влага выпадает и замерзает — в клапанах, глушителях, дросселях. Лечится адсорбционным осушителем (точка росы −40 °C), утеплением/обогревом магистралей и дисциплиной слива конденсата.
Сколько служит жертвенная МДФ-подложка вакуумного стола?
Зависит от интенсивности: подложку фрезеруют по 0,5–1 мм по мере износа, и лист «живёт» до нескольких месяцев. Влагостойкость слабая — при высокой влажности в цеху разбухает и перестаёт пропускать воздух, поэтому влажность и герметизация торцов критичны.
Заключение
Пневмосистема деревоцеха — это связка «компрессор → подготовка воздуха → магистраль → цилиндры/клапаны → вакуум», и её надёжность определяется не маркой компонентов, а тремя привычками: сухой воздух (осушка и слив конденсата), чистая аппаратура (фильтрация и защита от пыли) и регламент (фильтры, манжеты, шнур, подложка — по таблице периодичности). Зимой к этому добавляется контроль точки росы, осенью — сезонная подготовка.
Если пневматика уже подводит — просело давление, зашипели цилиндры, вакуумный стол сорвал партию деталей — инженеры «Сервис Станков» выполняют ремонт пневмосистем деревообрабатывающего оборудования: от замены манжет и ревизии клапанов до подбора и пусконаладки вакуумных насосов. Консультация по телефону часто решает вопрос без выезда; в 45 регионах инженер приезжает в течение 24 часов. Телефон: +7 (495) 157-55-11.
Источники
- ГОСТ Р ИСО 8573-1-2016. Сжатый воздух. Часть 1. Загрязнения и классы чистоты
- Becker: обзор технологий вакуумных насосов для деревообработки и вакуумного зажима заготовок (Becker International, на немецком языке)
- Busch Vacuum Solutions: типы вакуумных насосов — пластинчато-роторные, кулачковые (клюинговые), винтовые, вихревые (официальный сайт, русская версия)
- Осушители сжатого воздуха: типы, принцип действия, точка росы (Википедия, статья Compressed air dryer, на английском языке)
- Вакуумный насос: принципы действия и классификация (Википедия)
- Camozzi Group: официальный сайт производителя промышленной пневматической аппаратуры